مهندسانی که در محیطهای مرطوب، با خورندگی متوسط یا خشک کار میکنند با یک دوگانگی شدید مواجه هستند. برای به دست آوردن مقاومت در برابر خوردگی فولاد ضد زنگ، معمولاً باید استحکام کششی را قربانی کنید. از طرف دیگر، با استقرار فولاد کربن استاندارد در شرایط سخت، خطر تخریب سریع فلز را دارید. این مبادله دائمی باعث خرابی زودرس تجهیزات و تاخیرهای ناامیدکننده در تعمیر و نگهداری می شود.
ما زنجیره های نیکل اندود را به عنوان یک راه حل میانی کاربردی معرفی می کنیم. آنها ظرفیت بار استاندارد فولاد کربن را حفظ می کنند و در عین حال محافظت از سطح بسیار قوی را ارائه می دهند. پیمایش دقیق الزامات فنی تضمین می کند که برای آلیاژهای غیر ضروری هزینه اضافی نپردازید. این مقاله یک چارچوب شفاف و مبتنی بر مشخصات برای استراتژی تدارکات شما ارائه میکند.
ما به شما کمک می کنیم زنجیره غلتکی مناسب را برای محیط های صنعتی نامطلوب ارزیابی، مقایسه و منبع کنید. شما یاد خواهید گرفت که چگونه داده های متالورژی را تجزیه و تحلیل کنید، یکنواختی پوشش را ارزیابی کنید و محدودیت های زنجیره را با خطرات عملیاتی خاص خود مطابقت دهید. با درک این متغیرها، می توانید هم عملکرد مکانیکی و هم انعطاف پذیری محیطی را بهینه کنید.
خوراکی های کلیدی
- حفظ استحکام: زنجیرههای نیکل اندود با بارهای کاری دقیق و استحکام کششی زنجیرههای استاندارد فولاد کربنی مطابقت دارند و در کاربردهای سنگین عملکرد بهتری از فولاد ضد زنگ دارند.
- مکانیک پوشش: ارزیابیهای مشخصات باید روش آبکاری (بدون الکترولیت در مقابل الکترولیتی) را برای تعیین پوشش یکنواخت بر روی اجزای سایش حیاتی مانند پینها و بوشینگها بررسی کند.
- محدودیت های کاربرد: در حالی که آبکاری نیکل در برابر آب و شست و شوی ملایم بسیار موثر است، در مواجهه با مواد شیمیایی بسیار اسیدی یا خشن، جایگزین فولاد ضد زنگ سری 300 نمی شود.
- واقعیت نگهداری: آبکاری اکسیداسیون سطح را به تاخیر می اندازد اما نیاز به روانکاری معمولی و خاص محیط را از بین نمی برد.
رمزگشایی مشخصات زنجیره نیکل اندود: معیارهای هسته
ارزیابی زنجیره های صنعتی به چیزی بیش از بررسی محدودیت های بار نیاز دارد. شما باید فرآیندهای متالورژی و پوشش را درک کنید. مناسب مشخصات زنجیر روکش نیکل سختی مکانیکی و کاربرد شیمیایی دقیق را ترکیب می کند. اجازه دهید معیارهای اصلی را که باید تجزیه و تحلیل کنید، تجزیه و تحلیل کنیم.
مواد پایه و عملیات حرارتی
مواد پایه استحکام مکانیکی مجموعه را تعیین می کند. سازندگان از فولاد کربنی سخت شده برای تشکیل هسته زنجیره ای با روکش نیکل استفاده می کنند. این تضمین می کند که این قطعه استحکام تسلیم بالا و مقاومت در برابر خستگی را حفظ می کند. با این حال، فرآیند آبکاری یک خطر تولید متمایز به نام تردی هیدروژنی را معرفی می کند. در طول آبکاری الکترولیتی، هیدروژن اتمی می تواند به شبکه فولادی نفوذ کند. این نفوذ، فولاد پر کربن را شکننده و مستعد گیرکردن ناگهانی تحت بار می کند. تولیدکنندگان با کیفیت بالا فرآیند پخت پس از آبکاری را الزامی می کنند. پخت، هیدروژن به دام افتاده را خارج می کند. باید تأیید کنید که این مرحله کاهش تنش حرارتی در برگههای اطلاعات سازنده وجود دارد.
استانداردهای ابعادی
ارتقاء حفاظت از محیط زیست شما نباید به طراحی مجدد سیستم کامل نیاز داشته باشد. انطباق ابعاد استاندارد همچنان حیاتی است. سازندگان معتبر این زنجیره ها را با پارامترهای ANSI (به عنوان مثال، #40، #60، #80) و پارامترهای ISO/DIN دقیق می سازند. از آنجایی که پوشش خارجی فوق العاده نازک است، گام کلی یا قطر غلتک را تغییر نمی دهد. یک حقیقت زنجیر نیکل اندود مقاوم در برابر خوردگی به عنوان جایگزینی عمل می کند. میتوانید آن را مستقیماً روی تنظیمات موجود نصب کنید، بدون اینکه نیازی به تغییر چرخ دنده یا کالیبراسیون مجدد سیستم داشته باشید.
ضخامت و یکنواختی آبکاری
ضخامت پوشش طول عمر محافظ را تعیین می کند. مشخصات استاندارد صنعت معمولاً به ضخامت آبکاری بین 10 تا 20 میکرون نیاز دارد. با این حال، یکنواختی بسیار بیشتر از حداکثر ضخامت مهم است. خریداران باید بین دو روش کاربردی اصلی تمایز قائل شوند:
- آبکاری الکترولیتی: این روش گالوانیکی از جریان های الکتریکی برای رسوب نیکل استفاده می کند. اغلب باعث تجمع در صفحات بیرونی می شود و نواحی داخلی را خالی می گذارد.
- آبکاری نیکل الکترولس (ENP): این به یک واکنش شیمیایی خودکار کاتالیزوری متکی است. ENP یک لایه کاملا یکنواخت را در تمام هندسه ها رسوب می دهد. این سوراخ داخلی حیاتی بوشینگ ها و تمام طول پین ها را با موفقیت پوشش می دهد.
همیشه ENP را برای کاربردهای دینامیکی که اصطکاک داخلی پوششهای ناهموار را از بین میبرد، مشخص کنید.
استانداردهای تست
ادعاهای بازاریابی ارزش کمی در کف کارخانه دارند. برای پیشبینی طول عمر قطعات به دادههای قابل تأیید نیاز دارید. این استانداردهای تست را هنگام بررسی رعایت کنید مشخصات زنجیر روکش نیکل :
- تست اسپری نمک ASTM B117: این آزمایش به عنوان خط پایه جهانی عمل می کند. به دنبال حداقل رتبه بندی 200 تا 300 ساعت تا شکست باشید.
- تست چسبندگی: بررسی کنید که پوشش تحت فشار مکانیکی پوسته نمی شود. ASTM B571 معیارهای چسبندگی مناسب را مشخص می کند.
- تست خستگی: اطمینان حاصل کنید که فرآیند آبکاری تأثیر منفی بر رتبهبندی بار دینامیکی هسته فولاد کربنی نداشته است.
ماتریس تصمیم گیری مواد: نیکل اندود در مقابل ضد زنگ در مقابل روی
انتخاب درمان سطحی صحیح مستلزم متعادل کردن بارهای مکانیکی در برابر قرار گرفتن در معرض مواد شیمیایی است. مهندسان اغلب بین روی، فولاد ضد زنگ و نیکل بحث می کنند. هر ماده از مکانیسم کاملاً متفاوتی برای مبارزه با اکسیداسیون استفاده می کند. درک این مکانیسم ها از کاربردهای نادرست پرهزینه جلوگیری می کند.
در مقابل زنجیر روکش روی
روی به عنوان یک آند قربانی بسیار موثر عمل می کند. قبل از اینکه فولاد زیرین شروع به زنگ زدن کند، به راحتی اکسید می شود. این محافظ گالوانیکی برای کاربردهای استاتیک فوق العاده عمل می کند. با این حال، پوشش های روی نسبتا نرم هستند. در عملیات زنجیر دینامیکی، اصطکاک پیوسته به سرعت روی پینها و غلتکها را میمالد. هنگامی که فولاد لخت ظاهر می شود، زنگ زدن سریع به دنبال دارد. نیکل به عنوان یک مانع سخت به جای یک لایه قربانی عمل می کند. مقاومت در برابر سایش و سطح صاف تر را ارائه می دهد. روی را برای قرار گرفتن در معرض استاتیک در فضای باز مشخص کنید، اما برای درایوهای مداوم و با اصطکاک بالا به نیکل تکیه کنید.
در مقابل فولاد ضد زنگ (304/316)
فولاد ضد زنگ به جای پوشش سطح، به یک ماتریس آلیاژ جامد متکی است. محتوای بالای کروم، مقاومت شیمیایی نهایی را در کل قطعه ارائه می دهد. با این حال، این مصونیت شیمیایی هزینه مکانیکی زیادی دارد. فولاد زنگ نزن آستنیتی (304/316) نمی تواند مانند فولاد کربنی تحت عملیات حرارتی قرار گیرد. در نتیجه، زنجیرهای ضد زنگ از 30 تا 50 درصد کاهش در حداکثر بار کاری رنج می برند. آنها تحت کشش شدید به سرعت دراز می شوند و فرسوده می شوند. زمانی که استحکام کششی بالا و محدودیت های خستگی صلب کاملا غیرقابل مذاکره هستند، باید آبکاری نیکل را مشخص کنید.
نسبت هزینه به طول عمر
ارزیابی های مالی هر چرخه تدارکات را هدایت می کند. نیکل در یک نقطه قیمت متوسط جذاب قرار دارد. هزینه آن بیشتر از روکش روی استاندارد است اما به طور قابل توجهی کمتر از فولاد ضد زنگ جامد 316 است. این بازده سرمایه گذاری بهینه را برای تولید با رطوبت بالا، خطوط بسته بندی و محیط های دریایی ارائه می دهد. در این مناطق، ضد زنگ کامل از نظر ساختاری ناکافی است یا از نظر مالی هزینه بالایی دارد. آبکاری نیکل 'نقطه شیرین' را با به حداکثر رساندن خروجی مکانیکی فراهم می کند و در عین حال اکسیداسیون سطح را به شدت به تاخیر می اندازد.
جدول 1: ماتریس عملکرد و کاربرد مواد
| نوع ماده |
مکانیزم خوردگی |
استحکام کششی مقاومت |
در برابر سایش |
کاربرد ایده آل |
| فولاد زینک اندود |
آند قربانی |
بالا (کربن منطبق) |
پایین |
تجهیزات استاتیک در فضای باز |
| فولاد نیکل اندود |
پوشش مانع سخت |
بالا (کربن منطبق) |
بالا |
مناطق شستشو، رطوبت بالا |
| 304/316 ضد زنگ |
ماتریس آلیاژ جامد |
کم (30-50٪ کاهش) |
متوسط |
مواد شیمیایی شدید، تماس مستقیم با غذا |
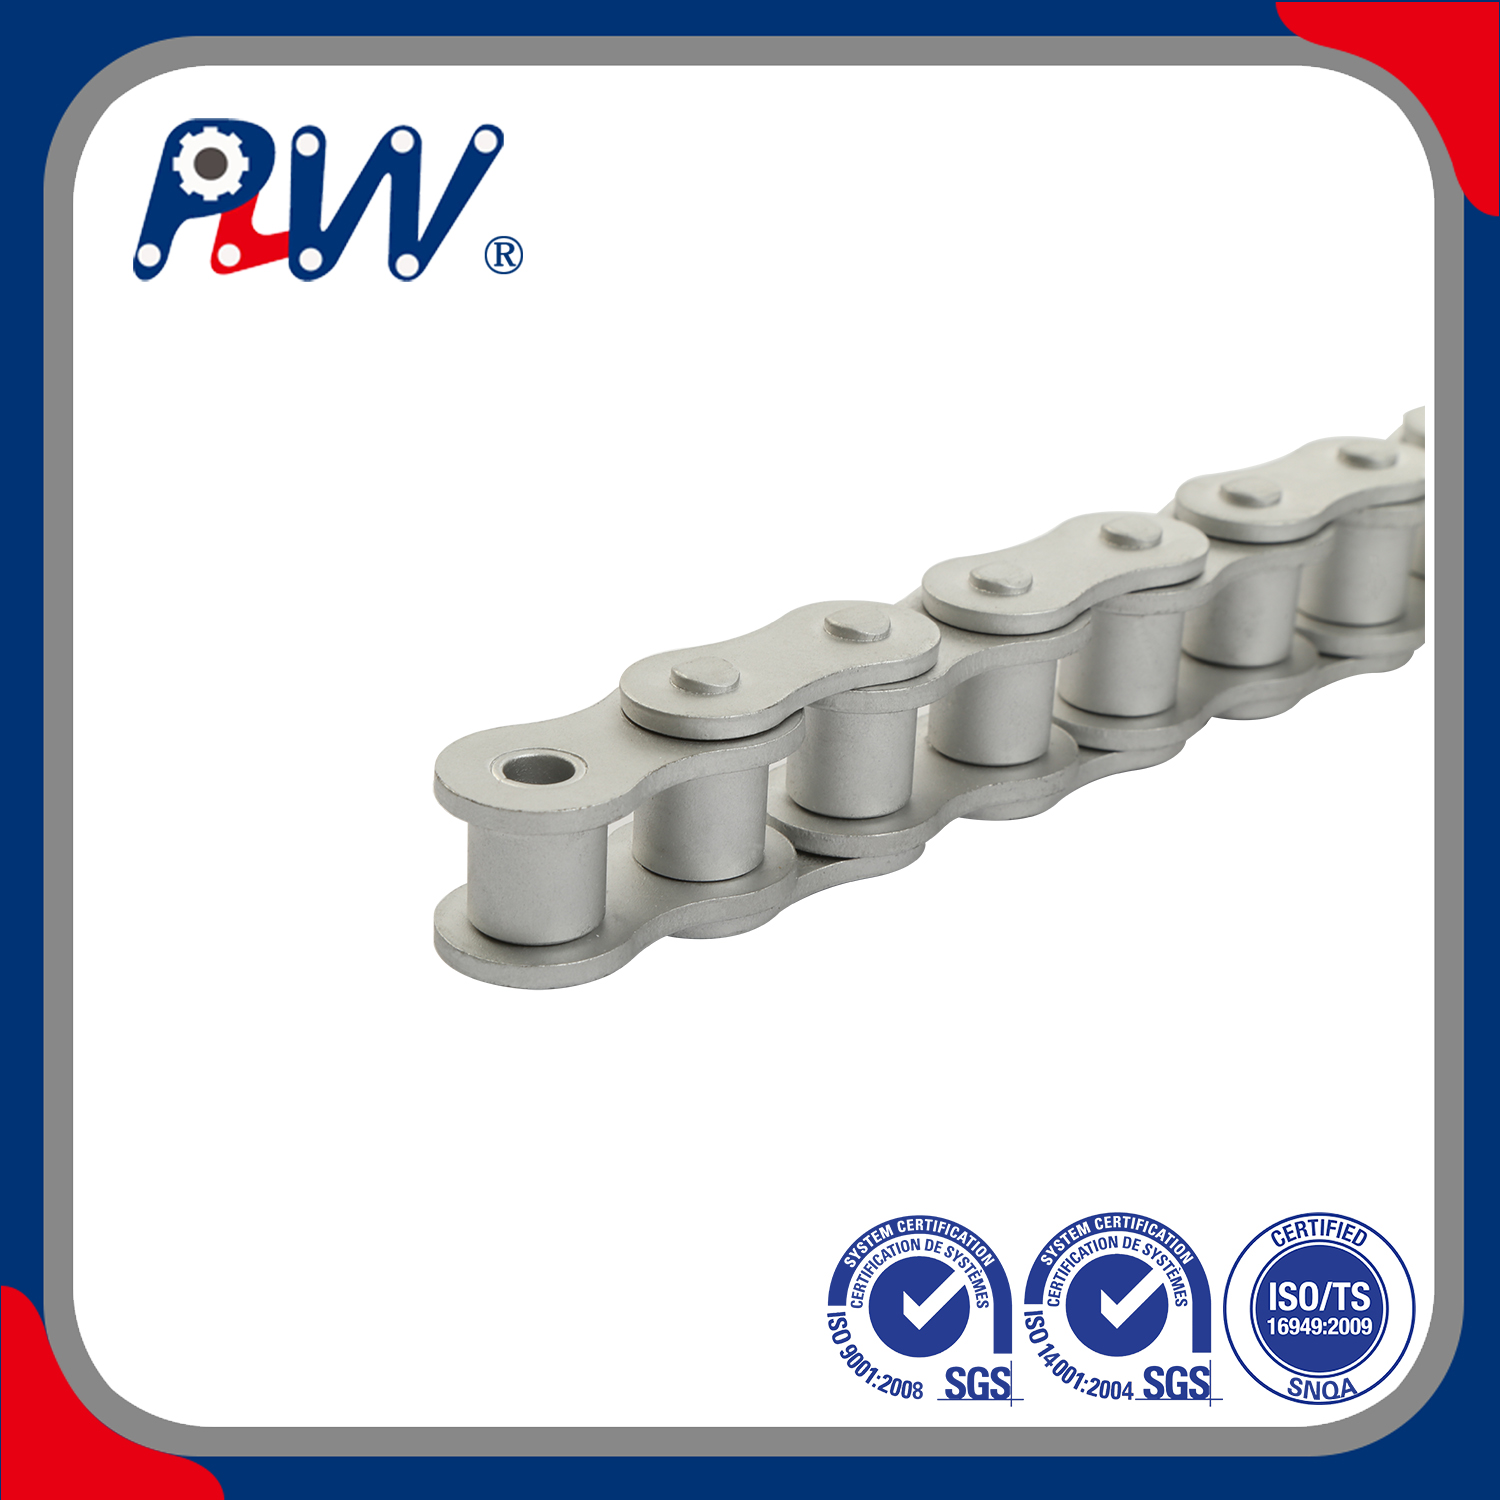
آستانه های زیست محیطی و انطباق با صنعت خاص
اعمال زنجیره صحیح مستلزم یک ارزیابی صادقانه از محیط عملیاتی شما است. آبکاری نیکل در شرایط خاص بسیار خوب عمل می کند اما در شرایط دیگر به سرعت از کار می افتد. نگاشت محیط محیط خود با شیمی سطح صحیح موفقیت عملیاتی را تضمین می کند.
دریایی و رطوبت بالا
محیط های ساحلی و دریایی تجهیزات را در معرض قرار گرفتن مداوم در معرض هوای نمک قرار می دهند. فولاد کربن استاندارد در عرض چند روز تحت این پارامترها زنگ می زند. آبکاری نیکل دفاع عالی در برابر کلریدهای اتمسفر و رطوبت بالای محیط ارائه می دهد. با این حال، مهندسان باید یکپارچگی سطح را به دقت کنترل کنند. بارهای ضربه ای سنگین می تواند شکستگی های میکروسکوپی را در سد نیکل سفت و سخت ایجاد کند. هنگامی که این ریز شکستگی ها رخ می دهد، آب شور به هسته فولاد کربنی نفوذ می کند. برای کاهش این خطر، اپراتورها باید زنجیره آبکاری شده را با موم دریایی سنگین یا روان کننده های جابجایی آب ترکیب کنند.
فرآوری و بسته بندی مواد غذایی
انطباق با مقررات، انتخاب مواد در تاسیسات فرآوری مواد غذایی را دیکته می کند. USDA و FDA دستورالعمل های سختگیرانه ای را در مورد سطوح تماس اعمال می کنند. شما باید تفاوت بین مناطق تماس تصادفی و تماس مستقیم را درک کنید. آبکاری نیکل به طور گسترده برای مناطق تماس تصادفی قابل قبول است. اینها شامل نوار نقاله های سقفی، ماشین آلات بسته بندی و بخش های شستشوی ثانویه است. سطح صاف نیکل در برابر عوامل کف کننده سوز آور مورد استفاده در شیفت های بهداشتی مقاومت می کند. برعکس، اگر زنجیره مستقیماً محصولات غذایی خام را لمس کند، مقررات به شدت فولاد ضد زنگ سری 300 را الزامی می کند. نیکل را برای کاربردهای تماس مستقیم با مواد غذایی مشخص نکنید.
عملیات شیمیایی
کارخانه های تولید مواد شیمیایی چالش های شدیدی را ارائه می دهند. ما باید مرزهای واقعی را برای فولاد کربنی پوشش داده شده تعیین کنیم. نیکل مقاومت عالی در برابر قلیایی های ملایم و حلال های صنعتی استاندارد ایجاد می کند. با این حال، باید به تیم های مهندسی خود نسبت به استفاده از نیکل در محیط های بسیار اسیدی هشدار دهید. غلظت بالای اسیدهای سولفوریک، نیتریک یا هیدروکلریک، پوشش نیکل را به سرعت از بین می برد. سپس اسید به فولاد زیرین حمله می کند و باعث شکست فاجعه بار زنجیره می شود. به جای آن، محیطهای پر اسید را مستقیماً به فولاد ضد زنگ یا محلولهای پلیمری مهندسی شده تخصصی ترسیم کنید.
ریسکهای پیادهسازی و واقعیتهای پذیرش
تهیه یک محصول با کیفیت بالا فقط نیمی از معادله را حل می کند. اجرای نادرست قطعات گران قیمت را به سرعت از بین می برد. درک واقعیت های عملی رفتار زنجیره صنعتی به شما کمک می کند از شکست های رایج در استقرار جلوگیری کنید.
آسیب پذیری های پوشیدن داخلی
مهندسان شکاک اغلب به یک واقعیت اساسی اشاره می کنند. زنجیرها به دلیل سایش پین داخلی و بوش، نه زنگزدگی صفحه خارجی، دراز میشوند. اگر یک سازنده فقط زنجیره مونتاژ شده را بشقاب کند، سطوح حیاتی یاتاقان داخلی فولاد خام محافظت نشده باقی می ماند. رطوبت در اتصالات نفوذ می کند و گرد و غبار زنگ ساینده (که اغلب به آن روژ می گویند) در داخل بوش ها ایجاد می کند. این کار آسیاب داخلی و ازدیاد طول را تسریع می کند. شما باید ارزیابی کنید که آیا سازنده قطعات جداگانه را قبل از مونتاژ نهایی صفحات می کند یا خیر. آبکاری قبل از مونتاژ محافظت داخلی کامل را تضمین می کند و نرخ کشیدگی را به شدت کاهش می دهد.
پوسته پوسته شدن و لایه برداری
چسباندن ضعیف آبکاری خطر آلودگی قابل توجهی را به همراه دارد. بارهای با ضربه زیاد یا اتصال زنجیر محکم فشارهای سطحی شدید ایجاد می کند. پوشش های الکترولیتی پایین تر تحت این تنش ترک خورده، پوسته پوسته می شوند و پوسته می شوند. این تکه های فلزی می توانند محصولات را آلوده کنند یا به ماشین آلات اطراف آسیب برسانند. تشخیص تولید کمتر از زمان اولیه باعث صرفه جویی قابل توجهی در زمان خرابی می شود.
- بهترین روش: همیشه گزارش های آزمایش دسته ای را با تمرکز بر قدرت چسبندگی درخواست کنید.
- اشتباه رایج: نادیده گرفتن تراز چرخ دنده. چرخدندههای نامرتب در برابر صفحات پیوند داخلی آسیاب میشوند و به شدت مانع نیکل محافظ را میتراشند.
وابستگی های روانکاری
بخش های بازاریابی گاهی اوقات زنجیره های پوشش داده شده را به عنوان راه حل های 'بدون تعمیر و نگهداری' بیش از حد می فروشند. ما باید فورا این افسانه را از بین ببریم. در حالی که سد نیکل به شدت اکسیداسیون سطح را به تاخیر می اندازد، روانکاری ذاتی را فراهم نمی کند. یک زنجیر نیکل اندود مقاوم در برابر خوردگی همچنان به روانکاری مداوم و خاص محیطی نیاز دارد. خشک کردن سیستم باعث افزایش اصطکاک داخلی می شود. حرارت و اصطکاک زیاد در نهایت پوشش مانع را به خطر می اندازد. برای به حداکثر رساندن طول عمر عملیاتی زنجیر، سیستم قطرهای خودکار را پیادهسازی کنید یا روانکاری دستی معمولی را برنامهریزی کنید.
تامین کنندگان فهرست کوتاه: چارچوب تدارکات
منبع یابی قطعات صنعتی قابل اعتماد نیاز به صلاحیت دقیق فروشنده دارد. وقتی تایم عملیاتی در دسترس است، نمیتوانید به ادعاهای بروشور عمومی تکیه کنید. یک چارچوب تدارکات قوی بسازید تا تامین کنندگان رده پایین را فیلتر کنید.
تایید داده ها
از شرکای احتمالی خود شفافیت بخواهید. به خریداران خود دستور دهید تا گواهینامه آزمایش واقعی نمک پاشش و برگه های اطلاعات دقیق مواد را درخواست کنند. شما باید مشخصات دقیق ضخامت میکرون و پروتکل های خاص عملیات حرارتی مورد استفاده را ببینید. اگر یک تامین کننده از ارائه داده های تست ASTM قابل تایید خودداری کرد، فورا آنها را رد صلاحیت کنید. تولید کنندگان قانونی با افتخار نتایج تست متالورژی و اسناد تضمین کیفیت خود را به اشتراک می گذارند.
گزینه های قبل از روغن کاری
روغن کاری کارخانه ای عمیق تر از کاربردهای مزرعه دستی نفوذ می کند. به تامین کنندگانی که خدمات پیش روغن کاری سفارشی را ارائه می دهند، توصیه کنید که مستقیماً روی آبکاری نیکل در سطح کارخانه اعمال شوند. در مورد محیط خاص خود با آنها بحث کنید. اگر در یک نانوایی کار می کنید، روغن مصنوعی H1 را درخواست کنید. اگر یک تأسیسات بندری را مدیریت می کنید، یک موم دریایی سنگین درخواست کنید. پیش روانکاری مناسب کارخانه، منافذ میکروسکوپی لایه نیکل را مهر و موم می کند و به طور موثر مقاومت اولیه در برابر خوردگی را دو برابر می کند.
پشتیبانی مهندسی اپلیکیشن
انتخاب مولفه به زمینه نیاز دارد. بر اهمیت خرید از تولیدکنندگانی که مایل به بررسی متغیرهای محیطی خاص شما هستند تاکید کنید. یک شریک قوی از شما در مورد سطوح pH محیط، دفعات شستشو و نوسانات دمای روزانه می پرسد. آنها باید اندازه چرخ دنده و بارهای کششی شما را قبل از توصیه مشخصات بررسی کنند. تامین کنندگانی که پشتیبانی مهندسی برنامه کاربردی را ارائه می دهند به عنوان توسعه دهنده تیم فنی شما عمل می کنند. آنها اطمینان می دهند که شما شیمی درست و دقیق را برای گلوگاه عملیاتی خود به کار می گیرید.
نتیجه گیری
مشخص کردن یک زنجیره نیکل اندود، تمرینی برای تعادل استراتژیک است. این نیاز به تطبیق دقیق بارهای مکانیکی سنگین در برابر تهدیدات محیطی متوسط دارد. دیگر لازم نیست استحکام کششی ضعیف فولاد ضد زنگ را فقط برای زنده ماندن در محیطی با رطوبت بالا بپذیرید. آبکاری نیکل، هسته کربن سخت شده ای را که به آن نیاز دارید، ارائه می کند و در عین حال مانعی محکم و صاف در برابر رطوبت و مواد شیمیایی ملایم می کند.
با بررسی حالت های خرابی زنجیره فعلی خود، فوراً اقدام کنید. در طبقه تولید قدم بزنید و اجزای دور ریخته شده خود را بررسی کنید. آیا آنها عمدتاً به دلیل خستگی بار سنگین دراز می شوند یا از زنگ زدگی جدا می شوند؟ اگر زنجیرهای استاندارد قبل از کشیده شدن زنگ میزنند، آبکاری نیکل برای گلوگاه عملیاتی شما مناسب است. با یک سازنده شفاف شریک شوید، داده های تست دقیق را درخواست کنید و پروتکل های روغن کاری مناسب را برای به حداکثر رساندن زمان کارکرد تاسیسات خود پیاده سازی کنید.
سوالات متداول
س: آیا آبکاری نیکل استحکام کششی زنجیره غلتکی را کاهش می دهد؟
پاسخ: خیر. از آنجایی که مواد هسته فولاد کربنی عملیات حرارتی شده باقی میماند، استحکام کششی و محدودیتهای بار کاری مانند زنجیرهای استاندارد بدون آبکاری میماند. پوشش نیکل تنها بر شیمی سطح تأثیر می گذارد و یکپارچگی مکانیکی داخلی را کاملاً بدون تغییر می گذارد.
س: چگونه آبکاری نیکل الکترولس با آبکاری نیکل استاندارد برای زنجیرها متفاوت است؟
پاسخ: الکترولس متکی به یک واکنش شیمیایی خودکار کاتالیزوری است که ضخامت پوشش کاملاً یکنواخت را حتی در مناطقی که دسترسی به آن سخت است مانند سوراخ داخلی بوشینگ تضمین می کند. آبکاری الکتریکی (گالوانیکی) می تواند روی لبه های بیرونی جمع شود و اجزای داخلی حیاتی را در برابر زنگ زدگی آسیب پذیر کند.
س: آیا می توان از زنجیره های نیکل اندود در محیط های اسیدی استفاده کرد؟
پاسخ: به طور کلی، خیر. در حالی که در برابر رطوبت و مواد قلیایی بسیار موثر است، پوشش های نیکل در شرایط بسیار اسیدی به سرعت تجزیه می شوند. فولاد ضد زنگ یا پلاستیک های مهندسی خاص برای قرار گرفتن در معرض اسید قوی مورد نیاز است.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


