Ingenjörer som arbetar i våta, måttligt frätande miljöer eller miljöer med spolning står inför en strikt dikotomi. Du måste vanligtvis offra draghållfasthet för att få rostfritt ståls korrosionsbeständighet. Alternativt riskerar du snabb metallnedbrytning genom att använda standard kolstål under svåra förhållanden. Denna ständiga avvägning orsakar för tidigt utrustningsfel och frustrerande underhållsförseningar.
Vi introducerar nickelpläterade kedjor som en praktisk mellanlösning. De bibehåller standard lastkapacitet i kolstål samtidigt som de erbjuder ett mycket robust ytskydd. Att navigera de exakta tekniska kraven säkerställer att du inte betalar för mycket för onödiga legeringar. Den här artikeln ger ett transparent, specifikationsdrivet ramverk för din upphandlingsstrategi.
Vi hjälper dig att utvärdera, jämföra och köpa rätt rullkedja för ogynnsamma industriella miljöer. Du kommer att lära dig hur du analyserar metallurgisk data, bedömer beläggningslikformighet och matchar kedjegränser till dina specifika operativa risker. Genom att förstå dessa variabler kan du optimera både mekanisk prestanda och miljömässig motståndskraft.
Nyckel takeaways
- Hållfasthet: Nickelpläterade kedjor matchar den exakta arbetsbelastningen och draghållfastheten hos standardkedjor av kolstål, vilket överträffar rostfritt stål i tunga applikationer.
- Beläggningsmekanik: Specifikationsutvärderingar måste granska pläteringsmetoden (elektrolös vs. elektrolytisk) för att fastställa enhetlig täckning på kritiska slitagekomponenter som stift och bussningar.
- Användningsgränser: Även om den är mycket effektiv mot vatten och milda sköljningar, är nickelplätering inte en ersättning för 300-seriens rostfria stål vid exponering för mycket sura eller hårda kemikalier.
- Underhållsverklighet: Plätering fördröjer ytoxidation men eliminerar inte behovet av rutinmässig, miljöspecifik smörjning.
Avkodning Nickelpläterad kedja Specifikationer: Kärnmått
Att utvärdera industrikedjor kräver mer än att kontrollera lastgränser. Du måste förstå den underliggande metallurgin och beläggningsprocesserna. Rätt Specifikationer för nickelpläterade kedjor kombinerar mekanisk hårdhet och exakt kemisk tillämpning. Låt oss bryta ner de kärnmått du måste analysera.
Basmaterial & Värmebehandling
Basmaterialet dikterar enhetens mekaniska hållfasthet. Tillverkare använder härdat kolstål för att bilda kärnan i en nickelpläterad kedja. Detta säkerställer att komponenten bibehåller en hög sträckgräns och utmattningsbeständighet. Emellertid introducerar pläteringsprocessen en distinkt tillverkningsrisk som kallas väteförsprödning. Under elektrolytisk plätering kan atomärt väte infiltrera stålgittret. Denna infiltration gör stål med hög kolhalt sprött och benägen att plötsligt knäppa under belastning. Tillverkare av hög kvalitet kräver en bakningsprocess efter plätering. Bakning utgasar det fångade vätet. Du måste verifiera att detta termiska spänningsavlastningssteg finns i tillverkarens datablad.
Dimensionella standarder
Att uppgradera ditt miljöskydd bör inte kräva en fullständig omdesign av systemet. Standarddimensionell överensstämmelse är fortfarande kritisk. Ansedda tillverkare bygger dessa kedjor till exakta ANSI (t.ex. #40, #60, #80) och ISO/DIN parametrar. Eftersom den yttre beläggningen är exceptionellt tunn, förändrar den inte den totala stigningen eller rulldiametern. En sann korrosionsbeständig nickelpläterad kedja fungerar som en drop-in ersättning. Du kan installera den direkt på befintliga inställningar utan att kräva några modifieringar av kedjehjul eller systemomkalibrering.
Pläteringstjocklek och enhetlighet
Beläggningens tjocklek bestämmer skyddets livslängd. Standard industrispecifikationer kräver vanligtvis en pläteringstjocklek mellan 10 och 20 mikron. Likformighet är dock mycket viktigare än maximal tjocklek. Köpare måste skilja mellan två primära appliceringsmetoder:
- Elektrolytisk plätering: Denna galvaniska metod använder elektriska strömmar för att avsätta nickel. Det orsakar ofta ansamling på de yttre plattorna och lämnar inre områden nakna.
- Electroless Nickel Plating (ENP): Detta är beroende av en autokatalytisk kemisk reaktion. ENP avsätter ett helt enhetligt lager över alla geometrier. Den täcker framgångsrikt det vitala inre hålet i bussningarna och hela längden på stiften.
Ange alltid ENP för dynamiska applikationer där intern friktion förstör ojämna beläggningar.
Teststandarder
Marknadsföringspåståenden har litet värde på fabriksgolvet. Du behöver verifierbara data för att förutsäga komponenters livslängd. Följ dessa teststandarder när du granskar Specifikationer för nickelpläterade kedjor :
- ASTM B117 Saltspraytest: Detta fungerar som den universella baslinjen. Leta efter minsta betyg på 200 till 300 timmar till misslyckande.
- Vidhäftningstestning: Kontrollera att beläggningen inte lossnar under mekanisk påfrestning. ASTM B571 beskriver lämpliga vidhäftningsriktmärken.
- Utmattningstestning: Se till att pläteringsprocessen inte påverkade de dynamiska belastningsvärdena för kolstålkärnan negativt.
Materialbeslutsmatrix: Nickelpläterad vs. Rostfri vs. Zink
Att välja rätt ytbehandling kräver balansering av mekaniska belastningar mot kemisk exponering. Ingenjörer diskuterar ofta mellan zink, rostfritt stål och nickel. Varje material använder en helt annan mekanism för att bekämpa oxidation. Att förstå dessa mekanismer förhindrar kostsamma felaktiga tillämpningar.
Mot. Förzinkade kedjor
Zink fungerar som en mycket effektiv offeranod. Det oxiderar lätt innan det underliggande stålet börjar rosta. Detta galvaniska skydd fungerar utmärkt för statiska applikationer. Zinkbeläggningar är dock relativt mjuka. Vid dynamiska kedjeoperationer gnider kontinuerlig friktion snabbt zinken av stiften och rullarna. När det nakna stålet väl kommer fram följer snabb rostning. Nickel fungerar som en hård barriär snarare än ett offerlager. Det ger överlägsen slitstyrka och en slätare ytfinish. Ange zink för statisk exponering utomhus, men lita på nickel för kontinuerliga drivningar med hög friktion.
Mot. Rostfritt stål (304/316)
Rostfritt stål förlitar sig på en solid legeringsmatris snarare än en ytbeläggning. Den höga kromhalten ger ultimat kemisk resistens genom hela komponenten. Men denna kemiska immunitet kommer till en brant mekanisk kostnad. Austenitiskt rostfritt stål (304/316) kan inte genomgå samma värmebehandlingar som kolstål. Följaktligen drabbas rostfria kedjor av en 30 % till 50 % minskning av maximal arbetsbelastning. De förlängs och slits snabbt under kraftig spänning. Du bör specificera nickelplätering när hög draghållfasthet och stela utmattningsgränser absolut inte är förhandlingsbara.
Förhållande mellan kostnad och livslängd
Finansiella utvärderingar vägleder varje upphandlingscykel. Nickel har ett attraktivt medelpris. Den kostar mer än vanlig zinkplätering men betydligt mindre än solid 316 rostfritt stål. Det ger en optimal avkastning på investeringen för tillverkning med hög luftfuktighet, förpackningslinjer och marina miljöer. I dessa zoner visar sig hel rostfritt strukturellt otillräckligt eller ekonomiskt kostsamt. Nickelplätering ger den 'sweet spot' genom att maximera den mekaniska effekten samtidigt som ytoxidationen fördröjs aggressivt.
Tabell 1: Materialprestanda och applikationsmatris
| Materialtyp |
Korrosionsmekanism |
Draghållfasthet |
Slitstyrka |
Idealisk applikation |
| Förzinkat stål |
Offeranod |
Hög (matchar kol) |
Låg |
Statisk utomhusutrustning |
| Nickelpläterat stål |
Hård barriärbeläggning |
Hög (matchar kol) |
Hög |
Spolområden, hög luftfuktighet |
| 304/316 Rostfri |
Solid Alloy Matrix |
Låg (30-50 % reduktion) |
Medium |
Extrema kemikalier, direkt matkontakt |
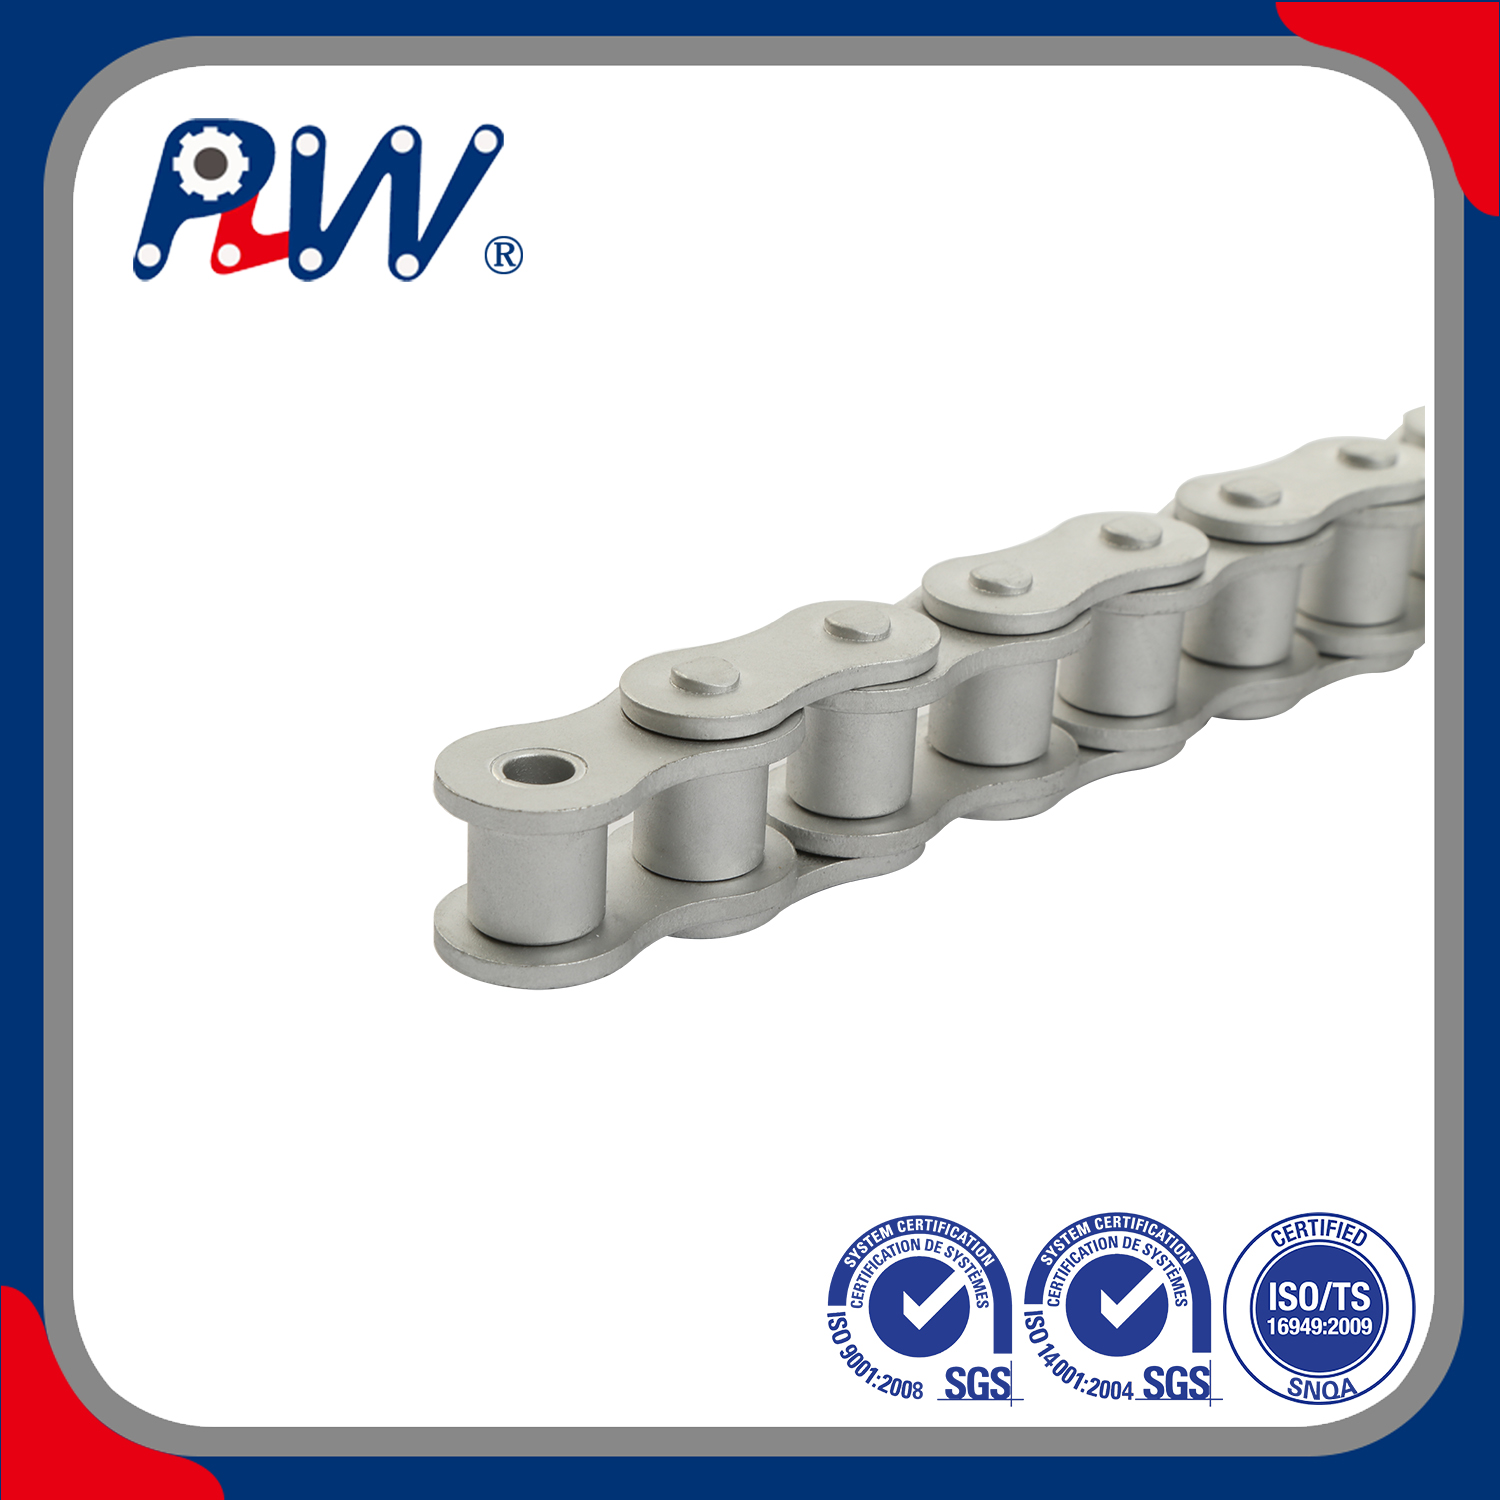
Miljögränser och branschspecifik efterlevnad
Att tillämpa rätt kedja kräver en ärlig bedömning av din driftsmiljö. Nickelplätering fungerar exceptionellt bra under specifika förhållanden men misslyckas snabbt under andra. Att kartlägga din omgivande miljö till rätt ytkemi garanterar driftframgång.
Marin & hög luftfuktighet
Kust- och havsmiljöer utsätter utrustning för kontinuerlig exponering för salt-luft. Standard kolstål rostar inom några dagar under dessa parametrar. Nickelplätering erbjuder utmärkt skydd mot atmosfäriska klorider och hög luftfuktighet. Ingenjörer måste dock övervaka ytintegriteten noggrant. Kraftiga stötbelastningar kan skapa mikroskopiska sprickor i den stela nickelbarriären. När dessa mikrosprickor väl uppstår tränger saltvatten in i kolstålskärnan. För att minska denna risk måste operatörer kombinera den pläterade kedjan med kraftigt marint vax eller vattenförskjutande smörjmedel.
Livsmedelsbearbetning och förpackning
Regelefterlevnad dikterar materialval i livsmedelsbearbetningsanläggningar. USDA och FDA tillämpar strikta riktlinjer för kontaktytor. Du måste förstå skillnaden mellan oavsiktlig kontakt och direktkontaktzoner. Nickelplätering är allmänt acceptabel för tillfälliga kontaktområden. Dessa inkluderar överliggande transportörer, förpackningsmaskiner och sekundära tvättsektorer. Den släta nickelytan motstår de frätande skumningsmedel som används under sanitetsskiften. Omvänt, om kedjan direkt berör råa livsmedelsprodukter, kräver bestämmelser strikt 300-serien av rostfritt stål. Ange inte nickel för direkt kontakt med livsmedel.
Kemisk verksamhet
Kemiska tillverkningsanläggningar innebär extrema utmaningar. Vi måste sätta realistiska gränser för belagt kolstål. Nickel ger utmärkt motståndskraft mot milda alkalier och vanliga industriella lösningsmedel. Du måste dock varna dina ingenjörsteam för att använda nickel i mycket sura miljöer. Höga koncentrationer av svavelsyra, salpetersyra eller saltsyra kommer att avlägsna nickelbeläggningen snabbt. Syran kommer då att attackera det underliggande stålet, vilket orsakar katastrofalt kedjefel. Kartlägg miljöer med hög syra direkt till rostfritt stål eller specialiserade tekniska polymerlösningar istället.
Implementeringsrisker och adoptionsrealiteter
Att anskaffa en högkvalitativ produkt löser bara halva ekvationen. Felaktig implementering förstör dyra komponenter snabbt. Att förstå de praktiska verkligheterna av industriella kedjors beteende hjälper dig att undvika vanliga implementeringsfel.
Sårbarheter för inre slitage
Skeptiska ingenjörer pekar ofta ut en grundläggande verklighet. Kedjor förlängs på grund av slitage på invändigt stift och bussning, inte utvändig plåtrost. Om en tillverkare endast pläterar den monterade kedjan förblir de vitala inre lagerytorna oskyddat råstål. Fukt tränger in i lederna och skapar nötande rostdamm (ofta kallat rouge) inuti bussningarna. Detta påskyndar inre slipning och töjning. Du måste utvärdera om tillverkaren plåtar enskilda komponenter innan slutmontering. Förmonteringsplätering säkerställer fullständigt inre skydd och minskar drastiskt töjningshastigheter.
Flagning och skalning
Dåligt limmad plätering utgör en betydande föroreningsrisk. Kraftfulla belastningar eller snäva kedjehjulsled skapar intensiva yttryck. Underpar elektrolytiska beläggningar kommer att spricka, flagna och skalas bort under denna påfrestning. Dessa metalliska flingor kan förorena produkter eller skada omgivande maskiner. Att upptäcka underpartillverkning tidigt sparar betydande stilleståndstid.
- Bästa praxis: Begär alltid batchtestrapporter med fokus på vidhäftningsstyrka.
- Vanligt misstag: Ignorera kedjehjulsinriktning. Feljusterade kedjehjul slipar mot de inre länkplattorna och rakar våldsamt bort den skyddande nickelbarriären.
Smörjningsberoende
Marknadsavdelningar översäljer ibland belagda kedjor som 'underhållsfria' lösningar. Vi måste skingra denna myt omedelbart. Även om nickelbarriären kraftigt fördröjer ytoxidation, ger den ingen inneboende smörjförmåga. En korrosionsbeständig nickelpläterad kedja kräver fortfarande konsekvent, miljöspecifik smörjning. Att köra systemet torrt ökar den inre friktionen. Hög värme och friktion kommer så småningom att äventyra barriärbeläggningen. Implementera ett automatiskt droppsystem eller schemalägg rutinmässig manuell smörjning för att maximera kedjans livslängd.
Shortlisting Suppliers: A Procurement Framework
Att köpa tillförlitliga industrikomponenter kräver strikt kvalificering från leverantören. Du kan inte lita på generiska broschyranspråk när drifttid är på gång. Bygg ett robust ramverk för upphandling för att filtrera bort lågnivåleverantörer.
Dataverifiering
Kräv insyn från dina potentiella partners. Instruera dina köpare att begära verkliga saltspraytestcertifikat och detaljerade materialdatablad. Du måste se de exakta mikrontjockleksspecifikationerna och de specifika värmebehandlingsprotokoll som används. Om en leverantör vägrar att tillhandahålla verifierbara ASTM-testdata, diskvalificera dem omedelbart. Legitima tillverkare delar stolt med sig av sina metallurgiska testresultat och kvalitetssäkringsdokumentation.
Försmörjningsalternativ
Fabriksapplicerad smörjning tränger djupare än manuell fältapplicering. Rekommendera att lista leverantörer som erbjuder anpassade försmörjningstjänster som appliceras direkt över nickelplätering på fabriksnivå. Diskutera din specifika miljö med dem. Om du driver ett bageri, begär en syntetisk H1-olja av livsmedelskvalitet. Om du hanterar en hamnanläggning, begär ett kraftigt marint vax. Korrekt fabriksförsmörjning tätar de mikroskopiska porerna i nickelskiktet, vilket effektivt fördubblar den initiala korrosionsbeständigheten.
Application Engineering Support
Komponentval kräver sammanhang. Betona vikten av att köpa från tillverkare som är villiga att granska dina specifika miljövariabler. En stark partner kommer att fråga dig om pH-nivåer i omgivningen, spolningsfrekvens och dagliga temperatursvängningar. De bör granska dina kedjehjulsstorlekar och spänningsbelastningar innan de rekommenderar en specifikation. Leverantörer som erbjuder applikationsteknisk support fungerar som en förlängning av ditt eget tekniska team. De säkerställer att du använder exakt rätt kemi för din operativa flaskhals.
Slutsats
Att specificera en förnicklad kedja förblir en övning i strategisk balans. Det kräver noggrann matchning av tunga mekaniska belastningar mot måttliga miljöhot. Du behöver inte längre acceptera den svaga draghållfastheten hos rostfritt stål bara för att överleva en miljö med hög luftfuktighet. Nickelplätering ger den härdade kolkärna du behöver samtidigt som den bibehåller en robust, slät barriär mot fukt och milda kemikalier.
Vidta omedelbara åtgärder genom att granska dina nuvarande kedjefelslägen. Gå på produktionsgolvet och inspektera dina kasserade komponenter. Förlängs de främst av tung belastningsutmattning, eller fastnar de av rost? Om standardkedjor rostar innan de sträcker ut, är nickelplätering den exakta passformen för din flaskhals. Samarbeta med en transparent tillverkare, kräv rigorösa testdata och implementera korrekta smörjprotokoll för att maximera din anläggnings drifttid.
FAQ
F: Minskar nickelplätering draghållfastheten hos rullkedjan?
S: Nej. Eftersom kärnmaterialet förblir värmebehandlat kolstål, förblir gränserna för draghållfasthet och arbetsbelastning identiska med vanliga opläterade kedjor. Nickelbeläggningen påverkar endast ytkemin och lämnar den inre mekaniska integriteten helt oförändrad.
F: Hur skiljer sig strömlös nickelplätering från standardnickelplätering för kedjor?
S: Electroless förlitar sig på en autokatalytisk kemisk reaktion, vilket säkerställer en perfekt jämn beläggningstjocklek även i svåråtkomliga områden som det inre hålet i en bussning. Elektrisk (galvanisk) plätering kan samlas på de yttre kanterna och lämna vitala inre delar känsliga för rost.
F: Kan nickelpläterade kedjor användas i sura miljöer?
A: Generellt nej. Även om nickelbeläggningar är mycket effektiva mot fukt och alkalier, bryts de ned snabbt under mycket sura förhållanden. Rostfritt stål eller speciella konstruerade plaster krävs för stark syraexponering.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


