OEM-tillverkare av jordbruksmaskiner står inför en stel verklighet i leveranskedjan. Planterings- och skördesäsonger är fasta. Naturen väntar på ingen. Om du försenar monteringen av utrustningen missar bönderna kritiska väderfönster. På grund av detta är komponentfördröjningar helt oacceptabla. Varje upphandlingscykel utgör en massiv kärnkonflikt. Du måste balansera kapitalbindningen i lagret mot risken för lagerförluster under toppproduktion. Minsta orderkvantitet (MOQ) dränerar ditt tillgängliga kassaflöde. Under tiden hotar oförutsägbara ledtider hela ditt monteringsschema.
Den här artikeln ger inköpschefer och ingenjörer ett mycket verifierbart ramverk. Du kommer att lära dig hur du förhandlar, prognostiserar och planerar dina upphandlingscykler effektivt. Vi strävar efter att hjälpa dig att säkra pålitliga komponenter utan att offra vinstmarginalerna. Genom att behärska dessa variabler håller du produktionslinjerna i rörelse hela året.
Viktiga takeaways
- Anpassning dikterar direkt MOQ; Att anpassa intern teknik med standardspecifikationer där det är möjligt minskar kraven på volym i förväg.
- Allmänna beställningar och prognostiserad schemaläggning minskar flyktiga ledtider och flyttar lagerrisken bort från OEM.
- Noggrann förberedelse av offertförfrågan – inklusive exakta tekniska ritningar och matchande kedjedetaljer – är den åtgärd som har störst effekt för att säkerställa fasta ledtider.
- Att utvärdera en leverantör kräver att man tittar förbi enhetskostnaden och verifierar deras råmateriallager och interna bearbetningskapacitet.
Avvägningen mellan kostnad och tillgänglighet i jordbruksupphandling
Inramning av affärsproblemet
OEM kassaflöde föredrar starkt låga minimikvantiteter. Omvänt kräver fabrikens produktionseffektivitet höga volymer. Tillverkare behöver stora partier för att täcka dyra installationskostnader. Att byta verktygsmaskiner tar timmar. Fabrikerna måste amortera dessa installationskostnader över tusentals enheter för att upprätthålla lönsamheten. Denna friktion skapar ett betydande affärsproblem för inköpsteam. Om du beställer för få delar, avvisar fabrikerna inköpsordern eller höjer enhetspriset. Om du beställer för många, fångar du viktiga kontanter i överskottslager. Du måste navigera denna avvägning noggrant. En framgångsrik upphandlingsstrategi hittar mellanvägen. Det anpassar fabrikens effektivitetsbehov med dina interna kassaflödesbegränsningar.
Säsongsrisker
Missade leveransfönster har förödande ekonomiska konsekvenser inom jordbrukssektorn. Fönstret för plantering eller skörd varar ofta bara några veckor. Om dina komponenter anländer efter skörd kan du inte sälja den monterade maskinen förrän året därpå.
- Förlängda transportkostnader: Oanvänt lager finns på ditt lager i hela tolv månader. Du betalar för lagringsutrymme, försäkring och säkerhet.
- Cash Flow Drain: Kapitalet förblir fruset i metalldelar snarare än att finansiera ny FoU eller marknadsföringsinsatser.
- Inkuransrisk: Tekniska uppdateringar kan göra lagrade delar föråldrade innan nästa säsong börjar.
Att missa en deadline försenar inte bara intäkterna. Det multiplicerar aktivt dina driftskostnader.
Dilemmat 'Anpassad vs. Standard'.
Standardkatalogkomponenter erbjuder tydliga fördelar. De ger låg MOQ och extremt korta ledtider. Tillverkare kör standarddelar kontinuerligt. De håller säkerhetslager lättillgängligt. Anpassade geometrier presenterar ett helt annat scenario. Specialfunktioner, såsom slamrensande tänder eller unika hålstorlekar, kräver betydande verktygsinvesteringar. De kräver också längre produktionsköer. Anpassade delar tvingar fabriker att stoppa standardproduktionslinjer. De måste installera nya hällar och omkalibrera värmebehandlingsugnar.
Tabell: Custom vs. Standard Component Sourcing
| Feature |
Standard katalogdelar |
Anpassade geometrier |
| MOQ-krav |
Mycket låg (ofta ensiffriga) |
Hög (driven av installationskostnader) |
| Ledtid |
Dagar till veckor |
Månader (inkluderar verktygsskapande) |
| Verktygskostnader |
Ingen (avskrivs av tillverkaren) |
Hög förskottsinvestering |
| Flexibilitet |
Hög (lätt att byta leverantör) |
Låg (låst till en leverantör) |
Strategier för att förhandla om MOQ utan att offra marginaler
Verktygsavskrivning
Att förhandla om anpassade delvolymer kräver strategiskt ekonomiskt tänkande. Tillverkare kräver ofta höga MOQs helt enkelt för att få tillbaka sina initiala verktygskostnader. Du kan ändra denna dynamik helt och hållet. Erbjud dig att betala i förskott för anpassade verktyg eller skärverktyg. Denna förskottsbetalning motiverar tillverkaren att sänka den erforderliga MOQ för den faktiska produktionskörningen. De bär inte längre den ekonomiska risken för outnyttjade installationskostnader. Du får flexibiliteten att beställa mindre, mer hanterbara partier under hela året. Denna strategi skyddar dina enhetsmarginaler samtidigt som du håller lagernivåerna anmärkningsvärt magra.
Komponentstandardisering
Ingenjörsavdelningar designar ofta unika drivsystem för varje ny traktor eller skördetröska. Denna vana förstör köphävstång. Du bör aktivt diskutera värdet av standardisering med ditt designteam. Genom att standardisera din lantbrukskedjehjulsspecifikationer över olika utrustningsmodeller, konsoliderar du inköpsvolymer. Istället för att köpa 500 enheter av tre olika design, köper du 1 500 enheter av en enhetlig design. Denna enorma volymökning ger dig otrolig förhandlingskraft. Fabriker sänker gärna enhetskostnaderna för större standardiserade serier. Det förenklar deras produktionsschema och minskar deras interna avfall.
Inköp på systemnivå
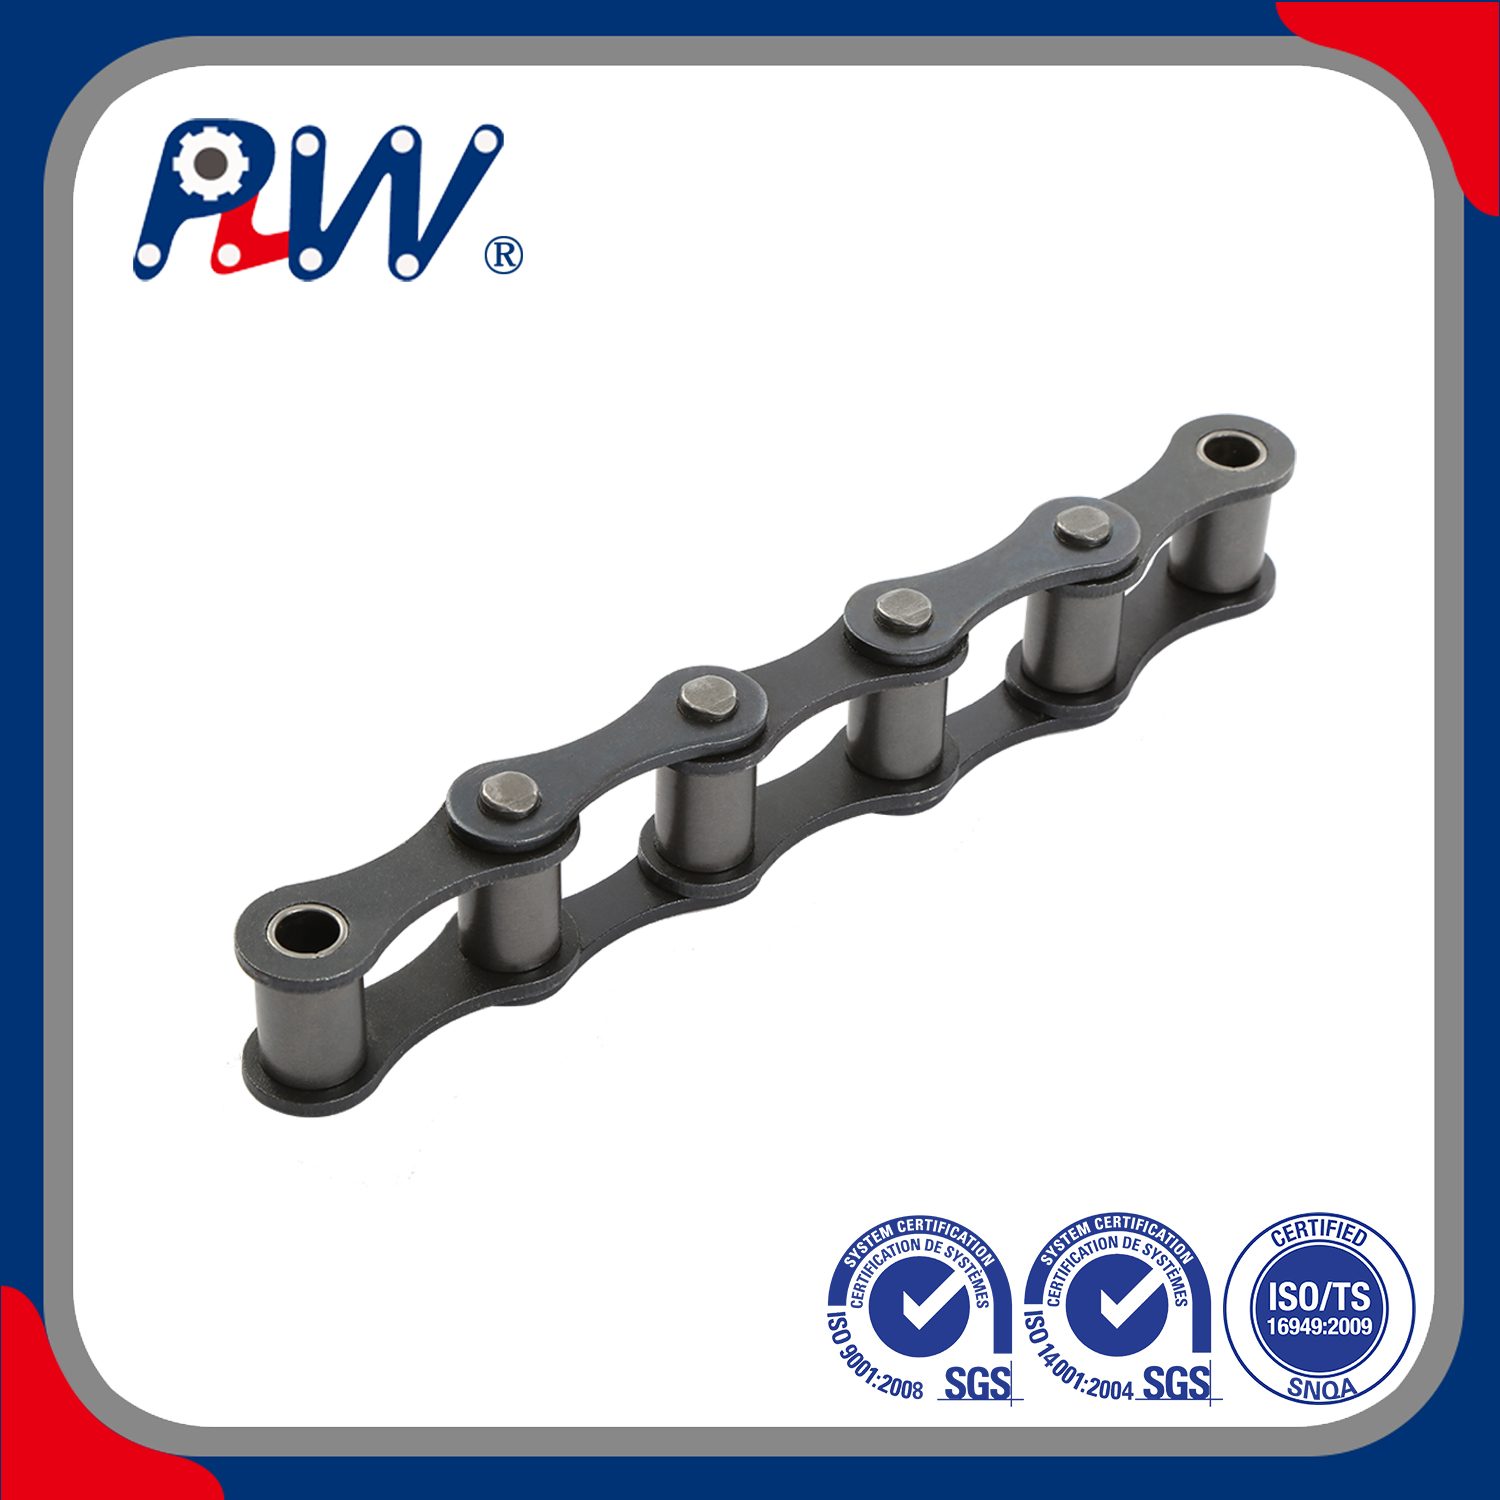
Inköpsteam köper ofta komponenter isolerat. Du kan uppnå bättre resultat genom kitting och inköp på systemnivå. Beställning av kedjehjul samtidigt med matchande komponenter, som t.ex a typ stål lantbrukskedjor , ökar ditt totala ordervärde. Leverantörer älskar paketerade beställningar. Det garanterar dem en större andel av din plånbok. I utbyte mot detta större övergripande kontrakt ger de ofta hävstångseffekt för att förhandla fram lägre MOQ på enskilda rader. Inköp på systemnivå garanterar också att matchande delar passar ihop perfekt. Leverantören tar ansvar för dimensionskompatibiliteten för hela drivenheten.
Minska variationer i ledtider i leveranskedjor
Filt inköpsorder
Flyktiga ledtider stör monteringsscheman och frustrerar golvansvariga. Du kan neutralisera dessa spikar genom att utfärda en 12-månaders inköpsorder. En rambeställning visar din totala årliga volym. Det inkluderar schemalagda, förskjutna leveransutgåvor. Detta åtagande gör att leverantörer kan säkra råvaror tidigt. De låser stålpriserna innan marknadsfluktuationer inträffar. De kan bearbeta delar under sina långsammare månader och hålla dem för dina utsedda releasedatum. Generella beställningar ger förutsägbarhet för båda parter. Du får garanterade leveransdatum. Leverantören får garanterade intäkter.
Säkerhetslageravtal
Service Level Agreements (SLA) erbjuder ett annat kraftfullt verktyg för att minska ledtiden. Du kan diskutera att upprätta ett SLA där leverantören innehar en gemensamt överenskommen procentandel av säkerhetslager. Till exempel kan de komma överens om att hålla 20 % av din årliga volym i sitt eget lager. Du måste lyfta fram transparenta antaganden under dessa förhandlingar. Transportavgifter kan vara inbakade i det slutliga enhetspriset. Leverantören tar på sig lagerkostnader, försäkringar och hanteringsavgifter. Du måste utvärdera om den lätta ökningen av enhetskostnaden motiverar en absolut eliminering av lagerförlustrisker.
Närhet till materialförsörjning
Brist på råvaror till havs utgör en allvarlig dold risk. Globala logistiknätverk är fortfarande mycket sårbara för hamnstrejker, kanalblockeringar och geopolitiska spänningar. Du måste identifiera var din leverantör köper sitt stål. Gynna leverantörer som har djupa lokala lager. De bör ha kol och legerat stål som lämpar sig för tunga applikationer. En leverantör med ett lager fullt av 1045 eller 4140 stålämnen kan börja bearbeta omedelbart. De väntar inte sex veckor på att ett lastfartyg ska anlända. Materialnärhet garanterar direkt produktionshastighet.
Hur man utvärderar en leverantör av jordbruksdrev
Produktionsautonomi kontra outsourcing
Du måste utvärdera om leverantören kontrollerar tillverkningsprocessen från början till slut. Hanterar de skärning, hobbing och värmebehandling internt? Eller lägger de ut dessa kritiska steg på underleverantörer? Intern kontroll korrelerar direkt med tillförlitliga ledtider. När en leverantör lägger ut värmebehandling på underleverantörer tappar de kontrollen över schemat. De står i kö bakom andra företag. Att hitta en helt autonom leverantören av kedjehjul för jordbruk minskar denna risk helt.
Diagram: Egen produktion vs. underleverantörsrisker
| Produktionsfas |
Fördelar för intern kontroll |
Underleverantörsrisker |
| Gear Hobbing |
Omedelbara schemaläggningsjusteringar |
Köförseningar i tredjepartsbutiker |
| Värmebehandling |
Strikt hårdhetsvalidering (HRC) |
Inkonsekvent batchhärdning |
| Ytbeläggning |
Snabba handläggningstider |
Transportskador mellan anläggningar |
Kvalitets- och efterlevnadsrevisioner
Upphandlingsteam måste verifiera specifika kvalitetsmått innan de undertecknar några kontrakt. Du kan inte lita på marknadsföringsbroschyrer. Du behöver hårda data.
- ISO-certifieringar: Verifiera aktiv efterlevnad av ISO 9001 för att säkerställa att det finns standardförfaranden.
- Värmebehandlingsrapporter: Begär tidigare dokumentation som visar Rockwell-hårdhet (HRC) resultat. Korrekt härdning säkerställer maximal slitstyrka i abrasiva jordförhållanden.
- Dimensional Inspection Records: Be om rapporter om First Article Inspection (FAI). Kontrollera deras toleransband mot industristandarder som DIN eller ANSI.
- Materialtestrapporter (MTR): Se till att de tillhandahåller fabrikscertifikat som bevisar den kemiska sammansättningen av råstålet.
Agility och krishantering
Varje jordbrukssäsong medför oväntade utmaningar. Du kan behöva snabba beställningar på grund av en plötslig ökning av försäljningen av utrustning. Du kan behöva en designrevision i mitten av produktionen. Du måste bedöma leverantörens meritlista för att hantera dessa kriser. Leta efter bevis på flexibla bearbetningsceller. Styva produktionslinjer med enbart stora volymer kan inte svänga snabbt. Flexibla celler använder avancerad CNC-teknik för att snabbt byta inställningar. Be leverantören om en fallstudie som beskriver hur de hanterade en ny nödbeställning till en annan OEM.
OEM-köparens RFQ-checklista för exakta prognoser
Teknisk dokumentation
Vaga offertförfrågan (RFQ) genererar felaktiga ledtider. Du måste specificera dina behov med absolut tydlighet. Tillhandahåll kompletta CAD-filer och detaljerade 2D-ritningar. Se till att dessa ritningar visar acceptabla toleransband tydligt. Förklaringar av materialkvalitet måste vara exakta. Skriv inte bara 'stål.' Ange 'AISI 1045' eller 'AISI 4140'. När du designar anpassat jordbruksdrev , tvetydighet är din värsta fiende. Om fabriken måste gissa dina krav, fyller de ledtiden för att skydda sig själva.
Specifikationer för yt- och värmebehandling
Ytbehandlingar förändrar produktionstiden drastiskt. Du måste förtydliga krav som induktionshärdning, uppkolning eller svartoxidbeläggning i förväg. Dessa tillägg kräver distinkta produktionssteg. De påverkar direkt både MOQ-krav och ledtider. Värmebehandlingsugnar fungerar endast effektivt när de är fulla. Fabriken måste satsa dina delar med liknande beställningar för att köra en kostnadseffektiv cykel. Om du behöver ett mycket unikt härddjup kan du behöva betala för hela ugnssatsen. Detta ökar omedelbart din MOQ.
Transparens för efterfrågeprognoser
Leverantörer belönar transparens. Beskriv dina produktionsbehov tydligt. Dela en 6-till-12-månaders produktionsprognos under RFQ-fasen. Detta proaktiva steg gör att leverantören kan erbjuda optimerade prisnivåer. De kan planera sina råvaruinköp effektivt. De kan schemalägga maskintid månader i förväg. Realistiska leveransscheman uppstår från ärliga efterfrågeprognoser. Dölj inte dina sanna volymförväntningar och hoppas på ett bättre spotpris. Bygg en samarbetsrelation baserad på delad data och ömsesidigt förtroende.
Slutsats
Planering av MOQ och ledtid är en mycket samarbetsinsats. Det kräver kontinuerlig kommunikation mellan ingenjörs- och inköpsteam. Det är inte bara en enkel köptransaktion. Att välja rätt tillverkningspartner minskar de inneboende riskerna med säsongsvariationer inom jordbruket. Du måste balansera kassaflödesbegränsningar med den absoluta nödvändigheten av leverans i tid. Standardisera dina komponenter där det är möjligt. Använd täckande inköpsorder för att säkra material tidigt. Kräv transparent kvalitetsdokumentation från dina leverantörer. Som ett tydligt nästa steg ber vi dig att granska dina aktuella efterfrågeprognoser omedelbart. Skicka in dina uppdaterade tekniska ritningar till dina tillverkningspartners för en detaljerad, realistisk ledtidsbedömning idag.
FAQ
F: Vad är den typiska ledtiden för anpassade jordbruksdrev?
S: Ledtiderna varierar i allmänhet från 8 till 12 veckor för anpassade mönster. Att skapa prototyper och skapa verktyg tar ungefär 4 till 6 veckor. Full produktion kräver ytterligare 4 till 6 veckor. Tidslinjerna beror mycket på lokal tillgång på råmaterial och specifika krav på värmebehandling.
F: Kan jag få en låg MOQ för tunga jordbruksapplikationer?
A: Ja, det är möjligt. Låga MOQs för specialanpassade tunga delar medför dock betydligt högre kostnader per enhet. Tillverkaren måste fördela dyr maskininstallationstid och specialiserade värmebehandlingsbatchkostnader över ett mycket mindre antal enheter.
F: Hur påverkar materialspecifikationer produktionstidslinjer?
S: Att begära specialiserade legeringar eller icke-standardiserade värmebehandlingar förlänger ledtiderna. Tillverkare har vanligtvis standard kolstål lätt i lager. Speciallegeringar kräver specialbeställningar, vilket kan lägga till veckor till schemat innan bearbetningen ens börjar.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


