Ingenieurs en verkrygingspanne staan voortdurend voor 'n moeilike keuse. Jy moet die onmiddellike beskikbaarheid van standaard kragoordragonderdele van die rak balanseer teen die geoptimaliseerde werkverrigting van pasgemaakte oplossings. Om die verkeerde keuse te maak, het 'n ernstige impak op jou winspunt. Dit vertraag produksie en frustreer instandhoudingspersoneel.
Standaardkomponente voldoen maklik aan vereistes vir ongeveer 80% van tipiese gebruiksgevalle. Om 'n standaardonderdeel in 'n niestandaardtoepassing in te dwing, lei egter tot rampspoedige resultate. Jy loop die gevaar van versnelde slytasie, skielike kettingversaking en duur onbeplande stilstand. Onversoenbare dele vibreer oormatig. Hulle genereer hitte en vernietig omliggende masjinerie.
Hierdie artikel verskaf 'n streng objektiewe, ingenieursgerigte raamwerk vir hierdie verkrygingsbesluit. Jy sal presies leer wanneer aanpassing 'n positiewe opbrengs op belegging (ROI) oplewer. Ons sal u lei deur belangrike ingenieurs-snellers, finansiële assesserings en verborge implementeringsrisiko's. Jy kan dan selfversekerde, data-gesteunde verkrygingsbesluite neem.
Sleutel wegneemetes
- Aanpassing is geregverdig wanneer nie-standaard boorgroottes, uiterste omgewingstoestande of hoogs gespesialiseerde masjinerie-voetspore in die gesig gestaar word.
- Die aanvanklike premie vir pasgemaakte ingenieurswese word tipies geneutraliseer deur 'n groter operasionele lewensduur en verminderde instandhoudingstyd.
- Akkurate kettingwielspesifikasies (steek, tandtelling, boring, materiaal) is die enkele mees kritieke faktor in 'n suksesvolle pasgemaakte volgorde.
- Samewerking met 'n gekeurde kettingwielverskaffer verminder voorsieningskettingrisiko's wat verband hou met pasgemaakte komponentleertye.
Die Besigheidsgeval: Van die rak af vs. Pasgemaakte Sprockets
Definieer sukseskriteria
U moet definieer hoe 'n suksesvolle verkrygingskeuse eintlik lyk voordat u onderdele evalueer. Sukses beteken gewoonlik die maksimum uptyd van toerusting terwyl die eenheidskoste tot die minimum beperk word. Dit beteken ook om deurlooptye hanteerbaar te hou. Jy benodig 'n betroubare voorraad vervangingsonderdele. 'n Suksesvolle keuse strook direk met jou produksieskedules. As jou fasiliteit nie onverwagte stilstand kan duld nie, moet jou sukseskriteria duursaamheid bo vooraf besparings prioritiseer.
Die Standaardbenadering
ANSI- en DIN-standaardkomponente bied onmiskenbare voordele. Jy geniet onmiddellike beskikbaarheid van verskeie industriële verspreiders. Standaardonderdele het hoogs voorspelbare pryse. Hulle bied ook universele uitruilbaarheid oor verskillende handelsmerke. As 'n standaard komponent misluk, gryp instandhoudingspanne eenvoudig 'n plaasvervanger uit die gereedskapkrip. Jy wag nie weke vir 'n gespesialiseerde aflewering nie. Standaardontwerpe werk perfek vir lae-spoed, lae-spanning toepassings. Hulle bly die verstek keuse vir algemene materiaal hantering bedrywighede.
Die pasgemaakte benadering
Aanpassing bied 'n heeltemal ander finansiële rasionaal. Pasgemaakte onderdele skakel die behoefte aan gevaarlike veranderinge na die mark uit. Jy integreer hubs en asse in 'n enkele eenheid. Dit verminder die finale monteertyd op die fabrieksvloer drasties. Jy optimaliseer ook materiale vir baie spesifieke drapatrone. 'n Ingenieur kan gelokaliseerde verharding op hoë-impak sones spesifiseer. Hierdie pasgemaakte aanpassings los herhalende mislukkingsmodusse op. Hulle keer dat jy elke maand dieselfde stukkende onderdele vervang.
Langtermyn Finansiële Vergelyking
U moet die voorafkoste van pasgemaakte bewerking teenoor langtermyn-bedryfswaarde kontrasteer. Pasgemaakte bestellings vereis duur aanvanklike gereedskap. Dit behels ingenieursfooie en minimum bestelgroottes. Standaardonderdele misluk egter dikwels vinnig in hoëspanningtoepassings. Jy moet die arbeidskoste van gereelde vervangings inreken. Voeg die verlore inkomste uit die stilstand van die masjien by. 'n Pasgemaakte deel kos dikwels vooraf drie keer soveel. Tog kan dit maklik tien keer langer hou in 'n moeilike omgewing. Dit skep 'n voortreflike langtermyn finansiële opbrengs.
4 Ingenieurs-snellers wat aanpassing vereis
- Unieke as- en naafkonfigurasies: Standaardboorgroottes akkommodeer selde eie OEM-toerusting. Verouderde masjinerie het dikwels ongewone sleutelpaaie. Stel skroefkonfigurasies sal dalk nie by die rakopsies pas nie. Pasmaak word nodig wanneer jy nie die bestaande dryfas kan verander nie. Jy moet die kragoordragkomponent ontwerp om perfek by die masjien te pas.
- Harde operasionele omgewings: Standaard koolstofstaal misluk vinnig as gevolg van skuur of chemiese blootstelling. Jy moet materiaal opgradeer om hierdie toestande te oorleef. Byvoorbeeld, jy kan vereis duursame gietyster-kettingwiele vir industriële verwerkingstoepassings. Gietyster weerstaan slytasie in hoogs skuur omgewings beter as sagte staal. Ander omgewings vereis gespesialiseerde anti-korrosiewe bedekkings of gespesialiseerde metallurgie. Pasgemaakte ingenieurswese los hierdie omgewingsuitdagings permanent op.
- Ruimte- en gewigsbeperkings: Moderne robotika en gespesialiseerde outomatisering maak staat op kompakte ontwerpe. Standaardprofiele is dikwels te swaar. Hulle dra oortollige materiaal grootmaat. Hierdie ekstra gewig dreineer motordoeltreffendheid. Standaardprofiele kan ook fisies inmeng met aangrensende meganismes. Pasgemaakte ontwerpe skeer onnodige gewig af. Hulle beskik oor afgeslankte hubs en presiese dimensionele voetspore.
- Nie-standaard kettingintegrasie: Jy sal dalk 'n hoogs spesifieke of verouderde kettingtoon moet pas. Standaardmarkbeskikbaarheid verdroog dikwels vir nalatenskapmasjinerie. As jy nie die regte plek van die rak af kan kry nie, staar jy 'n krisis in die gesig. Jy kan óf die hele vervoerbandstelsel herbou óf 'n pasgemaakte deel bewerk. Pasgemaakte vervaardiging is byna altyd goedkoper as 'n totale stelselherstel.
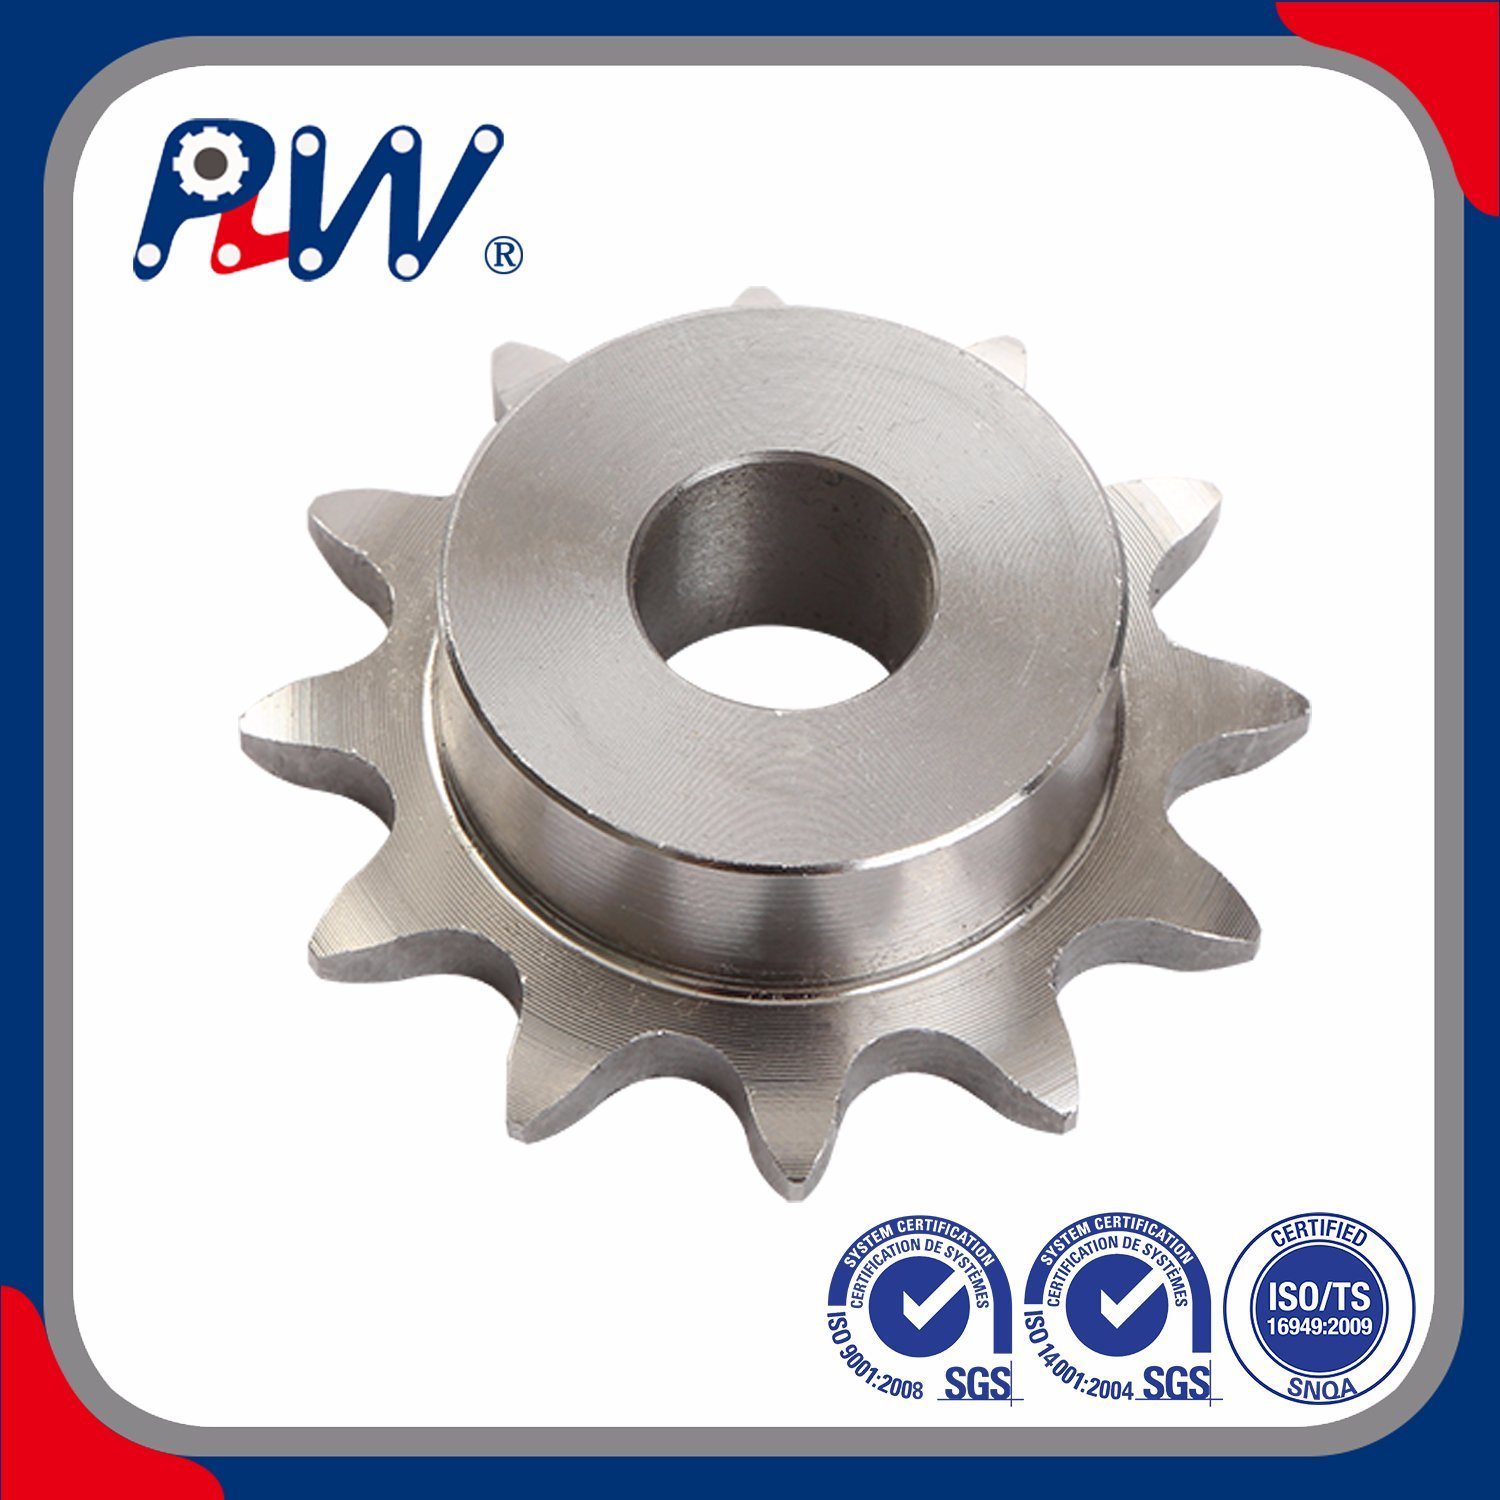
Definieer jou pasgemaakte sprockets spesifikasies
Jy moet hoogs akkuraat vasstel sprockets spesifikasies vroeg in die ontwerpfase. Swak gedefinieerde vereistes lei tot ongelyke onderdele en onmiddellike meganiese mislukking. Presisie is ononderhandelbaar.
Dimensionele toleransies
Jy moet streng dimensionele vereistes stel om kettingsprong te voorkom. Gee noukeurig aandag aan toonhoogte deursnee en buite deursnee. Die onderste kaliper deursnee vereis presiese toleransies. As hierdie afmetings met selfs 'n fraksie van 'n millimeter verskil, sal die ketting nie reg sit nie. Dit veroorsaak wisselvallige spanning. Dit breek uiteindelik die ketting onder swaar vragte. Jy moet aanvaarbare afwykingsvlakke op jou tegniese tekeninge dokumenteer.
Tandprofiel en -telling
Ingenieurs moet die presiese tandgeometrie wat benodig word vir spesifieke spoedverhoudings bereken. Lasverdelings dikteer die dikte en hoek van die tande. Hoëspoedtoepassings benodig gewysigde tandprofiele vir gladde inskakeling. Minder tande verhoog die artikulasiehoek van die ketting. Dit versnel slytasie op die penne. Gepasmaakte ontwerpe laat jou toe om die presiese tandtelling vir jou spesifieke RPM-teikens te optimaliseer.
Keuse van materiaal en hittebehandeling
Materiaalkeuses bepaal die lewensduur van jou pasgemaakte komponent. Jy moet verskeie tegniese evalueringskriteria navigeer. Oorweeg induksie-geharde tande vir swaar industriële vragte. Kyk na voedsel-graad vlekvrye staal vir sanitêre omgewings. Jy sal dalk gespesialiseerde legerings nodig hê vir hoë-impak-skokladings. Hittebehandelings verander die korrelstruktuur van die metaal. Hulle bied 'n harde buitedop terwyl hulle 'n rekbare kern behou. Dit verhoed dat die metaal breek onder skielike impak.
Tabel 1: Materiaalprestasievergelyking
| Materiaaltipe |
Primêre Voordeel |
Beste Toepassingsomgewing |
Relatiewe koste |
| Koolstofstaal |
Hoë treksterkte, maklik om te masjineer |
Algemene industriële, lae vog |
Laag |
| Gietyster |
Uitstekende slytasie- en skuurweerstand |
Mynbou, hantering van swaar materiaal |
Medium |
| Vlekvrye staal |
Korrosiebestandheid, sanitêre voldoening |
Voedselverwerking, chemiese aanlegte |
Hoog |
| Spesiale legerings |
Uiterste skoklasabsorpsie |
Hoë-wringkrag robotika, swaar outomatisering |
Baie hoog |
Oppervlakafwerkings
Oppervlakafwerkings beskerm die onderliggende metaal teen omgewingsagteruitgang. U moet die korrekte laag spesifiseer gebaseer op die operasionele omgewing. Swart oksied bied ligte weerstand teen korrosie en verminder ligweerkaatsing. Sinkplaat bied 'n sterk opofferende versperring teen vog. Gespesialiseerde anti-korrosiewe epoksiebedekkings weerstaan direkte chemiese wasgoed. Die keuse van die regte afwerking voorkom voortydige roes en verleng die funksionele lewe van die onderdeel.
Verborge koste en implementeringsrisiko's
Minimum bestelhoeveelhede (MOQ's)
Pasgemaakte vervaardigingslopies dra gewoonlik hoë minimum bestelhoeveelhede. U moet die finansiële risiko van hierdie MOQ's assesseer. Gieterye en masjienwinkels kan nie winsgewend pasgemaakte gereedskap vir 'n enkele eenheid opstel nie. Hulle benodig dikwels bestellings van 50 tot 100 stukke. Jy bind aansienlike kapitaal in onderdelevoorraad. Jy moet bereken of die langtermyn bedryfsbesparings hierdie groot voorafbesteding regverdig.
Leertyd en voorsieningskettingkwesbaarheid
Pasgemaakte gereedskap stel inherent ernstige aanlooptydrisiko's in. Jy wag dikwels 6 tot 12 weke vir aflewering. Dit beïnvloed jou onderdele-voorraadstrategie drasties. Jy kan nie staatmaak op aflewering volgende dag as 'n pasgemaakte deel breek nie. Jy moet jou eie veiligheidsvoorraad pak. ’n Misrekening in voorraadvlakke laat jou produksielyn maande lank verlam terwyl jy vir ’n nuwe bondel wag.
Verkoper insluiting
Eie ontwerpe skep 'n hoë risiko van verskaffer-insluiting. Jy word heeltemal afhanklik van 'n enkele vervaardiger. As daardie fasiliteit 'n staking, brand of kwaliteitsdaling ervaar, het jy geen rugsteun nie. Mededingers kan nie die pasgemaakte meetkunde onmiddellik weergee sonder om dit eers omgekeerde ingenieurswese te maak nie. Dit gee die oorspronklike verkoper geweldige pryskrag tydens kontrakhernuwings. Jy moet eienaarskap van alle CAD-lêers en tegniese tekeninge verseker om dit te versag.
Prototipering Knelpunte
Aanvanklike ontwerp-iterasies misluk dikwels tydens werklike vragtoetsing. Wiskundige modelle voorspel nie altyd dinamiese fisiese spanning perfek nie. Jy sal dalk ontdek dat jou pasgemaakte profiel onverwagte harmoniese vibrasies genereer. Jy benodig dan 'n tweede of derde prototipering. Elke iterasie voeg weke by die tydlyn. Volle produksie kan nie begin voordat die prototipe streng veldtoetsing geslaag het nie. U moet ruim buffertyd in u projekskedule inbou.
Hoe om 'n betroubare verskaffer van tandwiele te kortlys
Die keuse van 'n betroubare tandwielverskaffer vereis noukeurige ondersoek. Jy het 'n vennoot nodig, nie net 'n masjienwinkel nie. Hulle moet van hoë gehalte vervaardig tandwiele betroubaar oor baie jare.
In-huis ingenieursvermoë
U moet 'n verskaffer se interne ingenieurshulpbronne evalueer. Bied hulle gevorderde CAD-modellering? Kan hulle Eindige Element Analise (FEA) uitvoer om stresladings te simuleer? Jy het 'n verkoper nodig wat in staat is om nalatenskaponderdele akkuraat te reverse-ingenieur. As 'n verskaffer hul ingenieurswerk uitkontrakteer, verbreek kommunikasie. Interne ingenieurs werk direk saam met masjiniste. Dit verseker dat jou teoretiese ontwerp perfek in die fisiese werklikheid vertaal word.
Materiaalnaspeurbaarheid en kwaliteitversekering
Gehalteversekering skei elite-vervaardigers van gemiddelde werkwinkels. U moet verseker dat die verkoper amptelike meulsertifikate verskaf. Hierdie dokumente bewys die presiese chemiese samestelling van die rou staal. Verder moet die verskaffer gebruik maak van Coordinate Measuring Machine (CMM) inspeksies. CMM verifieer dimensionele akkuraatheid tot op die mikron. Sonder streng materiaalnaspeurbaarheid loop jy die risiko om onderdele te ontvang wat van minderwaardige, herwonne skrootmetaal gemaak is. Dit kompromitteer strukturele integriteit geheel en al.
Produksieskaalbaarheid
Evalueer of die vervaardiger produksie kan skaal om aan jou toekomstige behoeftes te voldoen. Sommige winkels presteer in klein-batch prototipes, maar misluk by hoë volume lopies. Ander eis massiewe volumes en weier prototipe werk. Jy het 'n maat nodig wat albei uiterstes doeltreffend hanteer. Hulle behoort jou projek naatloos oor te skakel van 'n 5-stuk-toetsgroep na 'n 5 000-stuk jaarlikse produksielopie. Dit verhoed dat u middel van die projek van verskaffers verander.
Voorraadbestuursprogramme
Soek vervaardigingsvennote wat proaktiewe voorraadoplossings bied. Hulle moet kombersbestellings of toegewyde veiligheidsvoorraadooreenkomste verskaf. Onder hierdie programme vervaardig die verkoper 'n groot bondel, maar stoor dit by hul fasiliteit. Hulle stuur individuele vrystellings aan jou op aanvraag. Dit versag die 12-week persoonlike deurlooptyd heeltemal. Jy kry pasgemaakte deelwerkverrigting met afleweringsnelhede van die rak af. Dit vereis sterk vertroue en finansiële stabiliteit van beide partye.
Gevolgtrekking
- Verstek na standaard, van die rak komponente af vir algemene, lae-stres toepassings om geld te bespaar en deurlooptye te verminder.
- Belê met selfvertroue in pasgemaakte ingenieurswese wanneer uiterste omgewings-, dimensionele- of werkverrigtingeise veroorsaak dat standaardonderdele herhaaldelik misluk.
- Behou altyd wettige eienaarskap van jou pasgemaakte CAD-lêers en tegniese tekeninge om beperkende verskaffer-insluiting te voorkom.
- Oudit jou huidige instandhoudingslogboeke vandag om herhalende kragoordragpunte op jou fabrieksvloer te identifiseer.
- Raadpleeg 'n gekwalifiseerde meganiese ingenieur om aanvanklike tegniese tekeninge op te stel voordat u 'n vervaardiger vir 'n kwotasie nader.
Gereelde vrae
V: Hoeveel meer kos pasgemaakte tandwiele in vergelyking met standaards?
A: Die aanvanklike kostepremie wissel tipies van 30% tot meer as 200%. Dit hang baie af van gereedskapvereistes, gespesialiseerde metallurgie en minimum bestelhoeveelhede. Hierdie voorafkoste word egter gewoonlik geneutraliseer deur drasties verhoogde operasionele lewensduur en uitgeskakelde stilstand.
V: Wat is die tipiese deurlooptyd vir 'n pasgemaakte bestelling?
A: Jy moet 'n realistiese basislyn van 4 tot 10 weke verwag. Hierdie tydlyn fluktueer op grond van die beskikbaarheid van grondstowwe, vereiste hittebehandelings en die kompleksiteit van die aanvanklike skepping van gereedskap. Prototipe-iterasies sal hierdie tydlyn verder uitbrei.
V: Kan ek 'n standaard-van-die-rak-tandwiel verander in plaas daarvan om pasgemaak te bestel?
A: Na-bewerking van 'n standaardonderdeel hou aansienlike risiko's in. Om 'n middelgat uit te bor, kan die strukturele integriteit van die naaf in die gedrang bring. Verder vernietig sweis of sny gewoonlik die fabriekshittebehandelingsvoordele, wat die metaal swak laat en geneig is tot vinnige mislukking.
V: Watter inligting het ek nodig om 'n kwotasie vir 'n pasgemaakte tandwiel te kry?
A: Jy moet die presiese kettinggrootte (steek), vereiste tandtelling, spesifieke boorgrootte en sleutelgatafmetings verskaf. U moet ook u materiaalvoorkeur, verwagte operasionele RPM en die maksimum verwagte lastoestande vermeld.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


