Inženirji in nabavne ekipe se nenehno soočajo s težko izbiro. Uravnotežiti morate takojšnjo razpoložljivost standardnih delov za prenos moči in optimizirano zmogljivost po meri izdelanih rešitev. Napačna izbira resno vpliva na vaš rezultat. Upočasnjuje proizvodnjo in frustrira vzdrževalno osebje.
Standardne komponente zlahka izpolnjujejo zahteve za približno 80 % tipičnih primerov uporabe. Vendar pa vsiljevanje standardnega dela v nestandardno aplikacijo vodi do katastrofalnih rezultatov. Tvegate pospešeno obrabo, nenadno odpoved verige in drage nenačrtovane izpade. Nezdružljivi deli prekomerno vibrirajo. Proizvajajo toploto in uničujejo okoliške stroje.
Ta članek zagotavlja strogo objektiven, na inženiring osredotočen okvir za to odločitev o javnem naročilu. Natančno boste izvedeli, kdaj prilagoditev prinese pozitivno donosnost naložbe (ROI). Vodili vas bomo skozi ključne inženirske sprožilce, finančne ocene in skrita tveganja pri izvajanju. Nato se lahko samozavestno odločate o virih, podprtih s podatki.
Ključni zaključki
- Prilagoditev je upravičena, ko se soočamo z nestandardnimi velikostmi izvrtin, ekstremnimi okoljskimi pogoji ali visoko specializiranimi strojnimi odtisi.
- Začetna premija za inženiring po meri se običajno izravna s podaljšano življenjsko dobo delovanja in zmanjšanim časom izpadov vzdrževanja.
- Natančne specifikacije zobnikov (naklon, število zob, izvrtina, material) so najpomembnejši dejavnik pri uspešnem naročilu po meri.
- Partnerstvo s preverjenim dobaviteljem verižnikov zmanjša tveganja v dobavni verigi, povezana s dobavnimi časi komponent po meri.
Poslovni primer: gotova v primerjavi z zobniki po meri
Opredelitev meril uspeha
Pred ocenjevanjem delov morate opredeliti, kako uspešna izbira javnega naročila dejansko izgleda. Uspeh običajno pomeni povečanje časa delovanja opreme ob zmanjšanju stroškov na enoto. Pomeni tudi ohranjanje obvladljivih dobavnih rokov. Potrebujete zanesljivo dobavo nadomestnih delov. Uspešna izbira se neposredno ujema z vašimi proizvodnimi urniki. Če vaš objekt ne prenese nepričakovanih izpadov, morajo vaša merila uspeha dati prednost vzdržljivosti pred vnaprejšnjimi prihranki.
Standardni pristop
Standardne komponente ANSI in DIN nudijo nedvomne prednosti. Uživate v takojšnji razpoložljivosti pri številnih industrijskih distributerjih. Standardni deli imajo zelo predvidljivo ceno. Ponujajo tudi univerzalno zamenljivost med različnimi znamkami. Če standardna komponenta odpove, vzdrževalne ekipe preprosto zgrabijo nadomestno iz orodja. Na specializirano dostavo ne boste čakali tedne. Standardne zasnove delujejo odlično za aplikacije z nizko hitrostjo in nizko obremenitvijo. Ostajajo privzeta izbira za splošne postopke ravnanja z materialom.
Pristop po meri
Prilagajanje ponuja popolnoma drugačno finančno utemeljitev. Deli po meri odpravljajo potrebo po nevarnih poprodajnih spremembah. Pesta in gredi integrirate v eno samo enoto. To drastično skrajša čas končne montaže v tovarni. Prav tako optimizirate materiale za zelo specifične vzorce obrabe. Inženir lahko določi lokalizirano utrjevanje na območjih z velikim udarcem. Te prilagojene prilagoditve rešujejo ponavljajoče se načine okvare. Prepovedujejo vam zamenjavo istih pokvarjenih delov vsak mesec.
Dolgoročna finančna primerjava
Začetne stroške strojne obdelave po meri morate primerjati z dolgoročno operativno vrednostjo. Naročila po meri zahtevajo drago začetno orodje. Vključujejo stroške inženiringa in minimalne velikosti naročil. Vendar pa standardni deli pogosto hitro odpovejo pri aplikacijah z visoko obremenitvijo. Upoštevati morate stroške dela zaradi pogostih zamenjav. Dodajte izgubljeni prihodek zaradi izpadov stroja. Del po meri pogosto vnaprej stane trikrat več. Kljub temu lahko zlahka zdrži desetkrat dlje v težkih okoljih. To ustvarja vrhunski dolgoročni finančni donos.
4 inženirski sprožilci, ki zahtevajo prilagajanje
- Edinstvene konfiguracije gredi in pesta: Standardne velikosti izvrtin le redko ustrezajo lastniški opremi OEM. Starejši stroji imajo pogosto nenavadne utore za ključe. Konfiguracije nastavitvenih vijakov se morda ne ujemajo s standardnimi možnostmi. Prilagoditev postane potrebna, ko ne morete spremeniti obstoječe pogonske gredi. Komponento za prenos moči morate oblikovati tako, da se popolnoma prilega stroju.
- Težka delovna okolja: Standardno ogljikovo jeklo hitro odpove zaradi obrabe ali izpostavljenosti kemikalijam. Za preživetje teh pogojev morate nadgraditi materiale. Na primer, morda boste potrebovali trpežni zobniki iz litega železa za industrijsko predelavo. Lito železo se bolj upira obrabi v zelo abrazivnih okoljih kot mehko jeklo. Druga okolja zahtevajo posebne protikorozijske premaze ali specializirano metalurgijo. Inženiring po meri trajno rešuje te okoljske izzive.
- Omejitve prostora in teže: Sodobna robotika in specializirana avtomatizacija temeljita na kompaktnih oblikah. Standardni profili so pogosto pretežki. Nosijo odvečno količino materiala. Ta dodatna teža zmanjšuje učinkovitost motorja. Standardni profili lahko tudi fizično motijo sosednje mehanizme. Oblikovanje po meri zmanjša nepotrebno težo. Imajo zmanjšana pesta in natančne dimenzije.
- Nestandardna verižna integracija: morda boste morali uskladiti zelo specifičen ali zastarel korak verige. Standardna tržna razpoložljivost za starejše stroje pogosto usahne. Če na polici ne najdete prave predstave, se soočate s krizo. Naknadno opremite celoten transportni sistem ali strojno izdelate del po meri. Izdelava po meri je skoraj vedno cenejša od popolne nadgradnje sistema.
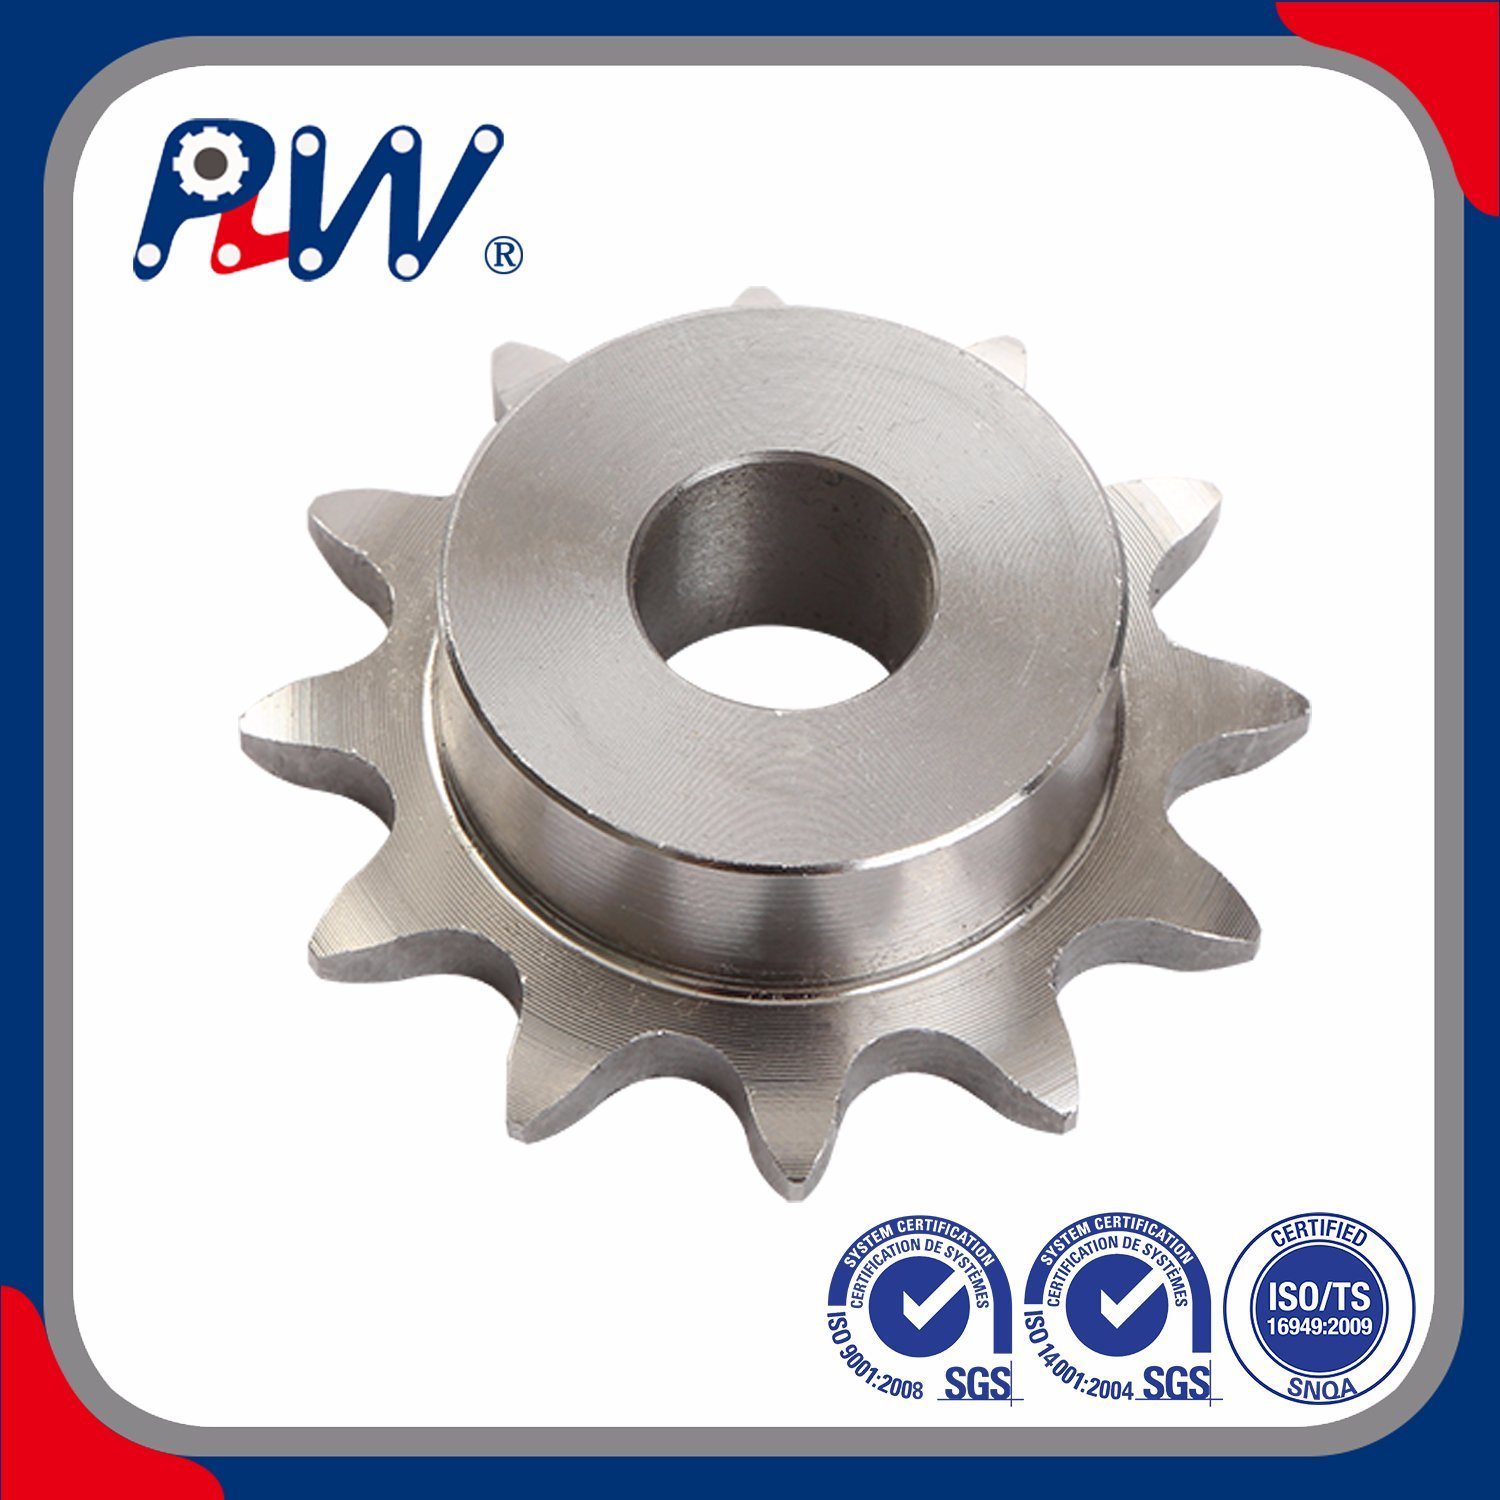
Določanje vaših specifikacij zobnikov po meri
Vzpostaviti morate zelo natančno specifikacije zobnikov zgodaj v fazi načrtovanja. Slabo opredeljene zahteve vodijo do neusklajenih delov in takojšnje mehanske okvare. O natančnosti se ni mogoče pogajati.
Dimenzijska toleranca
Določiti morate stroge zahteve glede dimenzij, da preprečite preskok verige. Bodite pozorni na premer koraka in zunanji premer. Premer spodnje čeljusti zahteva natančne tolerance. Če se te mere razlikujejo vsaj za delček milimetra, veriga ne bo pravilno nameščena. To povzroča neredno napetost. Končno zaskoči verigo pod velikimi obremenitvami. Na svojih tehničnih risbah morate dokumentirati sprejemljive ravni odstopanj.
Profil in štetje zob
Inženirji morajo izračunati natančno geometrijo zob, ki je potrebna za določena razmerja hitrosti. Porazdelitev obremenitev narekuje debelino in kot zob. Visokohitrostne aplikacije potrebujejo spremenjene profile zob za nemoten vklop. Manj zob poveča zgibni kot verige. To pospešuje obrabo zatičev. Zasnove po meri vam omogočajo optimizacijo natančnega števila zob za vaše specifične ciljne vrtljaje.
Izbira materiala in toplotne obdelave
Izbira materiala določa življenjsko dobo vaše komponente po meri. Upoštevati morate več meril tehničnega ocenjevanja. Razmislite o indukcijsko utrjenih zobeh za velike industrijske obremenitve. Poglejte nerjaveče jeklo za živila za sanitarna okolja. Morda boste potrebovali posebne zlitine za močne udarne obremenitve. Toplotna obdelava spremeni zrnato strukturo kovine. Zagotavljajo trdo zunanjo lupino, hkrati pa ohranjajo duktilno jedro. To preprečuje, da bi se kovina razbila ob nenadnih udarcih.
Tabela 1: Primerjava zmogljivosti materiala
| Vrsta materiala |
Primarna prednost |
Najboljše okolje uporabe |
Relativni stroški |
| Ogljikovo jeklo |
Visoka natezna trdnost, enostavna obdelava |
Splošno industrijsko, nizka vlaga |
Nizka |
| Lito železo |
Odlična odpornost proti obrabi in abraziji |
Rudarstvo, ravnanje s težkimi materiali |
Srednje |
| Nerjaveče jeklo |
Odpornost proti koroziji, sanitarna skladnost |
Živilska predelava, kemične tovarne |
visoko |
| Posebne zlitine |
Ekstremna absorpcija udarnih obremenitev |
Robotika z visokim navorom, težka avtomatizacija |
Zelo visoko |
Površinske obdelave
Površinski zaključki ščitijo osnovno kovino pred degradacijo okolja. Določiti morate pravilen premaz glede na delovno okolje. Črni oksid zagotavlja blago odpornost proti koroziji in zmanjšuje odboj svetlobe. Pocinkanje nudi močno žrtveno pregrado pred vlago. Posebni antikorozivni epoksidni premazi prenesejo neposredno kemično izpiranje. Izbira pravega zaključka preprečuje prezgodnjo rjo in podaljša življenjsko dobo dela.
Skriti stroški in tveganja izvedbe
Najmanjše količine naročila (MOQ)
Proizvodne serije po meri običajno vključujejo visoke minimalne količine naročila. Oceniti morate finančno tveganje teh MOQ. Livarne in strojnice ne morejo donosno nastaviti orodja po meri za posamezno enoto. Pogosto zahtevajo naročila od 50 do 100 kosov. Velik kapital povežete z zalogami rezervnih delov. Izračunati morate, ali dolgoročni operativni prihranki upravičujejo te velike vnaprejšnje stroške.
Čas izvedbe in ranljivost dobavne verige
Orodja po meri že sama po sebi predstavljajo resna tveganja v času izvedbe. Na dostavo pogosto čakate od 6 do 12 tednov. To drastično vpliva na vašo strategijo inventarja rezervnih delov. Ne morete se zanesti na pošiljanje naslednji dan, če se del po meri pokvari. Svoje varnostne zaloge morate skladiščiti sami. Napačen izračun ravni zalog pusti vašo proizvodno linijo več mesecev paralizirano med čakanjem na novo serijo.
Zaklepanje prodajalca
Lastniške zasnove ustvarjajo visoko tveganje zaklenjenosti prodajalca. Postanete popolnoma odvisni od enega samega proizvajalca. Če ta objekt doživi stavko, požar ali padec kakovosti, nimate rezerve. Konkurenti ne morejo takoj reproducirati geometrije po meri, ne da bi jo najprej izdelali z obratnim inženiringom. To daje prvotnemu prodajalcu neizmerno cenovno moč med podaljšanjem pogodbe. Da bi to ublažili, morate zagotoviti lastništvo vseh datotek CAD in tehničnih risb.
Ozka grla pri izdelavi prototipov
Začetne iteracije načrta med testiranjem obremenitve v resničnem svetu pogosto ne uspejo. Matematični modeli ne napovedujejo vedno popolnoma dinamičnih fizičnih obremenitev. Morda boste ugotovili, da vaš profil po meri ustvarja nepričakovane harmonične vibracije. Nato potrebujete drugi ali tretji krog izdelave prototipov. Vsaka ponovitev doda tedne na časovnico. Polna proizvodnja se ne more začeti, dokler prototip ne prestane strogega testiranja na terenu. V svoj urnik projekta morate vnesti veliko rezervnega časa.
Kako se uvrstiti v ožji izbor zanesljivega dobavitelja zobnikov
Izbira zanesljivega dobavitelj zobnikov zahteva skrbno preverjanje. Potrebujete partnerja, ne samo strojnico. Izdelovati morajo kakovostno verižniki zanesljivi več let.
Lastne inženirske zmogljivosti
Oceniti morate dobaviteljeve notranje inženirske vire. Ali ponujajo napredno modeliranje CAD? Ali lahko izvedejo analizo končnih elementov (FEA) za simulacijo napetostnih obremenitev? Potrebujete prodajalca, ki je sposoben natančnega obratnega inženiringa podedovanih delov. Če dobavitelj svoje inženirsko delo izvaja zunanjemu izvajalcu, se komunikacija prekine. Interni inženirji neposredno sodelujejo s strojniki. To zagotavlja, da se vaš teoretični načrt popolnoma prevede v fizično realnost.
Sledljivost materiala in zagotavljanje kakovosti
Zagotavljanje kakovosti loči elitne proizvajalce od povprečnih prodajaln. Zagotoviti morate, da prodajalec zagotovi uradne certifikate mlina. Ti dokumenti dokazujejo natančno kemično sestavo surovega jekla. Poleg tega mora dobavitelj uporabljati preglede s koordinatnim merilnim strojem (CMM). CMM preverja dimenzijsko točnost do mikrona. Brez stroge sledljivosti materiala tvegate, da boste prejeli dele iz slabše reciklirane odpadne kovine. To v celoti ogrozi strukturno celovitost.
Razširljivost proizvodnje
Ocenite, ali lahko proizvajalec poveča proizvodnjo za vaše prihodnje potrebe. Nekatere trgovine so odlične pri majhnih serijah prototipov, ne uspejo pa pri velikih nakladah. Drugi zahtevajo velike količine in zavračajo prototipno delo. Potrebujete partnerja, ki učinkovito obvlada obe skrajnosti. Vaš projekt bi morali nemoteno prenesti s testne serije 5 kosov na letno proizvodnjo 5000 kosov. To vam preprečuje, da bi med projektom zamenjali prodajalca.
Programi za upravljanje zalog
Poiščite proizvodne partnerje, ki ponujajo proaktivne rešitve za inventar. Zagotoviti morajo splošna naročila ali dogovore o namenskih varnostnih zalogah. V okviru teh programov prodajalec izdela veliko serijo, vendar jo shrani v svojem obratu. Na zahtevo vam pošljejo posamezne izdaje. To popolnoma zmanjša 12-tedenski dobavni rok po meri. Dobite zmogljivost delov po meri s standardno hitrostjo dostave. Zahteva močno zaupanje in finančno stabilnost obeh strani.
Zaključek
- Privzeto nastavite standardne, že pripravljene komponente za običajne aplikacije z nizkim stresom, da prihranite denar in skrajšate dobavne roke.
- Samozavestno vlagajte v inženiring po meri, ko ekstremne zahteve glede okolja, dimenzij ali zmogljivosti povzročijo, da standardni deli večkrat odpovejo.
- Vedno obdržite pravno lastništvo svojih datotek CAD po meri in tehničnih risb, da preprečite omejevalno zaklepanje prodajalca.
- Preglejte svoje trenutne dnevnike vzdrževanja še danes, da prepoznate ponavljajoče se točke okvare prenosa moči v vaši tovarni.
- Posvetujte se s kvalificiranim strojnim inženirjem, da pripravite začetne tehnične risbe, preden se obrnete na proizvajalca za ponudbo.
pogosta vprašanja
V: Koliko več stanejo zobniki po meri v primerjavi s standardnimi?
O: Začetna premija stroškov se običajno giblje od 30 % do več kot 200 %. To je močno odvisno od zahtev glede orodja, specializirane metalurgije in minimalnih količin naročila. Vendar se ta začetni strošek običajno izravna z drastično podaljšano življenjsko dobo delovanja in odpravo izpadov.
V: Kakšen je tipičen dobavni rok za naročilo po meri?
O: Pričakovati morate realno izhodiščno vrednost od 4 do 10 tednov. Ta časovnica niha glede na razpoložljivost surovin, zahtevane toplotne obdelave in kompleksnost začetnega ustvarjanja orodja. Ponovitve izdelave prototipov bodo to časovnico še podaljšale.
V: Ali lahko spremenim standardni zobnik, namesto da naročim po meri?
O: Naknadna obdelava standardnega dela nosi znatna tveganja. Izvrtanje sredinske luknje lahko ogrozi strukturno celovitost pesta. Poleg tega varjenje ali rezanje običajno uniči prednosti tovarniške toplotne obdelave, zaradi česar je kovina šibka in nagnjena k hitrim okvaram.
V: Katere informacije potrebujem, da dobim ponudbo za zobnik po meri?
O: Zagotoviti morate natančno velikost verige (naklon), zahtevano število zob, posebno velikost izvrtine in dimenzije utora za moznik. Prav tako morate navesti svoje želje glede materiala, pričakovane obratovalne vrtljaje in največje pričakovane pogoje obremenitve.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


