Ingeniører og indkøbsteams står konstant over for et vanskeligt valg. Du skal afbalancere den umiddelbare tilgængelighed af standard off-the-shelf kraftoverførselsdele mod den optimerede ydeevne af specialfremstillede løsninger. At træffe det forkerte valg påvirker din bundlinje alvorligt. Det bremser produktionen og frustrerer vedligeholdelsespersonalet.
Standardkomponenter opfylder let krav til omkring 80 % af typiske anvendelsessager. Men at tvinge en standarddel ind i en ikke-standard applikation fører til katastrofale resultater. Du risikerer accelereret slid, pludseligt kædesvigt og kostbar uplanlagt nedetid. Inkompatible dele vibrerer meget. De genererer varme og ødelægger omkringliggende maskiner.
Denne artikel giver en strengt objektiv, ingeniørfokuseret ramme for denne indkøbsbeslutning. Du lærer præcis, hvornår tilpasning giver et positivt investeringsafkast (ROI). Vi guider dig gennem afgørende tekniske triggere, økonomiske vurderinger og skjulte implementeringsrisici. Du kan derefter træffe selvsikre, databaserede sourcingbeslutninger.
Nøgle takeaways
- Tilpasning er berettiget, når man står over for ikke-standard borestørrelser, ekstreme miljøforhold eller højt specialiserede maskineri fodaftryk.
- Den indledende præmie for specialdesign opvejes typisk af øget driftslevetid og reduceret vedligeholdelsesnedetid.
- Nøjagtige kædehjulsspecifikationer (stigning, tandantal, boring, materiale) er den mest kritiske faktor i en vellykket specialbestilling.
- Partnerskab med en leverandør af kontrollerede tandhjul reducerer forsyningskæderisici forbundet med tilpassede komponentleveretider.
Forretningssagen: Hylden vs. brugerdefinerede tandhjul
Definition af succeskriterier
Du skal definere, hvordan et vellykket indkøbsvalg rent faktisk ser ud, før du vurderer dele. Succes betyder normalt at maksimere udstyrets oppetid og samtidig minimere enhedsomkostningerne. Det betyder også at holde leveringstider overskuelige. Du har brug for en pålidelig forsyning af reservedele. Et vellykket valg stemmer direkte overens med dine produktionsplaner. Hvis dit anlæg ikke kan tolerere uventet nedetid, skal dine succeskriterier prioritere holdbarhed frem for forudgående besparelser.
Standardmetoden
ANSI- og DIN-standardkomponenter giver ubestridelige fordele. Du nyder umiddelbar tilgængelighed fra flere industrielle distributører. Standarddele har meget forudsigelige priser. De tilbyder også universel udskiftelighed på tværs af forskellige mærker. Hvis en standardkomponent svigter, henter vedligeholdelsesteam blot en erstatning fra værktøjssengen. Du venter ikke uger på en specialiseret levering. Standarddesign fungerer perfekt til applikationer med lav hastighed og lav stress. De forbliver standardvalget til generelle materialehåndteringsoperationer.
Den brugerdefinerede tilgang
Tilpasning giver et helt andet økonomisk rationale. Brugerdefinerede dele eliminerer behovet for farlige eftermarkedsændringer. Du integrerer nav og aksler i en enkelt enhed. Dette reducerer den endelige monteringstid på fabriksgulvet drastisk. Du optimerer også materialer til meget specifikke slidmønstre. En ingeniør kan specificere lokaliseret hærdning på områder med stor påvirkning. Disse skræddersyede justeringer løser tilbagevendende fejltilstande. De forhindrer dig i at udskifte de samme ødelagte dele hver måned.
Langsigtet økonomisk sammenligning
Du skal sammenligne forudgående omkostninger ved tilpasset bearbejdning mod langsigtet driftsværdi. Brugerdefinerede ordrer kræver dyrt indledende værktøj. De involverer ingeniørgebyrer og minimumsordrestørrelser. Standarddele svigter dog ofte hurtigt i applikationer med høj belastning. Du skal medregne lønomkostningerne ved hyppige udskiftninger. Tilføj den tabte omsætning fra maskinens nedetid. En tilpasset del koster ofte tre gange så meget på forhånd. Alligevel kan den sagtens holde ti gange længere i et barskt miljø. Dette skaber et overlegent langsigtet økonomisk afkast.
4 tekniske triggere, der kræver tilpasning
- Unikke aksel- og navkonfigurationer: Standardborestørrelser rummer sjældent proprietært OEM-udstyr. Ældre maskiner har ofte usædvanlige nøglegange. Indstilsskruekonfigurationer matcher muligvis ikke hyldevarianter. Tilpasning bliver nødvendig, når du ikke kan ændre den eksisterende drivaksel. Du skal designe kraftoverførselskomponenten, så den passer perfekt til maskinen.
- Barske driftsmiljøer: Standard kulstofstål fejler hurtigt på grund af slid eller kemisk eksponering. Du skal opgradere materialer for at overleve disse forhold. For eksempel kan du kræve holdbare støbejerns kædehjul til industrielle forarbejdningsapplikationer. Støbejern modstår slid i meget slibende miljøer bedre end blødt stål. Andre miljøer kræver specialiserede anti-korrosive belægninger eller specialiseret metallurgi. Custom engineering løser disse miljømæssige udfordringer permanent.
- Plads- og vægtbegrænsninger: Moderne robotteknologi og specialiseret automatisering er afhængige af kompakte designs. Standardprofiler er ofte for tunge. De bærer overskydende materiale bulk. Denne ekstra vægt dræner motorens effektivitet. Standardprofiler kan også fysisk forstyrre tilstødende mekanismer. Brugerdefinerede designs barberer unødvendig vægt. De har slanke nav og præcise dimensionelle fodaftryk.
- Ikke-standard kædeintegration: Du skal muligvis matche en meget specifik eller forældet kædestigning. Standard tilgængelighed på markedet tørrer ofte ud for ældre maskiner. Hvis du ikke kan finde den rigtige plads fra hylden, står du over for en krise. Du eftermonterer enten hele transportsystemet eller bearbejder en specialdel. Specialfremstilling er næsten altid billigere end en total systemeftermontering.
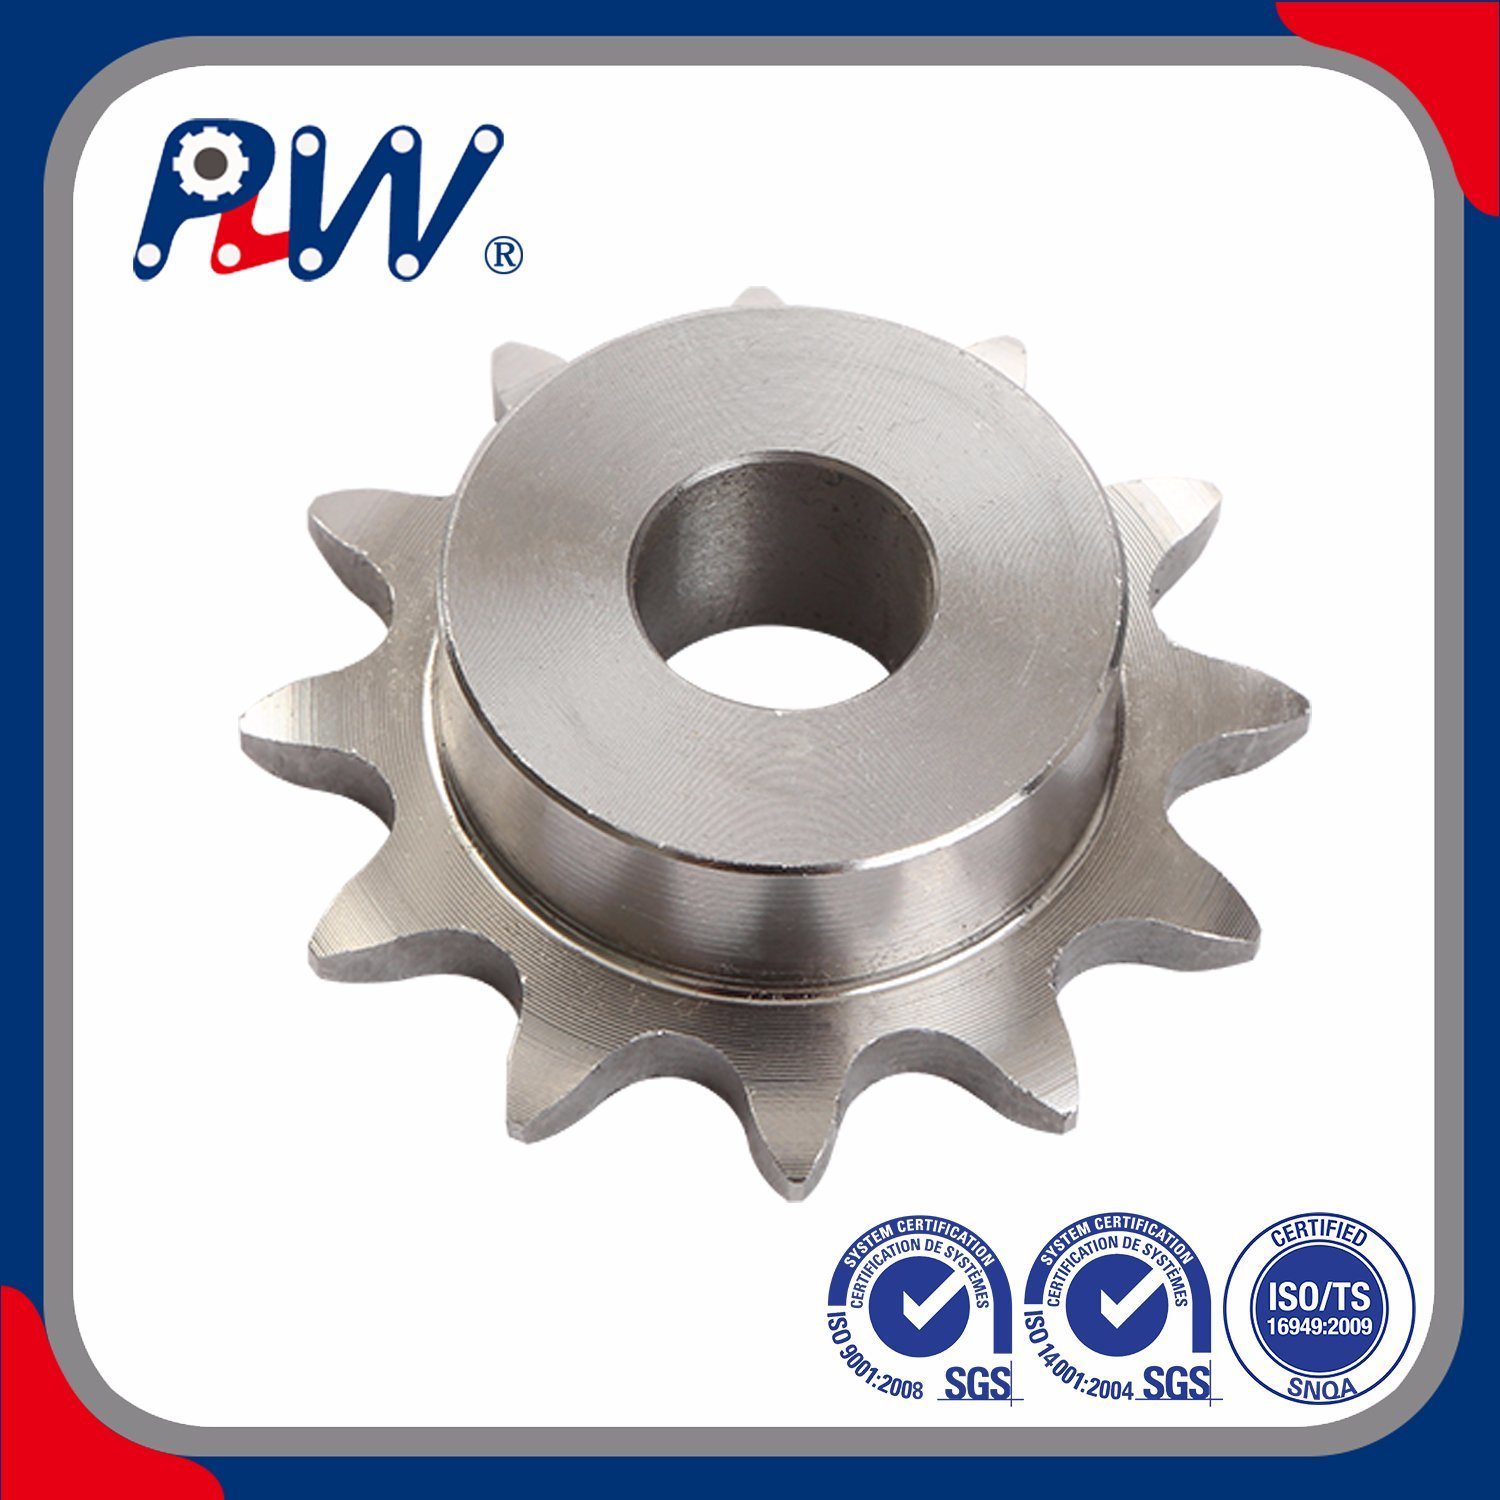
Definition af dine brugerdefinerede tandhjulsspecifikationer
Du skal etablere meget nøjagtige tandhjulsspecifikationer tidligt i designfasen. Dårligt definerede krav fører til uoverensstemmende dele og øjeblikkelig mekanisk fejl. Præcision er ikke til forhandling.
Dimensionstolerancer
Du skal stille strenge dimensionelle krav for at forhindre kædespring. Vær meget opmærksom på stigningsdiameter og udvendig diameter. Den nederste kaliberdiameter kræver nøjagtige tolerancer. Hvis disse dimensioner varierer med selv en brøkdel af en millimeter, vil kæden ikke sidde korrekt. Dette forårsager uregelmæssig spænding. Det snapper i sidste ende kæden under tunge belastninger. Du skal dokumentere acceptable variansniveauer på dine tekniske tegninger.
Tandprofil og tælle
Ingeniører skal beregne den nøjagtige tandgeometri, der kræves for specifikke hastighedsforhold. Belastningsfordelinger dikterer tykkelsen og vinklen på tænderne. Højhastighedsapplikationer kræver modificerede tandprofiler for jævnt indgreb. Færre tænder øger kædens artikulationsvinkel. Dette fremskynder slid på stifterne. Brugerdefinerede designs giver dig mulighed for at optimere det nøjagtige tandantal til dine specifikke RPM-mål.
Valg af materiale og varmebehandling
Materialevalg definerer levetiden for din tilpassede komponent. Du skal navigere i flere tekniske evalueringskriterier. Overvej induktionshærdede tænder til tunge industrielle belastninger. Se på fødevaregodkendt rustfrit stål til sanitære miljøer. Du har muligvis brug for specialiserede legeringer til stødbelastninger med høj slagkraft. Varmebehandlinger ændrer metallets kornstruktur. De giver en hård ydre skal, samtidig med at de bevarer en duktil kerne. Dette forhindrer metallet i at splintre ved pludselige stød.
Tabel 1: Sammenligning af materialeydelse
| Materialetype |
Primær fordel |
Bedste anvendelsesmiljø |
Relative omkostninger |
| Kulstofstål |
Høj trækstyrke, let at bearbejde |
Generel industriel, lav fugtighed |
Lav |
| Støbejern |
Fremragende slid- og slidstyrke |
Minedrift, tung materialehåndtering |
Medium |
| Rustfrit stål |
Korrosionsbestandighed, sanitær overholdelse |
Fødevareforarbejdning, kemiske anlæg |
Høj |
| Speciallegeringer |
Ekstrem stødabsorbering |
Højt drejningsmoment robotik, tung automatisering |
Meget høj |
Overfladefinish
Overfladebehandlinger beskytter det underliggende metal mod miljøforringelse. Du skal angive den korrekte belægning baseret på driftsmiljøet. Sort oxid giver mild korrosionsbestandighed og reducerer lysrefleksion. Forzinkning tilbyder en stærk offerbarriere mod fugt. Specialiserede anti-korrosive epoxybelægninger modstår direkte kemisk udvaskning. At vælge den rigtige finish forhindrer for tidlig rust og forlænger delens funktionelle levetid.
Skjulte omkostninger og implementeringsrisici
Minimum ordremængder (MOQ'er)
Skræddersyede fremstillingsserier har typisk høje minimumsordremængder. Du skal vurdere den økonomiske risiko ved disse MOQ'er. Støberier og maskinværksteder kan ikke med fordel opsætte specialværktøj til en enkelt enhed. De kræver ofte ordrer på 50 til 100 stk. Du binder betydelig kapital i reservedelslageret. Du skal beregne, om de langsigtede driftsbesparelser retfærdiggør denne store forudgående udgift.
Lead Time og Supply Chain sårbarhed
Skræddersyet værktøj introducerer i sagens natur alvorlige risici for leveringstid. Du venter ofte 6 til 12 uger på levering. Dette påvirker din lagerstrategi for reservedele drastisk. Du kan ikke stole på forsendelse næste dag, hvis en tilpasset del går i stykker. Du skal opbevare dit eget sikkerhedslager. En fejlberegning i lagerniveauer efterlader din produktionslinje lammet i flere måneder, mens du venter på en ny batch.
Sælger Lock-In
Proprietære designs skaber en høj risiko for leverandørlåsning. Du bliver helt afhængig af en enkelt producent. Hvis denne facilitet oplever en strejke, brand eller kvalitetsfald, har du ingen backup. Konkurrenter kan ikke øjeblikkeligt reproducere den brugerdefinerede geometri uden reverse engineering først. Dette giver den oprindelige leverandør enorm prissætningskraft under kontraktfornyelser. Du skal sikre ejerskab af alle CAD-filer og tekniske tegninger for at afbøde dette.
Prototyping af flaskehalse
Indledende designgentagelser mislykkes ofte under belastningstest i den virkelige verden. Matematiske modeller forudsiger ikke altid dynamiske fysiske belastninger perfekt. Du opdager måske, at din brugerdefinerede profil genererer uventede harmoniske vibrationer. Du skal derefter bruge en anden eller tredje prototyping-runde. Hver iteration føjer uger til tidslinjen. Fuld produktion kan ikke begynde, før prototypen har bestået strenge felttests. Du skal indbygge generøs buffertid i din projektplan.
Sådan shortlist du en pålidelig tandhjulsleverandør
At vælge en pålidelig leverandør af tandhjul kræver omhyggelig undersøgelse. Du har brug for en partner, ikke kun et maskinværksted. De skal fremstille høj kvalitet kædehjul pålideligt gennem mange år.
In-House Engineering Kompetencer
Du skal evaluere en leverandørs interne ingeniørressourcer. Leverer de avanceret CAD-modellering? Kan de udføre Finite Element Analysis (FEA) for at simulere spændingsbelastninger? Du har brug for en leverandør, der er i stand til at reverse-engineering af ældre dele nøjagtigt. Hvis en leverandør outsourcer deres ingeniørarbejde, bryder kommunikationen sammen. Interne ingeniører samarbejder direkte med maskinmestre. Dette sikrer, at dit teoretiske design oversættes perfekt til den fysiske virkelighed.
Materialesporbarhed og kvalitetssikring
Kvalitetssikring adskiller eliteproducenter fra gennemsnitlige jobbutikker. Du skal sikre dig, at sælgeren fremlægger officielle møllecertifikater. Disse dokumenter beviser den nøjagtige kemiske sammensætning af råstålet. Endvidere skal leverandøren anvende Coordinate Measuring Machine (CMM) inspektioner. CMM verificerer dimensionel nøjagtighed ned til mikron. Uden streng materialesporbarhed risikerer du at modtage dele lavet af ringere, genbrugsskrot. Dette kompromitterer fuldstændigt den strukturelle integritet.
Produktionsskalerbarhed
Vurder, om producenten kan skalere produktionen til at opfylde dine fremtidige behov. Nogle butikker udmærker sig ved små-batch-prototyper, men fejler ved store mængder. Andre kræver massive mængder og nægter prototypearbejde. Du har brug for en partner, der håndterer begge yderpunkter effektivt. De skulle problemfrit skifte dit projekt fra en 5-delt testbatch til en 5.000-styks årlig produktionskørsel. Dette forhindrer dig i at skifte leverandør midt i projektet.
Programmer til lagerstyring
Se efter produktionspartnere, der tilbyder proaktive lagerløsninger. De bør levere rammeordrer eller dedikerede sikkerhedslageraftaler. Under disse programmer fremstiller leverandøren et stort parti, men opbevarer det på deres anlæg. De sender individuelle udgivelser til dig efter behov. Dette mindsker fuldstændigt den 12-ugers tilpassede leveringstid. Du får skræddersyet delydelse med leveringshastigheder fra hylden. Det kræver stærk tillid og finansiel stabilitet fra begge parter.
Konklusion
- Standard til standard, hyldekomponenter til almindelige applikationer med lav belastning for at spare penge og reducere leveringstider.
- Invester trygt i specialdesignet, når ekstreme miljø-, dimensions- eller ydeevnekrav får standarddele til at svigte gentagne gange.
- Bevar altid det juridiske ejerskab af dine tilpassede CAD-filer og tekniske tegninger for at forhindre restriktiv leverandørlåsning.
- Gennemgå dine nuværende vedligeholdelseslogfiler i dag for at identificere tilbagevendende strømtransmissionsfejlpunkter på din fabriksgulv.
- Rådfør dig med en kvalificeret maskiningeniør for at udarbejde de første tekniske tegninger, før du henvender dig til en producent for at få et tilbud.
FAQ
Q: Hvor meget mere koster brugerdefinerede tandhjul sammenlignet med standard?
A: Den oprindelige omkostningspræmie varierer typisk fra 30 % til over 200 %. Dette afhænger i høj grad af værktøjskrav, specialiseret metallurgi og minimumsordremængder. Denne forudgående udgift opvejes dog normalt af drastisk øget driftslevetid og elimineret nedetid.
Q: Hvad er den typiske leveringstid for en tilpasset ordre?
A: Du skal forvente en realistisk baseline på 4 til 10 uger. Denne tidslinje svinger baseret på tilgængelighed af råmaterialer, nødvendige varmebehandlinger og kompleksiteten af den første værktøjsoprettelse. Prototyping-iterationer vil forlænge denne tidslinje yderligere.
Spørgsmål: Kan jeg ændre et standard kædehjul i stedet for at bestille specialtilpasset?
A: Efterbearbejdning af en standarddel indebærer betydelige risici. Udboring af et centerhul kan kompromittere navets strukturelle integritet. Ydermere ødelægger svejsning eller skæring normalt fordelene ved fabrikkens varmebehandling, hvilket efterlader metallet svagt og udsat for hurtig fejl.
Spørgsmål: Hvilke oplysninger har jeg brug for for at få et tilbud på et tilpasset tandhjul?
A: Du skal angive den nøjagtige kædestørrelse (stigning), påkrævet tandantal, specifik hulstørrelse og kilesporsdimensioner. Du bør også angive din materialepræference, forventet driftsomdrejningstal og de maksimale forventede belastningsforhold.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


