Ingenieurs en inkoopteams staan voortdurend voor een moeilijke keuze. U moet de onmiddellijke beschikbaarheid van standaard kant-en-klare onderdelen voor krachtoverbrenging afwegen tegen de geoptimaliseerde prestaties van op maat gemaakte oplossingen. Het maken van de verkeerde keuze heeft ernstige gevolgen voor uw bedrijfsresultaten. Het vertraagt de productie en frustreert het onderhoudspersoneel.
Standaardcomponenten voldoen gemakkelijk aan de vereisten voor ongeveer 80% van de typische gebruikssituaties. Het forceren van een standaardonderdeel in een niet-standaardtoepassing leidt echter tot rampzalige resultaten. U riskeert versnelde slijtage, plotseling falen van de ketting en kostbare, ongeplande stilstand. Incompatibele onderdelen trillen overmatig. Ze genereren hitte en vernietigen omliggende machines.
Dit artikel biedt een strikt objectief, technisch gericht raamwerk voor deze aanbestedingsbeslissing. U leert precies wanneer maatwerk een positieve Return on Investment (ROI) oplevert. Wij begeleiden u bij cruciale technische triggers, financiële beoordelingen en verborgen implementatierisico's. U kunt vervolgens zelfverzekerde, op gegevens gebaseerde sourcingbeslissingen nemen.
Belangrijkste afhaalrestaurants
- Maatwerk is gerechtvaardigd als er sprake is van niet-standaard boormaten, extreme omgevingsomstandigheden of zeer gespecialiseerde machine-voetafdrukken.
- De initiële premie voor maatwerk wordt doorgaans gecompenseerd door een langere operationele levensduur en minder onderhoudsonderbrekingen.
- Nauwkeurige specificaties van de tandwielen (steek, aantal tanden, boring, materiaal) zijn de meest kritische factor bij een succesvolle bestelling op maat.
- Door samen te werken met een doorgelichte leverancier van tandwielen, vermindert u de supply chain-risico's die gepaard gaan met doorlooptijden van aangepaste componenten.
De businesscase: kant-en-klaar versus op maat gemaakte tandwielen
Succescriteria definiëren
Voordat u onderdelen evalueert, moet u definiëren hoe een succesvolle inkoopkeuze er daadwerkelijk uitziet. Succes betekent meestal het maximaliseren van de uptime van apparatuur en het minimaliseren van de kosten per eenheid. Het betekent ook dat de doorlooptijden beheersbaar blijven. U heeft een betrouwbare levering van vervangende onderdelen nodig. Een succesvolle keuze sluit direct aan bij uw productieplanning. Als uw faciliteit onverwachte stilstand niet kan tolereren, moeten uw succescriteria prioriteit geven aan duurzaamheid boven besparingen vooraf.
De standaardaanpak
ANSI- en DIN-standaardcomponenten bieden onmiskenbare voordelen. U geniet van onmiddellijke beschikbaarheid bij meerdere industriële distributeurs. Standaardonderdelen hebben een zeer voorspelbare prijs. Ze bieden ook universele uitwisselbaarheid tussen verschillende merken. Als een standaardonderdeel defect raakt, pakken onderhoudsteams eenvoudigweg een vervangend onderdeel uit de gereedschapsbak. U wacht geen weken op een gespecialiseerde levering. Standaardontwerpen werken perfect voor toepassingen met lage snelheid en weinig spanning. Ze blijven de standaardkeuze voor algemene materiaaloverslagwerkzaamheden.
De aanpak op maat
Maatwerk biedt een heel andere financiële reden. Op maat gemaakte onderdelen elimineren de noodzaak van gevaarlijke aftermarket-aanpassingen. Je integreert naven en assen tot één geheel. Dit verkort de eindmontagetijd op de fabrieksvloer drastisch. Ook optimaliseer je materialen voor zeer specifieke slijtagepatronen. Een ingenieur kan plaatselijke verharding specificeren op zones met hoge impact. Deze op maat gemaakte aanpassingen lossen terugkerende storingsmodi op. Ze voorkomen dat u elke maand dezelfde kapotte onderdelen vervangt.
Financiële vergelijking op lange termijn
U moet de initiële kosten van machinale bewerking op maat vergelijken met de operationele waarde op de lange termijn. Aangepaste bestellingen vereisen dure initiële gereedschappen. Het gaat om engineeringkosten en minimale ordergroottes. Standaardonderdelen falen echter vaak snel in toepassingen met hoge spanning. U moet rekening houden met de arbeidskosten van frequente vervangingen. Voeg de verloren inkomsten als gevolg van machine-uitval toe. Een onderdeel op maat kost vooraf vaak drie keer zoveel. Toch kan het in een ruige omgeving gemakkelijk tien keer langer meegaan. Dit zorgt voor een superieur financieel rendement op de lange termijn.
4 technische triggers die maatwerk vereisen
- Unieke as- en naafconfiguraties: standaardboringmaten zijn zelden geschikt voor eigen OEM-apparatuur. Oudere machines hebben vaak ongebruikelijke spiebanen. Configuraties van stelschroeven komen mogelijk niet overeen met standaardopties. Maatwerk wordt noodzakelijk wanneer u de bestaande aandrijfas niet kunt wijzigen. U moet het onderdeel voor de krachtoverbrenging zo ontwerpen dat het perfect bij de machine past.
- Zware operationele omgevingen: Standaard koolstofstaal faalt snel als gevolg van slijtage of blootstelling aan chemicaliën. Je moet materialen upgraden om deze omstandigheden te overleven. Het kan bijvoorbeeld zijn dat u dit nodig heeft duurzame gietijzeren tandwielen voor industriële verwerkingstoepassingen. Gietijzer is beter bestand tegen slijtage in zeer schurende omgevingen dan zacht staal. Andere omgevingen vereisen gespecialiseerde corrosiewerende coatings of gespecialiseerde metallurgie. Custom engineering lost deze milieu-uitdagingen permanent op.
- Ruimte- en gewichtsbeperkingen: Moderne robotica en gespecialiseerde automatisering zijn afhankelijk van compacte ontwerpen. Standaardprofielen zijn vaak te zwaar. Ze vervoeren overtollig materiaal. Dit extra gewicht vermindert de motorefficiëntie. Standaardprofielen kunnen ook fysiek interfereren met aangrenzende mechanismen. Aangepaste ontwerpen voorkomen onnodig gewicht. Ze zijn voorzien van afgeslankte naven en nauwkeurige dimensionale voetafdrukken.
- Niet-standaard ketenintegratie: Mogelijk moet u een zeer specifieke of verouderde ketensteek matchen. De standaardbeschikbaarheid op de markt droogt vaak op voor oudere machines. Als je de juiste pitch niet van de plank kunt vinden, krijg je te maken met een crisis. U kunt het gehele transportsysteem achteraf ombouwen of een onderdeel op maat bewerken. Maatwerkproductie is bijna altijd goedkoper dan een totale systeemretrofit.
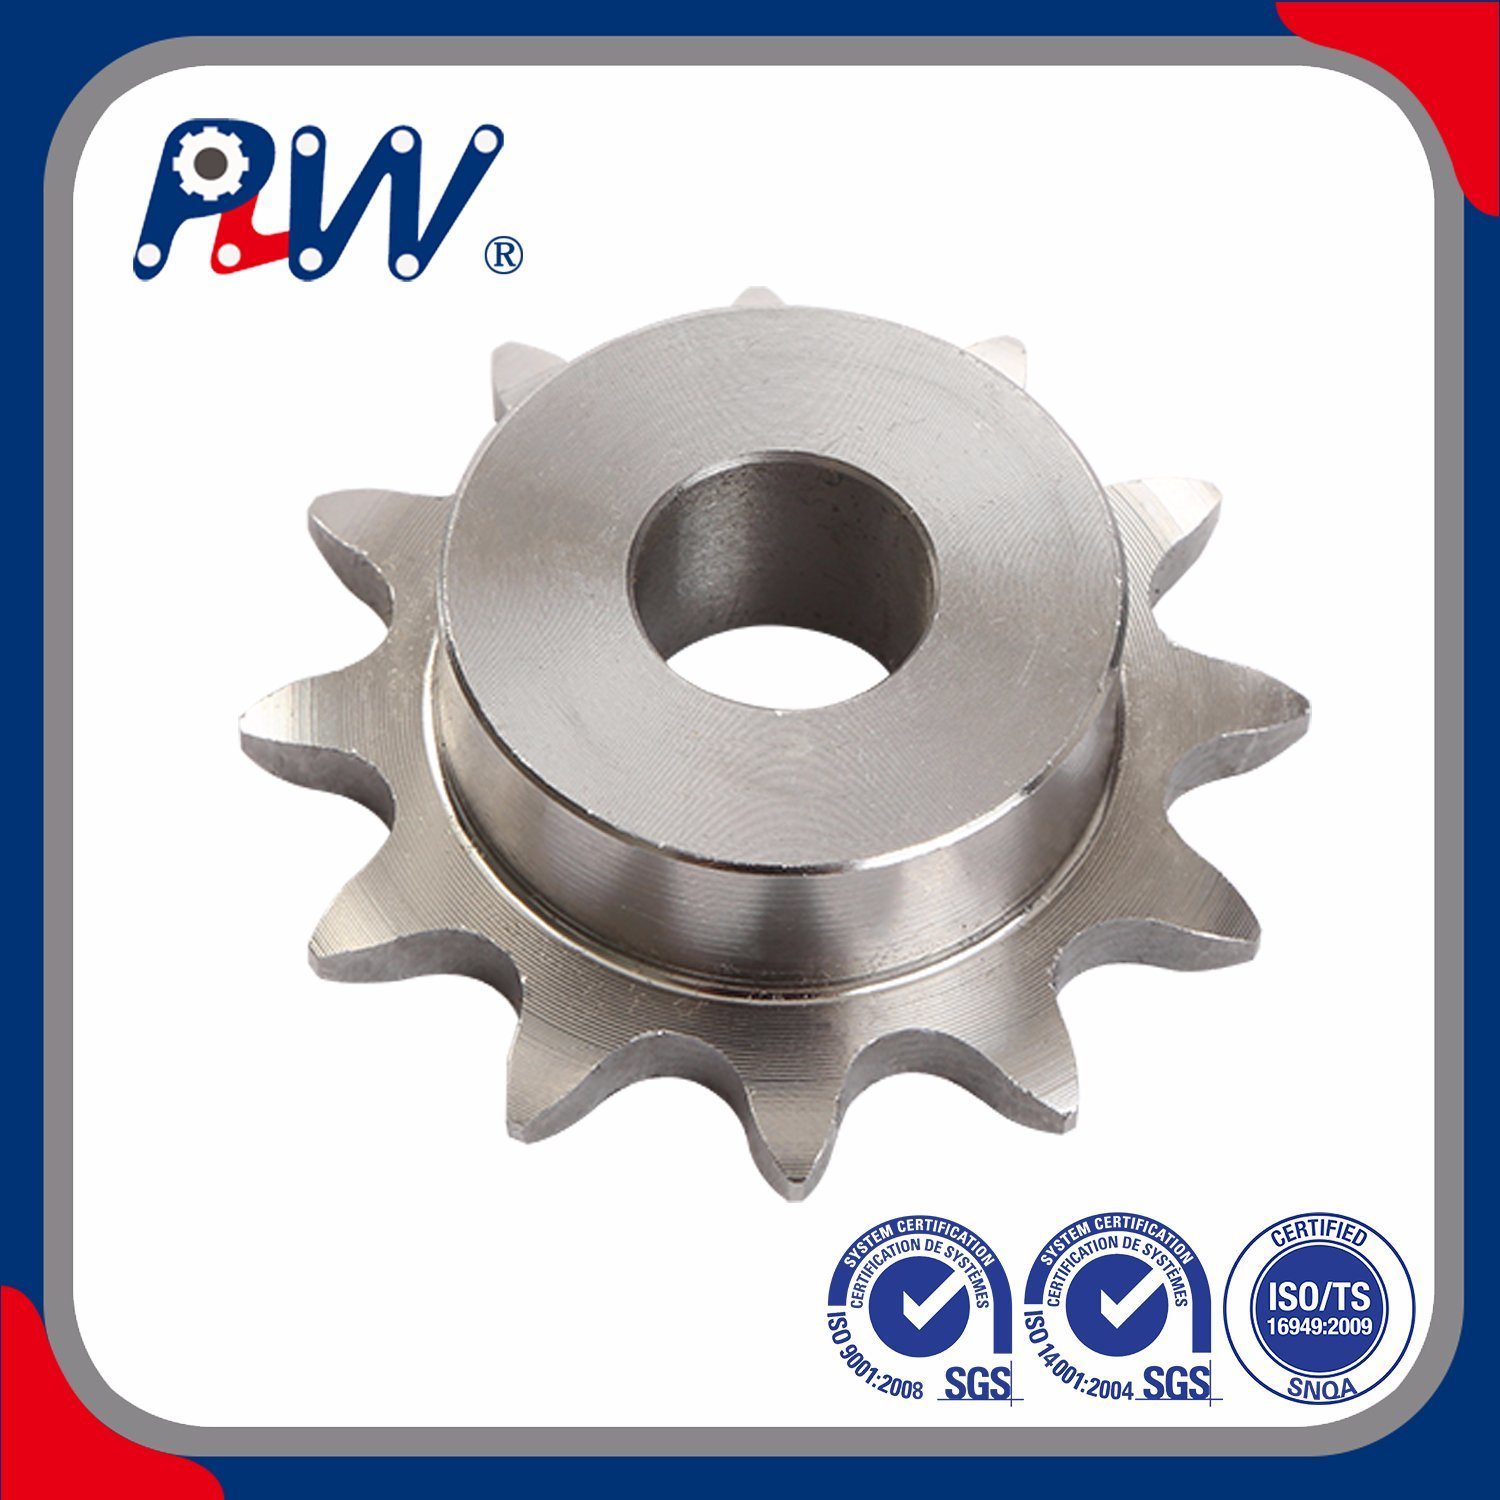
De specificaties van uw aangepaste tandwielen definiëren
U moet zeer nauwkeurig vaststellen specificaties voor tandwielen vroeg in de ontwerpfase. Slecht gedefinieerde vereisten leiden tot niet-overeenkomende onderdelen en onmiddellijke mechanische storingen. Precisie is niet onderhandelbaar.
Dimensionale toleranties
U moet strikte maateisen stellen om kettingsprongen te voorkomen. Let goed op de steekdiameter en de buitendiameter. De diameter van de onderste remklauw vereist exacte toleranties. Als deze afmetingen zelfs maar een fractie van een millimeter variëren, zal de ketting niet goed zitten. Dit veroorzaakt een grillige spanning. Uiteindelijk breekt de ketting onder zware belasting. U moet aanvaardbare variantieniveaus op uw technische tekeningen documenteren.
Tandprofiel en telling
Ingenieurs moeten de exacte tandgeometrie berekenen die nodig is voor specifieke snelheidsverhoudingen. Belastingsverdelingen bepalen de dikte en hoek van de tanden. Hogesnelheidstoepassingen vereisen aangepaste tandprofielen voor een soepele aangrijping. Minder tanden vergroten de scharnierhoek van de ketting. Dit versnelt de slijtage van de pinnen. Met aangepaste ontwerpen kunt u het exacte aantal tanden optimaliseren voor uw specifieke toerentaldoelen.
Materiaal- en warmtebehandelingselectie
Materiaalkeuzes bepalen de levensduur van uw maatwerkcomponent. U moet door verschillende technische evaluatiecriteria navigeren. Denk aan inductiegeharde tanden voor zware industriële belastingen. Kijk eens naar food-grade roestvrij staal voor sanitaire omgevingen. Mogelijk hebt u gespecialiseerde legeringen nodig voor schokbelastingen met hoge impact. Warmtebehandelingen veranderen de korrelstructuur van het metaal. Ze bieden een harde buitenschaal met behoud van een ductiele kern. Dit voorkomt dat het metaal breekt bij plotselinge schokken.
Tabel 1: Vergelijking van materiaalprestaties
| Materiaaltype |
Primair voordeel |
Beste toepassingsomgeving |
Relatieve kosten |
| Koolstofstaal |
Hoge treksterkte, gemakkelijk te bewerken |
Algemeen industrieel, laag vochtgehalte |
Laag |
| Gietijzer |
Uitstekende slijtvastheid en slijtvastheid |
Mijnbouw, zwaar materiaaltransport |
Medium |
| Roestvrij staal |
Corrosiebestendigheid, hygiënische naleving |
Voedselverwerking, chemische fabrieken |
Hoog |
| Speciale legeringen |
Extreme schokabsorptie |
Robotica met hoog koppel, zware automatisering |
Zeer hoog |
Oppervlakteafwerkingen
Oppervlakteafwerkingen beschermen het onderliggende metaal tegen aantasting door het milieu. U moet de juiste coating specificeren op basis van de operationele omgeving. Zwart oxide biedt milde corrosieweerstand en vermindert lichtreflectie. Verzinken biedt een sterke opofferingsbarrière tegen vocht. Gespecialiseerde corrosiewerende epoxycoatings zijn bestand tegen directe chemische reiniging. Het kiezen van de juiste afwerking voorkomt vroegtijdige roest en verlengt de functionele levensduur van het onderdeel.
Verborgen kosten en implementatierisico's
Minimale bestelhoeveelheden (MOQ's)
Op maat gemaakte productieruns hebben doorgaans hoge minimale bestelhoeveelheden. U moet het financiële risico van deze MOQ's inschatten. Gieterijen en machinewerkplaatsen kunnen niet op winstgevende wijze speciaal gereedschap voor één enkele eenheid opzetten. Vaak vereisen ze bestellingen van 50 tot 100 stuks. U legt aanzienlijk kapitaal vast in de voorraad reserveonderdelen. U moet berekenen of de operationele besparingen op de lange termijn deze grote uitgaven vooraf rechtvaardigen.
Doorlooptijd en kwetsbaarheid van de toeleveringsketen
Aangepaste gereedschappen brengen inherent ernstige doorlooptijdrisico's met zich mee. Vaak wacht je 6 tot 12 weken op de bezorging. Dit heeft een drastische impact op uw voorraadstrategie voor reserveonderdelen. U kunt niet vertrouwen op verzending de volgende dag als een op maat gemaakt onderdeel kapot gaat. U moet uw eigen veiligheidsvoorraad opslaan. Door een misrekening van de voorraadniveaus ligt uw productielijn maandenlang stil terwijl u wacht op een nieuwe batch.
Leverancierslock-in
Gepatenteerde ontwerpen brengen een groot risico met zich mee dat er sprake is van een ‘vendor lock-in’. Je wordt volledig afhankelijk van één fabrikant. Als die faciliteit te maken krijgt met een staking, brand of kwaliteitsverlies, heb je geen back-up. Concurrenten kunnen de aangepaste geometrie niet onmiddellijk reproduceren zonder deze eerst te reverse-engineeren. Dit geeft de oorspronkelijke leverancier een enorme prijsmacht tijdens contractverlengingen. U moet het eigendom van alle CAD-bestanden en technische tekeningen veiligstellen om dit te beperken.
Knelpunten prototypen
Initiële ontwerpiteraties mislukken vaak tijdens real-world belastingtests. Wiskundige modellen voorspellen dynamische fysieke spanningen niet altijd perfect. Misschien ontdekt u dat uw aangepaste profiel onverwachte harmonische trillingen genereert. Je hebt dan een tweede of derde prototypingronde nodig. Elke iteratie voegt weken toe aan de tijdlijn. De volledige productie kan pas beginnen als het prototype strenge praktijktests heeft doorstaan. U moet royale buffertijd in uw projectplanning inbouwen.
Hoe u een betrouwbare leverancier van tandwielen op de shortlist kunt zetten
Een betrouwbare kiezen De leverancier van tandwielen vereist een zorgvuldige controle. U heeft een partner nodig, niet alleen een machinewerkplaats. Ze moeten hoge kwaliteit produceren tandwielen betrouwbaar gedurende vele jaren.
Interne technische mogelijkheden
U moet de interne technische middelen van een leverancier evalueren. Bieden ze geavanceerde CAD-modellering? Kunnen ze Finite Element Analysis (FEA) uitvoeren om spanningsbelastingen te simuleren? U hebt een leverancier nodig die in staat is om oudere onderdelen nauwkeurig te reverse-engineeren. Als een leverancier zijn engineeringwerkzaamheden uitbesteedt, loopt de communicatie vast. Interne ingenieurs werken rechtstreeks samen met machinisten. Hierdoor vertaalt uw theoretisch ontwerp zich perfect naar de fysieke werkelijkheid.
Traceerbaarheid van materialen en kwaliteitsborging
Kwaliteitsborging onderscheidt elitefabrikanten van gemiddelde banenwinkels. U moet ervoor zorgen dat de leverancier officiële fabriekscertificaten verstrekt. Deze documenten bewijzen de exacte chemische samenstelling van het ruwe staal. Bovendien moet de leverancier gebruik maken van coördinatenmeetmachines (CMM-inspecties). CMM verifieert maatnauwkeurigheid tot op de micron. Zonder strikte traceerbaarheid van materialen loopt u het risico onderdelen te ontvangen die zijn gemaakt van inferieur, gerecycled schroot. Dit brengt de structurele integriteit volledig in gevaar.
Schaalbaarheid van de productie
Beoordeel of de fabrikant de productie kan opschalen om aan uw toekomstige behoeften te voldoen. Sommige winkels blinken uit in prototypes in kleine batches, maar falen bij grote aantallen. Anderen eisen enorme volumes en weigeren prototypewerk. U heeft een partner nodig die efficiënt met beide uitersten omgaat. Ze moeten uw project naadloos overbrengen van een testbatch van 5 stuks naar een jaarlijkse productierun van 5.000 stuks. Dit voorkomt dat u halverwege het project van leverancier verandert.
Voorraadbeheerprogramma's
Zoek naar productiepartners die proactieve voorraadoplossingen bieden. Ze moeten raambestellingen of specifieke veiligheidsvoorraadovereenkomsten verstrekken. Bij deze programma's produceert de leverancier een grote batch, maar slaat deze op in zijn fabriek. Zij verzenden individuele releases op aanvraag naar u. Dit vermindert de aangepaste doorlooptijd van 12 weken volledig. U krijgt prestaties van op maat gemaakte onderdelen met kant-en-klare leveringssnelheden. Het vereist een sterk vertrouwen en financiële stabiliteit van beide partijen.
Conclusie
- Standaard op standaard, kant-en-klare componenten voor veel voorkomende toepassingen met weinig spanning om geld te besparen en doorlooptijden te verkorten.
- Investeer vol vertrouwen in maatwerk wanneer extreme omgevings-, maat- of prestatie-eisen ervoor zorgen dat standaardonderdelen herhaaldelijk falen.
- Behoud altijd het juridische eigendom van uw aangepaste CAD-bestanden en technische tekeningen om beperkende leveranciersafhankelijkheid te voorkomen.
- Controleer vandaag nog uw huidige onderhoudslogboeken om terugkerende storingspunten in de stroomtransmissie op uw fabrieksvloer te identificeren.
- Raadpleeg een gekwalificeerde werktuigbouwkundige om de eerste technische tekeningen op te stellen voordat u een fabrikant benadert voor een offerte.
Veelgestelde vragen
Vraag: Hoeveel kosten aangepaste tandwielen vergeleken met standaard tandwielen?
A: De initiële kostenpremie varieert doorgaans van 30% tot meer dan 200%. Dit is sterk afhankelijk van de gereedschapsvereisten, gespecialiseerde metallurgie en minimale bestelhoeveelheden. Deze kosten vooraf worden echter meestal gecompenseerd door een drastisch langere operationele levensduur en geëlimineerde downtime.
Vraag: Wat is de typische doorlooptijd voor een aangepaste bestelling?
A: U kunt een realistische basislijn van 4 tot 10 weken verwachten. Deze tijdlijn fluctueert op basis van de beschikbaarheid van grondstoffen, de vereiste warmtebehandelingen en de complexiteit van de initiële creatie van gereedschappen. Prototyping-iteraties zullen deze tijdlijn verder uitbreiden.
Vraag: Kan ik een standaard, kant-en-klaar tandwiel aanpassen in plaats van een op maat gemaakt tandwiel te bestellen?
A: Het nabewerken van een standaardonderdeel brengt aanzienlijke risico's met zich mee. Het uitboren van een middengat kan de structurele integriteit van de naaf in gevaar brengen. Bovendien vernietigt lassen of snijden gewoonlijk de voordelen van de warmtebehandeling in de fabriek, waardoor het metaal zwak blijft en vatbaar is voor snel falen.
Vraag: Welke informatie heb ik nodig om een offerte te krijgen voor een op maat gemaakt tandwiel?
A: U moet de exacte kettingmaat (steek), het vereiste aantal tanden, de specifieke boring en de afmetingen van de spiebaan opgeven. U moet ook uw materiaalvoorkeur, het verwachte operationele toerental en de maximaal verwachte belastingsomstandigheden vermelden.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


