Ingeniører og innkjøpsteam står stadig overfor et vanskelig valg. Du må balansere den umiddelbare tilgjengeligheten til standard kraftoverføringsdeler mot den optimaliserte ytelsen til spesialkonstruerte løsninger. Å ta feil valg påvirker bunnlinjen alvorlig. Det bremser produksjonen og frustrerer vedlikeholdspersonalet.
Standardkomponenter oppfyller enkelt krav for ca. 80 % av typiske brukstilfeller. Men å tvinge en standard del inn i en ikke-standard applikasjon fører til katastrofale resultater. Du risikerer akselerert slitasje, plutselig kjedesvikt og kostbar uplanlagt nedetid. Inkompatible deler vibrerer for mye. De genererer varme og ødelegger omkringliggende maskineri.
Denne artikkelen gir et strengt objektivt, ingeniørfokusert rammeverk for denne anskaffelsesbeslutningen. Du vil lære nøyaktig når tilpasning gir en positiv avkastning på investeringen (ROI). Vi vil veilede deg gjennom viktige tekniske triggere, økonomiske vurderinger og skjulte implementeringsrisikoer. Deretter kan du ta selvsikre, datastøttede kildebeslutninger.
Viktige takeaways
- Tilpasning er berettiget når man står overfor ikke-standard borestørrelser, ekstreme miljøforhold eller høyt spesialiserte maskineri fotavtrykk.
- Den første premien for spesialtilpasset konstruksjon oppveies vanligvis av økt driftslevetid og redusert vedlikeholdsstans.
- Nøyaktige tannhjulspesifikasjoner (stigning, tanntall, boring, materiale) er den mest kritiske faktoren i en vellykket tilpasset bestilling.
- Å samarbeide med en godkjent kjedehjulsleverandør reduserer forsyningskjederisiko forbundet med tilpassede komponentleveretider.
Forretningssaken: Hyllevare kontra tilpassede tannhjul
Definere suksesskriterier
Du må definere hvordan et vellykket anskaffelsesvalg faktisk ser ut før du vurderer deler. Suksess betyr vanligvis å maksimere utstyrets oppetid og samtidig minimere enhetskostnadene. Det betyr også å holde ledetider håndterbare. Du trenger en pålitelig forsyning av reservedeler. Et vellykket valg stemmer direkte med produksjonsplanene dine. Hvis anlegget ditt ikke kan tolerere uventet nedetid, må suksesskriteriene dine prioritere holdbarhet fremfor forhåndsbesparelser.
Standardtilnærmingen
ANSI- og DIN-standardkomponenter gir ubestridelige fordeler. Du nyter umiddelbar tilgjengelighet fra flere industrielle distributører. Standarddeler har svært forutsigbare priser. De tilbyr også universell utskiftbarhet på tvers av forskjellige merker. Hvis en standardkomponent svikter, henter vedlikeholdsteam ganske enkelt en erstatning fra verktøysengen. Du venter ikke flere uker på en spesialisert levering. Standarddesign fungerer perfekt for applikasjoner med lav hastighet og lav belastning. De forblir standardvalget for generelle materialhåndteringsoperasjoner.
Den tilpassede tilnærmingen
Tilpasning gir en helt annen økonomisk begrunnelse. Tilpassede deler eliminerer behovet for farlige ettermarkedsmodifikasjoner. Du integrerer nav og aksler i en enkelt enhet. Dette reduserer den endelige monteringstiden på fabrikkgulvet drastisk. Du optimerer også materialer for svært spesifikke slitasjemønstre. En ingeniør kan spesifisere lokal herding på soner med høy påvirkning. Disse skreddersydde justeringene løser tilbakevendende feilmoduser. De hindrer deg i å bytte ut de samme ødelagte delene hver måned.
Langsiktig økonomisk sammenligning
Du må sammenligne forhåndskostnadene ved tilpasset maskinering mot langsiktig driftsverdi. Tilpassede bestillinger krever dyrt førstegangsverktøy. De involverer ingeniørhonorarer og minimumsordrestørrelser. Imidlertid svikter standarddeler ofte raskt i høystressapplikasjoner. Du må regne med lønnskostnadene ved hyppige utskiftninger. Legg til tapte inntekter fra maskinstans. En tilpasset del koster ofte tre ganger så mye på forhånd. Likevel kan den lett vare ti ganger lenger i et tøft miljø. Dette skaper en overlegen langsiktig økonomisk avkastning.
4 tekniske triggere som krever tilpasning
- Unike aksel- og navkonfigurasjoner: Standard borestørrelser har sjelden plass til proprietært OEM-utstyr. Eldre maskineri har ofte uvanlige nøkkelspor. Innstilte skruekonfigurasjoner samsvarer kanskje ikke med hyllealternativene. Tilpasning blir nødvendig når du ikke kan endre den eksisterende drivakselen. Du må designe kraftoverføringskomponenten slik at den passer perfekt til maskinen.
- Tøffe driftsmiljøer: Standard karbonstål svikter raskt på grunn av slitasje eller kjemisk eksponering. Du må oppgradere materialer for å overleve disse forholdene. Du kan for eksempel kreve slitesterke kjedehjul i støpejern for industrielle prosesseringsapplikasjoner. Støpejern motstår slitasje i svært slitende miljøer bedre enn bløtt stål. Andre miljøer krever spesialiserte anti-korrosive belegg eller spesialisert metallurgi. Custom engineering løser disse miljøutfordringene permanent.
- Plass- og vektbegrensninger: Moderne robotikk og spesialisert automatisering er avhengig av kompakt design. Standardprofiler er ofte for tunge. De bærer overflødig materiale bulk. Denne ekstra vekten tapper motorens effektivitet. Standardprofiler kan også fysisk forstyrre tilstøtende mekanismer. Egendefinerte design barberer av unødvendig vekt. De har slanke nav og presise dimensjonale fotavtrykk.
- Ikke-standard kjedeintegrasjon: Du må kanskje matche en svært spesifikk eller foreldet kjedestigning. Standard markedstilgjengelighet tørker ofte opp for eldre maskineri. Hvis du ikke finner den rette banen fra hylla, står du overfor en krise. Du enten ettermonterer hele transportsystemet eller bearbeider en spesialtilpasset del. Tilpasset produksjon er nesten alltid billigere enn en total ettermontering av systemet.
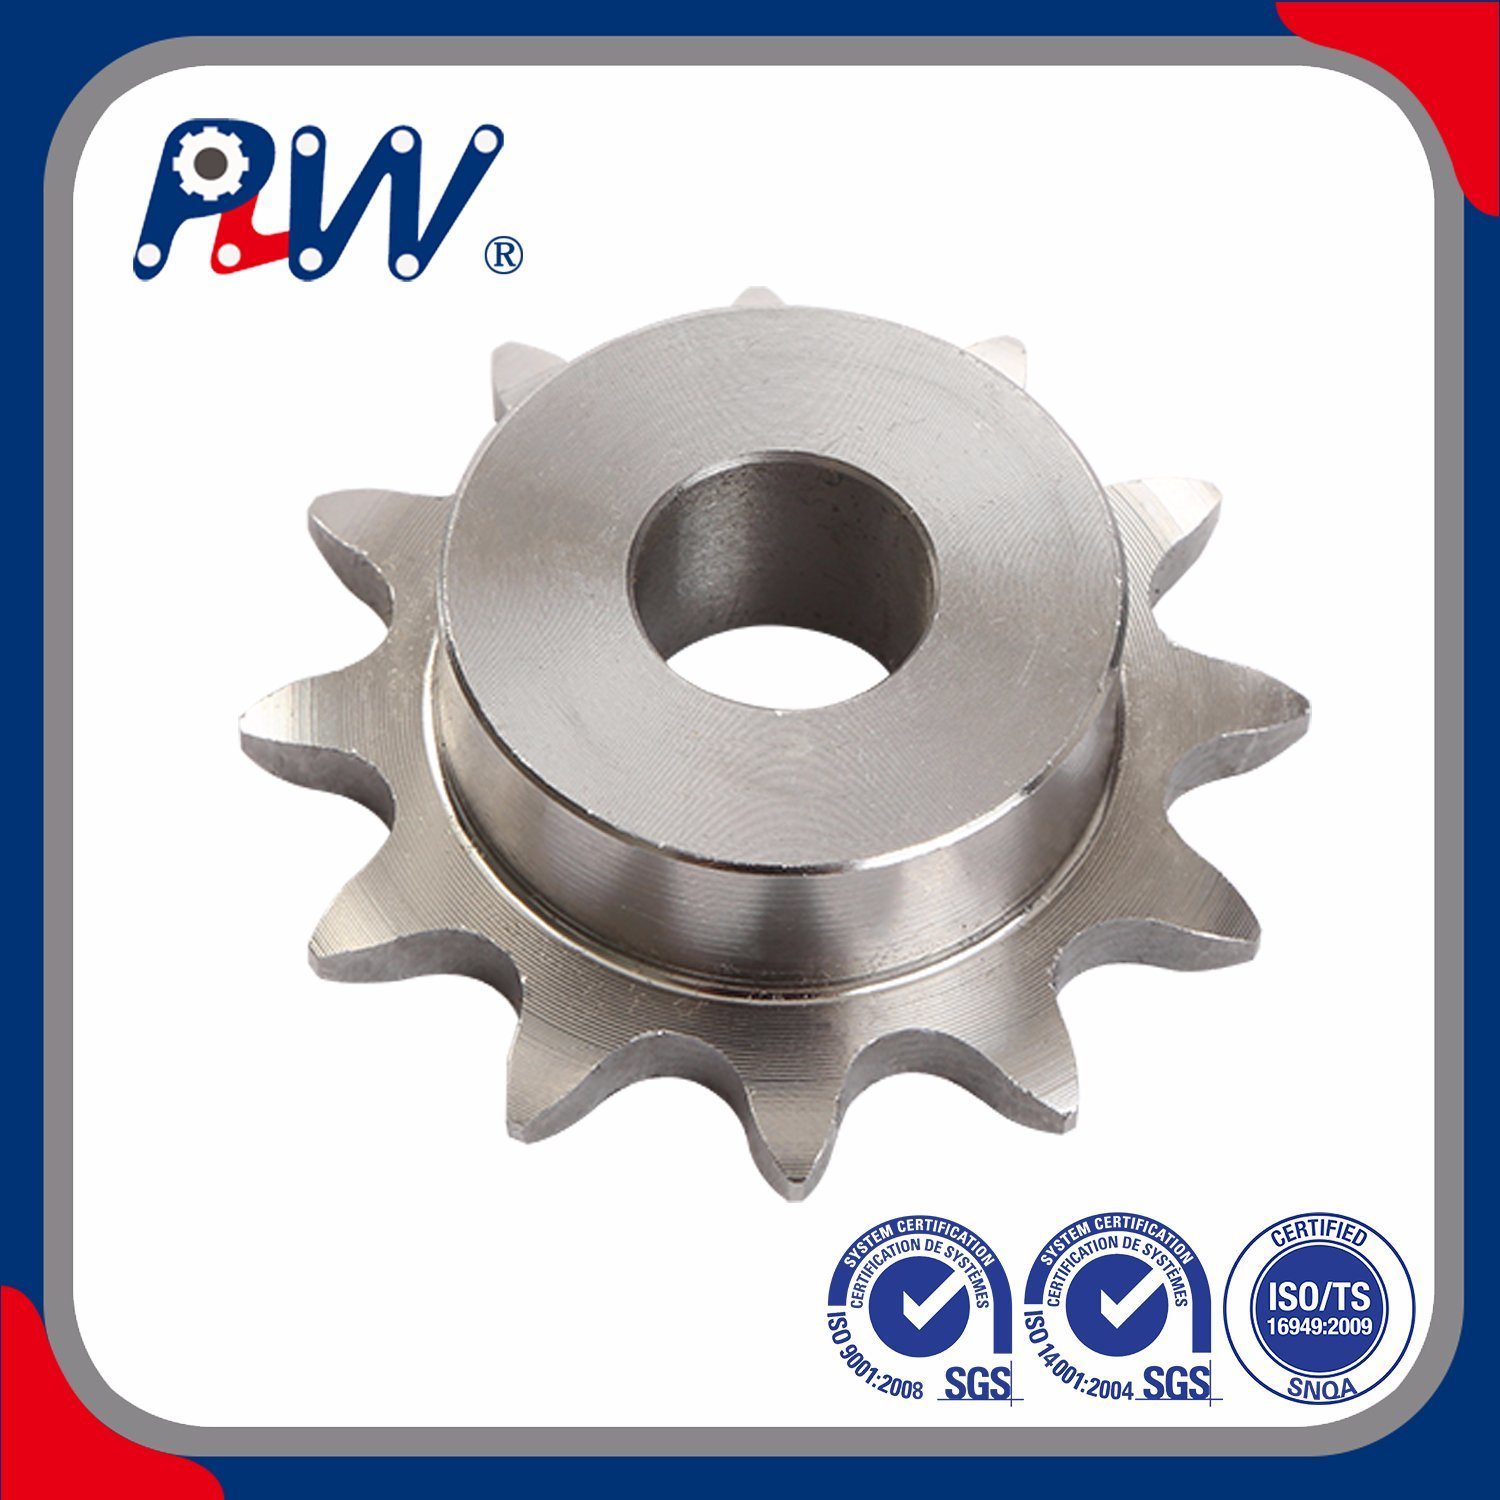
Definere dine tilpassede kjedehjulsspesifikasjoner
Du må etablere svært nøyaktig kjedehjulsspesifikasjoner tidlig i designfasen. Dårlig definerte krav fører til feilaktige deler og umiddelbar mekanisk feil. Presisjon er ikke omsettelig.
Dimensjonstoleranser
Du må etablere strenge dimensjonskrav for å forhindre kjedehopp. Vær nøye med stigningsdiameter og ytre diameter. Den nederste kaliperdiameteren krever nøyaktige toleranser. Hvis disse dimensjonene varierer med en brøkdel av en millimeter, vil ikke kjedet sitte riktig. Dette forårsaker uberegnelig spenning. Det knipser til slutt kjedet under tung belastning. Du må dokumentere akseptable avviksnivåer på dine tekniske tegninger.
Tannprofil og telling
Ingeniører må beregne den nøyaktige tanngeometrien som kreves for spesifikke hastighetsforhold. Belastningsfordelinger dikterer tykkelsen og vinkelen på tennene. Høyhastighetsapplikasjoner trenger modifiserte tannprofiler for jevn inngrep. Færre tenner øker artikulasjonsvinkelen til kjedet. Dette fremskynder slitasje på pinnene. Egendefinerte design lar deg optimalisere det nøyaktige tanntallet for dine spesifikke RPM-mål.
Valg av materiale og varmebehandling
Materialvalg definerer levetiden til din tilpassede komponent. Du må navigere i flere tekniske evalueringskriterier. Vurder induksjonsherdede tenner for tung industriell belastning. Se på matvaregodkjent rustfritt stål for sanitærmiljøer. Du kan trenge spesialiserte legeringer for støtbelastninger med høy slagkraft. Varmebehandlinger endrer kornstrukturen til metallet. De gir et hardt ytre skall samtidig som de opprettholder en duktil kjerne. Dette forhindrer at metallet knuses ved plutselige støt.
Tabell 1: Sammenligning av materialytelse
| Materialtype |
Primær fordel |
Beste bruksmiljø |
Relativ kostnad |
| Karbonstål |
Høy strekkfasthet, lett å maskinere |
Generell industri, lav fuktighet |
Lav |
| Støpejern |
Utmerket slitasje- og slitestyrke |
Gruvedrift, tung materialhåndtering |
Medium |
| Rustfritt stål |
Korrosjonsbestandighet, sanitær overholdelse |
Matforedling, kjemiske anlegg |
Høy |
| Spesiallegeringer |
Ekstrem støtdemping |
Høyt dreiemoment robotikk, tung automatisering |
Veldig høy |
Overflatebehandling
Overflatebehandling beskytter det underliggende metallet mot miljøforringelse. Du må spesifisere riktig belegg basert på driftsmiljøet. Svart oksid gir mild korrosjonsbestandighet og reduserer lysrefleksjon. Sinkbelegg gir en sterk offerbarriere mot fuktighet. Spesialiserte anti-korrosive epoksybelegg tåler direkte kjemisk vask. Å velge riktig finish forhindrer for tidlig rust og forlenger delens funksjonelle levetid.
Skjulte kostnader og implementeringsrisikoer
Minimum bestillingsmengder (MOQs)
Tilpasset produksjon har vanligvis høye minimumsbestillingsmengder. Du må vurdere den økonomiske risikoen ved disse MOQene. Støperier og maskinverksteder kan ikke lønnsomt sette opp tilpasset verktøy for en enkelt enhet. De krever ofte bestillinger på 50 til 100 stykker. Du binder opp betydelig kapital i reservedelslager. Du må beregne om de langsiktige driftsbesparelsene rettferdiggjør disse store forhåndsutgiftene.
Ledetid og sårbarhet i forsyningskjeden
Tilpasset verktøy introduserer iboende alvorlige ledetidsrisikoer. Du venter ofte 6 til 12 uker på levering. Dette påvirker din reservedelslagerstrategi drastisk. Du kan ikke stole på frakt neste dag hvis en tilpasset del går i stykker. Du må lagre ditt eget sikkerhetslager. En feilberegning i lagernivåer gjør produksjonslinjen lam i flere måneder mens du venter på en ny batch.
Leverandørlås
Proprietære design skaper en høy risiko for leverandørlåsing. Du blir helt avhengig av en enkelt produsent. Hvis det anlegget opplever streik, brann eller kvalitetsfall, har du ingen backup. Konkurrenter kan ikke umiddelbart reprodusere den tilpassede geometrien uten omvendt utvikling først. Dette gir den opprinnelige leverandøren enorm prissettingskraft under kontraktsfornyelser. Du må sikre eierskap til alle CAD-filer og tekniske tegninger for å redusere dette.
Prototyping av flaskehalser
Innledende designgjentakelser mislykkes ofte under belastningstesting i den virkelige verden. Matematiske modeller forutsier ikke alltid dynamiske fysiske påkjenninger perfekt. Du kan oppdage at din egendefinerte profil genererer uventede harmoniske vibrasjoner. Du trenger da en andre eller tredje prototyping-runde. Hver iterasjon legger til uker til tidslinjen. Full produksjon kan ikke starte før prototypen har bestått streng felttesting. Du må bygge generøs buffertid inn i prosjektplanen din.
Hvordan velge en pålitelig leverandør av tannhjul
Velge en pålitelig leverandør av tannhjul krever nøye vetting. Du trenger en partner, ikke bare en maskinverksted. De må produsere høy kvalitet tannhjul pålitelig over mange år.
Interne tekniske evner
Du må evaluere en leverandørs interne ingeniørressurser. Tilbyr de avansert CAD-modellering? Kan de utføre Finite Element Analysis (FEA) for å simulere spenningsbelastninger? Du trenger en leverandør som er i stand til å reversere eldre deler nøyaktig. Hvis en leverandør setter ut ingeniørarbeidet sitt, bryter kommunikasjonen sammen. Interne ingeniører samarbeider direkte med maskinister. Dette sikrer at det teoretiske designet ditt blir perfekt oversatt til den fysiske virkeligheten.
Materialsporbarhet og kvalitetssikring
Kvalitetssikring skiller eliteprodusenter fra gjennomsnittlige jobbbutikker. Du må sørge for at leverandøren gir offisielle fabrikksertifikater. Disse dokumentene beviser den nøyaktige kjemiske sammensetningen av råstålet. Videre skal leverandøren benytte Coordinate Measuring Machine (CMM) inspeksjoner. CMM verifiserer dimensjonsnøyaktighet ned til mikron. Uten streng materialsporbarhet risikerer du å motta deler laget av dårligere, resirkulert skrapmetall. Dette kompromitterer strukturell integritet fullstendig.
Produksjonsskalerbarhet
Vurder om produsenten kan skalere produksjonen for å møte dine fremtidige behov. Noen butikker utmerker seg med små batch-prototyper, men mislykkes ved høyvolumkjøring. Andre krever enorme volumer og nekter prototypearbeid. Du trenger en partner som håndterer begge ytterpunktene effektivt. De bør sømløst overføre prosjektet ditt fra en 5-delt testbatch til en 5000-delers årlig produksjon. Dette forhindrer deg i å bytte leverandør midt i prosjektet.
Lagerstyringsprogrammer
Se etter produksjonspartnere som tilbyr proaktive lagerløsninger. De bør gi teppebestillinger eller dedikerte sikkerhetslageravtaler. Under disse programmene produserer leverandøren et stort parti, men lagrer det på deres anlegg. De sender individuelle utgivelser til deg på forespørsel. Dette reduserer helt den 12-ukers tilpassede ledetiden. Du får spesialtilpasset ytelse med hyllevare leveringshastigheter. Det krever sterk tillit og finansiell stabilitet fra begge parter.
Konklusjon
- Standard til standard, hyllekomponenter for vanlige, lavstressapplikasjoner for å spare penger og redusere ledetider.
- Invester trygt i tilpasset konstruksjon når ekstreme miljø-, dimensjons- eller ytelseskrav fører til at standarddeler svikter gjentatte ganger.
- Behold alltid det juridiske eierskapet til dine tilpassede CAD-filer og tekniske tegninger for å forhindre restriktiv leverandørlåsing.
- Overvåk dine nåværende vedlikeholdslogger i dag for å identifisere gjentakende strømoverføringsfeilpunkter på fabrikkgulvet.
- Rådfør deg med en kvalifisert maskiningeniør for å utarbeide første tekniske tegninger før du henvender deg til en produsent for et tilbud.
FAQ
Spørsmål: Hvor mye mer koster tilpassede tannhjul sammenlignet med standard?
A: Startkostnadspremien varierer vanligvis fra 30 % til over 200 %. Dette avhenger sterkt av verktøykrav, spesialisert metallurgi og minimumsbestillingsmengder. Imidlertid kompenseres denne forhåndsutgiften vanligvis av drastisk økt driftslevetid og eliminert nedetid.
Spørsmål: Hva er den typiske ledetiden for en tilpasset bestilling?
A: Du bør forvente en realistisk baseline på 4 til 10 uker. Denne tidslinjen svinger basert på tilgjengelighet av råmaterialer, nødvendige varmebehandlinger og kompleksiteten i den første verktøyskapingen. Prototyping-iterasjoner vil utvide denne tidslinjen ytterligere.
Spørsmål: Kan jeg endre et standard hyllehjul i stedet for å bestille spesialtilpasset?
A: Etterbearbeiding av en standarddel medfører betydelig risiko. Å bore ut et senterhull kan kompromittere den strukturelle integriteten til navet. Videre ødelegger sveising eller skjæring vanligvis fabrikkens varmebehandlingsfordeler, og etterlater metallet svakt og utsatt for rask feil.
Spørsmål: Hvilken informasjon trenger jeg for å få et tilbud på et tilpasset tannhjul?
A: Du må oppgi nøyaktig kjedestørrelse (stigning), nødvendig tannantall, spesifikk borestørrelse og kilespordimensjoner. Du bør også oppgi din materialpreferanse, forventet driftsturtall og de maksimale forventede belastningsforholdene.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


