অভিযন্তা আৰু ক্ৰয় দলসমূহে অহৰহ এক কঠিন পছন্দৰ সন্মুখীন হয়। আপুনি প্ৰামাণিক অফ-দ্য-শ্বেল্ফ শক্তি সংবহন অংশসমূহৰ তাৎক্ষণিক উপলব্ধতাক স্বনিৰ্বাচিত-অভিযন্তা সমাধানসমূহৰ অনুকূলিত পৰিৱেশনৰ বিপৰীতে ভাৰসাম্য ৰক্ষা কৰিব লাগিব। ভুল বাছনি কৰিলে আপোনাৰ তলৰ ৰেখাত গুৰুতৰ প্ৰভাৱ পৰে। ই উৎপাদন লেহেমীয়া কৰে আৰু ৰক্ষণাবেক্ষণ কৰ্মচাৰীক হতাশ কৰে।
প্ৰামাণিক উপাদানসমূহে সাধাৰণ ব্যৱহাৰৰ প্ৰায় ৮০% ক্ষেত্ৰৰ বাবে প্ৰয়োজনীয়তাসমূহ সহজে পূৰণ কৰে। কিন্তু এটা প্ৰামাণিক অংশক অ-মানক প্ৰয়োগলৈ জোৰ কৰি দিলে বিপৰ্যয়জনক ফলাফল পোৱা যায়। আপুনি ত্বৰান্বিত পৰিধান, হঠাতে শৃংখল বিকলতা, আৰু ব্যয়বহুল অপৰিকল্পিত ডাউনটাইমৰ আশংকা থাকে। অসঙ্গতিপূৰ্ণ অংশবোৰে অত্যধিক কম্পন কৰে। ইহঁতে তাপ উৎপন্ন কৰি চাৰিওফালৰ যন্ত্ৰপাতি ধ্বংস কৰে।
এই প্ৰবন্ধটোৱে এই ক্ৰয় সিদ্ধান্তৰ বাবে এক কঠোৰভাৱে বস্তুনিষ্ঠ, অভিযান্ত্ৰিক-কেন্দ্ৰিক কাঠামো প্ৰদান কৰিছে। কাষ্টমাইজেশ্যনে কেতিয়া ইতিবাচক ৰিটাৰ্ণ অন ইনভেষ্টমেণ্ট (ROI) দিয়ে সেইটো আপুনি সঠিকভাৱে জানিব। আমি আপোনাক গুৰুত্বপূৰ্ণ অভিযান্ত্ৰিক ট্ৰিগাৰ, বিত্তীয় মূল্যায়ন, আৰু লুকাই থকা ৰূপায়ণৰ বিপদৰ মাজেৰে পথ প্ৰদৰ্শন কৰিম। তাৰ পিছত আপুনি আত্মবিশ্বাসী, তথ্য-সমৰ্থিত উৎসৰ সিদ্ধান্ত ল'ব পাৰিব।
কী টেকএৱেজ
- অ-মানক ব'ৰৰ আকাৰ, চৰম পৰিৱেশৰ অৱস্থা, বা অতি বিশেষ যন্ত্ৰৰ ফুটপ্ৰিণ্টৰ সন্মুখীন হ'লে কাষ্টমাইজেচন ন্যায্য।
- কাষ্টম ইঞ্জিনিয়াৰিঙৰ বাবে প্ৰাৰম্ভিক প্ৰিমিয়াম সাধাৰণতে বৃদ্ধি পোৱা কাৰ্য্যকৰী জীৱনকাল আৰু হ্ৰাস পোৱা ৰক্ষণাবেক্ষণৰ ডাউনটাইমৰ দ্বাৰা ক্ষতিপূৰণ কৰা হয়।
- সঠিক স্প্ৰকেটৰ স্পেচিফিকেশন (পিচ, টুথ কাউণ্ট, ব'ৰ, মেটেৰিয়েল) এটা সফল কাষ্টম অৰ্ডাৰৰ একক আটাইতকৈ জটিল কাৰক।
- এটা পৰীক্ষিত স্প্ৰকেট যোগানকাৰীৰ সৈতে অংশীদাৰিত্ব কৰিলে কাষ্টম উপাদানৰ লিড টাইমৰ সৈতে জড়িত যোগান শৃংখলৰ বিপদ হ্ৰাস পায়।
ব্যৱসায়িক গোচৰ: অফ-দ্য-শ্বেল্ফ বনাম কাষ্টম স্প্ৰকেট
সফলতাৰ মাপকাঠী নিৰ্ধাৰণ কৰা
আপুনি অংশসমূহৰ মূল্যায়ন কৰাৰ আগতে এটা সফল ক্ৰয় পছন্দ প্ৰকৃততে কেনেকুৱা হয় সেইটো সংজ্ঞায়িত কৰিব লাগিব। সফলতাৰ অৰ্থ সাধাৰণতে ইউনিটৰ খৰচ কম কৰাৰ লগতে সঁজুলিৰ আপটাইম সৰ্বাধিক কৰা। ইয়াৰ অৰ্থ হ’ল লিড টাইম পৰিচালনাযোগ্য কৰি ৰখা। আপুনি সলনি কৰা অংশৰ নিৰ্ভৰযোগ্য যোগানৰ প্ৰয়োজন। এটা সফল পছন্দ আপোনাৰ উৎপাদন সময়সূচীৰ সৈতে পোনপটীয়াকৈ মিল খায়। যদি আপোনাৰ সুবিধাই অপ্ৰত্যাশিত ডাউনটাইম সহ্য কৰিব নোৱাৰে, আপোনাৰ সফলতাৰ মাপকাঠীয়ে আগতীয়া সঞ্চয়তকৈ স্থায়িত্বক অগ্ৰাধিকাৰ দিব লাগিব।
ষ্টেণ্ডাৰ্ড এপ্ৰ'চ
ANSI আৰু DIN প্ৰামাণিক উপাদানসমূহে অনস্বীকাৰ্য সুবিধা প্ৰদান কৰে। আপুনি একাধিক ঔদ্যোগিক বিতৰকৰ পৰা তাৎক্ষণিক উপলব্ধতা উপভোগ কৰে। ষ্টেণ্ডাৰ্ড পাৰ্টছত অতি ভৱিষ্যদ্বাণীযোগ্য মূল্য নিৰ্ধাৰণৰ বৈশিষ্ট্য আছে। ইয়াৰ উপৰিও বিভিন্ন ব্ৰেণ্ডৰ মাজত সাৰ্বজনীন বিনিময়যোগ্যতাও প্ৰদান কৰে। যদি এটা প্ৰামাণিক উপাদান বিফল হয়, ৰক্ষণাবেক্ষণ দলসমূহে সঁজুলি ক্ৰিবৰ পৰা এটা প্ৰতিস্থাপন লয়। বিশেষ ডেলিভাৰীৰ বাবে আপুনি কেইবা সপ্তাহ অপেক্ষা নকৰে। ষ্টেণ্ডাৰ্ড ডিজাইনসমূহে কম গতিৰ, কম চাপৰ প্ৰয়োগৰ বাবে নিখুঁতভাৱে কাম কৰে। সাধাৰণ সামগ্ৰী নিয়ন্ত্ৰণ কাৰ্য্যসমূহৰ বাবে সিহঁত অবিকল্পিত পছন্দ হৈয়েই থাকে।
কাষ্টম পদ্ধতি
কাষ্টমাইজেচনে সম্পূৰ্ণ বেলেগ আৰ্থিক যুক্তি আগবঢ়ায়। কাষ্টম অংশই বিপজ্জনক আফটাৰমাৰ্কেট পৰিৱৰ্তনৰ প্ৰয়োজনীয়তা নাইকিয়া কৰে। আপুনি হাব আৰু খাদসমূহক এটা ইউনিটত একত্ৰিত কৰে। ইয়াৰ ফলত কাৰখানাৰ মজিয়াত চূড়ান্ত সমাবেশৰ সময় বহু পৰিমাণে হ্ৰাস পায়। আপুনি অতি নিৰ্দিষ্ট পৰিধানৰ আৰ্হিৰ বাবেও সামগ্ৰীসমূহ অনুকূল কৰে। এজন অভিযন্তাই উচ্চ প্ৰভাৱৰ অঞ্চলত স্থানীয় কঠিনকৰণ নিৰ্দিষ্ট কৰিব পাৰে। এই নিৰ্দিষ্ট সমন্বয়সমূহে পুনৰাবৃত্তিমূলক বিফলতা ধৰণসমূহ সমাধান কৰে। প্ৰতিমাহে একেবোৰ ভঙা অংশ সলনি কৰাত বাধা দিয়ে।
দীৰ্ঘম্যাদী বিত্তীয় তুলনা
আপুনি কাষ্টম মেচিনিঙৰ আগধন খৰচক দীৰ্ঘম্যাদী কাৰ্য্যকৰী মূল্যৰ বিপৰীতে তুলনা কৰিব লাগিব। কাষ্টম অৰ্ডাৰত ব্যয়বহুল প্ৰাৰম্ভিক সঁজুলিৰ প্ৰয়োজন হয়। ইয়াৰ লগত অভিযান্ত্ৰিক মাচুল আৰু নূন্যতম অৰ্ডাৰৰ আকাৰ জড়িত হৈ থাকে। কিন্তু উচ্চ চাপৰ প্ৰয়োগত প্ৰামাণিক অংশবোৰ প্ৰায়ে দ্ৰুতভাৱে বিফল হয়। সঘনাই সলনি কৰাৰ শ্ৰম খৰচৰ ক্ষেত্ৰত আপুনি কাৰক হ’ব লাগিব। মেচিন ডাউনটাইমৰ পৰা হেৰুৱা ৰাজহ যোগ কৰক। কাষ্টম পাৰ্ট এটাৰ মূল্য প্ৰায়ে তিনিগুণ বেছি আপফ্ৰন্ট। তথাপিও কঠোৰ পৰিবেশত ই সহজেই দহগুণ বেছি দিন টিকি থাকিব পাৰে। ইয়াৰ ফলত দীৰ্ঘম্যাদী আৰ্থিক লাভৰ সৃষ্টি হয়।
4 অভিযান্ত্ৰিক ট্ৰিগাৰ যিবোৰৰ বাবে কাষ্টমাইজেচনৰ প্ৰয়োজন
- অনন্য খাদ আৰু হাব সংৰূপসমূহ: প্ৰামাণিক ব'ৰৰ আকাৰসমূহে মালিকানাধীন OEM সঁজুলিসমূহ খুব কমেইহে গ্ৰহণ কৰে। লিগেচি মেচিনেৰীত প্ৰায়ে অস্বাভাৱিক কীৱেৰ বৈশিষ্ট্য থাকে। ছেট স্ক্ৰু বিন্যাসসমূহ অফ-দ্য-শ্বেল্ফ বিকল্পসমূহৰ সৈতে মিল নাথাকিবও পাৰে। স্বনিৰ্বাচন প্ৰয়োজনীয় হয় যেতিয়া আপুনি বৰ্ত্তমানৰ ড্ৰাইভ খাদ সলনি কৰিব নোৱাৰে। আপুনি শক্তি সংবহন উপাদানটো মেচিনটোৰ সৈতে নিখুঁতভাৱে ফিট কৰিবলৈ ডিজাইন কৰিব লাগিব।
- কঠোৰ কাৰ্য্যকৰী পৰিৱেশ: ঘৰ্ষণ বা ৰাসায়নিক সংস্পৰ্শৰ বাবে মানক কাৰ্বন ষ্টীল দ্ৰুতগতিত বিকল হয়। এই অৱস্থাসমূহৰ পৰা বাচি থাকিবলৈ আপুনি সামগ্ৰীসমূহ উন্নীত কৰিব লাগিব। উদাহৰণস্বৰূপে, আপুনি প্ৰয়োজন হ’ব পাৰে ঔদ্যোগিক বাবে টেকসই ঢালাই লোহাৰ স্প্ৰকেট । প্ৰক্ৰিয়াকৰণ প্ৰয়োগৰ অতি ঘৰ্ষণকাৰী পৰিৱেশত ঢালাই লোহাই মৃদু তীখাতকৈ ভালদৰে পৰিধান প্ৰতিৰোধ কৰে। আন পৰিৱেশত বিশেষ জাৰণ প্ৰতিৰোধী আৱৰণ বা বিশেষ ধাতুবিদ্যাৰ প্ৰয়োজন হয়। কাষ্টম ইঞ্জিনিয়াৰিঙে এই পৰিৱেশগত প্ৰত্যাহ্বানসমূহ স্থায়ীভাৱে সমাধান কৰে।
- স্থান আৰু ওজনৰ বাধা: আধুনিক ৰবটিক্স আৰু বিশেষ স্বয়ংক্ৰিয়কৰণ কমপেক্ট ডিজাইনৰ ওপৰত নিৰ্ভৰশীল। ষ্টেণ্ডাৰ্ড প্ৰফাইলবোৰ প্ৰায়ে অতি গধুৰ হয়। ইহঁতে অতিৰিক্ত সামগ্ৰীৰ বাল্ক কঢ়িয়াই লৈ ফুৰে। এই অতিৰিক্ত ওজনে মটৰৰ কাৰ্যক্ষমতা নিষ্কাশন কৰে। প্ৰামাণিক প্ৰফাইলসমূহে কাষৰীয়া ব্যৱস্থাসমূহৰ সৈতেও শাৰীৰিকভাৱে হস্তক্ষেপ কৰিব পাৰে। কাষ্টম ডিজাইনে অপ্ৰয়োজনীয় ওজন শ্বেভ কৰে। ইয়াত স্লিমড-ডাউন হাব আৰু নিখুঁত মাত্ৰিক ফুটপ্ৰিণ্টৰ বৈশিষ্ট্য আছে।
- অ-মানক শৃংখল সংহতি: আপুনি এটা অতি নিৰ্দিষ্ট বা অচল শৃংখল পিচৰ সৈতে মিলাব লাগিব। লিগেচি যন্ত্ৰপাতিৰ বাবে মানক বজাৰৰ উপলব্ধতা প্ৰায়ে শুকাই যায়। যদি আপুনি শ্বেল্ফৰ পৰা সঠিক পিটচ বিচাৰি নাপায় তেন্তে আপুনি সংকটৰ সন্মুখীন হ’বলগীয়া হয়। আপুনি হয় সমগ্ৰ কনভেয়ৰ চিস্টেমটো ৰেট্ৰ'ফিট কৰে বা এটা কাষ্টম অংশ মেচিন কৰে। কাষ্টম মেনুফেকচাৰিং প্ৰায় সদায় সম্পূৰ্ণ চিষ্টেম ৰেট্ৰ’ফিটতকৈ কম খৰচী।
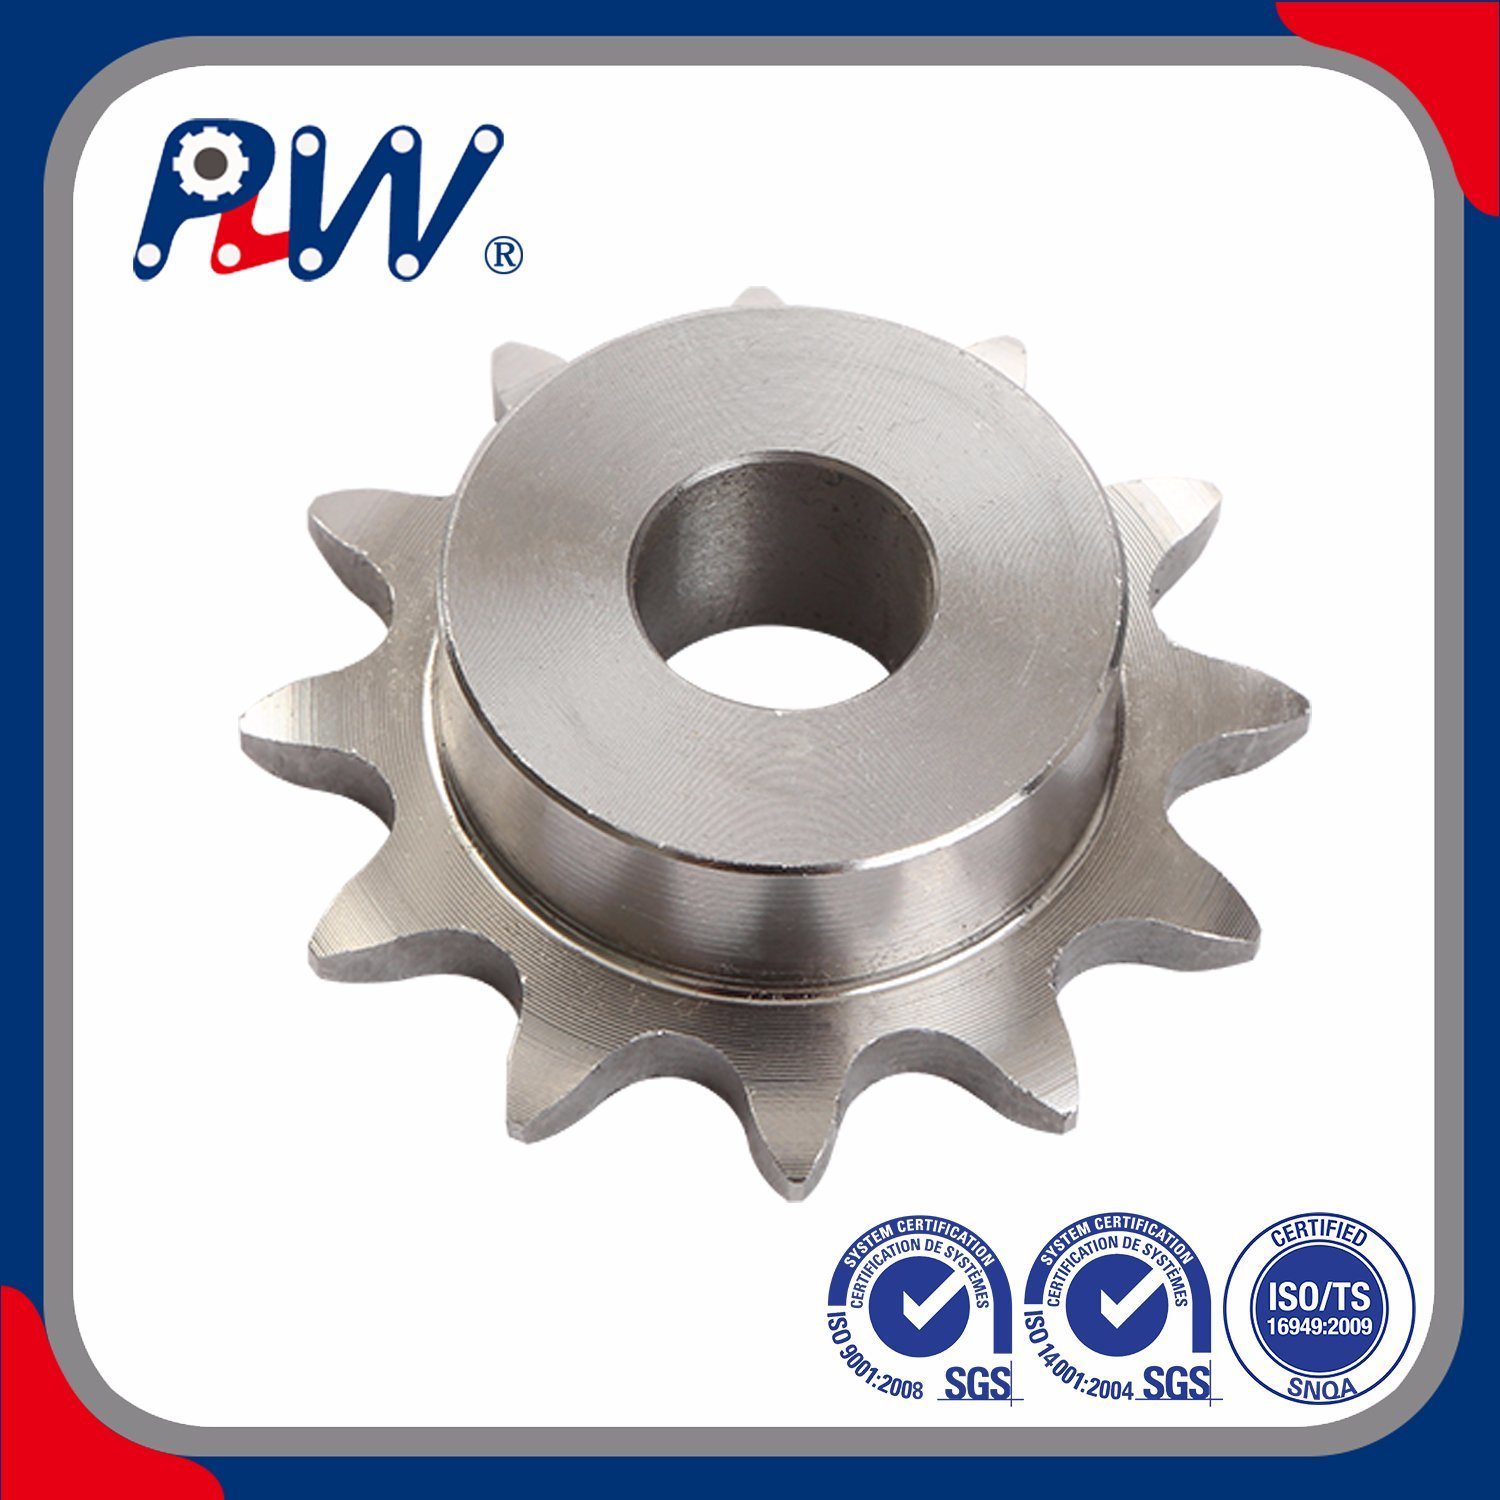
আপোনাৰ স্বনিৰ্বাচিত Sprockets ধাৰ্য্যকৰণসমূহ সংজ্ঞায়িত কৰা
আপুনি অতি সঠিক প্ৰতিষ্ঠা কৰিব লাগিব স্প্ৰকেট স্পেচিফিকেশনসমূহ । ডিজাইন পৰ্যায়ৰ আৰম্ভণিতে বেয়াকৈ সংজ্ঞায়িত প্ৰয়োজনীয়তাই অংশৰ মিল নোহোৱা আৰু তৎক্ষণাত যান্ত্ৰিক বিকলতাৰ সৃষ্টি কৰে। নিখুঁততা অ-আলোচনাযোগ্য।
মাত্ৰিক সহনশীলতা
শৃংখল জাম্প ৰোধ কৰিবলৈ আপুনি কঠোৰ মাত্ৰিক প্ৰয়োজনীয়তা স্থাপন কৰিব লাগিব। পিচৰ ব্যাস আৰু বাহিৰৰ ব্যাসৰ প্ৰতি ভালদৰে মনোযোগ দিব। তলৰ কেলিপাৰৰ ব্যাসৰ বাবে সঠিক সহনশীলতাৰ প্ৰয়োজন। যদি এই মাত্ৰাবোৰ মিলিমিটাৰৰ ভগ্নাংশও ভিন্ন হয়, তেন্তে শৃংখলটো সঠিকভাৱে বহিব নোৱাৰিব। ইয়াৰ ফলত অস্বাভাৱিক উত্তেজনাৰ সৃষ্টি হয়। ই শেষত গধুৰ বোজাৰ তলত শিকলিডাল ছিঙি পেলায়। আপুনি আপোনাৰ কাৰিকৰী অংকনসমূহত গ্ৰহণযোগ্য ভ্যাৰিয়েন্স স্তৰসমূহ নথিভুক্ত কৰিব লাগিব।
দাঁতৰ প্ৰফাইল আৰু গণনা
অভিযন্তাসকলে নিৰ্দিষ্ট গতি অনুপাতৰ বাবে প্ৰয়োজনীয় সঠিক দাঁতৰ জ্যামিতি গণনা কৰিব লাগিব। বোজা বিতৰণে দাঁতৰ ডাঠতা আৰু কোণ নিৰ্ধাৰণ কৰে। উচ্চ গতিৰ প্ৰয়োগসমূহক মসৃণ সংযোগৰ বাবে পৰিৱৰ্তিত দাঁতৰ প্ৰফাইলৰ প্ৰয়োজন হয়। কম দাঁতে শৃংখলৰ আৰ্টিকুলেচন এংগেল বৃদ্ধি কৰে। ইয়াৰ ফলত পিনবোৰৰ পৰিধান ত্বৰান্বিত হয়। স্বনিৰ্বাচিত ডিজাইনসমূহে আপোনাক আপোনাৰ নিৰ্দিষ্ট RPM লক্ষ্যসমূহৰ বাবে সঠিক দাঁতৰ সংখ্যা অনুকূল কৰিবলৈ দিয়ে।
সামগ্ৰী আৰু তাপ পৰিশোধন নিৰ্বাচন
সামগ্ৰীৰ পছন্দসমূহে আপোনাৰ স্বনিৰ্বাচিত উপাদানৰ আয়ুসকাল সংজ্ঞায়িত কৰে। আপুনি কেইবাটাও কাৰিকৰী মূল্যায়নৰ মাপকাঠী নেভিগেট কৰিব লাগিব। গধুৰ ঔদ্যোগিক বোজাৰ বাবে ইণ্ডাকচন-হাৰ্ডেনড দাঁতৰ কথা চিন্তা কৰক। অনাময় পৰিৱেশৰ বাবে খাদ্য গ্ৰেডৰ ষ্টেইনলেছ ষ্টীল চাওক। উচ্চ-প্ৰভাৱৰ শ্বক লোডৰ বাবে আপুনি বিশেষ মিশ্ৰণৰ প্ৰয়োজন হ'ব পাৰে। তাপ পৰিশোধনে ধাতুৰ দানা গঠন সলনি কৰে। ইহঁতে এটা নমনীয় কোৰ বজাই ৰাখি এটা কঠিন বাহিৰৰ খোলা প্ৰদান কৰে। ইয়াৰ ফলত হঠাৎ আঘাতৰ ফলত ধাতুটো ছিন্নভিন্ন নহয়।
টেবুল 1: সামগ্ৰীৰ পৰিৱেশন তুলনা
| সামগ্ৰীৰ প্ৰকাৰ |
প্ৰাথমিক সুবিধা |
সৰ্বোত্তম প্ৰয়োগ পৰিৱেশ |
আপেক্ষিক খৰচ |
| কাৰ্বন ষ্টীল |
উচ্চ টান শক্তি, মেচিনত সহজ |
সাধাৰণ ঔদ্যোগিক, কম আৰ্দ্ৰতা |
নিম্ন |
| ঢালাই লোহা |
চমৎকাৰ পৰিধান আৰু ঘৰ্ষণ প্ৰতিৰোধ ক্ষমতা |
খনি, গধুৰ সামগ্ৰী পৰিচালনা |
মাধ্যম |
| ষ্টেইনলেছ ষ্টীল |
জাৰণ প্ৰতিৰোধ ক্ষমতা, অনাময় অনুসৰণ |
খাদ্য প্ৰক্ৰিয়াকৰণ, ৰাসায়নিক উদ্যোগ |
ওখ |
| বিশেষ মিশ্ৰণ |
চৰম শ্বক লোড শোষণ |
হাই-টৰ্ক ৰবটিক্স, গধুৰ অটোমেচন |
অতি উচ্চ |
ছাৰ্ফেচ ফিনিচিং
পৃষ্ঠৰ ফিনিচিঙে তলৰ ধাতুটোক পৰিৱেশৰ অৱক্ষয়ৰ পৰা ৰক্ষা কৰে। আপুনি কাৰ্য্যকৰী পৰিৱেশৰ ওপৰত ভিত্তি কৰি সঠিক আৱৰণ ধাৰ্য্য কৰিব লাগিব। ব্লেক অক্সাইডে মৃদু জাৰণ প্ৰতিৰোধ ক্ষমতা প্ৰদান কৰে আৰু পোহৰৰ প্ৰতিফলন হ্ৰাস কৰে। জিংক প্লেটিঙে আৰ্দ্ৰতাৰ বিৰুদ্ধে এক শক্তিশালী বলিদানমূলক বাধা প্ৰদান কৰে। বিশেষ এন্টি-কৰোচিভ ইপক্সি আৱৰণে প্ৰত্যক্ষ ৰাসায়নিক ৱাছডাউন সহ্য কৰে। সঠিক ফিনিচিং বাছি ল’লে অকালতে মৰিছা ৰোধ হয় আৰু অংশটোৰ কাৰ্য্যক্ষম আয়ুস বৃদ্ধি পায়।
লুকাই থকা খৰচ আৰু ৰূপায়ণৰ বিপদ
নূন্যতম অৰ্ডাৰৰ পৰিমাণ (MOQs)
কাষ্টম মেনুফেকচাৰিং ৰাণসমূহে সাধাৰণতে উচ্চ নূন্যতম অৰ্ডাৰ পৰিমাণ কঢ়িয়াই লৈ ফুৰে। এই এম অ’ কিউসমূহৰ আৰ্থিক বিপদৰ মূল্যায়ন কৰিব লাগিব। ফাউণ্ড্ৰি আৰু মেচিন শ্বপসমূহে এটা ইউনিটৰ বাবে কাষ্টম টুলিং লাভজনকভাৱে স্থাপন কৰিব নোৱাৰে। প্ৰায়ে ৫০ৰ পৰা ১০০ টুকুৰাৰ অৰ্ডাৰ লাগে। আপুনি অতিৰিক্ত অংশৰ তথ্যত উল্লেখযোগ্য মূলধন বান্ধি ৰাখে। আপুনি গণনা কৰিব লাগিব যে দীৰ্ঘম্যাদী কাৰ্য্যকৰী সঞ্চয়ে এই বৃহৎ আগধন ব্যয়ৰ ন্যায্যতা প্ৰদান কৰে নেকি।
লিড টাইম আৰু চাপ্লাই চেইনৰ দুৰ্বলতা
কাষ্টম টুলিঙে সহজাতভাৱে গুৰুতৰ লিড টাইম ৰিস্কৰ প্ৰৱৰ্তন কৰে। আপুনি প্ৰায়ে প্ৰসৱৰ বাবে ৬ৰ পৰা ১২ সপ্তাহ অপেক্ষা কৰে। ইয়াৰ ফলত আপোনাৰ অতিৰিক্ত অংশৰ তথ্য কৌশলত ভয়ংকৰ প্ৰভাৱ পৰে। যদি কোনো কাষ্টম অংশ ভাঙি যায় তেন্তে আপুনি পিছদিনা শিপিঙৰ ওপৰত নিৰ্ভৰ কৰিব নোৱাৰে। আপুনি নিজৰ সুৰক্ষা ষ্টক নিজেই গুদামত ৰাখিব লাগিব। ইনভেণ্টৰী স্তৰত এটা ভুল গণনাই আপোনাৰ উৎপাদন লাইনক এটা নতুন বেচৰ বাবে অপেক্ষা কৰাৰ সময়ত মাহৰ পিছত মাহ ধৰি পক্ষাঘাতগ্ৰস্ত কৰি ৰাখে।
বিক্ৰেতা লক-ইন
মালিকানাধীন ডিজাইনে বিক্ৰেতা লক-ইনৰ উচ্চ আশংকা সৃষ্টি কৰে। আপুনি সম্পূৰ্ণৰূপে এটা নিৰ্মাতাৰ ওপৰত নিৰ্ভৰশীল হৈ পৰে। যদি সেই সুবিধাই এটা ষ্ট্ৰাইক, অগ্নি, বা গুণগত মান হ্ৰাসৰ অভিজ্ঞতা লাভ কৰে, আপোনাৰ কোনো বেকআপ নাই। প্ৰতিযোগীসকলে প্ৰথমে ৰিভাৰ্ছ ইঞ্জিনিয়াৰিং নকৰাকৈ কাষ্টম জ্যামিতিটো নিমিষতে পুনৰুত্পাদন কৰিব নোৱাৰে। ইয়াৰ ফলত চুক্তি নবীকৰণৰ সময়ত মূল বিক্ৰেতাক অপৰিসীম মূল্য নিৰ্ধাৰণ ক্ষমতা প্ৰদান কৰা হয়। ইয়াক কম কৰিবলে আপুনি সকলো CAD ফাইল আৰু কাৰিকৰী অংকনৰ মালিকীস্বত্ব সুৰক্ষিত কৰিব লাগিব।
প্ৰট'টাইপিং বটলনেক
প্ৰাৰম্ভিক ডিজাইন পুনৰাবৃত্তিসমূহ প্ৰায়ে বাস্তৱ-পৃথিৱীৰ লোড পৰীক্ষাৰ সময়ত বিফল হয়। গাণিতিক আৰ্হিই সদায় গতিশীল ভৌতিক চাপৰ নিখুঁত ভৱিষ্যদ্বাণী নকৰে। আপুনি আৱিষ্কাৰ কৰিব পাৰে যে আপোনাৰ স্বনিৰ্বাচিত আলেখ্যনে অপ্ৰত্যাশিত হাৰমনিক কম্পন সৃষ্টি কৰে। তাৰ পিছত আপুনি দ্বিতীয় বা তৃতীয় প্ৰট’টাইপিং ৰাউণ্ডৰ প্ৰয়োজন। প্ৰতিটো পুনৰাবৃত্তিই সময়ৰেখাত সপ্তাহ যোগ কৰে। প্ৰ’ট’টাইপটোৱে কঠোৰ ক্ষেত্ৰ পৰীক্ষাত উত্তীৰ্ণ নোহোৱালৈকে সম্পূৰ্ণ উৎপাদন আৰম্ভ হ’ব নোৱাৰে। আপুনি আপোনাৰ প্ৰকল্পৰ সময়সূচীত উদাৰ বাফাৰ সময় নিৰ্মাণ কৰিব লাগিব।
এটা নিৰ্ভৰযোগ্য Sprockets যোগানকাৰীক কেনেকৈ চৰ্টলিষ্ট কৰিব লাগে
এটা নিৰ্ভৰযোগ্য বাছি লোৱা sprockets যোগানকাৰীক সাৱধানে পৰীক্ষা কৰাৰ প্ৰয়োজন। কেৱল মেচিনৰ দোকান নহয়, অংশীদাৰ লাগে। উচ্চমানৰ উৎপাদন কৰিব লাগিব sprockets হয় । বহু বছৰৰ ভিতৰত নিৰ্ভৰযোগ্যভাৱে
ইন-হাউছ ইঞ্জিনিয়াৰিং ক্ষমতা
আপুনি এজন যোগানকাৰীৰ আভ্যন্তৰীণ অভিযান্ত্ৰিক সম্পদসমূহৰ মূল্যায়ন কৰিব লাগিব। তেওঁলোকে উন্নত CAD মডেলিং প্ৰদান কৰেনে? চাপৰ বোজা অনুকৰণ কৰিবলৈ তেওঁলোকে সসীম মৌল বিশ্লেষণ (FEA) কৰিব পাৰিবনে? লিগেচি অংশসমূহ সঠিকভাৱে ৰিভাৰ্ছ-ইঞ্জিনিয়াৰিং কৰিব পৰা এজন বিক্ৰেতাৰ প্ৰয়োজন। যদি কোনো যোগানকাৰীয়ে তেওঁলোকৰ অভিযান্ত্ৰিক কাম আউটচ’ৰ্চ কৰে তেন্তে যোগাযোগ বিচ্ছিন্ন হয়। ইন-হাউছ অভিযন্তাসকলে মেচিনিষ্টৰ সৈতে পোনপটীয়াকৈ সহযোগিতা কৰে। ইয়াৰ দ্বাৰা আপোনাৰ তাত্ত্বিক ডিজাইনক ভৌতিক বাস্তৱতালৈ নিখুঁতভাৱে অনুবাদ হোৱাটো নিশ্চিত কৰা হয়।
সামগ্ৰীৰ অনুসন্ধানযোগ্যতা আৰু গুণগত নিশ্চয়তা
গুণগত নিশ্চয়তাই অভিজাত নিৰ্মাতাসকলক গড় চাকৰিৰ দোকানৰ পৰা পৃথক কৰে। আপুনি নিশ্চিত হ’ব লাগিব যে বিক্ৰেতাই অফিচিয়েল মিলৰ প্ৰমাণপত্ৰ প্ৰদান কৰে। এই নথিসমূহে কেঁচা তীখাৰ সঠিক ৰাসায়নিক গঠন প্ৰমাণ কৰে। তদুপৰি যোগানকাৰীয়ে স্থানাংক জোখা মেচিন (চিএমএম) পৰিদৰ্শন ব্যৱহাৰ কৰিব লাগিব। চিএমএম-এ মাইক্ৰনলৈকে মাত্ৰিক সঠিকতা পৰীক্ষা কৰে। কঠোৰ সামগ্ৰীৰ অনুসন্ধানযোগ্যতা অবিহনে, আপুনি নিম্নমানৰ, পুনঃব্যৱহৃত স্ক্ৰেপ মেটালৰ পৰা নিৰ্মিত অংশ লাভ কৰাৰ আশংকা থাকে। ইয়াৰ ফলত গাঁথনিগত অখণ্ডতাক সম্পূৰ্ণৰূপে আপোচ কৰা হয়।
উৎপাদন স্কেলেবিলিটি
আপোনাৰ ভৱিষ্যতৰ প্ৰয়োজনীয়তা পূৰণ কৰিবলৈ প্ৰস্তুতকাৰীয়ে উৎপাদন বৃদ্ধি কৰিব পাৰে নেকি সেইটো মূল্যায়ন কৰক। কিছুমান দোকানে সৰু বেচৰ প্ৰ’ট’টাইপত পাৰদৰ্শিতা দেখুৱায় যদিও উচ্চ ভলিউমৰ ৰানত বিফল হয়। আন কিছুমানে বিপুল পৰিমাণৰ দাবী কৰে আৰু প্ৰট’টাইপৰ কাম নাকচ কৰে। দুয়োটা চৰমতাক দক্ষতাৰে চম্ভালিব পৰা সংগীৰ প্ৰয়োজন। তেওঁলোকে আপোনাৰ প্ৰকল্পটোক ৫ টুকুৰাৰ পৰীক্ষামূলক বেচৰ পৰা ৫,০০০ টুকুৰাৰ বাৰ্ষিক উৎপাদন চলোৱালৈ নিৰৱচ্ছিন্নভাৱে পৰিৱৰ্তন কৰিব লাগে। ই আপোনাক প্ৰকল্পৰ মাজভাগত বিক্ৰেতা সলনি কৰাত বাধা দিয়ে।
ইনভেণ্টৰী মেনেজমেণ্ট প্ৰগ্ৰেম
সক্ৰিয় তথ্য-পাতি সমাধান আগবঢ়োৱা উৎপাদন অংশীদাৰ বিচাৰক। তেওঁলোকে কম্বল অৰ্ডাৰ বা ডেডিকেটেড ছেফটি ষ্টক এগ্ৰিমেণ্ট দিব লাগে। এই কাৰ্যসূচীসমূহৰ অধীনত বিক্ৰেতাই এটা বৃহৎ বেচ নিৰ্মাণ কৰে যদিও তেওঁলোকৰ সুবিধাত সংৰক্ষণ কৰে। তেওঁলোকে চাহিদা অনুসৰি আপোনাক ব্যক্তিগত মুক্তি প্ৰেৰণ কৰে। ইয়াৰ ফলত ১২ সপ্তাহৰ কাষ্টম লিড টাইম সম্পূৰ্ণৰূপে কম হয়। আপুনি অফ-দ্য-শ্বেল্ফ ডেলিভাৰী গতিৰ সৈতে কাষ্টম-পাৰ্ট পৰিৱেশন পায়। ইয়াৰ বাবে দুয়োপক্ষৰ পৰা শক্তিশালী আস্থা আৰু আৰ্থিক স্থিতিশীলতাৰ প্ৰয়োজন।
উপসংহাৰ
- ধন সঞ্চয় কৰিবলৈ আৰু লিড সময় হ্ৰাস কৰিবলৈ সাধাৰণ, কম-চাপৰ এপ্লিকেচনসমূহৰ বাবে প্ৰামাণিক, অফ-দ্য-শ্বেল্ফ উপাদানসমূহলে অবিকল্পিত।
- স্বনিৰ্বাচিত অভিযান্ত্ৰিকীকৰণত আত্মবিশ্বাসেৰে বিনিয়োগ কৰক যেতিয়া চৰম পৰিৱেশ, মাত্ৰিক, বা পৰিৱেশনৰ চাহিদাৰ বাবে প্ৰামাণিক অংশসমূহ বাৰে বাৰে বিফল হয়।
- প্ৰতিবন্ধক বিক্ৰেতা লক-ইন প্ৰতিৰোধ কৰিবলে আপোনাৰ স্বনিৰ্বাচিত CAD ফাইলসমূহ আৰু কাৰিকৰী অংকনসমূহৰ আইনী মালিকীস্বত্ব সদায় ধৰি ৰাখক।
- আপোনাৰ কাৰখানাৰ মজিয়াত পুনৰাবৃত্তিমূলক শক্তি সংবহন বিফলতা বিন্দু চিনাক্ত কৰিবলে আজিয়েই আপোনাৰ বৰ্তমানৰ ৰক্ষণাবেক্ষণ লগসমূহ অডিট কৰক।
- উদ্ধৃতিৰ বাবে কোনো প্ৰস্তুতকাৰকৰ ওচৰলৈ যোৱাৰ আগতে প্ৰাৰম্ভিক কাৰিকৰী অংকনসমূহৰ খচৰা প্ৰস্তুত কৰিবলৈ যোগ্য যান্ত্ৰিক অভিযন্তাৰ সৈতে পৰামৰ্শ কৰক।
FAQ
প্ৰশ্ন : ষ্টেণ্ডাৰ্ড স্প্ৰকেটৰ তুলনাত কাষ্টম স্প্ৰকেটৰ দাম কিমান বেছি?
উত্তৰ: প্ৰাৰম্ভিক খৰচৰ প্ৰিমিয়াম সাধাৰণতে ৩০%ৰ পৰা ২০০%ৰ ওপৰত থাকে। ই সঁজুলিৰ প্ৰয়োজনীয়তা, বিশেষ ধাতুবিজ্ঞান আৰু নূন্যতম অৰ্ডাৰৰ পৰিমাণৰ ওপৰত বহু পৰিমাণে নিৰ্ভৰ কৰে। কিন্তু এই আগধন খৰচ সাধাৰণতে কাৰ্য্যকৰী জীৱনকাল ভয়ংকৰভাৱে বৃদ্ধি আৰু ডাউনটাইম নাইকিয়া হোৱাৰ ফলত ক্ষতিপূৰণ কৰা হয়।
প্ৰশ্ন : কাষ্টম অৰ্ডাৰৰ বাবে সাধাৰণ লিড টাইম কিমান?
উত্তৰ: আপুনি ৪ৰ পৰা ১০ সপ্তাহৰ বাস্তৱিক ভিত্তি ৰেখা আশা কৰিব লাগে। এই সময়সীমা কেঁচামালৰ উপলব্ধতা, প্ৰয়োজনীয় তাপ পৰিশোধন আৰু প্ৰাৰম্ভিক সঁজুলি সৃষ্টিৰ জটিলতাৰ ওপৰত ভিত্তি কৰি উঠা-নমা কৰে। প্ৰট'টাইপিং পুনৰাবৃত্তিই এই সময়সীমা আৰু অধিক সম্প্ৰসাৰিত কৰিব।
প্ৰশ্ন: মই কাষ্টম অৰ্ডাৰ দিয়াৰ পৰিৱৰ্তে এটা ষ্টেণ্ডাৰ্ড অফ-দ্য-শ্বেল্ফ স্প্ৰকেট পৰিৱৰ্তন কৰিব পাৰিমনে?
উত্তৰ: এটা মানক অংশ মেচিনিঙৰ পিছত যথেষ্ট বিপদ বহন কৰে। কেন্দ্ৰৰ ফুটা এটা ব'ৰিং কৰিলে হাবৰ গাঁথনিগত অখণ্ডতাত আপোচ হ'ব পাৰে। তদুপৰি ৱেল্ডিং বা কাটিলে সাধাৰণতে কাৰখানাৰ তাপ-শোধনৰ সুবিধাসমূহ ধ্বংস হয়, যাৰ ফলত ধাতুটো দুৰ্বল হৈ পৰে আৰু দ্ৰুত বিকল হোৱাৰ প্ৰৱণতা থাকে।
প্ৰশ্ন : কাষ্টম স্প্ৰকেটৰ বাবে উদ্ধৃতি পাবলৈ মোক কি তথ্যৰ প্ৰয়োজন?
উত্তৰ: আপুনি সঠিক শৃংখলৰ আকাৰ (পিচ), প্ৰয়োজনীয় দাঁতৰ সংখ্যা, নিৰ্দিষ্ট ব'ৰৰ আকাৰ, আৰু কিৱেৰ মাত্ৰা প্ৰদান কৰিব লাগিব। আপুনি আপোনাৰ সামগ্ৰীৰ পছন্দ, প্ৰত্যাশিত কাৰ্য্যকৰী RPM, আৰু সৰ্বাধিক প্ৰত্যাশিত লোডৰ অৱস্থাও উল্লেখ কৰিব লাগে।

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


