Ingenjörer och inköpsteam står ständigt inför ett svårt val. Du måste balansera den omedelbara tillgängligheten av standardiserade kraftöverföringsdelar mot den optimerade prestandan hos specialkonstruerade lösningar. Att göra fel val påverkar ditt resultat allvarligt. Det saktar ner produktionen och frustrerar underhållspersonalen.
Standardkomponenter uppfyller enkelt kraven för cirka 80 % av typiska användningsfall. Men att tvinga in en standarddel i en icke-standardapplikation leder till katastrofala resultat. Du riskerar accelererat slitage, plötsligt kedjebrott och kostsamma oplanerade stillestånd. Inkompatibla delar vibrerar för mycket. De genererar värme och förstör omgivande maskiner.
Den här artikeln tillhandahåller ett strikt objektivt, ingenjörsfokuserat ramverk för detta upphandlingsbeslut. Du kommer att lära dig exakt när anpassning ger en positiv avkastning på investeringen (ROI). Vi guidar dig genom viktiga tekniska triggers, ekonomiska bedömningar och dolda implementeringsrisker. Du kan sedan fatta säkra, databaserade inköpsbeslut.
Viktiga takeaways
- Anpassning är motiverad när man möter icke-standardiserade borrstorlekar, extrema miljöförhållanden eller högt specialiserade maskineri fotavtryck.
- Den initiala premien för skräddarsydd konstruktion kompenseras vanligtvis av ökad livslängd och minskad underhållstid.
- Noggranna kedjehjulsspecifikationer (stigning, tandantal, borrning, material) är den enskilt mest kritiska faktorn för en framgångsrik kundbeställning.
- Att samarbeta med en övervakad leverantör av kedjehjul minskar riskerna i leveranskedjan i samband med ledtider för anpassade komponenter.
Affärsfallet: Off-the-shelf kontra anpassade kedjehjul
Definiera framgångskriterier
Du måste definiera hur ett framgångsrikt upphandlingsval faktiskt ser ut innan du utvärderar delar. Framgång innebär vanligtvis att maximera utrustningens drifttid samtidigt som enhetskostnaden minimeras. Det innebär också att hålla ledtider hanterbara. Du behöver ett pålitligt utbud av reservdelar. Ett framgångsrikt val överensstämmer direkt med dina produktionsscheman. Om din anläggning inte kan tolerera oväntade stillestånd, måste dina framgångskriterier prioritera hållbarhet framför besparingar i förväg.
Standardmetoden
ANSI- och DIN-standardkomponenter erbjuder obestridliga fördelar. Du får omedelbar tillgänglighet från flera industriella distributörer. Standarddelar har mycket förutsägbara priser. De erbjuder också universell utbytbarhet mellan olika märken. Om en standardkomponent går sönder tar underhållsteamen helt enkelt en ersättning från verktygssängen. Du väntar inte i veckor på en specialiserad leverans. Standarddesigner fungerar perfekt för applikationer med låg hastighet och låg stress. De förblir standardvalet för allmänna materialhanteringsoperationer.
Det anpassade tillvägagångssättet
Anpassning erbjuder en helt annan ekonomisk logik. Anpassade delar eliminerar behovet av farliga modifieringar på eftermarknaden. Du integrerar nav och axlar till en enda enhet. Detta minskar drastiskt slutmonteringstiden på fabriksgolvet. Du optimerar även material för mycket specifika slitmönster. En ingenjör kan specificera lokal härdning i områden med hög påverkan. Dessa skräddarsydda justeringar löser återkommande fellägen. De hindrar dig från att byta ut samma trasiga delar varje månad.
Långsiktig finansiell jämförelse
Du måste jämföra initialkostnaden för anpassad bearbetning mot långsiktigt driftsvärde. Anpassade beställningar kräver dyra initiala verktyg. De involverar ingenjörsavgifter och minimiorderstorlekar. Standarddelar misslyckas dock ofta snabbt i applikationer med hög belastning. Du måste räkna in arbetskostnaden för frekventa byten. Lägg till förlorade intäkter från maskinavbrott. En anpassad del kostar ofta tre gånger så mycket i förskott. Ändå kan den lätt hålla tio gånger längre i en tuff miljö. Detta skapar en överlägsen långsiktig ekonomisk avkastning.
4 tekniska triggers som kräver anpassning
- Unika axel- och navkonfigurationer: Standardhålstorlekar rymmer sällan proprietär OEM-utrustning. Äldre maskiner har ofta ovanliga kilspår. Inställningsskruvkonfigurationer kanske inte matchar standardalternativen. Anpassning blir nödvändig när du inte kan ändra den befintliga drivaxeln. Du måste designa kraftöverföringskomponenten så att den passar maskinen perfekt.
- Tuffa driftsmiljöer: Standard kolstål misslyckas snabbt på grund av nötning eller kemisk exponering. Du måste uppgradera material för att överleva dessa förhållanden. Till exempel kan du behöva hållbara kedjehjul i gjutjärn för industriella bearbetningsapplikationer. Gjutjärn motstår slitage i mycket nötande miljöer bättre än mjukt stål. Andra miljöer kräver specialiserade rostskyddsbeläggningar eller specialiserad metallurgi. Custom engineering löser dessa miljöutmaningar permanent.
- Utrymmes- och viktbegränsningar: Modern robotteknik och specialiserad automation förlitar sig på kompakta konstruktioner. Standardprofiler är ofta för tunga. De bär överflödig materialbulk. Denna extra vikt tappar motorns effektivitet. Standardprofiler kan också fysiskt störa intilliggande mekanismer. Anpassade mönster rakar bort onödig vikt. De har slimmade nav och exakta dimensionella fotavtryck.
- Icke-standard kedjeintegration: Du kan behöva matcha en mycket specifik eller föråldrad kedjestigning. Standardtillgängligheten på marknaden torkar ofta ut för äldre maskiner. Om du inte kan hitta rätt plats från hyllan står du inför en kris. Antingen eftermonterar du hela transportörsystemet eller bearbetar en specialdel. Specialtillverkning är nästan alltid billigare än en total systemuppgradering.
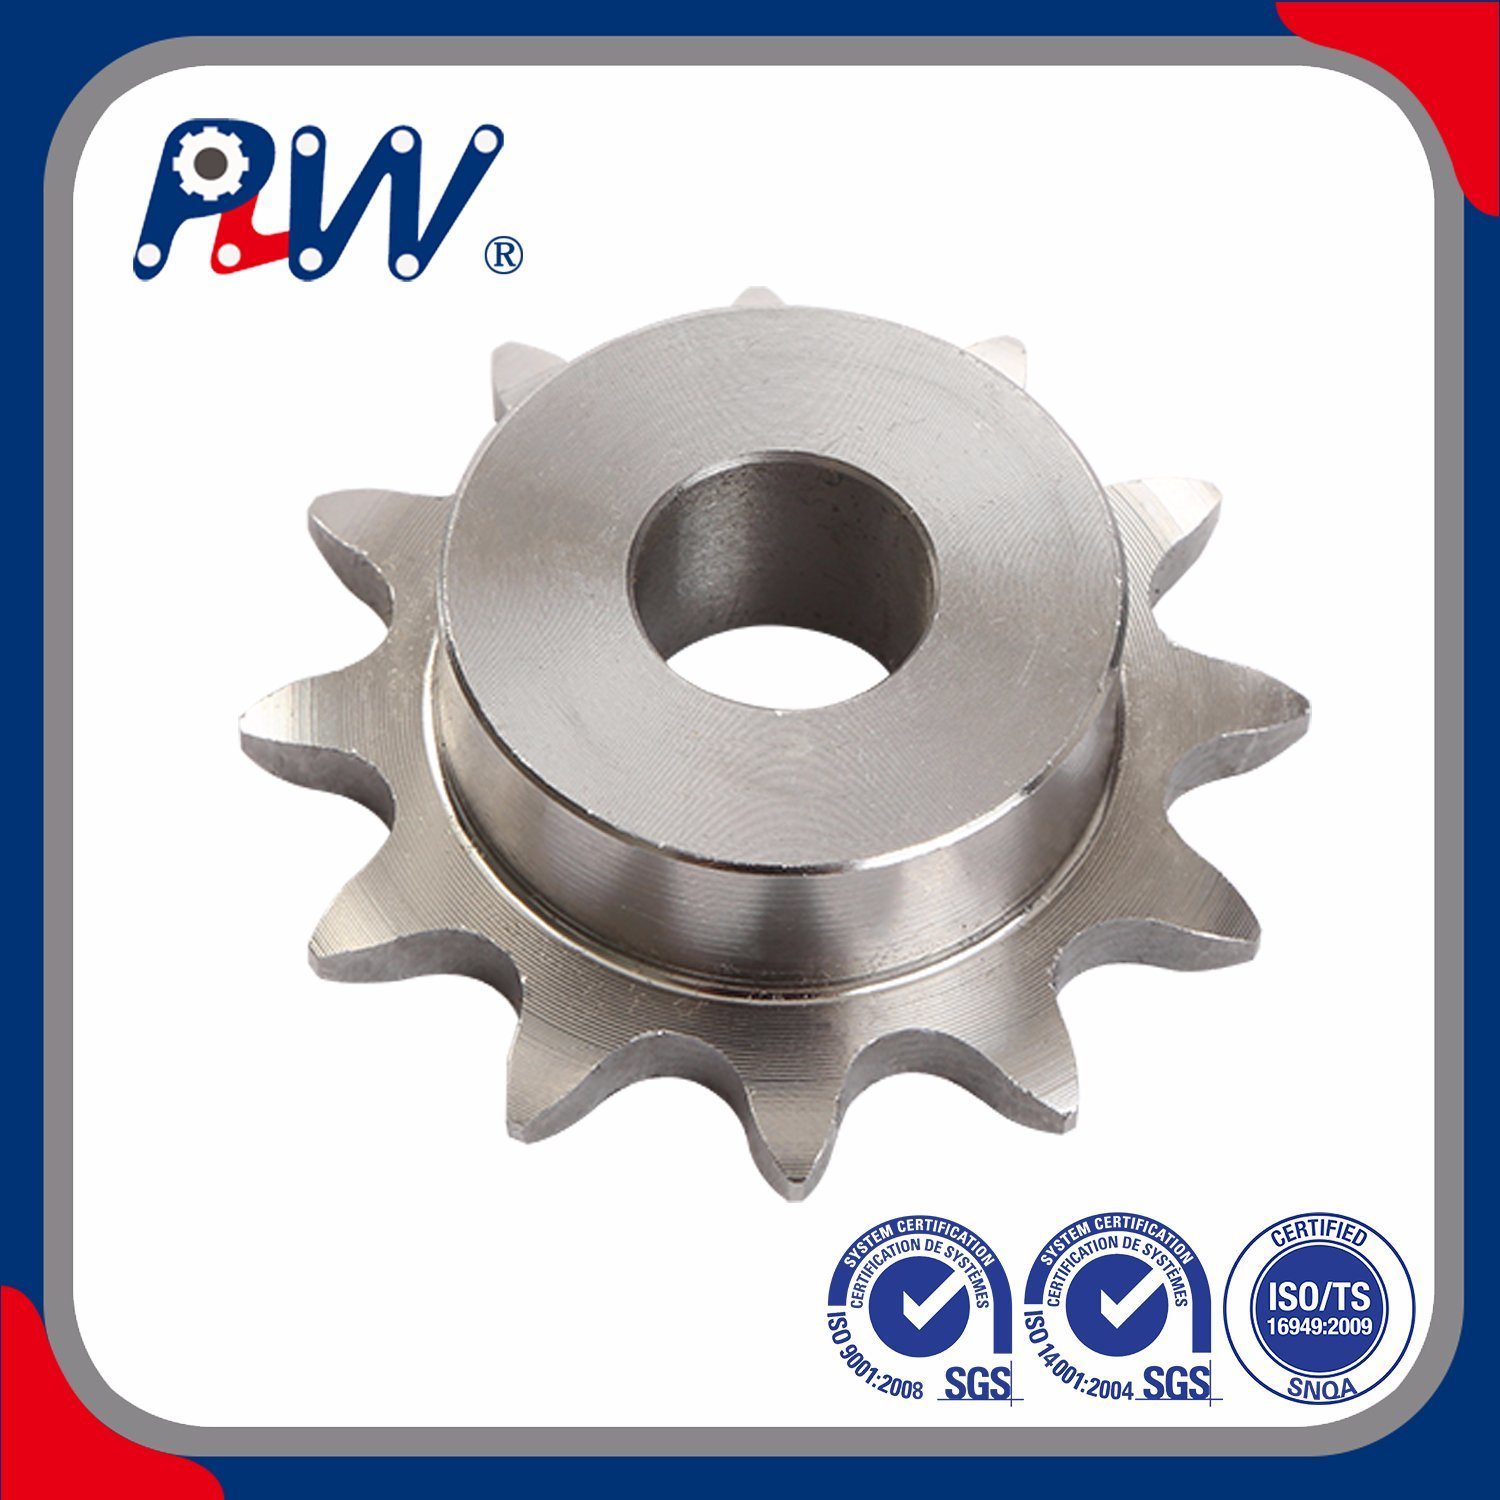
Definiera dina anpassade kedjehjulsspecifikationer
Du måste fastställa mycket exakt kedjehjulsspecifikationer tidigt i designfasen. Dåligt definierade krav leder till felaktiga delar och omedelbart mekaniskt fel. Precision är inte förhandlingsbar.
Dimensionella toleranser
Du måste fastställa strikta dimensionskrav för att förhindra kedjehopp. Var noga uppmärksam på stigningsdiameter och ytterdiameter. Den nedre tjocklekens diameter kräver exakta toleranser. Om dessa dimensioner varierar med en bråkdel av en millimeter, kommer kedjan inte att sitta korrekt. Detta orsakar oregelbunden spänning. Det knäpper till slut kedjan under tunga belastningar. Du måste dokumentera acceptabla variansnivåer på dina tekniska ritningar.
Tandprofil och räkning
Ingenjörer måste beräkna den exakta tandgeometrin som krävs för specifika hastighetsförhållanden. Belastningsfördelningar dikterar tjockleken och vinkeln på tänderna. Höghastighetsapplikationer kräver modifierade tandprofiler för smidigt ingrepp. Färre tänder ökar kedjans ledvinkel. Detta påskyndar slitaget på stiften. Anpassad design låter dig optimera det exakta tandantalet för dina specifika RPM-mål.
Val av material och värmebehandling
Materialval definierar livslängden för din anpassade komponent. Du måste navigera i flera tekniska utvärderingskriterier. Överväg induktionshärdade tänder för tung industriell belastning. Titta på livsmedelsklassat rostfritt stål för sanitära miljöer. Du kan behöva specialiserade legeringar för stötbelastningar med hög slagkraft. Värmebehandlingar förändrar metallens kornstruktur. De ger ett hårt yttre skal samtidigt som de bibehåller en formbar kärna. Detta förhindrar att metallen splittras vid plötsliga stötar.
Tabell 1: Jämförelse av materialprestanda
| Materialtyp |
Primär fördel |
Bästa applikationsmiljö |
Relativ kostnad |
| Kolstål |
Hög draghållfasthet, lätt att bearbeta |
Allmän industri, låg fuktighet |
Låg |
| Gjutjärn |
Utmärkt slitage- och nötningsbeständighet |
Gruvdrift, tung materialhantering |
Medium |
| Rostfritt stål |
Korrosionsbeständighet, sanitär överensstämmelse |
Livsmedelsbearbetning, kemiska anläggningar |
Hög |
| Speciallegeringar |
Extrem stötdämpning |
Högt vridmoment robotik, tung automation |
Mycket hög |
Ytfinish
Ytbehandlingar skyddar den underliggande metallen från miljöförstöring. Du måste ange rätt beläggning baserat på driftsmiljön. Svart oxid ger mild korrosionsbeständighet och minskar ljusreflektion. Zinkplätering erbjuder en stark offerbarriär mot fukt. Specialiserade korrosionsskyddande epoxibeläggningar tål direkta kemiska tvättar. Att välja rätt finish förhindrar för tidig rost och förlänger delens funktionella livslängd.
Dolda kostnader och implementeringsrisker
Minsta orderkvantitet (MOQ)
Anpassade tillverkningsserier har vanligtvis höga minimibeställningskvantiteter. Du måste bedöma den ekonomiska risken med dessa MOQs. Gjuterier och maskinverkstäder kan inte med lönsamhet sätta upp anpassade verktyg för en enda enhet. De kräver ofta beställningar på 50 till 100 stycken. Du binder betydande kapital i reservdelslager. Du måste beräkna om de långsiktiga driftsbesparingarna motiverar dessa stora utgifter i förväg.
Ledtid och sårbarhet i försörjningskedjan
Anpassade verktyg introducerar i sig allvarliga ledtidsrisker. Du väntar ofta 6 till 12 veckor på leverans. Detta påverkar din reservdelsstrategi drastiskt. Du kan inte lita på leverans nästa dag om en anpassad del går sönder. Du måste förvara ditt eget säkerhetslager. En felberäkning i lagernivåer lämnar din produktionslinje förlamad i månader medan du väntar på en ny batch.
Inlåsning av leverantörer
Egendesigner skapar en hög risk för leverantörslåsning. Du blir helt beroende av en enda tillverkare. Om den anläggningen råkar ut för en strejk, brand eller kvalitetsförsämring har du ingen backup. Konkurrenter kan inte omedelbart reproducera den anpassade geometrin utan omvänd konstruktion av den först. Detta ger den ursprungliga leverantören enorm prissättningskraft under kontraktsförnyelser. Du måste säkerställa äganderätten till alla CAD-filer och tekniska ritningar för att mildra detta.
Prototyping av flaskhalsar
Initiala designiterationer misslyckas ofta under belastningstestning i verkligheten. Matematiska modeller förutsäger inte alltid dynamiska fysiska påfrestningar perfekt. Du kanske upptäcker att din anpassade profil genererar oväntade harmoniska vibrationer. Du behöver sedan en andra eller tredje prototyprunda. Varje iteration lägger till veckor till tidslinjen. Full produktion kan inte påbörjas förrän prototypen klarar rigorösa fälttester. Du måste bygga in generös bufferttid i ditt projektschema.
Hur man väljer en pålitlig leverantör av kedjehjul
Att välja en pålitlig leverantör av kedjehjul kräver noggrann granskning. Du behöver en partner, inte bara en maskinverkstad. De måste tillverka hög kvalitet kedjehjul tillförlitligt under många år.
Egen ingenjörskapacitet
Du måste utvärdera en leverantörs interna ingenjörsresurser. Tillhandahåller de avancerad CAD-modellering? Kan de utföra Finite Element Analysis (FEA) för att simulera spänningsbelastningar? Du behöver en leverantör som kan reverse-engineering av äldre delar exakt. Om en leverantör lägger ut sitt ingenjörsarbete går kommunikationen sönder. Interna ingenjörer samarbetar direkt med maskinister. Detta säkerställer att din teoretiska design översätts perfekt till fysisk verklighet.
Materialspårbarhet och kvalitetssäkring
Kvalitetssäkring skiljer elittillverkare från genomsnittliga jobbbutiker. Du måste se till att säljaren tillhandahåller officiella brukscertifikat. Dessa dokument bevisar den exakta kemiska sammansättningen av råstålet. Vidare måste leverantören använda Coordinate Measuring Machine (CMM) inspektioner. CMM verifierar dimensionell noggrannhet ner till mikron. Utan strikt materialspårbarhet riskerar du att få delar tillverkade av sämre, återvunnet metallskrot. Detta äventyrar den strukturella integriteten helt.
Produktionsskalbarhet
Bedöm om tillverkaren kan skala produktionen för att möta dina framtida behov. Vissa butiker utmärker sig på små serier av prototyper men misslyckas med stora volymer. Andra kräver enorma volymer och vägrar prototyparbete. Du behöver en partner som hanterar båda ytterligheterna effektivt. De bör sömlöst förvandla ditt projekt från en 5-delad testsats till en 5 000-bit årlig produktionskörning. Detta hindrar dig från att byta leverantör mitt i projektet.
Program för lagerhantering
Leta efter tillverkningspartners som erbjuder proaktiva lagerlösningar. De bör tillhandahålla rambeställningar eller dedikerade säkerhetslageravtal. Under dessa program tillverkar leverantören ett stort parti men lagrar det på sin anläggning. De skickar individuella releaser till dig på begäran. Detta minskar helt den 12-veckors anpassade ledtiden. Du får anpassad delprestanda med leveranshastigheter från hyllan. Det kräver starkt förtroende och finansiell stabilitet från båda parter.
Slutsats
- Standard till standardkomponenter från hyllan för vanliga applikationer med låg belastning för att spara pengar och minska ledtiderna.
- Investera tryggt i skräddarsydd konstruktion när extrema miljö-, dimensions- eller prestandakrav gör att standarddelar misslyckas upprepade gånger.
- Behåll alltid det lagliga ägandet av dina anpassade CAD-filer och tekniska ritningar för att förhindra restriktiv inlåsning av leverantörer.
- Granska dina nuvarande underhållsloggar idag för att identifiera återkommande felpunkter i strömöverföringen på din fabriksgolv.
- Rådgör med en kvalificerad maskiningenjör för att utarbeta första tekniska ritningar innan du kontaktar en tillverkare för en offert.
FAQ
F: Hur mycket mer kostar anpassade kedjehjul jämfört med standard?
S: Den initiala kostnadspremien varierar vanligtvis från 30 % till över 200 %. Detta beror mycket på verktygskrav, specialiserad metallurgi och minsta beställningskvantitet. Denna förskottskostnad kompenseras dock vanligtvis av drastiskt ökad livslängd och eliminerad stilleståndstid.
F: Vad är den typiska ledtiden för en anpassad beställning?
S: Du bör förvänta dig en realistisk baslinje på 4 till 10 veckor. Denna tidslinje varierar baserat på tillgång på råmaterial, nödvändiga värmebehandlingar och komplexiteten i den första verktygsskapandet. Prototypupprepningar kommer att förlänga denna tidslinje ytterligare.
F: Kan jag modifiera ett standard kedjehjul istället för att beställa specialanpassat?
S: Efterbearbetning av en standarddel medför betydande risker. Att borra ut ett mitthål kan äventyra navets strukturella integritet. Dessutom förstör svetsning eller skärning vanligtvis fabrikens värmebehandlingsfördelar, vilket gör metallen svag och benägen att snabbt misslyckas.
F: Vilken information behöver jag för att få en offert på ett anpassat kedjehjul?
S: Du måste ange exakt kedjestorlek (stigning), kuggantal, specifik hålstorlek och kilspårdimensioner. Du bör också ange dina materialpreferenser, förväntat driftvarvtal och de maximala förväntade belastningsförhållandena.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


