Inżynierowie i zespoły zakupowe nieustannie stają przed trudnym wyborem. Należy zrównoważyć natychmiastową dostępność standardowych, gotowych części do przenoszenia mocy z zoptymalizowaną wydajnością rozwiązań opracowanych na zamówienie. Dokonanie złego wyboru poważnie wpływa na wyniki finansowe. Spowalnia to produkcję i frustruje personel konserwacyjny.
Standardowe komponenty z łatwością spełniają wymagania w około 80% typowych przypadków użycia. Jednak narzucanie standardowej części do niestandardowego zastosowania prowadzi do katastrofalnych rezultatów. Ryzykujesz przyspieszonym zużyciem, nagłą awarią łańcucha i kosztownymi nieplanowanymi przestojami. Niekompatybilne części nadmiernie wibrują. Wytwarzają ciepło i niszczą otaczające maszyny.
Artykuł ten zapewnia ściśle obiektywne, ukierunkowane na inżynierię ramy dla tej decyzji o zamówieniu. Dowiesz się dokładnie, kiedy personalizacja przynosi dodatni zwrot z inwestycji (ROI). Przeprowadzimy Cię przez kluczowe czynniki wyzwalające inżynierię, oceny finansowe i ukryte ryzyko związane z wdrożeniem. Dzięki temu możesz podejmować pewne decyzje dotyczące źródeł zaopatrzenia, poparte danymi.
Kluczowe dania na wynos
- Dostosowanie jest uzasadnione w przypadku niestandardowych rozmiarów otworów, ekstremalnych warunków środowiskowych lub wysoce wyspecjalizowanych maszyn.
- Początkowa premia za inżynierię niestandardową jest zwykle kompensowana przez zwiększoną żywotność operacyjną i krótsze przestoje konserwacyjne.
- Dokładne specyfikacje kół zębatych (podziałka, liczba zębów, średnica otworu, materiał) są najważniejszym czynnikiem zapewniającym pomyślne zamówienie niestandardowe.
- Współpraca ze sprawdzonym dostawcą kół łańcuchowych zmniejsza ryzyko w łańcuchu dostaw związane z czasem realizacji niestandardowych komponentów.
Uzasadnienie biznesowe: gotowe zębatki kontra niestandardowe zębatki
Definiowanie kryteriów sukcesu
Przed dokonaniem oceny części należy zdefiniować, jak faktycznie wygląda pomyślny wybór w zakresie zaopatrzenia. Sukces zwykle oznacza maksymalizację czasu sprawności sprzętu przy jednoczesnej minimalizacji kosztów jednostkowych. Oznacza to również utrzymywanie terminów realizacji na rozsądnym poziomie. Potrzebujesz niezawodnych dostaw części zamiennych. Udany wybór jest bezpośrednio zgodny z harmonogramami produkcji. Jeśli Twój zakład nie toleruje nieoczekiwanych przestojów, kryteria sukcesu muszą stawiać przede wszystkim trwałość nad początkowymi oszczędnościami.
Podejście standardowe
Komponenty zgodne ze standardami ANSI i DIN oferują niezaprzeczalne zalety. Ciesz się natychmiastową dostępnością u wielu dystrybutorów przemysłowych. Części standardowe charakteryzują się wysoce przewidywalnymi cenami. Oferują również uniwersalną wymienność w przypadku różnych marek. Jeśli standardowy komponent ulegnie awarii, zespoły konserwacyjne po prostu pobierają zamiennik z magazynu narzędzi. Nie czekasz tygodniami na specjalistyczną dostawę. Standardowe konstrukcje doskonale sprawdzają się w zastosowaniach charakteryzujących się niską prędkością i niskimi naprężeniami. Pozostają domyślnym wyborem do ogólnych operacji transportu materiałów.
Podejście niestandardowe
Personalizacja oferuje zupełnie inne uzasadnienie finansowe. Części niestandardowe eliminują potrzebę niebezpiecznych modyfikacji na rynku wtórnym. Integrujesz piasty i wały w jedną całość. To drastycznie skraca czas montażu końcowego na hali produkcyjnej. Optymalizujesz także materiały pod kątem bardzo specyficznych wzorców zużycia. Inżynier może określić miejscowe utwardzanie w strefach narażonych na duże uderzenia. Te dostosowane do indywidualnych potrzeb regulacje rozwiązują powtarzające się tryby awarii. Uniemożliwiają Ci wymianę tych samych uszkodzonych części co miesiąc.
Długoterminowe porównanie finansowe
Należy porównać początkowy koszt niestandardowej obróbki z długoterminową wartością operacyjną. Niestandardowe zamówienia wymagają drogich narzędzi początkowych. Obejmują one opłaty inżynieryjne i minimalne wielkości zamówień. Jednakże standardowe części często szybko ulegają awariom w zastosowaniach wymagających dużych naprężeń. Należy uwzględnić koszty pracy wynikające z częstych wymian. Dodaj utracone przychody z powodu przestojów maszyn. Część niestandardowa często kosztuje trzy razy więcej z góry. Jednak w trudnych warunkach może z łatwością wytrzymać dziesięć razy dłużej. Zapewnia to doskonały długoterminowy zwrot finansowy.
4 czynniki wyzwalające inżynierię, które wymagają dostosowania
- Unikalne konfiguracje wału i piasty: Standardowe rozmiary otworów rzadko pasują do zastrzeżonego sprzętu OEM. Starsze maszyny często mają nietypowe rowki wpustowe. Konfiguracje śrub ustalających mogą nie odpowiadać dostępnym opcjom. Dostosowanie staje się konieczne, gdy nie można zmienić istniejącego wału napędowego. Należy zaprojektować element przenoszący moc tak, aby idealnie pasował do maszyny.
- Trudne środowiska operacyjne: Standardowa stal węglowa szybko ulega uszkodzeniu z powodu ścierania lub narażenia chemicznego. Aby przetrwać te warunki, musisz ulepszyć materiały. Na przykład możesz wymagać trwałe żeliwne koła zębate do zastosowań w przetwórstwie przemysłowym. Żeliwo jest bardziej odporne na zużycie w środowiskach silnie ściernych niż stal miękka. Inne środowiska wymagają specjalistycznych powłok antykorozyjnych lub specjalistycznej metalurgii. Indywidualna inżynieria trwale rozwiązuje te wyzwania środowiskowe.
- Ograniczenia przestrzenne i wagowe: Nowoczesna robotyka i specjalistyczna automatyka opierają się na kompaktowych konstrukcjach. Profile standardowe są często zbyt ciężkie. Przenoszą nadmiar materiału. Ten dodatkowy ciężar zmniejsza wydajność silnika. Profile standardowe mogą również fizycznie kolidować z sąsiednimi mechanizmami. Niestandardowe projekty redukują niepotrzebną wagę. Charakteryzują się odchudzonymi piastami i precyzyjnymi śladami wymiarowymi.
- Niestandardowa integracja łańcucha: może być konieczne dopasowanie bardzo specyficznej lub przestarzałej podziałki łańcucha. Standardowa dostępność rynkowa często wyczerpuje się w przypadku starszych maszyn. Jeśli nie możesz znaleźć odpowiedniego produktu na półce, grozi Ci kryzys. Można zmodernizować cały system przenośników lub wykonać niestandardową część. Produkcja na zamówienie jest prawie zawsze tańsza niż całkowita modernizacja systemu.
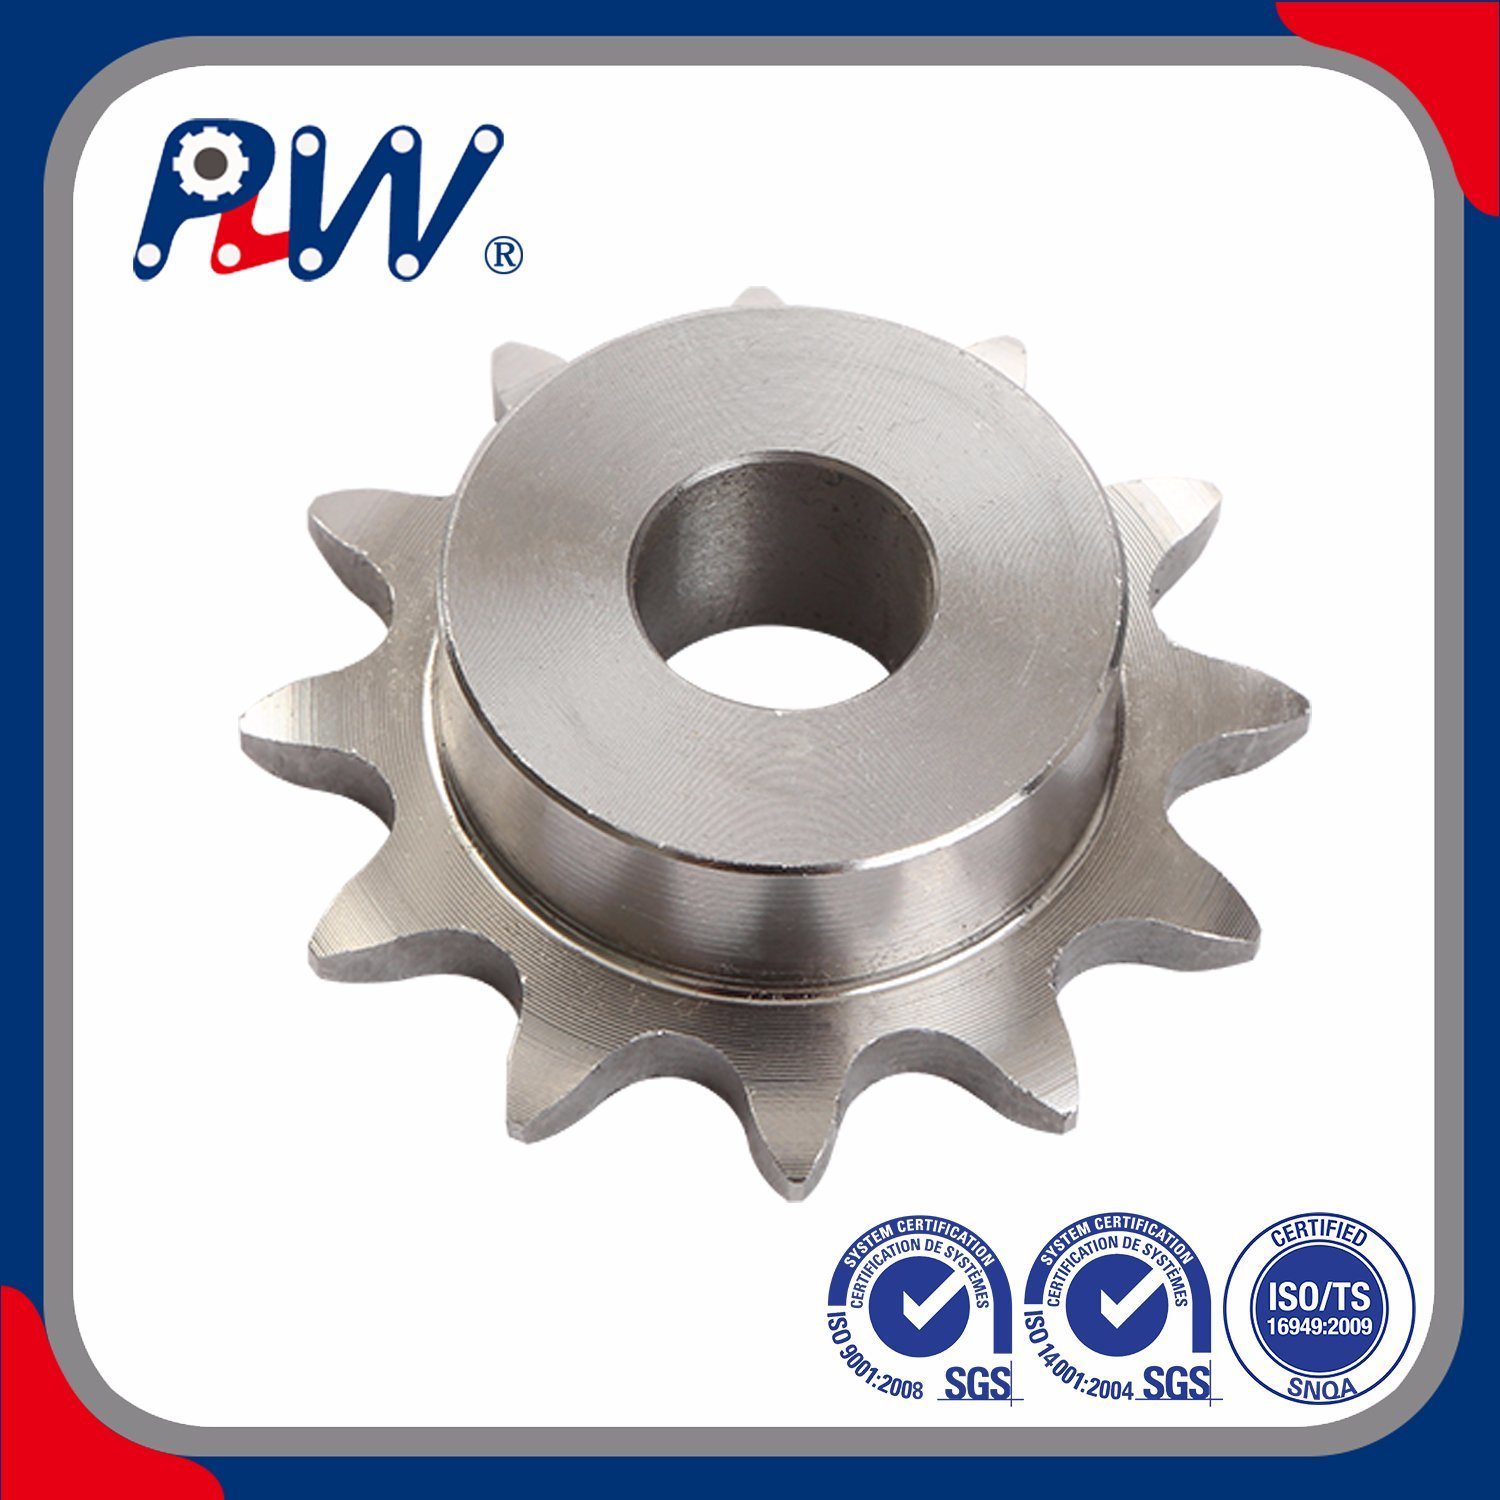
Definiowanie specyfikacji niestandardowych kół zębatych
Należy ustalić bardzo dokładne specyfikacji kół zębatych już na etapie projektowania. Źle zdefiniowane wymagania prowadzą do niedopasowania części i natychmiastowej awarii mechanicznej. Precyzja nie podlega negocjacjom.
Tolerancje wymiarowe
Aby zapobiec przeskakiwaniu łańcucha, należy ustalić rygorystyczne wymagania dotyczące wymiarów. Zwróć szczególną uwagę na średnicę podziałową i średnicę zewnętrzną. Dolna średnica zacisku wymaga dokładnych tolerancji. Jeśli te wymiary różnią się nawet o ułamek milimetra, łańcuch nie będzie prawidłowo osadzony. To powoduje nieregularne napięcie. Ostatecznie zrywa łańcuch pod dużym obciążeniem. Należy udokumentować akceptowalne poziomy odchyleń na rysunkach technicznych.
Profil zęba i liczba
Inżynierowie muszą obliczyć dokładną geometrię zęba wymaganą dla określonych przełożeń prędkości. Rozkład obciążenia decyduje o grubości i kącie zębów. Zastosowania wymagające dużych prędkości wymagają zmodyfikowanych profili zębów, aby zapewnić płynne zazębianie. Mniejsza liczba zębów zwiększa kąt przegubu łańcucha. Przyspiesza to zużycie sworzni. Niestandardowe projekty pozwalają zoptymalizować dokładną liczbę zębów dla określonych docelowych obrotów.
Wybór materiału i obróbki cieplnej
Wybór materiałów określa żywotność niestandardowego komponentu. Musisz zapoznać się z kilkoma kryteriami oceny technicznej. Weź pod uwagę zęby hartowane indukcyjnie do dużych obciążeń przemysłowych. Spójrz na stal nierdzewną do zastosowań spożywczych do zastosowań sanitarnych. Do obciążeń udarowych o dużej udarności możesz potrzebować specjalistycznych stopów. Obróbka cieplna zmienia strukturę ziaren metalu. Zapewniają twardą powłokę zewnętrzną, zachowując jednocześnie plastyczny rdzeń. Zapobiega to pękaniu metalu pod wpływem nagłych uderzeń.
Tabela 1: Porównanie wydajności materiału
| Rodzaj materiału |
Podstawowa zaleta |
Najlepsze środowisko aplikacji |
Względny koszt |
| Stal węglowa |
Wysoka wytrzymałość na rozciąganie, łatwa w obróbce |
Ogólnoprzemysłowe, o niskiej wilgotności |
Niski |
| Lane żelazo |
Doskonała odporność na zużycie i ścieranie |
Górnictwo, przeładunek ciężkich materiałów |
Średni |
| Stal nierdzewna |
Odporność na korozję, zgodność sanitarna |
Przetwórstwo spożywcze, zakłady chemiczne |
Wysoki |
| Stopy specjalne |
Ekstremalna absorpcja obciążenia udarowego |
Robotyka o wysokim momencie obrotowym, ciężka automatyzacja |
Bardzo wysoki |
Wykończenia powierzchni
Wykończenie powierzchni chroni metal znajdujący się pod spodem przed degradacją środowiska. Należy określić właściwą powłokę w zależności od środowiska operacyjnego. Czarny tlenek zapewnia łagodną odporność na korozję i zmniejsza odbicia światła. Cynkowanie zapewnia silną barierę ochronną przed wilgocią. Specjalistyczne antykorozyjne powłoki epoksydowe wytrzymują bezpośrednie zmywanie chemiczne. Wybór odpowiedniego wykończenia zapobiega przedwczesnej rdzy i wydłuża żywotność części.
Ukryte koszty i ryzyko wdrożenia
Minimalne ilości zamówienia (MOQ)
Niestandardowe serie produkcyjne zazwyczaj obejmują duże minimalne ilości zamówienia. Należy ocenić ryzyko finansowe tych MOQ. Odlewnie i warsztaty mechaniczne nie mogą z zyskiem tworzyć niestandardowych narzędzi dla pojedynczej jednostki. Często wymagają zamówienia od 50 do 100 sztuk. Blokujesz znaczny kapitał w zapasach części zamiennych. Należy obliczyć, czy długoterminowe oszczędności operacyjne uzasadniają tak duże wydatki początkowe.
Czas realizacji i luka w łańcuchu dostaw
Niestandardowe oprzyrządowanie z natury stwarza poważne ryzyko związane z czasem realizacji. Często na dostawę czeka się od 6 do 12 tygodni. Ma to drastyczny wpływ na strategię dotyczącą zapasów części zamiennych. Jeśli niestandardowa część ulegnie uszkodzeniu, nie możesz polegać na wysyłce następnego dnia. Należy przechowywać własne zapasy bezpieczeństwa. Błędne obliczenie poziomów zapasów powoduje paraliż linii produkcyjnej na miesiące w oczekiwaniu na nową partię.
Blokada dostawcy
Zastrzeżone projekty stwarzają wysokie ryzyko uzależnienia od dostawcy. Stajesz się całkowicie zależny od jednego producenta. Jeśli w obiekcie dojdzie do strajku, pożaru lub spadku jakości, nie będziesz mieć żadnego wsparcia. Konkurencja nie jest w stanie natychmiast odtworzyć niestandardowej geometrii bez uprzedniej inżynierii wstecznej. Daje to pierwotnemu dostawcy ogromną siłę ustalania cen podczas odnawiania umów. Aby temu zaradzić, należy zabezpieczyć własność wszystkich plików CAD i rysunków technicznych.
Wąskie gardła w prototypowaniu
Początkowe iteracje projektu często kończą się niepowodzeniem podczas testów obciążenia w świecie rzeczywistym. Modele matematyczne nie zawsze doskonale przewidują dynamiczne naprężenia fizyczne. Może się okazać, że Twój niestandardowy profil generuje nieoczekiwane wibracje harmoniczne. Następnie potrzebujesz drugiej lub trzeciej rundy prototypowania. Każda iteracja dodaje tygodnie do osi czasu. Pełna produkcja nie może się rozpocząć, dopóki prototyp nie przejdzie rygorystycznych testów w terenie. Musisz uwzględnić hojny czas buforowy w harmonogramie projektu.
Jak znaleźć na krótkiej liście niezawodnego dostawcę zębatek
Wybór niezawodnego dostawca kół zębatych wymaga dokładnej weryfikacji. Potrzebujesz partnera, a nie tylko warsztatu mechanicznego. Muszą produkować wysokiej jakości koła zębate niezawodnie przez wiele lat.
Własne możliwości inżynieryjne
Należy ocenić wewnętrzne zasoby inżynieryjne dostawcy. Czy zapewniają zaawansowane modelowanie CAD? Czy mogą przeprowadzić analizę elementów skończonych (FEA) w celu symulacji obciążeń naprężeniowych? Potrzebujesz dostawcy zdolnego do dokładnej inżynierii wstecznej starszych części. Jeśli dostawca zleca prace inżynieryjne na zewnątrz, komunikacja zostaje zerwana. Wewnętrzni inżynierowie współpracują bezpośrednio z mechanikami. Dzięki temu Twój teoretyczny projekt idealnie przełoży się na rzeczywistość fizyczną.
Identyfikowalność materiałów i zapewnienie jakości
Zapewnienie jakości oddziela elitarnych producentów od przeciętnych warsztatów pracy. Musisz upewnić się, że sprzedawca dostarcza oficjalne certyfikaty huty. Dokumenty te potwierdzają dokładny skład chemiczny surowej stali. Ponadto dostawca musi korzystać z inspekcji współrzędnościowych maszyn pomiarowych (CMM). CMM weryfikuje dokładność wymiarową z dokładnością do mikrona. Bez ścisłej identyfikowalności materiałów istnieje ryzyko otrzymania części wykonanych z gorszego, pochodzącego z recyklingu złomu. To całkowicie narusza integralność strukturalną.
Skalowalność produkcji
Oceń, czy producent może skalować produkcję, aby sprostać Twoim przyszłym potrzebom. Niektóre sklepy przodują w prototypach w małych partiach, ale zawodzą w przypadku dużych serii. Inni żądają ogromnych ilości i odmawiają pracy nad prototypami. Potrzebujesz partnera, który skutecznie poradzi sobie z obiema skrajnościami. Powinni bezproblemowo przenieść Twój projekt z 5-częściowej partii testowej na 5000 sztuk rocznie. Zapobiega to zmianie dostawcy w połowie projektu.
Programy do zarządzania zapasami
Poszukaj partnerów produkcyjnych oferujących proaktywne rozwiązania w zakresie zapasów. Powinni składać zamówienia ogólne lub specjalne umowy dotyczące zapasów bezpieczeństwa. W ramach tych programów sprzedawca produkuje dużą partię, ale przechowuje ją w swoim zakładzie. Na żądanie wysyłają do Ciebie poszczególne wydania. To całkowicie skraca 12-tygodniowy niestandardowy czas realizacji. Otrzymujesz wydajność części niestandardowych przy standardowych szybkościach dostawy. Wymaga silnego zaufania i stabilności finansowej od obu stron.
Wniosek
- Domyślnie standardowe, gotowe komponenty do typowych zastosowań o niskim naprężeniu, aby zaoszczędzić pieniądze i skrócić czas realizacji.
- Inwestuj śmiało w inżynierię niestandardową, gdy ekstremalne wymagania środowiskowe, wymiarowe lub wydajnościowe powodują wielokrotne awarie standardowych części.
- Zawsze zachowuj prawną własność swoich niestandardowych plików CAD i rysunków technicznych, aby zapobiec restrykcyjnemu uzależnieniu od dostawców.
- Już dziś przeprowadź audyt swoich bieżących dzienników konserwacji, aby zidentyfikować powtarzające się punkty awarii przenoszenia mocy w hali produkcyjnej.
- Przed zwróceniem się do producenta o wycenę skonsultuj się z wykwalifikowanym inżynierem mechanikiem, aby sporządzić wstępne rysunki techniczne.
Często zadawane pytania
P: O ile więcej kosztują niestandardowe koła zębate w porównaniu do standardowych?
Odp.: Dopłata za koszty początkowe zazwyczaj waha się od 30% do ponad 200%. Zależy to w dużej mierze od wymagań dotyczących narzędzi, specjalistycznej metalurgii i minimalnych ilości zamówienia. Jednak ten początkowy wydatek jest zwykle równoważony drastycznie zwiększoną żywotnością i wyeliminowaniem przestojów.
P: Jaki jest typowy czas realizacji zamówienia niestandardowego?
Odpowiedź: Należy spodziewać się realistycznego okresu bazowego wynoszącego od 4 do 10 tygodni. Ten harmonogram zmienia się w zależności od dostępności surowców, wymaganej obróbki cieplnej i złożoności tworzenia wstępnego oprzyrządowania. Iteracje prototypowania wydłużą tę oś czasu jeszcze bardziej.
P: Czy mogę zmodyfikować standardową, gotową zębatkę zamiast zamawiać niestandardową?
Odp.: Obróbka końcowa standardowej części niesie ze sobą znaczne ryzyko. Wywiercenie centralnego otworu może zagrozić integralności strukturalnej piasty. Co więcej, spawanie lub cięcie zwykle niszczy zalety fabrycznej obróbki cieplnej, pozostawiając metal słaby i podatny na szybkie uszkodzenia.
P: Jakich informacji potrzebuję, aby otrzymać wycenę niestandardowej zębatki?
Odp.: Należy podać dokładny rozmiar łańcucha (podziałkę), wymaganą liczbę zębów, konkretny rozmiar otworu i wymiary rowka wpustowego. Powinieneś także podać swoje preferencje materiałowe, oczekiwaną roboczą prędkość obrotową i maksymalne przewidywane warunki obciążenia.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


