A mérnökök és a beszerzési csapatok folyamatosan nehéz választás előtt állnak. Egyensúlyt kell teremtenie a szabványos, készen kapható erőátviteli alkatrészek azonnali elérhetősége és az egyedi tervezésű megoldások optimalizált teljesítménye között. A rossz választás súlyosan befolyásolja az eredményt. Lelassítja a termelést és frusztrálja a karbantartó személyzetet.
A szabványos alkatrészek a tipikus felhasználási esetek körülbelül 80%-ában könnyen megfelelnek a követelményeknek. Azonban egy szabványos alkatrész kényszerítése egy nem szabványos alkalmazásba katasztrofális eredményekhez vezet. Felgyorsulhat a kopás, a lánc hirtelen meghibásodása és a költséges, nem tervezett állásidő. Az összeférhetetlen részek túlzottan vibrálnak. Hőt termelnek és tönkreteszik a környező gépeket.
Ez a cikk szigorúan objektív, mérnöki fókuszú keretet ad ehhez a beszerzési döntéshez. Pontosan megtudhatja, hogy a testreszabás mikor hoz pozitív befektetésarányos megtérülést (ROI). Elvezetjük Önt a kulcsfontosságú tervezési kiváltó tényezőkön, a pénzügyi értékeléseken és a rejtett megvalósítási kockázatokon. Ezután magabiztos, adatokkal alátámasztott beszerzési döntéseket hozhat.
Kulcs elvitelek
- A testreszabás akkor indokolt, ha nem szabványos furatméretekkel, szélsőséges környezeti feltételekkel vagy rendkívül speciális gépi lábnyomokkal kell szembenézni.
- Az egyedi tervezés kezdeti prémiumát általában ellensúlyozza a megnövekedett élettartam és a karbantartási leállások csökkentése.
- A lánckerekek pontos specifikációi (emelkedés, fogszám, furat, anyag) a legkritikusabb tényező a sikeres egyedi megrendelésben.
- Az ellenőrzött lánckerekek beszállítójával való partneri együttműködés csökkenti az egyedi alkatrészek átfutási idejével kapcsolatos ellátási lánc kockázatait.
Az üzleti eset: készen kapható vs. egyedi lánckerekek
Sikerkritériumok meghatározása
Az alkatrészek értékelése előtt meg kell határoznia, hogyan is néz ki egy sikeres beszerzési választás. A siker általában azt jelenti, hogy maximalizálják a berendezések üzemidejét, miközben minimalizálják az egységköltséget. Ez azt is jelenti, hogy az átfutási időket kezelhetően kell tartani. Megbízható cserealkatrész-készletre van szüksége. A sikeres választás közvetlenül illeszkedik az Ön gyártási ütemtervéhez. Ha az Ön létesítménye nem tolerálja a váratlan állásidőt, a sikerkritériumoknak a tartósságot kell előnyben részesíteniük az előzetes megtakarításokkal szemben.
A standard megközelítés
Az ANSI és DIN szabványos komponensek vitathatatlan előnyöket kínálnak. Élvezheti az azonnali elérhetőséget több ipari forgalmazónál. A standard alkatrészek rendkívül kiszámítható árat tartalmaznak. Univerzális cserélhetőséget kínálnak a különböző márkák között. Ha egy szabványos alkatrész meghibásodik, a karbantartó csapatok egyszerűen megragadnak egy cserét a szerszámtartóból. Nem kell heteket várnia a speciális szállításra. A szabványos kialakítások tökéletesen működnek alacsony sebességű, alacsony feszültségű alkalmazásokhoz. Ezek maradnak az alapértelmezett választás az általános anyagmozgatási műveleteknél.
Az egyéni megközelítés
A testreszabás egészen más pénzügyi okot kínál. Az egyedi alkatrészek szükségtelenné teszik a veszélyes utángyártott módosításokat. Az agyakat és a tengelyeket egyetlen egységbe integrálja. Ez drasztikusan csökkenti a végső összeszerelési időt a gyárban. Az anyagokat nagyon specifikus kopási mintákhoz is optimalizálja. Egy mérnök helyi keményítést határozhat meg a nagy hatású zónákon. Ezek a testreszabott beállítások megoldják az ismétlődő meghibásodási módokat. Megakadályozzák, hogy havonta cserélje ki ugyanazokat a törött alkatrészeket.
Hosszú távú pénzügyi összehasonlítás
Az egyedi megmunkálás kezdeti költségét szembe kell állítania a hosszú távú működési értékkel. Az egyedi megrendelések költséges kezdeti szerszámokat igényelnek. Ezek tervezési díjakat és minimális rendelési méretet foglalnak magukban. A szabványos alkatrészek azonban gyakran gyorsan meghibásodnak nagy igénybevételnek kitett alkalmazásokban. Be kell számolnia a gyakori cserék munkaerőköltségével. Adja hozzá a gépleállásból származó bevételkiesést. Egy egyedi alkatrész gyakran háromszor annyiba kerül előre. Mégis, zord környezetben tízszer tovább bírja. Ez kiváló hosszú távú pénzügyi megtérülést biztosít.
4 mérnöki trigger, amely testreszabást igényel
- Egyedi tengely- és agykonfigurációk: A szabványos furatméretek ritkán illeszkednek a szabadalmaztatott OEM-berendezésekhez. A régi gépek gyakran szokatlan kulcshornyokkal rendelkeznek. Előfordulhat, hogy a beállítócsavar-konfigurációk nem egyeznek a készen kapható opciókkal. A testreszabás akkor válik szükségessé, ha nem tudja megváltoztatni a meglévő hajtótengelyt. Az erőátviteli alkatrészt úgy kell megtervezni, hogy tökéletesen illeszkedjen a géphez.
- Kíméletlen üzemi környezetek: A szabványos szénacél gyorsan meghibásodik a kopás vagy a vegyi expozíció következtében. Frissítenie kell az anyagokat, hogy túlélje ezeket a feltételeket. Például szüksége lehet rá tartós öntöttvas lánckerekek ipari feldolgozási alkalmazásokhoz. Az öntöttvas jobban ellenáll a kopásnak erősen koptató környezetben, mint az enyhe acél. Más környezet speciális korróziógátló bevonatot vagy speciális kohászatot igényel. Az egyedi tervezés tartósan megoldja ezeket a környezeti kihívásokat.
- Hely- és súlykorlátozás: A modern robotika és a speciális automatizálás a kompakt kialakításokon alapul. A szabványos profilok gyakran túl nehezek. Fölösleges anyagtömeget szállítanak. Ez az extra súly csökkenti a motor hatékonyságát. A szabványos profilok fizikailag is zavarhatják a szomszédos mechanizmusokat. Az egyedi kialakítások leborotválják a felesleges súlyt. Karcsúsított agyakkal és precíz méretű lábnyomokkal rendelkeznek.
- Nem szabványos láncintegráció: Előfordulhat, hogy nagyon specifikus vagy elavult láncosztást kell egyeztetnie. A szokásos piaci elérhetőség gyakran kimerül a régi gépek számára. Ha nem találja a megfelelő hangot a polcról, akkor válsággal kell szembenéznie. Vagy utólag felszereli a teljes szállítószalag-rendszert, vagy megmunkál egy egyedi alkatrészt. Az egyedi gyártás szinte mindig olcsóbb, mint a teljes rendszer utólagos felszerelése.
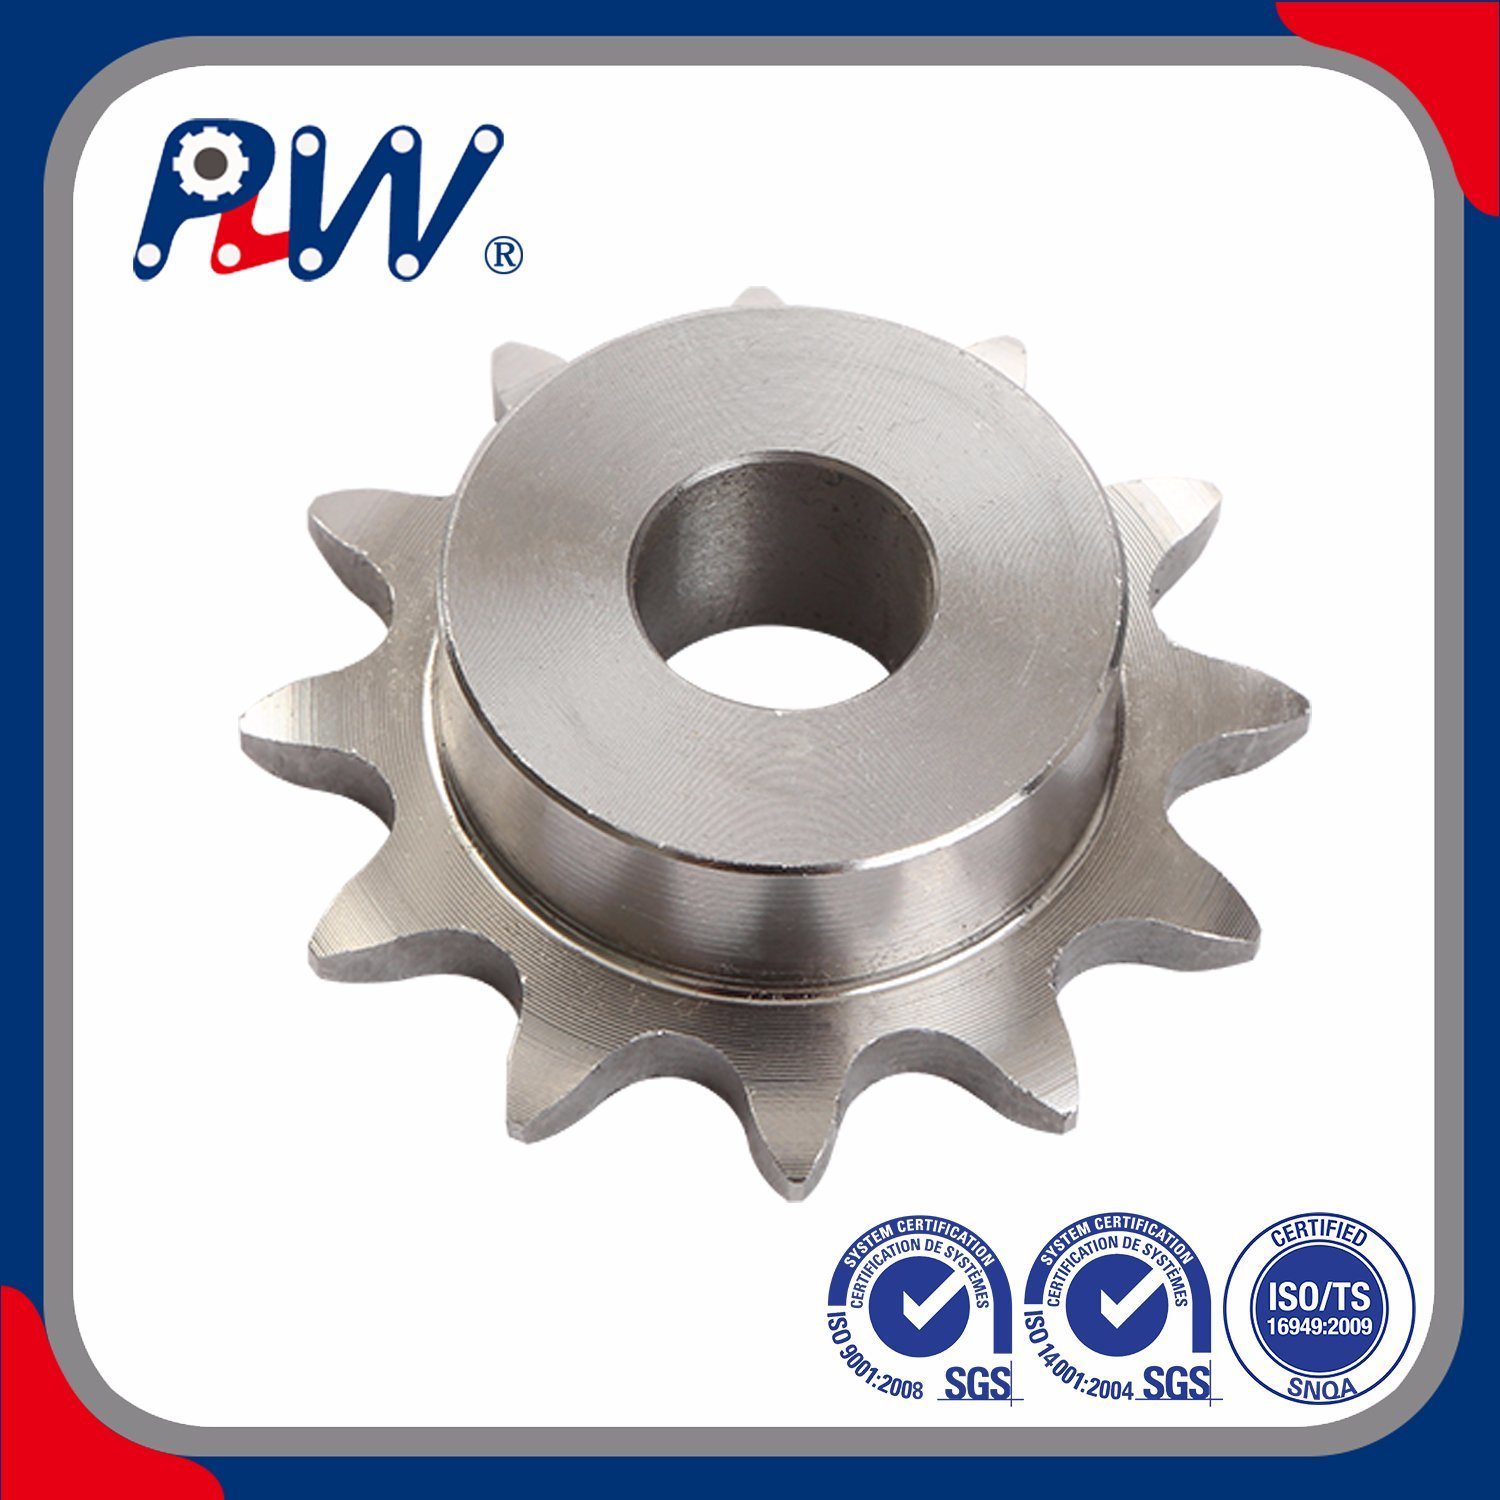
Egyedi lánckerekek specifikációinak meghatározása
Nagyon pontosat kell megállapítania a lánckerekek specifikációi a tervezési fázis elején. A rosszul meghatározott követelmények nem megfelelő alkatrészekhez és azonnali mechanikai meghibásodáshoz vezetnek. A pontosság nem alku tárgya.
Mérettűrések
A láncugrás elkerülése érdekében szigorú méretkövetelményeket kell megállapítani. Ügyeljen a dőlésszög átmérőjére és a külső átmérőre. Az alsó féknyereg átmérője pontos tűréseket igényel. Ha ezek a méretek a milliméter töredékével is eltérnek, a lánc nem fog megfelelően illeszkedni. Ez szabálytalan feszültséget okoz. Erős terhelés hatására végül elszakítja a láncot. A műszaki rajzokon dokumentálnia kell az elfogadható eltérési szinteket.
Fogprofil és szám
A mérnököknek ki kell számítaniuk az adott sebességarányokhoz szükséges pontos foggeometriát. A terheléseloszlás határozza meg a fogak vastagságát és szögét. A nagy sebességű alkalmazásokhoz módosított fogprofilokra van szükség a zökkenőmentes rögzítéshez. Kevesebb fog növeli a lánc artikulációs szögét. Ez felgyorsítja a csapok kopását. Az egyedi kialakítások lehetővé teszik a pontos fogszám optimalizálását az Ön konkrét RPM-céljaihoz.
Anyag és hőkezelés kiválasztása
Az anyagválasztás meghatározza az egyéni alkatrész élettartamát. Több technikai értékelési kritériumban kell navigálnia. Fontolja meg az indukciós edzett fogakat nehéz ipari terhelésekhez. Nézze meg az élelmiszer-minőségű rozsdamentes acélt egészségügyi környezetekben. Speciális ötvözetekre lehet szüksége nagy ütésű lökésterheléshez. A hőkezelések megváltoztatják a fém szemcseszerkezetét. Kemény külső héjat biztosítanak, miközben megtartják a képlékeny magot. Ez megakadályozza, hogy a fém hirtelen ütések hatására összetörjön.
1. táblázat: Anyagteljesítmény-összehasonlítás
| Anyagtípus |
Elsődleges előny |
Legjobb alkalmazási környezet |
Relatív költség |
| Szénacél |
Nagy szakítószilárdság, könnyen megmunkálható |
Általános ipari, alacsony nedvességtartalmú |
Alacsony |
| Öntöttvas |
Kiváló kopás- és kopásállóság |
Bányászat, nehéz anyagmozgatás |
Közepes |
| Rozsdamentes acél |
Korrózióállóság, egészségügyi megfelelőség |
Élelmiszer-feldolgozó, vegyi üzemek |
Magas |
| Speciális ötvözetek |
Extrém ütési terheléselnyelés |
Nagy nyomatékú robotika, nehéz automatizálás |
Nagyon magas |
Felületi kikészítések
A felületkezelés megvédi az alatta lévő fémet a környezeti károsodástól. Meg kell határoznia a megfelelő bevonatot a működési környezet alapján. A fekete-oxid enyhe korrózióállóságot biztosít és csökkenti a fényvisszaverődést. A horganyzás erős védelmet nyújt a nedvesség ellen. A speciális korróziógátló epoxi bevonatok ellenállnak a közvetlen vegyi lemosásnak. A megfelelő felületválasztás megakadályozza a korai rozsdásodást és meghosszabbítja az alkatrész élettartamát.
Rejtett költségek és megvalósítási kockázatok
Minimális rendelési mennyiségek (MOQ)
Az egyedi gyártási sorozatok általában magas minimális rendelési mennyiségekkel járnak. Fel kell mérnie ezen MOQ-k pénzügyi kockázatát. Az öntödék és a gépműhelyek nem tudnak nyereségesen beállítani egyedi szerszámokat egyetlen egységhez. Gyakran 50-100 darabos megrendelést igényelnek. Jelentős tőkét köt le az alkatrészkészletbe. Ki kell számolnia, hogy a hosszú távú működési megtakarítások indokolják-e ezt a nagy előzetes kiadást.
Átfutási idő és az ellátási lánc sebezhetősége
Az egyedi szerszámok eleve komoly átfutási idővel kapcsolatos kockázatokat hordoznak magukban. Gyakran 6-12 hetet vár a szállításra. Ez drasztikusan befolyásolja a pótalkatrész-készletezési stratégiáját. Nem számíthat a következő napi kiszállításra, ha egy egyedi alkatrész elromlik. Saját biztonsági készletet kell raktároznia. A készletszint hibás kiszámítása miatt a gyártósor hónapokra megbénul, miközben új tételre vár.
Eladó bezárása
A szabadalmaztatott kialakítások nagy kockázatot jelentenek a szállító bezárására. Teljes mértékben egyetlen gyártóra lesz utalva. Ha az adott létesítmény sztrájkot, tüzet vagy minőségromlást tapasztal, akkor nincs tartalék. A versenytársak nem tudják azonnal reprodukálni az egyéni geometriát anélkül, hogy először visszatervezik azt. Ez hatalmas árképzési erőt biztosít az eredeti szállítónak a szerződés megújítása során. Ennek enyhítése érdekében biztosítania kell az összes CAD-fájl és műszaki rajz tulajdonjogát.
Prototípuskészítés szűk keresztmetszetek
A kezdeti tervezési iterációk gyakran meghiúsulnak a valós terhelési tesztelés során. A matematikai modellek nem mindig jósolják meg tökéletesen a dinamikus fizikai feszültségeket. Felfedezheti, hogy egyéni profilja váratlan harmonikus rezgéseket generál. Ezután egy második vagy harmadik prototípuskészítési körre van szükség. Minden iteráció hetekkel bővíti az idővonalat. A teljes gyártás addig nem kezdődhet meg, amíg a prototípus átmegy a szigorú helyszíni tesztelésen. A projekt ütemtervébe bőséges pufferidőt kell beépíteni.
Megbízható lánckerék-beszállító kiválasztása
A megbízható választás a lánckerekek szállítója gondos átvilágítást igényel. Partner kell, nem csak gépműhely. Kiváló minőségben kell gyártaniuk lánckerekek megbízhatóan sok éven át.
Házon belüli mérnöki képességek
Értékelnie kell a szállító belső mérnöki erőforrásait. Biztosítanak fejlett CAD-modellezést? El tudják végezni a végeselem-elemzést (FEA) a feszültségi terhelések szimulálására? Olyan szállítóra van szüksége, amely képes a régi alkatrészek pontos visszafejtésére. Ha egy szállító kiszervezi mérnöki munkáját, a kommunikáció megszakad. A házon belüli mérnökök közvetlenül együttműködnek a gépészekkel. Ez biztosítja, hogy elméleti terve tökéletesen átültesse a fizikai valóságot.
Anyagkövethetőség és minőségbiztosítás
A minőségbiztosítás elválasztja az elit gyártókat az átlagos munkahelyi boltoktól. Gondoskodnia kell arról, hogy az eladó hivatalos malomtanúsítványokat biztosítson. Ezek a dokumentumok bizonyítják a nyersacél pontos kémiai összetételét. Ezenkívül a szállítónak alkalmaznia kell a koordináta mérőgép (CMM) ellenőrzését. A CMM mikronig ellenőrzi a méretpontosságot. Szigorú anyagkövethetőség nélkül fennáll annak a veszélye, hogy gyengébb minőségű, újrahasznosított fémhulladékból készült alkatrészeket kap. Ez teljesen veszélyezteti a szerkezeti integritást.
Gyártási méretezhetőség
Mérje fel, hogy a gyártó képes-e a termelést az Ön jövőbeli igényeihez igazítani. Egyes üzletek kiválóak a kis szériás prototípusok terén, de kudarcot vallanak a nagy mennyiségben. Mások hatalmas mennyiségeket követelnek, és megtagadják a prototípusmunkát. Olyan partnerre van szüksége, aki mindkét végletet hatékonyan kezeli. Zökkenőmentesen át kell alakítaniuk a projektet az 5 darabos próbatételről egy 5000 darabos éves gyártási sorozatra. Ez megakadályozza, hogy szállítót váltson a projekt közben.
Készletgazdálkodási programok
Keressen olyan gyártó partnereket, akik proaktív raktározási megoldásokat kínálnak. Átfogó megrendeléseket vagy speciális biztonsági készlet-megállapodásokat kell nyújtaniuk. E programok keretében az eladó nagy tételt gyárt, de azt a saját üzemében tárolja. Igény szerint egyedi kiadásokat szállítanak Önnek. Ez teljesen lecsökkenti a 12 hetes egyéni átfutási időt. Egyedi alkatrész-teljesítményt kap az azonnali szállítási sebességgel. Ez erős bizalmat és pénzügyi stabilitást kíván mindkét fél részéről.
Következtetés
- Alapértelmezés szerint szabványos, kész alkatrészek a gyakori, alacsony igénybevételű alkalmazásokhoz, így pénzt takaríthat meg és csökkentheti az átfutási időt.
- Fektessen magabiztosan az egyedi tervezésbe, amikor a szélsőséges környezeti, méret- vagy teljesítményigények miatt a szabványos alkatrészek ismételten meghibásodnak.
- Mindig tartsa meg egyéni CAD-fájlok és műszaki rajzok jogi tulajdonjogát, hogy elkerülje a korlátozó szállítói bezárást.
- Vizsgálja át jelenlegi karbantartási naplóit még ma, hogy azonosítsa az ismétlődő áramátviteli meghibásodási pontokat a gyárban.
- Konzultáljon szakképzett gépészmérnökkel a kezdeti műszaki rajzok elkészítéséhez, mielőtt a gyártóhoz fordulna árajánlatért.
GYIK
K: Mennyivel többe kerülnek az egyedi lánckerekek a szabványosokhoz képest?
V: A kezdeti költségprémium általában 30% és több mint 200% között mozog. Ez nagymértékben függ a szerszámigényektől, a speciális kohászattól és a minimális rendelési mennyiségtől. Ezt az előzetes költséget azonban általában ellensúlyozza a drasztikusan megnövekedett működési élettartam és a kieső állásidő.
K: Mi a tipikus átfutási idő egy egyedi megrendelés esetén?
V: Reális alapértékre 4-10 hétre kell számítania. Ez az idővonal a nyersanyag rendelkezésre állása, a szükséges hőkezelések és a kezdeti szerszámkészítés bonyolultsága alapján ingadozik. A prototípus-iterációk tovább bővítik ezt az idővonalat.
K: Módosíthatok egy szabványos, már kapható lánckereket az egyedi rendelés helyett?
V: A szabványos alkatrész utómegmunkálása jelentős kockázatokkal jár. A központi furat kifúrása veszélyeztetheti az agy szerkezeti integritását. Ezen túlmenően a hegesztés vagy vágás általában tönkreteszi a gyári hőkezelés előnyeit, így a fém gyenge lesz, és hajlamos a gyors meghibásodásra.
K: Milyen információkra van szükségem, hogy árajánlatot kérjek egy egyedi lánckerékre?
V: Meg kell adnia a pontos láncméretet (emelkedés), a szükséges fogszámot, a konkrét furatméretet és a kulcshorony méreteit. Ezenkívül meg kell adnia az anyagpreferenciát, a várható üzemi fordulatszámot és a maximálisan várható terhelési viszonyokat.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


