エンジニアと調達チームは常に難しい選択に直面しています。標準の既製パワートランスミッション部品をすぐに入手できることと、カスタム設計ソリューションの最適化されたパフォーマンスのバランスを取る必要があります。間違った選択をすると、収益に重大な影響を与えます。生産速度が低下し、メンテナンス スタッフのストレスが大きくなります。
標準コンポーネントは、一般的な使用例の約 80% の要件を簡単に満たします。ただし、標準部品を非標準アプリケーションに強制的に組み込むと、悲惨な結果が生じます。摩耗の加速、チェーンの突然の故障、費用のかかる予期せぬダウンタイムの危険があります。互換性のない部品が過度に振動します。熱を発生し、周囲の機械を破壊します。
この記事では、この調達決定のための、厳密に客観的でエンジニアリングに焦点を当てたフレームワークを提供します。カスタマイズによってプラスの投資収益率 (ROI) が得られるのはいつかを正確に知ることができます。重要なエンジニアリングのトリガー、財務評価、および隠れた導入リスクについてガイドします。そうすれば、データに基づいて自信を持って調達決定を下すことができます。
重要なポイント
- 標準外のボア サイズ、極端な環境条件、または高度に特殊化された機械の設置面積に直面した場合には、カスタマイズが正当化されます。
- カスタム エンジニアリングの初期費用は通常、運用寿命の延長とメンテナンスのダウンタイムの減少によって相殺されます。
- 正確な スプロケット仕様 (ピッチ、歯数、ボア、材質) は、カスタムオーダーを成功させるための最も重要な要素です。
- 精査されたと提携することで、 スプロケットサプライヤー カスタムコンポーネントのリードタイムに伴うサプライチェーンのリスクが軽減されます。
ビジネスケース: 既製スプロケットとカスタムスプロケット
成功基準の定義
部品を評価する前に、成功する調達の選択が実際にどのようなものであるかを定義する必要があります。成功とは通常、ユニットコストを最小限に抑えながら機器の稼働時間を最大化することを意味します。また、リードタイムを管理可能に保つことも意味します。交換部品の信頼できる供給が必要です。適切な選択は、生産スケジュールと直接一致します。施設が予期せぬダウンタイムを許容できない場合、成功基準では、初期費用の節約よりも耐久性を優先する必要があります。
標準的なアプローチ
ANSI および DIN 標準コンポーネントには、否定できない利点があります。複数の産業販売代理店からすぐに入手できます。標準部品の価格は非常に予測しやすいのが特徴です。また、さまざまなブランド間での普遍的な互換性も提供します。標準コンポーネントに障害が発生した場合、メンテナンス チームは工具箱から代替品を入手するだけです。専門的な配送を何週間も待つ必要はありません。標準設計は、低速、低応力のアプリケーションに最適です。これらは、一般的なマテリアルハンドリング操作のデフォルトの選択のままです。
カスタムアプローチ
カスタマイズには、まったく異なる財務上の根拠が提供されます。カスタムパーツを使用すると、アフターマーケットでの危険な改造の必要がなくなります。ハブとシャフトを単一のユニットに統合します。これにより、工場現場での最終組み立て時間が大幅に短縮されます。また、非常に特殊な摩耗パターンに合わせて材料を最適化することもできます。エンジニアは、衝撃の大きいゾーンに局所的な硬化を指定する場合があります。これらの調整により、繰り返し発生する障害モードが解決されます。壊れた同じ部品を毎月交換する必要がなくなります。
長期財務比較
カスタム加工の初期費用と長期的な運用価値を対比する必要があります。カスタムオーダーには高価な初期工具が必要です。これらには、エンジニアリング料金と最小注文サイズが含まれます。ただし、標準部品は高ストレスのアプリケーションでは急速に故障することがよくあります。頻繁に交換する場合の人件費を考慮する必要があります。マシンのダウンタイムによって失われた収益を加えます。カスタム パーツの初期費用は 3 倍かかることがよくあります。それでも、過酷な環境では簡単に 10 倍長持ちします。これにより、長期的に優れた財務収益が得られます。
4 カスタマイズが必要なエンジニアリングトリガー
- 独自のシャフトとハブ構成: 標準のボア サイズが独自の OEM 機器に対応することはほとんどありません。従来の機械には、珍しいキー溝が付いていることがよくあります。止めネジの構成が既製のオプションと一致しない場合があります。既存のドライブシャフトを変更できない場合はカスタマイズが必要となります。動力伝達コンポーネントは機械に完全に適合するように設計する必要があります。
- 過酷な動作環境: 標準的な炭素鋼は、摩耗や化学物質への曝露により急速に破損します。このような状況に耐えるためには、マテリアルをアップグレードする必要があります。たとえば、次のことが必要になる場合があります 産業向けの耐久性のある鋳鉄スプロケット。 加工用途鋳鉄は、軟鋼よりも摩耗性の高い環境での耐摩耗性に優れています。他の環境では、特殊な防食コーティングまたは特殊な冶金が必要です。カスタム エンジニアリングは、これらの環境問題を永続的に解決します。
- スペースと重量の制約: 最新のロボット工学と特殊なオートメーションはコンパクトな設計に依存しています。標準プロファイルは重すぎることがよくあります。彼らは余分な物質を運びます。この余分な重量によりモーターの効率が低下します。標準プロファイルは、隣接する機構と物理的に干渉する可能性もあります。カスタム設計により、不必要な重量が削減されます。スリム化されたハブと正確な寸法の設置面積が特徴です。
- 非標準のチェーンの統合: 非常に特殊なチェーン ピッチまたは廃止されたチェーン ピッチに一致させる必要がある場合があります。レガシー機械では、標準的な市場での入手が困難になることがよくあります。適切なピッチが市販品から見つからない場合、危機に直面します。コンベヤシステム全体を改造するか、カスタム部品を機械加工します。カスタム製造は、ほとんどの場合、システム全体を改修するよりも安価です。
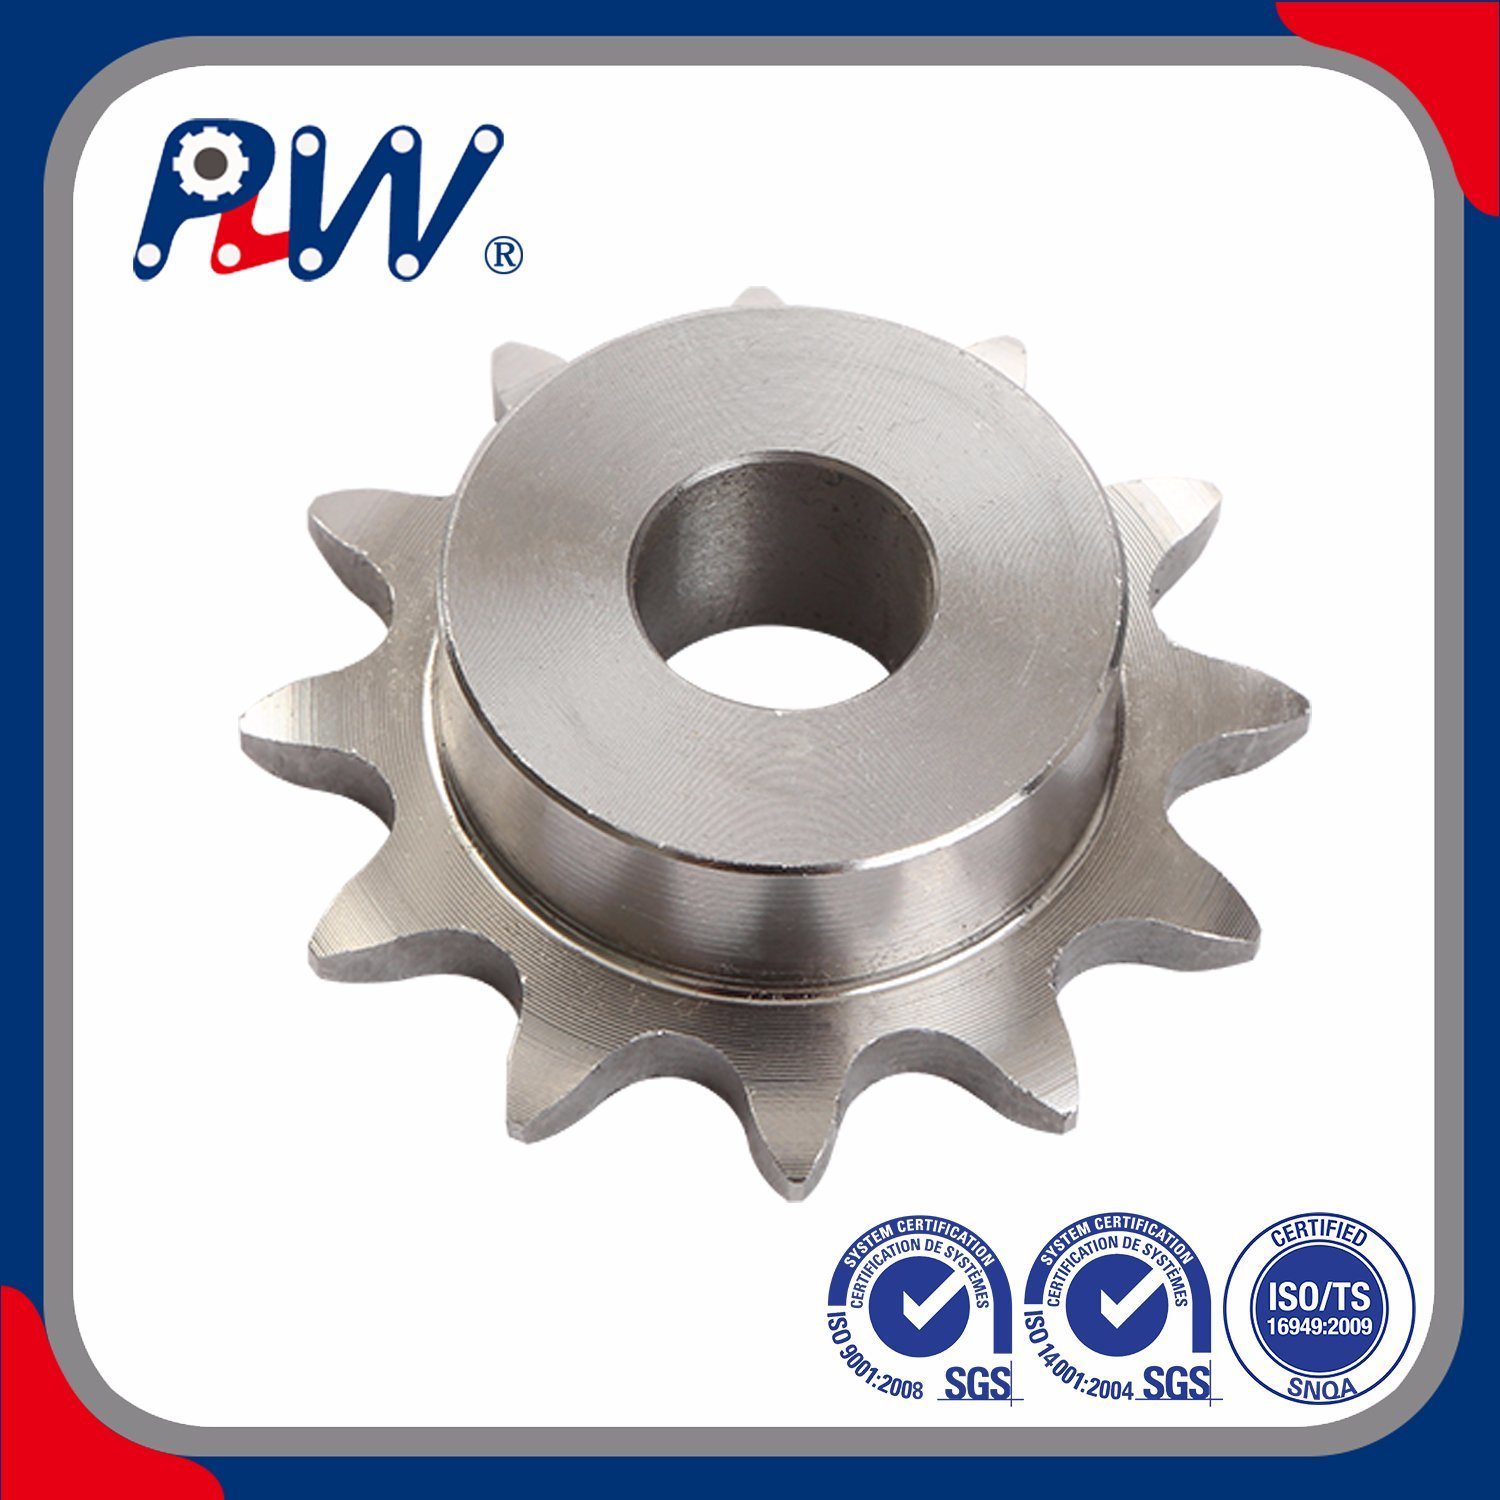
カスタム スプロケット仕様の定義
精度の高いものを確立する必要があります スプロケットの仕様を決定します。 設計段階の早い段階で要件が不十分に定義されていると、部品の不一致や即時的な機械的故障が発生します。精度には妥協の余地はありません。
寸法許容差
チェーンジャンプを防止するには、厳密な寸法要件を確立する必要があります。ピッチ径と外径に注意してください。下部キャリパーの直径には正確な公差が必要です。これらの寸法がわずか 1 ミリメートルでも異なる場合、チェーンは正しく装着されません。これにより、不規則な張力が発生します。重い負荷がかかると最終的にチェーンが切れてしまいます。許容可能な差異レベルを技術図面に文書化する必要があります。
歯の輪郭と数
エンジニアは、特定の速度比に必要な正確な歯の形状を計算する必要があります。荷重の分布により、歯の厚さと角度が決まります。高速アプリケーションでは、スムーズな噛み合いのために修正された歯形が必要です。歯数が少ないほど、チェーンの関節角度が増加します。これにより、ピンの摩耗が促進されます。カスタム設計により、特定の RPM 目標に合わせて正確な歯数を最適化できます。
材質と熱処理の選択
材料の選択により、カスタム コンポーネントの寿命が決まります。いくつかの技術的な評価基準をナビゲートする必要があります。産業用の重負荷には高周波焼き入れ歯を検討してください。衛生環境向けの食品グレードのステンレス鋼をご覧ください。強い衝撃荷重に対応する特殊な合金が必要になる場合があります。熱処理により金属の粒子構造が変化します。延性のあるコアを維持しながら、硬い外側シェルを提供します。これにより、突然の衝撃による金属の飛散を防ぎます。
表 1: 材料の性能比較
| 材料の種類 |
主な利点 |
最適な使用環境 |
相対コスト |
| 炭素鋼 |
引張強度が高く、加工が容易 |
一般工業用、低湿 |
低い |
| 鋳鉄 |
優れた耐摩耗性と耐摩耗性 |
鉱山、重量物の取り扱い |
中くらい |
| ステンレス鋼 |
耐食性、衛生的遵守 |
食品加工工場、化学工場 |
高い |
| 特殊合金 |
極度の衝撃荷重吸収 |
高トルクロボット工学、高度な自動化 |
非常に高い |
表面仕上げ
表面仕上げは、下地の金属を環境劣化から保護します。動作環境に基づいて適切なコーティングを指定する必要があります。黒色酸化膜により穏やかな耐食性が得られ、光の反射が軽減されます。亜鉛メッキは、湿気に対する強力な犠牲バリアを提供します。特殊な防食エポキシコーティングは、直接の化学洗浄に耐えます。適切な仕上げを選択すると、早期の錆が防止され、部品の機能寿命が長くなります。
隠れたコストと導入リスク
最小注文数量 (MOQ)
カスタム製造では通常、最小注文数量が高くなります。これらの MOQ の財務リスクを評価する必要があります。鋳造工場や機械工場は、単一ユニット用のカスタム ツールをセットアップして利益を得ることができません。多くの場合、50 ~ 100 個の注文が必要になります。スペアパーツの在庫に多額の資本を費やすことになります。長期的な運用上の節約が、この多額の初期費用に見合うかどうかを計算する必要があります。
リードタイムとサプライチェーンの脆弱性
カスタム ツールは本質的に重大なリードタイム リスクをもたらします。配送までに 6 ~ 12 週間かかることがよくあります。これは、スペアパーツの在庫戦略に大きな影響を与えます。カスタム パーツが破損した場合、翌日発送に頼ることはできません。独自の安全在庫を倉庫に保管する必要があります。在庫レベルの計算を誤ると、新しいバッチを待つ間、生産ラインが数か月間麻痺することになります。
ベンダーロックイン
独自の設計はベンダーロックインの高いリスクを生み出します。単一のメーカーに完全に依存することになります。その施設でストライキ、火災、品質低下が発生した場合、バックアップはありません。競合他社は、最初にリバース エンジニアリングを行わなければ、カスタム ジオメトリを即座に再現することはできません。これにより、元のベンダーは契約更新時に大きな価格決定権を得ることができます。これを軽減するには、すべての CAD ファイルと技術図面の所有権を確保する必要があります。
プロトタイピングのボトルネック
初期設計の反復は、実際の負荷テスト中に失敗することがよくあります。数学モデルは、動的物理的ストレスを常に完全に予測するとは限りません。カスタム プロファイルが予期しない高調波振動を生成していることに気づくかもしれません。その後、2 回目または 3 回目のプロトタイピング ラウンドが必要になります。反復ごとにタイムラインに数週間が追加されます。プロトタイプが厳しいフィールドテストに合格するまで、完全な生産を開始することはできません。プロジェクトのスケジュールに十分な緩衝時間を組み込む必要があります。
信頼できるスプロケットのサプライヤーを最終候補に挙げる方法
信頼できるものを選ぶ スプロケットのサプライヤーは 慎重な審査を必要とします。単なる機械工場ではなく、パートナーが必要です。高品質なものを製造しなければならない スプロケットを提供します。 長年にわたって信頼性の高い
社内のエンジニアリング能力
サプライヤーの内部エンジニアリング リソースを評価する必要があります。高度な CAD モデリングを提供しますか?有限要素解析 (FEA) を実行して応力負荷をシミュレートできますか?レガシー部品を正確にリバースエンジニアリングできるベンダーが必要です。サプライヤーがエンジニアリング作業をアウトソーシングすると、コミュニケーションが崩壊します。社内エンジニアは機械工と直接協力します。これにより、理論的な設計が物理的な現実に完全に変換されることが保証されます。
材料のトレーサビリティと品質保証
品質保証によって、一流の製造業者と平均的な作業工場とが区別されます。ベンダーが公式の工場証明書を提供していることを確認する必要があります。これらの文書は、生の鋼の正確な化学組成を証明します。さらに、サプライヤーは三次元測定機 (CMM) 検査を利用する必要があります。三次元測定機はミクロン単位の寸法精度を検証します。厳格な材料トレーサビリティがなければ、粗悪なリサイクル金属スクラップから作られた部品を受け取る危険があります。これにより、構造上の完全性が完全に損なわれます。
生産のスケーラビリティ
メーカーが将来のニーズに合わせて生産を拡大できるかどうかを評価します。一部のショップでは、少量の試作には優れていますが、大量生産では失敗します。大量のボリュームを要求し、プロトタイプの作業を拒否する人もいます。両方の極端な問題を効率的に処理できるパートナーが必要です。プロジェクトを 5 個のテスト バッチから 5,000 個の年間生産実行にシームレスに移行する必要があります。これにより、プロジェクトの途中でベンダーを切り替えることができなくなります。
在庫管理プログラム
プロアクティブな在庫ソリューションを提供する製造パートナーを探してください。一括注文または専用の安全在庫契約を提供する必要があります。これらのプログラムでは、ベンダーは大量のバッチを製造しますが、それを自社の施設で保管します。オンデマンドで個別のリリースを発送します。これにより、12 週間のカスタムリードタイムが完全に短縮されます。カスタムパーツのパフォーマンスを既製の配送速度で実現します。それには、双方からの強い信頼と財政的安定が必要です。
結論
- コストを節約し、リードタイムを短縮するために、一般的な低ストレスアプリケーション向けに標準の既製コンポーネントをデフォルトにします。
- 極端な環境、寸法、または性能の要求により標準部品が繰り返し故障する場合は、自信を持ってカスタム エンジニアリングに投資してください。
- ベンダーによる制限的なロックインを防ぐために、カスタム CAD ファイルと技術図面の法的所有権を常に保持してください。
- 今すぐ現在のメンテナンス ログを監査して、工場フロアで繰り返し発生する送電障害箇所を特定します。
- メーカーに見積もりを依頼する前に、資格のある機械エンジニアに相談して初期の技術図面を作成してください。
よくある質問
Q: カスタムスプロケットは標準スプロケットに比べてどれくらいコストがかかりますか?
A: 初期費用のプレミアムは通常 30% から 200% 以上の範囲です。これは、工具要件、特殊な冶金、および最小注文数量に大きく依存します。ただし、この初期費用は通常、運用寿命の大幅な延長とダウンタイムの排除によって相殺されます。
Q: カスタムオーダーの通常の納期はどれくらいですか?
A: 現実的なベースラインは 4 ~ 10 週間であると予想する必要があります。このスケジュールは、原材料の入手可能性、必要な熱処理、最初の金型作成の複雑さに基づいて変動します。プロトタイピングを繰り返すことで、このスケジュールはさらに延長されます。
Q: カスタムを注文する代わりに、標準の既製スプロケットを変更できますか?
A: 標準部品の後加工には重大なリスクが伴います。中心穴を開けると、ハブの構造的完全性が損なわれる可能性があります。さらに、溶接や切断は通常、工場での熱処理の利点を損ない、金属が弱くなって急速に破損しやすくなります。
Q: カスタム スプロケットの見積もりを得るにはどのような情報が必要ですか?
A: 正確なチェーン サイズ (ピッチ)、必要な歯数、特定のボア サイズ、およびキー溝の寸法を提供する必要があります。また、材質の好み、予想される動作 RPM、予想される最大負荷条件も明記する必要があります。

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


