マーケティング上の主張に関係なく、大量の材料を継続的に処理すると、必然的に機械コンポーネントが劣化します。頑丈なコンベヤは、稼働シフトごとに計り知れないストレスに耐えます。高性能のシステムと、コストのかかる障害の違いは、純粋に予測可能かどうかにあります。毎日の摩擦、張力、衝撃荷重が時間の経過とともに構造の完全性をどのように変化させるかを正確に把握する必要があります。摩耗パターンを偶然に任せると、許容できない運用上のリスクが生じます。計画外の故障は施設の収益性を急速に低下させます。
私たちの目的は、継続的な使用時に直面する具体的な摩耗メカニズムを概説することです。本番が停止する前に、パフォーマンスの低下を正確に監視する方法を検討します。また、システムの仕様を日々の運用要求に合わせて調整する方法も学びます。これらのエンジニアリングの基礎を習得することは、投資収益率を最大化するのに役立ちます。コンベヤのハードウェアに作用する正確な力を調べてみましょう。
重要なポイント
- 予測可能な伸び: 毎日の使用により、主にピンとボアの摩耗によってピッチ伸びが発生しますが、鍛造リンクの実際の伸びではありません。
- 表面対コアのダイナミクス: 連続的な研磨接触により肌硬化表面が剥離され、内部コアの靭性が突然のスナップに対する究極のフェイルセーフになります。
- 仕様の調整: 適合させることで、予想されるライフサイクルが決まります。 ドロップ鍛造チェーンの仕様 (硬度の深さ、極限破断強度など) を特定の 1 日の処理量に
- サプライヤーの説明責任: 信頼できる ドロップ鍛造チェーンのサプライヤーは、 過酷な産業条件下での性能主張を保証する冶金学的トレーサビリティを提供します。
1. 日常着のメカニズム: 鍛造チェーンが落ちるとどうなるか?
計画外のダウンタイムは、計画されたコンポーネント交換よりもコストが大幅に高くなります。摩耗メカニズムを理解することは、リスク軽減戦略の第一歩です。施設管理者は、コンベア システム内で発生する研削力を過小評価することがよくあります。私たちは、日常の操作によって金属がどのように物理的に変化するかを分析する必要があります。
微粒子は研磨性の高い研削ペーストとして機能します。セメント、石炭灰、穀物などの物質は必然的に関節点に侵入します。それらはピンとリンクボアの間に直接留まります。毎日のスプロケットの関節動作中、この砂はサンドペーパーのような役割を果たします。硬化した鋼の表面をゆっくりと削り取ります。この継続的な摩耗は、長期的な信頼性の主な敵です。
「ストレッチ」という神話を理解しなければなりません。多くの作業者は、金属リンクが強い張力下で弾性的に伸びると想定しています。実は通常の使用では鍛造鋼自体が伸びることはほとんどありません。その代わりに、内部摩擦によりピンとボアの間のクリアランスが増加します。この内部材料の損失により、チェーン全体が長くなります。長くなると、スプロケットの歯の上でより高く乗り始めます。この変更された係合形状により、摩耗がさらに加速されます。
周期的な負荷は、別の重大な障害ベクトルを引き起こします。システムは継続的に張力と解放のサイクルを繰り返します。張力はドライブエンドでピークに達し、テールスプロケット付近で解放されます。こうした日々の変動により、鍛造鋼の疲労限界が常に試されます。負荷が材料の耐久限界を超えると、数百万回のサイクルにわたって微小亀裂が発生する可能性があります。エンジニアリングされた ドロップフォージドチェーンは、 優れたグレインフロー構造によりこのリスクを軽減します。
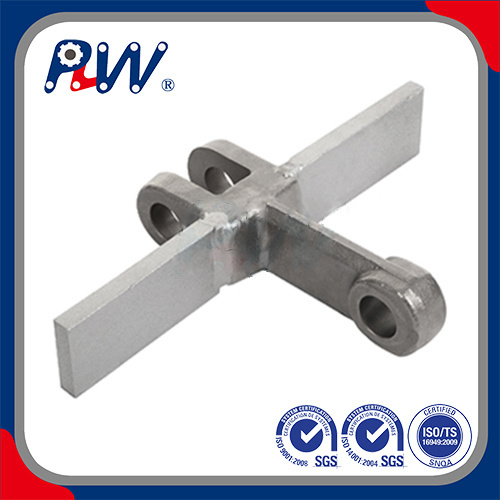
2. ドロップ鍛造チェーンヘビーデューティー産業システムに対する連続負荷の影響
落とし鍛造は特に、鋳造または打ち抜きによる代替品よりもはるかに優れた強い工業的ストレスに耐えます。鍛造プロセスにより、鋼の粒子構造が圧縮されます。内部の木目をリンクの正確な輪郭に沿って揃えます。この冶金学的利点により、過酷な使用条件下での突然の破損が防止されます。
衝撃荷重と定常状態の動作を区別する必要があります。安定した連続運転により、予測可能な段階的な摩耗が発生します。逆に、突然の始動、詰まり、または材料の急増により、大きな衝撃荷重が発生します。あ ドロップ鍛造チェーンの頑丈な工業用 セットアップは、延性のある内部コアを通じてこれらの衝撃を吸収します。リンクが均一に硬化されている場合、突然の詰まりによって瞬時に砕けてしまうでしょう。
環境要因により摩耗率は大幅に変化します。標準潤滑剤は、毎日極度の熱にさらされると急速に劣化します。たとえば、熱いクリンカーを動かすと保護オイルが焼き取られます。これにより、金属と金属が直接こすれてしまいます。腐食環境も同様に鉄鋼の化学的性質を攻撃します。酸性の灰や湿った産業スラッジは鋼の質を変化させます。保護酸化層を剥ぎ取り、生の金属を腐食の促進にさらします。
最後に、チェーンの性能をスプロケットの摩耗から切り離すことはできません。それらは相互にリンクされた機械的エコシステムとして機能します。毎日の使用により、スプロケットの噛み合い角度が積極的に変化します。スプロケットの歯が本来の形状を失うと、異常な応力が直接チェーンリンクに伝わります。スプロケットがひどく摩耗すると、新品のチェーンでも数週間で破損してしまいます。常に、ペアのアセンブリとして評価し、置換する必要があります。
3. 劣化の監視: 摩耗がコスト リスクになるのはどのような場合ですか?
安全な動作のための明確なしきい値を確立することで、致命的な障害を防止します。客観的な評価基準を確立する必要がある。視覚的な推測に頼ると、突然の機器の故障が発生する可能性があります。進行中の劣化を監視するには、構造化された測定可能なプロトコルが必要です。
3% の伸びルールは、業界で広く受け入れられているベンチマークです。張力がかかったセクション全体で特定のピッチ数を測定します。伸びが公称長さの 2 ~ 3% に達すると、破損のリスクが急増します。長くなったチェーンはスプロケットの歯を飛び越え始めます。このスキップにより、コンベヤシステム全体が激しく揺れます。このしきい値に達したら、すぐに交換をスケジュールする必要があります。
視覚的および聴覚的なインジケーターが早期に警告を発します。メンテナンス期間中にピンを注意深く確認する必要があります。ピンのかじりや深い傷は、重度の潤滑不良を示します。リンクの不均一な側面摩耗は、トラックの位置ずれを示します。システムにも耳を傾ける必要があります。独特のポッピング、グラインディング、またはスラップノイズは、係合ジオメトリが損なわれていることを示します。
私たちは透明性のある前提の下で業務を遂行しなければなりません。すべての機械部品は最終的には摩耗します。工学的に設計されたシステムは無限の寿命を提供するものではありません。エンジニアリングの主な目標は、摩耗の予測可能性を最大限に高めることです。予測可能により、計画停止中のみにメンテナンスをスケジュールできます。これにより、費用のかかるシフト途中での生産停止が防止されます。
グラフ: 動作の低下とトラブルシューティングの概要
| 摩耗インジケーター |
主な原因 |
動作の重大度 |
推奨処置 |
| 3%以上のピッチ伸び |
内部ピン/ボアの摩擦 |
重大なリスク |
チェーンを交換し、スプロケットを点検します。 |
| ピンかじり |
潤滑不良・砂の侵入 |
高リスク |
シーリングをアップグレードするか、乾膜潤滑剤に切り替えてください。 |
| 偏った側面摩耗 |
コンベヤ軌道のズレ |
中程度のリスク |
直ちにドライブシャフトとテールシャフトを再調整してください。 |
| 大きな音を立てる |
過度のたるみ/スプロケットの摩耗 |
高リスク |
テンショナーを調整します。歯の輪郭をチェックします。 |
4. ドロップフォージドチェーンの仕様を毎日の処理量に適合させる
日々の運用の現実という観点から技術仕様書を読む必要があります。カタログ番号だけでは何も保証されません。精密な冶金学的バランスを評価することで、装置が特定のスループット要求に耐えられることが保証されます。
最適 ドロップ鍛造チェーン仕様には 二重硬度プロファイルが必要です。徹底的に強化された外装が必要です。この外層は通常、50 ~ 60 HRC に記録されます。研磨による研削に対して最大限の抵抗力を発揮します。ただし、内部コアは高い延性を維持する必要があります。コアは通常 30 ~ 40 HRC の間に留まります。この柔らかいセンターは、突然の動作衝撃を飛散することなく吸収します。
エンジニアは、純粋に究極破断強度 (UBS) に基づいてシステムのサイズを誤って決定することがよくあります。これはよくある危険な罠です。 UBS は、実験室の静的張力下での破滅的なスナップの正確なポイントを示すだけです。ダイナミックな日々の疲労を無視します。代わりに、作業負荷制限 (WLL) を計算する必要があります。 6:1 ~ 10:1 の安全率を適用することを強くお勧めします。正確な乗数は、毎日の衝撃負荷の重大度によって完全に異なります。
材料の選択は長期的な生存を左右します。画一的なアプローチを使用することはできません。鍛造鋼の正確な化学的性質を評価します。
表:標準材料選定ガイドライン
| 鋼種の |
主な特性 |
最適な使用環境 |
| 40Cr(合金鋼) |
引張強度が高く、焼入性が良好です。 |
一般的な重量物の輸送、低から中程度の摩耗。 |
| 20クロムチタン |
優れた深肌焼入れと芯部の靭性。 |
高摩耗ゾーン、セメントクリンカー、灰の取り扱い。 |
| ステンレス合金 |
耐酸化性、耐薬品性に優れています。 |
腐食環境、洗浄エリア、高湿度。 |
5. 長期的な信頼性を得るためにドロップフォージドチェーンのサプライヤーを選択する
ベンダーを評価するには、厳密な商用ロジックとリスク軽減プロトコルが必要です。スチールリンクを購入するだけではありません。施設全体の稼働時間を確保しています。弱いベンダーは、サプライチェーンに許容できない脆弱性をもたらします。
完全なトレーサビリティを要求することをお勧めします。購入者は納品前に材料試験レポート (MTR) を要求する必要があります。プルーフロード文書もリクエストしてください。信頼できる ドロップ鍛造チェーンのサプライヤーは 冶金証明書を喜んで提供します。これらの文書は、その性能主張が過酷な産業条件に適合していることを保証します。ベンダーが鉄鋼の化学的性質を証明することに躊躇する場合は、直ちに失格にしてください。
カスタマイズ機能により、プレミアム パートナーと基本的なディストリビューターが区別されます。あなたの施設には、おそらく独自の摩耗ゾーンがあるでしょう。特殊な治療を設計できるサプライヤーを探してください。
- 高周波焼き入れピン: 研磨性の高い灰やセメントラインでの寿命を延ばします。
- カスタム フライト アタッチメント: 特定のバルク材料の体積スループットを最大化します。
- 特殊なクリアランス: 細かい砂が関節ジョイントに詰まるのを防ぎます。
- ドライフィルムコーティング: ほこりの多い環境でのベタつく湿った潤滑剤を排除します。
最後に、リードタイムと在庫サポートを評価します。避けられない交換には、すぐに部品を入手できる必要があります。施設専用の安全在庫を維持する能力を評価します。ダウンタイム延長のリスクを軽減するには、物流の遅延を積極的に管理するベンダーが必要です。
結論
毎日の運用使用により、必然的にピッチの伸びや表面の摩耗が発生します。しかし、精密に設計されたドロップ鍛造チェーンでは、この劣化が非常に遅く、完全に予測可能です。受動的に観察するのではなく、積極的なエンジニアリングの選択を通じて障害のタイムラインを制御します。
長期的なパフォーマンスを評価するには、基本的なカタログ負荷グラフを超える必要があります。硬化層の深さとコアの延性の間の冶金学的相互作用を深く理解する必要があります。これらの内部材料特性を外部動作環境に適合させると、優れた稼働時間が保証されます。
次のステップのアクション:
- 現在稼働しているすべてのチェーンに対して、張力と伸びの包括的な監査を実施します。
- 次のシフト中に不均一な摩耗パターンや異常な音響特性を文書化します。
- 既存の仕様を実際の日次スループット データと照らし合わせて監査するには、確立された認定サプライヤーに相談してください。
- 早期疲労を示すコンポーネントは、プラントの計画外停止を引き起こす前にアップグレードしてください。
よくある質問
Q: ドロップ鍛造チェーンは、毎日継続的に使用する場合、どれくらいの頻度で検査する必要がありますか?
A: トラックのずれや深刻な空運転を確認するには、毎週目視検査を行う必要があります。正確なピッチゲージを使用して毎月伸びを測定します。セメントや灰の取り扱いなどの摩耗性の高い環境では、突然の故障を防ぐために隔週の伸びチェックが必要になる場合があります。
Q: 毎日の重負荷の産業用負荷がチェーンの容量を超えていることを示す最初の兆候は何ですか?
A: 最も早い警告は、曲がったピンや潰れたリンク ボアなどの局所的な塑性変形です。標準のなじみ摩耗を超える初期段階の急速な伸びは、動作負荷が指定された使用負荷制限をはるかに超えていることを明らかに示しています。
Q: 潤滑剤を使用すると、ドロップ鍛造チェーンの寿命を大幅に延ばすことができますか?
A: はい、適切な潤滑により、内部のピンとボア間の摩擦が大幅に減少します。ただし、研磨性の高い環境では、標準的な湿潤オイルが砂を引き寄せて研削ペーストを生成します。摩耗の促進を防ぐために、ドライフィルムの代替品を使用するか、セルフクリアジョイントの設計を指定する必要があります。
Q: 同一のドロップフォージドチェーン仕様でも、日常の同じ使用において性能が異なるのはなぜですか?
A: パフォーマンスのばらつきは、通常、製造上の不一致が原因で発生します。不均一な熱処理により柔らかい部分が生じ、加工公差が緩いため、砥粒が接合部に早く浸透してしまいます。この現実は、ベンダーの厳格な審査と要求の厳しい冶金試験レポートの極めて重要性を強調しています。

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


