Manipularea continuă a materialelor în vrac degradează inevitabil componentele mecanice, indiferent de afirmațiile de marketing. Transportoarele grele suportă un stres imens la fiecare schimb operațional. Diferența dintre un sistem de înaltă performanță și o defecțiune costisitoare constă doar în predictibilitate. Trebuie să știți exact cum frecarea zilnică, tensiunea și sarcinile de șoc modifică integritatea structurală în timp. Lăsarea modelelor de uzură la voia întâmplării creează riscuri operaționale inacceptabile. Avariile neplanificate reduc rapid profitabilitatea instalației.
Scopul nostru este de a contura mecanismele specifice de uzură cu care vă confruntați în timpul utilizării continue. Vom explora cum puteți monitoriza degradarea performanței cu acuratețe înainte de a opri producția. De asemenea, veți învăța cum să aliniați specificațiile sistemului cu cerințele operaționale zilnice. Stăpânirea acestor elemente fundamentale de inginerie vă ajută să vă maximizați rentabilitatea investiției. Să examinăm forțele exacte care acționează asupra hardware-ului transportorului dumneavoastră.
Recomandări cheie
- Alungire previzibilă: Utilizarea zilnică provoacă în primul rând alungirea pasului prin uzura bolțului și a găurii, nu întinderea reală a legăturilor forjate.
- Dinamica suprafeței vs. miez: contactul abraziv continuu îndepărtează suprafața întărită, făcând din duritatea miezului interior cea mai bună siguranță împotriva ruperii bruște.
- Alinierea specificațiilor: Potrivirea specificațiilor lanțurilor forjate (de exemplu, adâncimea durității, rezistența maximă la rupere) la debitul zilnic specific dictează ciclul de viață așteptat.
- Responsabilitatea furnizorului: Un furnizor de lanțuri forjate de încredere oferă trasabilitate metalurgică pentru a garanta declarațiile de performanță în condiții industriale grele.
1. Mecanica uzurii zilnice: ce se întâmplă cu lanțurile forjate?
Timpul de nefuncționare neplanificat este exponențial mai costisitor decât înlocuirea programată a componentelor. Înțelegerea mecanismelor de uzură este primul pas în strategia dumneavoastră de diminuare a riscurilor. Managerii de instalații subestimează adesea forța de măcinare care apare în interiorul sistemelor lor de transport. Trebuie să analizăm modul în care operațiunea de zi cu zi modifică fizic metalul.
Particulele fine acționează ca o pastă de măcinare foarte abrazivă. Materiale precum cimentul, cenușa de cărbune și cerealele se infiltrează inevitabil în punctele de articulație. Ele se fixează direct între știft și orificiul legăturii. În timpul articulației zilnice a pinionului, acest nisip acționează ca șmirghel. Se rade încet suprafețele din oțel întărit. Această abraziune continuă este inamicul principal al fiabilității pe termen lung.
Trebuie să înțelegeți mitul „întindere”. Mulți operatori presupun că legăturile metalice se întind elastic sub tensiune puternică. În realitate, utilizarea normală întinde rareori oțelul forjat în sine. În schimb, jocul dintre bolțuri și găuri crește din cauza frecării interne. Această pierdere internă de material determină prelungirea întregului lanț. Pe măsură ce se prelungește, începe să călătorească mai sus pe dinții pinionului. Această geometrie de angajare modificată accelerează uzura suplimentară.
Încărcarea ciclică introduce un alt vector critic de defecțiune. Sistemul suferă cicluri continue de tensiune și eliberare. Tensiunea atinge vârfuri la capătul de antrenare și se eliberează lângă pinionul din coadă. Aceste fluctuații zilnice testează în mod constant limita de oboseală a oțelului forjat. Pe parcursul a milioane de cicluri, se pot dezvolta microfracturi dacă sarcina depășește limita de rezistență a materialului. Proiectat lanțurile forjate în picătură atenuează acest risc prin structuri superioare de curgere a cerealelor.
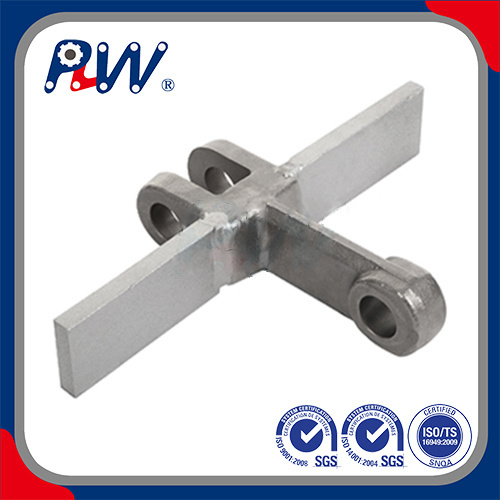
2. Impactul sarcinilor continue asupra unui sistem industrial de rezistență grea cu lanț forjat
Forjarea în picătură rezistă în mod special la solicitările industriale intense mult mai bine decât alternativele turnate sau ștanțate. Procesul de forjare comprimă structura granulelor de oțel. Aliniază boabele interne pentru a urma conturul exact al legăturii. Acest avantaj metalurgic previne fracturile bruște în condiții severe de funcționare.
Trebuie să faceți diferența între sarcinile de șoc și funcționarea în regim de echilibru. Funcționarea continuă constantă cauzează uzură abrazivă progresivă, previzibilă. În schimb, pornirile bruște, blocajele sau supratensiunile de material creează sarcini de șoc masive. O Configurația industrială rezistentă cu lanț forjat în picătură absoarbe aceste șocuri printr-un miez interior ductil. Dacă legăturile ar fi întărite uniform, un blocaj brusc le-ar sparge instantaneu.
Factorii de mediu modifică drastic ratele de uzură. Expunerea zilnică la căldură extremă degradează rapid lubrifianții standard. De exemplu, mutarea clincherului fierbinte coace uleiurile protectoare. Acest lucru lasă metalul să se frece direct de metal. Mediile corozive atacă în mod similar chimia oțelului. Cenușa acidă sau nămolul industrial umed modifică temperarea oțelului. Îndepărtează straturile protectoare oxidate, expunând metalul brut la degradare accelerată.
În cele din urmă, nu putem izola performanța lanțului de uzura pinionului. Ele funcționează ca un ecosistem mecanic interconectat. Utilizarea zilnică modifică agresiv unghiul de cuplare al pinionului. Atunci când dinții pinionului își pierd profilul inițial, ei transferă stresul anormal direct la zalele lanțului. Un pinion uzat sever va distruge un lanț nou-nouț în câteva săptămâni. Trebuie să le evaluați și să le înlocuiți întotdeauna ca un ansamblu pereche.
3. Monitorizarea degradării: când uzura devine un risc de cost?
Stabilirea unor praguri clare pentru o funcționare sigură previne eșecurile catastrofale. Trebuie să stabilim criterii obiective de evaluare. Bazarea pe presupuneri vizuale provoacă o defecțiune bruscă a echipamentului. Aveți nevoie de protocoale structurate și măsurabile pentru a monitoriza degradarea continuă.
Regula de alungire de 3% este punctul de referință universal acceptat în industrie. Măsurați un anumit număr de pasuri pe o secțiune tensionată. Odată ce alungirea atinge 2-3% peste lungimea nominală, riscul de eșec crește. Lanțul prelungit va începe să sară peste dinții pinionului. Această săritură smuciază violent întregul sistem de transport. Trebuie să programați înlocuirea imediat după atingerea acestui prag.
Indicatorii vizuali și auditivi oferă avertismente timpurii. Ar trebui să vă uitați cu atenție la știfturi în timpul ferestrelor de întreținere. Uzurirea sau înțepătura adâncă pe știfturi indică o defecțiune gravă a lubrifierii. Uzura laterală neuniformă a legăturilor semnalează nealinierea căii. Ar trebui să ascultați și sistemul. Zgomotele distincte de pocnire, măcinare sau plesnire semnalează geometria de angajare compromisă.
Trebuie să operăm în baza unor ipoteze transparente. Toate componentele mecanice se vor uza în cele din urmă. Sistemele proiectate nu oferă o viață infinită. Scopul principal de inginerie este maximizarea predictibilității respectivei uzură. Previzibilitatea vă permite să programați întreținerea exclusiv în timpul întreruperilor planificate. Acest lucru previne opririle costisitoare de producție la mijlocul schimburilor.
Diagramă: Degradarea operațională și rezumatul depanării
| Indicator de uzură |
Cauză principală |
Severitate operațională |
Acțiune recomandată |
| Peste 3% alungire a pasului |
Frecare internă bolț/alezaj |
Risc critic |
Înlocuiți lanțul și verificați pinioanele. |
| Pin Galling |
Eșecul lubrifierii / pătrunderea nisipului |
Risc ridicat |
Actualizați etanșarea sau treceți la lubrifiant cu peliculă uscată. |
| Uzură laterală inegală |
Alinierea greșită a căii transportoare |
Risc moderat |
Realiniați imediat arborii de antrenare și de coadă. |
| Zgomot de plesnit puternic |
Slăbire excesivă/uzură pinionului |
Risc ridicat |
Reglați dispozitivele de tensionare; verificați profilele dinților. |
4. Potrivirea specificațiilor lanțurilor forjate în picătură la debitul tău zilnic
Trebuie să citiți fișele de specificații tehnice prin prisma realităților operaționale zilnice. Numai un număr de catalog nu garantează nimic. Evaluarea echilibrului metalurgic precis asigură că echipamentul supraviețuiește cerințelor dumneavoastră specifice de debit.
Optimal Specificațiile pentru lanțuri forjate cu picătură necesită un profil cu dublă duritate. Aveți nevoie de un exterior profund călit. Acest strat exterior se înregistrează de obicei la 50-60 HRC. Oferă rezistență maximă împotriva șlefuirii abrazive. Cu toate acestea, miezul interior trebuie să rămână foarte ductil. Miezul rămâne de obicei între 30-40 HRC. Acest centru mai moale absoarbe șocurile operaționale bruște fără a se sparge.
Inginerii dimensionează adesea din greșeală sistemele bazate exclusiv pe rezistența la rupere finală (UBS). Aceasta este o capcană comună și periculoasă. UBS indică doar punctul exact al ruperii catastrofale sub tensiune statică de laborator. Ignoră oboseala zilnică dinamică. În schimb, trebuie să calculați limita de sarcină de lucru (WLL). Vă recomandăm insistent să aplicați un factor de siguranță de la 6:1 până la 10:1. Multiplicatorul exact depinde în întregime de severitatea sarcinii zilnice de șoc.
Selecția materialului dictează supraviețuirea pe termen lung. Nu puteți folosi o abordare universală. Evaluați chimia exactă a oțelului forjat.
Tabel: Ghid standard de selecție a materialelor
| Grad de oțel |
Caracteristică primară |
Cel mai bun mediu de aplicare |
| 40Cr (oțel aliat) |
Rezistență ridicată la tracțiune și întăribilitate bună. |
Transport general pentru sarcini grele, abraziune scăzută spre medie. |
| 20CrMnTi |
Întărire adâncă excelentă și duritate a miezului. |
Zone cu abraziune ridicată, clincher de ciment, manipulare cenușă. |
| Aliaje inoxidabile |
Rezistență superioară la oxidare și chimic. |
Medii corozive, zone de spălare, umiditate ridicată. |
5. Selectarea unui furnizor de lanțuri forjate pentru fiabilitate pe termen lung
Evaluarea furnizorilor necesită o logică comercială strictă și protocoale de reducere a riscurilor. Nu cumperi doar legături de oțel. Vă asigurați timpul de funcționare pentru întreaga dvs. unitate. Un furnizor slab introduce vulnerabilități inacceptabile ale lanțului de aprovizionare.
Vă sfătuim să solicitați trasabilitate completă. Cumpărătorii trebuie să solicite rapoarte de testare a materialelor (MTR) înainte de a prelua livrarea. De asemenea, ar trebui să solicitați documentația de încărcare a probei. Un de încredere Furnizorul de lanțuri forjate oferă de bunăvoie certificate metalurgice. Aceste documente garantează că afirmațiile lor de performanță se potrivesc cu condițiile industriale grele. Dacă un vânzător ezită să-și demonstreze chimia oțelului, descalificați-l imediat.
Capacitățile de personalizare disting partenerii premium de distribuitorii de bază. Unitatea dumneavoastră are probabil zone de uzură unice. Căutați furnizori capabili să realizeze tratamente specializate.
- Știfturi căliți prin inducție: Prelungește durata de viață în liniile de cenușă sau ciment foarte abrazive.
- Atașamente personalizate de zbor: Maximizează debitul volumetric pentru anumite materiale în vrac.
- Spații speciale: Împiedică granulația fină să blocheze articulațiile de articulație.
- Acoperiri cu peliculă uscată: elimină lubrifianții umezi lipicios în medii cu praf.
În cele din urmă, evaluați-le timpii de livrare și suportul pentru inventar. Schimbările inevitabile necesită disponibilitatea imediată a pieselor. Evaluați capacitatea acestora de a menține un stoc de siguranță dedicat pentru instalația dvs. Atenuarea riscului de nefuncționare prelungită necesită un furnizor care gestionează în mod proactiv întârzierile logistice.
Concluzie
Utilizarea operațională zilnică va cauza inevitabil alungirea pasului și uzura suprafeței. Cu toate acestea, lanțurile forjate cu picătură proiectate cu precizie fac această degradare excepțional de lentă și complet previzibilă. Controlați cronologia eșecului prin alegeri proactive de inginerie, mai degrabă decât prin observație pasivă.
Evaluarea performanței pe termen lung necesită trecerea dincolo de graficele de bază ale încărcării catalogului. Trebuie să înțelegeți profund interacțiunea metalurgică dintre adâncimea carcasei și ductilitatea miezului. Potrivirea acestor proprietăți interne ale materialelor cu mediul dumneavoastră extern de operare garantează un timp de funcționare superior.
Următorul pas acțiuni:
- Efectuați un audit cuprinzător de tensiune și alungire pe toate lanțurile aflate în funcțiune.
- Documentați orice tipare de uzură neuniformă sau semnături acustice anormale în timpul următoarei ture.
- Consultați un furnizor consacrat, certificat pentru a vă audita specificațiile existente în raport cu datele zilnice reale de debit.
- Actualizați componentele care arată oboseală prematură înainte de a declanșa o oprire neplanificată a fabricii.
FAQ
Î: Cât de des ar trebui să fie inspectate lanțurile forjate în caz de cădere în condiții de utilizare continuă zilnică?
R: Trebuie să efectuați inspecții vizuale săptămânal pentru a verifica dacă șenile nu sunt aliniate sau funcționează sever pe uscat. Măsurați alungirea lunar folosind calibre precise de pas. Mediile extrem de abrazive, cum ar fi manipularea cimentului sau a cenușii, pot necesita verificări bi-săptămânale de alungire pentru a preveni defecțiunile bruște.
Î: Care este primul semn că încărcăturile industriale grele zilnice depășesc capacitatea lanțului?
R: Cel mai timpuriu avertisment este deformarea plastică localizată, cum ar fi știfturile îndoite sau orificiile de legătură zdrobite. Alungirea rapidă în stadiu incipient dincolo de uzura standard de rodare indică clar că sarcinile operaționale depășesc cu mult limita de sarcină de lucru specificată.
Î: Poate lubrifierea să prelungească semnificativ durata de viață a lanțurilor forjate?
R: Da, lubrifierea adecvată reduce drastic frecarea internă între bolțuri. Cu toate acestea, în medii foarte abrazive, uleiurile umede standard atrag nisipul și creează o pastă de măcinat. Pentru a preveni uzura accelerată, trebuie să utilizați alternative de peliculă uscată sau să specificați modele de îmbinare cu auto-curățare.
Î: De ce specificațiile identice ale lanțurilor forjate cu picătură funcționează diferit în aceeași aplicație zilnică?
R: Diferențele de performanță provin de obicei din inconsecvențele de producție. Tratamentul termic neuniform creează puncte moi, în timp ce toleranțele de prelucrare slabe permit nisipului abraziv să pătrundă mai repede în îmbinări. Această realitate întărește importanța critică a verificării riguroase a furnizorilor și a rapoartelor exigente de testare metalurgică.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


