Ciągłe przenoszenie materiałów sypkich nieuchronnie powoduje degradację elementów mechanicznych, niezależnie od twierdzeń marketingowych. Przenośniki o dużej wytrzymałości wytrzymują ogromne obciążenia na każdej zmianie operacyjnej. Różnica między systemem o wysokiej wydajności a kosztowną awarią polega wyłącznie na przewidywalności. Musisz dokładnie wiedzieć, jak codzienne tarcie, napięcie i obciążenia udarowe zmieniają z biegiem czasu integralność konstrukcji. Pozostawienie wzorców zużycia przypadkowi stwarza niedopuszczalne ryzyko operacyjne. Nieplanowane awarie szybko obniżają rentowność obiektu.
Naszym celem jest opisanie specyficznych mechanizmów zużycia, z którymi możesz się spotkać w przypadku ciągłego użytkowania. Zbadamy, w jaki sposób można dokładnie monitorować spadek wydajności, zanim zatrzyma on produkcję. Dowiesz się także, jak dostosować specyfikacje systemu do codziennych wymagań operacyjnych. Opanowanie podstaw inżynierii pomoże Ci zmaksymalizować zwrot z inwestycji. Zbadajmy dokładnie siły działające na osprzęt przenośnika.
Kluczowe dania na wynos
- Przewidywalne wydłużenie: Codzienne użytkowanie powoduje przede wszystkim wydłużenie podziałki w wyniku zużycia sworznia i otworu, a nie rzeczywiste rozciąganie kutych ogniw.
- Dynamika powierzchni a rdzeń: Ciągłe ścierne paski stykowe na utwardzanej powierzchniowo powierzchni sprawiają, że wewnętrzna wytrzymałość rdzenia zapewnia najwyższą odporność na nagłe pęknięcia.
- Dopasowanie specyfikacji: Dopasowanie specyfikacji łańcuchów kutych matrycowo (np. głębokość twardości, ostateczna wytrzymałość na zrywanie) do określonej dziennej wydajności określa oczekiwany cykl życia.
- Odpowiedzialność dostawcy: Niezawodny dostawca łańcuchów kutych matrycowo zapewnia identyfikowalność metalurgiczną, aby zagwarantować deklarację wydajności w ciężkich warunkach przemysłowych.
1. Mechanika codziennego użytku: co się dzieje z kutymi łańcuchami?
Nieplanowane przestoje są wykładniczo droższe niż planowana wymiana podzespołów. Zrozumienie mechanizmów zużycia jest pierwszym krokiem w strategii ograniczania ryzyka. Menedżerowie obiektów często nie doceniają samej siły mielenia występującej w ich systemach przenośników. Musimy przeanalizować, jak codzienna operacja fizycznie zmienia metal.
Drobne cząstki działają jak wysoce ścierna pasta szlifierska. Materiały takie jak cement, popiół węglowy i ziarno nieuchronnie przedostają się do punktów przegubowych. Osiadają bezpośrednio pomiędzy sworzniem a otworem ogniwa. Podczas codziennego łączenia zębatki piasek ten działa jak papier ścierny. Powoli goli hartowane powierzchnie stalowe. To ciągłe ścieranie jest głównym wrogiem długoterminowej niezawodności.
Musisz zrozumieć mit o „rozciąganiu”. Wielu operatorów zakłada, że metalowe ogniwa rozciągają się elastycznie pod dużym napięciem. W rzeczywistości normalne użytkowanie rzadko powoduje rozciąganie samej kutej stali. Zamiast tego luz między sworzniami i otworami zwiększa się z powodu tarcia wewnętrznego. Ta wewnętrzna utrata materiału powoduje wydłużenie całego łańcucha. W miarę wydłużania się zaczyna przesuwać się wyżej na zębach koła łańcuchowego. Ta zmieniona geometria sprzęgania przyspiesza dalsze zużycie.
Obciążenie cykliczne wprowadza kolejny krytyczny wektor awarii. System podlega ciągłym cyklom napinania i zwalniania. Napięcie osiąga szczyt po stronie napędu i spada w pobliżu tylnego koła łańcuchowego. Te codzienne wahania stale testują granicę zmęczenia kutej stali. W ciągu milionów cykli mogą powstać mikropęknięcia, jeśli obciążenie przekracza granicę wytrzymałości materiału. Zaprojektowane Łańcuchy kute matrycowo zmniejszają to ryzyko dzięki doskonałej strukturze przepływu ziaren.
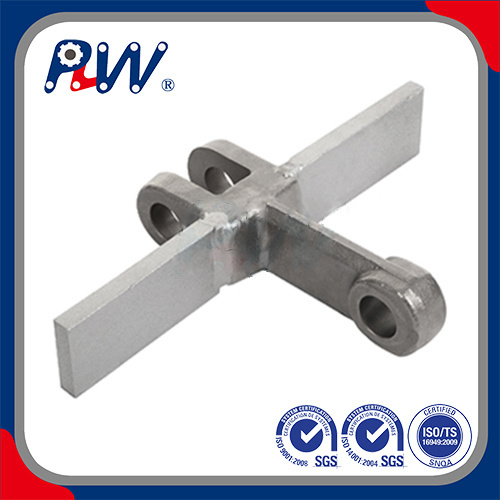
2. Wpływ ciągłych obciążeń na przemysłowy system o dużej wytrzymałości z kutymi łańcuchami
Kucie matrycowe jest w szczególności odporne na intensywne naprężenia przemysłowe znacznie lepiej niż alternatywy odlewane lub tłoczone. Proces kucia ściska strukturę ziaren stali. Wyrównuje wewnętrzne ziarno, aby dokładnie podążało za konturem łącza. Ta zaleta metalurgiczna zapobiega nagłym pęknięciom w trudnych warunkach pracy.
Należy rozróżnić obciążenia udarowe od pracy w stanie ustalonym. Stała, ciągła praca powoduje stopniowe, przewidywalne zużycie ścierne. I odwrotnie, nagłe uruchomienia, zacięcia lub skoki materiału powodują ogromne obciążenia udarowe. A Łańcuch kuty matrycowo o dużej wytrzymałości, przemysłowy, pochłania te wstrząsy poprzez plastyczny rdzeń wewnętrzny. Gdyby ogniwa były równomiernie utwardzone, nagłe zacięcie spowodowałoby ich natychmiastowe rozbicie.
Czynniki środowiskowe drastycznie zmieniają tempo zużycia. Codzienna ekspozycja na ekstremalne ciepło powoduje szybką degradację standardowych smarów. Na przykład poruszający się gorący klinkier wypala oleje ochronne. Powoduje to tarcie metalu bezpośrednio o metal. Środowiska korozyjne w podobny sposób atakują chemię stali. Kwaśny popiół lub mokry szlam przemysłowy zmienia stan stali. Usuwa ochronne utlenione warstwy, narażając surowiec na przyspieszony rozkład.
Wreszcie, nie możemy oddzielić wydajności łańcucha od zużycia zębatki. Działają jako wzajemnie powiązany ekosystem mechaniczny. Codzienne użytkowanie powoduje agresywną zmianę kąta zazębienia zębatki. Kiedy zęby koła łańcuchowego tracą swój pierwotny profil, przenoszą nieprawidłowe naprężenia bezpośrednio na ogniwa łańcucha. Mocno zużyta zębatka zniszczy nowy łańcuch w ciągu kilku tygodni. Zawsze należy je ocenić i zastąpić jako sparowany zespół.
3. Monitorowanie degradacji: kiedy zużycie staje się ryzykiem kosztowym?
Ustalenie jasnych progów bezpiecznej pracy zapobiega katastrofalnym awariom. Musimy ustalić obiektywne kryteria oceny. Poleganie na domysłach wizualnych grozi nagłą awarią sprzętu. Potrzebujesz ustrukturyzowanych, mierzalnych protokołów do monitorowania postępującej degradacji.
Zasada wydłużenia wynosząca 3% jest powszechnie akceptowanym punktem odniesienia w branży. Zmierz określoną liczbę podziałek w naprężonym przekroju. Gdy wydłużenie osiągnie 2-3% w stosunku do długości nominalnej, ryzyko awarii wzrasta. Wydłużony łańcuch zacznie przeskakiwać przez zęby koła łańcuchowego. To przeskakiwanie powoduje gwałtowne szarpnięcie całego systemu przenośników. Należy zaplanować wymianę natychmiast po osiągnięciu tego progu.
Wskaźniki wizualne i dźwiękowe zapewniają wczesne ostrzeżenia. Podczas okresów konserwacji należy dokładnie przyjrzeć się kołkom. Zatarcie lub głębokie zarysowania na sworzniach wskazują na poważną awarię smarowania. Nierówne zużycie boczne ogniw sygnalizuje niewspółosiowość toru. Warto także posłuchać systemu. Wyraźne odgłosy trzaskania, zgrzytania lub uderzania sygnalizują pogorszenie geometrii sprzęgania.
Musimy działać w oparciu o przejrzyste założenia. Wszystkie elementy mechaniczne w końcu ulegną zużyciu. Zaprojektowane systemy nie oferują nieskończonego życia. Podstawowym celem inżynieryjnym jest maksymalizacja przewidywalności tego zużycia. Przewidywalność pozwala zaplanować konserwację wyłącznie podczas planowanych przestojów. Zapobiega to kosztownym przestojom produkcji w połowie zmiany.
Wykres: Podsumowanie degradacji operacyjnej i rozwiązywania problemów
| Wskaźnik zużycia |
Główna przyczyna |
Ważność |
działania Zalecane działanie |
| Ponad 3% wydłużenia podziałki |
Wewnętrzne tarcie sworznia/otwóru |
Ryzyko krytyczne |
Wymień łańcuch i sprawdź zębatki. |
| Pin Galling |
Awaria smarowania / przedostanie się piasku |
Wysokie ryzyko |
Ulepsz uszczelnienie lub przejdź na lubrykant z suchą powłoką. |
| Nierówne zużycie boczne |
Niewspółosiowość torów przenośnika |
Umiarkowane ryzyko |
Natychmiast ponownie wyosiuj wały napędowe i tylne. |
| Głośny dźwięk uderzania |
Nadmierny luz/zużycie zębatki |
Wysokie ryzyko |
Wyreguluj napinacze; sprawdź profile zębów. |
4. Dopasowanie specyfikacji łańcuchów kutych matrycowo do dziennej wydajności
Należy czytać specyfikacje techniczne przez pryzmat codziennych realiów operacyjnych. Sam numer katalogowy niczego nie gwarantuje. Ocena dokładnej równowagi metalurgicznej gwarantuje, że sprzęt sprosta określonym wymaganiom w zakresie wydajności.
Optymalny Specyfikacje łańcuchów kutych matrycowo wymagają profilu o podwójnej twardości. Potrzebujesz głęboko utwardzanej powierzchni zewnętrznej. Ta zewnętrzna warstwa zazwyczaj rejestruje się przy 50-60 HRC. Zapewnia maksymalną odporność na szlifowanie ścierne. Jednakże rdzeń wewnętrzny musi pozostać bardzo plastyczny. Trzon zwykle mieści się w przedziale 30-40 HRC. Ten bardziej miękki środek pochłania nagłe wstrząsy operacyjne bez rozbijania.
Inżynierowie często błędnie dobierają rozmiary systemów w oparciu wyłącznie o najwyższą siłę zrywającą (UBS). To powszechna i niebezpieczna pułapka. UBS wskazuje jedynie dokładny punkt katastrofalnego pęknięcia pod statycznym napięciem laboratoryjnym. Ignoruje dynamiczne, codzienne zmęczenie. Zamiast tego należy obliczyć limit obciążenia roboczego (WLL). Zdecydowanie zalecamy zastosowanie współczynnika bezpieczeństwa od 6:1 do 10:1. Dokładny mnożnik zależy całkowicie od intensywności dziennego obciążenia udarowego.
Wybór materiału decyduje o długoterminowym przetrwaniu. Nie można zastosować uniwersalnego podejścia. Oceń dokładny skład chemiczny kutej stali.
Tabela: Standardowe wytyczne dotyczące doboru materiałów
| Gatunek stali |
Podstawowa charakterystyka |
Najlepsze środowisko zastosowania |
| 40Cr (stal stopowa) |
Wysoka wytrzymałość na rozciąganie i dobra hartowność. |
Ogólny transport ciężki, ścieranie od niskiego do średniego. |
| 20CrMnTi |
Doskonałe utwardzanie wgłębne i wytrzymałość rdzenia. |
Strefy narażenia na ścieranie, klinkier cementowy, transport popiołu. |
| Stopy nierdzewne |
Doskonała odporność na utlenianie i chemikalia. |
Środowiska korozyjne, obszary zmywane, wysoka wilgotność. |
5. Wybór dostawcy łańcuchów kutych matrycowo ze względu na długoterminową niezawodność
Ocena dostawców wymaga ścisłej logiki komercyjnej i protokołów redukcji ryzyka. Kupujesz nie tylko stalowe linki. Zapewniasz nieprzerwaną pracę całego obiektu. Słaby dostawca wprowadza niedopuszczalne luki w łańcuchu dostaw.
Zalecamy wymaganie pełnej identyfikowalności. Kupujący muszą zażądać raportów z testów materiałów (MTR) przed przyjęciem dostawy. Powinieneś także poprosić o dokumentację potwierdzającą załadowanie. Niezawodny Dostawca łańcuchów kutych matrycowo chętnie udostępnia certyfikaty hutnicze. Dokumenty te gwarantują, że ich parametry użytkowe odpowiadają Twoim ciężkim warunkom przemysłowym. Jeżeli sprzedawca waha się przed udowodnieniem składu chemicznego stali, należy go natychmiast zdyskwalifikować.
Możliwości dostosowywania odróżniają partnerów premium od podstawowych dystrybutorów. Twój obiekt prawdopodobnie ma unikalne strefy zużycia. Poszukaj dostawców zdolnych do opracowania specjalistycznych metod leczenia.
- Trzpienie hartowane indukcyjnie: Wydłużają żywotność bardzo ściernych przewodów popiołowych lub cementowych.
- Niestandardowe osprzęt lotniczy: maksymalizuje przepustowość objętościową w przypadku określonych materiałów sypkich.
- Specjalne odstępy: zapobiegają zakleszczaniu się drobnych ziaren piasku w połączeniach przegubowych.
- Powłoki suche: Eliminują lepkie mokre smary w zapylonych środowiskach.
Na koniec oceń czas realizacji zamówień i obsługę zapasów. Nieuniknione zmiany wymagają natychmiastowej dostępności części. Oceń ich zdolność do utrzymywania dedykowanych zapasów bezpieczeństwa dla Twojego obiektu. Ograniczanie ryzyka dłuższych przestojów wymaga dostawcy, który aktywnie zarządza opóźnieniami logistycznymi.
Wniosek
Codzienne użytkowanie nieuchronnie powoduje wydłużenie podziałki i zużycie powierzchni. Jednakże precyzyjnie zaprojektowane łańcuchy kute matrycowo sprawiają, że degradacja ta jest wyjątkowo powolna i całkowicie przewidywalna. Kontrolujesz harmonogram awarii poprzez proaktywne wybory inżynieryjne, a nie pasywną obserwację.
Ocena długoterminowej wydajności wymaga wyjścia poza podstawowe katalogowe wykresy obciążenia. Musisz głęboko zrozumieć metalurgiczną zależność pomiędzy głębokością obudowy i ciągliwością rdzenia. Dopasowanie tych wewnętrznych właściwości materiału do zewnętrznego środowiska operacyjnego gwarantuje doskonały czas sprawności.
Następny krok Działania:
- Przeprowadź kompleksowy audyt naprężenia i wydłużenia wszystkich aktualnie działających łańcuchów.
- Dokumentuj wszelkie nierówne wzorce zużycia lub nieprawidłowe sygnatury akustyczne podczas następnej zmiany.
- Skonsultuj się z uznanym, certyfikowanym dostawcą, aby sprawdzić istniejące specyfikacje pod kątem rzeczywistych danych dotyczących dziennej przepustowości.
- Ulepsz komponenty wykazujące przedwczesne zmęczenie, zanim spowodują nieplanowane przestoje instalacji.
Często zadawane pytania
P: Jak często należy sprawdzać łańcuchy kute matrycowo w ramach codziennego, ciągłego użytkowania?
Odp.: Należy przeprowadzać cotygodniowe kontrole wzrokowe w celu sprawdzenia niewspółosiowości gąsienic lub poważnego suchobiegu. Mierz co miesiąc wydłużenie za pomocą precyzyjnych mierników podziałki. Środowiska o wysokiej ścieralności, takie jak transport cementu lub popiołu, mogą wymagać kontroli wydłużenia co dwa tygodnie, aby zapobiec nagłej awarii.
P: Jaka jest pierwsza oznaka tego, że codzienne obciążenia przemysłowe o dużej wytrzymałości przekraczają udźwig łańcucha?
Odp.: Najwcześniejszym ostrzeżeniem jest miejscowe odkształcenie plastyczne, takie jak wygięte sworznie lub zgniecione otwory łączące. Szybkie wydłużenie na wczesnym etapie wykraczające poza standardowe zużycie podczas docierania wyraźnie wskazuje, że obciążenia eksploatacyjne znacznie przekraczają określony limit obciążenia roboczego.
P: Czy smarowanie może znacząco wydłużyć żywotność łańcuchów kutych matrycowo?
Odp.: Tak, właściwe smarowanie drastycznie zmniejsza wewnętrzne tarcie sworzeń-otwór. Jednakże w środowiskach silnie ściernych standardowe mokre oleje przyciągają piasek i tworzą pastę szlifierską. Aby zapobiec przyspieszonemu zużyciu, należy zastosować alternatywy dla suchej powłoki lub określić konstrukcje połączeń samoczyszczących.
P: Dlaczego identyczne specyfikacje łańcuchów kutych matrycowo działają inaczej w tym samym codziennym zastosowaniu?
Odp.: Różnice w wydajności zwykle wynikają z niespójności produkcyjnych. Nierówna obróbka cieplna powoduje powstawanie miękkich punktów, a luźne tolerancje obróbki umożliwiają szybsze wnikanie piasku ściernego w spoiny. Ta rzeczywistość wzmacnia krytyczne znaczenie rygorystycznej weryfikacji dostawców i wymagających raportów z testów metalurgicznych.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


