Sürekli dökme malzeme taşıma, pazarlama iddialarına bakılmaksızın mekanik bileşenlerin kaçınılmaz olarak bozulmasına neden olur. Ağır hizmet tipi konveyörler, her çalışma vardiyasında büyük strese maruz kalır. Yüksek performanslı bir sistem ile maliyetli bir arıza arasındaki fark tamamen öngörülebilirlikte yatmaktadır. Günlük sürtünme, gerilim ve şok yüklerinin zamanla yapısal bütünlüğü nasıl değiştirdiğini tam olarak bilmelisiniz. Aşınma modellerini şansa bırakmak, kabul edilemez operasyonel riskler yaratır. Planlanmamış arızalar tesisin karlılığını hızla azaltır.
Amacımız sürekli kullanımda karşılaştığınız spesifik aşınma mekanizmalarını özetlemektir. Performans düşüşünü üretimi durdurmadan önce nasıl doğru bir şekilde izleyebileceğinizi keşfedeceğiz. Ayrıca sistem özelliklerini günlük operasyonel taleplerle nasıl uyumlu hale getireceğinizi de öğreneceksiniz. Bu mühendislik temellerinde uzmanlaşmak, yatırım getirinizi en üst düzeye çıkarmanıza yardımcı olur. Konveyör donanımınıza etki eden kuvvetleri tam olarak inceleyelim.
Temel Çıkarımlar
- Öngörülebilir Uzama: Günlük kullanım, dövme baklaların gerçek anlamda gerilmesine değil, öncelikle pim ve delik aşınması yoluyla hatve uzamasına neden olur.
- Yüzey ve Çekirdek Dinamikleri: Sürekli aşındırıcı temas, sertleştirilmiş yüzeyi sıyırarak iç çekirdek sağlamlığını ani kopmalara karşı son derece güvenli hale getirir.
- Spesifikasyon Hizalaması: eşleştirilmesi , beklenen yaşam döngüsünü belirler. Dövme zincir spesifikasyonlarının (örneğin, sertlik derinliği, nihai kopma mukavemeti) spesifik günlük verimle
- Tedarikçi Sorumluluğu: Güvenilir bir sıcak dövme zincir tedarikçisi, ağır endüstriyel koşullar altında performans iddialarını garanti etmek için metalurjik izlenebilirlik sağlar.
1. Günlük Giyimin Mekaniği: Dövme Zincirler Düşerse Ne Olur?
Planlanmamış arıza süresi, planlı bileşen değişiminden katlanarak daha pahalıdır. Aşınma mekanizmalarını anlamak, risk azaltma stratejinizin birinci adımıdır. Tesis yöneticileri genellikle konveyör sistemlerinde oluşan taşlama kuvvetini hafife alıyor. Günlük operasyonun metali fiziksel olarak nasıl değiştirdiğini analiz etmeliyiz.
İnce parçacıklar oldukça aşındırıcı bir taşlama macunu görevi görür. Çimento, kömür külü ve tahıl gibi malzemeler kaçınılmaz olarak eklem noktalarına sızar. Doğrudan pim ile bağlantı deliği arasına yerleşirler. Günlük dişli eklemlenmesi sırasında bu tanecik zımpara kağıdı gibi davranır. Sertleşmiş çelik yüzeyleri yavaşça tıraş eder. Bu sürekli aşınma, uzun vadeli güvenilirliğin başlıca düşmanıdır.
'Uzatma' efsanesini anlamalısınız. Birçok operatör, metal bağlantıların ağır gerilim altında elastik olarak esnediğini varsaymaktadır. Gerçekte, normal kullanım dövme çeliğin kendisini nadiren esnetir. Bunun yerine, iç sürtünme nedeniyle pimler ve delikler arasındaki boşluk artar. Bu iç malzeme kaybı genel zincirin uzamasına neden olur. Uzadıkça zincir dişlisi dişleri üzerinde daha yükseğe çıkmaya başlar. Bu değiştirilmiş kavrama geometrisi daha fazla aşınmayı hızlandırır.
Döngüsel yükleme başka bir kritik arıza vektörünü ortaya çıkarır. Sistem sürekli çekme ve bırakma döngülerinden geçer. Gerilim, tahrik ucunda zirveye ulaşır ve kuyruk dişlisinin yakınında serbest kalır. Bu günlük dalgalanmalar dövme çeliğin yorulma sınırını sürekli olarak test eder. Milyonlarca döngüden sonra yükün malzeme dayanıklılık sınırını aşması durumunda mikro çatlaklar gelişebilir. Tasarlanmış dövülmüş zincirler, üstün tahıl akış yapıları sayesinde bu riski azaltır.
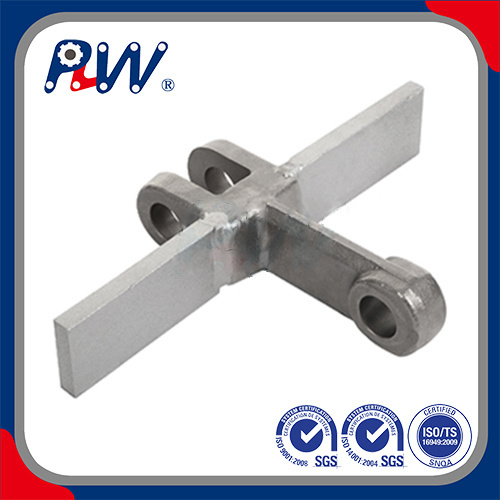
2. Sürekli Yüklerin Damla Dövme Zincirli Ağır Hizmet Endüstriyel Sistemine Etkisi
Damla dövme, özellikle yoğun endüstriyel gerilimlere, döküm veya damgalı alternatiflerden çok daha iyi direnç gösterir. Dövme işlemi çelik tane yapısını sıkıştırır. Bağlantının tam hatlarını takip edecek şekilde iç damarı hizalar. Bu metalurjik avantaj, ağır çalışma koşullarında ani kırılmaları önler.
Şok yüklerle kararlı durum çalışması arasında ayrım yapmalısınız. Sürekli çalışma, kademeli, öngörülebilir aşınmaya neden olur. Tersine, ani başlangıçlar, sıkışmalar veya malzeme dalgalanmaları büyük şok yükleri oluşturur. A Damla dövme zincirli ağır hizmet tipi endüstriyel kurulum, bu şokları sünek bir iç çekirdek aracılığıyla emer. Eğer bağlantılar eşit şekilde sertleştirilmiş olsaydı, ani bir sıkışma onları anında paramparça ederdi.
Çevresel faktörler aşınma oranlarını büyük ölçüde değiştirir. Her gün aşırı ısıya maruz kalmak, standart yağlayıcıların hızla bozulmasına neden olur. Örneğin, sıcak klinkerin taşınması koruyucu yağların pişirilmesine neden olur. Bu, metalin doğrudan metale sürtünmesine neden olur. Aşındırıcı ortamlar da benzer şekilde çelik kimyasına zarar verir. Asidik kül veya ıslak endüstriyel çamur çeliğin temperini değiştirir. Koruyucu oksitlenmiş katmanları soyarak ham metali hızlandırılmış çürümeye maruz bırakır.
Son olarak zincir performansını dişli aşınmasından izole edemeyiz. Birbirine bağlı mekanik bir ekosistem olarak çalışırlar. Günlük kullanım, dişlinin kavrama açısını agresif bir şekilde değiştirir. Zincir dişlisi dişleri orijinal profillerini kaybettiğinde anormal gerilimi doğrudan zincir baklalarına aktarırlar. Ciddi derecede aşınmış bir dişli, yepyeni bir zinciri birkaç hafta içinde yok edebilir. Bunları her zaman eşleştirilmiş bir montaj olarak değerlendirmeli ve değiştirmelisiniz.
3. Bozulmanın İzlenmesi: Aşınma Ne Zaman Maliyet Riski Haline Gelir?
Güvenli çalışma için net eşik değerleri belirlemek, yıkıcı arızaları önler. Objektif değerlendirme kriterleri oluşturmalıyız. Görsel tahminlere güvenmek ani ekipman arızalarına davetiye çıkarır. Devam eden bozulmayı izlemek için yapılandırılmış, ölçülebilir protokollere ihtiyacınız var.
%3 uzama kuralı evrensel olarak kabul edilen endüstri standardıdır. Gerilmiş bir bölüm boyunca belirli sayıda eğimi ölçün. Uzama nominal uzunluğun %2-3'üne ulaştığında arıza riski artar. Uzatılan zincir dişli dişlerinin üzerinden atlamaya başlayacaktır. Bu atlama, tüm konveyör sistemini şiddetle sarsıyor. Bu eşiğe ulaştığınızda değiştirmeyi hemen planlamanız gerekir.
Görsel ve işitsel göstergeler erken uyarı sağlar. Bakım zamanlarında pinlere yakından bakmalısınız. Pimlerde aşınma veya derin çizikler ciddi yağlama arızasını gösterir. Bağlantılardaki eşit olmayan yan aşınma, iz hizalamasının yanlış olduğunu gösterir. Ayrıca sistemi de dinlemelisiniz. Belirgin patlama, sürtünme veya tokat sesleri, etkileşim geometrisinin bozulduğunun sinyalini verir.
Şeffaf varsayımlar altında faaliyet göstermeliyiz. Tüm mekanik bileşenler eninde sonunda aşınacaktır. Mühendislik sistemleri sonsuz yaşam sunmaz. Temel mühendislik hedefi, bu aşınmanın öngörülebilirliğini en üst düzeye çıkarmaktır. Tahmin edilebilirlik, bakımı yalnızca planlı kesintiler sırasında planlamanıza olanak tanır. Bu, vardiya ortasında pahalı üretim durmalarını önler.
Tablo: Operasyonel Bozulma ve Sorun Giderme Özeti
| Aşınma Göstergesi |
Birincil Neden |
Operasyonel Ciddiyet |
Önerilen Eylem |
| %3'ün üzerinde Hatve Uzaması |
İç pim/delik sürtünmesi |
Kritik Risk |
Zinciri değiştirin ve dişlileri kontrol edin. |
| İğneleme |
Yağlama hatası / kum girişi |
Yüksek Risk |
Sızdırmazlığı yükseltin veya kuru film yağına geçin. |
| Düzensiz Yan Aşınma |
Konveyör hattının yanlış hizalanması |
Orta Risk |
Tahrik ve kuyruk millerini derhal yeniden hizalayın. |
| Yüksek Ses Tokatlama |
Aşırı gevşeklik/dişli aşınması |
Yüksek Risk |
Gerdiricileri ayarlayın; diş profillerini kontrol edin. |
4. Damla Dövme Zincirlerin Özelliklerini Günlük Üretiminizle Eşleştirme
Teknik özellik sayfalarını günlük operasyonel gerçeklerin merceğinden okumalısınız. Katalog numarası tek başına hiçbir şeyi garanti etmez. Hassas metalurjik dengenin değerlendirilmesi, ekipmanın özel üretim taleplerinizi karşılamasını sağlar.
Optimum Damla dövme zincirlerin spesifikasyonları çift sertlik profili gerektirir. Derinlemesine sertleştirilmiş bir dış cepheye ihtiyacınız var. Bu dış katman tipik olarak 50-60 HRC'ye kaydolur. Aşındırıcı taşlamalara karşı maksimum direnç sağlar. Ancak iç çekirdeğin oldukça sünek kalması gerekiyor. Çekirdek genellikle 30-40 HRC arasında kalır. Bu daha yumuşak merkez, ani operasyonel şokları parçalanmadan emer.
Mühendisler genellikle sistemleri yanlışlıkla yalnızca Nihai Kırılma Gücüne (UBS) dayalı olarak boyutlandırır. Bu yaygın ve tehlikeli bir tuzaktır. UBS yalnızca statik laboratuvar gerilimi altında felaket niteliğindeki kırılmanın tam noktasını gösterir. Dinamik günlük yorgunluğu göz ardı eder. Bunun yerine Çalışma Yükü Sınırını (WLL) hesaplamanız gerekir. 6:1 ila 10:1 güvenlik faktörünün uygulanmasını şiddetle tavsiye ederiz. Kesin çarpan tamamen günlük şok yükünün ciddiyetine bağlıdır.
Malzeme seçimi uzun süreli hayatta kalmayı belirler. Herkese uyan tek boyutlu bir yaklaşımı kullanamazsınız. Dövme çeliğin kimyasını tam olarak değerlendirin.
Tablo: Standart Malzeme Seçimi Yönergeleri
| Çelik Sınıfı |
Birincil Özellik |
En İyi Uygulama Ortamı |
| 40Cr (Alaşımlı Çelik) |
Yüksek çekme mukavemeti ve iyi sertleşebilirlik. |
Genel ağır yük taşımacılığı, düşük ila orta aşınma. |
| 20CrMnTi |
Mükemmel derin yüzey sertleştirme ve çekirdek tokluğu. |
Yüksek aşınma bölgeleri, çimento klinkeri, kül işleme. |
| Paslanmaz Alaşımlar |
Üstün oksidasyon ve kimyasal direnç. |
Aşındırıcı ortamlar, yıkanan alanlar, yüksek nem. |
5. Uzun Vadeli Güvenilirlik için Damla Dövme Zincir Tedarikçisinin Seçilmesi
Satıcıları değerlendirmek katı ticari mantık ve risk azaltma protokolleri gerektirir. Sadece çelik bağlantılar satın almıyorsunuz. Tesisinizin tamamı için operasyonel çalışma süresini güvence altına alıyorsunuz. Zayıf bir satıcı, kabul edilemez tedarik zinciri güvenlik açıklarına neden olur.
Tam izlenebilirlik talep etmenizi öneririz. Alıcılar teslimatı almadan önce Malzeme Test Raporlarını (MTR'ler) talep etmelidir. Ayrıca prova yükleme belgeleri de talep etmelisiniz. Güvenilir dövme zincir tedarikçisi isteyerek metalurji sertifikaları sağlar. Bu belgeler, performans iddialarının ağır hizmet tipi endüstriyel koşullarınıza uygun olduğunu garanti eder. Bir satıcı çelik kimyasını kanıtlamakta tereddüt ederse onu derhal diskalifiye edin.
Kişiselleştirme yetenekleri premium iş ortaklarını temel distribütörlerden ayırır. Tesisinizin muhtemelen benzersiz aşınma bölgeleri vardır. Özel tedavilerin mühendisliğini yapabilecek tedarikçileri arayın.
- İndüksiyonla Sertleştirilmiş Pimler: Yüksek derecede aşındırıcı kül veya çimento hatlarında ömrü uzatır.
- Özel Uçuş Ekleri: Belirli dökme malzemeler için hacimsel verimi maksimuma çıkarır.
- Özel Açıklıklar: İnce kumların mafsal bağlantılarını sıkıştırmasını önler.
- Kuru Film Kaplamaları: Tozlu ortamlarda yapışkan ıslak yağlayıcıları ortadan kaldırır.
Son olarak teslim sürelerini ve envanter desteğini değerlendirin. Kaçınılmaz değişiklikler, parçaların anında temin edilmesini gerektirir. Tesisiniz için özel emniyet stoğu bulundurma yeteneklerini değerlendirin. Uzun süreli aksama süresi riskini azaltmak, lojistik gecikmeleri proaktif bir şekilde yöneten bir tedarikçi gerektirir.
Çözüm
Günlük operasyonel kullanım kaçınılmaz olarak hatve uzamasına ve yüzey aşınmasına neden olacaktır. Bununla birlikte, hassas mühendislikle dövülmüş zincirler bu bozulmayı son derece yavaş ve tamamen öngörülebilir hale getiriyor. Arıza zaman çizelgesini pasif gözlem yerine proaktif mühendislik seçimleriyle kontrol edersiniz.
Uzun vadeli performansı değerlendirmek, temel katalog yük çizelgelerinin ötesine geçmeyi gerektirir. Kasa derinliği ile çekirdek sünekliği arasındaki metalurjik etkileşimi derinlemesine anlamalısınız. Bu dahili malzeme özelliklerinin harici çalışma ortamınızla eşleştirilmesi, üstün çalışma süresini garanti eder.
Sonraki Adım Eylemleri:
- Şu anda faaliyet gösteren tüm zincirlerde kapsamlı bir gerilim ve uzama denetimi gerçekleştirin.
- Bir sonraki vardiyanızda düzensiz aşınma modellerini veya anormal akustik izleri belgeleyin.
- Mevcut spesifikasyonlarınızı gerçek günlük üretim verilerinize göre denetlemek için köklü, sertifikalı bir tedarikçiye danışın.
- Erken yorulma gösteren bileşenleri, plansız bir tesis kapanmasını tetiklemeden önce yükseltin.
SSS
S: Damla dövme zincirler günlük sürekli kullanımda ne sıklıkla kontrol edilmelidir?
C: Palet yanlış hizalanmasını veya şiddetli kuru çalışmayı kontrol etmek için haftalık olarak görsel incelemeler yapmalısınız. Hassas eğim ölçerleri kullanarak uzamayı aylık olarak ölçün. Çimento veya kül işleme gibi yüksek derecede aşındırıcı ortamlar, ani arızaları önlemek için iki haftada bir uzama kontrolleri gerektirebilir.
S: Günlük ağır sanayi yüklerinin zincirin kapasitesini aştığını gösteren ilk işaret nedir?
C: En erken uyarı, eğilmiş pimler veya ezilmiş bağlantı delikleri gibi lokal plastik deformasyondur. Standart alıştırma aşınmasının ötesindeki hızlı erken aşama uzama, operasyonel yüklerin belirtilen çalışma yükü limitini çok aştığını açıkça gösterir.
S: Yağlama, sıcak dövme zincirlerin ömrünü önemli ölçüde uzatabilir mi?
C: Evet, uygun yağlama, pimden deliğe iç sürtünmeyi büyük ölçüde azaltır. Ancak aşırı aşındırıcı ortamlarda standart ıslak yağlar kumları çeker ve bir taşlama macunu oluşturur. Hızlandırılmış aşınmayı önlemek için kuru film alternatifleri kullanmalı veya kendi kendini temizleyen bağlantı tasarımları belirtmelisiniz.
S: Aynı damla dövme zincirlerin spesifikasyonları neden aynı günlük uygulamada farklı performans gösteriyor?
C: Performans farklılıkları genellikle üretim tutarsızlıklarından kaynaklanır. Eşit olmayan ısıl işlem yumuşak noktalar oluştururken, gevşek işleme toleransları aşındırıcı taneciklerin bağlantı noktalarına daha hızlı nüfuz etmesine olanak tanır. Bu gerçek, satıcının sıkı incelemesinin ve zorlu metalurjik test raporlarının kritik önemini güçlendiriyor.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


