Kontinuerlig håndtering av bulkmaterialer degraderer uunngåelig mekaniske komponenter, uavhengig av markedsføringspåstander. Kraftige transportbånd tåler enorm stress hvert eneste driftsskift. Forskjellen mellom et høytytende system og en kostbar feil ligger utelukkende i forutsigbarhet. Du må vite nøyaktig hvordan daglig friksjon, spenning og sjokkbelastninger endrer strukturell integritet over tid. Å overlate slitasjemønstre til tilfeldighetene skaper uakseptable operasjonelle risikoer. Uplanlagte havarier tapper anleggets lønnsomhet raskt.
Vårt formål er å skissere de spesifikke slitemekanismene du møter under kontinuerlig bruk. Vi vil utforske hvordan du kan overvåke ytelsesdegradering nøyaktig før den stopper produksjonen. Du vil også lære hvordan du tilpasser systemspesifikasjoner med daglige driftskrav. Å mestre disse grunnleggende tekniske prinsippene hjelper deg med å maksimere avkastningen på investeringen. La oss undersøke de nøyaktige kreftene som virker på transportørens maskinvare.
Viktige takeaways
- Forutsigbar forlengelse: Daglig bruk forårsaker primært stigningsforlengelse gjennom slitasje på tappen og boringen, ikke faktisk strekking av de smidde leddene.
- Overflate vs. kjernedynamikk: Kontinuerlig slipende kontakt striper den boksherdede overflaten, noe som gjør intern kjerneseighet til den ultimate feilsikre mot plutselige knepping.
- Spesifikasjonsjustering: Tilsvarende spesifikasjoner for fallsmidde kjeder (f.eks. hardhetsdybde, endelig bruddstyrke) til spesifikk daglig gjennomstrømning dikterer forventet livssyklus.
- Leverandøransvar: En pålitelig leverandør av smidde kjeder gir metallurgisk sporbarhet for å garantere ytelseskrav under tunge industrielle forhold.
1. The Mechanics of Daily Wear: Hva skjer med å slippe smidde kjeder?
Uplanlagt nedetid er eksponentielt dyrere enn planlagt komponentutskifting. Å forstå slitasjemekanismer er trinn én i risikoreduserende strategi. Anleggsledere undervurderer ofte den rene slipekraften som oppstår inne i deres transportørsystemer. Vi må analysere hvordan daglig drift fysisk endrer metallet.
Fine partikler fungerer som en svært slipende slipepasta. Materialer som sement, kullaske og korn infiltrerer uunngåelig artikulasjonspunktene. De fester seg direkte mellom tappen og koblingsboringen. Under daglig kjedehjulsartikulering fungerer dette gruset som sandpapir. Den barberer sakte bort de herdede ståloverflatene. Denne kontinuerlige slitasjen er den primære fienden til langsiktig pålitelighet.
Du må forstå 'stretch'-myten. Mange operatører antar at metalllenker strekker seg elastisk under kraftig spenning. I virkeligheten strekker normal bruk sjelden selve smidde stålet. I stedet øker klaringen mellom pinner og boringer på grunn av intern friksjon. Dette interne materialtapet fører til at den totale kjeden forlenges. Når den forlenges, begynner den å ri høyere på tannhjultennene. Denne endrede inngrepsgeometrien akselererer ytterligere slitasje.
Syklisk belastning introduserer en annen kritisk feilvektor. Systemet gjennomgår kontinuerlige spennings- og frigjøringssykluser. Spenningen topper seg i drivenden og løsner nær halehjulet. Disse daglige svingningene tester konstant utmattelsesgrensen til det smidde stålet. Over millioner av sykluser kan det utvikles mikrobrudd hvis belastningen overskrider materialets tålegrense. Konstruert fallsmidde kjeder reduserer denne risikoen gjennom overlegne kornflytstrukturer.
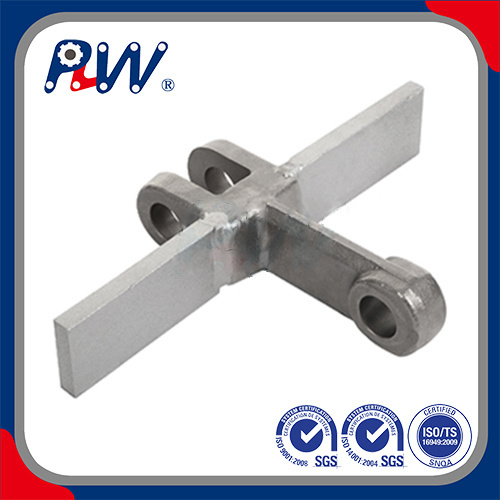
2. Påvirkning av kontinuerlige belastninger på et tungt industrisystem med fallsmidde kjeder
Dråpesmiing motstår spesielt intense industrielle påkjenninger mye bedre enn støpte eller stemplede alternativer. Smiingsprosessen komprimerer stålkornstrukturen. Den justerer det indre kornet for å følge den nøyaktige konturen til lenken. Denne metallurgiske fordelen forhindrer plutselige brudd under alvorlige driftsforhold.
Du må skille mellom sjokkbelastninger og stabil drift. Jevn kontinuerlig kjøring forårsaker gradvis, forutsigbar slitasje. Omvendt skaper plutselige start, fastkjøringer eller materialoverspenninger massive sjokkbelastninger. EN drop smidd kjede tungt industrioppsett absorberer disse støtene gjennom en duktil indre kjerne. Hvis lenkene var jevnt herdet, ville en plutselig fastkjøring knuse dem umiddelbart.
Miljøfaktorer endrer slitasjehastigheten drastisk. Daglig eksponering for ekstrem varme degraderer standard smøremidler raskt. For eksempel, flytende varme klinker baker av beskyttende oljer. Dette etterlater metall gni direkte mot metall. Korrosive miljøer angriper på samme måte stålkjemien. Sur aske eller vått industrislam endrer stålets temperament. Den fjerner de beskyttende oksiderte lagene, og utsetter råmetall for akselerert forfall.
Til slutt kan vi ikke isolere kjedeytelse fra tannhjulslitasje. De fungerer som et sammenkoblet mekanisk økosystem. Daglig bruk endrer kjedehjulets inngrepsvinkel aggressivt. Når tannhjulstennene mister sin opprinnelige profil, overfører de unormal belastning direkte til kjedeleddene. Et sterkt slitt tannhjul vil ødelegge en splitter ny kjede om uker. Du må alltid evaluere og erstatte dem som en paret sammenstilling.
3. Overvåking av forringelse: Når blir slitasje en kostnadsrisiko?
Etablering av klare terskler for sikker drift forhindrer katastrofale feil. Vi må etablere objektive evalueringskriterier. Å stole på visuelle gjetninger inviterer til plutselig utstyrssvikt. Du trenger strukturerte, målbare protokoller for å overvåke pågående degradering.
Regelen for 3 % forlengelse er den universelt aksepterte industristandarden. Mål et spesifikt antall stigninger på tvers av en strammet seksjon. Når forlengelsen når 2-3 % over den nominelle lengden, øker risikoen for feil. Den forlengede kjeden vil begynne å hoppe over tannhjulstennene. Denne hoppingen rykker voldsomt i hele transportsystemet. Du må planlegge utskifting umiddelbart etter at du har nådd denne terskelen.
Visuelle og auditive indikatorer gir tidlige advarsler. Du bør se nøye på pinnene under vedlikeholdsvinduer. Galling eller dype riss på pinner indikerer alvorlig smøresvikt. Ujevn sideslitasje på leddene signaliserer sporfeil. Du bør også lytte til systemet. Distinkte knallende, slipende eller smellende lyder signaliserer kompromittert inngrepsgeometri.
Vi må operere under transparente forutsetninger. Alle mekaniske komponenter vil til slutt slites ut. Konstruerte systemer gir ikke uendelig levetid. Det primære ingeniørmålet er å maksimere forutsigbarheten til den slitasjen. Forutsigbarhet lar deg planlegge vedlikehold utelukkende under planlagte driftsavbrudd. Dette forhindrer kostbare produksjonsstans mellom skift.
Diagram: Driftsforringelse og feilsøkingssammendrag Slitasjeindikator
| Primær |
årsak |
Driftsalvorlighet |
Anbefalt tiltak |
| Over 3 % tonehøydeforlengelse |
Intern pinne/boring friksjon |
Kritisk risiko |
Bytt kjede og inspiser tannhjul. |
| Pin Galling |
Smøresvikt / grusinntrenging |
Høy risiko |
Oppgrader forseglingen eller bytt til tørrfilmsmøring. |
| Ujevn sideslitasje |
Forskyvning av transportbånd |
Moderat risiko |
Juster driv- og bakakslene umiddelbart. |
| Høyt smellende støy |
Overdreven slakk / tannhjulslitasje |
Høy risiko |
Juster strammere; sjekk tannprofiler. |
4. Tilpasse spesifikasjoner for smidde kjeder til din daglige gjennomstrømning
Du må lese tekniske spesifikasjonsark gjennom linsen av daglige operasjonelle realiteter. Et katalognummer alene garanterer ingenting. Evaluering av den nøyaktige metallurgiske balansen sikrer at utstyret overlever dine spesifikke gjennomstrømningskrav.
Optimal Spesifikasjoner for fallsmidde kjeder krever en profil med dobbel hardhet. Du trenger et dypt herdet ytre. Dette ytre laget registrerer vanligvis ved 50-60 HRC. Det gir maksimal motstand mot abrasiv sliping. Imidlertid må den indre kjernen forbli svært duktil. Kjernen holder seg vanligvis mellom 30-40 HRC. Dette mykere senteret absorberer plutselige driftsstøt uten å knuse.
Ingeniører dimensjonerer ofte feilaktig systemer basert utelukkende på Ultimate Breaking Strength (UBS). Dette er en vanlig og farlig felle. UBS indikerer bare det nøyaktige punktet for katastrofal snapping under statisk laboratoriespenning. Den ignorerer dynamisk daglig tretthet. I stedet må du beregne Working Load Limit (WLL). Vi anbefaler på det sterkeste å bruke en 6:1 til 10:1 sikkerhetsfaktor. Den nøyaktige multiplikatoren avhenger helt av din daglige sjokkbelastning.
Materialvalg dikterer langsiktig overlevelse. Du kan ikke bruke en tilnærming som passer for alle. Vurder den nøyaktige kjemien til det smidde stålet.
Tabell: Standard retningslinjer for materialvalg
| Stålkvalitet |
Primærkarakteristikk |
Beste bruksmiljø |
| 40Cr (legert stål) |
Høy strekkfasthet og god herdbarhet. |
Generell tungtransport, lav til middels slitasje. |
| 20CrMnTi |
Utmerket dyp herding og kjerneseighet. |
Høyslitesoner, sementklinker, askehåndtering. |
| Rustfrie legeringer |
Overlegen oksidasjons- og kjemisk motstand. |
Etsende miljøer, nedvaskingsområder, høy fuktighet. |
5. Velge en leverandør av smidde kjeder for langsiktig pålitelighet
Evaluering av leverandører krever streng kommersiell logikk og risikoreduksjonsprotokoller. Du kjøper ikke bare stållenker. Du sikrer operativ oppetid for hele anlegget ditt. En svak leverandør introduserer uakseptable sårbarheter i forsyningskjeden.
Vi anbefaler å kreve fullstendig sporbarhet. Kjøpere må kreve materialtestrapporter (MTR) før de mottar levering. Du bør også be om korrekturlastende dokumentasjon. En pålitelig drop smidd kjeder leverandør gir villig metallurgiske sertifikater. Disse dokumentene garanterer at ytelseskravene samsvarer med dine tunge industrielle forhold. Hvis en leverandør nøler med å bevise sin stålkjemi, diskvalifisere dem umiddelbart.
Tilpasningsevner skiller premiumpartnere fra grunnleggende distributører. Anlegget ditt har sannsynligvis unike slitasjesoner. Se etter leverandører som er i stand til å utvikle spesialiserte behandlinger.
- Induksjonsherdede pinner: Forlenger levetiden i svært slitende aske- eller sementlinjer.
- Tilpassede flyvedlegg: Maksimerer volumetrisk gjennomstrømning for spesifikke bulkmaterialer.
- Spesialiserte klaringer: Forhindrer at finkornet blokkerer leddene.
- Dry-Film Coatings: Eliminerer klissete våte smøremidler i støvete miljøer.
Vurder til slutt deres ledetider og lagerstøtte. Uunngåelige utskiftninger krever umiddelbar tilgjengelighet av deler. Vurder deres evne til å opprettholde dedikert sikkerhetslager for anlegget ditt. Å redusere risikoen for lengre nedetid krever en leverandør som proaktivt håndterer logistiske forsinkelser.
Konklusjon
Daglig operativ bruk vil uunngåelig forårsake stigningsforlengelse og overflateslitasje. Imidlertid gjør presisjonskonstruerte fallsmidde kjeder denne nedbrytningen eksepsjonelt langsom og fullstendig forutsigbar. Du kontrollerer feiltidslinjen gjennom proaktive ingeniørvalg i stedet for passiv observasjon.
Evaluering av langsiktig ytelse krever å gå utover grunnleggende kataloglastdiagrammer. Du må forstå det metallurgiske samspillet mellom kassedybde og kjerneduktilitet. Å matche disse interne materialegenskapene til ditt eksterne driftsmiljø garanterer overlegen oppetid.
Handlinger for neste trinn:
- Gjennomfør en omfattende spennings- og forlengelsesrevisjon på alle kjeder som er i drift.
- Dokumenter ujevnt slitasjemønster eller unormale akustiske signaturer under ditt neste skift.
- Rådfør deg med en etablert, sertifisert leverandør for å revidere dine eksisterende spesifikasjoner mot dine faktiske daglige gjennomstrømningsdata.
- Oppgrader komponenter som viser for tidlig tretthet før de utløser en ikke-planlagt stans av anlegget.
FAQ
Spørsmål: Hvor ofte bør smidde kjeder inspiseres under daglig kontinuerlig bruk?
A: Du må utføre visuelle inspeksjoner ukentlig for å sjekke sporfeil eller alvorlig tørrkjøring. Mål forlengelsen månedlig ved å bruke nøyaktige stigningsmålere. Svært slitende miljøer som sement- eller askehåndtering kan kreve forlengelseskontroller annenhver uke for å forhindre plutselige feil.
Spørsmål: Hva er det første tegnet på at daglige tunge industribelastninger overskrider kjedens kapasitet?
A: Den tidligste advarselen er lokal plastisk deformasjon, som bøyde pinner eller knuste lenker. Rask forlengelse i tidlig stadium utover standard innkjøringsslitasje indikerer tydelig at driftsbelastningene langt overstiger den spesifiserte arbeidsbelastningsgrensen.
Spørsmål: Kan smøring forlenge levetiden til fallsmidde kjeder betydelig?
A: Ja, riktig smøring reduserer drastisk intern pinne-til-boring-friksjon. Men i svært slitende miljøer tiltrekker standard våte oljer seg grus og skaper en slipepasta. Du må bruke tørrfilmalternativer eller spesifisere selvrensende skjøtdesign for å forhindre akselerert slitasje.
Spørsmål: Hvorfor fungerer identiske smidde kjettingspesifikasjoner annerledes i den samme daglige applikasjonen?
A: Ytelsesavvik stammer vanligvis fra produksjonsinkonsekvenser. Ujevn varmebehandling skaper myke flekker, mens løse bearbeidingstoleranser gjør at slipekorn trenger raskere inn i skjøter. Denne virkeligheten forsterker den kritiske betydningen av streng leverandørkontroll og krevende metallurgiske testrapporter.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


