Непрерывная обработка сыпучих материалов неизбежно приводит к ухудшению качества механических компонентов, независимо от маркетинговых заявлений. Тяжелые конвейеры выдерживают огромные нагрузки каждую рабочую смену. Разница между высокопроизводительной системой и дорогостоящим сбоем заключается исключительно в предсказуемости. Вы должны точно знать, как ежедневное трение, растяжение и ударные нагрузки со временем меняют целостность конструкции. Если оставить характер износа на волю случая, это приводит к неприемлемым эксплуатационным рискам. Незапланированные поломки быстро снижают рентабельность предприятия.
Наша цель — описать конкретные механизмы износа, с которыми вы сталкиваетесь при постоянном использовании. Мы рассмотрим, как можно точно отслеживать снижение производительности до того, как оно остановит производство. Вы также узнаете, как привести характеристики системы в соответствие с повседневными эксплуатационными потребностями. Освоение этих основ инженерного дела поможет вам максимизировать отдачу от инвестиций. Давайте рассмотрим точные силы, действующие на ваше конвейерное оборудование.
Ключевые выводы
- Прогнозируемое удлинение: ежедневное использование в первую очередь приводит к удлинению шага за счет износа пальца и отверстия, а не фактического растяжения кованых звеньев.
- Динамика поверхности и сердечника: Непрерывный абразивный контакт сдирает закаленную поверхность, что делает прочность внутреннего сердечника максимальной защитой от внезапного разрушения.
- Согласование спецификаций: соответствие характеристик кованых цепей (например, глубины твердости, предельной прочности на разрыв) конкретной ежедневной производительности определяет ожидаемый срок службы.
- Подотчетность поставщика: Надежный поставщик кованых цепей обеспечивает металлургическую прослеживаемость, чтобы гарантировать заявленные эксплуатационные характеристики в тяжелых промышленных условиях.
1. Механика повседневной носки: что происходит с коваными цепями?
Незапланированные простои обходятся в геометрической прогрессии дороже, чем плановая замена компонентов. Понимание механизмов износа — это первый шаг в вашей стратегии снижения рисков. Менеджеры предприятий часто недооценивают огромную силу измельчения, возникающую внутри их конвейерных систем. Мы должны проанализировать, как повседневная эксплуатация физически изменяет металл.
Мелкие частицы действуют как высокоабразивная шлифовальная паста. Такие материалы, как цемент, угольная зола и зерно, неизбежно попадают в точки сочленения. Они располагаются непосредственно между штифтом и отверстием звена. При ежедневном движении звездочки эта зернистость действует как наждачная бумага. Он медленно сбривает закаленные стальные поверхности. Постоянное истирание является главным врагом долгосрочной надежности.
Вы должны понять миф о «растяжении». Многие операторы полагают, что металлические звенья упруго растягиваются при сильном натяжении. На самом деле, при нормальном использовании сама кованая сталь редко растягивается. Вместо этого зазор между штифтами и отверстиями увеличивается из-за внутреннего трения. Эта внутренняя потеря материала приводит к удлинению всей цепи. По мере того, как он удлиняется, он начинает двигаться выше по зубьям звездочки. Эта измененная геометрия зацепления ускоряет дальнейший износ.
Циклическая нагрузка создает еще один критический вектор отказа. Система подвергается непрерывным циклам натяжения и отпускания. Натяжение достигает пика на ведущей стороне и ослабевает возле хвостовой звездочки. Эти ежедневные колебания постоянно проверяют предел выносливости кованой стали. В течение миллионов циклов могут развиться микротрещины, если нагрузка превышает предел выносливости материала. Разработано Кованые цепи снижают этот риск благодаря превосходной структуре потока зерна.
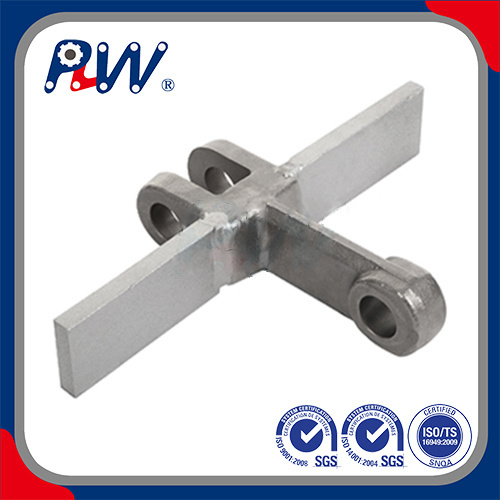
2. Влияние постоянных нагрузок на промышленную систему для тяжелых условий работы с кованой цепью
Ковка выдерживает интенсивные промышленные нагрузки намного лучше, чем литые или штампованные альтернативы. Процесс ковки сжимает структуру зерен стали. Он выравнивает внутреннюю структуру, чтобы точно повторять контур ссылки. Это металлургическое преимущество предотвращает внезапные разрушения в тяжелых условиях эксплуатации.
Необходимо различать ударные нагрузки и установившуюся работу. Устойчивая непрерывная работа приводит к постепенному и предсказуемому абразивному износу. И наоборот, внезапные запуски, застревания или скачки материала создают огромные ударные нагрузки. А Промышленная установка для тяжелых условий эксплуатации с кованой цепью поглощает эти удары благодаря пластичному внутреннему сердечнику. Если бы звенья были равномерно закалены, внезапное заклинивание мгновенно разрушило бы их.
Факторы окружающей среды резко изменяют скорость износа. Ежедневное воздействие экстремально высоких температур быстро разрушает стандартные смазочные материалы. Например, при перемещении горячего клинкера выпекаются защитные масла. Это приводит к трению металла непосредственно о металл. Коррозионные среды аналогичным образом воздействуют на химический состав стали. Кислая зола или влажный промышленный шлам изменяют состояние стали. Он удаляет защитные окисленные слои, подвергая необработанный металл ускоренному распаду.
Наконец, мы не можем отделить производительность цепи от износа звездочек. Они действуют как взаимосвязанная механическая экосистема. Ежедневное использование резко изменяет угол зацепления звездочки. Когда зубья звездочки теряют свой первоначальный профиль, они передают чрезмерную нагрузку непосредственно на звенья цепи. Сильно изношенная звездочка разрушит новую цепь за несколько недель. Вы всегда должны оценивать и заменять их как парную сборку.
3. Мониторинг деградации: когда износ становится риском затрат?
Установление четких порогов безопасной эксплуатации предотвращает катастрофические сбои. Мы должны установить объективные критерии оценки. Если полагаться на визуальные догадки, оборудование может внезапно выйти из строя. Вам нужны структурированные, измеримые протоколы для мониторинга продолжающейся деградации.
Правило 3% удлинения является общепринятым отраслевым эталоном. Измерьте определенное количество шагов на натянутом участке. Как только удлинение достигает 2-3% от номинальной длины, риск отказа резко возрастает. Удлиненная цепь начнет проскакивать зубья звездочки. Этот пропуск резко дергает всю конвейерную систему. Вы должны запланировать замену сразу после достижения этого порога.
Визуальные и звуковые индикаторы обеспечивают раннее предупреждение. Вам следует внимательно следить за контактами во время периодов технического обслуживания. Истирание или глубокие царапины на штифтах указывают на серьезный недостаток смазки. Неравномерный боковой износ звеньев сигнализирует о перекосе гусениц. Вам также следует прислушаться к системе. Отчетливые хлопки, скрежет или хлопки сигнализируют о нарушении геометрии зацепления.
Мы должны действовать, исходя из прозрачных предположений. Все механические компоненты со временем изнашиваются. Инженерные системы не предлагают бесконечную жизнь. Основная инженерная цель — максимизировать предсказуемость этого износа. Предсказуемость позволяет планировать обслуживание исключительно во время плановых простоев. Это предотвращает дорогостоящие остановки производства в середине смены.
Диаграмма: Эксплуатационная деградация и устранение неисправностей. Сводный
| индикатор износа. |
Основная причина. |
Серьезность эксплуатации. |
Рекомендуемые действия. |
| Удлинение шага более 3% |
Внутреннее трение штифта/отверстия |
Критический риск |
Замените цепь и проверьте звездочки. |
| Пин Галлинг |
Нарушение смазки/попадание песка |
Высокий риск |
Модернизируйте уплотнение или перейдите на смазку в виде сухой пленки. |
| Неравномерный боковой износ |
Несоосность конвейерных дорожек |
Умеренный риск |
Немедленно выровняйте приводной и хвостовой валы. |
| Громкий шлепающий шум |
Чрезмерный провис/износ звездочки |
Высокий риск |
Отрегулировать натяжители; проверьте профили зубов. |
4. Соответствие характеристик кованых цепей вашей ежедневной производительности
Вы должны читать технические спецификации через призму ежедневных эксплуатационных реалий. Каталожный номер сам по себе ничего не гарантирует. Оценка точного металлургического баланса гарантирует, что оборудование выдержит ваши конкретные требования к производительности.
Оптимальный Спецификации кованых цепей требуют профиля двойной твердости. Вам нужен глубоко закаленный внешний вид. Этот внешний слой обычно имеет твердость 50–60 HRC. Обеспечивает максимальную стойкость к абразивному шлифованию. Однако внутреннее ядро должно оставаться очень пластичным. Ядро обычно остается в пределах 30-40 HRC. Этот более мягкий центр поглощает внезапные рабочие удары, не разрушаясь.
Инженеры часто ошибочно выбирают системы, основываясь исключительно на предельной прочности на разрыв (UBS). Это распространенная и опасная ловушка. UBS просто указывает точную точку катастрофического разрушения при статическом лабораторном напряжении. Он игнорирует динамическую ежедневную усталость. Вместо этого вы должны рассчитать предел рабочей нагрузки (WLL). Мы настоятельно рекомендуем применять коэффициент запаса прочности от 6:1 до 10:1. Точный множитель полностью зависит от тяжести вашей ежедневной ударной нагрузки.
Выбор материала диктует долгосрочное выживание. Вы не можете использовать универсальный подход. Оцените точный химический состав кованой стали.
Таблица: Рекомендации по выбору стандартных материалов.
| Марка стали. |
Основные характеристики. |
Наилучшие условия применения. |
| 40Cr (легированная сталь) |
Высокая прочность на разрыв и хорошая прокаливаемость. |
Транспортировка в тяжелых условиях общего назначения, истирание от низкой до средней степени. |
| 20CrMnTi |
Превосходная глубокая цементация и прочность сердцевины. |
Зоны повышенной абразивности, цементный клинкер, удаление золы. |
| Нержавеющие сплавы |
Превосходная стойкость к окислению и химическому воздействию. |
Агрессивные среды, промывные помещения, повышенная влажность. |
5. Выбор поставщика кованых цепей для обеспечения долгосрочной надежности
Оценка поставщиков требует строгой коммерческой логики и протоколов снижения рисков. Вы не просто покупаете стальные звенья. Вы обеспечиваете бесперебойную работу всего вашего предприятия. Слабый поставщик создает неприемлемые уязвимости в цепочке поставок.
Мы советуем требовать полной прослеживаемости. Покупатели должны запросить отчеты об испытаниях материалов (MTR) перед принятием поставки. Вам также следует запросить подтверждающую погрузку документацию. Надежный Поставщик кованых цепей охотно предоставляет металлургические сертификаты. Эти документы гарантируют, что заявленные характеристики соответствуют вашим тяжелым промышленным условиям. Если продавец не решается доказать химический состав стали, немедленно дисквалифицируйте его.
Возможности настройки отличают премиальных партнеров от базовых дистрибьюторов. Вероятно, на вашем предприятии имеются уникальные зоны износа. Ищите поставщиков, способных разработать специализированные методы лечения.
- Штифты с индукционной закалкой: продлевают срок службы в высокоабразивных линиях по золе или цементу.
- Специальные навесные приспособления: максимизируют объемную производительность для конкретных сыпучих материалов.
- Специальные зазоры: предотвращают застревание сочленений мелким песком.
- Сухие пленочные покрытия: Устраняют липкость влажных смазочных материалов в пыльных условиях.
Наконец, оцените время выполнения заказов и поддержку запасов. Неизбежные замены требуют немедленного наличия запчастей. Оцените их способность поддерживать специальный резервный запас для вашего предприятия. Для снижения риска длительного простоя требуется, чтобы поставщик активно управлял логистическими задержками.
Заключение
Ежедневное эксплуатационное использование неизбежно приводит к удлинению шага и износу поверхности. Однако высокоточные кованые цепи делают эту деградацию исключительно медленной и полностью предсказуемой. Вы контролируете график отказов посредством упреждающего инженерного выбора, а не пассивного наблюдения.
Для оценки долгосрочной эффективности необходимо выйти за рамки базовых диаграмм нагрузки из каталога. Вы должны глубоко понимать металлургическую взаимосвязь между глубиной гильзы и пластичностью сердечника. Согласование этих внутренних свойств материала с внешней рабочей средой гарантирует превосходное время безотказной работы.
Действия следующего шага:
- Провести комплексную проверку натяжения и удлинения всех действующих в настоящее время цепей.
- Задокументируйте любые неравномерные формы износа или аномальные акустические сигнатуры во время следующей смены.
- Проконсультируйтесь с признанным сертифицированным поставщиком, чтобы проверить соответствие существующих характеристик вашим фактическим ежедневным данным о производительности.
- Модернизируйте компоненты, показывающие преждевременный износ, прежде чем они вызовут незапланированную остановку предприятия.
Часто задаваемые вопросы
Вопрос: Как часто следует проверять кованые цепи при ежедневном непрерывном использовании?
О: Вы должны проводить визуальный осмотр еженедельно, чтобы убедиться в отсутствии смещения гусениц или сильного сухого хода. Ежемесячно измеряйте удлинение с помощью точных измерителей шага. В высокоабразивных средах, таких как работа с цементом или золой, может потребоваться проверка удлинения раз в две недели, чтобы предотвратить внезапный выход из строя.
Вопрос: Каков первый признак того, что ежедневные тяжелые промышленные нагрузки превышают возможности сети?
О: Самым ранним предупреждением является локальная пластическая деформация, например, погнутые пальцы или раздавленные отверстия звеньев. Быстрое удлинение на ранней стадии, превышающее стандартный износ при обработке, ясно указывает на то, что эксплуатационные нагрузки значительно превышают указанный предел рабочей нагрузки.
Вопрос: Может ли смазка значительно продлить срок службы кованых цепей?
О: Да, правильная смазка значительно снижает внутреннее трение между штифтом и отверстием. Однако в высокоабразивных средах стандартные влажные масла притягивают песок и образуют шлифовальную пасту. Вы должны использовать альтернативные варианты сухой пленки или указать конструкции самоочищающихся соединений, чтобы предотвратить ускоренный износ.
Вопрос: Почему одинаковые характеристики цепей, изготовленных методом штамповки, работают по-разному в одном и том же ежедневном применении?
Ответ: Отклонения в производительности обычно возникают из-за производственных несоответствий. Неравномерная термообработка создает мягкие места, а неточные допуски на обработку позволяют абразивному песку быстрее проникать в соединения. Эта реальность усиливает исключительную важность тщательной проверки поставщиков и требований к отчетам о металлургических испытаниях.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


