Nepārtraukta beztaras materiālu apstrāde neizbēgami pasliktina mehāniskās detaļas neatkarīgi no mārketinga apgalvojumiem. Lieljaudas konveijeri iztur milzīgu stresu katrā darba maiņā. Atšķirība starp augstas veiktspējas sistēmu un dārgu kļūmi ir tikai paredzamībā. Jums precīzi jāzina, kā ikdienas berze, spriedze un trieciena slodze laika gaitā maina struktūras integritāti. Nodiluma modeļu atstāšana nejaušības ziņā rada nepieņemamus darbības riskus. Neplānoti bojājumi strauji samazina iekārtas rentabilitāti.
Mūsu mērķis ir ieskicēt konkrētos nodiluma mehānismus, ar kuriem saskaraties nepārtrauktas lietošanas laikā. Mēs izpētīsim, kā jūs varat precīzi uzraudzīt veiktspējas pasliktināšanos, pirms tā pārtrauc ražošanu. Jūs arī uzzināsit, kā saskaņot sistēmas specifikācijas ar ikdienas darbības prasībām. Šo inženiertehnisko pamatu apgūšana palīdz maksimāli palielināt ieguldījumu atdevi. Ļaujiet mums pārbaudīt precīzus spēkus, kas iedarbojas uz jūsu konveijera aparatūru.
Key Takeaways
- Paredzams pagarinājums: Ikdienas lietošana galvenokārt izraisa slīpuma pagarinājumu tapas un urbuma nodiluma dēļ, nevis faktisko kalto saišu izstiepšanos.
- Virsmas un serdes dinamika: nepārtraukti abrazīvie kontakti noņem korpusā rūdīto virsmu, padarot iekšējo serdes stingrību par nepārspējamu drošu pret pēkšņu plīsumu.
- Specifikāciju izlīdzināšana: atbilstība kaltu ķēžu specifikāciju (piemēram, cietības dziļuma, maksimālā pārrāvuma stiprības) noteiktai ikdienas caurlaidspējai nosaka paredzamo dzīves ciklu.
- Piegādātāja atbildība: uzticams kaltu ķēžu piegādātājs nodrošina metalurģijas izsekojamību, lai garantētu veiktspējas prasības lieljaudas rūpniecības apstākļos.
1. Ikdienas valkāšanas mehānika: kas notiek, lai nomestu kaltas ķēdes?
Neplānota dīkstāve ir eksponenciāli dārgāka nekā plānotā komponentu nomaiņa. Izpratne par nodiluma mehānismiem ir pirmais solis jūsu riska mazināšanas stratēģijā. Iekārtu vadītāji bieži nenovērtē milzīgo slīpēšanas spēku, kas rodas viņu konveijera sistēmās. Mums jāanalizē, kā ikdienas darbība fiziski maina metālu.
Smalkas daļiņas darbojas kā ļoti abrazīva slīpēšanas pasta. Materiāli, piemēram, cements, akmeņogļu pelni un graudi, neizbēgami iekļūst artikulācijas punktos. Tie atrodas tieši starp tapu un savienojuma urbumu. Ikdienas zobrata artikulācijas laikā šis smiltis darbojas kā smilšpapīrs. Tas lēnām noskuj rūdītās tērauda virsmas. Šis nepārtrauktais nobrāzums ir galvenais ilgtermiņa uzticamības ienaidnieks.
Jums ir jāsaprot 'izstiepšanas' mīts. Daudzi operatori pieņem, ka metāla saites stiepjas elastīgi lielas spriedzes apstākļos. Patiesībā, parasta lietošana reti izstiepj pašu kalto tēraudu. Tā vietā klīrenss starp tapām un urbumiem palielinās iekšējās berzes dēļ. Šis iekšējais materiāla zudums izraisa kopējās ķēdes pagarināšanos. Pagarinot, tas sāk braukt augstāk uz ķēdes rata zobiem. Šī izmainītā sasaistes ģeometrija paātrina turpmāku nodilumu.
Cikliskā slodze ievieš vēl vienu kritisku atteices vektoru. Sistēma tiek pakļauta nepārtrauktiem nospriegošanas un atlaišanas cikliem. Spriegums sasniedz maksimumu piedziņas galā un atlaižas pie astes ķēdes rata. Šīs ikdienas svārstības pastāvīgi pārbauda kaltā tērauda noguruma robežu. Miljoniem ciklu laikā var veidoties mikrolūzumi, ja slodze pārsniedz materiāla izturības robežu. Izstrādāts Kaltās ķēdes samazina šo risku, izmantojot izcilas graudu plūsmas struktūras.
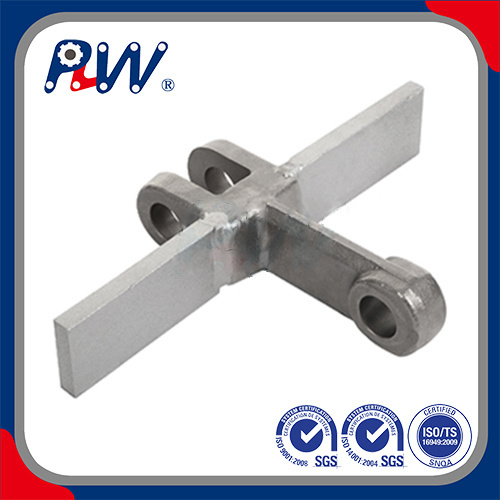
2. Nepārtrauktu slodžu ietekme uz kaltas ķēdes lieljaudas rūpniecisko sistēmu
Kalšana īpaši iztur intensīvu rūpniecisko spriegumu daudz labāk nekā lietie vai štancēti alternatīvi varianti. Kalšanas process saspiež tērauda graudu struktūru. Tas izlīdzina iekšējos graudus, lai precīzi ievērotu saites kontūru. Šī metalurģiskā priekšrocība novērš pēkšņus lūzumus smagos ekspluatācijas apstākļos.
Ir jānošķir triecienslodzes no līdzsvara stāvokļa darbības. Stabila nepārtraukta darbība izraisa pakāpenisku, paredzamu abrazīvu nodilumu. Un otrādi, pēkšņa iedarbināšana, iestrēgšana vai materiāla pārspriegums rada milzīgas triecienslodzes. A ar nolaižamu kaltu ķēdi lieljaudas rūpnieciskā iekārta absorbē šos triecienus caur elastīgu iekšējo serdi. Ja saites būtu vienmērīgi sacietējušas, pēkšņs iestrēgums tās uzreiz sagrautu.
Vides faktori krasi maina nodiluma ātrumu. Ikdienas ekstrēma karstuma iedarbība ātri noārda standarta smērvielas. Piemēram, pārvietojot karstu klinkeru, tiek notīrītas aizsargājošās eļļas. Tādējādi metāls berzē tieši pret metālu. Kodīga vide līdzīgi ietekmē tērauda ķīmiju. Skābie pelni vai mitrās rūpnieciskās dūņas maina tērauda rūdījumu. Tas noņem aizsargājošos oksidētos slāņus, pakļaujot neapstrādātu metālu paātrinātai sabrukšanai.
Visbeidzot, mēs nevaram nošķirt ķēdes veiktspēju no ķēdes rata nodiluma. Tie darbojas kā savstarpēji saistīta mehāniska ekosistēma. Ikdienas lietošana agresīvi maina ķēdes rata ieslēgšanas leņķi. Kad ķēdes rata zobi zaudē savu sākotnējo profilu, tie novirza neparastu spriegumu tieši uz ķēdes posmiem. Spēcīgi nolietots ķēdes rats iznīcinās pilnīgi jaunu ķēdi nedēļās. Jums tie vienmēr ir jānovērtē un jānomaina kā pāra komplekts.
3. Degradācijas uzraudzība: kad nodilums kļūst par izmaksu risku?
Skaidru sliekšņu noteikšana drošai darbībai novērš katastrofālas kļūmes. Mums ir jānosaka objektīvi vērtēšanas kritēriji. Paļaušanās uz vizuāliem minējumiem izraisa pēkšņu aprīkojuma atteici. Lai uzraudzītu notiekošo degradāciju, jums ir nepieciešami strukturēti, izmērāmi protokoli.
3% pagarinājuma noteikums ir vispārpieņemts nozares etalons. Izmēriet noteiktu leņķu skaitu nospriegotā posmā. Kad pagarinājums sasniedz 2–3% no nominālā garuma, atteices risks palielinās. Pagarinātā ķēde sāks izlaist pāri ķēdes rata zobiem. Šī izlaišana spēcīgi sarauj visu konveijera sistēmu. Pēc šī sliekšņa sasniegšanas jums nekavējoties jāieplāno nomaiņa.
Vizuālie un dzirdamie indikatori nodrošina agrīnus brīdinājumus. Apkopes logu laikā jums rūpīgi jāaplūko tapas. Spraudeņi vai dziļi iegriezumi uz tapām norāda uz nopietnu eļļošanas kļūdu. Savienojumu nevienmērīgs sānu nodilums norāda uz novirzi. Jums vajadzētu arī klausīties sistēmu. Atsevišķi pļaušanas, slīpēšanas vai pļaušanas trokšņi norāda uz traucētu iesaistīšanās ģeometriju.
Mums jādarbojas, pamatojoties uz pārredzamiem pieņēmumiem. Visas mehāniskās sastāvdaļas galu galā nolietojas. Inženierijas sistēmas nepiedāvā bezgalīgu dzīvi. Galvenais inženierijas mērķis ir palielināt šī nodiluma paredzamību. Paredzamība ļauj ieplānot apkopi tikai plānoto pārtraukumu laikā. Tas novērš dārgas ražošanas apturēšanas vidējās maiņas laikā.
Diagramma: Darbības pasliktināšanās un traucējummeklēšanas kopsavilkums
| Nodiluma indikators |
Galvenais cēlonis |
Darbības smagums |
Ieteicamā darbība |
| Virs 3% piķa pagarinājums |
Iekšējā tapas/urbuma berze |
Kritiskais risks |
Nomainiet ķēdi un pārbaudiet ķēdes ratus. |
| Pin Galling |
Eļļošanas kļūme / smilšu iekļūšana |
Augsts risks |
Uzlabojiet blīvējumu vai pārejiet uz sausās plēves smērvielu. |
| Nevienmērīgs sānu nodilums |
Konveijera sliežu ceļa novirze |
Mērens risks |
Nekavējoties atkārtoti izlīdziniet piedziņas un astes vārpstas. |
| Skaļš pļaušanas troksnis |
Pārmērīgs atslābums / ķēdes rata nodilums |
Augsts risks |
Noregulējiet spriegotājus; pārbaudiet zobu profilus. |
4. Atbilstoši kalto ķēžu specifikācijām jūsu ikdienas caurlaidspējai
Tehnisko specifikāciju lapas ir jāizlasa, ņemot vērā ikdienas darbības realitāti. Kataloga numurs vien neko negarantē. Precīza metalurģiskā līdzsvara novērtēšana nodrošina, ka iekārta atbilst jūsu specifiskajām caurlaidspējas prasībām.
Optimāli kaltu ķēžu specifikācijām ir nepieciešams divcietības profils. Jums ir nepieciešama dziļi rūdīta ārpuse. Šis ārējais slānis parasti reģistrē 50-60 HRC. Tas nodrošina maksimālu izturību pret abrazīvu slīpēšanu. Tomēr iekšējam serdenim jāpaliek ļoti elastīgam. Kodols parasti paliek starp 30-40 HRC. Šis mīkstākais centrs absorbē pēkšņus darbības triecienus, nesadaloties.
Inženieri bieži kļūdaini nosaka sistēmu izmērus, pamatojoties tikai uz Ultimate Breaking Strength (UBS). Tas ir izplatīts un bīstams slazds. UBS tikai norāda precīzu katastrofālas saspiešanas punktu statiskā laboratorijas spriedzē. Tas ignorē dinamisku ikdienas nogurumu. Tā vietā jums ir jāaprēķina darba slodzes ierobežojums (WLL). Mēs ļoti iesakām piemērot drošības koeficientu 6:1 līdz 10:1. Precīzs reizinātājs ir pilnībā atkarīgs no jūsu ikdienas trieciena slodzes smaguma.
Materiālu izvēle nosaka ilgtermiņa izdzīvošanu. Jūs nevarat izmantot pieeju, kas ir piemērota visiem. Novērtējiet precīzu kaltā tērauda ķīmiju.
Tabula: Standarta materiālu izvēles vadlīnijas
| Tērauda kategorijas |
primārās īpašības |
Labākā pielietojuma vide |
| 40 kr (leģētais tērauds) |
Augsta stiepes izturība un laba rūdāmība. |
Vispārējs lieljaudas transports, zema līdz vidēja nodilums. |
| 20CrMnTi |
Lieliska dziļa korpusa sacietēšana un serdes stingrība. |
Augsta nodiluma zonas, cementa klinkers, pelnu apstrāde. |
| Nerūsējošie sakausējumi |
Izcila oksidācijas un ķīmiskā izturība. |
Kodīga vide, mazgāšanas vietas, augsts mitrums. |
5. Kaltu ķēžu piegādātāja izvēle ilgstošai uzticamībai
Pārdevēju novērtēšanai ir nepieciešama stingra komerciālā loģika un riska samazināšanas protokoli. Jūs nepērkat tikai tērauda saites. Jūs nodrošināsiet visas savas iekārtas darbības laiku. Vājš pārdevējs ievieš nepieņemamas piegādes ķēdes ievainojamības.
Mēs iesakām pieprasīt pilnīgu izsekojamību. Pircējiem pirms piegādes ir jāpieprasa materiālu pārbaudes ziņojumi (MTR). Jums arī jāpieprasa pierādījuma iekraušanas dokumentācija. Uzticama drop kaltas ķēdes piegādātājs labprāt sniedz metalurģijas sertifikātus. Šie dokumenti garantē, ka to veiktspējas prasības atbilst jūsu lieljaudas rūpniecības apstākļiem. Ja pārdevējs vilcinās pierādīt savu tērauda ķīmiju, nekavējoties diskvalificējiet to.
Pielāgošanas iespējas atšķir premium partnerus no pamata izplatītājiem. Iespējams, ka jūsu iestādē ir unikālas nodiluma zonas. Meklējiet piegādātājus, kas spēj izstrādāt specializētas ārstēšanas metodes.
- Indukcijas rūdītas tapas: pagarina kalpošanas laiku ļoti abrazīvās pelnu vai cementa līnijās.
- Pielāgoti lidojuma piederumi: palielina tilpuma caurlaidspēju konkrētiem beztaras materiāliem.
- Specializētas atstarpes: neļauj smalkiem graudiem iestrēgt šarnīrsavienojumos.
- Sausās plēves pārklājumi: likvidē lipīgās mitrās smērvielas putekļainā vidē.
Visbeidzot, novērtējiet to izpildes laiku un inventāra atbalstu. Neizbēgamām nomaiņām ir nepieciešama tūlītēja detaļu pieejamība. Novērtējiet viņu spēju uzturēt īpašus drošības krājumus jūsu objektam. Lai samazinātu ilgstošas dīkstāves risku, ir nepieciešams piegādātājs, kas aktīvi pārvalda loģistikas kavējumus.
Secinājums
Ikdienas izmantošana neizbēgami izraisīs slīpuma pagarinājumu un virsmas nodilumu. Tomēr precīzi izstrādātas kalšanas ķēdes padara šo degradāciju ārkārtīgi lēnu un pilnībā paredzamu. Jūs kontrolējat kļūdu laika grafiku, izmantojot proaktīvas inženierijas izvēles, nevis pasīvu novērošanu.
Lai novērtētu ilgtermiņa veiktspēju, ir jāpāriet tālāk par pamata kataloga slodzes diagrammām. Jums ir dziļi jāsaprot metalurģiskā mijiedarbība starp korpusa dziļumu un serdes elastību. Šo iekšējo materiālu īpašību saskaņošana ar jūsu ārējo darbības vidi garantē izcilu darbības laiku.
Nākamās darbības:
- Veiciet visaptverošu spriedzes un pagarinājuma auditu visās pašlaik strādājošajās ķēdēs.
- Nākamās maiņas laikā dokumentējiet visus nevienmērīgos nodiluma modeļus vai neparastus akustiskos signālus.
- Konsultējieties ar reģistrētu, sertificētu piegādātāju, lai pārbaudītu esošās specifikācijas, salīdzinot ar faktiskajiem ikdienas caurlaides datiem.
- Jauniniet komponentus, kas uzrāda priekšlaicīgu nogurumu, pirms tie izraisa neplānotu rūpnīcas izslēgšanu.
FAQ
J: Cik bieži ir jāpārbauda nomestās kaltās ķēdes, ja tās tiek lietotas katru dienu?
A: Reizi nedēļā ir jāveic vizuālas pārbaudes, lai pārbaudītu, vai nav sliežu ceļa novirzes vai nopietnas darbības ar sauso gaitu. Izmēriet pagarinājumu reizi mēnesī, izmantojot precīzus soļa mērierīces. Ļoti abrazīvā vidē, piemēram, cementa vai pelnu apstrādei, var būt nepieciešama pagarinājuma pārbaude reizi divās nedēļās, lai novērstu pēkšņu bojājumu.
J: Kāda ir pirmā pazīme, ka ikdienas lieljaudas rūpnieciskās slodzes pārsniedz ķēdes jaudu?
A: Agrākais brīdinājums ir lokalizēta plastiska deformācija, piemēram, saliektas tapas vai saspiesti savienojuma urbumi. Straujš pagarinājums agrīnā stadijā, kas pārsniedz standarta iebraukšanas nodilumu, skaidri norāda, ka ekspluatācijas slodzes ievērojami pārsniedz noteikto darba slodzes ierobežojumu.
J: Vai eļļošana var ievērojami pagarināt kalto ķēžu kalpošanas laiku?
A: Jā, pareiza eļļošana krasi samazina iekšējo tapas un urbuma berzi. Tomēr ļoti abrazīvā vidē standarta mitrās eļļas piesaista smiltis un veido slīpēšanas pastu. Lai novērstu paātrinātu nodilumu, jāizmanto sausās plēves alternatīvas vai jānorāda pašattīrošas savienojumu konstrukcijas.
J: Kāpēc identisku kaltu ķēžu specifikācijas vienā un tajā pašā ikdienas lietojumā darbojas atšķirīgi?
A: Veiktspējas atšķirības parasti rodas ražošanas nekonsekvences dēļ. Nevienmērīga termiskā apstrāde rada mīkstus plankumus, savukārt brīvās apstrādes pielaides ļauj abrazīviem smiltīm ātrāk iekļūt savienojumos. Šī realitāte pastiprina stingras pārdevēju pārbaudes un prasīgu metalurģijas testu ziņojumu kritisko nozīmi.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


