Der kontinuierliche Umgang mit Schüttgütern führt unweigerlich zu einer Verschlechterung mechanischer Komponenten, unabhängig von Marketingaussagen. Hochleistungsförderer sind in jeder einzelnen Betriebsschicht einer enormen Belastung ausgesetzt. Der Unterschied zwischen einem leistungsstarken System und einem kostspieligen Ausfall liegt allein in der Vorhersehbarkeit. Sie müssen genau wissen, wie tägliche Reibung, Spannung und Stoßbelastungen die strukturelle Integrität im Laufe der Zeit verändern. Verschleißmuster dem Zufall zu überlassen, führt zu inakzeptablen Betriebsrisiken. Ungeplante Ausfälle schmälern die Rentabilität der Anlage schnell.
Unser Ziel ist es, die spezifischen Verschleißmechanismen zu beschreiben, denen Sie im Dauereinsatz ausgesetzt sind. Wir werden untersuchen, wie Sie Leistungseinbußen genau überwachen können, bevor es zu Produktionsstopps kommt. Sie erfahren außerdem, wie Sie Systemspezifikationen an die täglichen Betriebsanforderungen anpassen. Die Beherrschung dieser technischen Grundlagen hilft Ihnen, Ihre Kapitalrendite zu maximieren. Lassen Sie uns die genauen Kräfte untersuchen, die auf Ihre Fördertechnik wirken.
Wichtige Erkenntnisse
- Vorhersehbare Dehnung: Der tägliche Gebrauch verursacht in erster Linie eine Teilungsdehnung durch Bolzen- und Bohrungsverschleiß, nicht durch tatsächliche Dehnung der geschmiedeten Glieder.
- Oberflächen- vs. Kerndynamik: Kontinuierlicher Schleifkontakt streift die einsatzgehärtete Oberfläche ab und sorgt so dafür, dass die innere Kernzähigkeit die ultimative Ausfallsicherheit gegen plötzliches Brechen bietet.
- Spezifikationsausrichtung: Die Anpassung der Spezifikationen gesenkgeschmiedeter Ketten (z. B. Härtetiefe, Bruchfestigkeit) an den spezifischen täglichen Durchsatz bestimmt den erwarteten Lebenszyklus.
- Verantwortung des Lieferanten: Ein zuverlässiger Lieferant von gesenkgeschmiedeten Ketten bietet metallurgische Rückverfolgbarkeit, um Leistungsansprüche unter harten Industriebedingungen zu gewährleisten.
1. Die Mechanismen des täglichen Verschleißes: Was passiert mit gesenkgeschmiedeten Ketten?
Ungeplante Ausfallzeiten sind exponentiell teurer als der geplante Komponentenaustausch. Das Verständnis der Verschleißmechanismen ist der erste Schritt Ihrer Risikominderungsstrategie. Facility Manager unterschätzen oft die schiere Schleifkraft, die in ihren Fördersystemen auftritt. Wir müssen analysieren, wie der alltägliche Betrieb das Metall physikalisch verändert.
Feine Partikel wirken als stark abrasive Schleifpaste. Materialien wie Zement, Kohleasche und Getreide dringen unweigerlich in die Gelenkpunkte ein. Sie sitzen direkt zwischen dem Stift und der Verbindungsbohrung. Bei der täglichen Bewegung des Kettenrads wirkt diese Körnung wie Sandpapier. Es entfernt langsam die gehärteten Stahloberflächen. Dieser kontinuierliche Abrieb ist der Hauptfeind der langfristigen Zuverlässigkeit.
Sie müssen den „Stretch“-Mythos verstehen. Viele Betreiber gehen davon aus, dass sich Metallglieder unter starker Spannung elastisch dehnen. In der Realität wird der geschmiedete Stahl selbst bei normalem Gebrauch kaum gedehnt. Stattdessen vergrößert sich das Spiel zwischen Stiften und Bohrungen aufgrund der inneren Reibung. Dieser interne Materialverlust führt zu einer Verlängerung der Gesamtkette. Wenn es länger wird, beginnt es höher auf den Kettenradzähnen zu gleiten. Diese veränderte Eingriffsgeometrie beschleunigt den weiteren Verschleiß.
Zyklische Belastung führt zu einem weiteren kritischen Fehlervektor. Das System unterliegt kontinuierlichen Spannungs- und Entspannungszyklen. Die Spannung erreicht am Antriebsende ihren Höhepunkt und lässt in der Nähe des Kettenrads nach. Diese täglichen Schwankungen stellen die Dauerfestigkeit des Schmiedestahls ständig auf die Probe. Über Millionen von Zyklen hinweg kann es zu Mikrofrakturen kommen, wenn die Belastung die Materialfestigkeitsgrenze überschreitet. Entwickelt Gesenkgeschmiedete Ketten mindern dieses Risiko durch überlegene Kornflussstrukturen.
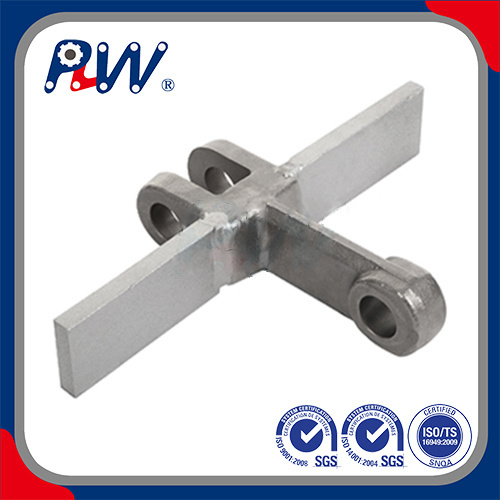
2. Einfluss kontinuierlicher Belastungen auf ein Industriesystem mit gesenkgeschmiedeter Kette für schwere Beanspruchung
Gesenkschmieden widersteht intensiven industriellen Belastungen deutlich besser als gegossene oder gestanzte Alternativen. Durch den Schmiedevorgang wird die Stahlkornstruktur verdichtet. Es richtet die innere Maserung so aus, dass sie der exakten Kontur des Glieds folgt. Dieser metallurgische Vorteil verhindert plötzliche Brüche unter schwierigen Betriebsbedingungen.
Es ist zwischen Stoßbelastungen und stationärem Betrieb zu unterscheiden. Stetiger Dauerbetrieb führt zu einem allmählichen, vorhersehbaren abrasiven Verschleiß. Umgekehrt führen plötzliche Anläufe, Staus oder Materialstöße zu massiven Stoßbelastungen. A Die robuste Industriekonstruktion der gesenkgeschmiedeten Kette absorbiert diese Stöße durch einen duktilen Innenkern. Wenn die Glieder gleichmäßig gehärtet wären, würden sie bei einem plötzlichen Stau sofort zerbrechen.
Umweltfaktoren verändern die Verschleißraten drastisch. Durch die tägliche Einwirkung extremer Hitze werden Standardschmierstoffe schnell zersetzt. Beispielsweise werden beim Bewegen von heißem Klinker schützende Öle ausgebacken. Dadurch reibt Metall direkt an Metall. Korrosive Umgebungen greifen die Stahlchemie ebenfalls an. Saure Asche oder nasser Industrieschlamm verändern die Stahlhärte. Es entfernt die schützenden oxidierten Schichten und setzt das Rohmetall einem beschleunigten Zerfall aus.
Schließlich können wir die Kettenleistung nicht vom Kettenradverschleiß isolieren. Sie funktionieren als miteinander verbundenes mechanisches Ökosystem. Der tägliche Gebrauch verändert den Eingriffswinkel des Kettenrads stark. Wenn die Zähne des Kettenrads ihr ursprüngliches Profil verlieren, übertragen sie abnormale Belastungen direkt auf die Kettenglieder. Ein stark abgenutztes Kettenrad zerstört eine brandneue Kette innerhalb von Wochen. Sie müssen sie immer als gepaarte Baugruppe bewerten und ersetzen.
3. Degradationsüberwachung: Wann wird Verschleiß zum Kostenrisiko?
Die Festlegung klarer Schwellenwerte für einen sicheren Betrieb verhindert katastrophale Ausfälle. Wir müssen objektive Bewertungskriterien festlegen. Wenn man sich auf visuelle Vermutungen verlässt, kann es zu plötzlichen Geräteausfällen kommen. Sie benötigen strukturierte, messbare Protokolle, um die laufende Verschlechterung zu überwachen.
Die 3 %-Dehnungsregel ist der allgemein anerkannte Branchenstandard. Messen Sie eine bestimmte Anzahl von Teilungen über einen gespannten Abschnitt. Sobald die Dehnung 2–3 % der Nennlänge erreicht, steigt das Risiko eines Ausfalls. Die verlängerte Kette beginnt, über die Zähne des Kettenrads zu springen. Durch dieses Springen wird das gesamte Fördersystem heftig erschüttert. Sie müssen den Austausch sofort nach Erreichen dieses Schwellenwerts veranlassen.
Visuelle und akustische Indikatoren sorgen für eine frühzeitige Warnung. Während der Wartungsfenster sollten Sie sich die Stifte genau ansehen. Abrieb oder tiefe Riefen an den Stiften deuten auf einen schwerwiegenden Schmierfehler hin. Ungleichmäßiger seitlicher Verschleiß an den Gliedern weist auf eine falsche Spurausrichtung hin. Man sollte auch auf das System hören. Deutliche Knall-, Schleif- oder Schlaggeräusche weisen auf eine beeinträchtigte Eingriffsgeometrie hin.
Wir müssen nach transparenten Annahmen operieren. Alle mechanischen Komponenten werden irgendwann verschleißen. Technische Systeme bieten kein unendliches Leben. Das primäre technische Ziel besteht darin, die Vorhersagbarkeit dieses Verschleißes zu maximieren. Durch die Vorhersehbarkeit können Sie Wartungsarbeiten ausschließlich während geplanter Ausfälle planen. Dies verhindert kostspielige Produktionsunterbrechungen während der Schicht.
Diagramm: Betriebsbeeinträchtigung und Fehlerbehebung – Zusammenfassung
| Verschleißanzeige |
Hauptursache |
Betriebsschweregrad |
Empfohlene Maßnahme |
| Über 3 % Pitch-Verlängerung |
Interne Reibung zwischen Stift und Bohrung |
Kritisches Risiko |
Ersetzen Sie die Kette und prüfen Sie die Kettenräder. |
| Pin Galling |
Schmierungsfehler / Eindringen von Sand |
Hohes Risiko |
Verbessern Sie die Versiegelung oder wechseln Sie zu Trockenfilmschmiermittel. |
| Ungleichmäßiger Seitenverschleiß |
Fehlausrichtung der Förderspur |
Mäßiges Risiko |
Antriebs- und Heckwelle sofort neu ausrichten. |
| Lautes Schlaggeräusch |
Übermäßiges Spiel/Kettenradverschleiß |
Hohes Risiko |
Spanner einstellen; Zahnprofile prüfen. |
4. Anpassung der Spezifikationen für gesenkgeschmiedete Ketten an Ihren täglichen Durchsatz
Sie müssen technische Datenblätter unter Berücksichtigung der täglichen betrieblichen Realität lesen. Eine Katalognummer allein garantiert nichts. Durch die Bewertung des präzisen metallurgischen Gleichgewichts wird sichergestellt, dass die Ausrüstung Ihren spezifischen Durchsatzanforderungen gerecht wird.
Optimal Die Spezifikationen für gesenkgeschmiedete Ketten erfordern ein Profil mit doppelter Härte. Sie benötigen eine stark einsatzgehärtete Außenseite. Diese äußere Schicht liegt typischerweise bei 50–60 HRC. Es bietet maximale Beständigkeit gegen abrasives Schleifen. Der innere Kern muss jedoch hochduktil bleiben. Der Kern bleibt normalerweise zwischen 30 und 40 HRC. Dieses weichere Zentrum absorbiert plötzliche Betriebsstöße, ohne zu zerbrechen.
Ingenieure dimensionieren Systeme oft fälschlicherweise ausschließlich auf der Grundlage der ultimativen Bruchfestigkeit (UBS). Dies ist eine häufige und gefährliche Falle. UBS gibt lediglich den genauen Punkt des katastrophalen Einbruchs unter statischer Laborspannung an. Es ignoriert die dynamische tägliche Müdigkeit. Stattdessen müssen Sie die Arbeitslastgrenze (WLL) berechnen. Wir empfehlen dringend, einen Sicherheitsfaktor von 6:1 bis 10:1 anzuwenden. Der genaue Multiplikator hängt ganz von der Stärke Ihrer täglichen Stoßbelastung ab.
Die Materialauswahl bestimmt das langfristige Überleben. Sie können keinen einheitlichen Ansatz verwenden. Bewerten Sie die genaue Chemie des geschmiedeten Stahls.
Tabelle: Richtlinien zur Standardmaterialauswahl
| der Stahlsorte |
Primäre Eigenschaften |
Beste Anwendungsumgebung |
| 40Cr (legierter Stahl) |
Hohe Zugfestigkeit und gute Härtbarkeit. |
Allgemeiner Schwerlasttransport, geringer bis mittlerer Abrieb. |
| 20CrMnTi |
Hervorragende Tiefeneinsatzhärtung und Kernzähigkeit. |
Zonen mit hohem Abrieb, Zementklinker, Aschehandhabung. |
| Rostfreie Legierungen |
Hervorragende Oxidations- und Chemikalienbeständigkeit. |
Korrosive Umgebungen, Waschbereiche, hohe Feuchtigkeit. |
5. Auswahl eines Lieferanten für gesenkgeschmiedete Ketten für langfristige Zuverlässigkeit
Die Bewertung von Anbietern erfordert eine strenge Geschäftslogik und Risikominderungsprotokolle. Sie kaufen nicht nur Stahlglieder. Sie sichern die Betriebszeit Ihrer gesamten Anlage. Ein schwacher Anbieter führt zu inakzeptablen Schwachstellen in der Lieferkette.
Wir raten dazu, eine vollständige Rückverfolgbarkeit zu fordern. Käufer müssen Materialtestberichte (MTRs) anfordern, bevor sie die Lieferung entgegennehmen. Sie sollten auch eine Proof-Load-Dokumentation anfordern. Eine zuverlässige Der Lieferant von gesenkgeschmiedeten Ketten stellt bereitwillig metallurgische Zertifikate zur Verfügung. Diese Dokumente garantieren, dass ihre Leistungsansprüche Ihren harten Industriebedingungen entsprechen. Wenn ein Anbieter zögert, seine Stahlchemie nachzuweisen, disqualifizieren Sie ihn sofort.
Anpassungsmöglichkeiten unterscheiden Premium-Partner von Basis-Distributoren. Ihre Einrichtung verfügt wahrscheinlich über einzigartige Verschleißzonen. Suchen Sie nach Lieferanten, die in der Lage sind, spezielle Behandlungen zu entwickeln.
- Induktionsgehärtete Stifte: Verlängert die Lebensdauer in stark abrasiven Asche- oder Zementleitungen.
- Kundenspezifische Flugaufsätze: Maximiert den volumetrischen Durchsatz für bestimmte Schüttgüter.
- Spezielle Abstände: Verhindert, dass feiner Sand die Gelenkverbindungen blockiert.
- Trockenfilmbeschichtungen: Eliminiert klebrige Nassschmierstoffe in staubigen Umgebungen.
Bewerten Sie abschließend die Durchlaufzeiten und die Bestandsunterstützung. Unvermeidliche Austauschvorgänge erfordern eine sofortige Verfügbarkeit von Ersatzteilen. Bewerten Sie ihre Fähigkeit, einen speziellen Sicherheitsbestand für Ihre Einrichtung vorzuhalten. Um das Risiko längerer Ausfallzeiten zu mindern, ist ein Anbieter erforderlich, der logistische Verzögerungen proaktiv bewältigt.
Abschluss
Der tägliche Einsatz führt unweigerlich zu einer Tonhöhenverlängerung und einem Oberflächenverschleiß. Präzisionsgefertigte gesenkgeschmiedete Ketten machen diesen Abbau jedoch außergewöhnlich langsam und völlig vorhersehbar. Sie steuern den Fehlerzeitplan durch proaktive technische Entscheidungen statt durch passive Beobachtung.
Um die langfristige Leistung zu bewerten, muss man über die grundlegenden Lastdiagramme des Katalogs hinausgehen. Sie müssen das metallurgische Zusammenspiel zwischen Härtetiefe und Kernduktilität genau verstehen. Die Abstimmung dieser internen Materialeigenschaften auf Ihre externe Betriebsumgebung garantiert eine hervorragende Betriebszeit.
Nächste Schritte:
- Führen Sie eine umfassende Spannungs- und Dehnungsprüfung an allen derzeit in Betrieb befindlichen Ketten durch.
- Dokumentieren Sie während Ihrer nächsten Schicht alle ungleichmäßigen Abnutzungsmuster oder abnormalen akustischen Signaturen.
- Wenden Sie sich an einen etablierten, zertifizierten Lieferanten, um Ihre bestehenden Spezifikationen mit Ihren tatsächlichen täglichen Durchsatzdaten zu vergleichen.
- Rüsten Sie Komponenten auf, die vorzeitig ermüden, bevor sie einen ungeplanten Anlagenstillstand auslösen.
FAQ
F: Wie oft sollten gesenkgeschmiedete Ketten im täglichen Dauereinsatz überprüft werden?
A: Sie müssen wöchentlich Sichtprüfungen durchführen, um festzustellen, ob die Schienen falsch ausgerichtet sind oder es zu starkem Trockenlauf kommt. Messen Sie die Dehnung monatlich mit präzisen Teilungsmessgeräten. In stark abrasiven Umgebungen wie dem Umgang mit Zement oder Asche können alle zwei Wochen Dehnungsprüfungen erforderlich sein, um plötzliche Ausfälle zu verhindern.
F: Was ist das erste Anzeichen dafür, dass die täglichen Schwerlastlasten in der Industrie die Kapazität der Kette überschreiten?
A: Die früheste Warnung ist eine lokalisierte plastische Verformung, wie z. B. verbogene Stifte oder gebrochene Verbindungsbohrungen. Eine rasche Dehnung im Frühstadium über den normalen Einlaufverschleiß hinaus weist deutlich darauf hin, dass die Betriebslasten die spezifizierte Arbeitslastgrenze bei weitem überschreiten.
F: Kann eine Schmierung die Lebensdauer gesenkgeschmiedeter Ketten erheblich verlängern?
A: Ja, eine ordnungsgemäße Schmierung reduziert die interne Reibung zwischen Stift und Bohrung drastisch. In stark abrasiven Umgebungen ziehen herkömmliche Nassöle jedoch Sand an und bilden eine Schleifpaste. Sie müssen Trockenfilm-Alternativen verwenden oder selbstreinigende Fugenkonstruktionen festlegen, um beschleunigten Verschleiß zu verhindern.
F: Warum funktionieren identische Spezifikationen für gesenkgeschmiedete Ketten im gleichen täglichen Einsatz unterschiedlich?
A: Leistungsabweichungen sind in der Regel auf Fertigungsinkonsistenzen zurückzuführen. Durch eine ungleichmäßige Wärmebehandlung entstehen weiche Stellen, während durch lockere Bearbeitungstoleranzen das Schleifkorn schneller in die Fugen eindringen kann. Diese Realität unterstreicht die entscheidende Bedeutung einer strengen Lieferantenüberprüfung und anspruchsvollen metallurgischen Testberichten.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


