ການຈັດການອຸປະກອນການຫຼາຍຢ່າງຕໍ່ເນື່ອງ inevitably degrades ອົງປະກອບກົນຈັກ, ໂດຍບໍ່ສົນເລື່ອງການຮ້ອງຂໍການຕະຫຼາດ. ລຳລຽງລຳລຽງທີ່ໜັກໜ່ວງທົນທານຕໍ່ຄວາມກົດດັນອັນໃຫຍ່ຫຼວງໃນທຸກໆການປ່ຽນປະຕິບັດການ. ຄວາມແຕກຕ່າງລະຫວ່າງລະບົບທີ່ມີປະສິດຕິພາບສູງແລະຄວາມລົ້ມເຫລວທີ່ມີຄ່າໃຊ້ຈ່າຍແມ່ນມີພຽງແຕ່ຢູ່ໃນການຄາດຄະເນ. ທ່ານຕ້ອງຮູ້ຢ່າງແນ່ນອນວ່າ friction ປະຈໍາວັນ, ຄວາມເຄັ່ງຕຶງ, ແລະການໂຫຼດຊ໊ອກປ່ຽນແປງຄວາມສົມບູນຂອງໂຄງສ້າງໃນໄລຍະທີ່ໃຊ້ເວລາ. ການປ່ອຍໃຫ້ຮູບແບບການສວມໃສ່ເປັນໂອກາດສ້າງຄວາມສ່ຽງຕໍ່ການປະຕິບັດງານທີ່ບໍ່ສາມາດຍອມຮັບໄດ້. ການແຕກແຍກທີ່ບໍ່ໄດ້ວາງແຜນໄວ້ເຮັດໃຫ້ຜົນກຳໄລຂອງສິ່ງອໍານວຍຄວາມສະດວກຢ່າງໄວວາ.
ຈຸດປະສົງຂອງພວກເຮົາແມ່ນເພື່ອອະທິບາຍກົນໄກການສວມໃສ່ສະເພາະທີ່ທ່ານປະເຊີນພາຍໃຕ້ການນໍາໃຊ້ຢ່າງຕໍ່ເນື່ອງ. ພວກເຮົາຈະຄົ້ນຄວ້າວິທີທີ່ທ່ານສາມາດຕິດຕາມການເສື່ອມສະພາບປະສິດທິພາບໄດ້ຢ່າງຖືກຕ້ອງກ່ອນທີ່ມັນຈະຢຸດການຜະລິດ. ນອກນັ້ນທ່ານຍັງຈະໄດ້ຮຽນຮູ້ວິທີການຈັດວາງລະບົບສະເພາະກັບຄວາມຕ້ອງການຂອງການດໍາເນີນງານປະຈໍາວັນ. ການຮຽນຮູ້ພື້ນຖານດ້ານວິສະວະກໍາເຫຼົ່ານີ້ຊ່ວຍໃຫ້ທ່ານສາມາດເພີ່ມຜົນຕອບແທນຈາກການລົງທຶນຂອງທ່ານ. ໃຫ້ພວກເຮົາກວດເບິ່ງກໍາລັງທີ່ແນ່ນອນທີ່ປະຕິບັດຢູ່ໃນຮາດແວລໍາລຽງຂອງທ່ານ.
Key Takeaways
- ການຍືດຕົວທີ່ສາມາດຄາດເດົາໄດ້: ການນໍາໃຊ້ປະຈໍາວັນຕົ້ນຕໍເຮັດໃຫ້ການຍືດຕົວຂອງຈຸດຜ່ານ pin ແລະການສວມໃສ່, ບໍ່ແມ່ນການຍືດຕົວຕົວຈິງຂອງການເຊື່ອມຕໍ່ປອມ.
- Surface vs. Core Dynamics: ການຕິດຕໍ່ຂັດຢ່າງຕໍ່ເນື່ອງເຮັດໃຫ້ພື້ນຜິວແຂງກະດ້າງ, ເຮັດໃຫ້ຄວາມແຂງແກ່ນຂອງແກນພາຍໃນກາຍເປັນການລົ້ມເຫລວທີ່ສຸດທີ່ປອດໄພຕໍ່ການຖືກງັບຢ່າງກະທັນຫັນ.
- ການຈັດລຽງສະເປັກ: ການຈັບຄູ່ ຂໍ້ສະເພາະຂອງຕ່ອງໂສ້ທີ່ຫຼຸດລົງ (ຕົວຢ່າງ, ຄວາມເລິກຂອງຄວາມແຂງ, ຄວາມແຂງແຮງຂອງການແຕກຫັກສຸດທ້າຍ) ຕໍ່ກັບການປ້ອນຂໍ້ມູນປະຈໍາວັນສະເພາະກໍານົດວົງຈອນຊີວິດທີ່ຄາດໄວ້.
- ຄວາມຮັບຜິດຊອບຂອງຜູ້ສະຫນອງ: ທີ່ເຊື່ອຖື ຜູ້ສະຫນອງລະບົບຕ່ອງໂສ້ forged ຫຼຸດລົງ ໄດ້ສະຫນອງການຕິດຕາມໂລຫະເພື່ອຮັບປະກັນການຮ້ອງຂໍການປະຕິບັດພາຍໃຕ້ເງື່ອນໄຂອຸດສາຫະກໍາທີ່ຫນັກແຫນ້ນ.
1. ກົນຈັກຂອງການສວມໃສ່ປະຈໍາວັນ: ຈະເກີດຫຍັງຂຶ້ນກັບການຖິ້ມລະບົບຕ່ອງໂສ້ Forged?
ເວລາຢຸດເຮັດວຽກທີ່ບໍ່ໄດ້ວາງແຜນໄວ້ແມ່ນມີລາຄາແພງກວ່າການປ່ຽນອົງປະກອບຕາມກຳນົດເວລາ. ຄວາມເຂົ້າໃຈກ່ຽວກັບກົນໄກການສວມໃສ່ແມ່ນຂັ້ນຕອນຫນຶ່ງໃນຍຸດທະສາດການຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງທ່ານ. ຜູ້ຈັດການສິ່ງອໍານວຍຄວາມສະດວກມັກຈະປະເມີນຄ່າແຮງຂັດທີ່ຮຸນແຮງທີ່ເກີດຂຶ້ນພາຍໃນລະບົບລໍາລຽງຂອງພວກເຂົາ. ພວກເຮົາຕ້ອງວິເຄາະວິທີການປະຕິບັດງານປະຈໍາວັນທາງດ້ານຮ່າງກາຍປ່ຽນແປງໂລຫະ.
ຝຸ່ນລະອອງລະອຽດເຮັດໜ້າທີ່ເປັນເຄື່ອງຂັດທີ່ຂັດໄດ້ສູງ. ວັດສະດຸເຊັ່ນ: ຊີມັງ, ຂີ້ເຖົ່າຖ່ານຫີນ, ແລະເມັດພືດ inevitably infiltrate ຈຸດ articulation. ພວກເຂົາເຈົ້າ lodge ໂດຍກົງລະຫວ່າງ pin ແລະ bore ເຊື່ອມຕໍ່. ໃນລະຫວ່າງ sprocket articulation ປະຈໍາວັນ, grit ນີ້ເຮັດຫນ້າທີ່ຄ້າຍຄືເຈ້ຍຊາຍ. ມັນຄ່ອຍໆ shaves ພື້ນຜິວເຫຼັກແຂງ. ການຂັດຢ່າງຕໍ່ເນື່ອງນີ້ແມ່ນສັດຕູຫຼັກຂອງຄວາມຫນ້າເຊື່ອຖືໃນໄລຍະຍາວ.
ທ່ານຕ້ອງເຂົ້າໃຈ myth 'stretch'. ຜູ້ປະກອບການຈໍານວນຫຼາຍສົມມຸດວ່າການເຊື່ອມຕໍ່ໂລຫະ stretch elasticly ພາຍໃຕ້ຄວາມກົດດັນຢ່າງຮຸນແຮງ. ໃນຄວາມເປັນຈິງ, ການນໍາໃຊ້ປົກກະຕິບໍ່ຄ່ອຍ stretches ເຫຼັກ forged ຕົວຂອງມັນເອງ. ແທນທີ່ຈະ, ການເກັບກູ້ລະຫວ່າງ pins ແລະ bores ເພີ່ມຂຶ້ນເນື່ອງຈາກ friction ພາຍໃນ. ການສູນເສຍວັດສະດຸພາຍໃນນີ້ເຮັດໃຫ້ລະບົບຕ່ອງໂສ້ໂດຍລວມຍາວ. ເມື່ອມັນຍາວຂຶ້ນ, ມັນເລີ່ມຂຶ້ນເທິງແຂ້ວ sprocket. ເລຂາຄະນິດການມີສ່ວນພົວພັນທີ່ປ່ຽນແປງນີ້ເລັ່ງການສວມໃສ່ຕື່ມອີກ.
ການໂຫຼດຮອບວຽນແນະນໍາ vector ຄວາມລົ້ມເຫຼວທີ່ສໍາຄັນອີກອັນຫນຶ່ງ. ລະບົບ undergoes ຄວາມກົດດັນຢ່າງຕໍ່ເນື່ອງແລະວົງຈອນການປ່ອຍ. ຄວາມເຄັ່ງຕຶງສູງສຸດຢູ່ທີ່ປາຍຂັບ ແລະປ່ອຍອອກມາໃກ້ກັບ sprocket ຫາງ. ການເຫນັງຕີງປະຈໍາວັນເຫຼົ່ານີ້ສະເຫມີທົດສອບຂອບເຂດຄວາມເຫນື່ອຍລ້າຂອງເຫລໍກ forged. ໃນໄລຍະຫຼາຍລ້ານຮອບ, ກະດູກຫັກຈຸນລະພາກສາມາດພັດທະນາຖ້າຫາກວ່າການໂຫຼດເກີນຂອບເຂດຈໍາກັດຄວາມທົນທານຂອງວັດສະດຸ. ວິສະວະກອນ ຫຼຸດລົງລະບົບຕ່ອງໂສ້ forged ຫຼຸດຜ່ອນຄວາມສ່ຽງນີ້ໂດຍຜ່ານໂຄງສ້າງການໄຫຼຂອງເມັດພືດທີ່ດີກວ່າ.
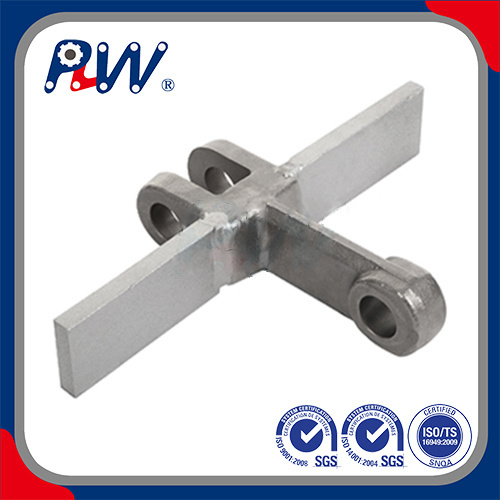
2. ຜົນກະທົບຂອງການໂຫຼດຢ່າງຕໍ່ເນື່ອງຕໍ່ລະບົບຕ່ອງໂສ້ Forged ທີ່ຫຼຸດລົງຂອງອຸດສາຫະກໍາຫນັກ.
ການຫຼຸດລົງ forging ໂດຍສະເພາະຕ້ານຄວາມກົດດັນອຸດສາຫະກໍາທີ່ເຂັ້ມຂົ້ນດີກ່ວາທາງເລືອກທີ່ໂຍນຫຼື stamped. ຂະບວນການ forging compresses ໂຄງສ້າງເມັດເຫຼັກ. ມັນສອດຄ່ອງເມັດພືດພາຍໃນເພື່ອປະຕິບັດຕາມ contour ທີ່ແນ່ນອນຂອງການເຊື່ອມຕໍ່. ປະໂຫຍດດ້ານໂລຫະນີ້ປ້ອງກັນການກະດູກຫັກຢ່າງກະທັນຫັນພາຍໃຕ້ສະພາບການເຮັດວຽກທີ່ຮຸນແຮງ.
ທ່ານຕ້ອງແຍກຄວາມແຕກຕ່າງລະຫວ່າງການໂຫຼດຊ໊ອກ ແລະ ການເຮັດວຽກທີ່ຄົງທີ່. ການແລ່ນຢ່າງຕໍ່ເນື່ອງຢ່າງຕໍ່ເນື່ອງເຮັດໃຫ້ເກີດການສວມໃສ່ເລັກນ້ອຍ, ຄາດເດົາໄດ້. ໃນທາງກົງກັນຂ້າມ, ການເລີ່ມຕົ້ນຢ່າງກະທັນຫັນ, ການຕິດຂັດ, ຫຼືການກະທັນຫັນຂອງວັດສະດຸເຮັດໃຫ້ເກີດການຊ໊ອກຢ່າງໃຫຍ່ຫຼວງ. ກ ການຫຼຸດລົງຂອງລະບົບຕ່ອງໂສ້ forged ຫນ້າທີ່ຫນັກຫນ່ວງ ການຕິດຕັ້ງອຸດສາຫະກໍາ absorbs ຊ໊ອກເຫຼົ່ານີ້ໂດຍຜ່ານແກນພາຍໃນ ductile. ຖ້າການເຊື່ອມຕໍ່ມີຄວາມແຂງກະດ້າງເທົ່າທຽມກັນ, ການຕິດຂັດກະທັນຫັນຈະທໍາລາຍພວກມັນທັນທີ.
ປັດໃຈດ້ານສິ່ງແວດລ້ອມປ່ຽນແປງອັດຕາການສວມໃສ່ຢ່າງຫຼວງຫຼາຍ. ການສໍາຜັດກັບຄວາມຮ້ອນທີ່ຮຸນແຮງປະຈໍາວັນຈະທໍາລາຍນໍ້າມັນເຊື້ອໄຟມາດຕະຖານຢ່າງໄວວາ. ສໍາລັບຕົວຢ່າງ, ການເຄື່ອນຍ້າຍ clinker ຮ້ອນ bakes off ນ້ໍາມັນປ້ອງກັນ. ນີ້ເຮັດໃຫ້ໂລຫະ rubbing ໂດຍກົງກັບໂລຫະ. ສະພາບແວດລ້ອມທີ່ມີ corrosive ທີ່ຄ້າຍຄືກັນທໍາຮ້າຍເຄມີຂອງເຫຼັກກ້າ. ຂີ້ເທົ່າອາຊິດຫຼືຂີ້ຕົມອຸດສາຫະກໍາປຽກປ່ຽນແປງອຸນຫະພູມເຫຼັກ. ມັນຖອດຊັ້ນ oxidized ປ້ອງກັນອອກ, ເປີດເຜີຍໂລຫະດິບເພື່ອເລັ່ງການທໍາລາຍ.
ສຸດທ້າຍ, ພວກເຮົາບໍ່ສາມາດແຍກການປະຕິບັດລະບົບຕ່ອງໂສ້ຈາກການສວມໃສ່ sprocket. ພວກເຂົາເຈົ້າດໍາເນີນການເປັນລະບົບນິເວດກົນຈັກທີ່ເຊື່ອມຕໍ່ກັນ. ການນໍາໃຊ້ປະຈໍາວັນຢ່າງແຂງແຮງການປ່ຽນແປງມຸມມີສ່ວນພົວພັນ sprocket. ໃນເວລາທີ່ແຂ້ວ sprocket ສູນເສຍໂປຣໄຟລ໌ຕົ້ນສະບັບຂອງເຂົາເຈົ້າ, ພວກເຂົາເຈົ້າໂອນຄວາມກົດດັນຜິດປົກກະຕິໂດຍກົງກັບການເຊື່ອມຕໍ່ລະບົບຕ່ອງໂສ້. sprocket ທີ່ສວມໃສ່ຢ່າງຮຸນແຮງຈະທໍາລາຍລະບົບຕ່ອງໂສ້ຍີ່ຫໍ້ໃຫມ່ໃນອາທິດ. ທ່ານສະເຫມີຕ້ອງປະເມີນແລະທົດແທນພວກມັນເປັນເຄື່ອງປະກອບຄູ່.
3. ການຕິດຕາມການເຊື່ອມໂຊມ: ເມື່ອການສວມໃສ່ກາຍເປັນຄວາມສ່ຽງຕໍ່ຄ່າໃຊ້ຈ່າຍ?
ການກໍານົດຂອບເຂດທີ່ຊັດເຈນສໍາລັບການດໍາເນີນງານທີ່ປອດໄພປ້ອງກັນຄວາມລົ້ມເຫຼວຂອງໄພພິບັດ. ພວກເຮົາຕ້ອງສ້າງເງື່ອນໄຂການປະເມີນຈຸດປະສົງ. ການອີງຕາມການຄາດຄະເນທີ່ເປັນພາບເຊື້ອເຊີນອຸປະກອນລົ້ມເຫຼວຢ່າງກະທັນຫັນ. ທ່ານຕ້ອງການໂປຣໂຕຄອນທີ່ມີໂຄງສ້າງ, ສາມາດວັດແທກໄດ້ເພື່ອຕິດຕາມການເຊື່ອມໂຊມຢ່າງຕໍ່ເນື່ອງ.
ກົດລະບຽບການຍືດຕົວ 3% ແມ່ນມາດຕະຖານອຸດສາຫະກໍາທີ່ຍອມຮັບໂດຍທົ່ວໄປ. ວັດແທກຕົວເລກສະເພາະຂອງຊ່ອງໃສ່ໃນພາກສ່ວນທີ່ເຄັ່ງຕຶງ. ເມື່ອ elongation ຮອດ 2-3% ໃນໄລຍະຄວາມຍາວນາມ, ຄວາມສ່ຽງຂອງຄວາມລົ້ມເຫຼວຂອງຮວງຕັ້ງແຈບ. ລະບົບຕ່ອງໂສ້ຍາວຈະເລີ່ມຂ້າມຜ່ານແຂ້ວ sprocket. ການຂ້າມນີ້ຢ່າງຮຸນແຮງເຮັດໃຫ້ລະບົບລຳລຽງທັງໝົດໄດ້ກະຕຸກ. ທ່ານຕ້ອງຈັດຕາຕະລາງການປ່ຽນແທນທັນທີເມື່ອຮອດເກນນີ້.
ຕົວຊີ້ບອກທາງສາຍຕາ ແລະ ການຟັງໃຫ້ຄຳເຕືອນລ່ວງໜ້າ. ທ່ານຄວນເບິ່ງ pins ຢ່າງໃກ້ຊິດໃນລະຫວ່າງການບໍາລຸງຮັກສາປ່ອງຢ້ຽມ. ການເຈາະ ຫຼືການໃຫ້ຄະແນນເລິກໃສ່ເຂັມຊີ້ບອກເຖິງຄວາມລົ້ມເຫຼວຂອງການຫຼໍ່ລື່ນຢ່າງຮ້າຍແຮງ. ການສວມໃສ່ດ້ານຂ້າງທີ່ບໍ່ສະ ເໝີ ພາບໃນການເຊື່ອມຕໍ່ສັນຍານຕິດຕາມຄວາມບໍ່ຖືກຕ້ອງ. ທ່ານກໍ່ຄວນຟັງລະບົບ. ການຕົບແຕ່ງ, ການຕົບແຕ່ງ, ຫຼືການຕົບແຕ່ງທີ່ໂດດເດັ່ນເປັນສັນຍານເຮັດໃຫ້ເລຂາຄະນິດການມີສ່ວນພົວພັນຖືກທຳລາຍ.
ພວກເຮົາຕ້ອງດໍາເນີນການພາຍໃຕ້ການສົມມຸດຕິຖານທີ່ໂປ່ງໃສ. ອົງປະກອບກົນຈັກທັງໝົດຈະໝົດໄປໃນທີ່ສຸດ. ລະບົບວິສະວະກໍາບໍ່ໄດ້ສະເຫນີຊີວິດທີ່ບໍ່ມີຂອບເຂດ. ເປົ້າຫມາຍດ້ານວິສະວະກໍາຕົ້ນຕໍແມ່ນການ maximizing ການຄາດຄະເນຂອງການໃສ່ນັ້ນ. ການຄາດເດົາໄດ້ອະນຸຍາດໃຫ້ທ່ານຈັດຕາຕະລາງການບໍາລຸງຮັກສະເພາະໃນລະຫວ່າງການຢຸດການວາງແຜນ. ອັນນີ້ປ້ອງກັນການຢຸດການຜະລິດທີ່ມີລາຄາແພງ.
ຕາຕະລາງ: ການເສື່ອມສະພາບຂອງການປະຕິບັດງານ ແລະການແກ້ໄຂບັນຫາ ສະຫຼຸບສັງລວມ
| Wear Indicator |
ສາເຫດຕົ້ນຕໍ |
ຄວາມຮຸນແຮງຂອງການປະ |
ຕິບັດງານທີ່ແນະນໍາ |
| ເກີນ 3% Pitch Elongation |
ເຂັມຂັດພາຍໃນ / ເຈາະ |
ຄວາມສ່ຽງທີ່ສໍາຄັນ |
ປ່ຽນຕ່ອງໂສ້ແລະກວດກາ sprockets. |
| Pin Galling |
ຄວາມລົ້ມເຫຼວຂອງການຫລໍ່ລື່ນ / grit intrusion |
ຄວາມສ່ຽງສູງ |
ອັບເກຣດການຜະນຶກ ຫຼືສະຫຼັບໄປໃຊ້ຟິມແຫ້ງ. |
| ການສວມຂ້າງທີ່ບໍ່ສະເຫມີກັນ |
ການຕິດຕາມລໍາລຽງລໍາລຽງຜິດປົກກະຕິ |
ຄວາມສ່ຽງປານກາງ |
ປັບການຂັບແລະຫາງຄືນໃຫມ່ໃນທັນທີ. |
| ສຽງຕົບດັງ |
slack ຫຼາຍເກີນໄປ / sprocket ພັຍ |
ຄວາມສ່ຽງສູງ |
ປັບ tensioners; ກວດເບິ່ງໂປຣໄຟລ໌ແຂ້ວ. |
4. Matching Drop Forged Chains Specifications to your daily throughput
ທ່ານຕ້ອງອ່ານເອກະສານ spec ດ້ານວິຊາການໂດຍຜ່ານທັດສະນະຂອງຄວາມເປັນຈິງຂອງການດໍາເນີນງານປະຈໍາວັນ. ຈໍານວນລາຍການດຽວຮັບປະກັນບໍ່ມີຫຍັງ. ການປະເມີນຄວາມສົມດຸນຂອງໂລຫະທີ່ຊັດເຈນເຮັດໃຫ້ອຸປະກອນລອດຊີວິດຕາມຄວາມຕ້ອງການສະເພາະຂອງທ່ານ.
ດີທີ່ສຸດ drop forged chains specifications ຕ້ອງການ profile hardness ສອງ. ທ່ານຕ້ອງການພາຍນອກທີ່ແຂງກະດ້າງຢ່າງເລິກເຊິ່ງ. ຊັ້ນນອກນີ້ປົກກະຕິລົງທະບຽນຢູ່ທີ່ 50-60 HRC. ມັນສະຫນອງຄວາມຕ້ານທານສູງສຸດຕໍ່ການຂັດຂັດ. ຢ່າງໃດກໍ່ຕາມ, ແກນພາຍໃນຕ້ອງມີຄວາມຍືດຫຍຸ່ນສູງ. ຫຼັກປົກກະຕິແລ້ວຢູ່ລະຫວ່າງ 30-40 HRC. ສູນກາງທີ່ອ່ອນກວ່ານີ້ດູດເອົາການຊ໊ອກປະຕິບັດງານຢ່າງກະທັນຫັນໂດຍບໍ່ມີການ shattering.
ວິສະວະກອນມັກຈະຜິດພາດລະບົບຂະຫນາດໂດຍອີງໃສ່ຄວາມເຂັ້ມຂົ້ນຂອງ Ultimate Breaking Strength (UBS). ນີ້ແມ່ນເປັນຈັ່ນຈັບທົ່ວໄປແລະອັນຕະລາຍ. UBS ພຽງແຕ່ຊີ້ບອກຈຸດທີ່ແນ່ນອນຂອງການ snapping ໄພພິບັດພາຍໃຕ້ຄວາມກົດດັນຫ້ອງທົດລອງ static. ມັນບໍ່ສົນໃຈຄວາມເມື່ອຍລ້າປະຈໍາວັນແບບເຄື່ອນໄຫວ. ແທນທີ່ຈະ, ທ່ານຕ້ອງຄິດໄລ່ Working Load Limit (WLL). ພວກເຮົາແນະນຳໃຫ້ນຳໃຊ້ປັດໄຈຄວາມປອດໄພ 6:1 ຫາ 10:1. ຕົວຄູນທີ່ແນ່ນອນແມ່ນຂຶ້ນກັບຄວາມຮຸນແຮງຂອງການໂຫຼດຊ໊ອກປະຈໍາວັນຂອງທ່ານ.
ການເລືອກວັດສະດຸກຳນົດການຢູ່ລອດໃນໄລຍະຍາວ. ທ່ານບໍ່ສາມາດໃຊ້ວິທີໜຶ່ງຂະໜາດພໍດີໄດ້. ປະເມີນຜົນເຄມີທີ່ແນ່ນອນຂອງເຫຼັກ forged ໄດ້.
ຕາຕະລາງ: ຄູ່ມືການຄັດເລືອກວັດສະດຸມາດ
| ຕະຖານເຫຼັກຊັ້ນ |
ຮຽນທີ ລັກສະນະພື້ນຖານ |
ສະພາບແວດລ້ອມການນໍາໃຊ້ທີ່ດີທີ່ສຸດ |
| 40Cr (ເຫຼັກໂລຫະປະສົມ) |
ມີຄວາມເຂັ້ມແຂງ tensile ສູງແລະ hardenability ດີ. |
ການຂົນສົ່ງທີ່ຫນັກແຫນ້ນທົ່ວໄປ, ການຂັດຂີ້ເຫຍື້ອຕ່ໍາຫາປານກາງ. |
| 20CrMnTi |
ການແຂງກະດ້າງເລິກດີເລີດແລະຄວາມເຄັ່ງຄັດຫຼັກ. |
ເຂດທີ່ມີຮອຍຂີດຂ່ວນສູງ, ຊີມັງ clinker, ການຈັດການຂີ້ເທົ່າ. |
| ໂລຫະປະສົມສະແຕນເລດ |
ການຜຸພັງ ແລະ ການຕໍ່ຕ້ານສານເຄມີທີ່ເໜືອກວ່າ. |
ສະພາບແວດລ້ອມທີ່ມີການກັດກ່ອນ, ພື້ນທີ່ລ້າງ, ຄວາມຊຸ່ມຊື່ນສູງ. |
5. ການຄັດເລືອກ Drop Forged Chains Supplier ສໍາລັບຄວາມຫນ້າເຊື່ອຖືໃນໄລຍະຍາວ
ການປະເມີນຜູ້ຂາຍຮຽກຮ້ອງໃຫ້ມີເຫດຜົນທາງການຄ້າທີ່ເຂັ້ມງວດແລະໂປໂຕຄອນການຫຼຸດຜ່ອນຄວາມສ່ຽງ. ທ່ານບໍ່ພຽງແຕ່ຊື້ການເຊື່ອມຕໍ່ເຫຼັກ. ທ່ານກໍາລັງຮັບປະກັນການໃຊ້ເວລາເຮັດວຽກສໍາລັບສະຖານທີ່ທັງຫມົດຂອງທ່ານ. ຜູ້ຂາຍທີ່ອ່ອນແອແນະນໍາຄວາມອ່ອນແອຂອງລະບົບຕ່ອງໂສ້ການສະຫນອງທີ່ບໍ່ສາມາດຍອມຮັບໄດ້.
ພວກເຮົາແນະນຳໃຫ້ມີການກວດກາຄືນທີ່ສົມບູນ. ຜູ້ຊື້ຕ້ອງຕ້ອງການບົດລາຍງານການທົດສອບວັດສະດຸ (MTRs) ກ່ອນທີ່ຈະຈັດສົ່ງ. ເຈົ້າຄວນຮ້ອງຂໍເອກະສານການໂຫຼດຫຼັກຖານ. ທີ່ເຊື່ອຖືໄດ້ ຫຼຸດລົງຜູ້ສະຫນອງຕ່ອງໂສ້ forged ເຕັມໃຈສະຫນອງໃບຢັ້ງຢືນການໂລຫະ. ເອກະສານເຫຼົ່ານີ້ຮັບປະກັນການຮ້ອງຂໍການປະຕິບັດຂອງພວກເຂົາກົງກັບເງື່ອນໄຂອຸດສາຫະກໍາທີ່ຫນັກແຫນ້ນຂອງທ່ານ. ຖ້າຜູ້ຂາຍລັງເລທີ່ຈະພິສູດເຄມີຂອງເຫລໍກຂອງພວກເຂົາ, ຕັດສິດໃຫ້ພວກເຂົາທັນທີ.
ຄວາມສາມາດໃນການປັບແຕ່ງຈໍາແນກຄູ່ຮ່ວມງານທີ່ນິຍົມຈາກຜູ້ຈັດຈໍາຫນ່າຍພື້ນຖານ. ສະຖານທີ່ຂອງທ່ານອາດມີພື້ນທີ່ສວມໃສ່ທີ່ເປັນເອກະລັກ. ຊອກຫາຜູ້ສະຫນອງທີ່ມີຄວາມສາມາດໃນການປິ່ນປົວພິເສດດ້ານວິສະວະກໍາ.
- Induction-Hardened Pins: ຍືດອາຍຸໃນສາຍຂີ້ເຖົ່າ ຫຼືຊີມັງທີ່ມີຮອຍຂີດຂ່ວນສູງ.
- ໄຟລ໌ແນບຖ້ຽວບິນແບບກຳນົດເອງ: ຂະຫຍາຍການສົ່ງກະແສໄຟຟ້າສູງສຸດສຳລັບວັດສະດຸຈຳນວນຫຼາຍສະເພາະ.
- ການອະນາໄມສະເພາະ: ປ້ອງກັນການກັດກ່ອນຈາກການຕິດຂັດຂອງຂໍ້ຕໍ່.
- Dry-Film Coatings: ກໍາຈັດນໍ້າມັນທີ່ປຽກຫນຽວໃນສະພາບແວດລ້ອມທີ່ມີຝຸ່ນ.
ສຸດທ້າຍ, ປະເມີນເວລານໍາຂອງພວກເຂົາແລະການສະຫນັບສະຫນູນສິນຄ້າຄົງຄັງ. ການປ່ຽນແປງທີ່ຫຼີກລ່ຽງບໍ່ໄດ້ຮຽກຮ້ອງໃຫ້ມີພາກສ່ວນທັນທີທັນໃດ. ປະເມີນຄວາມສາມາດຂອງເຂົາເຈົ້າໃນການຮັກສາຫຼັກຊັບຄວາມປອດໄພສະເພາະສໍາລັບສະຖານທີ່ຂອງທ່ານ. ການຫຼຸດຜ່ອນຄວາມສ່ຽງຕໍ່ເວລາຢຸດເຮັດວຽກທີ່ຂະຫຍາຍອອກໄປ ຕ້ອງການຜູ້ຂາຍທີ່ຄຸ້ມຄອງການຊັກຊ້າທາງດ້ານການຂົນສົ່ງຢ່າງຕັ້ງໜ້າ.
ສະຫຼຸບ
ການນໍາໃຊ້ການດໍາເນີນງານປະຈໍາວັນຈະເຮັດໃຫ້ເກີດການຍືດຕົວຂອງພື້ນທີ່ແລະການສວມໃສ່ຂອງຫນ້າດິນ. ແນວໃດກໍ່ຕາມ, ການຫຼຸດລົງຂອງລະບົບຕ່ອງໂສ້ forged ທີ່ມີຄວາມແມ່ນຍໍາຂອງເຄື່ອງຈັກເຮັດໃຫ້ການເຊື່ອມໂຊມນີ້ຊ້າເປັນພິເສດແລະສາມາດຄາດເດົາໄດ້ທັງຫມົດ. ທ່ານຄວບຄຸມໄລຍະເວລາຄວາມລົ້ມເຫຼວໂດຍຜ່ານທາງເລືອກດ້ານວິສະວະກໍາຢ່າງຫ້າວຫັນແທນທີ່ຈະເປັນການສັງເກດແບບຕົວຕັ້ງຕົວຕີ.
ການປະເມີນການປະຕິບັດໃນໄລຍະຍາວຮຽກຮ້ອງໃຫ້ມີການເຄື່ອນຍ້າຍນອກເຫນືອຈາກຕາຕະລາງການໂຫຼດແຄັດຕາລັອກພື້ນຖານ. ທ່ານຕ້ອງເຂົ້າໃຈຢ່າງເລິກເຊິ່ງເຖິງການເຊື່ອມໂລຫະລະຫວ່າງຄວາມເລິກຂອງກໍລະນີ ແລະ ductility ຫຼັກ. ການຈັບຄູ່ຄຸນສົມບັດວັດສະດຸພາຍໃນເຫຼົ່ານີ້ກັບສະພາບແວດລ້ອມການດໍາເນີນງານພາຍນອກຂອງທ່ານຮັບປະກັນເວລາເຮັດວຽກທີ່ດີຂຶ້ນ.
ຂັ້ນຕອນຕໍ່ໄປ:
- ດໍາເນີນການກວດສອບຄວາມເຄັ່ງຕຶງ ແລະ ການຍືດຕົວແບບຄົບວົງຈອນໃນທຸກລະບົບຕ່ອງໂສ້ທີ່ເຮັດວຽກໃນປັດຈຸບັນ.
- ບັນທຶກຮູບແບບການສວມໃສ່ທີ່ບໍ່ສະຫມໍ່າສະເຫມີຫຼືລາຍເຊັນສຽງທີ່ຜິດປົກກະຕິໃນລະຫວ່າງການປ່ຽນຕໍ່ໄປຂອງທ່ານ.
- ປຶກສາຜູ້ສະໜອງທີ່ສ້າງຕັ້ງຂຶ້ນ, ໄດ້ຮັບການຢັ້ງຢືນເພື່ອກວດສອບຂໍ້ມູນສະເພາະທີ່ມີຢູ່ຂອງທ່ານຕໍ່ກັບຂໍ້ມູນຕົວຈິງປະຈໍາວັນຂອງທ່ານ.
- ປັບປຸງອົງປະກອບທີ່ສະແດງໃຫ້ເຫັນຄວາມເມື່ອຍລ້າກ່ອນໄວອັນຄວນກ່ອນທີ່ມັນຈະເຮັດໃຫ້ເກີດການປິດໂຮງງານທີ່ບໍ່ໄດ້ວາງແຜນໄວ້.
FAQ
ຖາມ: ຄວນລຸດຕ່ອງໂສ້ການປອມຖືກກວດກາພາຍໃຕ້ການນໍາໃຊ້ຢ່າງຕໍ່ເນື່ອງປະຈໍາວັນຫຼາຍປານໃດ?
A: ທ່ານຕ້ອງດໍາເນີນການກວດກາສາຍຕາປະຈໍາອາທິດເພື່ອກວດເບິ່ງຄວາມຜິດປົກກະຕິຂອງການຕິດຕາມຫຼືແຫ້ງແລ້ງຢ່າງຮຸນແຮງ. ວັດແທກການຍືດຕົວປະຈໍາເດືອນໂດຍໃຊ້ເຄື່ອງວັດແທກລະດັບສຽງທີ່ຊັດເຈນ. ສະພາບແວດລ້ອມທີ່ມີຮອຍຂີດຂ່ວນສູງເຊັ່ນ: ການຈັດການຊີມັງ ຫຼືຂີ້ເຖົ່າອາດຕ້ອງມີການກວດສອບການຍືດຕົວໃນສອງອາທິດເພື່ອປ້ອງກັນຄວາມລົ້ມເຫຼວກະທັນຫັນ.
ຖາມ: ສັນຍານທໍາອິດທີ່ວ່າການໂຫຼດອຸດສາຫະກໍາຫນັກປະຈໍາວັນແມ່ນເກີນຄວາມສາມາດຂອງລະບົບຕ່ອງໂສ້?
A: ການເຕືອນໄພເບື້ອງຕົ້ນແມ່ນການຜິດປົກກະຕິຂອງພລາສຕິກໃນທ້ອງຖິ່ນ, ເຊັ່ນ: pins ງໍຫຼື bores ເຊື່ອມ crushed. ການຍືດຕົວຂອງໄລຍະຕົ້ນຢ່າງໄວວາເກີນກວ່າການສວມໃສ່ໃນແລ່ນມາດຕະຖານຢ່າງຊັດເຈນຊີ້ໃຫ້ເຫັນເຖິງການໂຫຼດປະຕິບັດການເກີນຂອບເຂດຈໍາກັດການໂຫຼດທີ່ກໍານົດໄວ້.
ຖາມ: ການຫລໍ່ລື່ນສາມາດຍືດອາຍຸຂອງຕ່ອງໂສ້ການຫົດຕົວທີ່ຫຼຸດລົງໄດ້ບໍ?
A: ແມ່ນແລ້ວ, ການຫຼໍ່ລື່ນທີ່ເໝາະສົມຈະຊ່ວຍຫຼຸດຜ່ອນຄວາມອິດສາພາຍໃນຂອງ pin-to-bore. ແນວໃດກໍ່ຕາມ, ໃນສະພາບແວດລ້ອມທີ່ມີການຂັດຫຼາຍ, ນໍ້າມັນປຽກມາດຕະຖານຈະດຶງດູດການກັດກ່ອນ ແລະສ້າງການຂັດ. ທ່ານຕ້ອງໃຊ້ທາງເລືອກທີ່ເປັນຟິມແຫ້ງ ຫຼື ກຳນົດການອອກແບບຮ່ວມກັນເພື່ອປ້ອງກັນການສວມໃສ່ທີ່ເລັ່ງ.
ຖາມ: ເປັນຫຍັງຂໍ້ສະເພາະຂອງຕ່ອງໂສ້ການປອມແປງທີ່ຄືກັນ ປະຕິບັດແຕກຕ່າງກັນໃນການນໍາໃຊ້ປະຈໍາວັນດຽວກັນ?
A: ຄວາມຜັນຜວນຂອງການປະຕິບັດປົກກະຕິແມ່ນມາຈາກຄວາມບໍ່ສອດຄ່ອງຂອງການຜະລິດ. ການປິ່ນປົວຄວາມຮ້ອນທີ່ບໍ່ສະຫມໍ່າສະເຫມີສ້າງຈຸດອ່ອນ, ໃນຂະນະທີ່ຄວາມທົນທານຂອງເຄື່ອງຈັກວ່າງເຮັດໃຫ້ grit ຂັດເຂົ້າໄປໃນຂໍ້ຕໍ່ໄດ້ໄວຂຶ້ນ. ຄວາມເປັນຈິງນີ້ເສີມຂະຫຍາຍຄວາມສໍາຄັນທີ່ສໍາຄັນຂອງການກວດສອບຜູ້ຂາຍຢ່າງເຂັ້ມງວດແລະຄວາມຕ້ອງການລາຍງານການທົດສອບໂລຫະ.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


