Kontinuerlig hantering av bulkmaterial försämrar oundvikligen mekaniska komponenter, oavsett marknadsföringspåståenden. Kraftiga transportörer uthärdar enorma påfrestningar varje enskilt driftsskift. Skillnaden mellan ett högpresterande system och ett kostsamt misslyckande ligger enbart i förutsägbarheten. Du måste veta exakt hur dagliga friktion, spänningar och stötbelastningar förändrar strukturell integritet över tiden. Att lämna slitagemönster åt slumpen skapar oacceptabla operativa risker. Oplanerade haverier tömmer anläggningens lönsamhet snabbt.
Vårt syfte är att beskriva de specifika slitagemekanismer du möter under kontinuerlig användning. Vi kommer att utforska hur du kan övervaka prestandaförsämring noggrant innan den stoppar produktionen. Du kommer också att lära dig hur du anpassar systemspecifikationer till de dagliga driftkraven. Att behärska dessa tekniska grunder hjälper dig att maximera din avkastning på investeringen. Låt oss undersöka de exakta krafterna som verkar på din transportörs hårdvara.
Viktiga takeaways
- Förutsägbar förlängning: Daglig användning orsakar i första hand delningsförlängning genom slitage av stift och hål, inte faktisk sträckning av de smidda länkarna.
- Yta vs. kärndynamik: Kontinuerlig slipande kontakt remsar av den höljeshärdade ytan, vilket gör inre kärnseghet till den ultimata felsäkra mot plötslig snäppning.
- Specifikationsjustering: Matchning av droppsmidda kedjors specifikationer (t.ex. hårdhetsdjup, slutlig brotthållfasthet) till specifik daglig genomströmning dikterar förväntad livscykel.
- Leverantörsansvar: En pålitlig leverantör av smidda kedjor tillhandahåller metallurgisk spårbarhet för att garantera prestandakrav under tunga industriella förhållanden.
1. The Mechanics of Daily Wear: Vad händer med att släppa smidda kedjor?
Oplanerad driftstopp är exponentiellt dyrare än planerat komponentbyte. Att förstå slitagemekanismer är steg ett i din riskreducerande strategi. Anläggningschefer underskattar ofta den rena slipkraften som uppstår inuti deras transportörsystem. Vi måste analysera hur den dagliga driften fysiskt förändrar metallen.
Fina partiklar fungerar som en mycket abrasiv slippasta. Material som cement, kolaska och spannmål infiltrerar oundvikligen artikulationspunkterna. De hamnar direkt mellan stiftet och länkhålet. Under daglig artikulation av kedjehjulet fungerar detta grus som sandpapper. Den rakar långsamt bort de härdade stålytorna. Denna kontinuerliga nötning är den främsta fienden till långsiktig tillförlitlighet.
Du måste förstå 'stretch'-myten. Många operatörer antar att metalllänkar sträcker sig elastiskt under kraftig spänning. I verkligheten sträcker det smidda stålet sällan vid normal användning. Istället ökar spelet mellan stift och hål på grund av intern friktion. Denna interna materialförlust gör att den totala kedjan förlängs. När den förlängs börjar den åka högre på kedjehjulets tänder. Denna förändrade ingreppsgeometri påskyndar ytterligare slitage.
Cyklisk belastning introducerar en annan kritisk felvektor. Systemet genomgår kontinuerliga spännings- och frigöringscykler. Spänningen når toppar i drivänden och släpper nära bakdrevet. Dessa dagliga fluktuationer testar ständigt utmattningsgränsen för det smidda stålet. Under miljontals cykler kan mikrosprickor utvecklas om belastningen överskrider materialets uthållighetsgräns. Konstruerad fallsmidda kedjor minskar denna risk genom överlägsna kornflödesstrukturer.
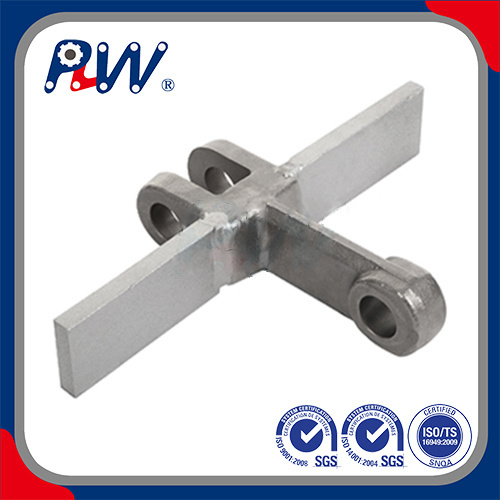
2. Inverkan av kontinuerliga belastningar på ett tungt industrisystem med fallsmidd kedja
Dropsmide motstår specifikt intensiva industriella påfrestningar mycket bättre än gjutna eller stansade alternativ. Smidesprocessen komprimerar stålkornstrukturen. Den riktar in den inre ådringen för att följa länkens exakta kontur. Denna metallurgiska fördel förhindrar plötsliga frakturer under svåra driftsförhållanden.
Du måste skilja mellan stötbelastningar och stationär drift. Stadig kontinuerlig körning orsakar gradvis, förutsägbart slitage. Omvänt skapar plötsliga start, stopp eller materialöverspänningar massiva stötbelastningar. A fallsmidd kedja, tung industriuppsättning absorberar dessa stötar genom en seg inre kärna. Om länkarna var jämnt härdade, skulle en plötslig stopp förstöra dem omedelbart.
Miljöfaktorer förändrar slitaget drastiskt. Daglig exponering för extrem värme försämrar standardsmörjmedel snabbt. Till exempel, rörliga heta klinker bakar av skyddande oljor. Detta gör att metall gnuggar direkt mot metall. Korrosiva miljöer angriper på samma sätt stålkemin. Sur aska eller vått industrislam förändrar stålets temperament. Det tar bort de skyddande oxiderade skikten och utsätter rå metall för accelererat förfall.
Slutligen kan vi inte isolera kedjans prestanda från drevslitage. De fungerar som ett sammankopplat mekaniskt ekosystem. Daglig användning förändrar aggressivt kedjehjulets ingreppsvinkel. När kedjehjulets tänder tappar sin ursprungliga profil överför de onormal spänning direkt till kedjelänkarna. Ett hårt slitet kedjehjul kommer att förstöra en helt ny kedja på några veckor. Du måste alltid utvärdera och byta ut dem som en parad sammansättning.
3. Övervaka försämring: När blir slitage en kostnadsrisk?
Att etablera tydliga trösklar för säker drift förhindrar katastrofala fel. Vi måste fastställa objektiva utvärderingskriterier. Att förlita sig på visuella gissningar inbjuder till plötsliga utrustningsfel. Du behöver strukturerade, mätbara protokoll för att övervaka pågående nedbrytning.
Regeln om 3 % förlängning är det universellt accepterade riktmärket för branschen. Mät ett visst antal stigningar över en spänd sektion. När förlängningen når 2-3 % över den nominella längden ökar risken för fel. Den förlängda kedjan börjar hoppa över kedjehjulets tänder. Denna överhoppning rycker våldsamt i hela transportörsystemet. Du måste schemalägga utbyte omedelbart när du når denna tröskel.
Visuella och auditiva indikatorer ger tidiga varningar. Du bör titta noga på stiften under underhållsfönster. Gallring eller djupa skåror på stiften indikerar allvarligt smörjfel. Ojämnt sidoslitage på länkarna signalerar spårfel. Du bör också lyssna på systemet. Distinkt knäppande, malande eller smällande ljud signalerar komprometterad inkopplingsgeometri.
Vi måste verka under transparenta antaganden. Alla mekaniska komponenter kommer så småningom att slitas ut. Konstruerade system ger inte oändligt liv. Det primära tekniska målet är att maximera förutsägbarheten av det slitaget. Förutsägbarhet gör att du kan schemalägga underhåll uteslutande under planerade avbrott. Detta förhindrar dyra produktionsstopp i mitten av skift.
Diagram: Driftförsämring och felsökning Sammanfattning
| Slitageindikator |
Primär orsak |
Driftsallvarlighet |
Rekommenderad åtgärd |
| Över 3 % stigningsförlängning |
Intern stift/borrfriktion |
Kritisk risk |
Byt kedja och inspektera kedjehjulen. |
| Pin Galling |
Smörjningsfel / inträngning av sand |
Hög risk |
Uppgradera tätningen eller byt till torrfilmsolja. |
| Ojämnt sidoslitage |
Felinriktning på transportbandet |
Måttlig risk |
Rikta om driv- och bakaxlarna omedelbart. |
| Högt smällande ljud |
Överdrivet slack / kedjehjulsslitage |
Hög risk |
Justera spännare; kontrollera tandprofiler. |
4. Matcha specifikationer för droppsmidda kedjor till din dagliga genomströmning
Du måste läsa tekniska specifikationer genom linsen för den dagliga operativa verkligheten. Enbart ett katalognummer garanterar ingenting. Att utvärdera den exakta metallurgiska balansen säkerställer att utrustningen överlever dina specifika genomströmningskrav.
Optimal specifikationer för fallsmidda kedjor kräver en profil med dubbel hårdhet. Du behöver en djupt härdad exteriör. Detta yttre skikt registreras vanligtvis vid 50-60 HRC. Det ger maximalt motstånd mot abrasiv slipning. Den inre kärnan måste dock förbli mycket duktil. Kärnan håller sig vanligtvis mellan 30-40 HRC. Detta mjukare center absorberar plötsliga driftschocker utan att splittras.
Ingenjörer dimensionerar ofta av misstag system baserat enbart på Ultimate Breaking Strength (UBS). Detta är en vanlig och farlig fälla. UBS indikerar bara den exakta punkten för katastrofal snäppning under statisk laboratoriespänning. Den ignorerar dynamisk daglig trötthet. Istället måste du beräkna Working Load Limit (WLL). Vi rekommenderar starkt att du använder en säkerhetsfaktor på 6:1 till 10:1. Den exakta multiplikatorn beror helt på din dagliga stötbelastning.
Materialval dikterar långsiktig överlevnad. Du kan inte använda ett tillvägagångssätt som passar alla. Utvärdera den exakta kemin hos det smidda stålet.
Tabell: Riktlinjer för standardmaterialval
| Stålkvalitet |
Primär egenskap |
Bästa applikationsmiljö |
| 40Cr (legerat stål) |
Hög draghållfasthet och god härdbarhet. |
Allmän tung transport, låg till medel nötning. |
| 20CrMnTi |
Utmärkt djup höljehärdning och kärnseghet. |
Högnötningszoner, cementklinker, askhantering. |
| Rostfria legeringar |
Överlägsen oxidations- och kemikaliebeständighet. |
Frätande miljöer, spolområden, hög fuktighet. |
5. Välja en leverantör av fallsmidda kedjor för långsiktig tillförlitlighet
Att utvärdera leverantörer kräver strikt kommersiell logik och protokoll för riskminskning. Du köper inte bara stållänkar. Du säkerställer drifttid för hela din anläggning. En svag leverantör introducerar oacceptabla sårbarheter i försörjningskedjan.
Vi rekommenderar att kräva fullständig spårbarhet. Köpare måste kräva materialtestrapporter (MTR) innan de tar emot leverans. Du bör också begära korrekturladdningsdokumentation. En pålitlig droppsmidda kedjor leverantör ger gärna metallurgiska certifikat. Dessa dokument garanterar att deras prestandakrav matchar dina tunga industriella förhållanden. Om en leverantör tvekar att bevisa sin stålkemi, diskvalificera dem omedelbart.
Anpassningsmöjligheter skiljer premiumpartners från grundläggande distributörer. Din anläggning har sannolikt unika slitagezoner. Leta efter leverantörer som kan utveckla specialiserade behandlingar.
- Induktionshärdade stift: Förlänger livslängden i mycket nötande ask- eller cementlinjer.
- Anpassade flygtillbehör: Maximerar volymetrisk genomströmning för specifika bulkmaterial.
- Specialiserade utrymmen: Förhindrar att fint grus fastnar i artikulationslederna.
- Dry-Film Coatings: Eliminerar klibbiga våta smörjmedel i dammiga miljöer.
Slutligen, utvärdera deras ledtider och lagerstöd. Oundvikliga byten kräver omedelbar tillgång till delar. Bedöm deras förmåga att upprätthålla dedikerat säkerhetslager för din anläggning. För att minska risken för förlängda stillestånd krävs en leverantör som proaktivt hanterar logistiska förseningar.
Slutsats
Daglig drift kommer oundvikligen att orsaka stigningsförlängning och ytslitage. Men precisionskonstruerade droppsmidda kedjor gör denna nedbrytning exceptionellt långsam och helt förutsägbar. Du styr feltidslinjen genom proaktiva tekniska val snarare än passiv observation.
Att utvärdera långsiktig prestanda kräver att man går bortom grundläggande katalogbelastningsdiagram. Du måste på djupet förstå det metallurgiska samspelet mellan höljets djup och kärnans duktilitet. Att matcha dessa interna materialegenskaper med din externa driftsmiljö garanterar överlägsen drifttid.
Åtgärder nästa steg:
- Genomför en omfattande spännings- och förlängningsrevision på alla för närvarande verksamma kedjor.
- Dokumentera eventuella ojämna slitagemönster eller onormala akustiska signaturer under ditt nästa pass.
- Rådfråga en etablerad, certifierad leverantör för att granska dina befintliga specifikationer mot dina faktiska dagliga genomströmningsdata.
- Uppgradera komponenter som visar för tidig trötthet innan de utlöser en oplanerad fabriksstängning.
FAQ
F: Hur ofta ska fallsmidda kedjor inspekteras under daglig kontinuerlig användning?
S: Du måste utföra visuella inspektioner varje vecka för att kontrollera spårfel eller kraftig torrkörning. Mät töjningen varje månad med hjälp av exakta stigningsmätare. Mycket nötande miljöer som cement- eller askahantering kan kräva töjningskontroller varannan vecka för att förhindra plötsligt fel.
F: Vilket är det första tecknet på att dagliga tunga industribelastningar överskrider kedjans kapacitet?
S: Den tidigaste varningen är lokal plastisk deformation, såsom böjda stift eller krossade länkhål. Snabb töjning i tidigt skede utöver standardinkörningsslitage indikerar tydligt att driftsbelastningarna vida överskrider den specificerade arbetsbelastningsgränsen.
F: Kan smörjning avsevärt förlänga livslängden för fallsmidda kedjor?
S: Ja, korrekt smörjning minskar drastiskt den inre friktionen mellan stift och hål. Men i mycket slitande miljöer drar vanliga våta oljor till sig grus och skapar en slippasta. Du måste använda torrfilmsalternativ eller specificera självrensande fogdesigner för att förhindra accelererat slitage.
F: Varför fungerar identiska droppsmidda kedjor olika i samma dagliga applikation?
S: Prestandaavvikelser härrör vanligtvis från tillverkningsinkonsekvenser. Ojämn värmebehandling skapar mjuka fläckar, medan lösa bearbetningstoleranser tillåter slipkorn att penetrera fogar snabbare. Denna verklighet förstärker den avgörande betydelsen av rigorös leverantörskontroll och krävande metallurgiska testrapporter.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


