Wybór zębatki rzadko kiedy wydaje się decyzją inżynierską o wysokim ryzyku. Jednak traktowanie go jako zwykłego zakupu towaru ignoruje trudną mechaniczną rzeczywistość. Służy jako krytyczna zmienna wpływająca na czas pracy systemu. To także w dużym stopniu narzuca koszty utrzymania. Nieprecyzyjna specyfikacja powoduje ukryte kary w całym obiekcie. Na początku cyklu operacyjnego może wystąpić przedwczesne wydłużenie łańcucha. Miejscowe starcie zębów często następuje tuż za nimi. Ostatecznie nieoczekiwany przestój wstrzymuje codzienną działalność.
Napisaliśmy ten przewodnik, aby rozwiązać dokładnie te problemy. Daje zespołom inżynieryjnym i zaopatrzeniowym konkretne ramy. Dowiesz się jak prawidłowo ocenić dopasowanie łańcucha. Szczegółowo omawiamy również konfiguracje otworów. Na koniec badamy wiązania materiałowe komponentów mechanicznych. To obiektywne podejście gwarantuje zbudowanie trwałych dysków. Unikasz poważnych, przedwczesnych awarii. Umożliwia prawidłowe określenie części zamiennych już za pierwszym razem.
Kluczowe dania na wynos
- Dopasowanie koła łańcuchowego rolkowego wymaga dokładnego dostosowania do norm regionalnych (ANSI vs. ISO/BS), aby zapobiec przyspieszonemu zużyciu napędu.
- Konfiguracje otworów i piast określają zarówno maksymalny moment obrotowy, jak i przestoje operacyjne wymagane do przyszłej konserwacji.
- Wybór materiału musi równoważyć zgodność ze środowiskiem (np. środowiska płukania) z wymaganiami dotyczącymi wytrzymałości na rozciąganie.
- Wymiana łańcuchów bez wymiany zużytych zębatek skraca żywotność nowego łańcucha nawet o 50%.
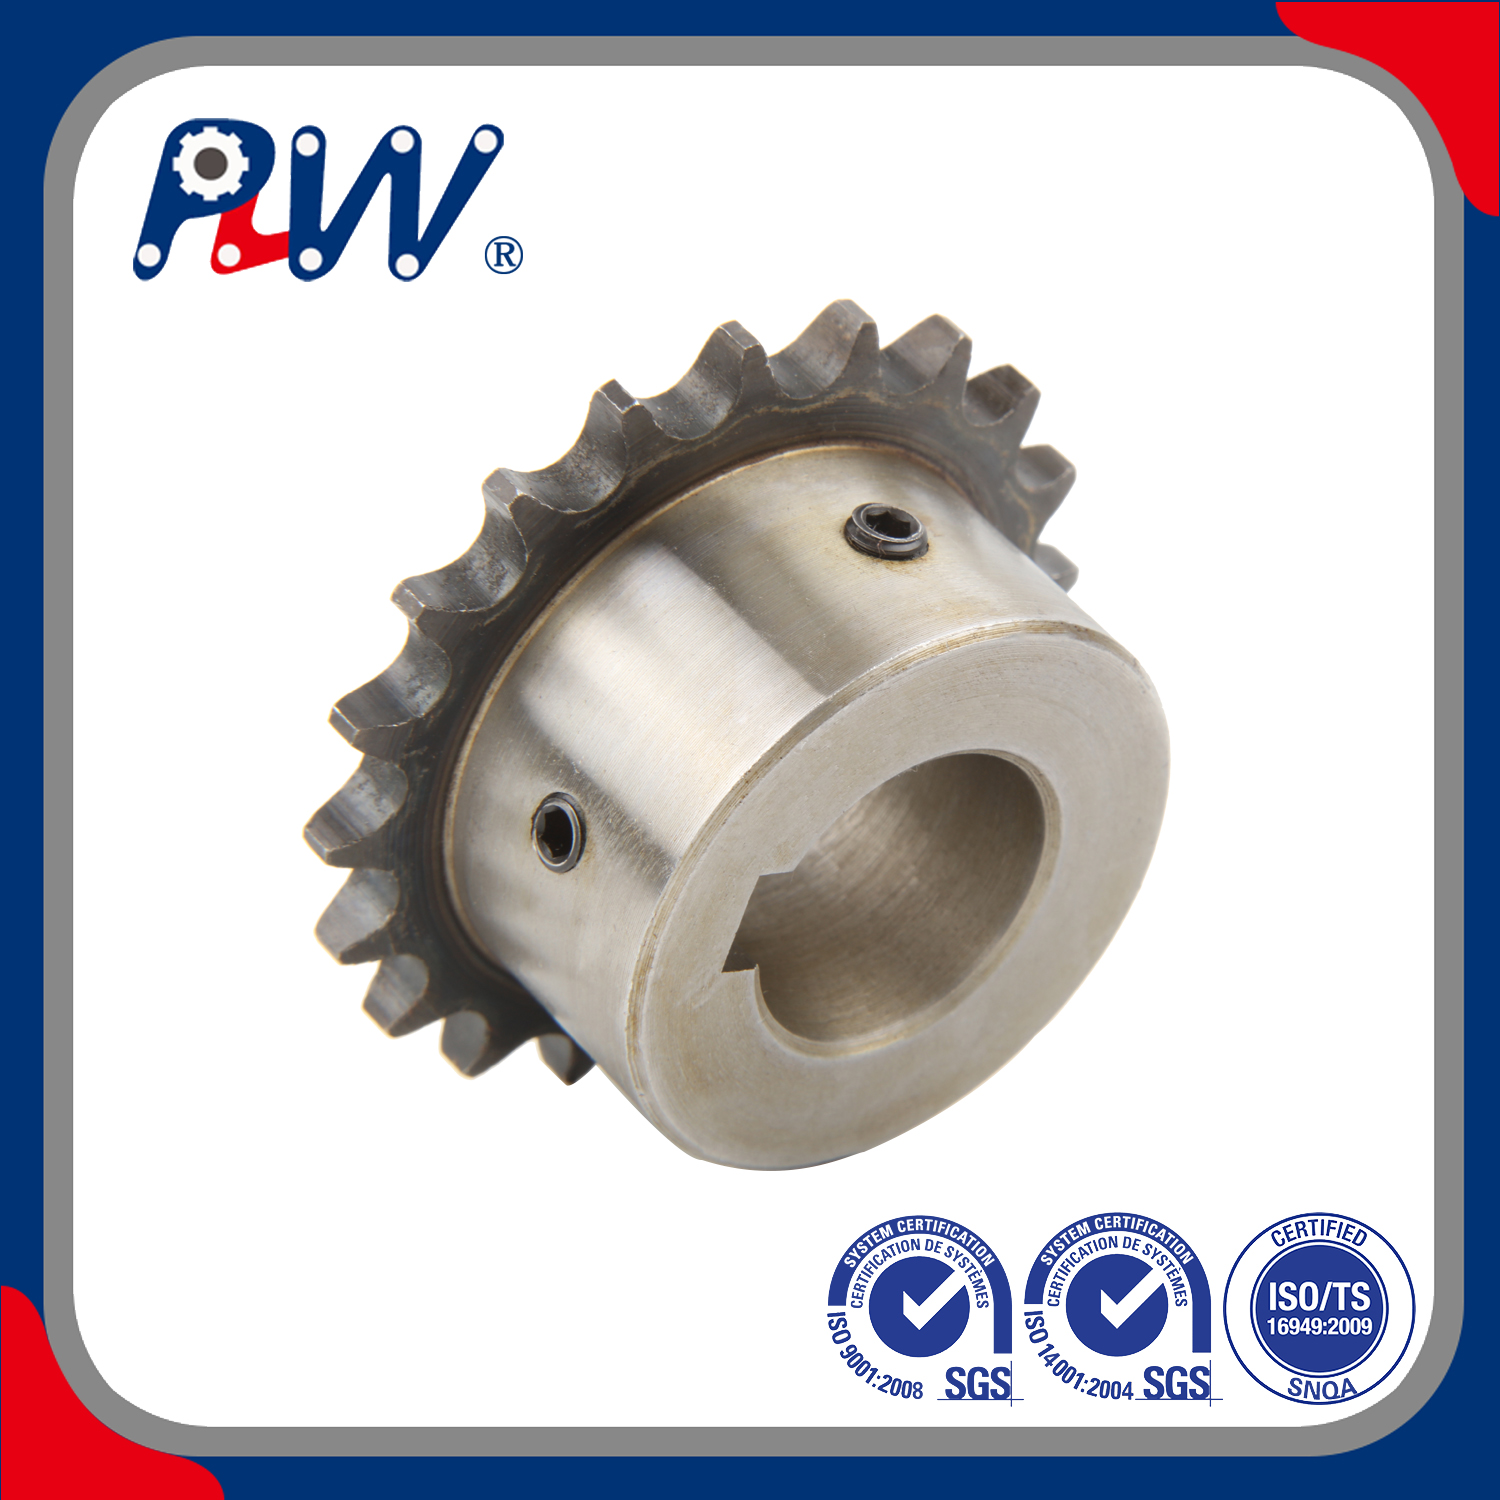
Definiowanie wymagań bazowych dla kół zębatych przenoszących moc
Traktowanie części jako identycznych zamienników typu drop-in często powoduje natychmiastowe błędy integracji. Znormalizowane wymiary nie oznaczają uniwersalnie wymiennych części. Nie można po prostu żadnego złapać koło zębate przeniesienia napędu z katalogu przemysłowego. Niewłaściwie dopasowane oczekiwania operacyjne szybko niszczą napędy mechaniczne. Każdy system charakteryzuje się unikalnymi czynnikami obciążającymi. Przed zapoznaniem się ze specyfikacjami producenta należy jasno określić konkretne obciążenia operacyjne.
- Ładowanie ciągłe a udarowe: Gładkie przenośniki materiałów wymagają zupełnie innych profili obciążenia niż ciężkie kruszarki przemysłowe. Obciążenia udarowe wymagają większej odporności na uderzenia.
- Wymagania dotyczące prędkości obrotowej: Systemy o dużej prędkości generują ekstremalne tarcie i ciepło. Wymagają większej koncentryczności i specjalnych metod smarowania.
- Ograniczenia środowiskowe: Żrące chemikalia spłukiwane powodują degradację standardowych metali w ciągu tygodni. Określ ryzyko narażenia już na etapie projektowania.
Koło zębate bezpośrednio decyduje o żywotności całego układu napędowego. Rozkłada obciążenie mechaniczne na wiele zębów jednocześnie. Właściwy rozkład obciążenia minimalizuje naprężenia punktowe na poszczególnych rolkach łańcucha. Niewłaściwy dobór koncentruje ogromny moment obrotowy na pojedynczym zębie. To skoncentrowane naprężenie szybko ścina zęby. Rozciąga również stalowe połączenia nie do naprawienia. Musisz dokładnie dopasować komponent do swoich podstawowych kryteriów operacyjnych. Ignorowanie tej zasady gwarantuje zwiększoną awaryjność.
Dopasowanie łańcucha i standaryzacja: dekodowanie specyfikacji ANSI i ISO
Wymiary kół zębatych na całym świecie regulują dwa dominujące standardy. Należy oddzielić protokoły ANSI od zasad ISO lub norm brytyjskich (BS). Gołym okiem wyglądają prawie identycznie. Jednak ich wewnętrzna geometria poważnie się koliduje.
Amerykański Narodowy Instytut Standardów reguluje większość dysków w Ameryce Północnej. Zrozumienie Sprocket ANSI wymaga dekodowania swojego specyficznego systemu numeracji. Oznaczenia #40, #50 lub #80 są zgodne ze ścisłą logiką wewnętrzną. Pierwsza cyfra oznacza podziałkę w przyrostach co 1/8 cala. Dlatego numer 40 oznacza podziałkę 4/8 cala (lub 1/2 cala). Numer 80 oznacza pełny skok 1-calowy. Druga cyfra oznacza typ rolki. Zero oznacza standardową proporcję rolek. Piątka oznacza konstrukcję tulei bezrolkowej.
W normach ISO i brytyjskich stosowane są określone odpowiedniki metryczne. Mieszanie standardowych łańcuchów z zębatkami metrycznymi powoduje natychmiastowe związanie mechaniczne. Niedopasowanie powoduje silny opór tarcia podczas obrotu. Ostatecznie dysk ulega katastrofalnej awarii pod obciążeniem.
Podczas procesu selekcji musisz ocenić trzy krytyczne wymiary:
- Podziałka: Dokładna odległość zmierzona pomiędzy środkami rolek.
- Ograniczenia rolek: Specyficzna średnica zewnętrzna i szerokość współpracującej rolki.
- Profil zęba: Tolerancje średnicy nasady określające głębokość osadzenia rolek.
Weryfikacja fizyczna zapobiega katastrofalnym błędom w zamawianiu. Nie należy zgadywać wymiarów na podstawie wizualnych śladów zużycia. Zużyte metale zniekształcają percepcję wzrokową. Zamiast tego używaj precyzyjnych suwmiarek cyfrowych. Zmierz dokładny odstęp pomiędzy trzema kolejnymi sworzniami istniejącego łańcucha. Sprawdź dokładnie szerokość wewnętrzną rolki. Porównaj te pomiary fizyczne z katalogami inżynieryjnymi. Należy to zrobić przed określeniem jakiegokolwiek komponentu zamiennego.
Typowe błędy podczas weryfikacji
Zawsze dokładnie wyczyść łańcuch przed pomiarem. Tłuszcz i zanieczyszczenia dodają fałszywej grubości do średnicy rolek. Zmierz w wielu miejscach. Uśrednij wyniki, aby uwzględnić nierównomierne rozciągnięcie pętli łańcucha.
Konfiguracje piasty i otworu: równoważenie prędkości montażu i momentu obrotowego
Fizyczny ślad dysku decyduje o kategoryzacji koncentratora. Musisz zdefiniować ten ślad przestrzenny przed rozpoczęciem obróbki. Producenci dzielą je na trzy odrębne kategorie.
- Typ A (płyta): Ten styl nie zawiera piasty. Zwykle spawa się go bezpośrednio do wału lub montuje za pomocą płaskich kołnierzy.
- Typ B (piasta z jednej strony): Ta konstrukcja pasuje do standardowych zastosowań przemysłowych. Jest osadzony równo ze ścianami maszyny, oszczędzając przestrzeń boczną.
- Typ C (piasta po obu stronach): zastosowania wymagające dużych obciążeń wymagają tej solidnej konstrukcji. Maksymalizuje powierzchnię styku wału, aby bezpiecznie obsługiwać ekstremalny moment obrotowy.
Rozwiązania do montażu w otworze decydują o szybkości montażu. Określają one także przyszłe wysiłki konserwacyjne. Różne środowiska wymagają wyraźnie różnych strategii montażu.
Porównanie rozwiązań do montażu w otworze
| Typ otworu |
Wymagania dotyczące konfiguracji z góry |
Szybkość konserwacji |
Najlepszy scenariusz zastosowania |
| Otwór zwykły/szorstki |
Minimalny |
Powolny (wymaga interwencji warsztatu mechanicznego) |
Niestandardowe, wewnętrzne wyroby ściśle zarządzające tolerancjami. |
| Skończony otwór |
Umiarkowany |
Umiarkowany |
Standardowe, przewidywalne rozmiary wałów wykorzystujące standardowe rowki wpustowe i śruby ustalające. |
| Otwory tulejowe (stożkowe i QD) |
Wyższy |
Najszybszy |
Ciężkie zastosowania wymagające szybkiego demontażu bez zacierania się precyzyjnych wałów. |
Otwory zwykłe niosą ze sobą wysokie ryzyko operacyjne, jeśli warsztat mechaniczny źle zarządza tolerancjami. Gotowe otwory zapewniają doskonałą wygodę obróbki wstępnej. Jednakże otwory tulejowe stanowią rozwiązanie inżynieryjne idealne dla układów o wysokim momencie obrotowym. Wykorzystują stożkowe tuleje, aby mocno chwycić wał. Znacząco skracają czas przestojów konserwacyjnych. Można je szybko wymieniać bez zacierania się lub uszkadzania precyzyjnych wałów. Gorąco polecamy je do zastosowań wymagających dużej wytrzymałości. Zapewniają wyjątkową siłę mocowania na całym obwodzie wału.
Wybór materiału: trwałość a ograniczenia środowiskowe
Porównaj materiały w oparciu o realia operacyjne, a nie uogólnione twierdzenia marketingowe. Każde środowisko testuje a standardowa zębatka inaczej. Musisz przypisać określone cechy materiału bezpośrednio do pożądanych rezultatów.
Podstawowym wyborem przemysłowym jest stal węglowa. Działa wyjątkowo dobrze w suchym, niekorozyjnym środowisku. Równoważy prostą obrabialność z niezawodną wytrzymałością na rozciąganie.
Jednakże stal węglowa szybko ulega uszkodzeniu pod wpływem dużych obciążeń udarowych. W takich przypadkach potrzebne są specjalnie hartowane zęby. Producenci stosują procesy indukcyjne lub utwardzania powierzchniowego w celu wzmocnienia powierzchni metalu. Proces ten znacznie wydłuża żywotność. Hartowane zęby są absolutnie niezbędne dla każdego koło łańcuchowe rolkowe posiadające mniej niż 25 zębów. Małe średnice podlegają częstym zazębieniom łańcucha. Wytwarzają więcej ciepła. Proces hartowania skutecznie wytrzymuje te warunki ścierne.
Przetwarzanie żywności wiąże się z zupełnie innymi wyzwaniami mechanicznymi. Środowiska zmywalne wymagają ścisłej zgodności z przepisami. Surowe chemikalia szybko niszczą stal węglową. Tutaj, A zębatka ze stali nierdzewnej staje się obowiązkowa. Bezpiecznie jest odporny na działanie silnie korozyjnych środków chemicznych. Należy jednak przestrzegać krytycznego zastrzeżenia inżynieryjnego. Stal nierdzewna oferuje niższą maksymalną wytrzymałość na rozciąganie w porównaniu do hartowanej stali węglowej. Wykazuje również niższą odporność na zużycie w dłuższych okresach czasu. Należy odpowiednio dostosować obliczenia obciążenia, aby zapobiec nagłemu pękaniu.
Warianty niemetalowe lub plastikowe oferują specyficzne korzyści niszowe. Znacząco zmniejszają całkowitą masę systemu. Działają bardzo cicho. Nie wymagają absolutnie żadnego ręcznego smarowania. Ale ich ograniczenia pozostają niezwykle surowe. Używaj ich wyłącznie do zastosowań z niskim momentem obrotowym i ułamkową mocą. Natychmiast rozbiją się pod dużym obciążeniem przemysłowym.
Zagrożenia wdrożeniowe i realia instalacyjne
Błędy montażowe niszczą nawet komponenty najwyższej jakości. Przestrzeganie ścisłego konsensusu inżynieryjnego pozwala zaoszczędzić tysiące godzin pracy.
Zasada „Wymień oba” zasadniczo nie podlega negocjacjom. Połączenie nowego łańcucha ze zużytym elementem powoduje katastrofalne skutki. Nowy łańcuch szybko wykracza poza ograniczenia konstrukcyjne. Sworznie i tuleje natychmiast się zużywają. Łańcuch fizycznie zmienia się, dopasowując się do zużytej podziałki starych zębów. Ta niebezpieczna praktyka skraca żywotność nowego łańcucha nawet o 50%.
Tolerancje wyrównania wymagają absolutnej precyzji. Doskonale dobrany zębatka przemysłowa ulegnie szybkiemu uszkodzeniu w przypadku nieprawidłowego ustawienia. Niewspółosiowość nawet o ułamek stopnia powoduje poważne uszkodzenia. Drastycznie zwiększa zużycie płyt bocznych. Hałas dysku wzrasta natychmiast po uruchomieniu. Użyj laserowych narzędzi do wyrównywania. Zapewniają doskonałą współpłaszczyznową pracę wału napędzającego i napędzanego. Nie polegaj na prostych liniach sznurka ani prostych krawędziach.
Zależności smarowania decydują o powodzeniu operacyjnym. Wybór materiału i prędkości robocze wyraźnie określają wymagania dotyczące smarowania.
- Smarowanie kroplowe: wystarczające dla napędów o niskiej prędkości pracujących w stosunkowo czystym środowisku.
- Smarowanie kąpielowe: wymagane przy umiarkowanych prędkościach, aby zapewnić ciągłe chłodzenie i redukcję tarcia.
- Slinger Slinger: Obowiązkowe w przypadku systemów o dużej prędkości, w celu wtłaczania oleju bezpośrednio do ruchomych luzów sworzni.
Postępuj zgodnie ze ścisłą logiką krótkiej listy, aby ograniczyć ryzyko adopcji. Skorzystaj z poniższej tabeli podsumowującej krok po kroku, aby prawidłowo sfinalizować swój wybór.
Lista krótkich podsumowań logiki. Krok
| Działanie |
Wymagane |
Cel główny |
| 1. Określ standard |
Zidentyfikuj ANSI i ISO/BS poprzez dokładny pomiar suwmiarką. |
Zapobiegaj wiązaniom i zapewniaj kompatybilność strukturalną. |
| 2. Oblicz obciążenie i zęby |
Zdefiniuj obroty, obciążenie ciągłe i udarowe oraz wymaganą liczbę zębów. |
Dokładnie określ wymaganą bazową zdolność przenoszenia momentu obrotowego. |
| 3. Wybierz Materiał |
Dopasuj metal lub plastik do zagrożeń dla środowiska (np. zmywanie chemiczne). |
Zapobiegaj korozji i szybkiej degradacji materiału. |
| 4. Wybierz typ otworu |
Wybierz konstrukcje gładkie, wykończone lub z tuleją w zależności od konfiguracji wału. |
Zoptymalizuj szybkość instalacji i dostęp do przyszłej konserwacji. |
Wniosek
Wybór standardowych komponentów wymaga zrównoważenia wielu zmiennych technicznych. Przede wszystkim musisz zagwarantować dokładność wymiarową. Wydajność montażu ma bezpośredni wpływ na harmonogramy konserwacji. Ponadto przydatność materiałów zapobiega degradacji środowiska.
Przed zakupem części zamiennych należy podjąć natychmiastowe działania. Już dziś przeprowadź dokładny audyt swojego obecnego układu napędowego. Udokumentuj istniejące ślady zużycia metalowych zębów. Sprawdź dokładne wymiary wału za pomocą cyfrowych narzędzi pomiarowych. Na koniec zapoznaj się z obszernymi katalogami technicznymi, aby sfinalizować dokładne numery części. Metodyczne podejście gwarantuje, że systemy mechaniczne pozostaną niezawodne. Będą działać niezawodnie przez lata, bez nieoczekiwanych awarii.
Często zadawane pytania
P: Czy mogę używać łańcucha rolkowego ANSI na zębatce zgodnej ze standardem ISO?
Odpowiedź: Nie. Średnice podziałowe i rolkowe różnią się zasadniczo. Próba tego niedopasowania prowadzi do natychmiastowego powiązania łańcucha. Powoduje przyspieszone zużycie napędu. Stwarza to również ryzyko katastrofalnej awarii pod obciążeniem roboczym.
P: Kiedy należy określić zęby hartowane w zębatce przemysłowej?
Odp.: Zdecydowanie zalecamy zęby hartowane do układów napędowych posiadających 25 lub mniej zębów. Są one również obowiązkowe w przypadku systemów pracujących w środowiskach silnie ściernych. Napędy poddawane dużym obciążeniom udarowym wymagają, aby zapobiegały szybkiemu ścinaniu zębów.
P: Czy zębatka ze stali nierdzewnej jest tak wytrzymała jak zębatka ze stali węglowej?
Odp.: Nie. Stal nierdzewna zapewnia doskonałą odporność na korozję w środowiskach wilgotnych. Jednak generalnie ma niższą twardość powierzchni i wytrzymałość na rozciąganie niż stal węglowa poddana obróbce cieplnej. Określając komponenty ze stali nierdzewnej, należy skorygować obliczenia nośności w dół.
P: Skąd mam wiedzieć, czy moja zębatka wymaga wymiany?
Odp.: Przyjrzyj się uważnie profilowi zęba. Zakrzywione zęby lub zęby w kształcie płetwy rekina wskazują na poważne zużycie. Pogłębione korzenie zębów również sygnalizują zbliżającą się awarię. Na koniec sprawdź, czy w pozycji godziny 3 możesz znacznie odciągnąć łańcuch od zębów.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


