Выбор звездочки редко воспринимается как инженерное решение с высокими ставками. Однако отношение к этому как к простой покупке товара игнорирует суровую механическую реальность. Он служит критической переменной во времени безотказной работы системы. Это также сильно влияет на ваши расходы на обслуживание. Неточные спецификации создают скрытые штрафы для всего вашего предприятия. Вы можете столкнуться с преждевременным удлинением цепи в начале рабочего цикла. Локализованный износ зубов часто следует сразу за этим. В конечном итоге неожиданные простои останавливают повседневную работу.
Мы написали это руководство для решения именно этих проблем. Это дает группам инженеров и закупщиков конкретную основу. Вы узнаете, как правильно оценить посадку цепи. Мы также подробно рассмотрим конфигурации отверстий. Наконец, мы исследуем материальные ограничения для механических компонентов. Такой объективный подход гарантирует создание надежных дисков. Вы избежите серьезных преждевременных поломок. Это дает вам возможность правильно указать запасные части с первого раза.
Ключевые выводы
- Подбор звездочки роликовой цепи требует точного соответствия региональным стандартам (ANSI или ISO/BS) для предотвращения ускоренного износа привода.
- Конфигурации отверстия и ступицы определяют как максимальный крутящий момент, так и время простоя, необходимое для будущего обслуживания.
- При выборе материала необходимо сбалансировать соответствие требованиям окружающей среды (например, условия промывания) и требованиям к прочности на разрыв.
- Замена цепей без замены изношенных звезд сокращает срок службы новой цепи до 50%.
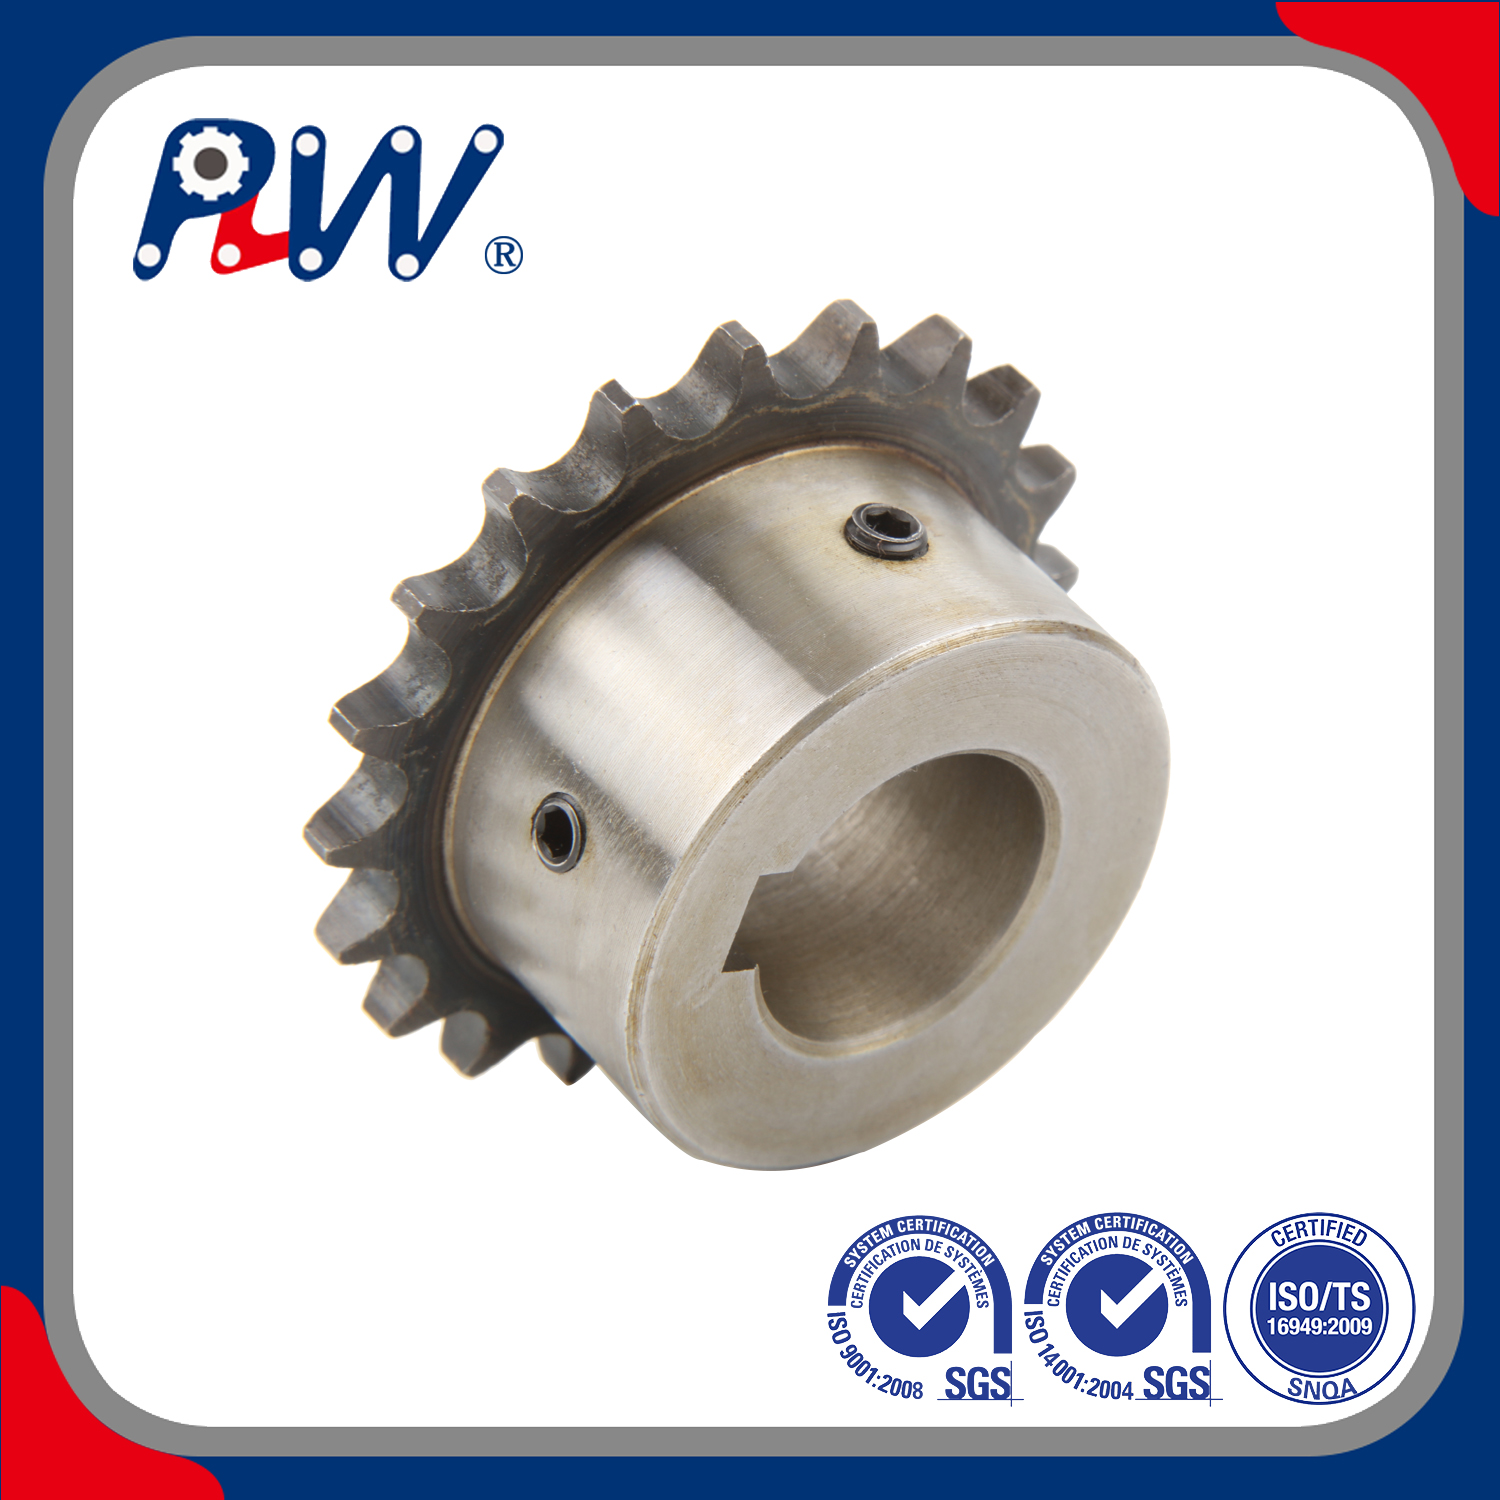
Определение базовых требований к звездочкам передачи мощности
Отношение к деталям как к идентичным заменам часто приводит к немедленным сбоям в интеграции. Стандартизированные размеры не означают универсально взаимозаменяемые детали. Вы не можете просто взять что-либо Звездочка передачи мощности из промышленного каталога. Несогласованные эксплуатационные ожидания быстро разрушают механические приводы. Каждая система имеет уникальные стрессовые факторы. Прежде чем просматривать спецификации производителя, четко определите свои конкретные эксплуатационные нагрузки.
- Непрерывная или ударная нагрузка: конвейеры для гладких материалов требуют совершенно иных профилей нагрузки, чем тяжелые промышленные дробилки. Ударные нагрузки требуют более высокой ударопрочности.
- Требования к числу оборотов: Высокоскоростные системы создают сильное трение и нагрев. Они требуют более строгой концентричности и особых методов смазки.
- Экологические ограничения: Коррозионные химикаты для промывки разрушают стандартные металлы в течение нескольких недель. Определите риски воздействия на раннем этапе проектирования.
Звездочка напрямую определяет срок эксплуатации всей системы привода. Он распределяет механическую нагрузку на несколько зубов одновременно. Правильное распределение нагрузки сводит к минимуму точечные нагрузки на отдельные ролики цепи. Неправильный выбор приводит к концентрации огромного крутящего момента на одном зубе. Этот концентрированный стресс быстро разрушает зубы. Он также растягивает стальные связи, не поддающиеся ремонту. Вы должны точно сопоставить компонент с вашими базовыми эксплуатационными критериями. Игнорирование этого принципа гарантирует увеличение частоты отказов.
Подгонка цепи и стандартизация: расшифровка спецификаций ANSI и ISO
Два доминирующих стандарта определяют размеры звездочек во всем мире. Вы должны отделить протоколы ANSI от правил ISO или Британского стандарта (BS). Невооруженным глазом они выглядят почти одинаково. Однако их внутренняя геометрия сильно противоречит.
Американский национальный институт стандартов управляет большинством приводов в Северной Америке. Понимание Звездочка ANSI требует расшифровки своей конкретной системы нумерации. Обозначения №40, №50 или №80 следуют строгой внутренней логике. Первая цифра представляет шаг с шагом 1/8 дюйма. Следовательно, номер 40 означает шаг 4/8 дюйма (или 1/2 дюйма). Номер 80 указывает на полный шаг в 1 дюйм. Вторая цифра обозначает тип ролика. Ноль указывает на стандартную пропорцию ролика. Пятерка указывает на конструкцию втулки без роликов.
ISO и британские стандарты используют определенные метрические эквиваленты. Смешение стандартных цепей с метрическими звездочками приводит к немедленному механическому заеданию. Несоответствие создает сильное сопротивление трения во время вращения. В конечном итоге диск выходит из строя под нагрузкой.
В процессе выбора вы должны оценить три важных аспекта:
- Шаг: точное расстояние, измеренное между центрами роликов.
- Ограничения ролика: конкретный внешний диаметр и ширина сопряженного ролика.
- Профиль зуба: допуски на диаметр корня, определяющие глубину посадки ролика.
Физическая проверка предотвращает катастрофические ошибки при заказе. Не угадывайте размеры, основываясь на визуальном характере износа. Изношенные металлы искажают ваше зрительное восприятие. Вместо этого используйте точные цифровые штангенциркули. Измерьте точный шаг трех последовательных контактов существующей цепи. Внимательно проверьте внутреннюю ширину ролика. Сравните эти физические измерения с инженерными каталогами. Сделайте это, прежде чем указывать какой-либо заменяющий компонент.
Распространенные ошибки при верификации
Всегда тщательно очищайте цепь перед измерением. Жир и мусор увеличивают диаметр роликов. Измерьте в нескольких местах. Усредните свои результаты, чтобы учесть неравномерное растяжение цепной петли.
Конфигурации ступицы и отверстия: баланс скорости установки и крутящего момента
Физическое пространство вашего диска определяет категоризацию концентратора. Вы должны определить этот пространственный след до начала обработки. Производители делят их на три отдельные категории.
- Тип A (Пластина): в этом стиле отсутствует втулка. Обычно вы привариваете его непосредственно к валу или монтируете через плоские фланцы.
- Тип B (ступица с одной стороны): эта конструкция подходит для стандартных промышленных применений. Он располагается вплотную к стенкам оборудования, экономя боковое пространство.
- Тип C (ступица с обеих сторон): такая надежная конструкция требуется для приложений с высокими нагрузками. Это максимизирует площадь контакта вала для безопасной обработки экстремального крутящего момента.
Решения по монтажу в отверстии определяют скорость установки. Они также определяют ваши будущие усилия по техническому обслуживанию. Различные среды требуют совершенно разных стратегий монтажа.
Сравнение решений по монтажу через отверстие
| Тип отверстия |
Требования к предварительной установке |
Скорость обслуживания |
Оптимальный сценарий применения |
| Обычный/грубый приклад |
Минимальный |
Медленно (требуется вмешательство механического цеха) |
Собственное производство по индивидуальному заказу со строгим соблюдением допусков. |
| Готовое отверстие |
Умеренный |
Умеренный |
Стандартные предсказуемые размеры вала с использованием стандартных шпоночных пазов и установочных винтов. |
| Втулочные отверстия (Taper-Lock и QD) |
Выше |
Самый быстрый |
Тяжелые применения, требующие быстрого снятия без истирания прецизионных валов. |
Гладкие отверстия несут высокий эксплуатационный риск, если ваш механический цех плохо соблюдает допуски. Готовые отверстия обеспечивают удобство предварительной обработки. Однако отверстия с втулками представляют собой инженерный идеал для систем с высоким крутящим моментом. В них используются конические втулки для плотного захвата вала. Они значительно сокращают время простоя при обслуживании. Вы можете быстро заменить их, не истирая и не повреждая прецизионные валы. Мы настоятельно рекомендуем их для тяжелых условий эксплуатации. Они обеспечивают исключительную силу зажима по всей окружности вала.
Выбор материала: долговечность и экологические ограничения
Сравнивайте материалы, основываясь на реальных реалиях деятельности, а не на обобщенных маркетинговых утверждениях. Каждая среда тестирует стандартная звездочка по-другому. Вы должны напрямую сопоставить конкретные характеристики материала с желаемыми результатами.
Углеродистая сталь служит основным промышленным выбором. Он исключительно хорошо работает в сухой, неагрессивной среде. Он сочетает в себе простоту обработки с надежной прочностью на разрыв.
Однако углеродистая сталь быстро выходит из строя при сильных ударных нагрузках. В этих случаях нужны специально закаленные зубья. Производители используют процессы индукционной или цементационной закалки для укрепления металлической поверхности. Этот процесс значительно продлевает срок службы. Закаленные зубы абсолютно необходимы для любого звездочка роликовой цепи с числом зубьев менее 25. Малые диаметры подвергаются частому зацеплению цепи. Они выделяют больше тепла. Процесс закалки эффективно противостоит этим абразивным условиям.
Пищевая промышленность представляет собой совершенно другие механические проблемы. Среды промывки требуют строгого соблюдения нормативных требований. Агрессивные химические вещества быстро разрушают углеродистую сталь. Здесь, звездочка из нержавеющей стали становится обязательной. Он безопасно противостоит агрессивному химическому воздействию. Однако необходимо соблюдать важную инженерную оговорку. Нержавеющая сталь обеспечивает более низкую максимальную прочность на разрыв по сравнению с закаленной углеродистой сталью. Он также демонстрирует более низкую износостойкость в течение длительного периода времени. Вы должны соответствующим образом скорректировать расчеты нагрузки, чтобы предотвратить внезапное разрушение.
Неметаллические или пластиковые варианты предлагают определенные нишевые преимущества. Они значительно уменьшают общий вес системы. Они работают очень тихо. Они абсолютно не требуют ручной смазки. Но их ограничения остаются невероятно строгими. Используйте их исключительно для двигателей с малым крутящим моментом и малой мощностью. Они сразу же разрушатся под тяжелыми промышленными нагрузками.
Риски внедрения и реалии установки
Ошибки при установке разрушают даже самые качественные комплектующие. Соблюдение строгого инженерного консенсуса экономит тысячи часов работы.
Правило «Заменить оба» остается принципиально не подлежащим обсуждению. Соединение новой цепи с изношенным компонентом приводит к катастрофическим последствиям. Новая сеть быстро выходит за пределы проектных ограничений. Пальцы и втулки моментально изнашиваются. Цепь физически изменяется в соответствии с изношенным шагом старых зубьев. Эта опасная практика сокращает срок службы новой цепи до 50%.
Допуски соосности требуют абсолютной точности. Идеально подобранный промышленная звездочка быстро выйдет из строя при неправильном выравнивании. Несоосность даже на долю градуса приводит к серьезным повреждениям. Это резко увеличивает износ боковых пластин. Шум привода возрастает сразу после запуска. Используйте инструменты лазерного выравнивания. Они обеспечивают идеальную копланарность ведущего и ведомого валов. Не полагайтесь на простые струнные линии или прямые края.
Зависимость от смазки определяет успех эксплуатации. Выбор материала и рабочая скорость напрямую определяют ваши требования к смазке.
- Капельная смазка: достаточна для тихоходных приводов, работающих в относительно чистых средах.
- Смазка в ванне: требуется на умеренных скоростях для обеспечения непрерывного охлаждения и снижения трения.
- Смазка строповочного механизма: обязательна для высокоскоростных систем для подачи масла непосредственно в зазоры подвижных штифтов.
Следуйте строгой логике составления короткого списка, чтобы снизить риски усыновления. Используйте эту пошаговую сводную таблицу, чтобы правильно завершить свой выбор.
Краткое описание логической сводной диаграммы
| Шаг |
Требуемое действие |
Основная цель |
| 1. Определите стандарт |
Определите ANSI и ISO/BS путем тщательного измерения штангенциркулем. |
Предотвратите связывание и обеспечьте структурную совместимость. |
| 2. Рассчитайте нагрузку и зубья |
Определите частоту вращения, продолжительную и ударную нагрузку и необходимое количество зубьев. |
Точно установите требуемый базовый крутящий момент. |
| 3. Выберите материал. |
Сопоставьте металл или пластик с экологическими рисками (например, химическая промывка). |
Предотвратить коррозию и быструю деградацию материала. |
| 4. Выберите тип отверстия. |
Выбирайте простые, готовые конструкции или конструкции с втулками в зависимости от конфигурации вашего вала. |
Оптимизируйте скорость установки и доступ для обслуживания в будущем. |
Заключение
Выбор стандартизированных компонентов требует баланса нескольких технических переменных. Прежде всего, вы должны гарантировать точность размеров. Эффективность монтажа напрямую влияет на график технического обслуживания. Кроме того, пригодность материала предотвращает ухудшение состояния окружающей среды.
Прежде чем покупать запасные части, примите незамедлительные меры. Сегодня внимательно проверьте свою текущую приводную систему. Задокументируйте существующие формы износа металлических зубьев. Проверьте точные размеры вала с помощью цифровых измерительных инструментов. Наконец, обратитесь к подробным инженерным каталогам, чтобы определить точные номера деталей. Методичный подход гарантирует, что ваши механические системы останутся надежными. Они будут надежно работать долгие годы без неожиданных поломок.
Часто задаваемые вопросы
Вопрос: Могу ли я использовать роликовую цепь ANSI на звездочке стандарта ISO?
О: Нет. Шаг и диаметры роликов принципиально различаются. Попытка этого несоответствия приводит к немедленному связыванию цепи. Это приводит к ускоренному износу привода. Это также создает вероятность катастрофического отказа при рабочей нагрузке.
Вопрос: Когда следует указывать закаленные зубья на промышленной звездочке?
О: Мы настоятельно рекомендуем использовать закаленные зубья для приводных систем с 25 или менее зубьями. Они также обязательны для систем, работающих в высокоабразивных средах. Приводы, подвергающиеся сильным ударным нагрузкам, требуют предотвращения быстрого срезания зубьев.
Вопрос: Является ли звездочка из нержавеющей стали такой же прочной, как и звездочка из углеродистой стали?
Ответ: Нет. Нержавеющая сталь обеспечивает превосходную коррозионную стойкость в условиях промывки. Однако она обычно обладает более низкой поверхностной твердостью и прочностью на разрыв, чем термообработанная углеродистая сталь. При выборе компонентов из нержавеющей стали необходимо скорректировать расчеты несущей способности в сторону уменьшения.
Вопрос: Как узнать, нуждается ли моя звездочка в замене?
Ответ: Посмотрите внимательно на профиль зуба. Зубы в форме крючков или «акульих плавников» указывают на сильный износ. Углубленные корни зубов также сигнализируют о скором разрушении. Наконец, проверьте, можете ли вы значительно отодвинуть цепь от зубьев в положении «3 часа».

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


