Výběr řetězového kolečka se jen málokdy zdá jako vysoce důležité technické rozhodnutí. Považovat to za jednoduchý nákup komodit však ignoruje tvrdou mechanickou realitu. Slouží jako kritická proměnná doby provozuschopnosti systému. To také výrazně diktuje vaši režii na údržbu. Nepřesná specifikace vytváří skryté sankce v celém vašem zařízení. Na začátku provozního cyklu můžete zaznamenat předčasné prodlužování řetězu. Lokalizované opotřebení zubů často následuje těsně za nimi. Neočekávané odstávky nakonec zastaví každodenní provoz.
Napsali jsme tuto příručku, abychom vyřešili přesně tyto problémy. Poskytuje inženýrským a nákupním týmům konkrétní rámec. Dozvíte se, jak správně vyhodnotit uložení řetězu. Také se podrobně zabýváme konfiguracemi vývrtů. Nakonec zkoumáme materiálová omezení pro mechanické součásti. Tento objektivní přístup zajišťuje, že vytvoříte odolné disky. Vyhnete se vážným předčasným selháním. Umožňuje vám správně specifikovat náhradní díly hned napoprvé.
Klíčové věci
- Přizpůsobení řetězového kola válečkového řetězu vyžaduje přesné sladění s regionálními normami (ANSI vs. ISO/BS), aby se zabránilo zrychlenému opotřebení pohonu.
- Konfigurace vrtání a náboje určuje jak maximální kapacitu točivého momentu, tak provozní prostoje potřebné pro budoucí údržbu.
- Výběr materiálu musí být v rovnováze s požadavky na pevnost v tahu (např. splachovací prostředí).
- Výměna řetězů bez výměny opotřebených řetězových kol snižuje životnost nového řetězu až o 50 %.
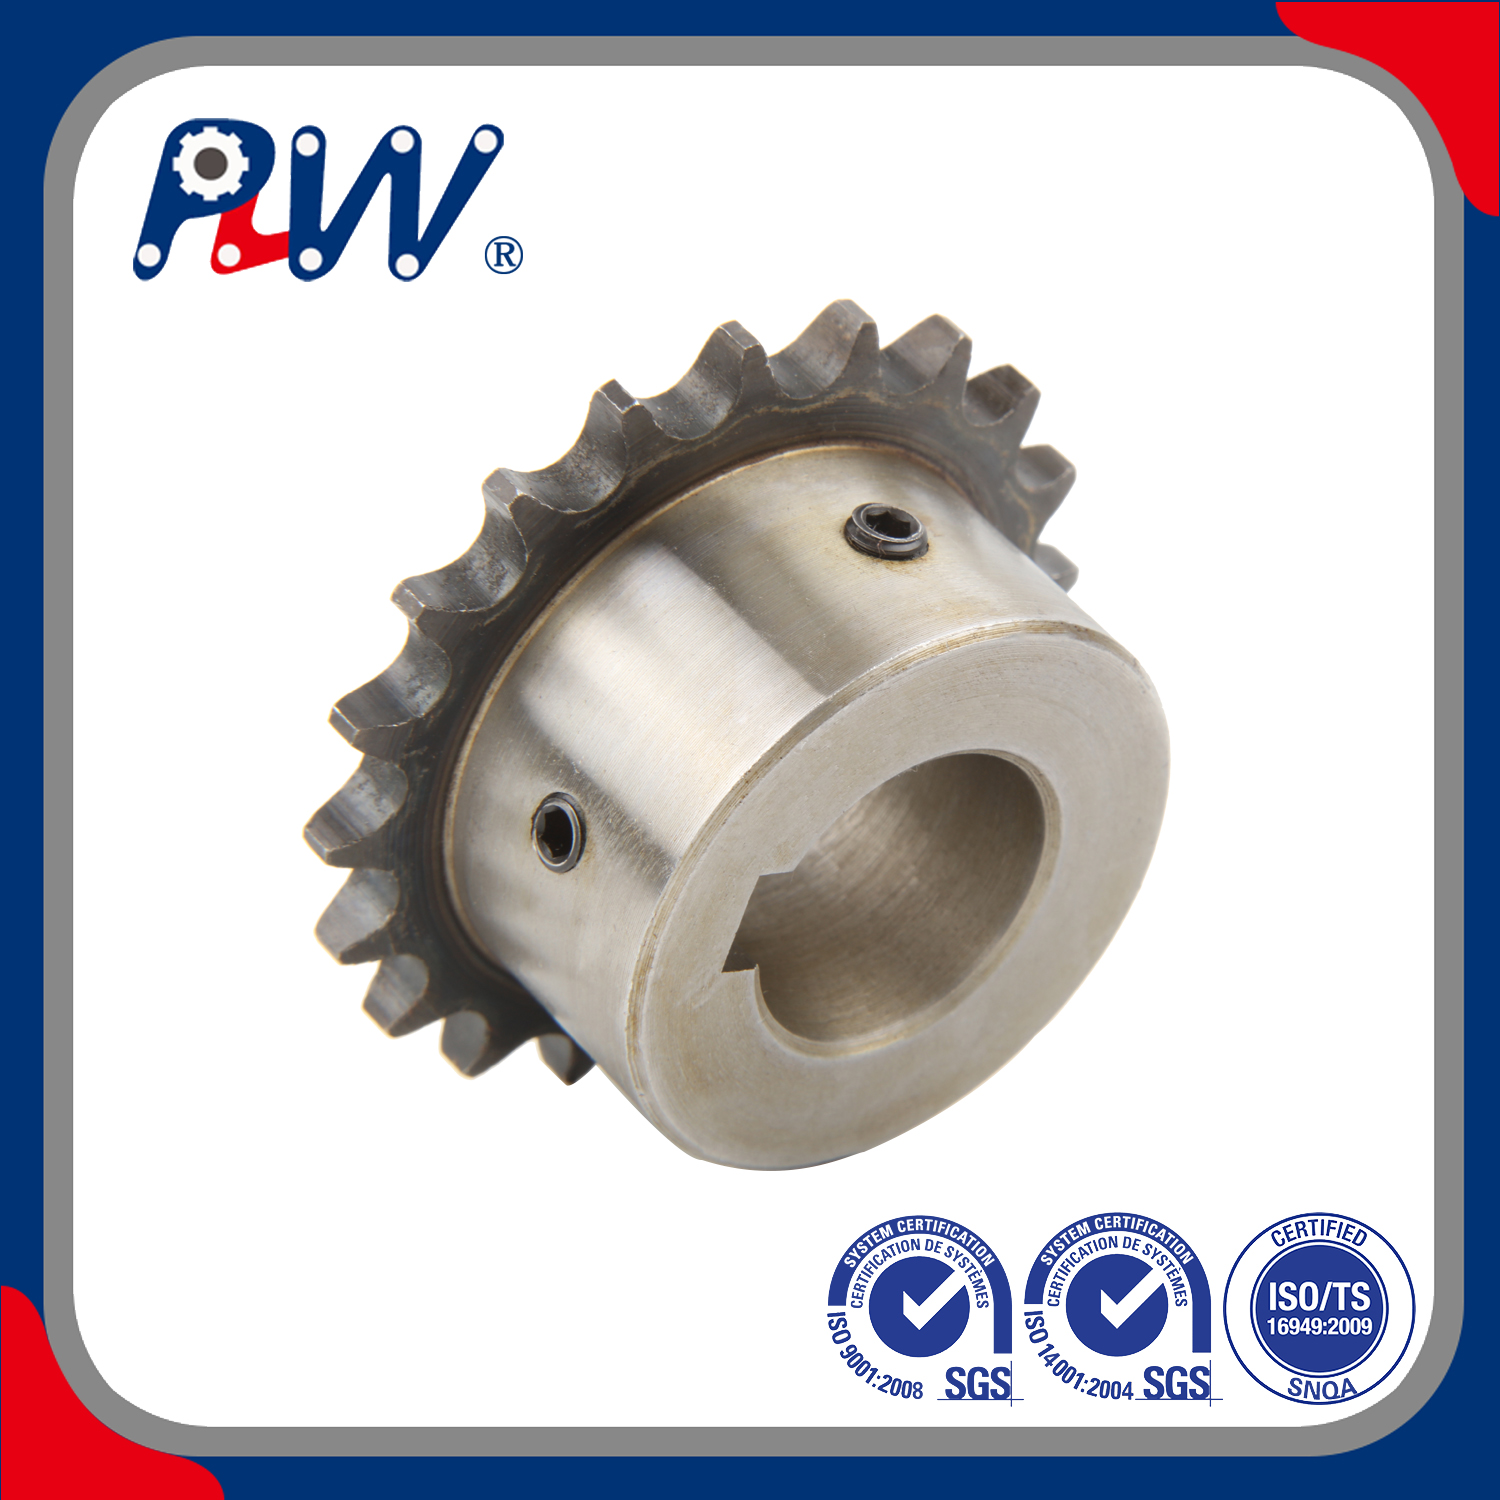
Definování základních požadavků na ozubená kola přenosu výkonu
Zacházení s díly jako s identickými zásuvnými náhradami často způsobuje okamžité selhání integrace. Normalizované rozměry neznamenají univerzálně vyměnitelné díly. Nemůžete jednoduše chytit žádné řetězové kolo pro přenos výkonu z průmyslového katalogu. Nesprávná provozní očekávání rychle ničí mechanické pohony. Každý systém má jedinečné stresové faktory. Před přezkoumáním specifikací výrobce jasně definujte své konkrétní provozní zatížení.
- Kontinuální vs. rázové nakládání: Dopravníky s hladkým materiálem vyžadují zcela odlišné profily zatížení než těžké průmyslové drtiče. Rázové zatížení vyžaduje vyšší odolnost proti nárazu.
- Požadavky na otáčky: Vysokorychlostní systémy vytvářejí extrémní tření a teplo. Požadují těsnější soustřednost a specifické způsoby mazání.
- Environmentální omezení: Korozivní omývací chemikálie degradují standardní kovy během týdnů. Určete svá rizika expozice již ve fázi návrhu.
Řetězové kolo přímo určuje životnost celého pohonného systému. Rozkládá mechanické zatížení na více zubů současně. Správné rozložení zatížení minimalizuje bodové namáhání jednotlivých kladek řetězu. Nesprávný výběr soustředí obrovský krouticí moment na jediný zub. Toto koncentrované napětí rychle stříhá zuby. Také natahuje ocelové spoje, které nelze opravit. Komponentu musíte přesně sladit s vašimi základními provozními kritérii. Ignorování tohoto principu zaručuje zrychlenou poruchovost.
Chain Fit a standardizace: Dekódování ANSI vs. ISO specifikace
Rozměry řetězových kol globálně řídí dva dominantní standardy. Protokoly ANSI musíte oddělit od pravidel ISO nebo British Standard (BS). Pouhým okem vypadají téměř stejně. Jejich vnitřní geometrie se však vážně střetávají.
Americký národní institut pro standardy řídí většinu pohonů v Severní Americe. Pochopení an Řetězové kolo ANSI vyžaduje dekódování svého specifického systému číslování. Označení #40, #50 nebo #80 se řídí přísnou vnitřní logikou. První číslice představuje rozteč v krocích po 1/8 palce. Proto #40 znamená rozteč 4/8 palce (nebo 1/2 palce). #80 označuje plnou rozteč 1 palce. Druhá číslice označuje typ válce. Nula označuje standardní poměr válce. Pětka označuje konstrukci bezválcového pouzdra.
ISO a britské normy používají specifické metrické ekvivalenty. Smíchání standardních řetězů s metrickými řetězovými koly způsobí okamžité mechanické vázání. Nesoulad vytváří silný třecí odpor během rotace. Nakonec disk při zatížení utrpí katastrofální poruchu.
Během procesu výběru musíte vyhodnotit tři kritické dimenze:
- Pitch: Přesná vzdálenost naměřená mezi středy válečků.
- Roller Constraints: Konkrétní vnější průměr a šířka protilehlého válce.
- Profil zubu: Tolerance průměru kořene určující, jak hluboko váleček sedí.
Fyzické ověření zabraňuje katastrofickým chybám při objednávání. Nehádejte rozměry na základě vizuálních vzorů opotřebení. Opotřebované kovy narušují vaše vizuální vnímání. Místo toho použijte přesná digitální posuvná měřítka. Změřte přesnou rozteč mezi třemi po sobě jdoucími kolíky na vašem stávajícím řetězu. Pečlivě zkontrolujte vnitřní šířku válce. Porovnejte tato fyzikální měření s technickými katalogy. Udělejte to před určením jakékoli náhradní součásti.
Časté chyby při ověřování
Před měřením řetěz vždy důkladně očistěte. Mastnota a nečistoty dodávají průměrům válečků falešnou tloušťku. Měření na více místech. Zprůměrujte svá zjištění, abyste zohlednili nerovnoměrné natažení přes řetězovou smyčku.
Konfigurace náboje a vývrtu: Vyvážení rychlosti instalace a točivého momentu
Fyzická stopa vašeho disku určuje kategorizaci hub. Tuto prostorovou stopu musíte definovat před zahájením obrábění. Výrobci je rozdělují do tří odlišných kategorií.
- Typ A (Plate): Tento styl nemá absolutně žádný náboj. Obvykle jej přivaříte přímo na hřídel nebo jej namontujete pomocí plochých přírub.
- Typ B (Hub na jedné straně): Tato konstrukce se hodí pro standardní průmyslové aplikace. Přiléhá ke stěnám strojního zařízení, čímž šetří boční prostor.
- Typ C (Hub na obou stranách): Aplikace s vysokým zatížením vyžadují tuto robustní konstrukci. Maximalizuje kontaktní plochu hřídele, aby bezpečně zvládl extrémní točivý moment.
Montážní řešení vrtání diktují rychlost instalace. Určují také vaše budoucí úsilí o údržbu. Různá prostředí vyžadují výrazně odlišné montážní strategie.
Porovnání řešení montáže vrtání
| Typ vrtání |
Požadavek na nastavení předem |
Rychlost údržby |
Nejlepší scénář aplikace |
| Obyčejný / hrubý vývrt |
Minimální |
Pomalé (vyžaduje zásah v dílně) |
Zakázkové vnitropodnikové výroby přísně řídí tolerance. |
| Hotový vývrt |
Mírný |
Mírný |
Standardní předvídatelné velikosti hřídele využívající standardní drážky pro pero a stavěcí šrouby. |
| Vrtání s pouzdrem (Taper-Lock a QD) |
Vyšší |
Nejrychlejší |
Těžké aplikace vyžadující rychlou demontáž bez zadření přesných hřídelí. |
Hladké vývrty s sebou nesou vysoké provozní riziko, pokud vaše strojírna špatně spravuje tolerance. Hotové vývrty nabízejí vynikající pohodlí před opracováním. Pouzdrové otvory však představují konstrukční ideální řešení pro systémy s vysokým točivým momentem. Používají kuželová pouzdra k těsnému sevření hřídele. Výrazně snižují prostoje při údržbě. Můžete je rychle vyměnit bez zadření nebo poškození přesných hřídelí. Důrazně je doporučujeme pro náročné aplikace. Poskytují výjimečnou upínací sílu po celém obvodu hřídele.
Výběr materiálu: Trvanlivost vs. omezení prostředí
Porovnejte materiály založené na provozní realitě spíše než na zobecněných marketingových tvrzeních. Každé prostředí testuje a standardní ozubené kolo jinak. Musíte mapovat specifické vlastnosti materiálu přímo k požadovaným výsledkům.
Uhlíková ocel slouží jako základní průmyslová volba. Funguje výjimečně dobře v suchém, nekorozivním prostředí. Vyvažuje jednoduchou obrobitelnost se spolehlivou pevností v tahu.
Uhlíková ocel však rychle selhává při silném rázovém zatížení. V těchto případech potřebujete speciálně kalené zuby. Výrobci používají ke zpevnění kovového povrchu indukční nebo cementační procesy. Tento proces výrazně prodlužuje životnost. Kalené zuby jsou pro každého naprosto nezbytné válečkové řetězové kolo s méně než 25 zuby. Malé průměry podléhají častým záběrům řetězu. Vytvářejí více tepla. Proces kalení těmto abrazivním podmínkám účinně odolává.
Zpracování potravin představuje zcela jiné mechanické problémy. Washdown prostředí vyžaduje přísné dodržování předpisů. Drsné chemikálie rychle ničí uhlíkovou ocel. Zde, a řetězové kolo z nerezové oceli je povinné. Bezpečně odolává vysoce korozivním chemikáliím. Musíte však dodržovat zásadní technické upozornění. Nerezová ocel nabízí nižší maximální pevnost v tahu ve srovnání s kalenou uhlíkovou ocelí. Vykazuje také nižší odolnost proti opotřebení po dlouhou dobu. Musíte odpovídajícím způsobem upravit své výpočty zatížení, abyste zabránili náhlému prasknutí.
Nekovové nebo plastové varianty nabízejí specifické výhody. Dramaticky snižují celkovou hmotnost systému. Fungují velmi tiše. Nevyžadují absolutně žádné ruční mazání. Ale jejich omezení zůstávají neuvěřitelně přísná. Používejte je výhradně pro aplikace s nízkým točivým momentem a nepatrným výkonem. Při velkém průmyslovém zatížení se okamžitě roztříští.
Rizika implementace a reality instalace
Chyby při instalaci ničí i ty nejkvalitnější komponenty. Dodržování přísného inženýrského konsenzu šetří tisíce provozních hodin.
Pravidlo 'Nahradit oba' zůstává v zásadě nesmlouvavé. Spojování zbrusu nového řetězu s opotřebovanou součástí má katastrofální následky. Nový řetěz se rychle protahuje za své konstrukční limity. Čepy a pouzdra se okamžitě opotřebovávají. Řetěz se fyzicky mění, aby odpovídal opotřebované rozteči starých zubů. Tato nebezpečná praxe snižuje životnost nového řetězu až o 50 %.
Tolerance vyrovnání vyžadují absolutní přesnost. Perfektně vybrané průmyslové řetězové kolo při nesprávném seřízení rychle selže. Nesouosost byť jen o zlomek stupně způsobuje vážné poškození. Výrazně zvyšuje opotřebení bočních desek. Hluk měniče se stupňuje ihned po spuštění. Použijte laserové vyrovnávací nástroje. Zajišťují dokonalý koplanární provoz mezi hnacím a hnaným hřídelem. Nespoléhejte na jednoduché provázkové linky nebo rovné hrany.
Závislosti na mazání určují provozní úspěch. Výběr materiálu a provozní rychlosti jednoznačně určují vaše požadavky na mazání.
- Kapkové mazání: Dostatečné pro nízkorychlostní pohony pracující v relativně čistých prostředích.
- Bath Lubrication: Vyžaduje se pro střední rychlosti, aby bylo zajištěno nepřetržité chlazení a snížení tření.
- Slinger Lubrication: Povinné pro vysokorychlostní systémy pro vytlačování oleje přímo do vůle pohyblivých čepů.
Dodržujte přísnou logiku užšího výběru, abyste zmírnili rizika přijetí. Použijte tuto podrobnou souhrnnou tabulku ke správnému dokončení výběru.
Souhrnná tabulka logiky užšího výběru
| Krok |
Požadovaná akce |
Primární cíl |
| 1. Určete standard |
Pečlivým měřením posuvného měřítka identifikujte ANSI vs. ISO/BS. |
Zabraňte slepení a zajistěte strukturální kompatibilitu. |
| 2. Vypočítejte zatížení a zuby |
Definujte otáčky za minutu, spojité vs. rázové zatížení a požadovaný počet zubů. |
Přesně stanovte požadovanou základní kapacitu točivého momentu. |
| 3. Vyberte Materiál |
Přizpůsobte kov nebo plast environmentálním rizikům (např. chemické mytí). |
Zabraňuje korozi a rychlé degradaci materiálu. |
| 4. Zvolte Typ vrtání |
Vyberte si hladké, hotové nebo pouzdrové provedení na základě vašeho nastavení hřídele. |
Optimalizujte rychlost instalace a budoucí přístup údržby. |
Závěr
Výběr standardizovaných komponent vyžaduje vyvážení více technických proměnných. Musíte zaručit především rozměrovou přesnost. Efektivita montáže přímo ovlivňuje vaše plány údržby. Kromě toho vhodnost materiálu zabraňuje degradaci životního prostředí.
Před nákupem náhradních dílů proveďte okamžitá opatření. Prohlédněte si svůj aktuální systém pohonu ještě dnes. Zdokumentujte existující vzory opotřebení na kovových zubech. Ověřte své přesné rozměry hřídele pomocí digitálních měřicích nástrojů. Nakonec se podívejte do obsáhlých technických katalogů a dokončete přesná čísla dílů. Metodický přístup zajišťuje, že vaše mechanické systémy zůstanou robustní. Budou spolehlivě fungovat roky bez neočekávaných poruch.
FAQ
Otázka: Mohu použít válečkový řetěz ANSI na řetězovém kole podle normy ISO?
Odpověď: Ne. Průměr rozteče a válečku se zásadně liší. Pokus o tento nesoulad vede k okamžitému řetězení. Způsobuje zrychlené opotřebení pohonu. To také vytváří potenciál pro katastrofické selhání při provozním zatížení.
Otázka: Kdy bych měl specifikovat kalené zuby na průmyslovém řetězovém kole?
Odpověď: Důrazně doporučujeme kalené zuby pro systémy pohonu s 25 zuby nebo méně. Jsou také povinné pro systémy pracující ve vysoce abrazivních prostředích. Pohony vystavené silnému rázovému zatížení vyžadují, aby se zabránilo rychlému stříhání zubů.
Otázka: Je řetězové kolo z nerezové oceli stejně pevné jako kolo z uhlíkové oceli?
Odpověď: Ne. Nerezová ocel poskytuje vynikající odolnost proti korozi pro mycí prostředí. Obecně však má nižší povrchovou tvrdost a pevnost v tahu než tepelně zpracovaná uhlíková ocel. Při specifikaci nerezových součástí musíte upravit výpočty nosnosti směrem dolů.
Otázka: Jak zjistím, zda je potřeba vyměnit řetězové kolo?
Odpověď: Podívejte se pozorně na profil zubu. Hákovité zuby nebo zuby ve tvaru 'žraločí ploutve' ukazují na vážné opotřebení. Hrozící selhání signalizují i prohloubené kořeny zubů. Nakonec zkontrolujte, zda můžete řetěz výrazně odtáhnout od zubů na pozici 3 hodin.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


