Вибір неправильної конфігурації зірочки не лише спричиняє незначну неефективність роботи. Це часто призводить до прискореного зносу ланцюга, системної вібрації та катастрофічної поломки приводу. Системна вібрація спеціально викликає акордну дію всередині механічного вузла. Ця дія пошкоджує дорогі підшипники та порушує цілісність конструкції. Ви не можете дозволити собі вгадувати, вказуючи ці важливі компоненти передачі електроенергії.
Точність механічних систем вимагає ідеального узгодження трьох основних інженерних характеристик. Ви повинні точно визначити крок, кількість зубів і розмір отвору. Ви повинні узгодити ці точні параметри з конкретним навантаженням, швидкістю та просторовими обмеженнями вашої програми. Ігнорування навіть однієї вимоги гарантує низьку продуктивність обладнання та незапланований простой заводу.
Ми надамо інженерно обґрунтовану структуру для оцінки a стандартна зірочка роликового ланцюга . Групи постачання та технічного обслуговування навчаться правильно вказувати запасні частини. Ви дізнаєтесь, як максимізувати час безвідмовної роботи системи та забезпечити високонадійну передачу крутного моменту. Дотримання цього практичного посібника гарантує точність у кожній модернізації промислової системи приводу.
Ключові висновки
- Крок визначає потужність: Крок ланцюга визначає базову навантажувальну здатність зірочки та має суворо відповідати стандарту ланцюга ANSI.
- Кількість зубів підвищує ефективність приводу: зміна кількості зубців кроку зірочки безпосередньо змінює співвідношення швидкості до крутного моменту та впливає на плавність приводу.
- Мінімальні пороги зубів мають значення: падіння нижче 15-17 зубів експоненціально збільшує знос через надмірні кути зчленування.
- Розмір отвору вимагає сумісності втулки: розміри отвору повинні враховувати посадку валу (зазор проти перешкод) і відповідну класифікацію втулки (тип A, B або C).
Основа стандартних зірочок роликового ланцюга: визначений крок
Точне проектування завжди починається з точного визначення кроку зірочки сердечника. Ми визначаємо крок зірочки як точну лінійну відстань між центрами двох сусідніх роликів ланцюга. Він є основною математичною основою для будь-якого налаштування механічного приводу. Ви повинні точно виміряти цю відстань, щоб забезпечити плавне зачеплення ланцюга. Неточне вимірювання кроку повністю руйнує синхронізацію приводу.
Галузева стандартизація суворо визначає, як ми класифікуємо ці компоненти трансмісії в усьому світі. Такі організації, як Американський національний інститут стандартів (ANSI) і Міжнародна організація стандартизації (ISO), керують цими точними фізичними розмірами. Наприклад, стандартний ланцюг №40 завжди має відстань кроку 1/2 дюйма. Для ланцюга №50 використовується крок 5/8 дюймів. Для ланцюга №60 потрібен крок 3/4 дюйма. Сувора відповідність гарантує бездоганну взаємозамінність у різних виробничих середовищах. Ви не можете змішувати різні стандартні компоненти без ризику негайної катастрофічної несправності.
Інженери повинні ретельно оцінити розмір кроку щодо конкретних вимог до фізичного навантаження. Крок напряму залежить від максимального механічного навантаження всієї системи.
- Конфігурації з більшим кроком: ці налаштування забезпечують набагато вищу базову міцність на розрив. Вони безпечно витримують величезні механічні навантаження. Однак вони за своєю суттю підтримують набагато нижчі максимальні оберти. Вони створюють значно більше шуму та вібрації на вищих робочих швидкостях.
- Конфігурації з меншим кроком: ці профілі забезпечують винятково плавну роботу. Вони безпечно забезпечують набагато вищі швидкості обертання. Вони значно зменшують шкідливу хордову дію. Однак вони пропонують значно знижену толерантність до важких, раптових ударних навантажень.
Ви повинні збалансувати ці дві інженерні крайнощі на основі ваших унікальних вимог до програми. Завжди враховуйте значення робочої швидкості та максимального крутного моменту, перш ніж остаточно вибирати конкретний крок.
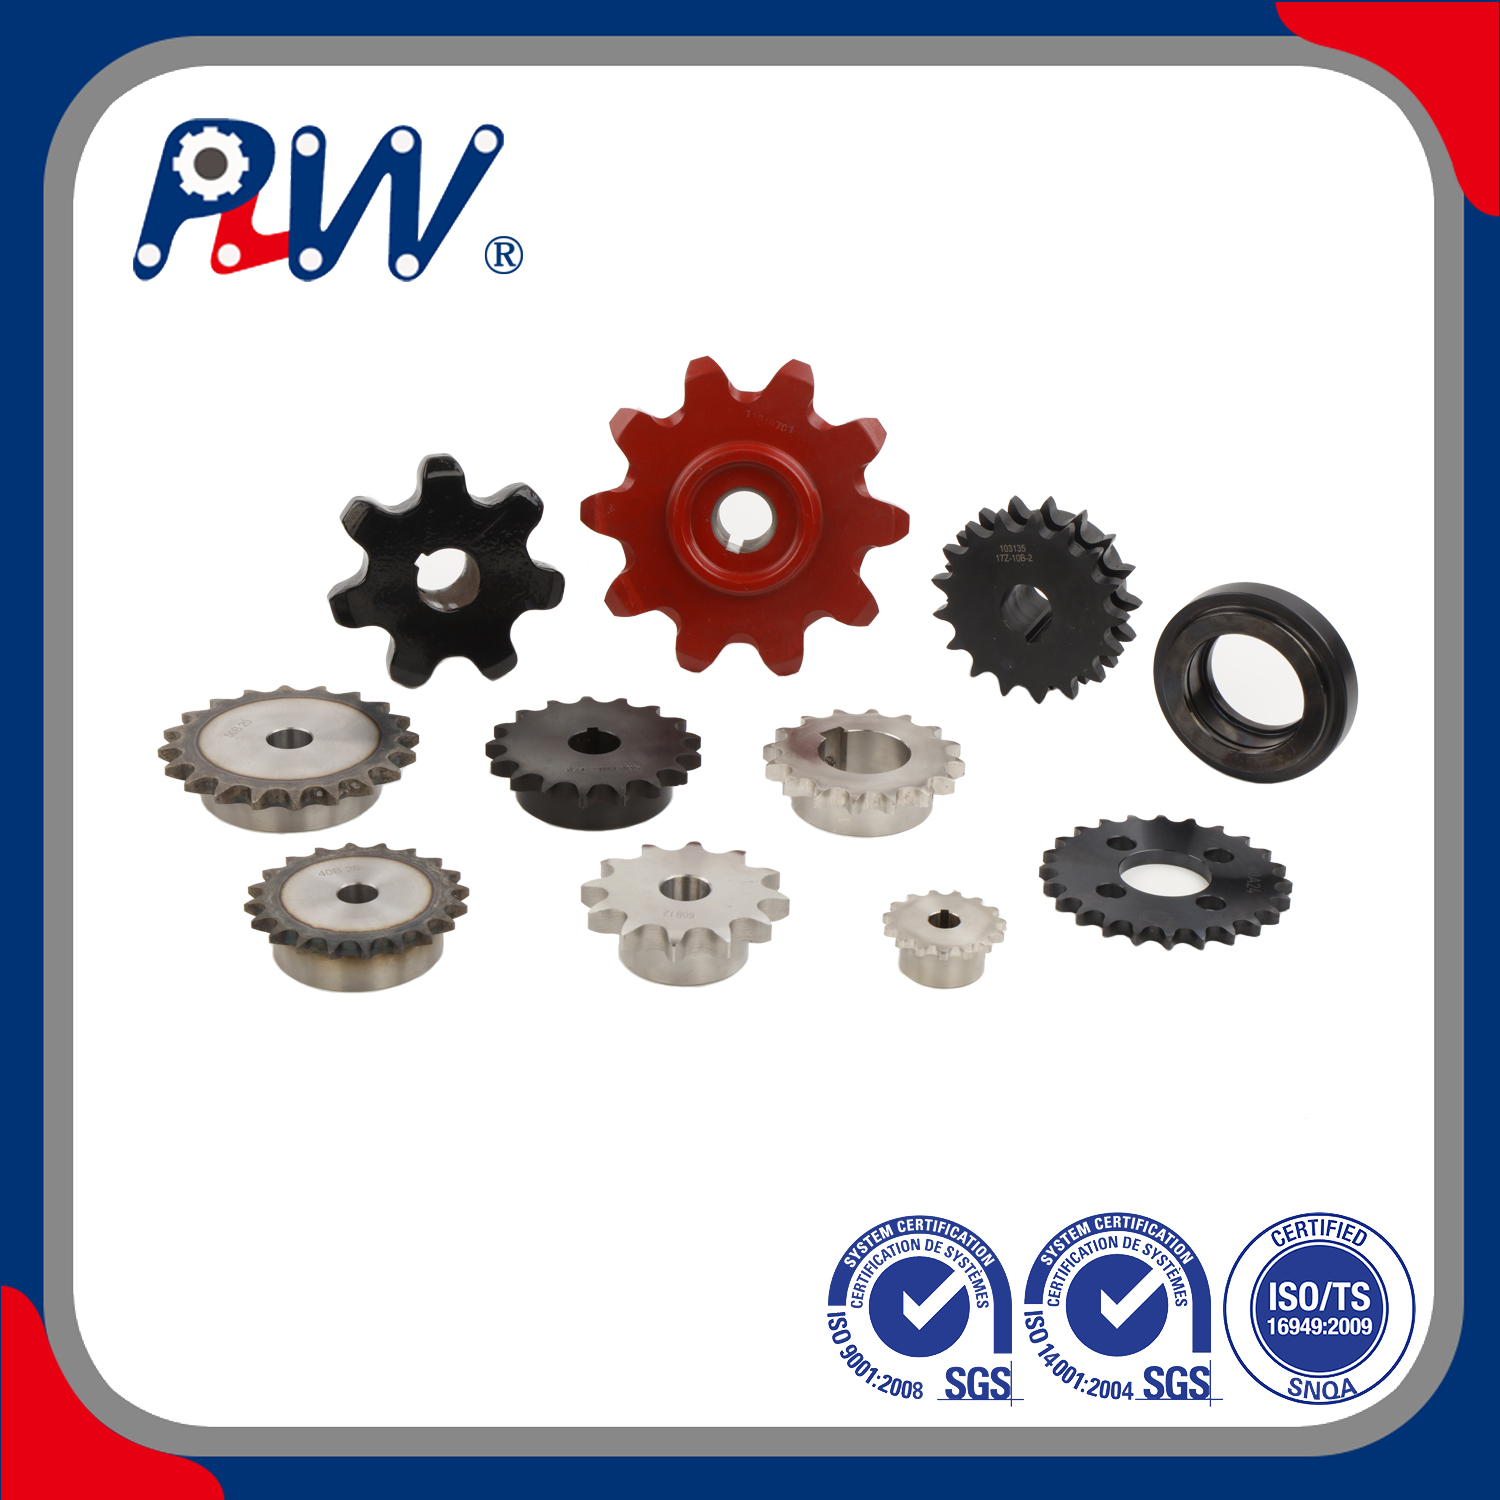
Як кількість зубів зірочки визначає швидкість і крутний момент
Кожна система механічного приводу значною мірою покладається на фундаментальне зворотне співвідношення між швидкістю та крутним моментом. Стандартна формула передавального числа регулює цю точну механічну взаємодію. Ви різко змінюєте характеристики машини, просто змінюючи кількість зубів на встановлених зірочках. Коли вихідна швидкість обертання збільшується, доступний вихідний крутний момент за своєю суттю зменшується. Коли ви вимагаєте більшого підйомного моменту, ви повинні пожертвувати швидкістю обертання.
Ви повинні чітко розрізняти ведучі та ведені зірочки під час оцінювання. Ведуча зірочка приєднується безпосередньо до електродвигуна або основного джерела живлення. Ведена зірочка безпосередньо підключається до механічного навантаження.
- Збільшення кількості ведених зубів: додавання зубів на ведений блок безпечно збільшує вихідний крутний момент. Ця модифікація одночасно зменшує кінцеву вихідну швидкість обертання. Він ідеально підходить для підйому важких вантажів.
- Зменшення кількості ведених зубів: видалення зубів на веденому блоці збільшує кінцеву вихідну швидкість. Однак це серйозно знижує доступний тяговий момент. Цей підхід найкраще працює для високошвидкісних конвеєрних ліній.
Зміна існуючої системи вимагає суворого розгляду на етапі прийняття рішення. Інженери не можуть просто довільно поміняти місцями стандартні компоненти. Ви повинні ретельно перерахувати відстань між центрами валу. Ви повинні підтвердити новий кількість зубців кроку зірочки не перевищує ваш фізичний просторовий слід. Додавання зубів значно збільшує зовнішній діаметр (OD). Це раптове розширення часто спричиняє серйозні фізичні перешкоди для існуючих захисних огороджень або структурних рам машини.
Таблиця 1: Вплив налаштувань веденої зірочки на продуктивність приводу Вплив
| модифікації веденої зірочки |
на вихідну швидкість |
Вплив на вихідний крутний момент |
Загальний сценарій застосування |
| Збільшити загальну кількість зубів |
Значно зменшується |
Значно збільшується |
Підйом важких конструкційних вантажів, промислові підйомники |
| Зменшити загальну кількість зубів |
Значно збільшується |
Значно зменшується |
Швидкісні пакувальні лінії, високошвидкісні конвеєри |
Прихована загроза життю ланцюга: хордова дія та межі кількості зубів
Конструктори механіки часто борються з руйнівним явищем, відомим як хордова дія. Ми зазвичай визначаємо цю проблему як «полігональний ефект» у колах передачі електроенергії. Він описує вертикальний підйом і опускання ланцюга, коли він зачепить зуби зірочки. Оскільки зірочки механічно діють як багатокутники, а не як ідеальні кола, ланцюг постійно пульсує. Ця неминуча ритмічна пульсація створює інтенсивну системну вібрацію. Це прискорює втому металу всіх рухомих частин з часом. Це змушує життєво важливі мастила передчасно виходити з шарнірів ланцюга.
Стандартна інженерна практика покладається на суворі емпіричні правила для ефективної боротьби з акордовою дією. Ви повинні підтримувати мінімум 17 зубів для будь-якої високошвидкісної системи приводу. Підтримання кількості зубів вище 17 значно мінімізує вертикальний підйом ланцюга під час обертання. Він підтримує лінійну швидкість ланцюга набагато стабільнішою. Він захищає підшипники приводного вала від непотрібних гармонійних ударів.
Ви також повинні дотримуватися жорсткого абсолютного ліміту для підрахунку зубів. Уникайте падіння нижче 15 зубів, якщо це фізично неможливо через обмежений простір. Зниження зубців нижче 15 експоненціально збільшує значні кути зчленування окремих ланок ланцюга. Цей екстремальний кут вигину швидко руйнує ланцюгові ролики. Це вимагає від операторів погодитися на різке скорочення загального терміну служби системи. Він створює надмірний робочий шум і руйнівні гармонічні коливання.
Інженери також використовують принцип «мисливського зуба», щоб природним чином подовжити довговічність компонентів. Ви повинні поєднати непарну кількість зубців (наприклад, 21T або 25T) з парною кількістю кроків ланцюга. Це просте математичне зміщення гарантує, що кожен зуб зачепить абсолютно іншу ланку ланцюга під час кожного циклу обертання. Він рівномірно розподіляє неминуче механічне зношування по всіх зубах зірочки. Це запобігає локальному пошкодженню металу та безпечно збільшує інтервали профілактичного обслуговування.
Визначення розміру отвору, типів втулок і механізмів кріплення
Вибір правильного розміру отвору передбачає суворе дотримання правил механічного монтажу. Центральний отвір має точно відповідати діаметру приводного валу. Однак процес відбору виходить далеко за рамки одного вимірювання штангенциркулем. Це вимагає правильного вибору механізму безпечного кріплення, щоб відповідати конкретному профілю крутного моменту вашого застосування. Необхідно правильно керувати допусками на посадку вала. Нещільна посадка зазору спричиняє пошкодження фретингу. Важка посадка з натягом вимагає спеціальних методів термічного розширення для правильного монтажу.
Розуміння загальних класифікацій хабів запобігає серйозним помилкам у промислових закупівлях. Галузева номенклатура класифікує хаби на три основні типи на основі фізичних розширень.
- Тип A (Плоский): ці пристрої не містять жодного розширення втулки. Вони залишаються абсолютно плоскими з обох сторін. Виробники зазвичай приварюють або кріплять болтами безпосередньо до наявних фланців або надійно відокремлюють вузли втулки.
- Тип B (одна втулка): ці зірочки мають подовжену втулку точно з одного боку. Це важливе подовження забезпечує суттєву стабільність вздовж монтажного валу. Це забезпечує надійне встановлення установочного гвинта або канавки.
- Тип C (подвійна втулка): ці пристрої мають розширення з обох сторін симетрично. Вони забезпечують абсолютну максимальну підтримку валу. Інженери вказують їх суворо для винятково великих навантажень або великих діаметрів кроку.
Оцінка монтажних рішень вимагає структурованої матриці рішень. Ви повинні відповідати точному стилю монтажу вашому робочому середовищу.
- Готовий отвір (звичайний/шпонковий паз): ці компоненти надходять повністю готовими до встановлення. Вони оснащені точними установочними гвинтами та стандартними шпонковими пазами. Вони ідеально підходять для стандартних передбачуваних розмірів валів і помірного крутного моменту.
- Втулки Taper-Lock/QD: ці механізми забезпечують значно вищу силу затиску для застосувань із надзвичайно високим крутним моментом. Вони щільно притискаються до валу. Це створює неймовірно надійне фрикційне затискання. Це гарантує набагато легше видалення згодом без пошкодження фреттинг-корозії.
- Мінімальний звичайний отвір (MPB): вони мають дуже маленький грубий направляючий отвір. Вони залишаються ідеальними, коли вам потрібні власні можливості обробки на замовлення. Ви можете легко розточити їх до точних, нестандартних характеристик.
Покрокова схема оцінки заміни зірочки
Заміна зношених компонентів вимагає високометодичного інженерного підходу. Дотримання жорсткої покрокової системи оцінювання усуває небезпечні здогади та запобігає дорогим збоям системи. Не пропускайте фази фізичних вимірювань під час цього оцінювання.
Крок 1. Перевірте стандарт ланцюга.
Завжди потрібно починати з ретельного вимірювання наявної установки ланцюга. Виміряйте точну відстань кроку та внутрішній діаметр ролика. Для перевірки цих розмірів слід використовувати прецизійний цифровий штангенциркуль. Це гарантує, що нова змінна зірочка ідеально відповідає певному рейтингу ANSI або ISO. Невідповідність стандарту викликає негайне механічне прив’язування та швидку катастрофічну відмову диска.
Крок 2: Розрахуйте необхідну швидкість/крутний момент.
Спочатку ви повинні встановити тверду базову лінію. Підрахуйте зуби як на ведучій, так і на веденій зірочках до базової поточної продуктивності. Ретельно задокументуйте наявне передавальне число. Перш ніж вносити будь-які коригування для нових експлуатаційних вимог, перевірте свою точність кількість зубців кроку зірочки . Ретельно перерахуйте вихідні швидкості та міжцентрові відстані, якщо плануєте оновити поточні налаштування машини.
Крок 3: Виміряйте просторові обмеження.
Фізичні обмеження диктують багато важливих інженерних рішень. Обчисліть точний діаметр кроку (PD) і зовнішній діаметр (OD) запропонованої частини для заміни. OD визначає абсолютний максимальний фізичний слід. Ви повинні переконатися, що нова, потенційно більша зірочка успішно очистить усі захисні огородження, каркас машини та сусідні обертові компоненти.
Крок 4: Підтвердьте характеристики валу.
Виконайте високоточні вимірювання призначеного монтажного вала. Виміряйте діаметр валу та ширину шпонкової канавки за допомогою надійних цифрових інструментів. Визначте оптимальну класифікацію концентратора (тип A, B або C). Виберіть найнадійніший механізм втулки для конкретних умов навколишнього середовища. Вкажіть компоненти з нержавіючої сталі або спеціальні захисні покриття для сильно корозійних ділянок промивання.
Висновок
Оптимізація промислової передачі енергії вимагає розгляду кроку, кількості зубів і розміру отвору як повністю взаємопов’язаної механічної системи. Ви не можете оцінити ці параметри як ізольовані незалежні виміри. Зміна однієї фізичної змінної за своєю суттю змінює результати продуктивності інших. Крок визначає загальну міцність конструкції. Кількість зубів визначає робочу швидкість і крутний момент. Розмір отвору гарантує надійну механічну передачу потужності від двигуна.
Ми настійно рекомендуємо вам ознайомитися з вичерпними інженерними таблицями розмірів. Зв’яжіться зі спеціалізованими інженерами, щоб перевірити точні показники крутного моменту та безпечні міжцентрові відстані перед тим, як завершити список закупівель. Сфотографуйте наявні моделі зносу, щоб завчасно виявити приховані проблеми зі зміщенням. Правильне планування та точні вимірювання забезпечують максимальний час безвідмовної роботи обладнання. Вони забезпечують бездоганну роботу ваших механічних приводів у найскладніших промислових умовах.
FAQ
З: Як виміряти крок сильно зношеної зірочки?
A: Ви повинні використовувати прецизійні цифрові штангенциркулі, щоб виміряти точну лінійну відстань між центрами двох суміжних зубців. Якщо зубці демонструють сильний знос металу, вимірювання безпосередньо зірочки стає ненадійним. У цьому випадку виміряйте крок самого наявного приводного ланцюга. Виміряйте три послідовні ланцюгові заклепки, розділіть на два, і ви точно визначите справжній крок.
З: Чи можу я використовувати метричний ланцюг на стандартній зірочці ANSI?
В: Ні. Ви ніколи не повинні змішувати метричні стандарти та стандарти ANSI ні за яких обставин. Вони мають чітко різні математичні вимірювання кроку та внутрішні діаметри роликів. Спроба насадити метричний ланцюг на стандартну зірочку ANSI викликає серйозне заклинювання. Невідповідність створює надмірне тертя, негайно пошкоджує ролики та призводить до швидкої катастрофічної поломки приводу.
З: Чому мій приводний ланцюг надмірно вібрує на низьких швидкостях?
A: Надмірна вібрація на низькій швидкості майже завжди вказує на низьку кількість зубів на встановлених зірочках. Використання менше 15 зубів створює сильну хордову дію або вертикальну ланцюгову пульсацію. Цей багатокутний ефект змушує ланцюг різко підніматися та опускатися під час зачеплення. Неправильне натягнення ланцюга або сильне подовження зносу також посилюють цей сильний ефект тряски.
З: Чи залежить діаметр зірочки строго від кількості зубів?
A: Так. Для будь-якого заданого фіксованого розміру кроку додавання більшої кількості зубів за своєю суттю збільшує як діаметр кроку, так і зовнішній діаметр. Фізичний зв'язок залишається математично абсолютним. Ви не можете збільшити загальну кількість зубів без розширення фізичного сліду компонента. Ви повинні перевірити адекватний просторовий зазор перед оновленням до більшої кількості зубів.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


