Буруу араа холболтын тохиргоог сонгох нь зөвхөн үйл ажиллагааны бага зэргийн үр ашиггүй байдлыг үүсгэдэггүй. Энэ нь ихэвчлэн гинжин хэлхээний элэгдэл, системийн чичиргээ, сүйрлийн хөтөч эвдрэлд хүргэдэг. Системийн чичиргээ нь механик угсралтын дотор хөвчний үйлдлийг тусгайлан өдөөдөг. Энэ үйлдэл нь үнэтэй холхивчийг гэмтээж, бүтцийн ерөнхий бүрэн бүтэн байдлыг алдагдуулдаг. Эдгээр чухал цахилгаан дамжуулах бүрэлдэхүүн хэсгүүдийг тодорхойлохдоо та таамаглаж чадахгүй.
Механик системийн нарийвчлал нь инженерийн гурван үндсэн үзүүлэлтийг төгс нийцүүлэхийг шаарддаг. Та давирхай, шүдний тоо, нүхний хэмжээг нарийн тодорхойлох ёстой. Та эдгээр тодорхой параметрүүдийг програмынхаа тодорхой ачаалал, хурд, орон зайн хязгаарлалттай тааруулах ёстой. Нэг хэмжээст шаардлагыг үл тоомсорлох нь тоног төхөөрөмжийн гүйцэтгэл муу, үйлдвэрийн төлөвлөгдөөгүй зогсолтыг баталгаажуулдаг.
Бид үнэлгээ хийх инженерийн үндэслэлтэй тогтолцоог бий болгоно стандарт галзуу гинжин араа . Худалдан авалт, засвар үйлчилгээний багууд солих эд ангиудыг зөв зааж сурна. Та системийн ажиллах хугацааг хэрхэн нэмэгдүүлэх, эргэлтийн моментийн найдвартай дамжуулалтыг хэрхэн хангах талаар олж мэдэх болно. Энэхүү практик гарын авлагыг дагаж мөрдөх нь үйлдвэрлэлийн жолоодлогын системийг шинэчлэх бүрт нарийвчлалыг баталгаажуулдаг.
Гол арга хэмжээ
- Давхарга нь хүчин чадлыг заадаг: Гинжин хэлхээ нь арааны үндсэн ачааллын чадварыг тодорхойлдог бөгөөд ANSI гинжин хэлхээний стандарттай яг таарч байх ёстой.
- Шүдний тоо нь гүйцэтгэлийг хөтөлдөг: Шүдний араа шүдний тоог өөрчлөх нь хурд-моментийн харьцааг шууд өөрчилж, хөтчийн жигд байдалд нөлөөлдөг.
- Шүдний хамгийн бага босго нь чухал: 15-17 шүднээс доош унах нь үе мөчний өнцгийн хэт их байдлаас болж элэгдэл ихэсдэг.
- Цооногийн хэмжээг тогтоох нь зангилаа нийцтэй байхыг шаарддаг: Цооногийн хэмжээс нь босоо амны тохируулга (цэвэрлэх ба хөндлөнгийн оролцоо) болон зангилааны зохих ангилал (A, B, эсвэл C төрөл) зэргийг харгалзан үзэх ёстой.
Стандарт галзуу гинжин хэлхээний суурь: Давирхайг тодорхойлсон
Нарийвчлалтай инженерчлэл нь гол арааны давирхайг үнэн зөв тодорхойлохоос эхэлдэг. Зэргэлдээх хоёр гинжний булны төвүүдийн хоорондох нарийн шугаман зай гэж бид арааны давирхайг тодорхойлдог. Энэ нь аливаа механик хөтөчийн тохиргоонд математикийн үндсэн суурь болдог. Гинжийг жигд холбохын тулд та энэ зайг яг хэмжих ёстой. Буруу хэмжилт нь синхрончлолыг бүхэлд нь сүйрүүлдэг.
Аж үйлдвэрийн стандартчилал нь эдгээр дамжуулагч бүрэлдэхүүн хэсгүүдийг дэлхий даяар хэрхэн ангилахыг хатуу зааж өгдөг. Америкийн Үндэсний Стандартын Хүрээлэн (ANSI), Олон Улсын Стандартчиллын Байгууллага (ISO) зэрэг байгууллагууд эдгээр яг физик хэмжигдэхүүнийг зохицуулдаг. Жишээлбэл, №40 стандарт гинж нь үргэлж 1/2 инчийн зайтай байдаг. №50 гинж нь 5/8 инчийн давирхайг ашигладаг. №60 гинж нь 3/4 инчийн алхам шаарддаг. Хатуу дагаж мөрдөх нь янз бүрийн үйлдвэрлэлийн орчинд саадгүй солигдох боломжийг олгодог. Шууд сүйрэлд хүргэх эрсдэлгүйгээр та өөр өөр стандарт бүрэлдэхүүн хэсгүүдийг хольж болохгүй.
Инженерүүд давирхайн хэмжээг тодорхой физик ачааллын шаардлагын дагуу сайтар үнэлэх ёстой. Pitch нь бүхэл системийн хамгийн их механик ачааллын хүчин чадалтай шууд хамааралтай.
- Илүү том давирхайн тохиргоо: Эдгээр тохиргоо нь илүү өндөр суурь суналтын бат бэхийг өгдөг. Тэд асар их механик ачааллын хүчин чадлыг аюулгүй зохицуулдаг. Гэсэн хэдий ч тэд угаасаа хамаагүй бага хамгийн их RPM-ийг дэмждэг. Тэд илүү өндөр хурдтай ажиллахад илүү их дуу чимээ, чичиргээ үүсгэдэг.
- Жижиг давтамжийн тохиргоо: Эдгээр профайлууд нь илүү зөөлөн ажиллагааг хангадаг. Эдгээр нь илүү өндөр эргэлтийн хурдыг аюулгүйгээр хангах боломжийг олгодог. Тэд хордлогын хор нөлөөг ихээхэн бууруулдаг. Гэсэн хэдий ч тэд хүнд, гэнэтийн цохилтын ачааллыг тэсвэрлэх чадварыг эрс багасгадаг.
Та өөрийн өвөрмөц хэрэглээний шаардлагад үндэслэн эдгээр хоёр инженерийн хэт туйлшралыг тэнцвэржүүлэх ёстой. Тодорхой давирхай сонголтоо дуусгахаасаа өмнө үйл ажиллагааны хурд болон оргил моментийн үнэлгээг үргэлж анхаарч үзээрэй.
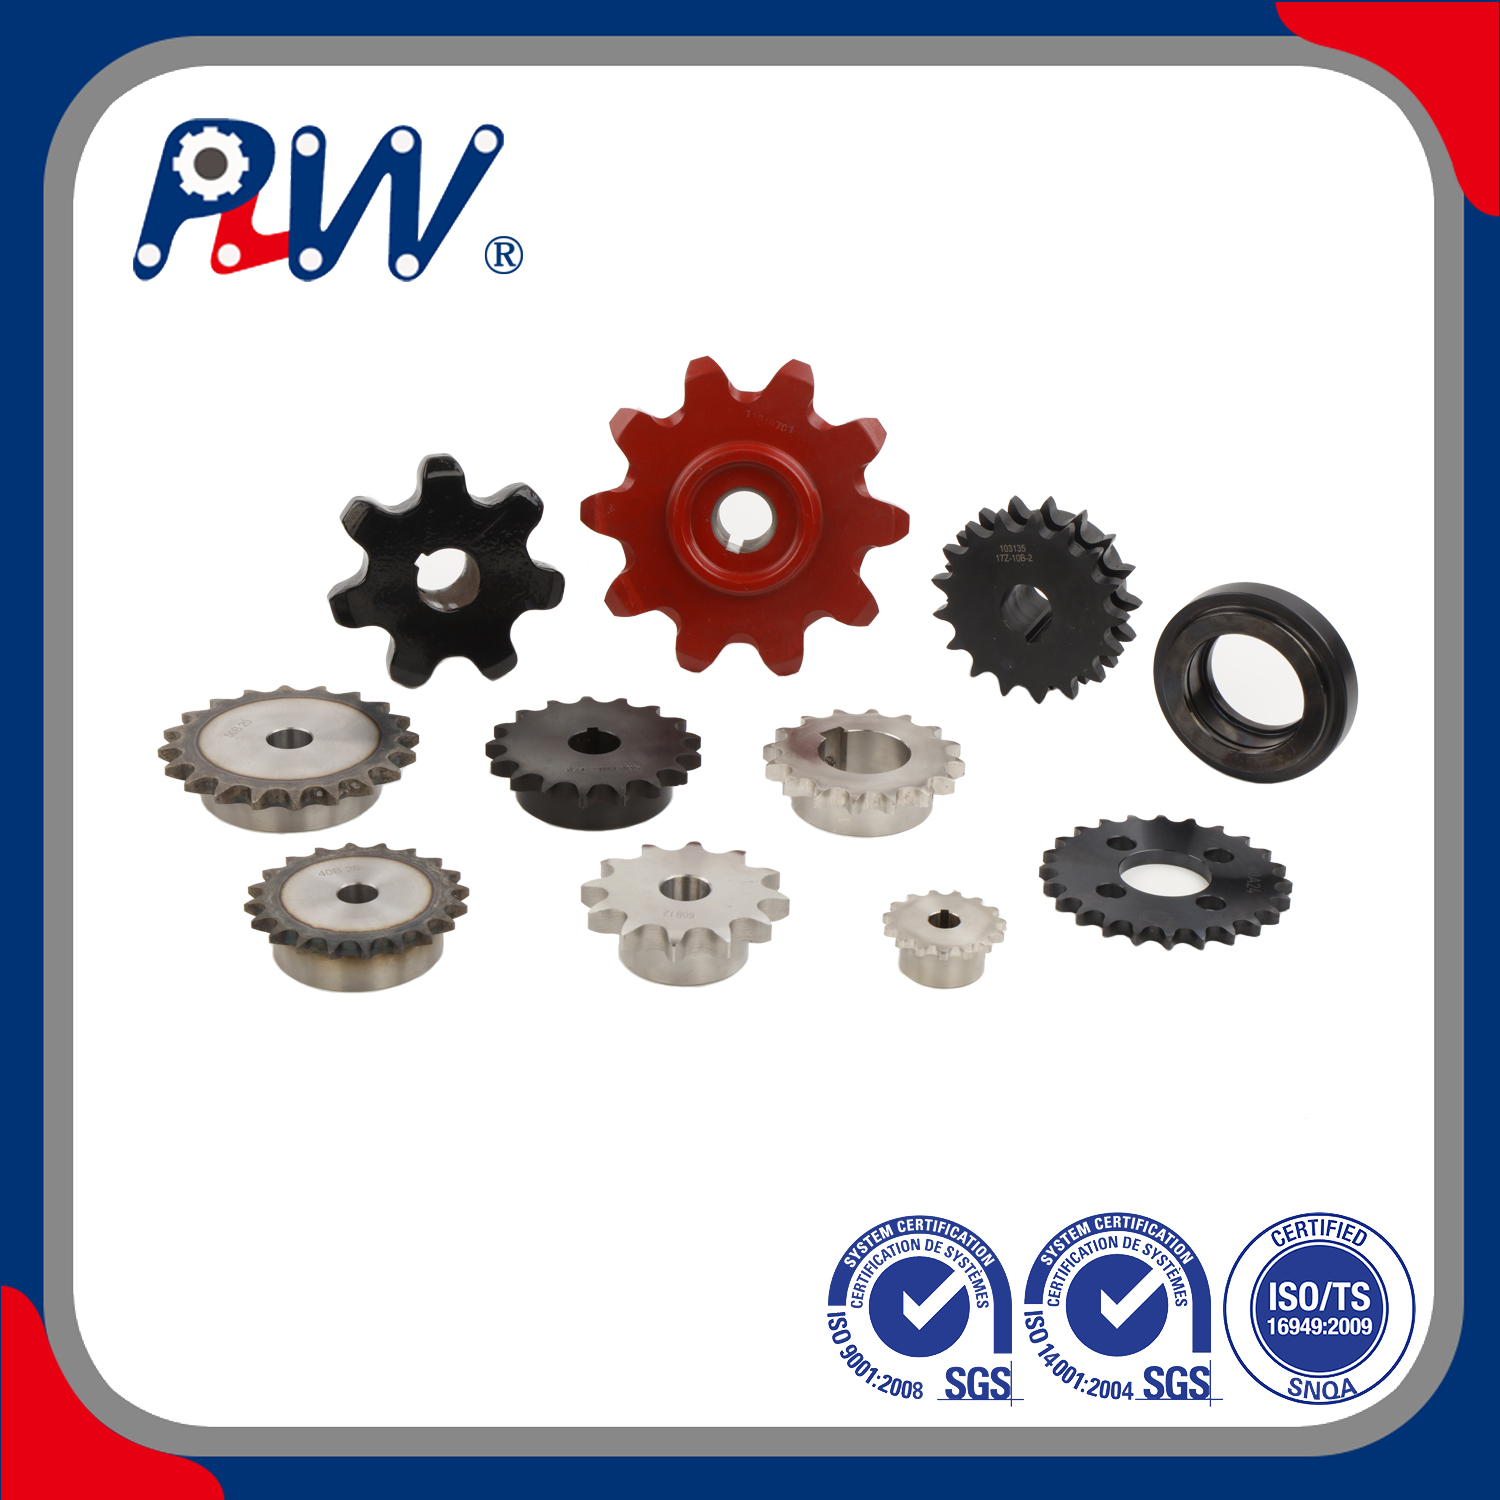
Шүдний араа тоо нь хурд ба эргүүлэх хүчийг хэрхэн тодорхойлдог
Механик жолоодлогын систем бүр хурд ба эргүүлэх моментийн үндсэн урвуу хамаарлаас ихээхэн хамаардаг. Стандарт арааны харьцааны томъёо нь энэхүү нарийн механик харилцан үйлчлэлийг зохицуулдаг. Та суурилуулсан арааныхаа шүдний тоог өөрчлөх замаар машины гүйцэтгэлийн шинж чанарыг эрс өөрчилдөг. Эргэлтийн гаралтын хурд нэмэгдэхэд боломжтой гаралтын момент нь аяндаа буурдаг. Өндөр өргөх момент шаардах үед та эргэлтийн хурдыг золиослох ёстой.
Үнэлгээний явцад та жолоодлого болон жолоодлогын араа хооронд тодорхой ялгах ёстой. Хөдөлгүүрийн араа нь цахилгаан мотор эсвэл үндсэн тэжээлийн эх үүсвэрт шууд холбогддог. Хөдөлгөөнт араа нь механик ачаалалтай шууд холбогддог.
- Хөдөлгөөнт шүдний тоог нэмэгдүүлэх: Хөдөлгөөнт төхөөрөмж дээр шүд нэмэх нь гаралтын эргэлтийг аюулгүйгээр үржүүлдэг. Энэхүү өөрчлөлт нь эцсийн гаралтын эргэлтийн хурдыг нэгэн зэрэг бууруулдаг. Энэ нь хүнд даацын өргөх төхөөрөмжид төгс үйлчилдэг.
- Хөдөлгөөнт шүдний тоог багасгах: Хөдөлгөөнт нэгж дээрх шүдийг арилгах нь эцсийн гаралтын хурдыг нэмэгдүүлдэг. Гэсэн хэдий ч энэ нь боломжит татах хүчийг ихээхэн золиосолдог. Энэ арга нь өндөр хурдны материал дамжуулагч шугамд хамгийн тохиромжтой.
Одоо байгаа тогтолцоог өөрчлөх нь шийдвэр гаргах үе шатыг сайтар бодож үзэхийг шаарддаг. Инженерүүд стандарт бүрэлдэхүүн хэсгүүдийг дур зоргоороо сольж болохгүй. Та босоо амны төвийн зайг сайтар дахин тооцоолох хэрэгтэй. Та шинэ зүйлийг баталгаажуулах ёстой араа шүд нь таны физик орон зайн ул мөрөөс хэтрэхгүй. Шүд нэмэх нь гаднах диаметрийг (OD) мэдэгдэхүйц өргөжүүлдэг. Энэхүү гэнэтийн өргөтгөл нь одоо байгаа хамгаалалтын хамгаалалт эсвэл бүтцийн машины хүрээнүүдэд хүчтэй физик саад учруулдаг.
Хүснэгт 1: Хөдөлгөөнт араа залгах тохируулгын жолоодлогын гүйцэтгэлд үзүүлэх нөлөө
| Хөтөчтэй араа солих |
гаралтын хурдад үзүүлэх нөлөө |
Гаралтын моментод үзүүлэх нөлөө |
Нийтлэг хэрэглээний хувилбар |
| Нийт шүдний тоог нэмэгдүүлэх |
Их хэмжээгээр буурч байна |
Их хэмжээгээр нэмэгддэг |
Хүнд бүтцийн ачааг өргөх, үйлдвэрийн өргөгч |
| Нийт шүдний тоог багасгах |
Их хэмжээгээр нэмэгддэг |
Их хэмжээгээр буурч байна |
Хурдан савлах шугам, өндөр хурдны конвейер |
Гинжний амьдралын далд аюул: хөвчний үйлдэл ба шүдний тооны хязгаар
Механик зохион бүтээгчид ихэвчлэн хөвчний үйлдэл гэж нэрлэгддэг хор хөнөөлтэй үзэгдэлтэй тулалддаг. Бид энэ асуудлыг ихэвчлэн цахилгаан дамжуулах хэлхээн дэх 'олон өнцөгт эффект' гэж тодорхойлдог. Энэ нь гинжин хэлхээний босоо тэнхлэгийн өсөлт ба уналтыг арааны шүдтэй холбох үед дүрсэлдэг. Зуулуур нь төгс тойрог гэхээсээ илүү механикаар олон өнцөгт хэлбэртэй байдаг тул гинж нь байнгын импульсийг мэдэрдэг. Энэхүү зайлшгүй хэмнэлтэй импульс нь системийн хүчтэй чичиргээ үүсгэдэг. Энэ нь цаг хугацааны явцад бүх хөдөлж буй хэсгүүдийн металлын ядаргааг хурдасгадаг. Энэ нь чухал тосолгооны материалыг гинжний холбоосоос хугацаанаас нь өмнө гаргаж авдаг.
Стандарт инженерийн практик нь хөвчний үйл ажиллагаатай үр дүнтэй тэмцэхийн тулд хатуу дүрэмд тулгуурладаг. Өндөр хурдны жолоодлогын системд та хамгийн багадаа 17 шүдтэй байх ёстой. Шүдний тоог 17-оос дээш байлгах нь эргэлтийн үед босоо гинжний өргөлтийг эрс багасгадаг. Энэ нь шугаман гинжин хэлхээний хурдыг илүү тогтвортой байлгадаг. Энэ нь хөтөч босоо амны холхивчийг шаардлагагүй гармоник цохилтоос хамгаалдаг.
Та мөн шүдний тоолох хатуу үнэмлэхүй хязгаарыг ажиглах ёстой. Орон зайн хязгаарлалт нь бие махбодийн хувьд боломжгүй болоогүй бол 15-аас доош шүд унахаас зайлсхий. 15 шүднээс доош унах нь гинжин холбоосын хүнд үе мөчний өнцгийг ихэсгэдэг. Энэхүү хэт гулзайлтын өнцөг нь гинжний өнхрүүлгийг хурдан устгадаг. Энэ нь операторуудаас системийн ашиглалтын хугацааг эрс багасгасан байхыг шаарддаг. Энэ нь үйл ажиллагааны хэт их дуу чимээ, эвдэрсэн гармоник чичиргээ үүсгэдэг.
Инженерүүд мөн 'ан агнуурын шүд' зарчмыг ашиглан эд ангиудын ашиглалтын хугацааг уртасгадаг. Та сондгой тооны шүдийг (21T эсвэл 25T гэх мэт) тэгш тооны гинжин хэлхээтэй хослуулах хэрэгтэй. Энэхүү энгийн математикийн офсет нь эргэлт бүрийн үед шүд бүр огт өөр гинжин холбоосоор холбогддог. Энэ нь зайлшгүй механик элэгдлийг бүх араа шүдэнд жигд хуваарилдаг. Энэ нь орон нутгийн металлын муудахаас сэргийлж, урьдчилан сэргийлэх засвар үйлчилгээний интервалыг аюулгүйгээр нэмэгдүүлэх болно.
Цооногийн хэмжээ, зангилааны төрлүүд болон угсралтын механикуудыг зааж өгөх
Цооногийн хэмжээг зөв сонгох нь механик бэхэлгээний бодит байдлыг чанд мөрдөх явдал юм. Төвийн цооног нь таны хөтөч босоо амны диаметртэй яг таарч байх ёстой. Гэсэн хэдий ч сонгон шалгаруулах үйл явц нь нэг диаметр хэмжигчээс хамаагүй илүү байдаг. Энэ нь таны хэрэглээний тодорхой эргүүлэх моментийг зохицуулахын тулд зөв найдвартай бэхэлгээний механизмыг сонгохыг шаарддаг. Та босоо амны тохируулгын хүлцлийг зөв зохицуулах ёстой. Сул зай нь эвдэрч гэмтэх шалтгаан болдог. Хөндлөнгийн хөндлөнгийн тохируулга нь зөв суурилуулахын тулд тусгай дулааны өргөтгөлийн техникийг шаарддаг.
Түгээмэл зангилааны ангиллыг ойлгох нь үйлдвэрлэлийн худалдан авалтын ноцтой алдаанаас сэргийлдэг. Аж үйлдвэрийн нэршил нь төвүүдийг физик өргөтгөл дээр үндэслэн үндсэн гурван төрөлд ангилдаг.
- Төрөл А (Хавтгай): Эдгээр нэгжид ямар ч төвийн өргөтгөл агуулаагүй болно. Тэд хоёр талдаа бүрэн тэгшхэн хэвээр байна. Үйлдвэрлэгчид ихэвчлэн тэдгээрийг одоо байгаа фланцууд эсвэл салангид зангилаа хэсгүүдэд найдвартай гагнаж эсвэл боолтоор холбодог.
- B төрлийн (Нэг зангилаа): Эдгээр араа нь яг нэг талдаа өргөтгөсөн зангилаатай. Энэхүү чухал өргөтгөл нь бэхэлгээний босоо амны дагуу чухал тогтвортой байдлыг хангадаг. Энэ нь өндөр найдвартай бэхэлгээний шураг эсвэл голын суваг суурилуулах боломжийг олгодог.
- C төрөл (Давхар төв): Эдгээр нэгжүүд нь хоёр талдаа тэгш хэмтэй өргөтгөлтэй. Тэд босоо амны үнэмлэхүй дээд дэмжлэгийг санал болгодог. Инженерүүд тэдгээрийг онцгой хүнд ачаалал эсвэл асар том давирхайн диаметрийн хувьд хатуу зааж өгдөг.
Суурилуулах шийдлүүдийг үнэлэхэд бүтэцтэй шийдвэрийн матриц шаардлагатай. Та угсралтын хэв маягийг өөрийн үйл ажиллагааны орчинд яг тааруулах ёстой.
- Дууссан цооног (энгийн/түлхүүр): Эдгээр бүрэлдэхүүн хэсгүүд нь суулгахад бүрэн бэлэн байдаг. Эдгээр нь нарийн тохируулагч эрэг, стандарт зүсэлттэй түлхүүрийн сувагтай. Эдгээр нь стандарт, урьдчилан таамаглах боломжтой босоо амны хэмжээ, дунд зэргийн эргүүлэх моментийн хэрэглээнд төгс ажилладаг.
- Taper-Lock / QD Bushings: Эдгээр механизмууд нь хэт өндөр моментийн хэрэглээнд маш сайн хавчих хүчийг өгдөг. Тэд босоо ам руу чанга шахдаг. Энэ нь гайхалтай найдвартай үрэлтийн хавчихыг бий болгодог. Энэ нь зэврэлтийг гэмтээхгүйгээр дараа нь арилгахад илүү хялбар болно.
- Хамгийн бага энгийн цооног (MPB): Эдгээр нь маш жижиг, барзгар нисгэгч цооногтой байдаг. Та дотооддоо захиалгаар боловсруулах чадвар шаардлагатай үед тэдгээр нь хамгийн тохиромжтой хэвээр байна. Та тэдгээрийг нарийн, стандарт бус үзүүлэлтээр амархан залхаж болно.
Спрот солих алхам алхмаар үнэлгээний тогтолцоо
Элэгдсэн эд ангиудыг солих нь инженерийн өндөр арга барил шаарддаг. Алхам алхмаар хатуу үнэлгээний тогтолцоог дагаж мөрдөх нь аюултай таамаглалыг арилгаж, системийн өртөг өндөртэй эвдрэлээс сэргийлдэг. Энэ үнэлгээний явцад физик хэмжилтийн үе шатыг бүү алгас.
Алхам 1: Гинжний стандартыг баталгаажуулна уу.
Та одоо байгаа гинжин хэлхээний тохиргоог сайтар хэмжиж эхлэх хэрэгтэй. Нарийн алхамын зай ба булны дотоод диаметрийг хэмжинэ. Эдгээр хэмжээсийг шалгахын тулд та нарийн тоон диаметр хэмжигч ашиглах хэрэгтэй. Энэ нь шинэ солих араа нь тодорхой ANSI эсвэл ISO үнэлгээтэй төгс тохирч байгааг баталгаажуулдаг. Тохиромжгүй стандарт нь шууд механик холболт болон хурдацтай сүйрлийн хөтөчийн эвдрэлийг үүсгэдэг.
Алхам 2: Шаардлагатай хурд/моментийг тооцоол.
Та эхлээд үйл ажиллагааны үндсэн шугамыг бий болгох ёстой. Хөдөлгөөнт болон жолоодлогын араанууд дээрх шүдийг гүйдлийн үндсэн үзүүлэлтээр тоол. Одоо байгаа арааны харьцааг нарийн баримтжуулаарай. Үйл ажиллагааны шинэ шаардлагад ямар нэгэн тохируулга хийхээсээ өмнө яг таарсан эсэхээ шалгаарай араа шүдний тоо . Хэрэв та одоогийн машины тохиргоог шинэчлэхээр төлөвлөж байгаа бол гаралтын хурд болон төвийн зайг сайтар дахин тооцоол.
Алхам 3: Орон зайн хязгаарлалтыг хэмжих.
Физик хязгаарлалт нь инженерийн олон чухал сонголтыг шаарддаг. Санал болгож буй солих хэсгийн давирхайн диаметр (PD) ба гадна диаметрийг (OD) яг нарийн тооцоол. OD нь үнэмлэхүй хамгийн их физик ул мөрийг тодорхойлдог. Та шинэ, илүү том араа нь бүх хамгаалалтын хамгаалалт, машины хүрээ болон зэргэлдээ эргэдэг эд ангиудыг амжилттай цэвэрлэх ёстой.
Алхам 4: Босоо амны үзүүлэлтүүдийг баталгаажуулна уу.
Зориулалтын босоо амны өндөр нарийвчлалтай хэмжилт хийх. Найдвартай дижитал багаж ашиглан босоо амны диаметр болон голын өргөнийг хэмжинэ. Хамгийн оновчтой зангилааны ангиллыг тодорхойлох (A, B, эсвэл C төрөл). Өөрийн хүрээлэн буй орчны нөхцөл байдалд тохирсон хамгийн бат бөх бутлах механизмыг сонго. Зэвэрдэггүй ган эд анги эсвэл өндөр идэмхий угаах зориулалттай тусгай хамгаалалтын бүрээсийг зааж өгнө үү.
Дүгнэлт
Үйлдвэрийн цахилгаан дамжуулалтыг оновчтой болгохын тулд давирхай, шүдний тоо, цооногийн хэмжээг бүрэн харилцан уялдаатай механик систем гэж үзэх шаардлагатай. Та эдгээр параметрүүдийг тусгаарлагдсан, бие даасан хэмжигдэхүүн гэж үнэлэх боломжгүй. Нэг физик хувьсагчийг өөрчлөх нь бусдын гүйцэтгэлийн үр дүнг өөрчилдөг. Давхарга нь бүтцийн ерөнхий хүчийг заадаг. Шүдний тоо нь үйл ажиллагааны хурд ба эргэлтийн хүчийг тодорхойлдог. Цооногийн хэмжээ нь мотороос механик эрчим хүчний найдвартай дамжуулалтыг баталгаажуулдаг.
Инженерийн иж бүрэн хэмжээний графиктай танилцахыг бид танд зөвлөж байна. Худалдан авалтын жагсаалтаа эцэслэн гаргахын өмнө тусгай зориулалтын хэрэглээний инженерүүдтэй холбоо барина уу. Нууц алдаатай асуудлыг эрт илрүүлэхийн тулд одоо байгаа элэгдлийн хэв маягийн зургийг авна уу. Тохиромжтой төлөвлөлт, нарийн хэмжилт нь тоног төхөөрөмжийн хамгийн их ажиллах хугацааг баталгаажуулдаг. Эдгээр нь таны механик хөтчүүдийг үйлдвэрлэлийн хамгийн эрэлт хэрэгцээтэй нөхцөлд өө сэвгүй ажиллуулах боломжийг олгодог.
Түгээмэл асуулт
Асуулт: Хэт элэгдсэн арааны давирхайг хэрхэн хэмжих вэ?
Х: Та хоёр зэргэлдээх шүдний хөндийн төвүүдийн хоорондох шугаман зайг нарийн хэмжихийн тулд нарийн тоон диаметр хэмжигч ашиглах хэрэгтэй. Хэрэв шүд нь металлын элэгдэлд орвол шууд араа хэмжих нь найдваргүй болно. Энэ тохиолдолд одоо байгаа хөтчийн гинжин хэлхээний давирхайг өөрөө хэмжинэ. Гурван дараалсан гинжний тавыг хэмжиж, хоёр хуваавал та жинхэнэ давирхайг нарийн тодорхойлох болно.
Асуулт: Би ANSI стандарт араа дээр метрийн гинж ашиглаж болох уу?
Хариулт: Үгүй. Та ямар ч тохиолдолд хэмжүүр болон ANSI стандартыг хольж болохгүй. Эдгээр нь тодорхой ялгаатай математикийн давирхай хэмжилт болон булны дотоод диаметртэй байдаг. Метрийн гинжийг ANSI стандарт араа руу хүчээр оруулахыг оролдох нь хүчтэй холболт үүсгэдэг. Тохиромжгүй байдал нь хэт их үрэлтийг бий болгож, өнхрүүлгийг нэн даруй гэмтээж, жолоодлогын хурдан сүйрэлд хүргэдэг.
Асуулт: Яагаад миний хөтчийн гинж бага хурдтай үед хэт чичирч байна вэ?
Х: Хэт бага хурдтай чичиргээ нь таны суулгасан араа шүдэнд бага шүдтэй байгааг илтгэдэг. 15-аас цөөн шүд хэрэглэх нь хөвчний хүчтэй үйлдэл буюу босоо гинжин судасны цохилтыг үүсгэдэг. Энэхүү олон өнцөгт нөлөө нь гинжийг холбох явцад огцом өсч, унахад хүргэдэг. Гинжний буруу чангаралт эсвэл хүчтэй элэгдэл нь энэ хүчтэй сэгсрэх нөлөөг улам дордуулдаг.
А: Шүдний диаметр нь шүдний тооноос шууд хамаардаг уу?
Х: Тийм ээ. Өгөгдсөн тогтсон давирхайн хэмжээнүүдийн хувьд илүү олон шүд нэмэх нь давирхайн диаметр болон гадна диаметрийг хоёуланг нь нэмэгдүүлдэг. Физик харилцаа нь математикийн хувьд үнэмлэхүй хэвээр байна. Бүрэлдэхүүн хэсгийн физик ул мөрийг нэмэгдүүлэхгүйгээр шүдний нийт тоог нэмэгдүүлэх боломжгүй. Шүдний тоог өндөр болгохын өмнө та орон зайн хангалттай зайг шалгах ёстой.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


