Yanlış dişli konfigürasyonunun seçilmesi yalnızca küçük operasyonel verimsizliğe neden olmaz. Genellikle zincir aşınmasının hızlanmasına, sistemik titreşime ve ciddi tahrik arızalarına yol açar. Sistemik titreşim özellikle mekanik aksam içindeki kordal hareketi tetikler. Bu eylem pahalı rulmanlara zarar verir ve genel yapısal bütünlüğü tehlikeye atar. Bu kritik güç aktarım bileşenlerini belirlerken tahmin yürütmeye gücünüz yetmez.
Mekanik sistemlerde hassasiyet, üç temel mühendislik özelliğinin mükemmel şekilde hizalanmasını gerektirir. Adımı, diş sayısını ve delik boyutunu doğru bir şekilde belirlemeniz gerekir. Bu kesin parametreleri uygulamanızın belirli yüküne, hızına ve mekansal kısıtlamalarına göre eşleştirmeniz gerekir. Tek boyutlu bir gereksinimin bile göz ardı edilmesi, zayıf ekipman performansını ve plansız fabrika aksama süresini garanti eder.
Değerlendirmek için mühendislik temelli bir çerçeve sağlayacağız. standart makaralı zincir dişlisi . Tedarik ve bakım ekipleri yedek parçaları doğru şekilde belirlemeyi öğrenecek. Sistemin çalışma süresini nasıl en üst düzeye çıkaracağınızı ve son derece güvenilir tork aktarımını nasıl sağlayacağınızı keşfedeceksiniz. Bu pratik kılavuzun takip edilmesi, her endüstriyel tahrik sistemi yükseltmesinde hassasiyet sağlar.
Temel Çıkarımlar
- Hatve kapasiteyi belirler: Zincir hatvesi dişlinin temel yük kapasitesini belirler ve kesinlikle ANSI zincir standardına uygun olmalıdır.
- Diş sayısı performansı artırır: Dişli dişlisi diş sayısını değiştirmek doğrudan hız-tork oranını değiştirir ve sürücünün düzgünlüğünü etkiler.
- Minimum diş eşikleri önemlidir: 15-17 dişin altına düşmek, aşırı artikülasyon açılarından dolayı aşınmayı katlanarak artırır.
- Delik boyutlandırması göbek uyumluluğu gerektirir: Delik boyutları, şaft uyumunu (açıklık ve engelleme) ve uygun göbek sınıflandırmasını (Tip A, B veya C) dikkate almalıdır.
Standart Makaralı Zincir Dişlilerinin Temeli: Hatve Tanımlı
Hassas mühendislik her zaman çekirdek dişli aralığını doğru bir şekilde tanımlayarak başlar. Dişli adımını iki bitişik zincir makarasının merkezleri arasındaki kesin doğrusal mesafe olarak tanımlarız. Herhangi bir mekanik sürücü kurulumu için birincil matematiksel temel görevi görür. Zincirin düzgün bir şekilde kavramasını sağlamak için bu mesafeyi tam olarak ölçmelisiniz. Hatalı bir perde ölçümü, sürücü senkronizasyonunu tamamen bozar.
Endüstri standardizasyonu, bu iletim bileşenlerini küresel olarak nasıl sınıflandırdığımızı sıkı bir şekilde belirler. Amerikan Ulusal Standartlar Enstitüsü (ANSI) ve Uluslararası Standardizasyon Örgütü (ISO) gibi kuruluşlar bu kesin fiziksel boyutları yönetir. Örneğin, #40 standart zincir her zaman 1/2 inçlik bir adım mesafesine sahiptir. #50 zincir 5/8 inçlik bir adım kullanır. #60 zincir 3/4 inçlik bir adım gerektirir. Sıkı uyumluluk, farklı üretim ortamlarında kusursuz değiştirilebilirlik sağlar. Ani bir felaketle sonuçlanabilecek arıza riskini göze almadan farklı standart bileşenleri karıştıramazsınız.
Mühendisler hatve boyutunu belirli fiziksel yük gereksinimlerine göre dikkatle değerlendirmelidir. Hatve, tüm sistemin maksimum mekanik yük kapasitesiyle doğrudan ilişkilidir.
- Daha büyük adım konfigürasyonları: Bu kurulumlar çok daha yüksek temel çekme mukavemeti sağlar. Muazzam mekanik yük kapasitelerini güvenli bir şekilde taşırlar. Ancak doğası gereği çok daha düşük bir maksimum RPM'yi desteklerler. Daha yüksek çalışma hızlarında önemli ölçüde daha fazla gürültü ve titreşim üretirler.
- Daha küçük adım konfigürasyonları: Bu profiller olağanüstü derecede daha düzgün çalışma sağlar. Çok daha yüksek dönme hızlarına güvenli bir şekilde izin verirler. Zararlı akor hareketini önemli ölçüde azaltırlar. Ancak ağır, ani darbeli yüklere karşı oldukça azaltılmış bir tolerans sunarlar.
Benzersiz uygulama taleplerinize göre bu iki mühendislik uç noktasını dengelemeniz gerekir. Özel adım seçiminizi tamamlamadan önce daima çalışma hızını ve tepe tork değerlerini göz önünde bulundurun.
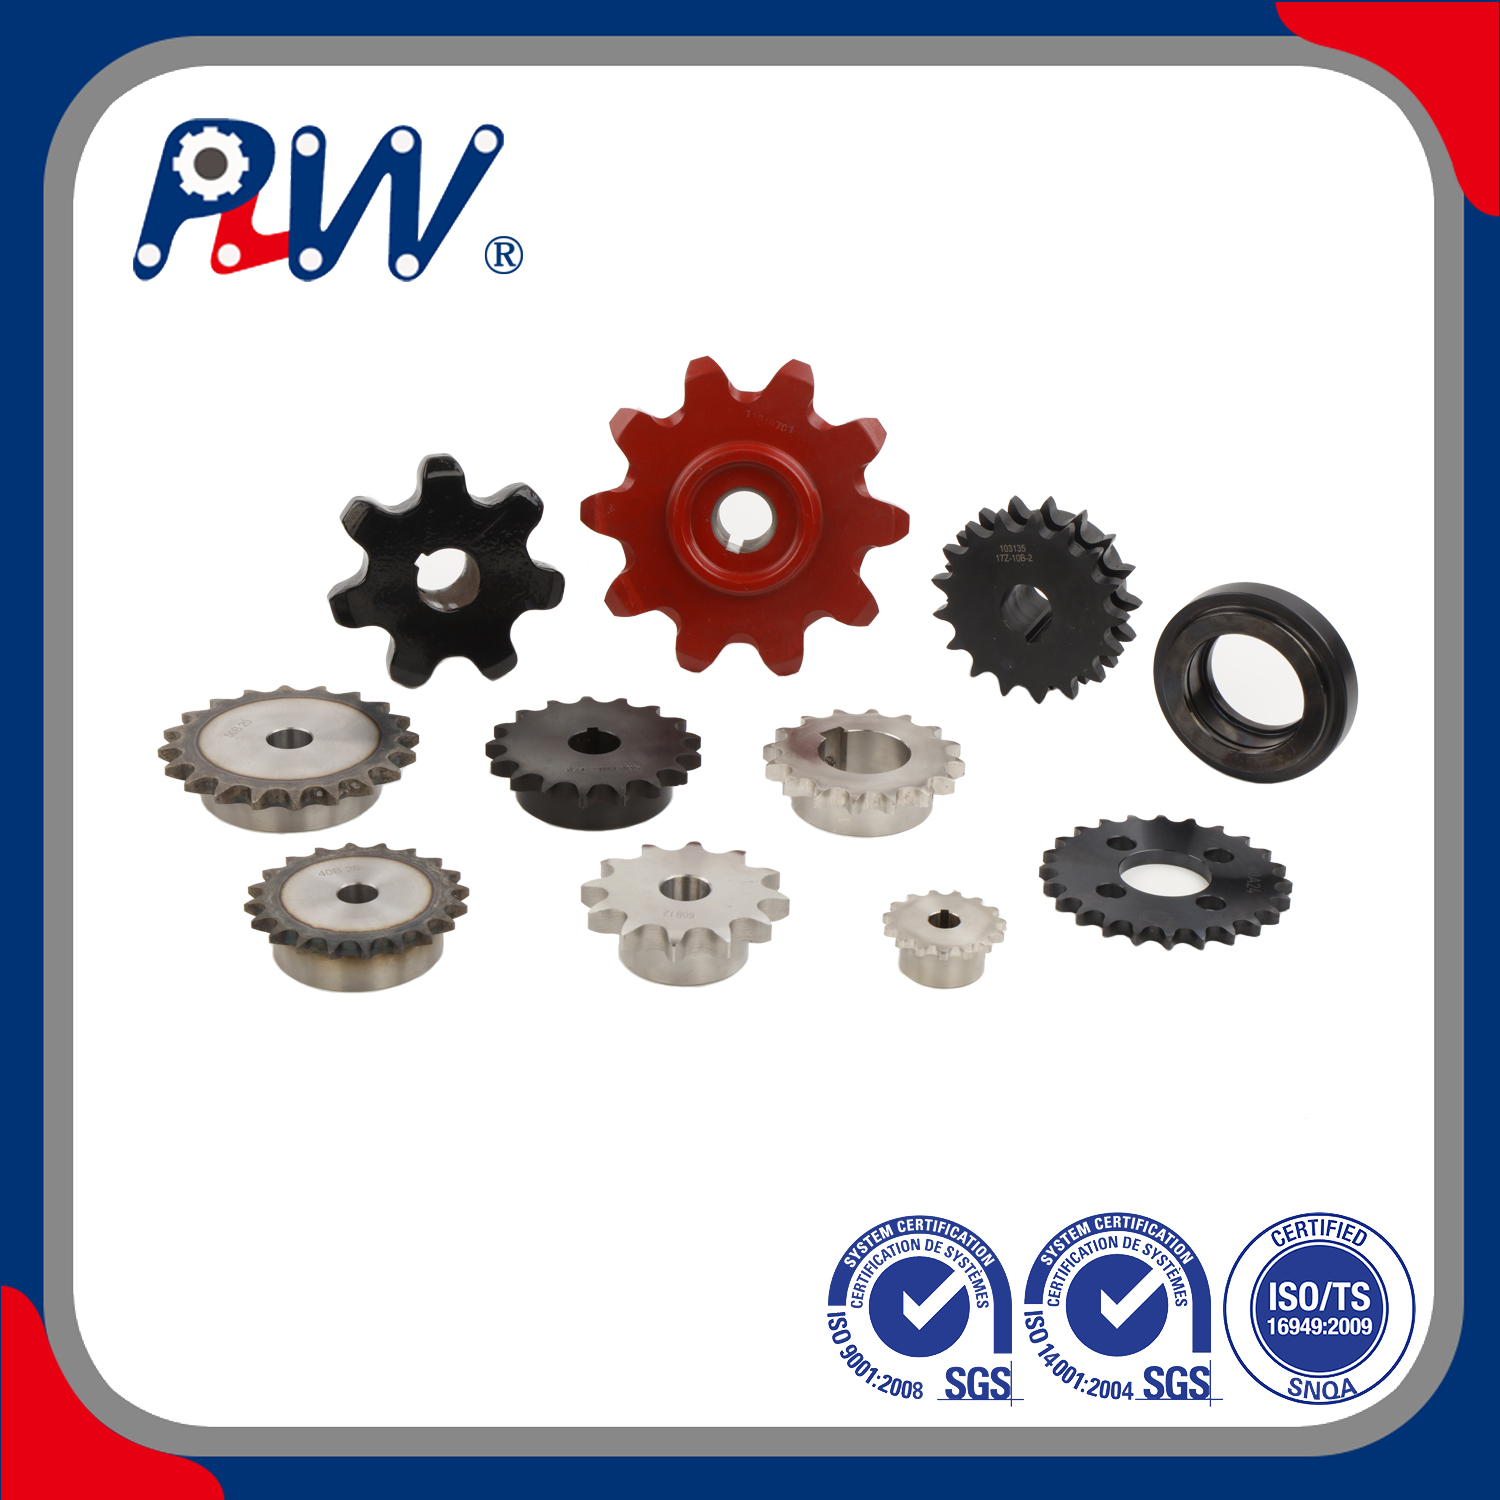
Dişli Dişi Adımı Diş Sayısı Hızı ve Torku Nasıl Belirler?
Her mekanik tahrik sistemi büyük ölçüde hız ve tork arasındaki temel ters ilişkiye dayanır. Standart dişli oranı formülü bu hassas mekanik etkileşimi yönetir. Takılı dişlilerinizdeki diş sayısını değiştirerek makinenin performans özelliklerini önemli ölçüde değiştirirsiniz. Dönme çıkış hızı arttığında, mevcut çıkış torku doğal olarak azalır. Daha yüksek kaldırma torku talep ettiğinizde dönüş hızından ödün vermelisiniz.
Değerlendirme sırasında tahrik eden ve tahrik edilen dişliler arasında net bir ayrım yapmalısınız. Tahrik dişlisi doğrudan elektrik motoruna veya birincil güç kaynağına bağlanır. Tahrik edilen zincir dişlisi doğrudan mekanik yüke bağlanır.
- Tahrik edilen diş sayısının arttırılması: Tahrik edilen üniteye diş eklenmesi, çıkış torkunu güvenli bir şekilde artırır. Bu değişiklik aynı zamanda son çıkış dönüş hızını da azaltır. Ağır kaldırma kaldırma uygulamaları için mükemmel hizmet verir.
- Tahrik edilen diş sayısının azaltılması: Tahrik edilen ünitedeki dişlerin çıkarılması, nihai çıkış hızını artırır. Ancak mevcut çekme torkundan ciddi şekilde ödün verir. Bu yaklaşım, yüksek hızlı malzeme taşıma hatlarında en iyi sonucu verir.
Mevcut bir sistemi değiştirmek, karar aşamasında sıkı bir değerlendirme gerektirir. Mühendisler standart bileşenleri keyfi olarak değiştiremezler. Şaft merkez mesafesini dikkatli bir şekilde yeniden hesaplamanız gerekir. Yeniyi doğrulamanız gerekir dişli adımı diş sayısı fiziksel mekansal ayak izinizi aşmaz. Diş eklemek Dış Çapı (OD) önemli ölçüde genişletir. Bu ani genişleme sıklıkla mevcut güvenlik korumalarına veya yapısal makine çerçevelerine ciddi fiziksel müdahalelere neden olur.
Tablo 1: Tahrikli Dişli Ayarlamalarının Sürücü Performansı Üzerindeki Etkisi
| Tahrikli Dişli Modifikasyonunun |
Çıkış Hızı Üzerindeki Etkisi |
Çıkış Torku Üzerindeki Etkisi |
Ortak Uygulama Senaryosu |
| Toplam Diş Sayısını Artırın |
Önemli Ölçüde Azalır |
Önemli ölçüde artar |
Ağır yapısal yüklerin kaldırılması, endüstriyel vinçler |
| Toplam Diş Sayısını Azaltın |
Önemli ölçüde artar |
Önemli Ölçüde Azalır |
Hızlı paketleme hatları, yüksek hızlı konveyörler |
Zincir Ömrüne Yönelik Gizli Tehdit: Akor Hareketi ve Diş Sayısı Sınırları
Mekanik tasarımcılar sıklıkla genel olarak kordal hareket olarak bilinen yıkıcı bir olguyla mücadele ederler. Bu sorunu genellikle güç iletim devrelerinde 'çokgen etki' olarak tanımlarız. Zincir dişlisinin dişlerine geçerken zincirin dikey yükselişini ve düşüşünü tanımlar. Dişliler mekanik olarak mükemmel daireler yerine çokgenler gibi hareket ettiğinden, zincir sürekli bir titreşim yaşar. Bu kaçınılmaz ritmik nabız, yoğun sistemik titreşim yaratır. Zamanla tüm hareketli parçalarda metal yorgunluğunu hızlandırır. Hayati önem taşıyan yağlayıcıları zincir pimi bağlantılarından erken çıkmaya zorlar.
Standart mühendislik uygulaması, kordal hareketle etkili bir şekilde mücadele etmek için katı temel kurallara dayanır. Herhangi bir yüksek hızlı tahrik sistemi için minimum 17 dişi muhafaza etmelisiniz. Diş sayısını 17'nin üzerinde tutmak, dönüş sırasında dikey zincir kaldırma işlemini önemli ölçüde en aza indirir. Doğrusal zincir hızını çok daha tutarlı tutar. Tahrik mili yataklarını gereksiz harmonik darbelere karşı korur.
Ayrıca diş sayıları için kesin bir mutlak sınıra da uymanız gerekir. Dar alan kısıtlamaları bunu fiziksel olarak imkansız kılmadıkça 15 dişin altına düşmekten kaçının. 15 dişin altına düşmek, bireysel zincir baklalarının şiddetli eklemlenme açılarını katlanarak artırır. Bu aşırı bükülme açısı zincir makaralarını hızla tahrip eder. Operatörlerin genel sistem ömrünün büyük ölçüde azalmasını kabul etmesini gerektirir. Aşırı çalışma gürültüsü ve yıkıcı harmonik titreşimler üretir.
Mühendisler ayrıca bileşenlerin ömrünü doğal olarak uzatmak için 'av dişi' prensibinden de yararlanıyor. Tek sayıda dişi (21T veya 25D gibi) çift sayıda zincir adımıyla eşleştirmelisiniz. Bu basit matematiksel dengeleme, her dönüş döngüsü sırasında her dişin tamamen farklı bir zincir bağlantısına geçmesini sağlar. Kaçınılmaz mekanik aşınmayı tüm zincir dişlisi dişlerine eşit şekilde dağıtır. Bölgesel metal bozulmalarını önler ve önleyici bakım aralıklarınızı güvenli bir şekilde maksimuma çıkarır.
Delik Boyutunu, Göbek Tiplerini ve Montaj Mekaniğini Belirleme
Doğru delik boyutunun seçilmesi, katı mekanik montaj gerçeklerinin gözlemlenmesini gerektirir. Merkezi delik, tahrik mili çapınıza tam olarak uymalıdır. Ancak seçim süreci tek bir kumpas ölçümünün çok ötesine geçer. Uygulamanızın özel tork profilini işlemek için doğru güvenli montaj mekanizmasının seçilmesi gerekir. Şaft uyum toleranslarını doğru şekilde yönetmelisiniz. Gevşek bir açıklık uyumu, hasar verici sürtünmeye neden olur. Ağır bir sıkı geçme, uygun montaj için özel termal genleşme teknikleri gerektirir.
Ortak merkez sınıflandırmalarını anlamak, ciddi endüstriyel satın alma hatalarını önler. Endüstri terminolojisi, hub'ları fiziksel uzantılara göre üç ana türe ayırır.
- Tip A (Düz): Bu üniteler herhangi bir hub uzantısı içermez. Her iki tarafta tamamen düz kalırlar. Üreticiler genellikle bunları doğrudan mevcut flanşlara veya ayrı göbek düzeneklerine güvenli bir şekilde kaynak yapar veya cıvatalar.
- Tip B (Tek Göbek): Bu dişlilerin tam olarak bir tarafında uzatılmış bir göbek bulunur. Bu kritik uzatma, montaj mili boyunca gerekli stabiliteyi sağlar. Son derece güvenli ayar vidası veya kama yuvası kurulumuna olanak tanır.
- Tip C (Çift Göbek): Bu üniteler her iki tarafta simetrik olarak uzantılara sahiptir. Mutlak maksimum şaft desteği sunarlar. Mühendisler bunları kesinlikle olağanüstü ağır yükler veya büyük hatve çapları için belirler.
Montaj çözümlerinin değerlendirilmesi yapılandırılmış bir karar matrisi gerektirir. Montaj stilini tam olarak çalışma ortamınıza uygun hale getirmelisiniz.
- Bitmiş Delik (Düz/Kama Yuvası): Bu bileşenler tamamen kuruluma hazır olarak gelir. Hassas ayar vidaları ve standart kesim kama kanalları içerirler. Standart, öngörülebilir şaft boyutları ve orta düzeyde tork uygulamaları için mükemmel çalışırlar.
- Konik Kilit / QD Burçlar: Bu mekanizmalar aşırı yüksek torklu uygulamalar için çok üstün sıkma kuvveti sağlar. Şaftın üzerine sıkıca sıkıştırılırlar. Bu, inanılmaz derecede güvenli sürtünmeli kelepçeleme sağlar. Aşınma korozyonuna zarar vermeden daha sonra çok daha kolay sökülmesini garanti eder.
- Minimum Düz Delik (MPB): Bunlar çok küçük, kaba bir pilot deliğe sahiptir. Şirket içinde özel işleme yeteneklerine ihtiyaç duyduğunuzda ideal kalırlar. Bunları tam, standart dışı spesifikasyonlara göre kolayca delebilirsiniz.
Dişli Değişimi İçin Adım Adım Değerlendirme Çerçevesi
Aşınmış bileşenlerin değiştirilmesi oldukça metodik bir mühendislik yaklaşımı gerektirir. Katı bir adım adım değerlendirme çerçevesini takip etmek, tehlikeli tahminleri ortadan kaldırır ve maliyetli sistem arızalarını önler. Bu değerlendirme sırasında hiçbir fiziksel ölçüm aşamasını atlamayın.
Adım 1: Zincir Standardını doğrulayın.
Her zaman mevcut zincir kurulumunu dikkatlice ölçerek başlamalısınız. Tam adım mesafesini ve iç silindir çapını ölçün. Bu boyutları doğrulamak için hassas dijital kumpas kullanmalısınız. Bu, yeni yedek dişlinin belirli ANSI veya ISO derecesine mükemmel şekilde uymasını garanti eder. Uyumsuz bir standart, anında mekanik sıkışmaya ve hızlı, yıkıcı sürücü arızasına neden olur.
Adım 2: Gerekli Hız/Tork'u hesaplayın.
Öncelikle sağlam bir operasyonel temel oluşturmalısınız. Temel mevcut performansı belirlemek için hem tahrik eden hem de tahrik edilen dişlilerdeki dişleri sayın. Mevcut dişli oranını titizlikle belgeleyin. Yeni operasyonel gereksinimler için herhangi bir ayarlama yapmadan önce, tam bilgilerinizi doğrulayın. dişli adımı diş sayısı . Mevcut makine kurulumunu yükseltmeyi planlıyorsanız, çıkış hızlarınızı ve merkez mesafelerinizi dikkatli bir şekilde yeniden hesaplayın.
Adım 3: Uzamsal Kısıtlamaları Ölçün.
Fiziksel sınırlamalar birçok kritik mühendislik seçeneğini belirler. Önerilen yedek parçanın Hatve Çapını (PD) ve Dış Çapını (OD) tam olarak hesaplayın. OD, mutlak maksimum fiziksel ayak izini belirler. Yeni, potansiyel olarak daha büyük dişlinin tüm güvenlik korumalarını, makine çerçevesini ve bitişik dönen bileşenleri başarıyla aşacağından emin olmalısınız.
Adım 4: Şaft Özelliklerini Onaylayın.
Belirlenen montaj milinin son derece hassas ölçümlerini yapın. Güvenilir dijital aletler kullanarak şaft çapını ve kama yuvası genişliğini ölçün. Optimum hub sınıflandırmasını belirleyin (Tip A, B veya C). Özel çevre koşullarınıza uygun en sağlam burç mekanizmasını seçin. Yüksek derecede korozif yıkama alanları için paslanmaz çelik bileşenler veya özel koruyucu kaplamalar tercih edin.
Çözüm
Endüstriyel güç aktarımının optimize edilmesi hatve, diş sayısı ve delik boyutunun tamamen birbirine bağlı bir mekanik sistem olarak ele alınmasını gerektirir. Bu parametreleri yalıtılmış, bağımsız boyutlar olarak değerlendiremezsiniz. Bir fiziksel değişkenin değiştirilmesi doğal olarak diğerlerinin performans sonuçlarını da değiştirir. Pitch genel yapısal gücü belirler. Diş sayısı çalışma hızını ve tork çıkışını belirler. Delik boyutu, motordan güvenli mekanik güç aktarımını garanti eder.
Kapsamlı mühendislik boyutlandırma çizelgelerine başvurmanızı önemle tavsiye ederiz. Tedarik kısa listelerinizi tamamlamadan önce kesin tork değerlerini ve güvenli merkez mesafelerini doğrulamak için özel uygulama mühendisleriyle iletişime geçin. Gizli hizalama sorunlarını erken tespit etmek için mevcut aşınma modellerinin fotoğraflarını çekin. Doğru planlama ve hassas ölçüm, ekipmanın maksimum çalışma süresini garanti eder. Mekanik tahriklerinizin en zorlu endüstriyel koşullar altında kusursuz çalışmasını sağlarlar.
SSS
S: Çok aşınmış bir dişlinin adımını nasıl ölçebilirim?
C: İki bitişik diş vadisinin merkezleri arasındaki tam doğrusal mesafeyi ölçmek için hassas dijital kumpas kullanmalısınız. Dişlerde ciddi metal aşınması görülüyorsa dişlinin doğrudan ölçülmesi güvenilmez hale gelir. Bu durumda mevcut tahrik zincirinin adımını ölçün. Ardışık üç zincir perçinini ölçün, ikiye bölün; gerçek adımı doğru bir şekilde belirleyeceksiniz.
S: ANSI standart dişlisinde metrik zincir kullanabilir miyim?
C: Hayır. Hiçbir koşulda metrik ve ANSI standartlarını asla karıştırmamalısınız. Belirgin biçimde farklı matematiksel adım ölçümleri ve iç silindir çapları içerirler. Bir metrik zinciri ANSI standart dişlisine zorlamaya çalışmak ciddi bağlanmaya neden olur. Uyumsuzluk aşırı sürtünme yaratır, silindirlere anında zarar verir ve hızlı, yıkıcı bir tahrik arızasına yol açar.
S: Tahrik zincirim neden düşük hızlarda aşırı derecede titriyor?
C: Düşük hızda aşırı titreşim neredeyse her zaman doğrudan takılı dişlilerdeki diş sayısının az olduğuna işaret eder. 15'ten az dişin kullanılması şiddetli kiriş hareketi veya dikey zincir titreşimi yaratır. Bu çokgen etki, zincirin bağlantı sırasında önemli ölçüde yükselip alçalmasına neden olur. Uygun olmayan zincir gerginliği veya aşırı aşınma uzaması da bu şiddetli sarsıntı etkisini daha da kötüleştirir.
S: Dişli çapı kesinlikle diş sayısına mı bağlıdır?
C: Evet. Herhangi bir sabit hatve boyutu için, daha fazla diş eklemek doğal olarak hem hatve çapını hem de dış çapı arttırır. Fiziksel ilişki matematiksel olarak mutlak kalır. Bileşenin fiziksel kaplama alanını genişletmeden toplam diş sayısını artıramazsınız. Daha yüksek diş sayılarına geçmeden önce yeterli uzaysal açıklığı doğrulamanız gerekir.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


