Вы калі-небудзь задумваліся, як вырабляюцца спіральныя шасцярні? Гэтыя перадачы неабходныя ў сучасных механічных сістэмах, забяспечваючы плаўную і эфектыўную перадачу магутнасці. Іх спіралепадобныя зубцы робяць іх больш ціхімі і здольнымі вытрымліваць больш высокія нагрузкі ў параўнанні з іншымі тыпамі перадач.
У гэтым артыкуле мы вывучым працэс вытворчасці спіральных зубчастых перадач, ад выбару матэрыялу да кантролю якасці. Разумеючы гэтыя крокі, вы атрымаеце ўяўленне аб тым, як гэтыя механізмы забяспечваюць прадукцыйнасць і надзейнасць у розных галінах прамысловасці.
1. Разуменне спіральных зубчастых перадач і іх важнасці ў машынабудаванні
Што такое вінтавая шасцярня?
А косозубая шасцярня — цыліндрычная шасцярня з зуб'ямі, нарэзанымі пад вуглом да восі вярчэння шасцярні. Такая канструкцыя зубоў пад вуглом забяспечвае плыўнае, паступовае зачапленне, якое кантрастуе з імгненным зачапленнем зубчастых колаў з прамой рэзкай. Асноўная перавага спіральных зубчастых перадач - гэта іх здольнасць больш эфектыўна перадаваць магутнасць, зніжаючы пры гэтым шум і вібрацыю, што асабліва важна ў прылажэннях з высокай хуткасцю і высокай нагрузкай. Зуб'і спіральных шасцярняў нарэзаны па спіралі, што забяспечвае большую плошчу кантакту паміж зачапленымі шасцярнямі, што прыводзіць да больш плыўнай працы і павышэння грузападымальнасці.
У адрозненне ад прамых зубчастых перадач, дзе зубцы ўваходзяць у зачапленне рэзка, спіральныя зубчастыя перадачы ўключаюцца паступова, калі зуб'і рухаюцца больш бесперапынна. Гэта паступовае зачапленне зніжае ўдарныя нагрузкі падчас працы, што прыводзіць да падаўжэння тэрміну службы перадач і павышэння прадукцыйнасці, асабліва ў такіх важных сістэмах, як аўтамабільныя трансмісіі, прамысловае абсталяванне і рабатызаваныя прывады.
Прымяненне спіральных зубчастых перадач
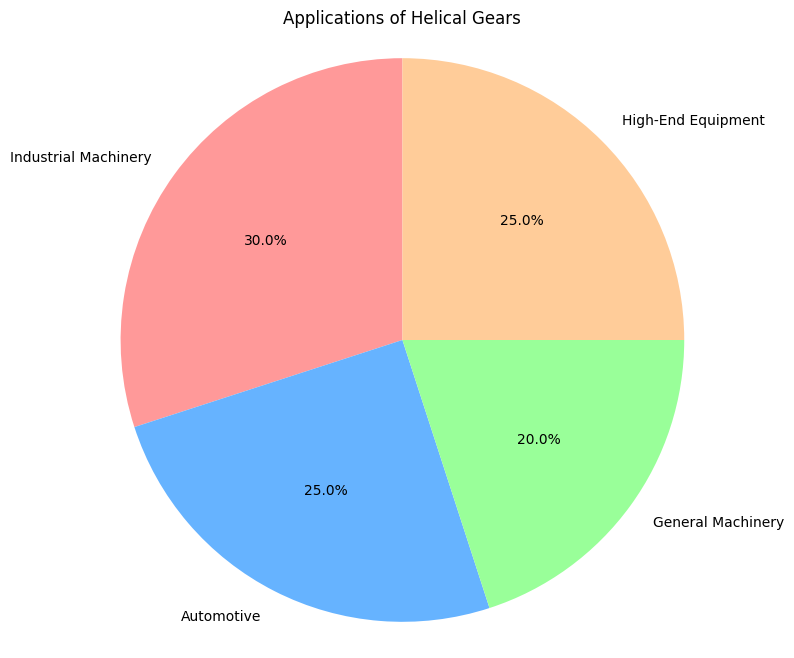
Вінавыя шасцярні вельмі ўніверсальныя і выкарыстоўваюцца ў шырокім дыяпазоне прымянення ў розных галінах прамысловасці. Некаторыя з найбольш распаўсюджаных ужыванняў ўключаюць:
● Прамысловыя машыны: у каробках перадач, канвеерах, кампрэсарах і шпіндзелях станкоў, дзе даўгавечнасць і эфектыўнасць маюць першараднае значэнне.
● Аўтамабільная прамысловасць: спіральныя зубчастыя перадачы звычайна выкарыстоўваюцца ў трансмісіях, вядучых мастах і сістэмах сінхранізацыі рухавіка з-за іх здольнасці вытрымліваць высокі крутоўны момант і хуткасці.
● Агульныя машыны: вентылятары, помпы і рэдуктары на вытворчых і перапрацоўчых прадпрыемствах патрабуюць надзейных перадач для забеспячэння бесперабойнай працы.
● Высокакласнае абсталяванне: спіральныя зубчастыя перадачы часта выкарыстоўваюцца ў рабатызаваных злучэннях, аэракасмічных сістэмах перадачы і дакладных машынах, дзе патрабаванні да дакладнасці і надзейнасці высокія.
Перавагі спіральных зубчастых перадач, такія як іх плаўная праца, здольнасць апрацоўваць вялікія нагрузкі і больш ціхая праца, робяць іх выбарам для тых галін, дзе патрабуюцца эфектыўныя і надзейныя рашэнні для перадачы энергіі.
2. Асноўныя этапы вытворчасці спіральных зубчастых перадач
Крок 1: Выбар матэрыялу для вінтавых зубчастых перадач
Выбар матэрыялу для спіральных зубчастых перадач з'яўляецца адным з найбольш важных фактараў, якія ўплываюць на іх прадукцыйнасць. Шасцярні павінны быць зроблены з матэрыялаў, якія могуць вытрымліваць вялікія нагрузкі, цяпло і знос, захоўваючы пры гэтым сваю цэласнасць з цягам часу. Агульныя матэрыялы, якія выкарыстоўваюцца для вырабу вінтавых зубчастых перадач, ўключаюць:
● Сталь: Сталёвыя сплавы, такія як 20CrMnTi (науглерожаны і загартаваны) для прымянення з вялікай нагрузкай і сталь 45# (загартаваная і адпушчаная) для прымянення з сярэдняй нагрузкай, забяспечваюць выдатную трываласць і зносаўстойлівасць.
● Чыгун: прыдатны для нізкахуткасных прымянення з невялікімі нагрузкамі, чыгун часта выкарыстоўваецца ў менш патрабавальных сістэмах перадач. HT200 - звычайны чыгунны матэрыял, які выкарыстоўваецца ў гэтых прылажэннях.
● Неметалічныя матэрыялы: для прыкладанняў, якія патрабуюць нізкага ўзроўню шуму і працы без змазкі, выкарыстоўваюцца такія матэрыялы, як нейлон або POM (полиоксиметилен). Гэтыя матэрыялы ідэальна падыходзяць для асяроддзяў, дзе перадачы падвяргаюцца нізкім хуткасцям і невялікім нагрузкам.
Абраны матэрыял павінен адпавядаць галіновым стандартам, такім як ISO 6336 (для разліку грузападымальнасці перадач) і AGMA 2001 (стандарт Амерыканскай асацыяцыі вытворцаў перадач), гарантуючы, што перадачы будуць працаваць надзейна і эфектыўна ў сваіх працоўных умовах.
Крок 2: Дызайн і тэхнічныя характарыстыкі экіпіроўкі
Пасля таго, як матэрыял абраны, наступны этап - этап праектавання. Гэты этап мае вырашальнае значэнне для забеспячэння аптымальнай працы рыштунку ў мэтавым прымяненні. Працэс праектавання ўключае некалькі ключавых этапаў, у тым ліку:
● САПР (сістэма аўтаматызаванага праектавання): інжынеры выкарыстоўваюць праграмнае забеспячэнне САПР для стварэння падрабязных трохмерных мадэляў спіральных зубчастых колаў. Гэта праграмнае забеспячэнне дазваляе дакладна кантраляваць памеры і профіль зуб'яў перадач, гарантуючы, што яны адпавядаюць спецыфічным патрабаванням да прадукцыйнасці.
● Асноўныя канструктыўныя параметры: Модуль (м): вызначае памер шасцярні і вызначае яе грузападымальнасць. Стандартны памер модуля вагаецца ад 1 мм да 20 мм, у залежнасці ад прымянення.
○ Вугал націску (α): гэта ўплывае на плаўнасць зачаплення і эфектыўнасць перадачы энергіі. Стандартны вугал ціску складае 20°, але меншы вугал (14,5°) можа быць выкарыстаны для зніжэння шуму ў пэўных выпадках.
○ Вугал спіралі (β): вугал паміж лініяй зуба і воссю шасцярні вызначае, якую восевую нагрузку можа вытрымаць шасцярня. Большы вугал спіралі павялічвае грузападымальнасць шасцярні, але таксама стварае большыя восевыя сілы, якімі трэба кіраваць з дапамогай упорных падшыпнікаў.
○ Колькасць зуб'яў (z): агульная колькасць зуб'яў на шасцярні непасрэдна ўплывае на перадаткавае стаўленне і агульную прадукцыйнасць. Тыповы дыяпазон складае ад 12 да 60 зубоў.
Выкарыстоўваючы гэтыя параметры, інжынеры гарантуюць, што перадачы будуць працаваць з максімальнай эфектыўнасцю і ўпісвацца ў абсталяванне або сістэму, для якіх яны прызначаны.
3. Працэс рэзкі вінтавой шасцярні
Разуменне метадаў зубарэзкі
Працэс наразання спіральных зубчастых колаў ўключае ў сябе некалькі спосабаў, кожны з якіх выбіраецца ў залежнасці ад складанасці канструкцыі шасцярні і жаданага ўзроўню дакладнасці. Найбольш распаўсюджаныя метады наразання шасцярні ўключаюць:
● Фрэзераванне: гэта найбольш часта выкарыстоўваны метад наразання спіральных зубчастых колаў. Гэта ўключае ў сябе верціцца рэжучы інструмент, які называецца варачнай панэллю, які паступова ўразае зуб'і ў нарыхтоўку шасцярні. Фрэзераванне хуткае і эфектыўнае, што робіць яго ідэальным для буйнасерыйнай вытворчасці.
● Фарміраванне: у гэтым працэсе рэжучы інструмент з зваротна-паступальным рухам рухаецца наперад і назад, утвараючы зуб'і шасцярні. Фарміраванне звычайна выкарыстоўваецца для меншых партый або перадач са складаным профілем зубоў.
● Фрэзераванне: гэты метад выкарыстоўвае фрэзу, якая верціцца, для выдалення матэрыялу і фарміравання зубоў шасцярні. Фрэзераванне звычайна выкарыстоўваецца для перадач, якія патрабуюць высокай дакладнасці або маюць вельмі спецыфічныя асаблівасці канструкцыі.
Дэталёвая нарэзка зуб'яў шасцярні
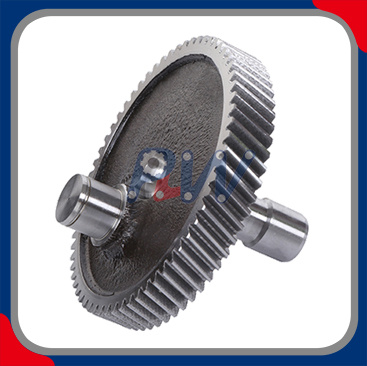
Зубы косозубых зубчастых колаў нарэзаны пад вуглом, звычайна ад 8° да 20° да восі кручэння. Гэты вуглавы разрэз забяспечвае плыўнае зачапленне зубоў, што прыводзіць да больш ціхай працы і больш высокай грузападымальнасці. Зуб'і паступова зачапляюцца па меры кручэння шасцярэнек, памяншаючы ўдарную нагрузку і забяспечваючы бесперапынную перадачу магутнасці. Дакладнасць гэтага працэсу мае жыццёва важнае значэнне, бо нават нязначныя недакладнасці ў профілі зубоў могуць прывесці да нераўнамернага зносу і зніжэння прадукцыйнасці перадач.
Станкі, якія выкарыстоўваюцца для наразання спіральных зубчастых колаў
Некалькі станкоў выкарыстоўваюцца для вытворчасці спіральных зубчастых перадач з высокай дакладнасцю:
● Станкі з ЧПУ: станкі з лікавым праграмным кіраваннем (ЧПУ) забяспечваюць найвышэйшы ўзровень дакладнасці. Гэтыя машыны здольныя рэзаць спіральныя шасцярні з жорсткімі допускамі, гарантуючы, што профілі зуб'яў і вуглы з'яўляюцца паслядоўнымі.
● Зубафрезерныя станкі: Гэтыя станкі спецыяльна распрацаваны для зубарэзкі і шырока выкарыстоўваюцца ў вытворчасці спіральных зубчастых колаў. Яны выкарыстоўваюць варачную панэль, якая верціцца, каб паступова наразаць зуб'і нарыхтоўкі шасцярні.
Гэтыя машыны дазваляюць вытворцам вырабляць перадачы з неабходнай дакладнасцю і паслядоўнасцю, забяспечваючы бесперабойную працу і надзейную працу.
4. Тэрмічная апрацоўка для трываласці і даўгавечнасці
Роля тэрмічнай апрацоўкі ў вытворчасці спіральных зубчастых перадач
Тэрмічная апрацоўка важная для павышэння трываласці і даўгавечнасці спіральных зубчастых перадач. З дапамогай такіх працэсаў, як науглероживание, азатаванне і загартоўка, вытворцы могуць палепшыць цвёрдасць і зносаўстойлівасць матэрыялу перадач, дазваляючы перадач вытрымліваць больш высокія нагрузкі і працяглы тэрмін эксплуатацыі.
● Науглероживание: гэты працэс тэрмічнай апрацоўкі прадугледжвае даданне вугляроду на паверхню шасцярні, што ўмацоўвае вонкавы пласт і паляпшае зносаўстойлівасць. Гэты метад звычайна выкарыстоўваецца для цяжкіх перадач.
● Азатаванне: азатаванне ўключае ўвядзенне азоту ў паверхню шасцярні, што робіць яе больш устойлівай да зносу і карозіі. Гэта асабліва карысна для перадач, якія будуць падвяргацца ўздзеянню суровых умоў.
● Загартоўка: загартоўка - гэта хуткае астуджэнне нагрэтай перадачы для яе ўмацавання. Гэты працэс павялічвае трываласць шасцярні, дазваляючы ёй спраўляцца з больш высокімі нагрузкамі без збояў.
Гэтыя тэрмічныя апрацоўкі гарантуюць, што шасцярні захоўваюць структурную цэласнасць пры вялікіх нагрузках, падаўжаючы тэрмін іх службы і паляпшаючы іх характарыстыкі.
5. Кантроль якасці ў вытворчасці спіральных зубчастых перадач
Вымярэнне дакладнасці ў спіральных зубчастых перадач
Каб пераканацца, што спіральныя шасцярні адпавядаюць неабходным стандартам, вытворцы выкарыстоўваюць розныя вымяральныя інструменты для праверкі іх дакладнасці:
Тып інструмента |
Прызначэнне |
Мікраметры |
Вымерайце дыяметр і таўшчыню шасцярні |
Датчыкі профілю зубоў |
Пераканайцеся, што профілі зубоў дакладна сфарміраваны |
CMM (каардынатна-вымяральная машына) |
Правярае габарытныя памеры і допускі рыштунку |
Гэтыя інструменты выкарыстоўваюцца для праверкі таго, што памеры, профілі зуб'яў і вуглы шасцярні знаходзяцца ў межах зададзеных допускаў. Нават нязначныя адхіленні могуць прывесці да праблем з прадукцыйнасцю, такіх як нераўнамерны знос або шум падчас працы.
Забеспячэнне дакладнасці перадач
Дакладнае выраўноўванне зубоў і аздабленне паверхні маюць вырашальнае значэнне для забеспячэння бесперабойнай працы шасцярні. Вытворцы таксама выкарыстоўваюць праверкі выраўноўвання зубоў і вымярэння аздаблення паверхні, каб пераканацца, што шасцярня правільна ўваходзіць у сетку са сваім аналагам і мінімізуе трэнне.
6. Перадавыя тэхналогіі вытворчасці спіральных зубчастых перадач
Адытыўная вытворчасць (3D-друк) у вытворчасці перадач
Адытыўная вытворчасць, або 3D-друк, - гэта новая тэхналогія, якая выкарыстоўваецца для стварэння прататыпаў складаных канструкцый перадач або вытворчасці невялікіх партый перадач. 3D-друк дазваляе ствараць шасцярэнькі са складанай геаметрыяй, чаго было б цяжка ці немагчыма дасягнуць традыцыйнымі метадамі вытворчасці. Хоць гэта яшчэ не шырока выкарыстоўваецца для масавай вытворчасці, адытыўная вытворчасць абяцае распрацоўку перадач з паменшанай вагой або для прыкладанняў, якія патрабуюць высокай індывідуальнасці.
Роля аўтаматызацыі ў вытворчасці зубчастых перадач
Аўтаматызацыя гуляе вырашальную ролю ў сучаснай вытворчасці косозубых зубчастых перадач. Аўтаматызаваныя машыны здольныя выконваць паўтаральныя задачы з мінімальным умяшаннем чалавека, зніжаючы рызыку памылак і паляпшаючы хуткасць вытворчасці. Аўтаматызацыя таксама забяспечвае нязменную якасць пры вялікіх серыях вытворчасці, што вельмі важна для галін, дзе надзейнасць і дакладнасць маюць першараднае значэнне.
7. Важнасць змазкі і аздаблення паверхні ў косозубых зубчастых перадач
Змазка для косозубых перадач
Змазка важная для мінімізацыі трэння паміж зачапленымі шасцярнямі. У прылажэннях з высокай нагрузкай, такіх як аўтамабільныя трансмісіі або прамысловае абсталяванне, належная змазка зніжае знос, прадухіляе перагрэў і падаўжае тэрмін службы перадач. Для забеспячэння бесперабойнай працы і памяншэння трэння паміж зуб'ямі падчас працы часта выкарыстоўваюцца спецыяльныя трансмісійныя алею і змазкі.
Тэхніка аздаблення паверхняў
Пасля таго, як шасцярэнькі нарэзаны, выкарыстоўваюцца такія метады аздаблення паверхні, як паліроўка і шліфоўка, каб ачысціць паверхню і палепшыць характарыстыкі шасцярні. Гэтыя працэсы дапамагаюць паменшыць трэнне і палепшыць плаўнасць зачаплення перадач, забяспечваючы эфектыўную перадачу магутнасці і мінімізуючы шум і знос.
Заключэнне
У Hangzhou Perpetual Machinery & Equipment Co., Ltd., мы спецыялізуемся на вытворчасці высокапрадукцыйных спіральных зубчастых перадач, засяродзіўшы ўвагу на дакладным выбары матэрыялаў, канструкцыі перадач, тэрмічнай апрацоўцы і строгім кантролі якасці. У адпаведнасці з міжнароднымі стандартамі, такімі як ISO 6336 і AGMA 2001, нашы перадачы распрацаваны для надзейнай працы ў прылажэннях з высокай нагрузкай і высокай хуткасцю. З правільнымі матэрыяламі і перадавымі тэхналогіямі вытворчасці нашы спіральныя зубчастыя перадачы забяспечваюць працяглую трываласць і эфектыўнасць, што робіць іх ідэальнымі для прамысловых, аўтамабільных і перадавых тэхналагічных сістэм. Мы гарантуем, што нашы перадачы застаюцца краевугольным каменем сучаснай механічнай канструкцыі, забяспечваючы выключную надзейнасць нават у самых патрабавальных умовах.
FAQ
Пытанне: Што такое вінтавая шасцярня?
A: Вінтавая шасцярня - гэта тып цыліндрычнай шасцярні са спіралепадобнымі зубцамі, якія паступова ўваходзяць у зачапленне, забяспечваючы плаўную і эфектыўную перадачу магутнасці. Яны шырока выкарыстоўваюцца ў прылажэннях з высокай нагрузкай і высокай хуткасцю дзякуючы сваёй здольнасці зніжаць шум і вібрацыю.
Пытанне: Як вырабляюцца спіральныя шасцярні?
A: Спіральныя зубчастыя перадачы вырабляюцца з дапамогай такіх працэсаў, як выбар матэрыялу, канструкцыя перадач, рэзка (напрыклад, фрэзераванне або фрэзераванне), тэрмічная апрацоўка і кантроль якасці. Гэтыя крокі гарантуюць, што шасцярні адпавядаюць стандартам прадукцыйнасці для прымянення ў прамысловых машынах, аўтамабільнай і інш.
Пытанне: Чаму спіральныя зубчастыя перадачы аддаюць перавагу перад цилиндрическими?
A: Спіральныя шасцярэнькі забяспечваюць больш плаўнае зачапленне і менш шуму ў параўнанні з цыліндравымі шасцярнямі. Іх спіральныя зубцы забяспечваюць паступальны кантакт, што зніжае ўдарныя нагрузкі, што робіць іх ідэальнымі для прымянення з высокай нагрузкай і высокай хуткасцю.
Пытанне: якія матэрыялы выкарыстоўваюцца для вырабу спіральных зубчастых перадач?
A: Звычайныя матэрыялы для вытворчасці вінтавой перадачы ўключаюць сталёвыя сплавы (напрыклад, 20CrMnTi для вялікіх нагрузак), чыгун (для больш лёгкіх прымянення) і неметалічныя матэрыялы, такія як нейлон, для малашумных асяроддзяў без змазкі.
Пытанне: Якія перавагі выкарыстання спіральных зубчастых перадач?
A: Асноўныя перавагі спіральных зубчастых перадач ўключаюць больш плаўную працу, меншы шум, больш высокую грузападымальнасць і здольнасць эфектыўна перадаваць магутнасць у розных прамысловых, аўтамабільных і тэхналагічных прылажэннях.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


