Inoiz galdetu al zaizu nola egiten diren engranaje helikoideak? Engranaje hauek ezinbestekoak dira sistema mekaniko modernoetan, potentzia transmisio leun eta eraginkorra eskaintzen baitute. Haien espiral formako hortzak isilagoak eta karga handiagoak maneiatzeko gai dira beste engranaje motekin alderatuta.
Artikulu honetan, engranaje helikoideen fabrikazio-prozesua aztertuko dugu, materialen hautapenetik kalitate-kontrolera arte. Urrats hauek ulertuz gero, engranaje hauek hainbat industriatan errendimendua eta fidagarritasuna nola mantentzen duten jakiteko aukera izango duzu.
1. Engranaje helikoideak eta makinetan duten garrantzia ulertzea
Zer da engranaje helicoidal bat?
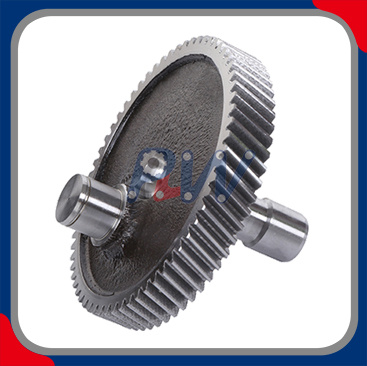
A engranaje helikoidala engranaje zilindriko bat da, engranajearen biraketa-ardatzarekiko angelu batean ebakitako hortzak dituena. Hortz angeludun diseinu honek engranaje leuna eta progresiboa ahalbidetzen du, eta horrek kontraste egiten du ebaki zuzeneko engranajeen berehalako sarearekin. Engranaje helikoideen abantaila nagusia potentzia eraginkorrago transmititzeko gaitasuna da, zarata eta bibrazioak murrizten dituzten bitartean, eta hori bereziki garrantzitsua da abiadura handiko eta karga handiko aplikazioetan. Engranaje helikoideen hortzak espiral moduan mozten dira, engranajeen arteko kontaktu-eremu handiagoa eskaintzen du, funtzionamendu leunagoa eta karga garraiatzeko ahalmen hobeak lortuz.
Engranaje zuzenek ez bezala, hortzak bat-batean sartzen direnean, engranaje helikoideak pixkanaka-pixkanaka sartzen dira hortzak modu jarraituagoan mugitzen diren heinean. Pixkanaka-pixkanaka engaiamendu honek talka-kargak murrizten ditu funtzionamenduan zehar, eta engranajeen bizitza luzeagoa eta errendimendua hobetzen du, batez ere automozio-transmisioak, industria-makineria eta eragingailu robotikoak bezalako sistema kritikoetan.
Engranaje helikoideen aplikazioak
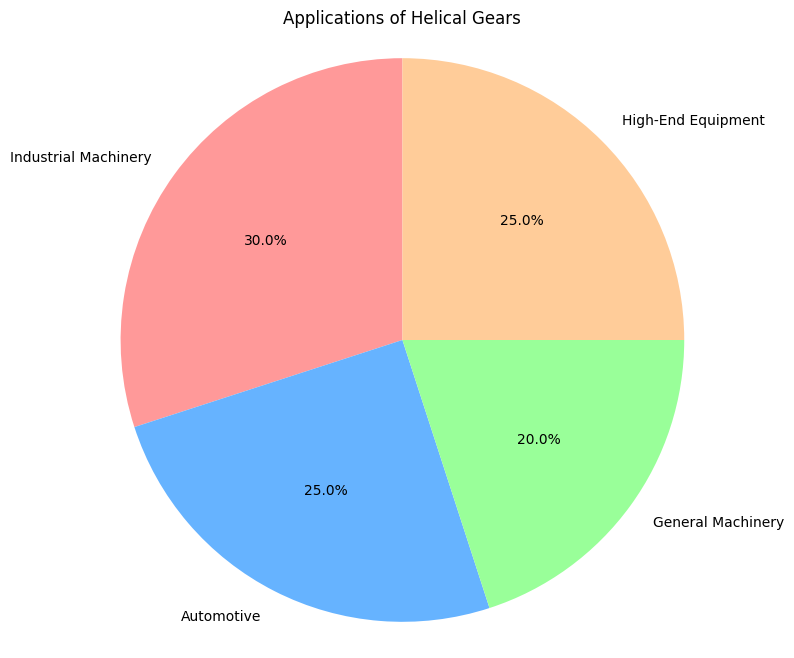
Engranaje helikoideak oso polifazetikoak dira eta hainbat industriatan aplikazio ugaritan erabiltzen dira. Erabilera ohikoenetako batzuk hauek dira:
● Industria-makineria: engranaje-kutxetan, garraiatzaileetan, konpresoreetan eta makina-erremintaren ardatzetan, non iraunkortasuna eta eraginkortasuna funtsezkoak diren.
● Automozioa: engranaje helikoideak transmisioetan, ardatz eragileetan eta motorraren kronometrajeetan erabiltzen dira, momentu eta abiadura handiak kudeatzeko duten gaitasunagatik.
● Makineria orokorra: fabrikazio eta prozesatzeko plantetako haizagailu, ponpek eta erreduktoreek engranaje fidagarriak behar dituzte funtzionamendu ona bermatzeko.
● Goi-mailako ekipamendua: engranaje helikoidalak maiz erabiltzen dira artikulazio robotikoetan, transmisio aeroespazialeko sistemetan eta doitasun-makinetan, non zehaztasun eta fidagarritasun-eskakizunak handiak diren.
Engranaje helikoideen abantailek, hala nola funtzionamendu leuna, karga handiagoak maneiatzeko gaitasuna eta errendimendu isilagoa, potentzia transmititzeko irtenbide eraginkor eta fidagarriak behar dituzten industrietako aukerak bihurtzen dituzte.
2. Engranaje helikoideen fabrikazioan funtsezko urratsak
1. urratsa: engranaje helikoideetarako materiala hautatzea
Engranaje helikoideetarako materiala hautatzea haien errendimenduan eragina duten faktore garrantzitsuenetako bat da. Engranajeak tentsio, bero eta higadura handiak jasan ditzaketen materialez egin behar dira, denboran zehar osotasuna mantenduz. Engranaje helikoideak fabrikatzeko ohiko materialak hauek dira:
● Altzairua: 20CrMnTi (karburizatua eta tenplatua) bezalako altzairu-aleazioak karga astuneko aplikazioetarako eta 45# altzairua (itentatua eta tenplatua) karga ertaineko aplikazioetarako indar eta higadura erresistentzia bikaina eskaintzen dute.
● Burdinurtua: abiadura baxuko eta karga arineko aplikazioetarako egokia da, burdinurtua sarritan behar ez diren engranaje-sistemetan erabiltzen da. Aplikazio hauetan erabiltzen den burdinurtuzko material arrunta da HT200.
● Material ez-metalikoak: zarata baxua eta lubrifikaziorik gabeko errendimendua behar duten aplikazioetarako, nylona edo POM (polioximetilenoa) bezalako materialak erabiltzen dira. Material hauek aproposak dira engranajeak abiadura baxuko baldintzetara eta karga arinak jasaten dituzten inguruneetarako.
Hautatutako materialak industriako estandarrak bete behar ditu, hala nola ISO 6336 (engranajeen karga-ahalmena kalkulatzeko) eta AGMA 2001 (American Gear Manufacturers Association araua), engranajeek funtzionamendu-baldintzetan fidagarri eta eraginkortasunez funtzionatuko dutela ziurtatuz.
2. urratsa: engranajeen diseinua eta zehaztapenak
Materiala aukeratu ondoren, hurrengo urratsa diseinu fasea da. Etapa hau funtsezkoa da engranajeak nahi duen aplikazioan modu egokian funtzionatuko duela ziurtatzeko. Diseinu-prozesuak hainbat urrats giltzarri ditu, besteak beste:
● CAD (Computer-Aided Design): ingeniariek CAD softwarea erabiltzen dute engranaje helikoideen hiru dimentsioko eredu zehatzak sortzeko. Software honek engranajeen dimentsioen eta hortz-profilaren kontrol zehatza ahalbidetzen du, errendimendu-baldintza zehatzak betetzen dituztela ziurtatuz.
● Diseinu-parametro nagusiak:Modulua (m): engranajearen tamaina zehazten du eta bere karga-gaitasuna zehazten du. Modulu estandarraren tamaina 1 mm eta 20 mm bitartekoa da, aplikazioaren arabera.
○ Presio-angelua (α): Horrek sarearen leuntasunean eta potentzia transmisioaren eraginkortasunean eragiten du. Presio-angelu estandarra 20°-koa da, baina angelu txikiagoa (14,5°) erabil daiteke aplikazio zehatzetan zarata murrizteko.
○ Helix-angelua (β): hortz-lerroaren eta engranaje-ardatzaren arteko angeluak zehazten du engranajeak zenbat karga axial jasan dezakeen. Helize angelu handiagoak engranajearen karga-ahalmena areagotzen du, baina indar axial handiagoak ere sortzen ditu, bultzada-errodamenduen bidez kudeatu behar direnak.
○ Hortz-kopurua (z): engranajeko hortz-kopuru osoak zuzenean eragiten du engranaje-erlazioan eta errendimendu orokorra. Tarte tipikoa 12 eta 60 hortz artekoa da.
Parametro horiek erabiliz, ingeniariek ziurtatzen dute engranajeak eraginkortasunik handienarekin funtzionatuko dutela eta diseinatutako makineria edo sisteman sartuko direla.
3. Engranaje helikoidala mozteko prozesua
Engranajeak mozteko teknikak ulertzea
Engranaje helikoidalak mozteko prozesuak hainbat metodo ditu, eta horietako bakoitza engranajeen diseinuaren konplexutasunaren eta nahi den zehaztasun mailaren arabera aukeratzen da. Engranajeak mozteko teknika ohikoenak hauek dira:
● Hobbing: engranaje helikoidalak ebakitzeko gehien erabiltzen den metodoa da. Plaka izeneko ebaketa-erreminta birakaria dakar, eta hortzak pixkanaka engranaje hutsean mozten ditu. Hobbing azkarra eta eraginkorra da, eta eskala handiko ekoizpenerako aproposa da.
● Konformazioa: Prozesu honetan, ebaketa-erreminta aldakor bat aurrera eta atzera mugitzen da engranaje-hortzak osatuz. Konformazioa, oro har, hortz-profil konplexua duten lote txikiagoetarako edo engranajeetarako erabiltzen da.
● Fresatzea: metodo honek biraka duen freza bat erabiltzen du materiala kendu eta engranaje-hortzak osatzeko. Fresaketa zehaztasun handia behar duten edo diseinu-ezaugarri oso zehatzak dituzten engranajeetarako erabiltzen da normalean.
Engranaje Hortzak xehetasunez moztea
Engranaje helikoideen hortzak angelu batean mozten dira, normalean biraketa-ardatzarekiko 8° eta 20° artean. Ebaketa angeluar honek hortzak leunki atxikitzea ahalbidetzen du, funtzionamendu isilagoa eta karga-ahalmen handiagoa lortuz. Hortzak pixkanaka-pixkanaka saretzen dira engranajeak biratzen diren heinean, talka-karga murrizten eta potentzia etengabeko transferentzia emanez. Prozesu honen zehaztasuna ezinbestekoa da, hortzen profilaren zehaztasun txikiek ere higadura irregularra eta engranajeen errendimendua murriztea ekar dezaketelako.
Engranaje helikoidalak mozteko erabiltzen diren makinak
Hainbat makina erabiltzen dira doitasun handiko engranaje helikoidalak ekoizteko:
● CNC Makinak: Konputagailuen Zenbakizko Kontrola (CNC) makinek zehaztasun maila handiena eskaintzen dute. Makina hauek perdoi estuekin engranaje helikoideak mozteko gai dira, hortzen profilak eta angeluak koherenteak direla ziurtatuz.
● Engranajeak mozteko makinak: makina hauek engranajeak ebakitzeko bereziki diseinatuta daude eta oso erabiliak dira engranaje helikoideen ekoizpenean. Plaka birakaria erabiltzen dute hortzak pixkanaka mozteko engranaje hutsean.
Makina hauei esker, fabrikatzaileek engranajeak behar diren zehaztasun eta koherentziarekin ekoizteko aukera ematen dute, funtzionamendu leuna eta errendimendu fidagarria bermatuz.
4. Indarra eta Iraunkortasunerako tratamendu termikoa
Bero-tratamenduaren eginkizuna engranaje helikoideen fabrikazioan
Bero tratamendua ezinbestekoa da engranaje helikoideen indarra eta iraunkortasuna hobetzeko. Karburizazioa, nitrurazioa eta itzaltzea bezalako prozesuen bidez, fabrikatzaileek engranajearen materialaren gogortasuna eta higadura erresistentzia hobetu dezakete, engranajeek karga handiagoak eta funtzionamendu-bizitza luzeagoak jasan ditzakete.
● Karburizazioa: tratamendu termikoko prozesu honek engranajearen gainazalean karbonoa gehitzen du, eta horrek kanpoko geruza gogortzen du eta higadura erresistentzia hobetzen du. Metodo hau astuneko engranajeetarako erabiltzen da normalean.
● Nitrurazioa: nitrurazioak engranajearen gainazalean nitrogenoa sartzea dakar, higadurari eta korrosioari erresistentzia handiagoa eginez. Bereziki erabilgarria da ingurune gogorren eraginpean egongo diren engranajeetarako.
● Gelditzea: itzaltzea berotutako engranajea gogortzeko azkar hoztea da. Prozesu honek engranajearen indarra areagotzen du, tentsio handiagoak hutsik egin gabe kudeatzeko aukera emanez.
Tratamendu termiko hauek engranajeek egitura-osotasuna mantentzen dutela bermatzen dute karga astunetan, bizitza-iraupena luzatuz eta errendimendua hobetuz.
5. Engranaje helikoideen ekoizpenean kalitate kontrola
Engranaje helikoideetan zehaztasuna neurtzea
Engranaje helikoideek eskatutako estandarrak betetzen dituztela ziurtatzeko, fabrikatzaileek hainbat neurketa tresna erabiltzen dituzte haien doitasuna egiaztatzeko:
Erreminta mota |
Helburua |
Mikrometroak |
Neurtu engranajearen diametroa eta lodiera |
Hortzen profilaren neurgailuak |
Ziurtatu hortz-profilak zehaztasunez osatuta daudela |
CMM (Koordenatuak Neurtzeko Makina) |
Engranajearen neurri orokorrak eta perdoiak egiaztatzen ditu |
Tresna hauek engranajearen neurriak, hortz-profilak eta angeluak zehaztutako perdoien barruan daudela egiaztatzeko erabiltzen dira. Desbideratze txikiek ere errendimendu-arazoak ekar ditzakete, hala nola higadura irregularra edo zarata funtzionamenduan zehar.
Engranajeen zehaztasuna bermatzea
Hortzen lerrokatzea eta gainazaleko akabera zehatza funtsezkoak dira engranajeak ondo funtzionatzen duela ziurtatzeko. Fabrikatzaileek hortzen lerrokatze egiaztapenak eta gainazaleko akaberaren neurketak ere erabiltzen dituzte engranajeak bere parekoarekin ondo uztartzen direla ziurtatzeko eta marruskadura minimizatzeko.
6. Engranaje helikoideen fabrikazio-teknika aurreratuak
Fabrikazio gehigarria (3D inprimaketa) Gear Production-n
Fabrikazio gehigarria edo 3D inprimaketa engranaje diseinu konplexuak prototipatzeko edo engranaje sorta txikiak ekoizteko erabiltzen ari den teknologia bat da. 3D inprimatzeak fabrikazio-metodo tradizionalekin lortzea zaila edo ezinezkoa izango litzatekeen geometria korapilatsuko engranajeak sortzeko aukera ematen du. Masa-ekoizpenerako oraindik oso erabilia ez den arren, fabrikazio gehigarriak pisu txikiko engranajeak garatzeko edo pertsonalizazio handia behar duten aplikazioetarako itxaropena erakusten du.
Automatizazioak engranajeen fabrikazioan duen eginkizuna
Automatizazioak funtsezko zeregina du engranaje helikoideen ekoizpen modernoan. Makina automatizatuak gizakiaren esku-hartze minimoarekin lan errepikakorrak egiteko gai dira, akatsak izateko arriskua murriztuz eta ekoizpen-abiadura hobetuz. Automatizazioak kalitate koherentea bermatzen du ekoizpen lan handietan, eta hori ezinbestekoa da fidagarritasuna eta zehaztasuna funtsezkoak diren industrietan.
7. Lubrifikazioaren eta gainazaleko akaberaren garrantzia engranaje helikoideetan
Engranaje helikoideetarako lubrifikazioa
Lubrifikazioa ezinbestekoa da engranajeen arteko marruskadura gutxitzeko. Karga handiko aplikazioetan, hala nola automozioko transmisioetan edo industria-makinetan, lubrifikazio egokiak higadura murrizten du, gainberotzea ekiditen du eta engranajeen bizitza luzatzen du. Engranaje-olio eta koipe bereziak erabili ohi dira funtzionamendu leuna bermatzeko eta funtzionamenduan hortzen arteko marruskadura murrizteko.
Gainazalaren akabera teknikak
Engranajeak moztu ondoren, gainazalaren akabera teknikak erabiltzen dira, esaterako, leuntzea eta artezketa, gainazala findu eta engranajeen errendimendua hobetzeko. Prozesu hauek marruskadura murrizten eta engranajeen sarearen leuntasuna hobetzen laguntzen dute, potentziaren transmisio eraginkorra bermatuz eta zarata eta higadura gutxituz.
Ondorioa
At Hangzhou Perpetual Machinery & Equipment Co., Ltd., errendimendu handiko engranaje helikoideen fabrikazioan espezializatuta gaude, materialaren hautaketa zehatzean, engranajeen diseinuan, tratamendu termikoan eta kalitate kontrol zorrotzean arreta jarriz. ISO 6336 eta AGMA 2001 bezalako nazioarteko estandarrei atxikita, gure engranajeak karga handiko eta abiadura handiko aplikazioetan errendimendu fidagarria izateko diseinatuta daude. Material egokiekin eta fabrikazio-teknika aurreratuekin, gure engranaje helikoideek iraupen luzeko iraupena eta eraginkortasuna eskaintzen dute, industria-, automozio- eta teknologia-sistema aurreratuetarako aproposak izanik. Gure engranajeak diseinu mekaniko modernoaren oinarria izaten jarraitzen dutela ziurtatzen dugu, ingurune zorrotzenetan ere fidagarritasun aparta eskainiz.
Ohiko galderak
G: Zer da engranaje helikoidala?
A: Engranaje helikoidala engranaje zilindriko mota bat da, espiral-formako hortzak dituena, pixkanaka-pixkanaka sartzen dena, potentzia leun eta eraginkorra emanez. Karga handiko eta abiadura handiko aplikazioetan asko erabiltzen dira zarata eta bibrazioak murrizteko duten gaitasunagatik.
G: Nola fabrikatzen dira engranaje helikoideak?
E: Engranaje helikoidalak materialaren hautaketa, engranajeen diseinua, ebaketa (adibidez, fresatzea), tratamendu termikoa eta kalitate kontrola bezalako prozesuen bidez fabrikatzen dira. Urrats hauek bermatzen dute engranajeek errendimendu estandarrak betetzen dituztela industriako makineria, automobilgintza eta abar.
G: Zergatik hobesten dira engranaje helikoideak engranaje engranajeen aldean?
A: Engranaje helikoideek engranaje leunagoa eta zarata gutxiago eskaintzen dute engranaje engranajeekin alderatuta. Haien hortz kiribilek ukipen progresiboa ematen dute, eta horrek inpaktu-kargak murrizten ditu, karga handiko eta abiadura handiko aplikazioetarako aproposak bihurtuz.
G: Zein material erabiltzen dira engranaje helikoideak fabrikatzeko?
A: Engranaje helikoidalak ekoizteko ohiko materialak altzairu aleazioak (20CrMnTi bezalako karga astunetarako), burdinurtu (aplikazio arinetarako) eta metalezkoak ez diren materialak dira, esaterako, nylona zarata gutxiko eta lubrifikaziorik gabeko inguruneetarako.
G: Zein dira engranaje helikoidalak erabiltzearen abantailak?
A: Engranaje helikoideen abantaila nagusien artean funtzionamendu leunagoa, zarata txikiagoa, karga-ahalmen handiagoa eta potentzia modu eraginkorrean transmititzeko gaitasuna hainbat industria, automobilgintza eta aplikazio teknologikotan daude.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


