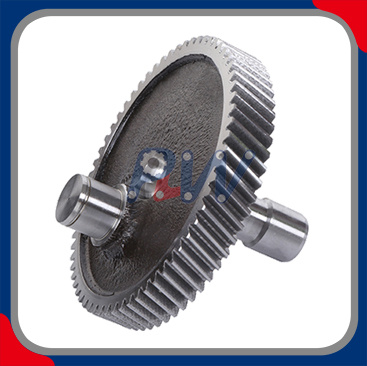
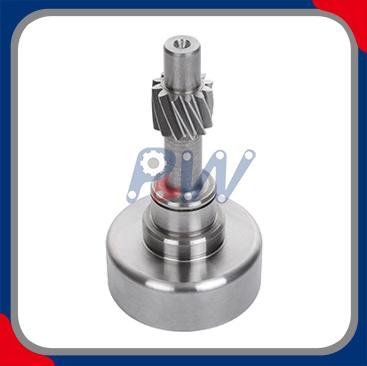
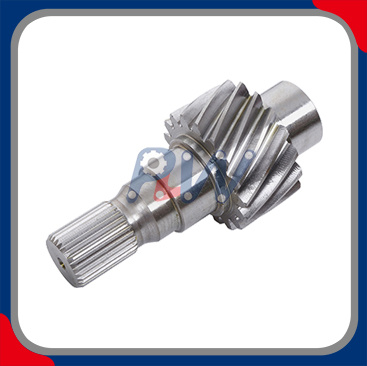
Зносаўстойлівая спіральная шасцярня з легаванай сталі
Дакладная спіральная шасцярня для звышмоцнай прамысловай перадачы энергіі
Нашы зносаўстойлівыя спіральныя шасцярні з легаванай сталі распрацаваны для патрабавальных прымянення прамысловай перадачы электраэнергіі, дзе важныя высокая грузападымальнасць, трываласць паверхні зуба, стабільнасць памераў і надзейнае зачапленне.
Вырабленыя з выбраных легаваных сталей і апрацаваныя з дапамогай кантраляванай нарэзкі зубчастых колаў, тэрмічнай апрацоўкі і дакладнай аздаблення , гэтыя спіральныя шасцярні прызначаны для забеспячэння стабільнай перадачы крутоўнага моманту і доўгатэрміновай эксплуатацыі ў прамысловых каробках перадач, рэдуктарах, машынах і аўтаматызаваных сістэмах прывада.
Вінтавая канфігурацыя зубоў забяспечвае прагрэсіўнае зачапленне зубоў і бесперапынную перадачу нагрузкі паміж спалучанымі шасцярнямі, падтрымліваючы плаўную працу і памяншаючы ўздзеянне перадачы, калі пара шасцярні правільна спраектавана, змазана і выраўнавана.
Асноўныя моманты прадукту
Зносаўстойлівая канструкцыя з легаванай сталі
Дакладная геаметрыя вінтавых зубоў
Высокая трываласць кораня зуба і бакавой часткі зуба
Выдатная ўстойлівасць да зносу паверхні
Тэрмічная апрацоўка для павышэння трываласці
Стабільная дакладнасць памераў
Кантраляваны профіль і дакладнасць спіралі
Плаўная і надзейная перадача энергіі
Даступная індывідуальная геаметрыя рыштунку
Вытворчасць OEM па зацверджаных чарцяжах
Праверка ў адпаведнасці з дзеючымі міжнароднымі стандартамі
Тэхнічныя характарыстыкі
| Спецыфікацыя параметраў |
/ Даступныя параметры |
| Тып прадукту |
Прамысловая вінтавая шасцярня |
| Тып перадач |
Знешняя спіральная шасцярня / унутраная спіральная шасцярня |
| Ужыванне |
Прамысловая перадача электраэнергіі |
| Матэрыял |
Легаваная сталь / сталь для загартоўкі / на заказ |
| Тыповыя варыянты матэрыялаў |
20MnCr5 / 18CrNiMo7-6 / 20CrMnTi / AISI 8620 / AISI 9310 / па заданні кліента |
| Вытворчы працэс |
фрэзераванне з ЧПУ / фармоўка / фрэзераванне / шліфоўка |
| Цеплавая апрацоўка |
Науглероживание і загартоўка / карбанітрыдаванне / індукцыйная загартоўка / загартоўка і загартоўка |
| Паверхню зуба |
Загартаваны / адшліфаваны / апрацаваны ў адпаведнасці са спецыфікацыямі |
| Цвёрдасць паверхні |
У адпаведнасці са спецыфікацыямі на матэрыял і тэрмаапрацоўку |
| Эфектыўная глыбіня справы |
У адпаведнасці з памерам рыштунку і тэхнічнымі патрабаваннямі |
| Модуль |
Паводле Gear Design |
| Колькасць зубоў |
Спецыфікацыя заказчыка |
| Перадаткавае стаўленне |
Спецыфікацыя заказчыка |
| Кут ціску |
Паводле Gear Design |
| Вугал спіралі |
Паводле Gear Design |
| Напрамак спіралі |
Левая / правая рука |
| Дыяметр кроку |
Паводле Gear Geometry |
| Вонкавы дыяметр |
Па Чарцяжы |
| Дыяметр кораня |
Паводле Gear Geometry |
| Шырыня асобы |
Паводле Gear Design |
| Дыяметр адтуліны |
Спецыфікацыя заказчыка |
| Шпоночная канаўка |
Дадаткова |
| Сплайн |
Дадаткова |
| Люфт |
У адпаведнасці з патрабаваннямі да пары перадач |
| Дакладнасць перадач |
ISO / DIN / AGMA / спецыфікацыі заказчыка |
| Дакладнасць профілю зуба |
Па зацверджаным чарцяжы |
| Дакладнасць Helix / Lead |
Па зацверджаным чарцяжы |
| Радыяльнае біццё |
Згодна з чарцяжом / планам праверкі |
| Аздабленне паверхні |
Апрацаваны / паголены / адшліфаваны |
| Агляд |
Праверка памераў / геаметрыі зуба / біцця / цвёрдасці / паверхні |
| Вытворчасць |
Прататып / дробная серыя / масавая вытворчасць |
| Налада |
OEM / ODM / Вытворчасць на аснове чарцяжоў |
Тэхнічная заўвага: прыведзеныя вышэй параметры прадстаўляюць даступныя канфігурацыі вытворчасці, а не фіксаваныя спецыфікацыі для кожнага прадукту. Канчатковыя памеры, марка матэрыялу, тэрмічная апрацоўка, цвёрдасць, клас дакладнасці і патрабаванні да аздаблення вызначаюцца зацверджанымі чарцяжом і тэхнічным заданнем.
Канструкцыя з легаванай сталі
Матэрыял вінтавой шасцярні непасрэдна ўплывае на яе ўстойлівасць да зносу зубоў, кантактнай стомленасці і нагрузцы на корань зуба.
У залежнасці ад прымянення варыянты з легаванай сталі могуць быць выбраны ў адпаведнасці з:
Тыповыя варыянты матэрыялаў могуць уключаць 20MnCr5, 18CrNiMo7-6, 20CrMnTi, AISI 8620 і AISI 9310 у залежнасці ад тэхнічных характарыстык заказчыка.
Для патрабавальных прымянення можна выбраць цэментавальныя сталі, якія забяспечваюць цвёрдую і зносаўстойлівасць паверхні зубоў, захоўваючы пры гэтым больш трывалы апорны стрыжань.
Канчатковы клас матэрыялу заўсёды павінен быць пацверджаны ў адпаведнасці з фактычнай канструкцыяй перадач і патрабаваннямі прымянення.
Зносаўстойлівая паверхню зубоў
На знос перадач уплывае сукупны ўплыў матэрыялу, тэрмічнай апрацоўкі, аздаблення паверхні, змазкі, нагрузкі і ўмоў эксплуатацыі.
Нашы спіральныя зубчастыя перадачы могуць вырабляцца з дапамогай працэсаў тэрмічнай апрацоўкі, такіх як:
Науглероживание і загартоўка
Забяспечвае загартаваны павярхоўны пласт з трывалым апорным стрыжнем і шырока выкарыстоўваецца для патрабавальных перадач.
Карбанітрыдаванне
Выкарыстоўваецца для асобных прымянення перадач, дзе патрабуецца кантраляваная загартаваная паверхня і адпаведныя ўласцівасці стрыжня.
Індукцыйная загартоўка
Забяспечвае лакальнае ўмацаванне паверхні там, дзе матэрыял і геаметрыя шасцярні падыходзяць для працэсу.
Патушыць і загартаваць
Забяспечвае збалансаванае спалучэнне трываласці і трываласці для прымянення, дзе не патрабуецца глыбокая загартоўка.
Канчатковая цвёрдасць паверхні і эфектыўная глыбіня корпуса павінны вызначацца ў залежнасці ад матэрыялу, памераў перадач, умоў нагрузкі і зацверджанага працэсу тэрмічнай апрацоўкі.
Дакладная геаметрыя вінтавой перадачы
Спіральныя перадачы характарызуюцца зуб'ямі, размешчанымі пад пэўным вуглом спіралі адносна восі шасцярні.
Падчас працы нахіленыя паверхні зубоў паступова ўваходзяць у зачапленне, а не адначасова ўваходзяць у поўны кантакт. Такая геаметрыя можа забяспечыць плаўную перадачу нагрузкі і стабільнае вярчальны рух.
Асноўныя параметры канструкцыі ўключаюць:
Нармальны модуль
Колькасць зубоў
Кут націску
Вугал спіралі
Напрамак спіралі
Дыяметр кроку
Дыяметр падставы
Вонкавы дыяметр
Дыяметр кораня
Шырыня твару
Таўшчыня зуба
Люфт
Мадыфікацыя профілю
Мадыфікацыя свінцу
Для правільна распрацаванай зубчастай пары гэтыя параметры павінны працаваць разам з выраўноўваннем вала, змазкай, дакладнасцю перадач і працоўнай нагрузкай.
Дакладнасць перадач і міжнародныя стандарты
Для прэцызійных спіральных зубчастых перадач міжнародныя стандарты забяспечваюць агульныя тэхнічныя спасылкі для вытворчасці і ацэнкі адпаведнасці.
ISO 1328-1:2013 устанаўлівае сістэму класіфікацыі допуску па баках ISO для асобных цыліндрычных эвольвентных зубчастых перадач. Ён ахоплівае параметры, звязаныя з допускам, уключаючы адзінкавае адхіленне кроку, сукупнае адхіленне кроку, адхіленне профілю, адхіленне спіралі і ацэнку, звязаную з біеннем . Стандарт вызначае адзінаццаць класаў допуску па флангах, пранумараваных ад 1 да 11 у парадку павелічэння допуску.
Такім чынам, прыдатныя патрабаванні да рыштунку можна вызначыць у адпаведнасці з:
Адпаведны клас дакладнасці павінен быць абраны ў адпаведнасці з рэальнымі патрабаваннямі да перадачы, а не з выкарыстаннем агульнай заявы аб «высокай дакладнасці».
Грузападымальнасць і прадукцыйнасць перадач
Для цяжкіх нагрузак характарыстыкі перадач павінны ўлічваць як трываласць на выгіб кораня зуба , так і трываласць паверхні бакавой часткі зуба.
ISO 6336-1:2019 устанаўлівае асноўныя прынцыпы і агульныя фактары ўплыву для разліку грузападымальнасці цыліндрычных і косозубых зубчастых перадач. Стандарты серыі ISO 6336 разглядаюць тыпы пашкоджанняў, уключаючы пітынг, паломку кораня зуба, пералом бакавой часткі зуба, драпіны і мікрапітынг.
Фактычная прадукцыйнасць перадач залежыць ад такіх фактараў, як:
Метады разліку ISO 6336 з'яўляюцца інструментамі інжынернай ацэнкі і не павінны разглядацца як гарантыя прадукцыйнасці сабранай скрынкі перадач.
Дакладны вытворчы працэс
1. Падрыхтоўка матэрыялу
Легаваная сталь рыхтуецца ў адпаведнасці з указанай маркай матэрыялу і патрабаваннямі да пакупкі.
2. Апрацоўка загатоўкі перадач
Такарная і механічная апрацоўка з ЧПУ вызначае неабходныя памеры нарыхтоўкі, адтуліну, шырыню тарца і апорныя паверхні.
3. Вінтавая рэзка зуба
Зуб'і шасцярэнькі вырабляюцца з дапамогай адпаведных працэсаў наразання зубоў, такіх як фрэзераванне з ЧПУ, фармаванне або фрэзераванне.
4. Цеплавая апрацоўка
Шасцярня падвяргаецца вызначаным працэсам науглероживания, нитрообразования, індукцыйнай загартоўкі або загартоўкі.
5. Ачыстка зубоў
У залежнасці ад неабходнай дакладнасці і прымянення, бакі зубоў могуць быць апрацаваны шляхам галення, шліфоўкі або іншых вызначаных працэсаў.
6. Выніковая праверка
Крытычныя памеры, геаметрыя зубоў, біццё, цвёрдасць і іншыя характарыстыкі, вызначаныя кліентам, правяраюцца перад адпраўкай.
Праверка і кантроль якасці рыштунку
| Кантроль якасці прадмета агляду |
Фокус |
| Профіль зуба |
Адхіленне профілю |
| Спіраль / Свінец |
Адхіленне спіралі і дакладнасць адвядзення |
| Адзіночны крок |
Індывідуальнае адхіленне вышыні |
| Кумулятыўны крок |
Сукупнае адхіленне вышыні тону |
| Радыяльнае біццё |
Дакладнасць кручэння перадач |
| Таўшчыня зуба |
Таўшчыня зуба і люфт |
| Над шпількамі / мячамі |
Праверка таўшчыні зубоў, дзе гэта магчыма |
| Дыяметр адтуліны |
Падганянне вала |
| Канцэнтрычнасць адтуліны |
Выраўноўванне шасцярні з адтулінай |
| Face Runout |
Дакладнасць восевых памераў |
| Вонкавы дыяметр |
Праверка памераў |
| Шырыня асобы |
Праверка памераў |
| Шурпатасць паверхні |
Стан бакавой паверхні зуба |
| Цвёрдасць паверхні |
Праверка тэрмічнай апрацоўкі |
| Глыбіня справы |
Праверка загартаванага пласта |
| Матэрыял |
Ацэнка матэрыялу / сертыфікацыя |
| Цеплавая апрацоўка |
Праверка цвёрдасці і працэсу |
| Канчатковыя памеры |
Праверка па чарцяжах |
Прыкладанні
Зносаўстойлівыя спіральныя шасцярні з легаванай сталі падыходзяць для:
Прамысловыя каробкі перадач
Рэдуктары хуткасці
Сістэмы прывада канвеера
Пагрузачна-разгрузачнае абсталяванне
Станкі
Ўпаковачныя машыны
Тэкстыльныя машыны
Аўтаматызаванае вытворчае абсталяванне
Сельскагаспадарчыя машыны
Будаўнічая тэхніка
Прамысловыя помпы
Звышмоцныя механічныя прывады
Індывідуальныя сістэмы перадачы
Вытворчасць спіральных зубчастых перадач на заказ OEM
Мы вырабляем спіральныя шасцярні на заказ у адпаведнасці з:
Даступная налада ўключае:
Забеспячэнне якасці
Праграма кантраляванай якасці можа ўключаць:
Праверка сыравіны
Агляд нарыхтоўкі рыштунку
Інспекцыя апрацоўкі з ЧПУ
Вымярэнне профілю зуба
Вымярэнне спіралі
Агляд поля
Вымярэнне біцця
Праверка тэрмічнай апрацоўкі
Выпрабаванне цвёрдасці паверхні
Дэталёвае тэставанне
Кантроль адтуліны і канцэнтрычнасці
Агляд паверхні зуба
Канчатковая праверка памераў
Адсочванне партыі
Справаздачы аб інспекцыі па канкрэтных кліентах
Чаму выбіраюць нашы спіральныя шасцярні з легаванай сталі?
Высокая зносаўстойлівасць
Легаваная сталь і адпаведная тэрмаапрацоўка забяспечваюць трывалую аснову для патрабавальных прымянення перадач.
Дакладная геаметрыя зубоў
Крытычныя патрабаванні да профілю зуба, спіралі, кроку і біення можна кантраляваць у адпаведнасці з зацверджанай спецыфікацыяй.
Спасылка на міжнародны стандарт
Вытворчасць і праверка шасцярні можа ажыццяўляцца ў адпаведнасці з дзеючымі патрабаваннямі ISO, DIN, AGMA і патрабаваннямі заказчыка.
Індывідуальная інжынерыя
Геаметрыя перадач, матэрыялы, працэсы тэрмічнай апрацоўкі і аздаблення могуць быць настроены ў адпаведнасці з рэальнай сістэмай перадачы.
Вытворчасць OEM
Падыходзіць для распрацоўкі прататыпаў, замены перадач, дробнасерыйнай вытворчасці і доўгатэрміновых паставак OEM.
Запытайце прапанову па індывідуальнай вінтавой шасцярні
Дашліце нам свой 2D-чарцёж, 3D-мадэль САПР, тэхнічны ліст перадач або існуючы ўзор.
Наша каманда інжынераў можа ацаніць вашы патрабаванні да:
Матэрыял → Геаметрыя шасцярні → Тэрмаапрацоўка → Дакладнасць шасцярні → Аздабленне паверхні → Праверка
і забяспечыць індывідуальнае вытворчае рашэнне для вашай прамысловай перадачы энергіі.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी