スプロケットの不適切な取り付けは、単なる機械的な問題をはるかに超えています。これにより、施設全体に早期のシステム障害が発生します。これにより、重要な本番稼働中に予期しないダウンタイムが発生します。メンテナンスの予算が膨大に膨れ上がります。歯形は全体的な負荷容量を決定しますが、ボアとシャフトの境界面も同様に重要です。それは設置効率を厳密に決定します。重負荷時でも継続的な動作安定性を確保します。ここでは完璧なフィット感が必要です。そうしないと、駆動機構全体が壊滅的なストレスを受けます。精密機械加工は、この正確なプロセスにおいて重要な役割を果たします。これは、製造現場で真のドロップイン設置を実現するのに役立ちます。不一致のパーツを無理に結合することで貴重な時間を無駄にすることがなくなります。このスムーズな組み立ては、製造業者による正確なボアサイジングに完全に依存しています。厳重な製造管理がどのように重機を保護しているかを見てみましょう。正確なクリアランスが機械の寿命にとって重要である理由を正確に説明します。
重要なポイント
- 穴の公差は、取り付けの容易さとシャフト上のスプロケットの長期的な同心度に直接影響します。
- 工場で機械加工された仕上げボアにより、品質のばらつきや、社内でのプレーンボアの修正に伴う隠れたコストが排除されます。
- 正しい公差を選択するには、動作 RPM、トルク負荷、および既存のシャフトの状態を業界標準 (ANSI/ISO) に対してバランスをとる必要があります。
- 初期のボアとシャフトのクリアランスがエンジニアリングの許容限界を超えると、適切な取り付け方法が無効になり、振動、フレッチング、およびキー溝のせん断が発生します。
ボア公差とドライブシステムの故障の間に隠された関係
公差の低いスプロケットで数ドル節約しても、ひどい裏目に出ることがよくあります。後々シャフトの修理に莫大な費用がかかることになります。また、部品が早期に故障した場合、深刻な機械のダウンタイムにも直面します。低品質の機械加工により、ドライブトレインに隠れた欠陥が生じます。寸法が理想的な仕様からずれると何が起こるかを調べてみましょう。
公差が大きすぎる場合の影響 (ルーズフィット)
過剰なスペースがあると、機器に即時の機械的リスクが生じます。時間の経過とともに連動部分が急速に劣化します。
- フレッチング腐食: ボアとシャフトの間で微小な動きが常に発生します。これらの小さな変化により、時間の経過とともに両方の金属表面が劣化します。接合部付近に錆びのような粉塵が発生しています。シャフトを完全にダメにしてしまいます。
- 振動と振れ: 同心度が低いと、回転中に危険なぐらつきが生じます。このぐらつきにより、ローラーチェーンの摩耗が大幅に促進されます。また、有害な振動がモーターのベアリングに直接伝わります。この偏心荷重がかかると、ギアボックスのシールが急速に破損します。
- キー溝の応力: 過剰なクリアランスがあると、重いコンポーネントが物理的に緩んだままになります。キーと止めネジはすべての回転衝撃荷重を吸収する必要があります。この極度の局所的な応力を受けると最終的にせん断が発生します。システムは瞬時に電力伝送を失います。
公差が小さい場合の結果(干渉)
クリアランスが少なすぎると、作業員にとって大きな取り付けのボトルネックが発生します。メンテナンス チームは部品の取り付けに何時間も無駄にしています。多くの場合、標準シャフトにスプロケットを打ち込みます。金属を加熱するために工業用トーチを使用する場合もあります。この必死のアプローチは深刻なかじりにつながります。かじりにより、ボアとシャフトの両方の表面に永久的な傷が残ります。マシンが稼働する前に、2 つの高価なコンポーネントを台無しにしてしまいます。
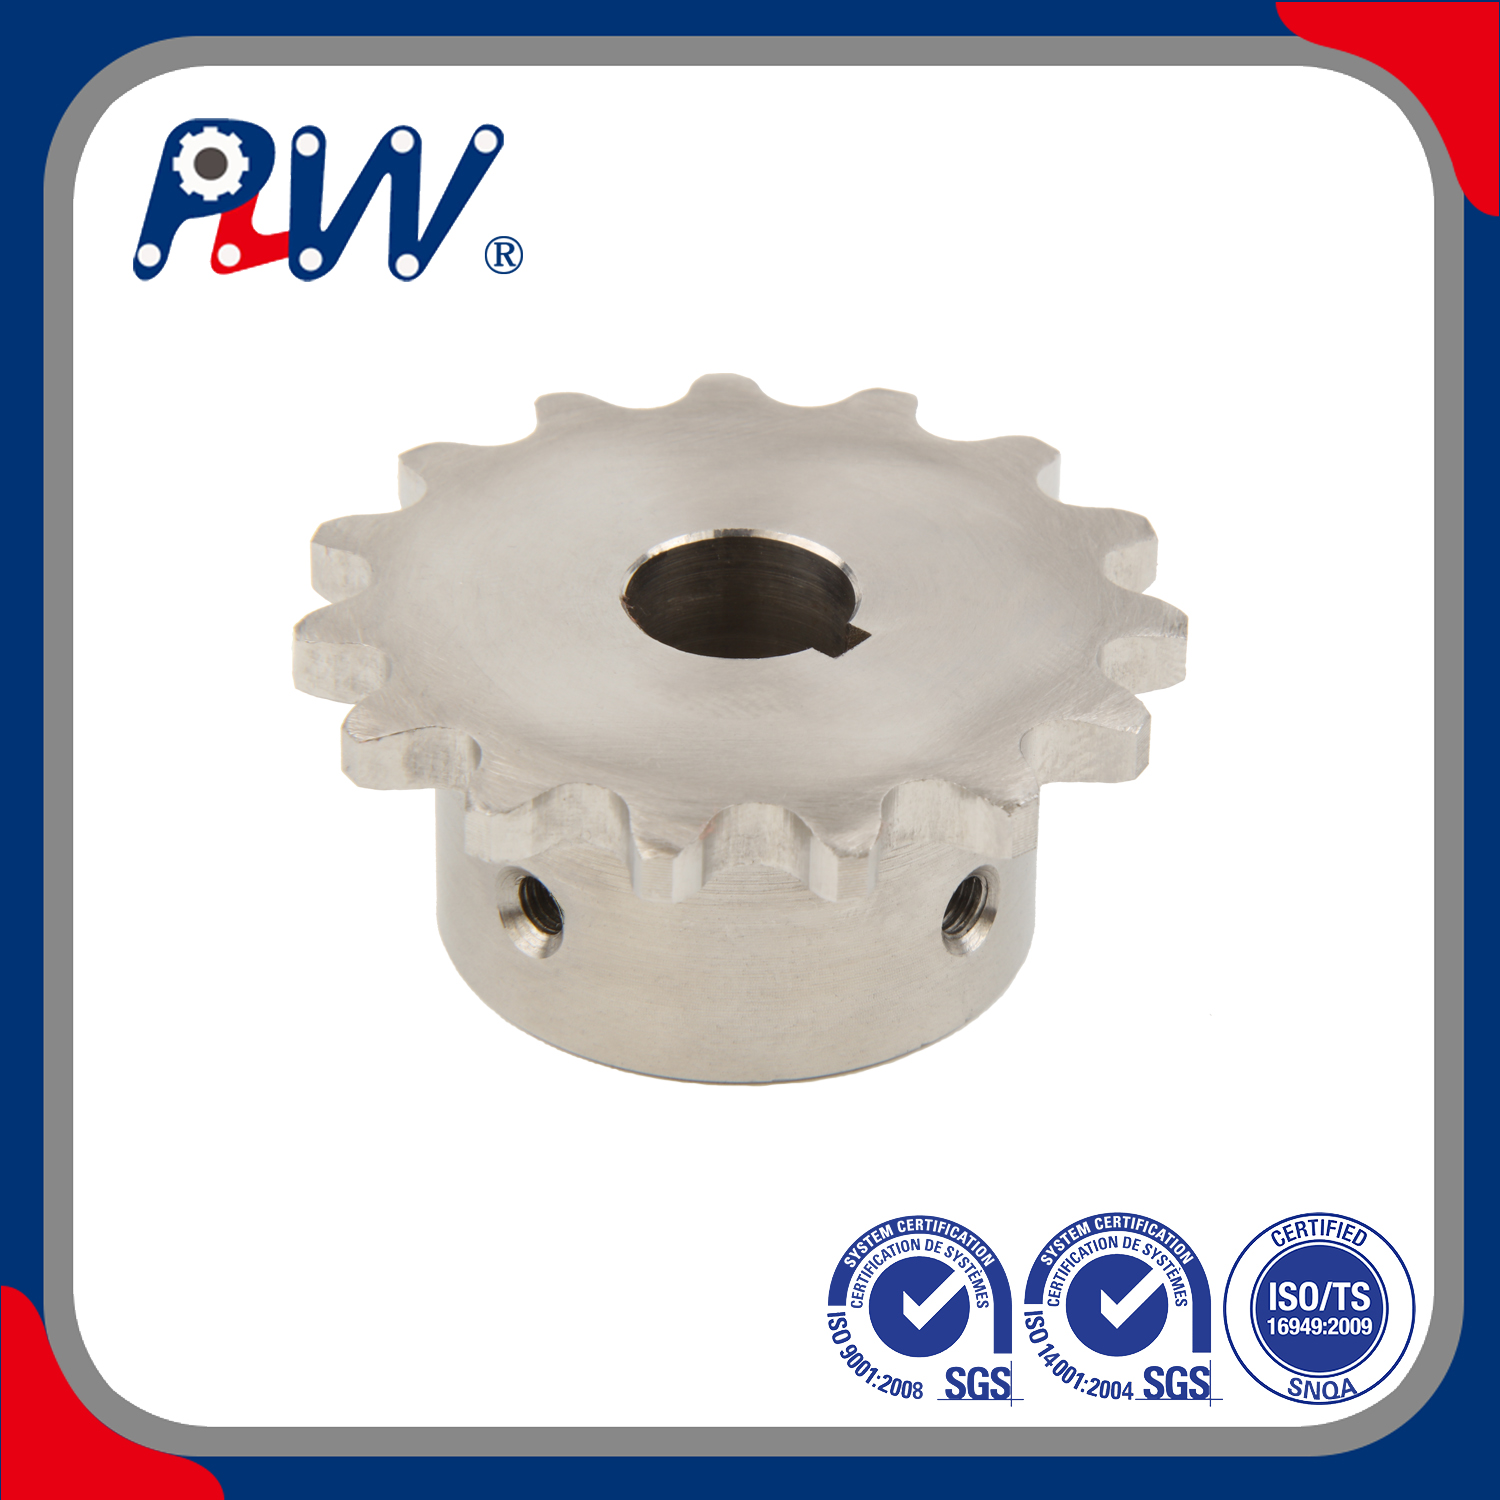
スプロケットの仕上げ穴公差基準を理解する
エンジニアは、生産をガイドするために厳格な業界ベンチマークに大きく依存しています。 ANSI (ANSI B29.1) や ISO などの組織は、これらのベースライン標準を世界的に定義しています。これらは、市販のドライブ コンポーネントの正確な寸法を確立します。これにより、さまざまな製造ブランドにわたって一貫したフィット感が保証されます。ちゃんとした スプロケットの完成ボアの公差により、 組立ラインでの当て推量が不要になります。
すべりばめとしまりばめ
ほとんどの標準的な工場ボアは、特定のスリップフィット設計を採用しています。機械工学ではこれをすきまばめとも呼びます。特殊な油圧プレス装置を使用せずに現場で設置できます。文字通り、コンポーネントをシャフト上に直接スライドさせることができます。一般的な公差範囲は、公称シャフト サイズに対して +0.001 ~ +0.003 インチ程度です。正確な数は、総ボア直径に完全に依存します。
標準シャフトとボアのすきま表
| 公称シャフト直径 (インチ) |
最小ボアすきま (インチ) |
最大ボアすきま (インチ) |
| 0.500~1.000 |
+0.001 |
+0.002 |
| 1.062~2.000 |
+0.001 |
+0.003 |
| 2.062 ~ 3.000 |
+0.0015 |
+0.0035 |
| 3.062以上 |
+0.002 |
+0.004 |
止めねじとキー溝の役割
標準の穴公差は、他の重要な保持機能と併用して相乗的に機能します。これらは、適切なキー溝ブローチ加工寸法と密接に組み合わされます。これらは、正しいセットスクリューのトルク値に大きく依存します。角キーにより不要な回転滑りを防止します。止めネジは、シャフトに沿った正確な軸方向の位置を固定します。穴のはまりが緩すぎると、ネジでしっかりと固定できなくなります。締め込むとパーツが少し傾きます。この傾きによりドライブのアライメントが崩れます。
プレーンボアと仕上げボアの工業用スプロケット: 公差係数
通常、購入者は調達中に 2 つの主要なソリューション カテゴリに直面します。社内での二次加工用にプレーンボアスプロケットを購入できます。または、工場で完成した部品を直接購入することもできます。これら 2 つの産業上の選択肢を比較してみましょう。
社内での機械加工のリスク
社内でプレーンボアを変更すると、大きな運用上のリスクが生じます。真の垂直性を維持することは非常に難しいことで知られています。工場での専用の治具がなければ、完璧な同心度を維持するのは困難です。標準的な修正旋盤では、わずかな半径方向の振れが発生することがよくあります。これにより、危険な機械的公差誤差が蓄積されてしまいます。新しいボアの振れと既存のシャフトの振れを誤って組み合わせてしまう場合があります。その結果、駆動システムがひどくぐらつくことになります。チェーンを急速に破壊します。
仕上げ穴の利点
工場を買う 完成したボアの工業用スプロケットは、 運用上で計り知れない利点をもたらします。いつでも寸法精度が保証されます。施設での二次加工時間はゼロになります。部品はすぐに最終取り付けの準備が整った状態で到着します。機械工場のバックログを完全にスキップします。これにより、生産ラインのスムーズな稼働が維持されます。不十分な内部加工の試みによって生じるスクラップの無駄を排除します。工場の自動旋盤は、これまでの手作業による再加工よりもはるかに厳しい公差を保持します。
重要な評価基準: アプリケーションに適切な公差を指定する
商用の標準公差がいつ十分であるかを慎重に決定する必要があります。一部の極端な用途では、非常に厳密な機械的嵌合が必要になります。これらの特定のアプリケーション変数を使用して、エンジニアリング上の決定を導きます。
高速ドライブと低速ドライブ
高 RPM アプリケーションでは、より厳しいボア公差が絶対に必要です。この厳しい要件により、高速回転時の偏心荷重が防止されます。遠心力の不均衡による高価なベアリングの破損を防ぎます。たとえ小さなエアギャップであっても、高速では大きな振動が発生します。逆に、低速ドライブでは、激しい振動を発生させることなく、わずかに緩めのフィット感を処理できます。わずかな同心度誤差を許容できる程度にゆっくりと回転します。
逆転または衝撃負荷の用途
高衝撃ドライブには特別な機械的ケアが必要です。ここでは標準のスリップフィットがすぐに失敗する可能性があります。農業用の重量機械は、このような激しい衝撃荷重に頻繁にさらされます。このような場合、正確な スプロケットの完成ボアの公差 が最も重要になります。生き残るためには、よりタイトなフィット感をカスタマイズする必要があるかもしれません。あるいは、特殊なクランプ機構を利用することもできます。テーパーロックブッシュは、厳しい逆転荷重に対して非常に優れた性能を発揮します。あらゆる方向から積極的にシャフトをグリップします。
シャフトの状態評価
純正の標準ボアがすべてを自動的に修正するとは決して考えないでください。これらの高品質部品には、その下に寸法的に正確なシャフトが必要です。正しく機能するには、損傷していない表面が必要です。シャフトに深い傷がある場合、きついボアはすぐに固着してしまいます。シャフトの先細りまたは楕円度を測定します。完璧なスプロケットでも、傷んだドライブシャフトを修復することはできません。まず摩耗したシャフトを修理または交換する必要があります。
実装の現実: 完成したボアを取り付けるためのベスト プラクティス
完璧に機械加工されたコンポーネントであっても、慎重な取り付け手順が必要です。貴重な機器を保護するには、次の厳格な手順に従ってください。
- 設置前の検証: 最初にすべてを測定します。最終的な仕上げ穴寸法を内部で確認してください。校正済みマイクロメーターを使用して実際のシャフト直径を測定します。これは、物理的な設置を試みる前に行ってください。部品番号のみに基づいて適合性を推測しないでください。
- 表面処理: シャフトを徹底的に洗浄します。錆、汚れ、古いグリスをすべて取り除きます。キー溝スロットの周囲の鋭利なエッジをすべて取り除きます。シャフト表面に非常に軽い潤滑剤を塗布します。これにより、しっかりとスリップフィットで取り付ける際の金属のかじりを防ぎます。
- 位置合わせと固定: 軸方向の位置合わせは非常に重要です。ユニットを固定する前に、直定規またはレーザー位置合わせツールを使用してください。適切に位置を合わせたら、標準化されたロジックに従って止めネジを締めます。最初にキー溝止めねじをしっかりと固定します。次に、90 度オフセットネジを締めます。この特定のシーケンスにより、内部ボアの歪みが最小限に抑えられます。中心軸周りの同心度を厳密に維持します。
これらの手順をスキップすると、購入したばかりの精度が台無しになります。インストールプロセスは高精度のタスクとして扱います。
結論
工場で制御されたボアは、運用上の保険として機能します。早期のドライブ障害から効果的に保護します。コストのかかる床への設置の遅れが大幅に軽減されます。回転機器では精度が常に大きな成果をもたらします。
調達チームとエンジニアリング チームは、現在の故障率を監査する必要があります。標準ドライブが不必要に故障する頻度を正確に確認してください。検証可能で高公差の仕上げ済みボアコンポーネントを厳密に標準化することを検討してください。このシンプルな調達切り替えにより、将来の数え切れないほどのメンテナンスの問題を回避できます。
エンジニアリング要件を盲目的に推測しないでください。今すぐ資格のあるアプリケーション エンジニアにご相談ください。標準ボアがお客様に適合するかどうかをすぐに確認できます。また、過酷な用途向けにカスタム公差を指定することもできます。あなたの機械にぴったりフィットします。今すぐ重機を保護しましょう。
よくある質問
Q: 市販の完成ボアスプロケットの標準公差範囲はどのくらいですか?
A: ほとんどの市販の完成ボアは、公称シャフト上の一般的な +0.001 ~ +0.002 インチのクリアランスを目標としています。これにより、滑らかな手動スリップフィットが可能になります。正確なオーバーサイズの変動は、総ボア直径に直接依存します。ボアが大きい場合は許容差がわずかに緩くなり、最大 +0.004 インチに達する場合もあります。
Q: 穴の公差はローラーチェーンの寿命にどのように影響しますか?
A: ボアクリアランスが大きすぎると、ラジアル振れが大きくなります。スプロケットは連続回転中に本質的にぐらつきます。このぐらつきにより、ドライブ ラインに急速かつ周期的な張力スパイクが発生します。これらのスパイクはチェーンリンクを積極的に伸ばします。安定した同心円状の負荷よりもはるかに早くローラーとピンが摩耗します。
Q: 公差が厳しすぎる場合、完成したボアスプロケットを変更できますか?
A: ホーニングやサンディングなどの手作業による現場での修正には強く注意してください。手磨きでは常に真円度が狂います。部品の同心度が永久に破壊されます。代わりに、コンポーネントを資格のある機械工場に返品する必要があります。あるいは、パフォーマンスを保証するために正しい工場仕様を注文することもできます。
Q: 完成ボア工業用スプロケットを標準シャフトに取り付けるのが難しいのはなぜですか?
A: 取り付けの問題は、通常、新しいボアではなく、既存のシャフトの欠陥が原因で発生します。一般的な根本原因には、シャフトのキー溝の隆起した金属バリが含まれます。また、以前の衝撃によりシャフトの端がきのこ状になっている可能性もあります。場合によっては、シャフトが元々公称サイズではなく、オーバーサイズのプラス公差に回転されていた場合があります。

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


