Un mauvais montage du pignon représente bien plus qu’une simple nuisance mécanique. Cela entraîne une défaillance prématurée du système dans l’ensemble de votre installation. Cela provoque des temps d’arrêt inattendus lors des cycles de production critiques. Cela gonfle énormément vos budgets de maintenance. Si le profil des dents détermine la capacité de charge globale, l’interface alésage-arbre est tout aussi importante. Il détermine strictement l’efficacité de votre installation. Il garantit une stabilité opérationnelle continue sous de lourdes charges. Vous avez besoin d’un ajustement parfait ici. Dans le cas contraire, l'ensemble du mécanisme d'entraînement subit des contraintes catastrophiques. L'usinage de précision joue un rôle essentiel dans ce processus précis. Il vous aide à réaliser une véritable installation directe dans l'atelier. Vous évitez de perdre des heures précieuses à assembler des pièces dépareillées. Cet assemblage fluide repose entièrement sur un dimensionnement précis de l'alésage du fabricant. Laissez-nous explorer comment des contrôles de fabrication stricts protègent votre équipement lourd. Nous vous montrerons exactement pourquoi les jeux exacts sont importants pour la longévité mécanique.
Points clés à retenir
- La tolérance d'alésage dicte directement la facilité d'installation et la concentricité à long terme du pignon sur l'arbre.
- Les alésages finis usinés en usine éliminent la qualité variable et les coûts cachés associés à la modification en interne des alésages lisses.
- La sélection de la tolérance correcte nécessite d'équilibrer le régime opérationnel, les charges de couple et les conditions de l'arbre existant par rapport aux normes industrielles (ANSI/ISO).
- Les pratiques d'installation appropriées sont annulées si le jeu initial entre l'alésage et l'arbre dépasse les limites techniques acceptables, entraînant des vibrations, des frottements et un cisaillement de rainure de clavette.
Le lien caché entre la tolérance d'alésage et les pannes du système d'entraînement
Économiser quelques dollars sur des pignons à faible tolérance se retourne souvent contre vous. Cela entraîne des dépenses massives pour la réparation des puits par la suite. Vous êtes également confronté à de graves arrêts de machines lorsque des pièces tombent en panne prématurément. Un usinage de mauvaise qualité introduit des défauts cachés dans votre transmission. Examinons ce qui se passe lorsque les dimensions s'éloignent des spécifications idéales.
Conséquences des tolérances surdimensionnées (coupe ample)
L’espace excessif crée des risques mécaniques immédiats pour votre équipement. Il dégrade rapidement les pièces imbriquées au fil du temps.
- Corrosion par frottement : des micro-mouvements se produisent constamment entre l'alésage et l'arbre. Ces minuscules changements dégradent les deux surfaces métalliques au fil du temps. De la poussière semblable à de la rouille apparaît autour du joint. Cela détruit complètement le puits.
- Vibration et faux-rond : une mauvaise concentricité crée une oscillation dangereuse pendant la rotation. Cette oscillation accélère considérablement l’usure de la chaîne à rouleaux. Il envoie également des vibrations dommageables directement dans les roulements du moteur. Les joints de boîte de vitesses échouent rapidement sous cette charge excentrique.
- Contrainte de la rainure de clavette : un jeu excessif laisse les composants lourds physiquement lâches. La clé et les vis de réglage doivent absorber toutes les charges de choc de rotation. Ils finissent par se cisailler sous cette contrainte localisée extrême. Votre système perd instantanément la transmission de puissance.
Conséquences des tolérances sous-dimensionnées (interférences)
Un dégagement trop faible entraîne d’énormes goulots d’étranglement lors de l’installation de votre équipe. Les équipes de maintenance perdent des heures à essayer de monter la pièce. Ils martelent souvent le pignon sur un arbre standard. Parfois, ils utilisent des chalumeaux industriels pour chauffer le métal. Cette approche désespérée conduit à de graves irritations. Le grippage marque de manière permanente à la fois l’alésage et les surfaces de l’arbre. Vous ruinez deux composants coûteux avant même que la machine ne fonctionne.
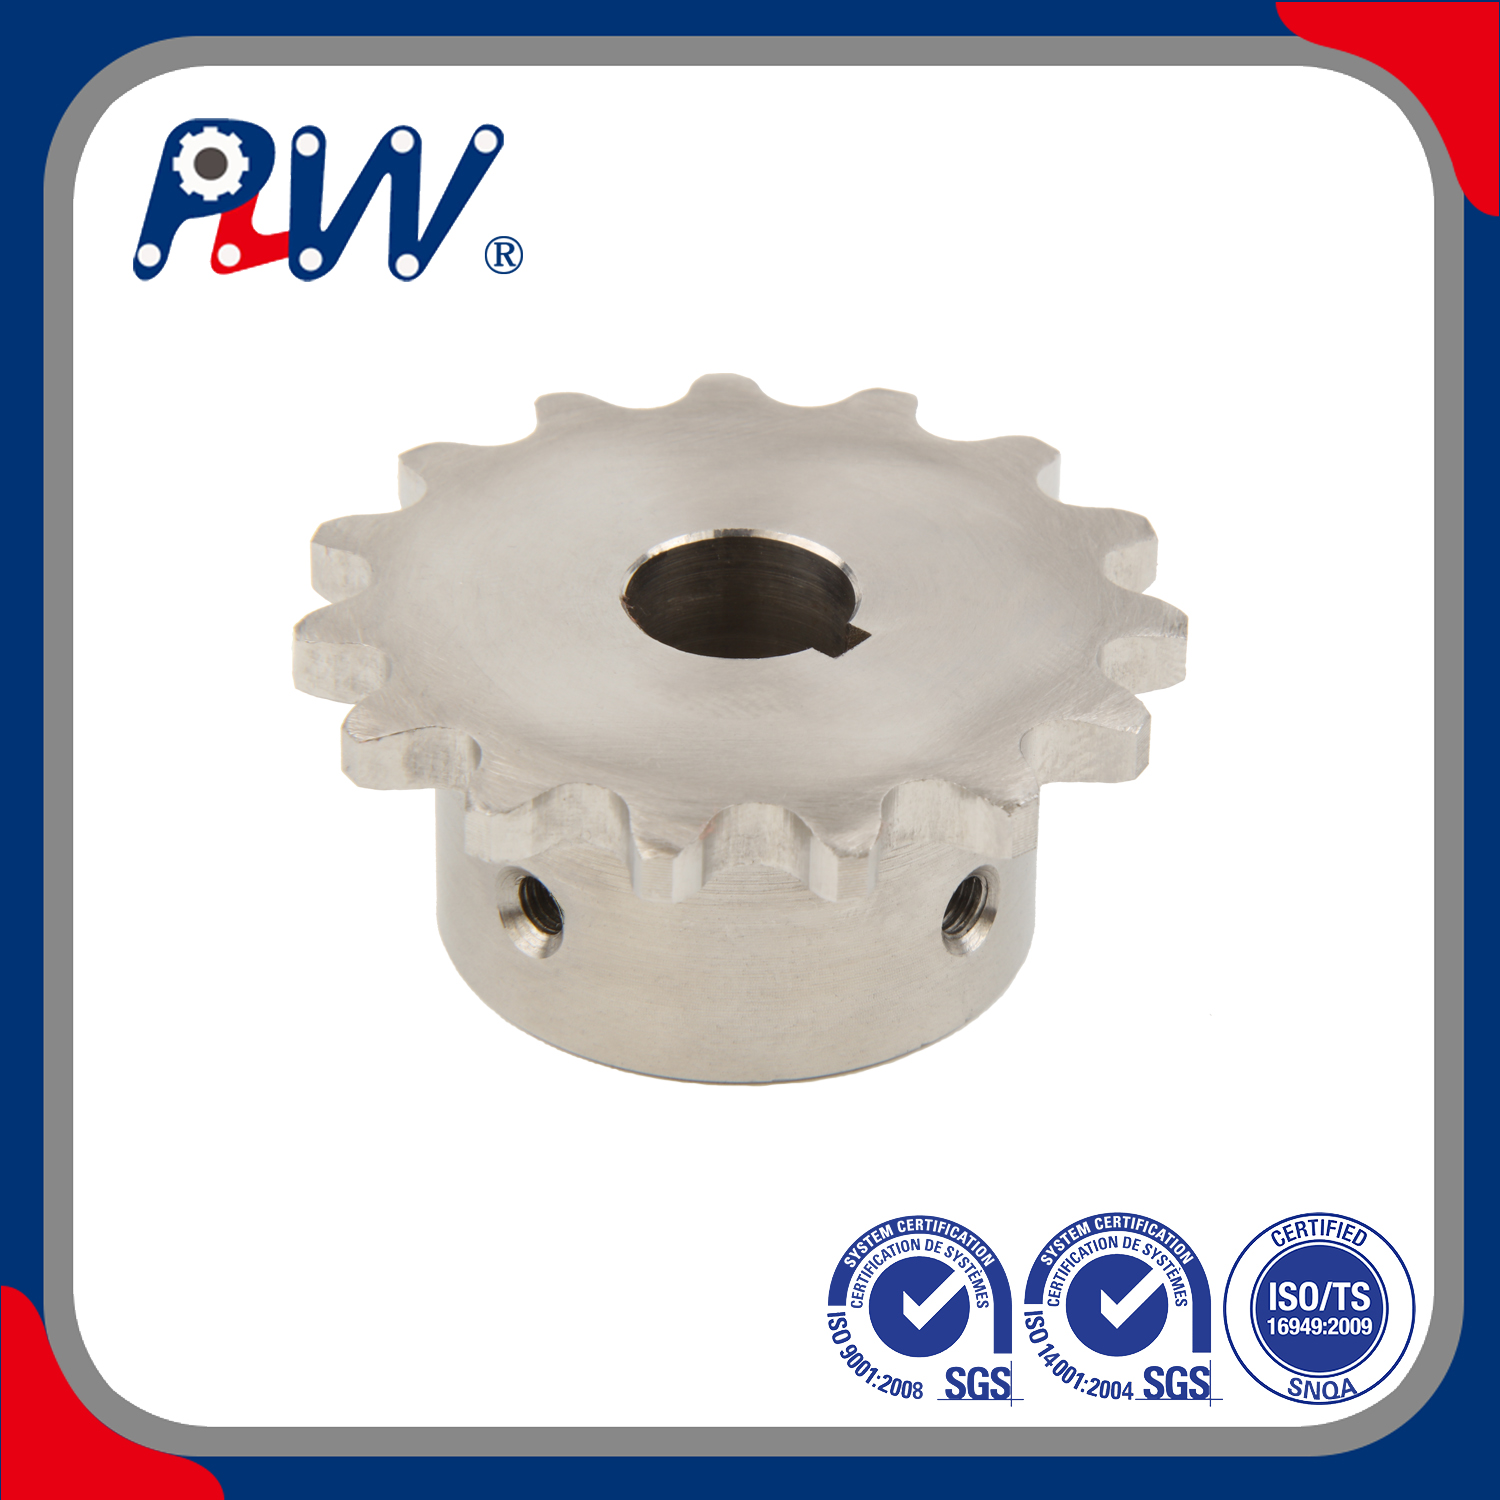
Comprendre les normes de tolérance des pignons à alésage fini
Les ingénieurs s’appuient largement sur des références strictes de l’industrie pour guider la production. Des organisations comme l'ANSI (ANSI B29.1) et l'ISO définissent ces normes de base à l'échelle mondiale. Ils établissent les dimensions exactes des composants d'entraînement commerciaux. Cela garantit des ajustements cohérents entre les différentes marques de fabrication. Un bon La tolérance du pignon à alésage fini élimine les incertitudes sur la chaîne de montage.
Ajustement par glissement ou ajustement par interférence
La plupart des alésages d'usine standard utilisent une conception spécifique à ajustement coulissant. Nous appelons également cela un ajustement avec jeu en génie mécanique. Il permet une installation sur le terrain sans équipement de pressage hydraulique spécialisé. Vous pouvez littéralement glisser le composant directement sur l'arbre. Les plages de tolérance typiques oscillent entre +0,001 et +0,003 pouces par rapport à la taille nominale de l'arbre. Le nombre exact dépend entièrement du diamètre total de l'alésage.
Tableau de jeu standard entre l'arbre et l'alésage
| Diamètre nominal de l'arbre (pouces) |
Jeu d'alésage minimum (pouces) |
Jeu d'alésage maximum (pouces) |
| 0.500 à 1.000 |
+0,001 |
+0,002 |
| 1.062 à 2.000 |
+0,001 |
+0,003 |
| 2.062 à 3.000 |
+0,0015 |
+0,0035 |
| 3.062 et plus |
+0,002 |
+0,004 |
Le rôle des vis de réglage et des rainures de clavette
Les tolérances d'alésage standard fonctionnent en synergie avec d'autres caractéristiques de maintien critiques. Ils s'associent intimement aux dimensions appropriées de brochage des rainures de clavette. Ils s'appuient fortement sur des valeurs de couple de vis de réglage correctes. La clé carrée empêche tout glissement de rotation indésirable. Les vis de réglage assurent la position axiale précise le long de l'arbre. Si l'alésage est trop lâche, les vis ne peuvent pas le maintenir. La pièce s'inclinera légèrement une fois serrée. Cette inclinaison détruit l'alignement de votre entraînement.
Pignon industriel à alésage simple ou à alésage fini : le facteur de tolérance
Les acheteurs sont généralement confrontés à deux catégories principales de solutions lors de l’approvisionnement. Vous pouvez acheter des pignons à alésage lisse pour un usinage secondaire en interne. Ou vous pouvez acheter directement des pièces finies en usine. Comparons ces deux choix industriels.
Le risque de l’usinage en interne
La modification des alésages lisses en interne présente des risques opérationnels majeurs. Il est notoirement difficile de maintenir une véritable perpendiculaire. Vous aurez du mal à conserver une concentricité parfaite sans montage d’usine spécialisé. Les tours de réparation standard introduisent souvent un léger faux-rond radial. Cela crée une accumulation dangereuse d’erreurs de tolérance mécanique. Vous combinez par inadvertance votre nouveau faux-rond d'alésage avec le faux-rond de l'arbre existant. Le résultat final est un système d’entraînement très vacillant. Cela détruit rapidement les chaînes.
L'avantage de l'alésage fini
Acheter une usine Le pignon industriel à alésage fini offre d'immenses avantages opérationnels. Vous bénéficiez d’une précision dimensionnelle garantie à chaque fois. Vous ne faites face à aucun temps d’usinage secondaire dans votre usine. La pièce arrive immédiatement prête pour l’installation finale. Vous évitez entièrement le retard de l'atelier d'usinage. Cela garantit le bon fonctionnement de vos lignes de production. Il élimine les déchets causés par de mauvaises tentatives d’usinage interne. Les tours automatisés en usine maintiennent des tolérances bien plus strictes que les retouches manuelles ne pourraient jamais le faire.
Critères d'évaluation clés : spécifier la tolérance appropriée pour votre application
Vous devez décider avec soin quand les tolérances commerciales standard sont suffisantes. Certaines applications extrêmes exigent des ajustements mécaniques beaucoup plus serrés. Utilisez ces variables d'application spécifiques pour guider votre décision d'ingénierie.
Lecteurs à grande vitesse ou à basse vitesse
Les applications à régime élevé exigent absolument des tolérances d'alésage plus strictes. Cette exigence stricte empêche une charge excentrique lors d’une rotation rapide. Il empêche le déséquilibre centrifuge de détruire vos roulements coûteux. Même un minuscule entrefer provoque des vibrations massives à grande vitesse. À l’inverse, les entraînements à basse vitesse peuvent gérer des ajustements légèrement plus lâches sans vibrations importantes. Ils tournent suffisamment lentement pour pardonner des erreurs mineures de concentricité.
Applications d'inversion ou de charge de choc
Les entraînements à fort impact nécessitent des soins mécaniques spécialisés. Les ajustements standard peuvent échouer rapidement ici. Les machines agricoles lourdes subissent fréquemment ces chocs brutaux. Dans ces cas, un précis La tolérance du pignon à alésage fini devient absolument primordiale. Vous pourriez avoir besoin d’ajustements personnalisés plus serrés pour survivre. Alternativement, vous pouvez utiliser des mécanismes de serrage spécialisés. Les bagues Taper-Lock fonctionnent exceptionnellement bien pour les charges d'inversion sévères. Ils saisissent l'arbre de manière agressive dans toutes les directions.
Évaluation de l’état du puits
Ne présumez jamais qu’un alésage standard impeccable répare tout automatiquement. Ces pièces de haute qualité nécessitent un arbre dimensionnellement précis en dessous. Ils ont besoin d’une surface intacte pour fonctionner correctement. Si votre tige est profondément cicatrisée, un alésage serré se coincera immédiatement. Mesurez l'arbre pour en déterminer la conicité ou l'ovalité. Un pignon parfait ne peut pas réparer un arbre de transmission en ruine. Vous devez d’abord réparer ou remplacer l’arbre usé.
Réalités de mise en œuvre : meilleures pratiques pour l'installation des alésages finis
Même les composants parfaitement usinés nécessitent des procédures d’installation minutieuses. Suivez ces étapes strictes pour protéger votre précieux équipement.
- Vérification avant l'installation : mesurez tout d'abord. Vérifiez les dimensions finales de l’alésage fini en interne. Mesurez le diamètre réel de l'arbre à l'aide de micromètres calibrés. Faites-le avant de tenter une installation physique. Ne devinez jamais l'ajustement en vous basant uniquement sur les numéros de pièces.
- Préparation de la surface : Nettoyer soigneusement l'arbre. Retirez toute la rouille, la saleté et la vieille graisse. Ébavurez tous les bords tranchants autour des fentes de clavette. Appliquez un lubrifiant très léger sur la surface de l’arbre. Cela empêche le grippage du métal lors d'une installation serrée et ajustée.
- Alignement et sécurisation : L’alignement axial est absolument essentiel. Utilisez des règles ou des outils d’alignement laser avant de verrouiller l’appareil. Une fois correctement alignés, suivez une logique standardisée pour serrer vos vis de réglage. Commencez par insérer fermement la vis de réglage de la rainure de clavette. Serrez ensuite la vis décalée à 90 degrés. Cette séquence spécifique minimise la distorsion interne de l'alésage. Il maintient une concentricité étroite autour de l’axe central.
Sauter ces étapes ruine la précision que vous venez d'acheter. Considérez le processus d'installation comme une tâche de haute précision.
Conclusion
Un alésage contrôlé en usine fait office de police d’assurance opérationnelle. Il protège efficacement contre les pannes prématurées du disque. Cela réduit considérablement les délais d’installation coûteux au sol. La précision est toujours extrêmement rentable dans les équipements rotatifs.
Les équipes d’approvisionnement et d’ingénierie doivent auditer leurs taux d’échec actuels. Examinez exactement la fréquence à laquelle les disques standard tombent en panne inutilement. Envisagez de normaliser strictement les composants d'alésage finis vérifiables et à haute tolérance. Ce simple changement d’approvisionnement évite d’innombrables futurs problèmes de maintenance.
Ne devinez pas aveuglément vos exigences techniques. Consultez dès aujourd’hui des ingénieurs d’application qualifiés. Ils peuvent rapidement vérifier les ajustements d’alésage standard pour vous. Ils peuvent également spécifier des tolérances personnalisées pour les applications exigeantes. Obtenez le bon ajustement pour vos machines. Protégez votre équipement lourd dès aujourd’hui.
FAQ
Q : Quelle est la plage de tolérance standard pour un pignon à alésage fini commercial ?
R : La plupart des alésages finis commerciaux ciblent un jeu typique de +0,001 à +0,002 pouce par rapport à l'arbre nominal. Cela permet un ajustement manuel et fluide. La variation exacte de la surépaisseur dépend directement du diamètre total de l'alésage. Des alésages plus grands peuvent permettre des tolérances légèrement plus lâches, atteignant parfois jusqu'à +0,004 pouces.
Q : Comment la tolérance d'alésage affecte-t-elle la durée de vie de la chaîne à rouleaux ?
R : Un jeu d'alésage excessif provoque un voile radial important. Le pignon vacille essentiellement lors d’une rotation continue. Cette oscillation crée des pics de tension rapides et cycliques dans la transmission. Ces pointes étirent de manière agressive les maillons de la chaîne. Ils usent les rouleaux et les broches beaucoup plus rapidement que ne le feraient jamais des charges concentriques et constantes.
Q : Un pignon à alésage fini peut-il être modifié si la tolérance est trop serrée ?
R : Nous mettons fortement en garde contre les modifications manuelles sur le terrain comme l’affûtage ou le ponçage. Le polissage à la main introduit toujours une rondeur. Cela détruit définitivement la concentricité de la pièce. Vous devez plutôt renvoyer le composant à un atelier d'usinage qualifié. Vous pouvez également commander simplement les spécifications d'usine correctes pour garantir les performances.
Q : Pourquoi mon pignon industriel à alésage fini est-il difficile à installer sur un arbre standard ?
R : Les difficultés d'installation proviennent généralement de défauts d'arbre existants plutôt que du nouvel alésage. Les causes profondes les plus courantes incluent des bavures métalliques surélevées sur la rainure de clavette de l'arbre. Vous pourriez également avoir des extrémités d’arbre champignonnées à cause d’impacts précédents. Parfois, l'arbre était à l'origine tourné vers une tolérance plus surdimensionnée au lieu d'une taille nominale.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


