Feil montering av tannhjul representerer langt mer enn en enkel mekanisk plage. Det fører til for tidlig systemfeil over hele anlegget. Det forårsaker uventet nedetid under kritiske produksjonskjøringer. Det blåser opp vedlikeholdsbudsjettene dine enormt. Mens tannprofilen dikterer den totale belastningskapasiteten, betyr boring-til-aksel-grensesnittet like mye. Det avgjør strengt installeringseffektiviteten din. Det sikrer kontinuerlig driftsstabilitet under tunge belastninger. Du trenger en perfekt passform her. Ellers blir hele drivmekanismen utsatt for katastrofalt stress. Presisjonsmaskinering spiller en kritisk rolle i denne eksakte prosessen. Det hjelper deg å oppnå en ekte drop-in-installasjon på butikkgulvet. Du unngår å kaste bort verdifulle timer på å tvinge deler som ikke stemmer sammen. Denne jevne monteringen er helt avhengig av nøyaktig boring fra produsenten. La oss utforske hvordan stramme produksjonskontroller beskytter det tunge utstyret ditt. Vi vil vise deg nøyaktig hvorfor nøyaktige klaringer betyr noe for mekanisk levetid.
Viktige takeaways
- Boringstoleranse dikterer direkte installasjonsvennligheten og den langsiktige konsentrisiteten til tannhjulet på akselen.
- Fabrikkmaskinerte ferdige boringer eliminerer variabel kvalitet og skjulte kostnader forbundet med intern modifisering av vanlig boring.
- Å velge riktig toleranse krever balansering av driftsturtall, dreiemomentbelastninger og eksisterende akselforhold mot industristandarder (ANSI/ISO).
- Riktig installasjonspraksis blir ugyldig hvis den innledende klaringen mellom boring og aksel overskrider akseptable tekniske grenser, noe som fører til vibrasjon, gnaging og kilesporskjæring.
Den skjulte koblingen mellom boringstoleranse og feil på drivsystemet
Å spare noen få dollar på tannhjul med lav toleranse gir ofte tilbakeslag. Det fører til massive utgifter i sjaktreparasjon senere. Du møter også alvorlig maskinstans når deler svikter for tidlig. Maskinering av lav kvalitet introduserer skjulte defekter i drivverket. La oss undersøke hva som skjer når dimensjoner går bort fra ideelle spesifikasjoner.
Konsekvenser av overdimensjonerte toleranser (løs passform)
Overflødig plass skaper umiddelbar mekanisk risiko for utstyret ditt. Det degraderer sammenlåsende deler raskt over tid.
- Fretting-korrosjon: Mikrobevegelser skjer konstant mellom boringen og akselen. Disse små forskyvningene forringer begge metalloverflatene over tid. Rustlignende støv vises rundt fugen. Det ødelegger skaftet totalt.
- Vibrasjon og utløp: Dårlig konsentrisitet skaper en farlig slingring under rotasjon. Denne slingringen akselererer slitasjen på rullekjeden drastisk. Den sender også skadelige vibrasjoner rett inn i motorlagrene. Girkassetetninger svikter raskt under denne eksentriske belastningen.
- Keyway Stress: For mye klaring etterlater tunge komponenter fysisk løse. Nøkkelen og settskruene må absorbere alle rotasjonsstøtbelastninger. De skjærer til slutt under dette ekstreme lokaliserte stresset. Systemet ditt mister kraftoverføringen umiddelbart.
Konsekvenser av underdimensjonerte toleranser (interferens)
For lite klaring forårsaker enorme installasjonsflaskehalser for mannskapet ditt. Vedlikeholdsteam kaster bort timer på å prøve å montere delen. De hamrer ofte tannhjulet på en standard aksel. Noen ganger bruker de industrielle fakler for å varme opp metallet. Denne desperate tilnærmingen fører til alvorlig gnaging. Galling gir permanent arr både i boringen og akseloverflaten. Du ødelegger to dyre komponenter før maskinen i det hele tatt går.
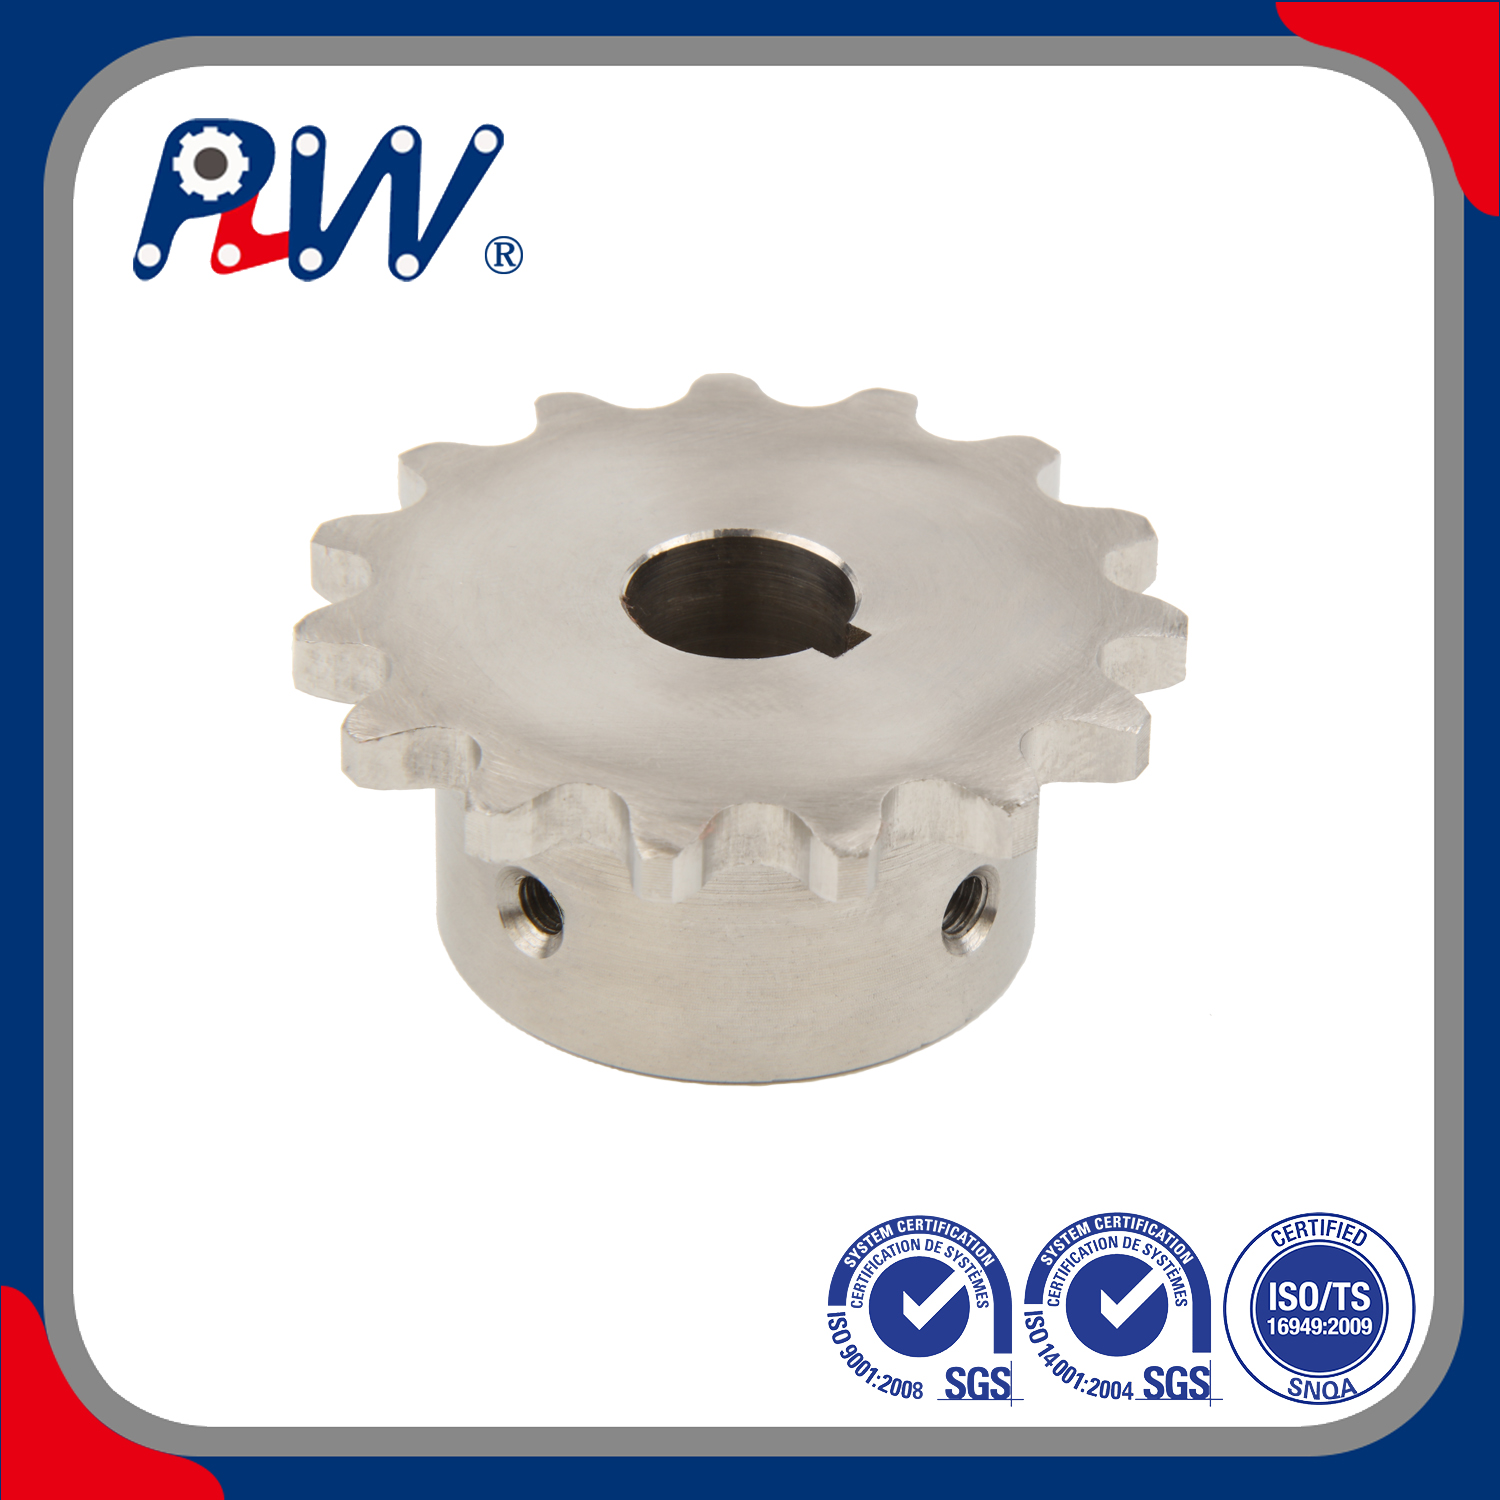
Forstå standarder for toleranse for ferdigborede tannhjul
Ingeniører er avhengige av strenge industristandarder for å styre produksjonen. Organisasjoner som ANSI (ANSI B29.1) og ISO definerer disse grunnleggende standardene globalt. De etablerer nøyaktige dimensjoner for kommersielle drivkomponenter. Dette sikrer konsistente tilpasninger på tvers av forskjellige produksjonsmerker. En skikkelig toleranse for ferdige kjedehjul eliminerer gjetting på samlebåndet.
Slip Fit vs Interference Fit
De fleste standard fabrikkboringer bruker en spesifikk slip-fit design. Vi kaller dette også en klaringspasning innen maskinteknikk. Den tillater feltinstallasjon uten spesialisert hydraulisk pressutstyr. Du kan bokstavelig talt skyve komponenten direkte på skaftet. Typiske toleranseområder svever rundt +0,001 til +0,003 tommer over den nominelle akselstørrelsen. Det nøyaktige antallet avhenger helt av den totale borediameteren.
Standard aksel-til-boring-klaringsdiagram
| Nominell akseldiameter (tommer) |
Minimum boreklaring (tommer) |
Maksimal boreklaring (tommer) |
| 0,500 til 1,000 |
+0,001 |
+0,002 |
| 1.062 til 2.000 |
+0,001 |
+0,003 |
| 2.062 til 3.000 |
+0,0015 |
+0,0035 |
| 3.062 og større |
+0,002 |
+0,004 |
Rollen til settskruer og nøkkelspor
Standard boringstoleranser fungerer synergistisk sammen med andre kritiske holdefunksjoner. De kobles intimt sammen med riktige dimensjoner for kilespor. De er avhengige av riktige skruemomentverdier. Den firkantede nøkkelen forhindrer uønsket rotasjonsglidning. Settskruene sikrer den nøyaktige aksiale posisjonen langs akselen. Hvis boringen sitter for løst, kan ikke skruene holde den fast. Delen vil vippe litt når den strammes. Denne tilten ødelegger stasjonens justering.
Plain Bore vs. Finished-Bore Industrial Sprocket: The Tolerance Factor
Kjøpere står generelt overfor to hovedløsningskategorier under anskaffelsen. Du kan kjøpe kjedehjul med vanlig boring for sekundær maskinbearbeiding. Eller du kan kjøpe fabrikkferdige deler direkte. La oss sammenligne disse to industrielle valgene.
Risikoen ved intern maskinering
Modifisering av slette boringer internt introduserer store operasjonelle risikoer. Det er notorisk vanskelig å opprettholde ekte vinkelrett. Du vil slite med å holde perfekt konsentrisitet uten spesialisert fabrikkinnredning. Standardreparasjonsdreiebenker introduserer ofte litt radial utløp. Dette skaper en farlig opphopning av mekaniske toleransefeil. Du kombinerer ved et uhell det nye boreløpet med det eksisterende akselutløpet. Sluttresultatet er et slingrende drivsystem. Det ødelegger kjeder raskt.
Fordelen med ferdig boring
Kjøpe en fabrikk industrikjedehjul med ferdig boring gir enorme driftsfordeler. Du får garantert dimensjonsnøyaktighet hver eneste gang. Du står overfor null sekundær maskineringstid på anlegget ditt. Delen kommer med umiddelbar beredskap for endelig installasjon. Du hopper over etterslepet i maskinverkstedet helt. Dette gjør at produksjonslinjene dine beveger seg jevnt. Det eliminerer skrapavfallet forårsaket av dårlige interne maskineringsforsøk. Fabrikkautomatiserte dreiebenker holder toleranser langt strammere enn manuell omarbeiding noensinne kunne.
Nøkkelevalueringskriterier: Spesifisering av riktig toleranse for søknaden din
Du må nøye avgjøre når standard kommersielle toleranser er tilstrekkelige. Noen ekstreme applikasjoner krever betydelig strammere mekaniske tilpasninger. Bruk disse spesifikke applikasjonsvariablene for å veilede din tekniske beslutning.
Høyhastighets vs. lavhastighetsstasjoner
Høyt turtallsapplikasjoner krever absolutt strammere boringstoleranser. Dette strenge kravet forhindrer eksentrisk belastning ved rask rotasjon. Det stopper sentrifugal ubalanse fra å ødelegge de dyre lagrene dine. Selv en liten luftspalte forårsaker massive vibrasjoner ved høye hastigheter. Motsatt kan drev med lav hastighet håndtere litt løsere passformer uten alvorlige vibrasjoner. De roterer sakte nok til å tilgi mindre konsentrisitetsfeil.
Reverserings- eller sjokkbelastningsapplikasjoner
Slagkraftige stasjoner krever spesialisert mekanisk pleie. Standard glidepasninger kan mislykkes raskt her. Tunge landbruksmaskiner opplever ofte disse brutale sjokkbelastningene. I disse tilfellene, en presis toleranse for ferdige kjedehjul blir helt avgjørende. Du trenger kanskje tilpassede strammere passformer for å overleve. Alternativt kan du bruke spesialiserte klemmemekanismer. Taper-lock foringer fungerer eksepsjonelt godt for alvorlige reverseringsbelastninger. De griper akselen aggressivt i alle retninger.
Skaftets tilstandsvurdering
Anta aldri at en uberørt standardboring fikser alt automatisk. Disse høykvalitetsdelene krever et dimensjonalt nøyaktig skaft under. De trenger en uskadet overflate for å fungere korrekt. Hvis skaftet ditt har dype arr, vil en tett boring binde seg umiddelbart. Mål skaftet for avsmalning eller ovalitet. Et perfekt tannhjul kan ikke fikse en ødelagt drivaksel. Du må reparere eller erstatte slitt aksel først.
Implementeringsrealiteter: Beste praksis for installasjon av ferdige boringer
Selv perfekt maskinerte komponenter krever nøye installasjonsprosedyrer. Følg disse strenge trinnene for å beskytte ditt verdifulle utstyr.
- Verifisering før installasjon: Mål alt først. Kontroller de endelige ferdige boredimensjonene innvendig. Mål den faktiske akseldiameteren ved hjelp av kalibrerte mikrometer. Gjør dette før du prøver noen fysisk installasjon. Gjett aldri passformen basert på delenummer alene.
- Forberedelse av overflaten: Rengjør skaftet grundig. Fjern all rust, skitt og gammelt fett. Avgrade alle skarpe kanter rundt kilesporsporene. Påfør et veldig lett smøremiddel på akseloverflaten. Dette forhindrer metallskader under en tett montering.
- Justering og sikring: Aksial justering er helt avgjørende. Bruk rettekanter eller laserjusteringsverktøy før du låser enheten ned. Når den er riktig justert, følg en standardisert logikk for å stramme settskruene. Sett kilesporets settskrue godt på plass først. Stram deretter 90-graders forskyvningsskruen. Denne spesifikke sekvensen minimerer intern boreforvrengning. Den opprettholder tett konsentrisitet rundt senteraksen.
Å hoppe over disse trinnene ødelegger presisjonen du nettopp har kjøpt. Behandle installasjonsprosessen som en oppgave med høy presisjon.
Konklusjon
En fabrikkkontrollert boring fungerer som en driftsforsikring. Den beskytter effektivt mot for tidlig stasjonsfeil. Det reduserer drastisk kostbare installasjonsforsinkelser på gulvet. Presisjon lønner seg alltid enormt i roterende utstyr.
Innkjøps- og ingeniørteam bør revidere sine nåværende feilfrekvenser. Se nøyaktig hvor ofte standarddisker går i stykker unødvendig. Vurder å standardisere strengt på verifiserbare, høytoleranse ferdige borekomponenter. Denne enkle innkjøpsbryteren forhindrer utallige fremtidig vedlikeholdshodepine.
Ikke gjett dine tekniske krav blindt. Rådfør deg med kvalifiserte applikasjonsingeniører i dag. De kan raskt verifisere standard borepasninger for deg. De kan også spesifisere tilpassede toleranser for krevende applikasjoner. Få den riktige passformen for maskineriet ditt. Beskytt det tunge utstyret ditt i dag.
FAQ
Spørsmål: Hva er standard toleranseområde for et kommersielt ferdig kjedehjul?
A: De fleste kommersielle ferdige boringer har en typisk klaring på +0,001 til +0,002 tommer over nominell aksel. Dette gir en jevn, manuell glidepasning. Den nøyaktige overdimensjonsvariasjonen avhenger direkte av den totale borediameteren. Større hull kan tillate litt løsere toleranser, noen ganger opp til +0,004 tommer.
Spørsmål: Hvordan påvirker boringstoleranse rullekjedens levetid?
A: For stor boreklaring forårsaker alvorlig radiell utløp. Tannhjulet vingler i hovedsak under kontinuerlig rotasjon. Denne vinglingen skaper raske, sykliske spenningstopper i drivlinjen. Disse piggene strekker kjettingleddene aggressivt. De sliter ut rullene og pinnene mye raskere enn jevne, konsentriske belastninger noensinne ville gjort.
Spørsmål: Kan et ferdig tannhjul modifiseres hvis toleransen er for stram?
A: Vi advarer sterkt mot manuelle feltmodifikasjoner som honing eller sliping. Håndpolering introduserer alltid urundhet. Det ødelegger konsentrisiteten til delen permanent. Du bør returnere komponenten til et kvalifisert maskinverksted i stedet. Alternativt kan du ganske enkelt bestille riktig fabrikkspesifikasjon for å garantere ytelsen.
Spørsmål: Hvorfor er mitt industrikjedehjul med ferdig boring vanskelig å installere på en standard aksel?
A: Installasjonsvansker kommer vanligvis fra eksisterende akseldefekter i stedet for den nye boringen. Vanlige grunnårsaker inkluderer hevede metallgrader på akselens kilespor. Du kan også ha sjampinerte skaftender fra tidligere sammenstøt. Noen ganger ble skaftet opprinnelig snudd til en overdimensjonert plusstoleranse i stedet for en nominell størrelse.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


