A lánckerék nem megfelelő felszerelése sokkal többet jelent, mint egy egyszerű mechanikai zavar. Elősegíti a rendszer idő előtti meghibásodását az egész létesítményben. Váratlan leállást okoz a kritikus termelési futások során. Rendkívül megnöveli a karbantartási költségvetését. Míg a fogprofil meghatározza a teljes terhelhetőséget, a furat és a tengely közötti interfész ugyanilyen fontos. Szigorúan meghatározza a telepítés hatékonyságát. Folyamatos üzemi stabilitást biztosít nagy terhelés mellett is. Ide tökéletes illeszkedésre van szüksége. Ellenkező esetben az egész hajtómechanizmus katasztrofális igénybevételnek van kitéve. A precíziós megmunkálás kritikus szerepet játszik ebben a folyamatban. Segít abban, hogy valódi drop-in telepítést érjen el a műhelyben. Elkerülheti az értékes órák elvesztését az össze nem illő alkatrészek összekényszerítésével. Ez a sima összeszerelés teljes mértékben a gyártó pontos furatméretezésén alapul. Fedezze fel, hogyan védik a szigorú gyártásellenőrzések nehéz berendezéseit. Pontosan megmutatjuk, miért fontosak a pontos hézagok a mechanikai élettartam szempontjából.
Kulcs elvitelek
- A furattűrés közvetlenül diktálja a könnyű beszerelést és a lánckerék hosszú távú koncentrikusságát a tengelyen.
- A gyárilag megmunkált kész furatok kiküszöbölik a házon belüli sima furatmódosítással járó változó minőséget és rejtett költségeket.
- A megfelelő tűrés kiválasztásához az üzemi fordulatszám, a nyomaték terhelések és a meglévő tengelyviszonyok kiegyensúlyozása szükséges az ipari szabványokhoz (ANSI/ISO).
- A megfelelő beépítési gyakorlat semmissé válik, ha a kezdeti furat és tengely közötti hézag meghaladja az elfogadható műszaki határértékeket, ami vibrációhoz, ránduláshoz és reteszhorony nyíráshoz vezet.
Rejtett kapcsolat a furattűrés és a meghajtórendszer hibái között
Néhány dollár megtakarítása alacsony tűréshatárú lánckerekeken gyakran borzasztóan visszaüt. Ez hatalmas kiadásokhoz vezet a későbbi tengelyjavítás során. Ezenkívül súlyos gépleállásokkal kell szembenéznie, ha az alkatrészek idő előtt meghibásodnak. Az alacsony minőségű megmunkálás rejtett hibákat okoz a hajtásláncban. Vizsgáljuk meg, mi történik, ha a méretek eltávolodnak az ideális specifikációktól.
A túlméretezett tűrés következményei (laza illeszkedés)
A túl sok hely azonnali mechanikai kockázatokat jelent a berendezés számára. Idővel gyorsan lebontja a reteszelő alkatrészeket.
- Kopáskorrózió: A furat és a tengely között folyamatosan mikromozgások történnek. Ezek az apró eltolódások idővel mindkét fémfelületet lerontják. Az ízület körül rozsdaszerű por jelenik meg. Teljesen tönkreteszi a tengelyt.
- Rezgés és kifutás: A rossz koncentrikusság veszélyes ingadozást okoz forgás közben. Ez a lötyögés drasztikusan felgyorsítja a görgőslánc kopását. Ezenkívül káros rezgéseket küld egyenesen a motor csapágyaiba. A sebességváltó tömítései gyorsan meghibásodnak ilyen excentrikus terhelés hatására.
- Reteszhornyos igénybevétel: A túlzott hézag a nehéz alkatrészeket fizikailag meglazítja. A kulcsnak és az állítócsavaroknak fel kell venniük az összes forgási lökésterhelést. Végül nyírnak ebben a szélsőséges helyi feszültségben. A rendszer azonnal elveszíti az energiaátvitelt.
Az alulméretezett tűrés következményei (interferencia)
A túl kis távolság súlyos telepítési szűk keresztmetszeteket okoz a személyzet számára. A karbantartó csapatok órákat pazarolnak az alkatrész felszerelésével. Gyakran rákalapálják a lánckereket egy szabványos tengelyre. Néha ipari fáklyát használnak a fém melegítésére. Ez a kétségbeesett megközelítés súlyos sápadtsághoz vezet. Az ütődés tartósan megsebzi mind a furatot, mind a tengelyfelületet. Két drága alkatrészt tesz tönkre, még mielőtt a gép beindulna.
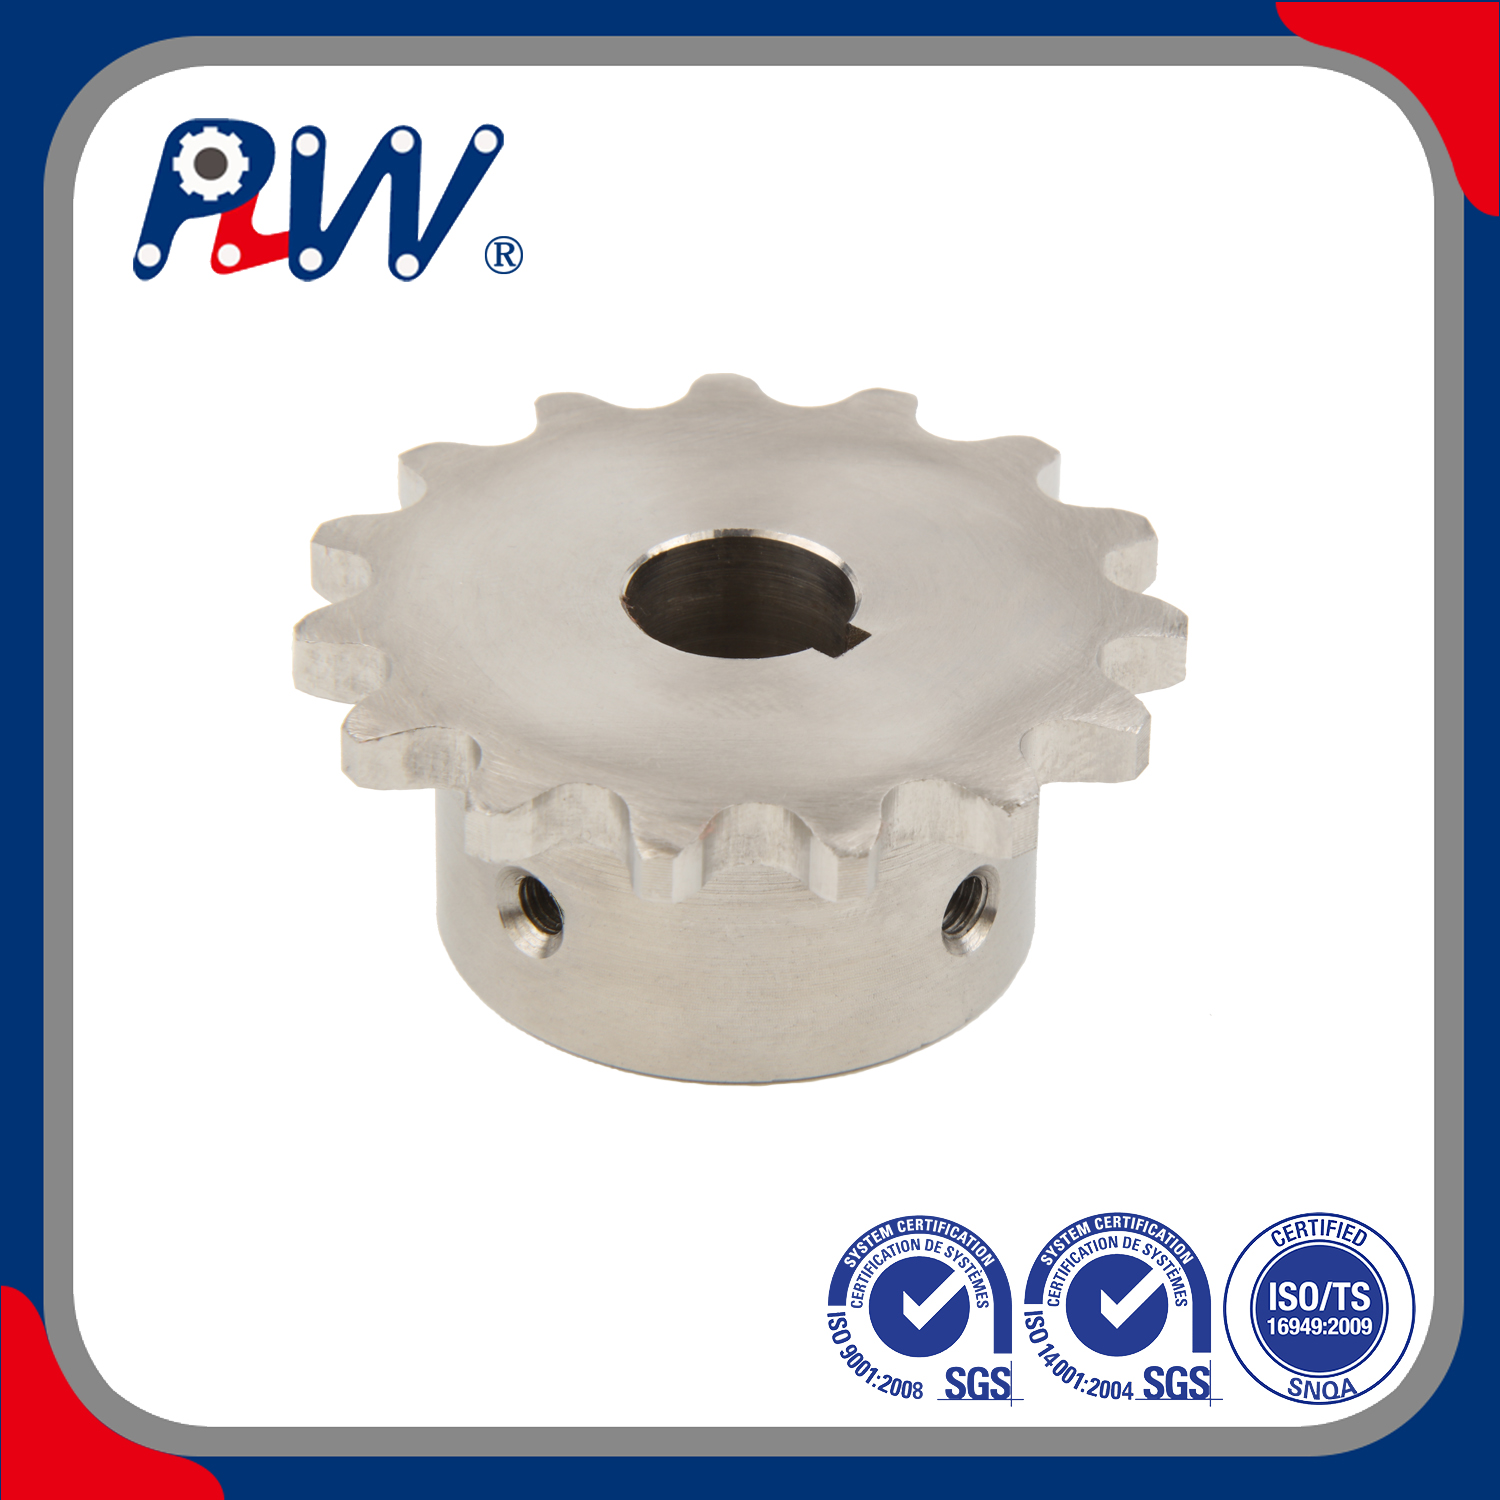
A kész furat lánckerék tűrési szabványainak megértése
A mérnökök nagymértékben támaszkodnak szigorú iparági referenciaértékekre a termelés irányításakor. Az olyan szervezetek, mint az ANSI (ANSI B29.1) és az ISO globálisan határozzák meg ezeket az alapszabványokat. Pontos méreteket határoznak meg a kereskedelmi forgalomban kapható hajtáselemek számára. Ez biztosítja a konzisztens illeszkedést a különböző gyártómárkákhoz. Egy megfelelő A kész furat lánckerék tűrése kiküszöböli a találgatásokat a futószalagon.
Slip Fit vs. Interference Fit
A legtöbb szabványos gyári furat speciális csúszó illeszkedést alkalmaz. Ezt a gépészetben hézagillesztésnek is nevezzük. Lehetővé teszi a szántóföldi telepítést speciális hidraulikus présberendezések nélkül. Az alkatrészt szó szerint közvetlenül a tengelyre csúsztathatja. A tipikus tűréstartományok +0,001 és +0,003 hüvelyk között mozognak a névleges tengelyméret felett. A pontos szám teljes mértékben a furat teljes átmérőjétől függ.
Szabványos tengely-furathézag diagram
| Névleges tengelyátmérő (hüvelyk) |
Minimális furathézag (hüvelyk) |
Maximális furathézag (hüvelyk) |
| 0,500 és 1000 között |
+0,001 |
+0,002 |
| 1,062 és 2,000 között |
+0,001 |
+0,003 |
| 2,062 és 3,000 között |
+0,0015 |
+0,0035 |
| 3.062 és nagyobb |
+0,002 |
+0,004 |
A rögzítőcsavarok és kulcshornyok szerepe
A szabványos furattűrések szinergikusan működnek más kritikus tartási jellemzőkkel együtt. Szorosan párosulnak a megfelelő reteszhorony-mélyítési méretekkel. Ezek nagymértékben támaszkodnak a helyes beállítócsavar-nyomatékértékekre. A négyzet alakú kulcs megakadályozza a nem kívánt forgási csúszást. A rögzítőcsavarok biztosítják a pontos axiális helyzetet a tengely mentén. Ha a furat túl lazán illeszkedik, a csavarok nem tudják megtartani. Meghúzáskor az alkatrész kissé megdől. Ez a dőlés tönkreteszi a hajtás beállítását.
Sima furat kontra készfuratú ipari lánckerék: A toleranciafaktor
A vásárlók általában két fő megoldási kategóriával szembesülnek a beszerzés során. Vásárolhat sima furatú lánckereket másodlagos házon belüli megmunkáláshoz. Vagy vásárolhat közvetlenül gyárilag kész alkatrészeket. Hasonlítsuk össze ezt a két ipari választást.
A házon belüli megmunkálás kockázata
A sima furatok házon belüli módosítása jelentős működési kockázatokkal jár. Köztudottan nehéz fenntartani a valódi merőlegességet. Speciális gyári rögzítés nélkül küzdeni fog a tökéletes koncentrikusság megőrzéséért. A szabványos javítóesztergagépek gyakran enyhe sugárirányú kifutást okoznak. Ez a mechanikai tűréshibák veszélyes felhalmozódását eredményezi. Véletlenül kombinálja az új furatkivágást a meglévő tengelykivágással. A végeredmény egy rosszul billegő hajtásrendszer. Gyorsan tönkreteszi a láncokat.
A kész furat előnye
Gyár vásárlása A kész furatú ipari lánckerék óriási működési előnyöket biztosít. Garantált méretpontosságot kap minden egyes alkalommal. A létesítményben nulla másodlagos megmunkálási idővel kell szembenéznie. Az alkatrész azonnali készenléttel érkezik a végső beépítésre. Teljesen kihagyja a gépműhely lemaradását. Ez biztosítja a gyártósorok zökkenőmentes mozgását. Megszünteti a rossz belső megmunkálási kísérletekből származó hulladékhulladékot. A gyári automata esztergagépek sokkal szigorúbb tűréseket tesznek lehetővé, mint a kézi utómunkálatok valaha is képesek lettek volna.
Kulcsfontosságú értékelési kritériumok: Megfelelő tolerancia meghatározása az alkalmazáshoz
Gondosan el kell döntenie, hogy mikor elegendőek a szokásos kereskedelmi tűréshatárok. Egyes szélsőséges alkalmazások lényegesen szorosabb mechanikai illeszkedést igényelnek. Használja ezeket a speciális alkalmazási változókat a mérnöki döntések irányítására.
Nagy sebességű és alacsony sebességű meghajtók
A nagy fordulatszámú alkalmazások szigorúbb furattűrést igényelnek. Ez a szigorú követelmény megakadályozza az excentrikus terhelést a gyors forgás során. Megakadályozza, hogy a centrifugális kiegyensúlyozatlanság tönkretegye drága csapágyait. Még egy apró légrés is hatalmas vibrációt okoz nagy sebességnél. Ezzel szemben a kis sebességű meghajtók kissé lazább illesztéseket is képesek kezelni erős vibráció nélkül. Elég lassan forognak ahhoz, hogy elnézzék a kisebb koncentrikus hibákat.
Tolatásos vagy lökésterheléses alkalmazások
A nagy ütésű meghajtók speciális mechanikai gondozást igényelnek. A normál csúszó illesztések itt gyorsan meghiúsulhatnak. A nehéz mezőgazdasági gépek gyakran tapasztalják ezeket a brutális sokkterheléseket. Ezekben az esetekben egy pontos a kész furat lánckerék tűrése abszolút elsődlegessé válik. A túléléshez szükséged lehet egyéni szűkebb szabásúakra. Alternatív megoldásként használhat speciális rögzítőmechanizmusokat. A kúpos záróperselyek rendkívül jól működnek súlyos hátrameneti terheléseknél. Agresszíven markolják a tengelyt minden irányban.
Tengely állapotának felmérése
Soha ne feltételezze, hogy egy eredeti szabványos furat mindent automatikusan megjavít. Ezekhez a kiváló minőségű alkatrészekhez méretpontos tengely szükséges alatta. A megfelelő működéshez sértetlen felületre van szükségük. Ha a szár mélyen hegesedik, egy szűk furat azonnal megtapad. Mérje meg a tengely elvékonyodását vagy oválisságát. Egy tökéletes lánckerék nem tudja megjavítani a tönkrement hajtótengelyt. Először meg kell javítania vagy ki kell cserélnie a kopott tengelyt.
Megvalósítási valóság: Bevált gyakorlatok kész furatok beszereléséhez
Még a tökéletesen megmunkált alkatrészek is gondos beszerelési eljárást igényelnek. Kövesse ezeket a szigorú lépéseket, hogy megóvja értékes felszerelését.
- Telepítés előtti ellenőrzés: Először mérjen meg mindent. Ellenőrizze a végleges kész furat méreteit belül. Mérje meg a tényleges tengelyátmérőt kalibrált mikrométerekkel. Ezt a fizikai telepítés megkezdése előtt tegye meg. Soha ne tippelje meg az illeszkedést pusztán a cikkszámok alapján.
- Felület előkészítés: Alaposan tisztítsa meg a tengelyt. Távolítson el minden rozsdát, szennyeződést és régi zsírt. Sorjázza le az éles széleket a kulcshornyok körül. Vigyen fel nagyon könnyű kenőanyagot a tengely felületére. Ez megakadályozza, hogy a fém megpattanjon a szorosan csúszó-illesztő telepítés során.
- Igazítás és rögzítés: Az axiális igazítás abszolút kritikus. Használjon egyenes éleket vagy lézeres beállító eszközöket, mielőtt lereteszelné az egységet. A megfelelő beállítás után kövesse a szabványos logikát a rögzítőcsavarok meghúzásakor. Először rögzítse erősen a kulcshorony rögzítőcsavarját. Ezután húzza meg a 90 fokos eltolócsavart. Ez a speciális sorrend minimalizálja a belső furat torzulását. Fenntartja a szűk koncentrikusságot a középtengely körül.
Ezen lépések kihagyása tönkreteszi az éppen vásárolt pontosságot. A telepítési folyamatot nagy pontosságú feladatként kezelje.
Következtetés
A gyárilag vezérelt furat működési biztosításként működik. Hatékonyan véd a hajtás idő előtti meghibásodása ellen. Drasztikusan csökkenti a költséges telepítési késéseket a padlón. A forgó berendezésben mindig kifizetődő a precizitás.
A beszerzési és mérnöki csapatoknak ellenőrizniük kell jelenlegi hibaarányukat. Tekintse át pontosan, milyen gyakran tönkremennek a szabványos meghajtók szükségtelenül. Fontolja meg a szigorú szabványosítást az ellenőrizhető, nagy toleranciájú kész furatelemeken. Ez az egyszerű beszerzési kapcsoló számtalan jövőbeni karbantartási fejfájást megelőz.
Ne találgassa vakon mérnöki követelményeit. Konzultáljon képzett alkalmazásmérnökökkel még ma. Gyorsan ellenőrizhetik, hogy a szabványos furat illeszkedik-e az Ön számára. Egyéni tűréshatárokat is megadhatnak a nagy igénybevételt jelentő alkalmazásokhoz. Szerezze meg a gépéhez illőt. Védje nehéz felszerelését még ma.
GYIK
K: Mi a szabványos tűréstartomány a kereskedelmi forgalomban kapható kész furatú lánckerékhez?
V: A legtöbb kereskedelemben kapható kész furat tipikus +0,001 és +0,002 hüvelyk közötti hézagot céloz meg a névleges tengelyhez képest. Ez sima, kézi csúszó illeszkedést tesz lehetővé. A pontos túlméretváltozás közvetlenül a teljes furatátmérőtől függ. A nagyobb furatok kissé lazább tűréseket tesznek lehetővé, néha akár +0,004 hüvelykig is.
K: Hogyan befolyásolja a furattűrés a görgős lánc élettartamát?
V: A túlzott furathézag súlyos sugárirányú kifutást okoz. A lánckerék lényegében inog folyamatos forgás közben. Ez az ingadozás gyors, ciklikus feszültségcsúcsokat hoz létre a hajtásláncban. Ezek a tüskék agresszíven megfeszítik a láncszemeket. Sokkal gyorsabban kopnak el a görgők és a csapok, mint az állandó, koncentrikus terhelések valaha.
K: Módosítható a kész furatú lánckerék, ha a tűrés túl szűk?
V: Erősen óvakodunk az olyan kézi terepi módosításoktól, mint a hónolás vagy csiszolás. A kézi polírozás mindig a gömbölyűséget eredményezi. Véglegesen tönkreteszi az alkatrész koncentrikusságát. Ehelyett küldje vissza az alkatrészt egy minősített műhelybe. Alternatív megoldásként egyszerűen rendelje meg a megfelelő gyári specifikációt a teljesítmény garantálásához.
K: Miért nehéz a kész furatú ipari lánckereket szabványos tengelyre szerelni?
V: A szerelési nehézségek általában a meglévő tengelyhibákból adódnak, nem pedig az új furatból. A gyakori kiváltó okok közé tartozik a megemelkedett fémsorja a tengely hornyán. Előfordulhat, hogy a tengelyvégek gombamódosodtak a korábbi ütközések miatt. Néha a tengelyt eredetileg túlméretezett plusz tűrésre fordították a névleges méret helyett.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


