ການປັບ sprocket ທີ່ບໍ່ຖືກຕ້ອງສະແດງໃຫ້ເຫັນຫຼາຍກ່ວາຄວາມລົບກວນກົນຈັກງ່າຍດາຍ. ມັນເຮັດໃຫ້ເກີດຄວາມລົ້ມເຫຼວຂອງລະບົບກ່ອນໄວອັນຄວນໃນທົ່ວສະຖານທີ່ທັງຫມົດຂອງທ່ານ. ມັນເຮັດໃຫ້ເກີດການຢຸດເຮັດວຽກທີ່ບໍ່ຄາດຄິດໃນລະຫວ່າງການຜະລິດທີ່ສໍາຄັນ. ມັນເຮັດໃຫ້ງົບປະມານບໍາລຸງຮັກສາຂອງທ່ານເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍ. ໃນຂະນະທີ່ຂໍ້ມູນແຂ້ວກໍານົດຄວາມສາມາດໃນການໂຫຼດໂດຍລວມ, ການໂຕ້ຕອບຂອງ bore-to-shaft ມີຄວາມສໍາຄັນຫຼາຍ. ມັນກໍານົດປະສິດທິພາບການຕິດຕັ້ງຂອງທ່ານຢ່າງເຂັ້ມງວດ. ມັນຮັບປະກັນຄວາມຫມັ້ນຄົງຂອງການດໍາເນີນງານຢ່າງຕໍ່ເນື່ອງພາຍໃຕ້ການໂຫຼດຫນັກ. ທ່ານຕ້ອງການ ເໝາະ ສົມທີ່ສຸດຢູ່ທີ່ນີ້. ຖ້າບໍ່ດັ່ງນັ້ນ, ກົນໄກການຂັບທັງຫມົດທົນທຸກຄວາມກົດດັນໄພພິບັດ. ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາມີບົດບາດສໍາຄັນໃນຂະບວນການທີ່ແນ່ນອນນີ້. ມັນຊ່ວຍໃຫ້ທ່ານບັນລຸການຕິດຕັ້ງການຫຼຸດລົງທີ່ແທ້ຈິງໃນຊັ້ນຮ້ານ. ທ່ານຫຼີກເວັ້ນການເສຍຊົ່ວໂມງທີ່ມີຄ່າບັງຄັບໃຫ້ພາກສ່ວນທີ່ບໍ່ກົງກັນ. ການປະກອບທີ່ລຽບງ່າຍນີ້ແມ່ນອີງໃສ່ການຂະຫນາດເຈາະທີ່ຖືກຕ້ອງຈາກຜູ້ຜະລິດ. ໃຫ້ພວກເຮົາຄົ້ນຫາວິທີການຄວບຄຸມການຜະລິດທີ່ເຄັ່ງຄັດປົກປ້ອງອຸປະກອນຫນັກຂອງທ່ານ. ພວກເຮົາຈະສະແດງໃຫ້ທ່ານເຫັນຢ່າງແນ່ນອນວ່າເປັນຫຍັງການເກັບກູ້ທີ່ແນ່ນອນຈຶ່ງສໍາຄັນຕໍ່ອາຍຸຂອງກົນຈັກ.
Key Takeaways
- ຄວາມທົນທານເຈາະໂດຍກົງ dictates ຄວາມງ່າຍຂອງການຕິດຕັ້ງແລະຄວາມເຂັ້ມຂຸ້ນໃນໄລຍະຍາວຂອງ sprocket ສຸດ shaft ໄດ້.
- ເຈາະສຳເລັດຮູບທີ່ເຮັດດ້ວຍເຄື່ອງຈັກຈາກໂຮງງານຈະກຳຈັດຄຸນນະພາບທີ່ປ່ຽນແປງໄດ້ ແລະຄ່າໃຊ້ຈ່າຍທີ່ເຊື່ອງໄວ້ທີ່ກ່ຽວຂ້ອງກັບການດັດແປງເຈາະໃນເຮືອນ.
- ການເລືອກຄວາມທົນທານທີ່ຖືກຕ້ອງຮຽກຮ້ອງໃຫ້ມີການດຸ່ນດ່ຽງການດໍາເນີນງານ RPM, ການໂຫຼດຂອງແຮງບິດ, ແລະເງື່ອນໄຂ shaft ທີ່ມີຢູ່ແລ້ວຕໍ່ກັບມາດຕະຖານອຸດສາຫະກໍາ (ANSI / ISO).
- ການປະຕິບັດການຕິດຕັ້ງທີ່ຖືກຕ້ອງຈະຖືກຍົກເລີກຖ້າຫາກວ່າການເກັບກູ້ທໍ່ກັບ shaft ເບື້ອງຕົ້ນເກີນຂອບເຂດຈໍາກັດດ້ານວິສະວະກໍາທີ່ຍອມຮັບ, ນໍາໄປສູ່ການສັ່ນສະເທືອນ, ຄວາມວຸ່ນວາຍ, ແລະການຕັດຂອງຄີ.
ການເຊື່ອມໂຍງທີ່ເຊື່ອງໄວ້ລະຫວ່າງຄວາມທົນທານຂອງ Bore ແລະຄວາມລົ້ມເຫຼວຂອງລະບົບ Drive
ການປະຫຍັດເງິນສອງສາມໂດລາໃນ sprockets ຄວາມທົນທານຕ່ໍາມັກຈະ backfires ຂີ້ຮ້າຍ. ມັນນໍາໄປສູ່ຄ່າໃຊ້ຈ່າຍອັນໃຫຍ່ຫຼວງໃນການສ້ອມແປງ shaft ຕໍ່ມາ. ນອກຈາກນັ້ນ, ທ່ານຍັງປະເຊີນກັບການຢຸດເຊົາເຄື່ອງຈັກຢ່າງຮ້າຍແຮງເມື່ອພາກສ່ວນຕ່າງໆລົ້ມເຫລວກ່ອນໄວອັນຄວນ. ເຄື່ອງຈັກທີ່ມີຄຸນນະພາບຕ່ໍາແນະນໍາຂໍ້ບົກພ່ອງທີ່ເຊື່ອງໄວ້ໃນລົດໄຟຂັບລົດຂອງທ່ານ. ໃຫ້ພວກເຮົາກວດເບິ່ງສິ່ງທີ່ເກີດຂື້ນໃນເວລາທີ່ຂະຫນາດເລື່ອນອອກໄປຈາກເງື່ອນໄຂທີ່ເຫມາະສົມ.
ຜົນສະທ້ອນຂອງຄວາມທົນທານຂະຫນາດໃຫຍ່ (Loose Fit)
ພື້ນທີ່ເກີນຈະສ້າງຄວາມສ່ຽງທາງດ້ານກົນຈັກໃນທັນທີສໍາລັບອຸປະກອນຂອງທ່ານ. ມັນ degrades ພາກສ່ວນ interlocking ຢ່າງໄວວາໃນໄລຍະເວລາ.
- Fretting Corrosion: ການເຄື່ອນໄຫວຈຸນລະພາກເກີດຂຶ້ນລະຫວ່າງ bore ແລະ shaft ຢ່າງຕໍ່ເນື່ອງ. ການປ່ຽນແປງນ້ອຍໆເຫຼົ່ານີ້ເຮັດໃຫ້ພື້ນຜິວໂລຫະທັງສອງຊຸດໂຊມລົງຕາມເວລາ. ຂີ້ຝຸ່ນຄ້າຍຄື rust ປາກົດຢູ່ອ້ອມຮອບຮ່ວມກັນ. ມັນ ruins shaft ຫມົດ.
- ການສັ່ນສະເທືອນ & ການແລ່ນ: ຄວາມເຂັ້ມຂຸ້ນທີ່ບໍ່ດີເຮັດໃຫ້ການສັ່ນສະເທືອນອັນຕະລາຍໃນລະຫວ່າງການຫມຸນ. wobble ນີ້ເລັ່ງໃສ່ຕ່ອງໂສ້ roller ຢ່າງຮຸນແຮງ. ມັນຍັງສົ່ງການສັ່ນສະເທືອນທີ່ເປັນອັນຕະລາຍໂດຍກົງເຂົ້າໄປໃນລູກປືນມໍເຕີ. ປະທັບຕາ Gearbox ລົ້ມເຫລວຢ່າງໄວວາພາຍໃຕ້ການໂຫຼດ eccentric ນີ້.
- Keyway Stress: ການເກັບກູ້ເກີນເຮັດໃຫ້ອົງປະກອບທີ່ຫນັກຫນ່ວງຢູ່ໃນຮ່າງກາຍ. ຄີແລະ screws ທີ່ກໍານົດໄວ້ຕ້ອງດູດເອົາການໂຫຼດຊ໊ອກພືດຫມູນວຽນທັງຫມົດ. ໃນທີ່ສຸດພວກມັນຈະຫຼົ່ນລົງພາຍໃຕ້ຄວາມກົດດັນທີ່ເປັນທ້ອງຖິ່ນທີ່ຮຸນແຮງນີ້. ລະບົບຂອງທ່ານສູນເສຍການສົ່ງໄຟຟ້າທັນທີ.
ຜົນສະທ້ອນຂອງຄວາມທົນທານຫນ້ອຍ (ການແຊກແຊງ)
ການເກັບກູ້ໜ້ອຍເກີນໄປເຮັດໃຫ້ເກີດການຕິດຂັດອັນໃຫຍ່ຫຼວງຕໍ່ລູກເຮືອຂອງທ່ານ. ທີມງານບໍາລຸງຮັກສາເສຍເວລາຫຼາຍຊົ່ວໂມງເພື່ອພະຍາຍາມຕິດຕັ້ງສ່ວນ. ເຂົາເຈົ້າມັກຄ້ອນເຫລັກໃສ່ຕອກມາດຕະຖານ. ບາງຄັ້ງພວກເຂົາໃຊ້ໂຄມໄຟອຸດສາຫະກໍາເພື່ອໃຫ້ຄວາມຮ້ອນຂອງໂລຫະ. ວິທີການທີ່ສິ້ນຫວັງນີ້ນໍາໄປສູ່ການ galling ຮ້າຍແຮງ. Galling ຮອຍແປ້ວຢ່າງຖາວອນທັງຫນ້າເຈາະແລະຫນ້າກາກ. ທ່ານທໍາລາຍສອງອົງປະກອບລາຄາແພງກ່ອນທີ່ເຄື່ອງຈະແລ່ນ.
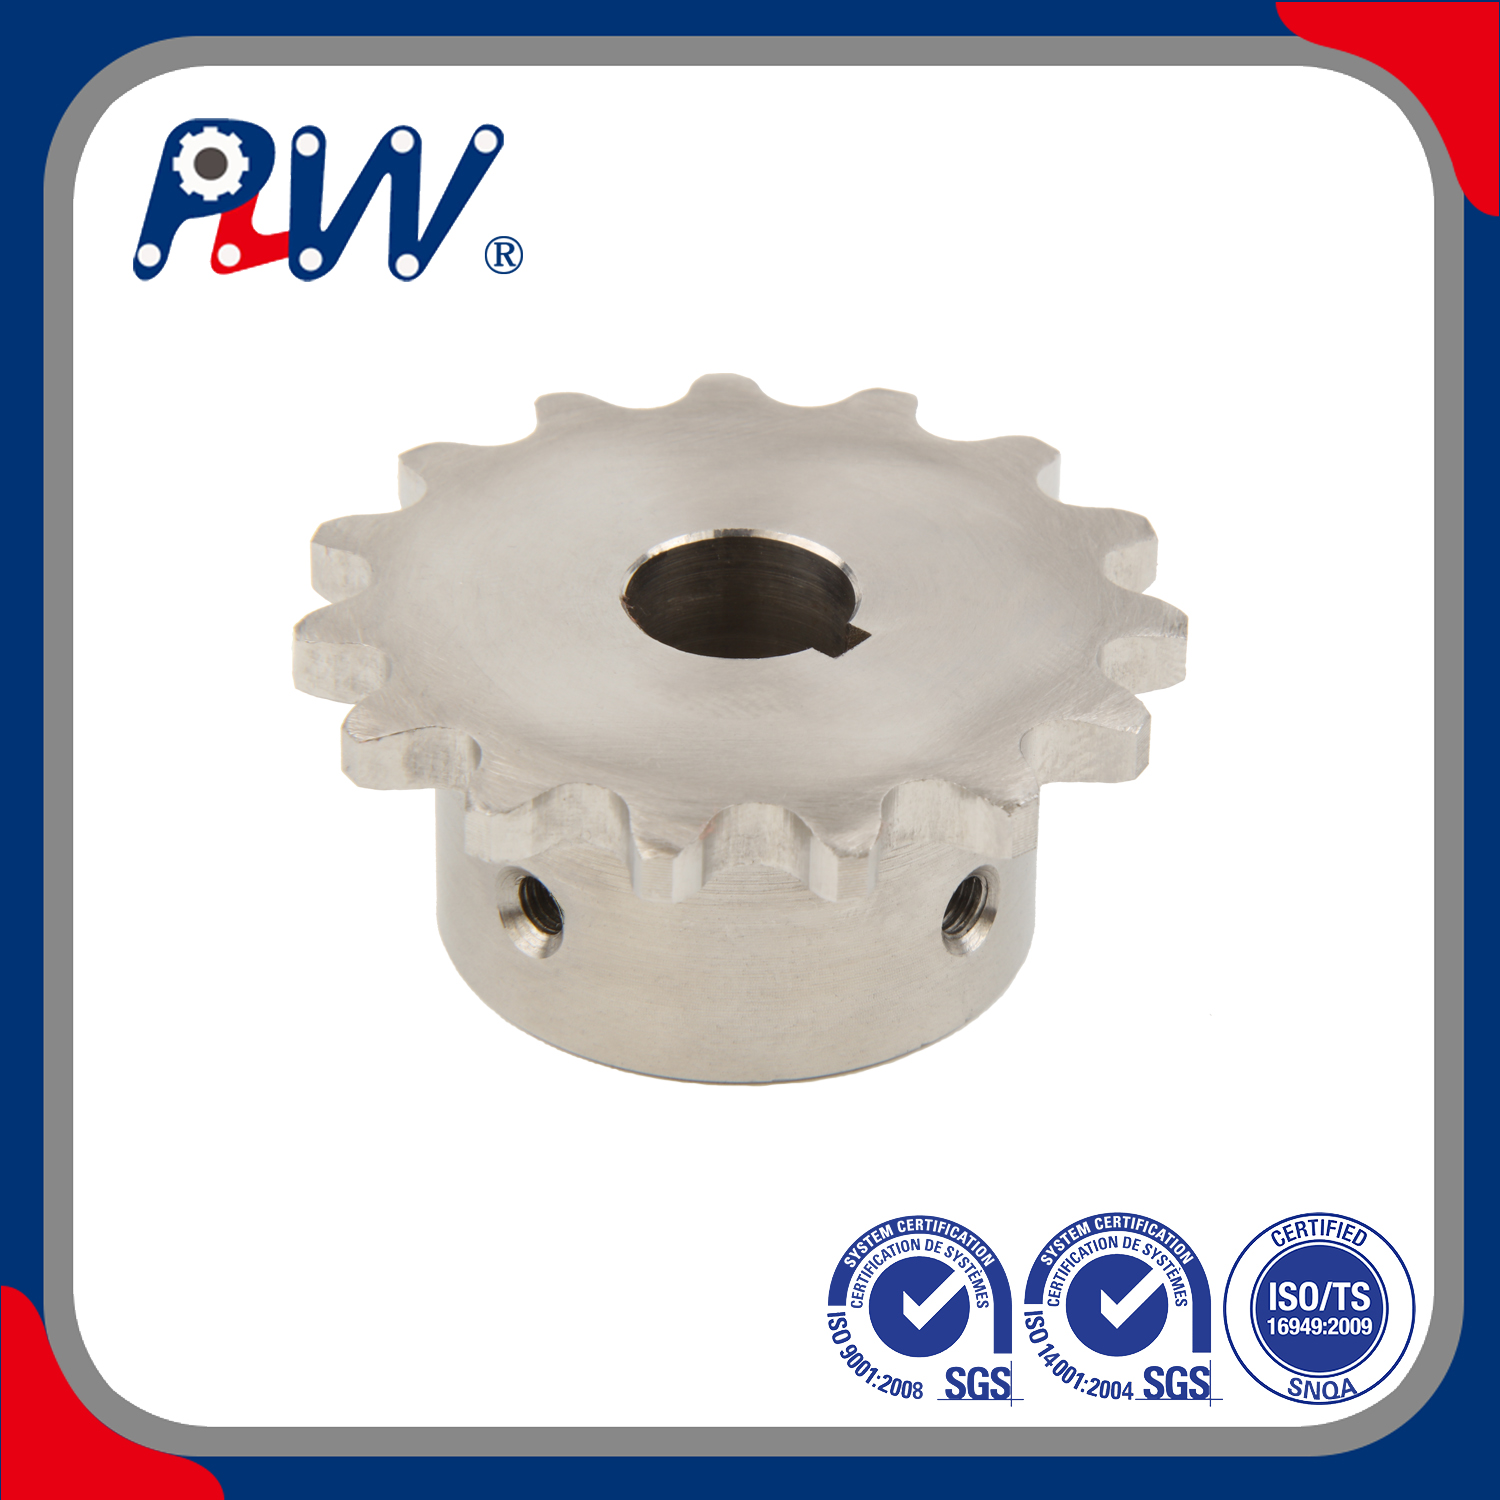
ຄວາມເຂົ້າໃຈມາດຕະຖານຄວາມທົນທານຂອງ Bore Sprocket ສໍາເລັດຮູບ
ວິສະວະກອນອີງໃສ່ມາດຕະຖານອຸດສາຫະກໍາທີ່ເຂັ້ມງວດຫຼາຍເພື່ອນໍາພາການຜະລິດ. ອົງການຈັດຕັ້ງເຊັ່ນ ANSI (ANSI B29.1) ແລະ ISO ກໍານົດມາດຕະຖານພື້ນຖານເຫຼົ່ານີ້ໃນທົ່ວໂລກ. ພວກເຂົາເຈົ້າສ້າງຂະຫນາດທີ່ແນ່ນອນສໍາລັບອົງປະກອບຂັບລົດການຄ້າ. ນີ້ຮັບປະກັນຄວາມສອດຄ່ອງກັນໃນທົ່ວຍີ່ຫໍ້ການຜະລິດທີ່ແຕກຕ່າງກັນ. ເໝາະສົມ ຄວາມທົນທານຂອງ sprocket bore ສໍາເລັດ ຮູບລົບລ້າງການຄາດເດົາກ່ຽວກັບສາຍການປະກອບ.
Slip Fit ທຽບກັບ Interference Fit
ໂຮງງານຜະລິດມາດຕະຖານສ່ວນໃຫຍ່ໃຊ້ການອອກແບບທີ່ເຫມາະສົມກັບ slip ສະເພາະ. ພວກເຮົາຍັງເອີ້ນອັນນີ້ວ່າເປັນການເກັບກູ້ໃນດ້ານວິສະວະກໍາກົນຈັກ. ມັນອະນຸຍາດໃຫ້ຕິດຕັ້ງພາກສະຫນາມໂດຍບໍ່ມີອຸປະກອນກົດໄຮໂດຼລິກພິເສດ. ທ່ານສາມາດເລື່ອນອົງປະກອບໂດຍກົງໃສ່ shaft ໄດ້. ລະດັບຄວາມທົນທານປົກກະຕິ hover ປະມານ +0.001 ຫາ +0.003 ນິ້ວຫຼາຍກວ່າຂະຫນາດ shaft ນາມ. ຕົວເລກທີ່ແນ່ນອນແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງເຈາະທັງໝົດ.
ຕາຕະລາງການເກັບກູ້ມາດຕະຖານ Shaft ທີ່ຈະເຈາະເຈາະ
| nominal Shaft Diameter (Inches) |
Minimum Bore Clearance (Inches) |
Maximum Bore Clearance (Inches) |
| 0.500 ຫາ 1.000 |
+0.001 |
+0.002 |
| 1.062 ຫາ 2.000 |
+0.001 |
+0.003 |
| 2.062 ຫາ 3.000 |
+0.0015 |
+0.0035 |
| 3.062 ແລະໃຫຍ່ກວ່າ |
+0.002 |
+0.004 |
ບົດບາດຂອງ Screws ແລະ Keyways
ຄວາມທົນທານມາດຕະຖານເຮັດວຽກຮ່ວມກັນຄຽງຄູ່ກັບຄຸນສົມບັດການຖືສຳຄັນອື່ນໆ. ພວກມັນຈັບຄູ່ກັນຢ່າງສະໜິດສະໜົມກັບຂະ ໜາດ ຫຼັກທີ່ເໝາະສົມ. ພວກເຂົາເຈົ້າອີງໃສ່ຫຼາຍສຸດຄ່າ torque screw ທີ່ກໍານົດໄວ້ທີ່ຖືກຕ້ອງ. ປຸ່ມສີ່ຫຼ່ຽມປ້ອງກັນການເລື່ອນການຫມຸນທີ່ບໍ່ຕ້ອງການ. screws ທີ່ກໍານົດໄວ້ຮັບປະກັນຕໍາແຫນ່ງແກນທີ່ຊັດເຈນຕາມ shaft. ຖ້າທໍ່ເຈາະນັ້ນວ່າງເກີນໄປ, screws ບໍ່ສາມາດຖືມັນໄດ້. ສ່ວນຈະອຽງເລັກນ້ອຍເມື່ອຖືກມັດ. ການອຽງນີ້ທໍາລາຍການຈັດຮຽງຂອງໄດຂອງທ່ານ.
Plain Bore ທຽບກັບ Sprocket ອຸດສາຫະກໍາສໍາເລັດຮູບ-Bore: ປັດໄຈຄວາມທົນທານ
ຜູ້ຊື້ໂດຍທົ່ວໄປຈະປະເຊີນກັບສອງປະເພດການແກ້ໄຂຕົ້ນຕໍໃນລະຫວ່າງການຈັດຊື້. ທ່ານສາມາດຊື້ sprockets ເຈາະທໍາມະດາສໍາລັບການເຄື່ອງຈັກໃນເຮືອນຮອງ. ຫຼືທ່ານສາມາດຊື້ຊິ້ນສ່ວນທີ່ສໍາເລັດຮູບຈາກໂຮງງານໂດຍກົງ. ໃຫ້ພວກເຮົາປຽບທຽບສອງທາງເລືອກອຸດສາຫະກໍາເຫຼົ່ານີ້.
ຄວາມສ່ຽງຂອງເຄື່ອງຈັກໃນເຮືອນ
ການປັບປຸງການເຈາະທໍາມະດາພາຍໃນເຮືອນແນະນໍາຄວາມສ່ຽງຕໍ່ການດໍາເນີນງານທີ່ສໍາຄັນ. ມັນເປັນການຍາກທີ່ຈະຮັກສາ perpendicular ທີ່ແທ້ຈິງ. ທ່ານຈະພະຍາຍາມຮັກສາຄວາມເຂັ້ມຂຸ້ນທີ່ສົມບູນແບບໂດຍບໍ່ມີການຕິດຕັ້ງໂຮງງານພິເສດ. ເຄື່ອງກຶງການສ້ອມແປງມາດຕະຖານມັກຈະແນະນໍາການແລ່ນ radial ເລັກນ້ອຍ. ນີ້ສ້າງການສະສົມອັນຕະລາຍຂອງຄວາມຜິດພາດຄວາມທົນທານຂອງກົນຈັກ. ທ່ານບໍ່ຕັ້ງໃຈສົມທົບການເຈາະໃໝ່ຂອງເຈົ້າກັບ runout shaft ທີ່ມີຢູ່ແລ້ວ. ຜົນສຸດທ້າຍແມ່ນລະບົບຂັບຖ່າຍບໍ່ດີ. ມັນທໍາລາຍລະບົບຕ່ອງໂສ້ຢ່າງໄວວາ.
ຄວາມໄດ້ປຽບຂອງ Finished-Bore
ຊື້ໂຮງງານ sprocket ອຸດສາຫະກໍາສໍາເລັດຮູບ ໃຫ້ຜົນປະໂຫຍດການດໍາເນີນງານຢ່າງຫຼວງຫຼາຍ. ທ່ານໄດ້ຮັບຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບທີ່ຮັບປະກັນທຸກໆຄັ້ງ. ທ່ານປະເຊີນກັບເວລາເຄື່ອງຈັກຂັ້ນສອງສູນຢູ່ສະຖານທີ່ຂອງທ່ານ. ພາກສ່ວນມາຮອດດ້ວຍຄວາມພ້ອມໃນທັນທີສໍາລັບການຕິດຕັ້ງຂັ້ນສຸດທ້າຍ. ທ່ານຂ້າມ backlog ຮ້ານເຄື່ອງທັງຫມົດ. ນີ້ເຮັດໃຫ້ສາຍການຜະລິດຂອງທ່ານເຄື່ອນຍ້າຍໄດ້ອຍ່າງລຽບງ່າຍ. ມັນກໍາຈັດສິ່ງເສດເຫຼືອຂີ້ເຫຍື້ອທີ່ເກີດຈາກຄວາມພະຍາຍາມເຄື່ອງຈັກພາຍໃນທີ່ບໍ່ດີ. ເຄື່ອງກຶງອັດຕະໂນມັດຂອງໂຮງງານຖືຄວາມທົນທານໄດ້ໄກກວ່າການເຮັດວຽກຄືນໃຫມ່ດ້ວຍມື.
ເງື່ອນໄຂການປະເມີນຜົນທີ່ສໍາຄັນ: ການກໍານົດຄວາມທົນທານທີ່ຖືກຕ້ອງສໍາລັບຄໍາຮ້ອງສະຫມັກຂອງທ່ານ
ທ່ານຕ້ອງຕັດສິນໃຈຢ່າງລະມັດລະວັງເມື່ອຄວາມທົນທານທາງການຄ້າມາດຕະຖານພຽງພໍ. ບາງແອັບພລິເຄຊັນທີ່ຮຸນແຮງຕ້ອງການຄວາມສອດຄ່ອງຂອງກົນຈັກທີ່ເຄັ່ງຄັດກວ່າ. ໃຊ້ຕົວແປຄໍາຮ້ອງສະຫມັກສະເພາະເຫຼົ່ານີ້ເພື່ອນໍາພາການຕັດສິນໃຈດ້ານວິສະວະກໍາຂອງທ່ານ.
ຄວາມໄວສູງທຽບກັບຂັບຄວາມໄວສູງ
ຄໍາຮ້ອງສະຫມັກ RPM ສູງຢ່າງແທ້ຈິງຮຽກຮ້ອງໃຫ້ມີຄວາມທົນທານຂອງການເບື່ອທີ່ເຄັ່ງຄັດ. ຂໍ້ກໍານົດທີ່ເຄັ່ງຄັດນີ້ປ້ອງກັນການໂຫຼດ eccentric ໃນລະຫວ່າງການຫມຸນໄວ. ມັນຢຸດເຊົາຄວາມບໍ່ສົມດຸນຂອງ centrifugal ຈາກການທໍາລາຍລູກປືນລາຄາແພງຂອງເຈົ້າ. ເຖິງແມ່ນວ່າຊ່ອງຫວ່າງອາກາດນ້ອຍໆກໍ່ເຮັດໃຫ້ເກີດການສັ່ນສະເທືອນອັນໃຫຍ່ຫຼວງໃນຄວາມໄວສູງ. ໃນທາງກັບກັນ, ໄດຣຟ໌ທີ່ມີຄວາມໄວຕໍ່າສາມາດຮັບມືກັບການຊັກເລັກນ້ອຍໄດ້ໂດຍບໍ່ມີການສັ່ນສະເທືອນທີ່ຮຸນແຮງ. ພວກມັນຫມູນວຽນຊ້າໆພຽງພໍທີ່ຈະໃຫ້ອະໄພຄວາມຜິດພາດຄວາມເຂັ້ມຂຸ້ນເລັກນ້ອຍ.
ຄໍາຮ້ອງສະຫມັກ Reversing ຫຼື Shock-Load
ການຂັບຂີ່ທີ່ມີຜົນກະທົບສູງຕ້ອງການການດູແລກົນຈັກພິເສດ. ເກີບແຕະມາດຕະຖານອາດຈະລົ້ມເຫລວຢ່າງໄວວາຢູ່ທີ່ນີ້. ເຄື່ອງຈັກກະສິ ກຳ ໜັກ ມັກຈະປະສົບກັບການໂຫຼດຊັອກທີ່ໂຫດຮ້າຍເຫຼົ່ານີ້. ໃນກໍລະນີດັ່ງກ່າວນີ້, ຊັດເຈນ ຄວາມທົນທານຂອງ sprocket bore ສໍາເລັດຮູບກາຍ ເປັນສິ່ງສໍາຄັນຢ່າງແທ້ຈິງ. ທ່ານອາດຈະຕ້ອງການຄວາມສອດຄ່ອງທີ່ເຄັ່ງຄັດກວ່າເພື່ອຄວາມຢູ່ລອດ. ອີກທາງເລືອກ, ທ່ານສາມາດນໍາໃຊ້ກົນໄກການຍຶດພິເສດ. ພຸ່ມໄມ້ Taper-lock ເຮັດວຽກໄດ້ດີພິເສດສໍາລັບການໂຫຼດປີ້ນກັບທີ່ຮຸນແຮງ. ພວກເຂົາເຈົ້າຈັບ shaft ຮຸກຮານໃນທຸກທິດທາງ.
ການປະເມີນສະພາບ Shaft
ຢ່າສົມມຸດວ່າເຄື່ອງເຈາະມາດຕະຖານ pristine ຈະແກ້ໄຂທຸກຢ່າງໂດຍອັດຕະໂນມັດ. ຊິ້ນສ່ວນທີ່ມີຄຸນນະພາບສູງເຫຼົ່ານີ້ຕ້ອງການ shaft ທີ່ຖືກຕ້ອງຕາມມິຕິລະດັບຢູ່ດ້ານລຸ່ມ. ພວກເຂົາຕ້ອງການພື້ນຜິວທີ່ບໍ່ເສຍຫາຍເພື່ອເຮັດວຽກຢ່າງຖືກຕ້ອງ. ຖ້າ shaft ຂອງທ່ານມີບາດແຜເລິກ, ເຈາະທີ່ໃກ້ຊິດຈະຜູກມັດທັນທີ. ວັດແທກ shaft ສໍາລັບ tapering ຫຼືຮູບໄຂ່. sprocket ທີ່ສົມບູນແບບບໍ່ສາມາດແກ້ໄຂ shaft ຂັບທີ່ເສຍຫາຍ. ທ່ານຕ້ອງສ້ອມແປງຫຼືທົດແທນການ shafting ທີ່ສວມໃສ່ກ່ອນ.
ຄວາມເປັນຈິງຂອງການປະຕິບັດ: ການປະຕິບັດທີ່ດີທີ່ສຸດສໍາລັບການຕິດຕັ້ງ bores ສໍາເລັດຮູບ
ເຖິງແມ່ນວ່າອົງປະກອບເຄື່ອງຈັກຢ່າງສົມບູນຮຽກຮ້ອງໃຫ້ມີຂັ້ນຕອນການຕິດຕັ້ງຢ່າງລະມັດລະວັງ. ປະຕິບັດຕາມຂັ້ນຕອນທີ່ເຄັ່ງຄັດເຫຼົ່ານີ້ເພື່ອປົກປ້ອງອຸປະກອນທີ່ມີຄຸນຄ່າຂອງທ່ານ.
- ການຢັ້ງຢືນກ່ອນການຕິດຕັ້ງ: ວັດແທກທຸກຢ່າງກ່ອນ. ກວດເບິ່ງຂະຫນາດເຈາະສໍາເລັດຮູບສຸດທ້າຍພາຍໃນ. ວັດແທກເສັ້ນຜ່າສູນກາງ shaft ຕົວຈິງໂດຍໃຊ້ micrometers calibrated. ເຮັດແນວນີ້ກ່ອນທີ່ຈະພະຍາຍາມຕິດຕັ້ງທາງດ້ານຮ່າງກາຍ. ຢ່າເດົາຄວາມເໝາະສົມໂດຍອີງໃສ່ຕົວເລກສ່ວນດຽວ.
- ການກະກຽມພື້ນຜິວ: ເຮັດຄວາມສະອາດ shaft ຢ່າງລະອຽດ. ເອົາຂີ້ຕົມ, ຝຸ່ນ, ແລະນໍ້າມັນເກົ່າອອກທັງຫມົດ. Deburr ແຄມແຫຼມທັງຫມົດປະມານຊ່ອງສຽບ keyway. ນຳໃຊ້ນໍ້າມັນຫຼໍ່ລື່ນທີ່ເບົາຫຼາຍໃສ່ພື້ນຜິວຂອງເພົາ. ອັນນີ້ປ້ອງກັນການເສື່ອມຂອງໂລຫະໃນລະຫວ່າງການຕິດຕັ້ງ slip-fit.
- ການຈັດຮຽງ ແລະການຮັກສາຄວາມປອດໄພ: ການຈັດຮຽງຕາມແກນແມ່ນສໍາຄັນຢ່າງແທ້ຈິງ. ໃຊ້ເສັ້ນກົງ ຫຼືເຄື່ອງມືຈັດຮຽງເລເຊີກ່ອນທີ່ຈະລັອກໜ່ວຍລົງ. ເມື່ອສອດຄ່ອງຢ່າງຖືກຕ້ອງ, ປະຕິບັດຕາມເຫດຜົນມາດຕະຖານສໍາລັບການແຫນ້ນ screws ທີ່ກໍານົດໄວ້ຂອງທ່ານ. ນັ່ງສະກູຕັ້ງຫຼັກໃຫ້ແໜ້ນກ່ອນ. ຫຼັງຈາກນັ້ນ, ໃຫ້ແຫນ້ນ screw offset 90 ອົງສາ. ລຳດັບສະເພາະນີ້ຊ່ວຍຫຼຸດຜ່ອນການບິດເບືອນຂອງເຈາະພາຍໃນ. ມັນຮັກສາຄວາມເຂັ້ມຂົ້ນແຫນ້ນຮອບແກນກາງ.
ການຂ້າມຂັ້ນຕອນເຫຼົ່ານີ້ທຳລາຍຄວາມຊັດເຈນທີ່ເຈົ້າຫາກໍ່ຊື້. ໃຫ້ການປິ່ນປົວຂະບວນການຕິດຕັ້ງເປັນວຽກງານທີ່ມີຄວາມແມ່ນຍໍາສູງ.
ສະຫຼຸບ
ເຄື່ອງເຈາະທີ່ຄວບຄຸມໂດຍໂຮງງານເຮັດເປັນນະໂຍບາຍປະກັນໄພການດໍາເນີນງານ. ມັນປົກປ້ອງຢ່າງມີປະສິດທິພາບຕໍ່ກັບຄວາມລົ້ມເຫຼວຂອງຂັບກ່ອນໄວອັນຄວນ. ມັນຊ່ວຍຫຼຸດຜ່ອນຄວາມລ່າຊ້າໃນການຕິດຕັ້ງທີ່ມີຄ່າໃຊ້ຈ່າຍຫຼາຍຢູ່ເທິງພື້ນ. ຄວາມແມ່ນຍໍາສະເຫມີຈ່າຍອອກຢ່າງຫຼວງຫຼາຍໃນອຸປະກອນ rotating.
ທີມງານຈັດຊື້ແລະວິສະວະກໍາຄວນກວດສອບອັດຕາການລົ້ມເຫຼວໃນປະຈຸບັນຂອງພວກເຂົາ. ທົບທວນຄືນວ່າ ໄດຣຟ໌ມາດຕະຖານມັກຈະແຕກລົງໂດຍບໍ່ຈໍາເປັນ. ພິຈາລະນາມາດຕະຖານຢ່າງເຂັ້ມງວດກ່ຽວກັບອົງປະກອບເຈາະສໍາເລັດຮູບທີ່ມີຄວາມທົນທານສູງທີ່ສາມາດຢືນຢັນໄດ້. ສະຫຼັບການຈັດຊື້ແບບງ່າຍດາຍນີ້ປ້ອງກັນການເຈັບຫົວໃນການບໍາລຸງຮັກສາໃນອະນາຄົດນັບບໍ່ຖ້ວນ.
ຢ່າເດົາຄວາມຕ້ອງການດ້ານວິສະວະກໍາຂອງເຈົ້າແບບຕາບອດ. ປຶກສາຫາລືກັບວິສະວະກອນຄໍາຮ້ອງສະຫມັກທີ່ມີຄຸນວຸດທິໃນມື້ນີ້. ເຂົາເຈົ້າສາມາດກວດພິສູດໄດ້ໄວວ່າເຄື່ອງເຈາະມາດຕະຖານເໝາະສົມກັບທ່ານ. ພວກເຂົາເຈົ້າຍັງສາມາດກໍານົດຄວາມທົນທານທີ່ກໍາຫນົດເອງສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຮຸນແຮງ. ໄດ້ຮັບຄວາມເຫມາະສົມສໍາລັບເຄື່ອງຈັກຂອງທ່ານ. ປົກປ້ອງອຸປະກອນຫນັກຂອງເຈົ້າໃນມື້ນີ້.
FAQ
Q: ລະດັບຄວາມທົນທານມາດຕະຖານສໍາລັບ sprocket ເຈາະສໍາເລັດຮູບການຄ້າແມ່ນຫຍັງ?
A: ເຈາະສໍາເລັດຮູບທາງການຄ້າສ່ວນໃຫຍ່ເປົ້າຫມາຍການເກັບກູ້ +0.001 ຫາ +0.002 ນິ້ວປົກກະຕິໃນໄລຍະ shafting nominal. ອັນນີ້ຊ່ວຍໃຫ້ການເລື່ອນແບບລຽບ, ເຫມາະກັບຄູ່ມື. ການປ່ຽນແປງຂະໜາດໃຫຍ່ແທ້ແມ່ນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງເຈາະທັງໝົດ. ຮູຂຸມຂົນທີ່ໃຫຍ່ກວ່າອາດຈະເຮັດໃຫ້ຄວາມທົນທານວ່າງເລັກນ້ອຍ, ບາງຄັ້ງເຖິງ +0.004 ນິ້ວ.
Q: ຄວາມທົນທານຕໍ່ການເຈາະມີຜົນກະທົບແນວໃດຕໍ່ຊີວິດຂອງລະບົບຕ່ອງໂສ້ roller?
A: ການເກັບກູ້ເຈາະຫຼາຍເກີນໄປເຮັດໃຫ້ເກີດການ runout radial ຮ້າຍແຮງ. sprocket ທີ່ສໍາຄັນ wobbles ໃນລະຫວ່າງການຫມຸນຢ່າງຕໍ່ເນື່ອງ. ການສັ່ນສະເທືອນນີ້ສ້າງຄວາມກົດດັນຮອບວຽນທີ່ເພີ່ມຂຶ້ນຢ່າງໄວວາໃນເສັ້ນຂັບ. spikes ເຫຼົ່ານີ້ຮຸກຮານ stretch ການເຊື່ອມຕໍ່ລະບົບຕ່ອງໂສ້. ພວກເຂົາເຈົ້າສວມອອກ rollers ແລະ pins ຫຼາຍໄວກ່ວາການໂຫຼດສະຫມໍ່າສະເຫມີ, concentric ເຄີຍຈະ.
ຖາມ: ສາມາດແກ້ໄຂ sprocket ເຈາະສໍາເລັດຮູບຖ້າຫາກວ່າຄວາມທົນທານແມ່ນແຫນ້ນເກີນໄປ?
A: ພວກເຮົາລະມັດລະວັງຢ່າງແຂງແຮງຕໍ່ການດັດແປງພາກສະຫນາມຄູ່ມືເຊັ່ນ: honing ຫຼື sanding. ການຂັດດ້ວຍມືສະເໝີ ແນະນຳຄວາມຮອບຕົວ. ມັນທໍາລາຍຄວາມເຂັ້ມຂຸ້ນຂອງສ່ວນຢ່າງຖາວອນ. ທ່ານຄວນສົ່ງອົງປະກອບຄືນໃຫ້ກັບຮ້ານຂາຍເຄື່ອງທີ່ມີຄຸນວຸດທິແທນ. ອີກທາງເລືອກ, ພຽງແຕ່ສັ່ງໃຫ້ຖືກຕ້ອງຕາມເງື່ອນໄຂຂອງໂຮງງານເພື່ອຮັບປະກັນການປະຕິບັດ.
Q: ເປັນຫຍັງ sprocket ອຸດສາຫະກໍາສໍາເລັດຮູບຂອງຂ້ອຍມີຄວາມຫຍຸ້ງຍາກໃນການຕິດຕັ້ງໃນ shaft ມາດຕະຖານ?
A: ຄວາມຫຍຸ້ງຍາກໃນການຕິດຕັ້ງປົກກະຕິແລ້ວແມ່ນມາຈາກຂໍ້ບົກພ່ອງຂອງ shaft ທີ່ມີຢູ່ແລ້ວແທນທີ່ຈະເຈາະໃຫມ່. ສາເຫດຂອງຮາກທີ່ພົບທົ່ວໄປປະກອບມີ burrs ໂລຫະຍົກຂຶ້ນຢູ່ໃນກະແຈ shaft. ທ່ານອາດມີປາຍແຫຼມຈາກຜົນກະທົບທີ່ຜ່ານມາ. ບາງຄັ້ງ shaft ໃນເບື້ອງຕົ້ນໄດ້ຫັນໄປສູ່ຄວາມທົນທານບວກຂະຫນາດໃຫຍ່ແທນທີ່ຈະເປັນຂະຫນາດນາມ.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


