Een onjuiste montage van het tandwiel betekent veel meer dan alleen maar mechanisch ongemak. Het leidt tot voortijdige systeemstoringen in uw hele faciliteit. Het veroorzaakt onverwachte stilstand tijdens kritieke productieruns. Het verhoogt uw onderhoudsbudgetten enorm. Terwijl het tandprofiel het totale draagvermogen bepaalt, is de interface tussen boring en as net zo belangrijk. Het bepaalt strikt uw installatie-efficiëntie. Het zorgt voor een continue operationele stabiliteit onder zware belasting. Je hebt hier een perfecte pasvorm nodig. Anders wordt het hele aandrijfmechanisme catastrofaal belast. Precisiebewerking speelt een cruciale rol in dit exacte proces. Het helpt u een echte drop-in installatie op de werkvloer te realiseren. U vermijdt het verspillen van waardevolle uren door niet-overeenkomende onderdelen samen te voegen. Deze soepele montage is volledig afhankelijk van de nauwkeurige boringafmetingen van de fabrikant. Laten we onderzoeken hoe strenge productiecontroles uw zware apparatuur beschermen. We laten u precies zien waarom exacte spelingen belangrijk zijn voor de mechanische levensduur.
Belangrijkste afhaalrestaurants
- De boringtolerantie bepaalt rechtstreeks het installatiegemak en de concentriciteit op lange termijn van het tandwiel op de as.
- In de fabriek machinaal afgewerkte boringen elimineren de variabele kwaliteit en verborgen kosten die gepaard gaan met interne modificaties van glijlagers.
- Het selecteren van de juiste tolerantie vereist het balanceren van het operationele toerental, koppelbelastingen en bestaande asomstandigheden tegen industriestandaarden (ANSI/ISO).
- De juiste installatiepraktijken zijn teniet gedaan als de aanvankelijke speling tussen boring en as de aanvaardbare technische limieten overschrijdt, wat leidt tot trillingen, wrijving en afschuiving van de spiebaan.
De verborgen link tussen boringtolerantie en storingen in het aandrijfsysteem
Een paar dollar besparen op tandwielen met lage tolerantie werkt vaak vreselijk averechts. Het leidt later tot enorme kosten voor schachtreparatie. U heeft ook te maken met ernstige machinestilstand wanneer onderdelen voortijdig defect raken. Bewerking van lage kwaliteit introduceert verborgen gebreken in uw aandrijflijn. Laten we onderzoeken wat er gebeurt als afmetingen afwijken van de ideale specificaties.
Gevolgen van te grote toleranties (losse pasvorm)
Overtollige ruimte creëert onmiddellijke mechanische risico's voor uw apparatuur. Het degradeert in elkaar grijpende onderdelen na verloop van tijd snel.
- Fretting Corrosie: Er vinden voortdurend microbewegingen plaats tussen de boring en de as. Deze kleine verschuivingen degraderen beide metalen oppervlakken in de loop van de tijd. Roestachtig stof verschijnt rond de verbinding. Het ruïneert de schacht volledig.
- Trillingen en slingering: Een slechte concentriciteit veroorzaakt een gevaarlijke wiebeling tijdens rotatie. Deze schommeling versnelt de slijtage van de rollenketting drastisch. Het stuurt ook schadelijke trillingen rechtstreeks naar de motorlagers. Versnellingsbakafdichtingen gaan snel kapot onder deze excentrische belasting.
- Spiebaanspanning: Overmatige speling zorgt ervoor dat zware componenten fysiek loskomen. De sleutel en stelschroeven moeten alle roterende schokbelastingen absorberen. Ze scheuren uiteindelijk onder deze extreme plaatselijke spanning. Uw systeem verliest onmiddellijk de krachtoverdracht.
Gevolgen van te kleine toleranties (interferentie)
Te weinig vrije ruimte veroorzaakt enorme installatieknelpunten voor uw bemanning. Onderhoudsteams verspillen uren met het monteren van het onderdeel. Vaak hameren ze het tandwiel op een standaardas. Soms gebruiken ze industriële fakkels om het metaal te verwarmen. Deze wanhopige aanpak leidt tot ernstige vreten. Door invreten worden zowel de boring als de schachtoppervlakken permanent beschadigd. Je ruïneert twee dure componenten voordat de machine überhaupt draait.
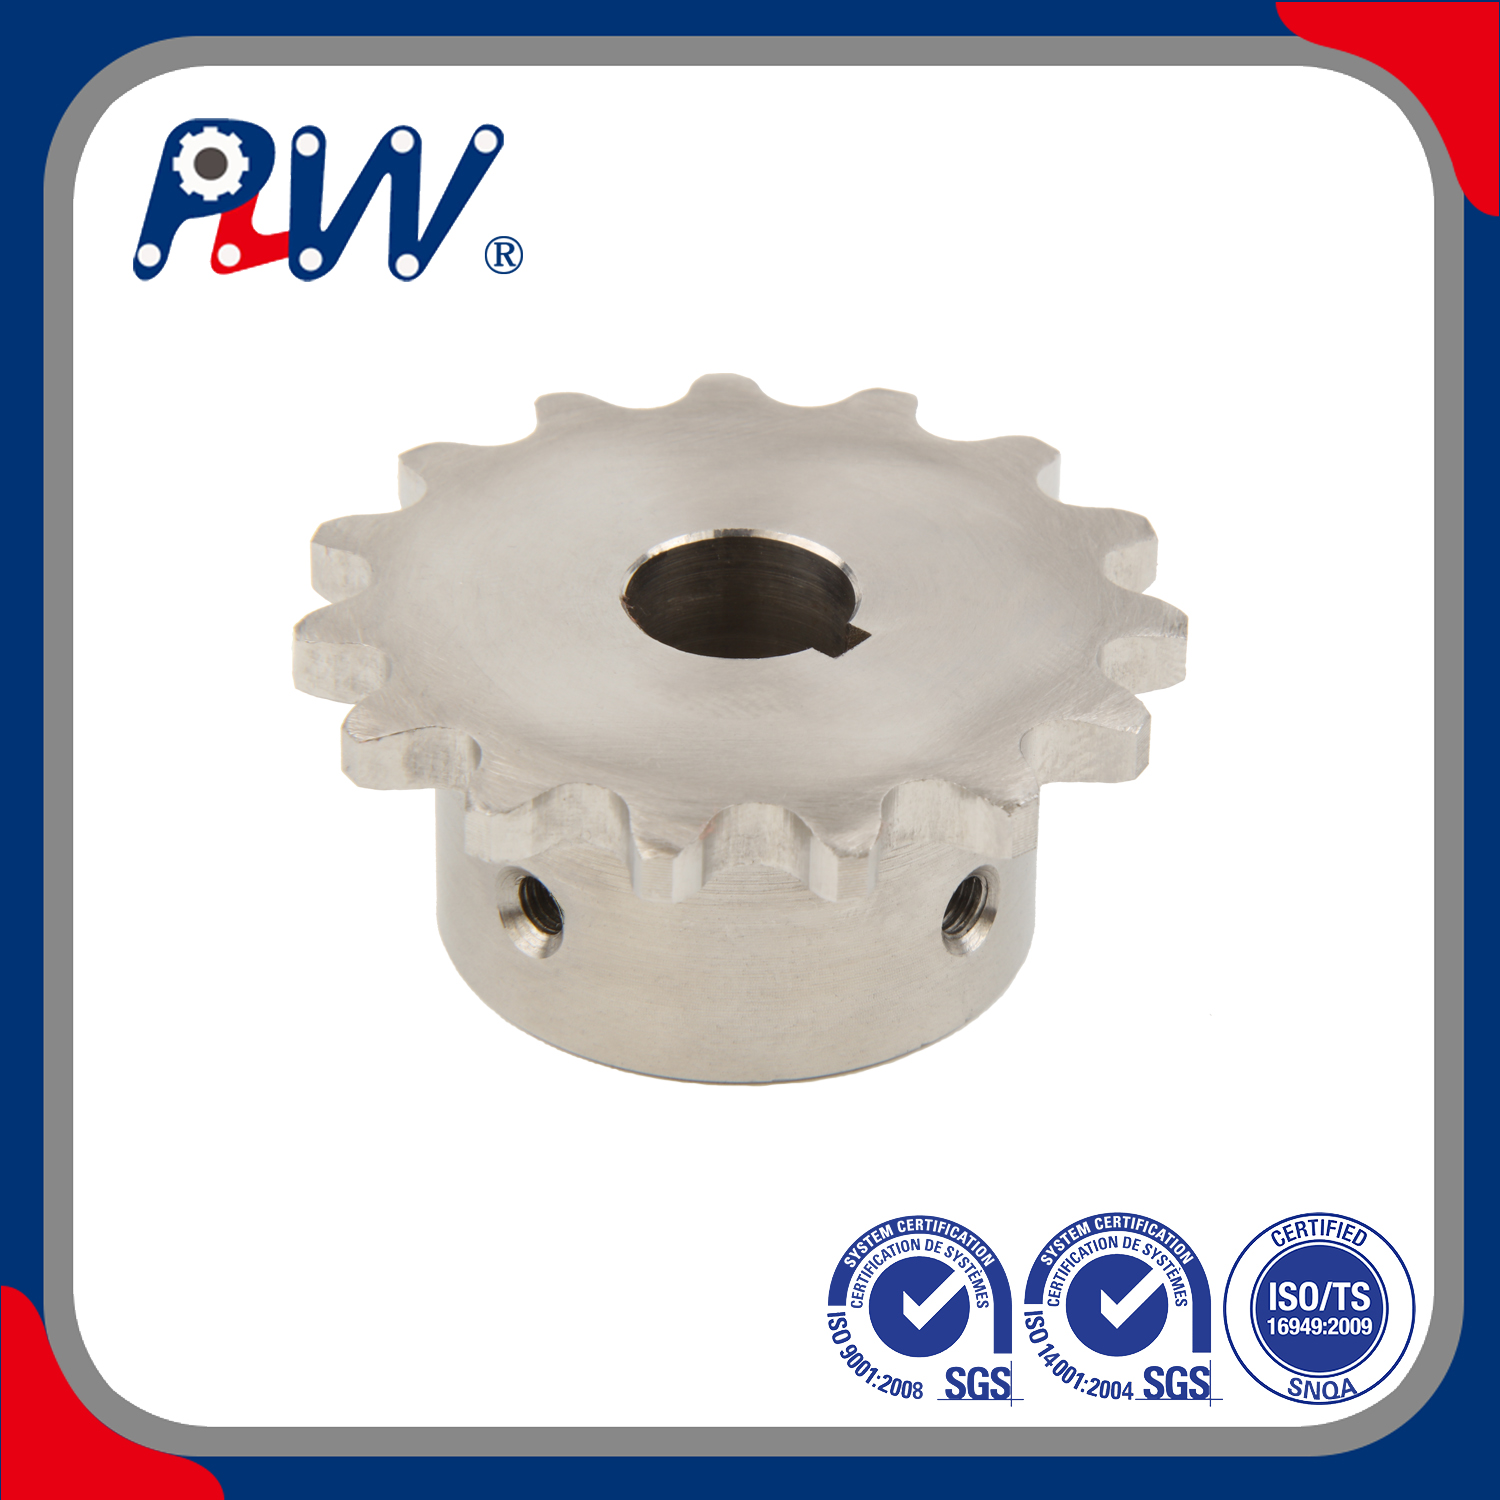
Inzicht in de tolerantienormen voor tandwielen met afgewerkte boring
Ingenieurs zijn sterk afhankelijk van strikte industriële benchmarks om de productie te sturen. Organisaties als ANSI (ANSI B29.1) en ISO definiëren deze basisnormen wereldwijd. Ze bepalen de exacte afmetingen van commerciële aandrijfcomponenten. Dit zorgt voor een consistente pasvorm tussen verschillende productiemerken. Een behoorlijke De tolerantie van het tandwiel met afgewerkte boring elimineert giswerk op de assemblagelijn.
Slip-fit versus interferentie-fit
De meeste standaard fabrieksboringen maken gebruik van een specifiek slip-fit ontwerp. In de machinebouw noemen we dit ook wel een spelingspassing. Het maakt veldinstallatie mogelijk zonder gespecialiseerde hydraulische persapparatuur. Je kunt het onderdeel letterlijk rechtstreeks op de as schuiven. Typische tolerantiebereiken schommelen rond +0,001 tot +0,003 inch boven de nominale asmaat. Het exacte aantal hangt geheel af van de totale boringdiameter.
Tabel met standaard as-boringspeling
| Nominale asdiameter (inch) |
Minimale boringspeling (inch) |
Maximale boringspeling (inch) |
| 0.500 tot 1.000 |
+0,001 |
+0,002 |
| 1.062 tot 2.000 |
+0,001 |
+0,003 |
| 2.062 tot 3.000 |
+0,0015 |
+0,0035 |
| 3.062 en groter |
+0,002 |
+0,004 |
De rol van stelschroeven en spiebanen
Standaard boringtoleranties werken synergetisch samen met andere kritische vasthoudkenmerken. Ze passen nauw bij de juiste spiebaanafmetingen. Ze zijn sterk afhankelijk van de juiste koppelwaarden van de stelschroeven. De vierkante sleutel voorkomt ongewenst roteren. De stelschroeven zorgen voor de precieze axiale positie langs de as. Als de boring te los zit, kunnen de schroeven deze niet op hun plaats houden. Het onderdeel zal iets kantelen als het wordt vastgedraaid. Deze kanteling vernietigt de uitlijning van uw aandrijving.
Met gewone boring versus industrieel tandwiel met afgewerkte boring: de tolerantiefactor
Kopers worden tijdens de aanbesteding over het algemeen geconfronteerd met twee belangrijke oplossingscategorieën. U kunt tandwielen met gladde boring kopen voor secundaire interne bewerking. Of u kunt in de fabriek afgewerkte onderdelen rechtstreeks kopen. Laten we deze twee industriële keuzes met elkaar vergelijken.
Het risico van interne bewerking
Het in eigen beheer modificeren van glijlagers brengt grote operationele risico's met zich mee. Het is notoir moeilijk om de werkelijke loodrechtheid te behouden. Zonder gespecialiseerde fabrieksopspanning zult u moeite hebben om een perfecte concentriciteit te behouden. Standaard reparatiedraaibanken introduceren vaak een lichte radiale slingering. Hierdoor ontstaat een gevaarlijke opeenstapeling van mechanische tolerantiefouten. U combineert per ongeluk uw nieuwe boringslingering met de bestaande asslingering. Het eindresultaat is een slecht wiebelend aandrijfsysteem. Het vernietigt kettingen snel.
Het voordeel van de afgewerkte boring
Een fabriek kopen Industrieel tandwiel met afgewerkte boring biedt enorme operationele voordelen. U krijgt keer op keer gegarandeerde maatnauwkeurigheid. U heeft in uw fabriek geen last van secundaire bewerkingstijd. Het onderdeel arriveert met onmiddellijke gereedheid voor de definitieve installatie. Je slaat de achterstand in de machinewerkplaats volledig over. Hierdoor blijven uw productielijnen soepel draaien. Het elimineert het schrootafval dat wordt veroorzaakt door slechte interne bewerkingspogingen. In de fabriek geautomatiseerde draaibanken houden toleranties veel nauwer aan dan handmatige nabewerking ooit zou kunnen.
Belangrijkste evaluatiecriteria: specificeren van de juiste tolerantie voor uw toepassing
U moet zorgvuldig beslissen wanneer standaard commerciële toleranties voldoende zijn. Sommige extreme toepassingen vereisen aanzienlijk strakkere mechanische passingen. Gebruik deze specifieke toepassingsvariabelen als leidraad voor uw technische beslissing.
Hoge snelheid versus lage snelheid schijven
Toepassingen met hoge toerentallen vereisen absoluut nauwere boringtoleranties. Deze strenge eis voorkomt excentrische belasting tijdens snelle rotatie. Het voorkomt dat centrifugale onbalans uw dure lagers vernietigt. Zelfs een kleine luchtspleet veroorzaakt enorme trillingen bij hoge snelheden. Omgekeerd kunnen schijven met een lage snelheid iets lossere passingen aan zonder ernstige trillingen. Ze roteren langzaam genoeg om kleine concentriciteitsfouten te vergeven.
Toepassingen met achteruitrij- of schokbelasting
Schijven met een hoge impact vereisen gespecialiseerd mechanisch onderhoud. Standaard slip-pasvormen kunnen hier snel mislukken. Zware landbouwmachines ondervinden vaak deze brute schokbelastingen. In deze gevallen een precieze De tolerantie van het tandwiel met afgewerkte boring wordt absoluut van het grootste belang. Mogelijk heb je aangepaste, strakkere pasvormen nodig om te overleven. Als alternatief kunt u speciale klemmechanismen gebruiken. Taper-lock bussen werken uitzonderlijk goed bij zware achteruitrijbelastingen. Ze grijpen de schacht agressief in alle richtingen vast.
Beoordeling van de asconditie
Ga er nooit van uit dat een onberispelijke standaardboring alles automatisch repareert. Deze hoogwaardige onderdelen vereisen een maatvaste as eronder. Om goed te kunnen functioneren, hebben ze een onbeschadigd oppervlak nodig. Als je schacht diep littekens heeft, zal een strakke boring onmiddellijk binden. Meet de schacht op tapsheid of ovaliteit. Een perfect tandwiel kan een kapotte aandrijfas niet repareren. U moet versleten assen eerst repareren of vervangen.
Implementatierealiteiten: beste praktijken voor het installeren van afgewerkte boringen
Zelfs perfect bewerkte componenten vereisen zorgvuldige installatieprocedures. Volg deze strikte stappen om uw waardevolle apparatuur te beschermen.
- Verificatie vóór installatie: Meet eerst alles. Controleer de uiteindelijke afmetingen van de afgewerkte boring intern. Meet de werkelijke asdiameter met behulp van gekalibreerde micrometers. Doe dit voordat u een fysieke installatie uitvoert. Raad nooit de pasvorm op basis van alleen onderdeelnummers.
- Voorbehandeling van het oppervlak: Reinig de schacht grondig. Verwijder alle roest, vuil en oud vet. Ontbraam alle scherpe randen rondom de spiebaansleuven. Breng een heel licht smeermiddel aan op het asoppervlak. Dit voorkomt het invreten van metaal tijdens een strakke slip-fit installatie.
- Uitlijning en beveiliging: Axiale uitlijning is absoluut cruciaal. Gebruik richtlinialen of laseruitlijngereedschappen voordat u het apparaat vergrendelt. Eenmaal goed uitgelijnd, volgt u een gestandaardiseerde logica voor het aandraaien van uw stelschroeven. Draai eerst de spiebaanstelschroef stevig vast. Draai vervolgens de 90 graden offsetschroef vast. Deze specifieke volgorde minimaliseert interne boringvervorming. Het handhaaft een strakke concentriciteit rond de middenas.
Als u deze stappen overslaat, verpest u de precisie die u zojuist hebt aangeschaft. Beschouw het installatieproces als een uiterst nauwkeurige taak.
Conclusie
Een door de fabriek gecontroleerde boring fungeert als een operationele verzekeringspolis. Het beschermt effectief tegen voortijdige schijfstoringen. Het vermindert kostbare installatievertragingen op de vloer drastisch. Precisie loont altijd enorm bij roterende apparatuur.
Inkoop- en engineeringteams moeten hun huidige faalpercentages controleren. Bekijk precies hoe vaak standaardschijven onnodig kapot gaan. Overweeg om strikt te standaardiseren op verifieerbare, afgewerkte boringcomponenten met hoge tolerantie. Deze eenvoudige aanschafschakelaar voorkomt talloze toekomstige onderhoudsproblemen.
Raad uw technische vereisten niet blindelings. Neem vandaag nog contact op met gekwalificeerde toepassingsingenieurs. Zij kunnen snel de standaardboringpassingen voor u verifiëren. Ze kunnen ook aangepaste toleranties specificeren voor zware toepassingen. Vind de juiste pasvorm voor uw machines. Bescherm vandaag nog uw zware apparatuur.
Veelgestelde vragen
Vraag: Wat is het standaardtolerantiebereik voor een commercieel afgewerkt tandwiel met boring?
A: De meeste commerciële afgewerkte boringen streven naar een typische speling van +0,001 tot +0,002 inch ten opzichte van de nominale as. Dit maakt een soepele, handmatige slippassing mogelijk. De exacte overmaatvariatie hangt rechtstreeks af van de totale boringdiameter. Grotere boringen kunnen iets lossere toleranties mogelijk maken, soms oplopend tot +0,004 inch.
Vraag: Hoe beïnvloedt de boringtolerantie de levensduur van de rollenketting?
A: Een te grote boringspeling veroorzaakt ernstige radiale slingering. Het tandwiel wiebelt in essentie tijdens continue rotatie. Deze wiebeling veroorzaakt snelle, cyclische spanningspieken in de aandrijflijn. Deze punten strekken de kettingschakels agressief uit. Ze verslijten de rollen en pennen veel sneller dan stabiele, concentrische belastingen ooit zouden doen.
Vraag: Kan een tandwiel met afgewerkte boring worden aangepast als de tolerantie te krap is?
A: Wij waarschuwen ten zeerste tegen handmatige aanpassingen ter plaatse, zoals honen of schuren. Met de hand polijsten brengt altijd onrondheid met zich mee. Het vernietigt permanent de concentriciteit van het onderdeel. U dient het onderdeel in plaats daarvan terug te sturen naar een gekwalificeerde machinewerkplaats. Als alternatief kunt u eenvoudigweg de juiste fabrieksspecificatie bestellen om de prestaties te garanderen.
Vraag: Waarom is mijn industriële tandwiel met afgewerkte boring moeilijk te installeren op een standaardas?
A: Installatieproblemen komen meestal voort uit bestaande asdefecten en niet uit de nieuwe boring. Veelvoorkomende oorzaken zijn verhoogde metalen bramen op de spiebaan van de as. Het kan ook zijn dat je asuiteinden als paddestoelen uit de grond zijn geschoten door eerdere botsingen. Soms werd de as oorspronkelijk gedraaid naar een overmaatse plus-tolerantie in plaats van een nominale maat.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


