Yanlış dişli takılması basit bir mekanik sıkıntıdan çok daha fazlasını temsil eder. Tüm tesisinizde erken sistem arızasına yol açar. Kritik üretim çalışmaları sırasında beklenmedik kesintilere neden olur. Bakım bütçelerinizi son derece şişirir. Diş profili genel yük kapasitesini belirlerken, delik-şaft arayüzü de aynı derecede önemlidir. Kurulum verimliliğinizi kesin olarak belirler. Ağır yükler altında sürekli çalışma stabilitesi sağlar. Burada mükemmel bir uyum gerekiyor. Aksi takdirde, tüm tahrik mekanizması yıkıcı bir strese maruz kalır. Hassas işleme, bu süreçte kritik bir rol oynar. Üretim alanında gerçek bir drop-in kurulum elde etmenize yardımcı olur. Uyumsuz parçaları bir araya getirmeye zorlayarak değerli saatlerinizi boşa harcamaktan kaçınırsınız. Bu düzgün montaj tamamen üreticinin doğru delik boyutlandırmasına dayanır. Ağır ekipmanlarınızı ne kadar sıkı üretim kontrollerinin koruduğunu keşfedelim. Mekanik dayanıklılık için kesin açıklıkların neden önemli olduğunu size tam olarak göstereceğiz.
Temel Çıkarımlar
- Delik toleransı, kurulum kolaylığını ve dişlinin şaft üzerindeki uzun vadeli eşmerkezliliğini doğrudan belirler.
- Fabrikada işlenmiş bitmiş delikler, şirket içi düz delik modifikasyonuyla ilişkili değişken kaliteyi ve gizli maliyetleri ortadan kaldırır.
- Doğru toleransın seçilmesi, operasyonel devir sayısı, tork yükleri ve mevcut şaft koşullarının endüstri standartlarına (ANSI/ISO) göre dengelenmesini gerektirir.
- İlk delikten şafta açıklık kabul edilebilir mühendislik sınırlarını aşarsa, titreşime, aşınmaya ve kama yuvasının kesilmesine yol açarsa, uygun kurulum uygulamaları geçersiz kılınır.
Delik Toleransı ile Tahrik Sistemi Arızaları Arasındaki Gizli Bağlantı
Düşük toleranslı dişlilere birkaç dolar tasarruf etmek çoğu zaman korkunç şekilde geri teper. Daha sonra şaft onarımında büyük masraflara yol açar. Ayrıca parçalar zamanından önce arızalandığında ciddi makine aksama süreleri ile karşı karşıya kalırsınız. Düşük kaliteli işleme, aktarma organlarınızda gizli kusurların ortaya çıkmasına neden olur. Boyutlar ideal özelliklerden uzaklaştığında neler olacağını inceleyelim.
Büyük Boy Toleransların Sonuçları (Gevşek Uyum)
Fazla alan, ekipmanınız için acil mekanik riskler oluşturur. Birbirine kenetlenen parçaları zamanla hızlı bir şekilde bozar.
- Sürtünme Korozyonu: Delik ile mil arasında sürekli olarak mikro hareketler meydana gelir. Bu küçük kaymalar zamanla her iki metal yüzeyin de bozulmasına neden olur. Bağlantı çevresinde pas benzeri toz oluşuyor. Şaftı tamamen mahveder.
- Titreşim ve Salgı: Zayıf eş merkezlilik, dönüş sırasında tehlikeli bir yalpalamaya neden olur. Bu yalpalama, makaralı zincirin aşınmasını büyük ölçüde hızlandırır. Ayrıca doğrudan motor yataklarına zarar veren titreşimler gönderir. Bu eksantrik yük altında dişli kutusu contaları hızla arızalanır.
- Kama Yatağı Stresi: Aşırı boşluk, ağır bileşenlerin fiziksel olarak gevşek kalmasına neden olur. Anahtar ve ayar vidaları tüm dönme şok yüklerini karşılamalıdır. Sonunda bu aşırı lokalize stres altında kesilirler. Sisteminiz anında güç aktarımını kaybeder.
Düşük Boyutlu Toleransların Sonuçları (Müdahale)
Çok az açıklık, ekibiniz için büyük kurulum darboğazlarına neden olur. Bakım ekipleri parçayı monte etmeye çalışırken saatler harcıyor. Genellikle zincir dişlisini standart bir şaft üzerine çekiçlerler. Bazen metali ısıtmak için endüstriyel fenerler kullanırlar. Bu umutsuz yaklaşım ciddi bir öfkeye yol açıyor. Aşınma hem delik hem de şaft yüzeylerinde kalıcı olarak iz bırakır. Daha makine çalışmadan iki pahalı bileşeni mahvedersiniz.
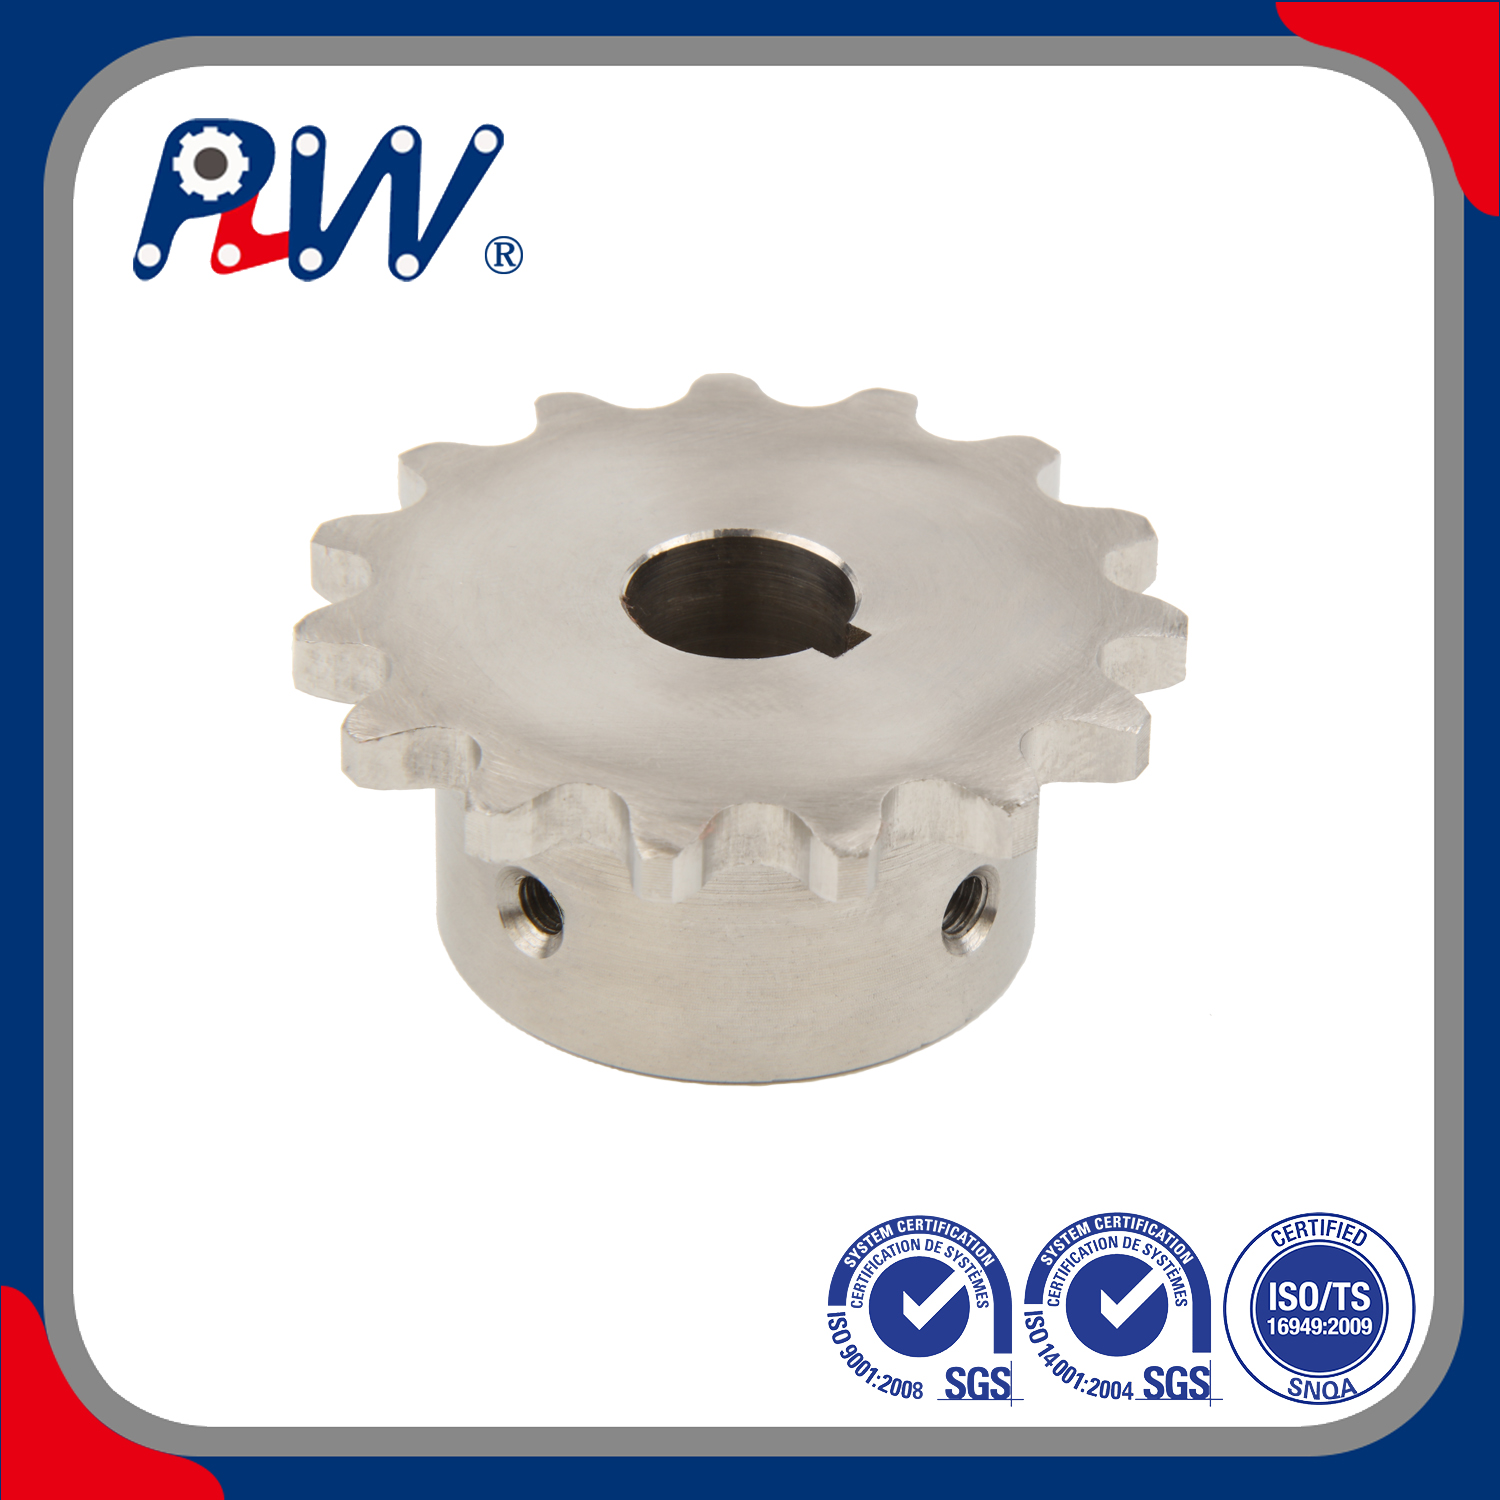
Bitmiş Delik Dişlisi Tolerans Standartlarını Anlamak
Mühendisler üretimi yönlendirmek için büyük ölçüde katı endüstri kriterlerine güveniyorlar. ANSI (ANSI B29.1) ve ISO gibi kuruluşlar bu temel standartları küresel olarak tanımlar. Ticari tahrik bileşenleri için kesin boyutları belirlerler. Bu, farklı üretim markaları arasında tutarlı uyum sağlar. Uygun bir bitmiş delik dişlisi toleransı, montaj hattındaki tahminleri ortadan kaldırır.
Kaydırmalı Uyum ve Engellemeli Uyum
Çoğu standart fabrika deliği özel bir kaymalı geçme tasarımı kullanır. Buna makine mühendisliğinde boşluk uyumu da diyoruz. Özel hidrolik presleme ekipmanı gerektirmeden saha kurulumuna olanak sağlar. Bileşeni kelimenin tam anlamıyla doğrudan şaftın üzerine kaydırabilirsiniz. Tipik tolerans aralıkları, nominal şaft boyutunun üzerinde +0,001 ila +0,003 inç civarındadır. Kesin sayı tamamen toplam delik çapına bağlıdır.
Standart Milden Deliğe Açıklık Tablosu
| Nominal Mil Çapı (İnç) |
Minimum Delik Açıklığı (İnç) |
Maksimum Delik Açıklığı (İnç) |
| 0,500 ila 1,000 |
+0,001 |
+0,002 |
| 1.062 ila 2.000 |
+0,001 |
+0,003 |
| 2.062 ila 3.000 |
+0,0015 |
+0,0035 |
| 3.062 ve daha büyük |
+0,002 |
+0,004 |
Ayar Vidalarının ve Kama Kanallarının Rolü
Standart delik toleransları diğer kritik tutma özellikleriyle birlikte sinerji içinde çalışır. Uygun kama yuvası broşlama boyutlarıyla yakından eşleşirler. Doğru ayar vidası tork değerlerine büyük ölçüde güvenirler. Kare anahtar istenmeyen dönme kaymasını önler. Ayar vidaları mil boyunca hassas eksenel konumu korur. Delik çok gevşek takılırsa vidalar onu doğru tutamaz. Sıkıldığında parça hafifçe eğilecektir. Bu eğim sürüş hizalamanızı bozar.
Düz Delikli ve Bitmiş Delikli Endüstriyel Dişli Karşılaştırması: Tolerans Faktörü
Alıcılar genellikle satın alma sırasında iki ana çözüm kategorisiyle karşı karşıya kalıyor. İkincil şirket içi işleme için düz delikli dişlileri satın alabilirsiniz. Veya fabrikada tamamlanmış parçaları doğrudan satın alabilirsiniz. Bu iki endüstriyel seçeneği karşılaştıralım.
Şirket İçi İşleme Riski
Burçlu deliklerin şirket içinde değiştirilmesi büyük operasyonel riskleri beraberinde getirir. Gerçek dikliği korumak herkesin bildiği gibi zordur. Özel fabrika fikstürleri olmadan mükemmel eşmerkezliliği korumakta zorlanacaksınız. Standart tamir torna tezgahları sıklıkla hafif radyal salgıya neden olur. Bu, mekanik tolerans hatalarının tehlikeli bir şekilde birikmesine neden olur. Yeni delik salgısını yanlışlıkla mevcut mil salgısıyla birleştiriyorsunuz. Sonuç, fena halde sallanan bir tahrik sistemidir. Zincirleri hızla yok eder.
Bitmiş Delik Avantajı
Fabrika satın almak bitmiş delikli endüstriyel zincir dişlisi muazzam operasyonel faydalar sağlar. Her seferinde garantili boyutsal doğruluk elde edersiniz. Tesisinizde sıfır ikincil işleme süresiyle karşı karşıya kalırsınız. Parça, nihai kurulum için hemen hazır halde gelir. Makine atölyesi birikimini tamamen atlamış olursunuz. Bu, üretim hatlarınızın sorunsuz hareket etmesini sağlar. Kötü iç işleme girişimlerinden kaynaklanan hurda atıklarını ortadan kaldırır. Fabrikada otomatikleştirilmiş torna tezgahları, toleransları manuel yeniden işlemenin mümkün olabileceğinden çok daha sıkı tutar.
Temel Değerlendirme Kriterleri: Uygulamanız için Doğru Toleransın Belirlenmesi
Standart ticari toleransların ne zaman yeterli olacağına dikkatlice karar vermelisiniz. Bazı aşırı uygulamalar önemli ölçüde daha sıkı mekanik uyumlar gerektirir. Mühendislik kararlarınıza rehberlik etmesi için bu özel uygulama değişkenlerini kullanın.
Yüksek Hızlı ve Düşük Hızlı Sürücüler
Yüksek RPM uygulamaları kesinlikle daha sıkı delik toleransları gerektirir. Bu sıkı gereklilik, hızlı dönüş sırasında eksantrik yüklemeyi önler. Merkezkaç dengesizliğinin pahalı rulmanlarınıza zarar vermesini engeller. Küçük bir hava boşluğu bile yüksek hızlarda büyük titreşimlere neden olur. Bunun tersine, düşük hızlı sürücüler, ciddi titreşim olmadan biraz daha gevşek uyumları kaldırabilir. Küçük eşmerkezlilik hatalarını affedecek kadar yavaş dönüyorlar.
Ters Çevirme veya Şok Yük Uygulamaları
Yüksek etkili sürücüler özel mekanik bakım gerektirir. Standart kayma uyumları burada hızlı bir şekilde başarısız olabilir. Ağır tarım makineleri sıklıkla bu acımasız şok yüklerine maruz kalır. Bu durumlarda kesin bir bitmiş delik dişlisi toleransı kesinlikle çok önemli hale gelir. Hayatta kalmak için özel, daha sıkı uyumlara ihtiyacınız olabilir. Alternatif olarak özel sıkıştırma mekanizmalarını da kullanabilirsiniz. Konik kilitli burçlar şiddetli ters yükler için son derece iyi çalışır. Şaftı her yönden agresif bir şekilde kavrarlar.
Şaft Durum Değerlendirmesi
Asla bozulmamış bir standart deliğin her şeyi otomatik olarak düzelttiğini varsaymayın. Bu yüksek kaliteli parçalar, altlarında boyutsal olarak doğru bir şaft gerektirir. Düzgün çalışabilmeleri için hasarsız bir yüzeye ihtiyaçları vardır. Eğer şaftınız derin bir şekilde yaralanmışsa, sıkı bir delik hemen bağlanacaktır. Koniklik veya ovallik açısından şaftı ölçün. Kusursuz bir dişli, harap olmuş bir tahrik milini tamir edemez. Önce aşınmış şaftı onarmalı veya değiştirmelisiniz.
Uygulama Gerçekleri: Bitmiş Deliklerin Montajına İlişkin En İyi Uygulamalar
Mükemmel işlenmiş bileşenler bile dikkatli kurulum prosedürleri gerektirir. Değerli ekipmanınızı korumak için bu katı adımları izleyin.
- Kurulum Öncesi Doğrulama: Önce her şeyi ölçün. Nihai bitmiş delik boyutlarını dahili olarak kontrol edin. Kalibre edilmiş mikrometreleri kullanarak gerçek şaft çapını ölçün. Herhangi bir fiziksel kurulum yapmadan önce bunu yapın. Asla yalnızca parça numaralarına dayanarak uygunluğu tahmin etmeyin.
- Yüzey Hazırlığı: Şaftı iyice temizleyin. Tüm pası, kiri ve eski gresi temizleyin. Kama yuvası yuvalarının etrafındaki tüm keskin kenarların çapaklarını alın. Şaft yüzeyine çok hafif bir yağlayıcı sürün. Bu, sıkı geçmeli kurulum sırasında metalin gevşemesini önler.
- Hizalama ve Sabitleme: Eksenel hizalama kesinlikle kritik öneme sahiptir. Üniteyi kilitlemeden önce düz kenarlar veya lazer hizalama araçlarını kullanın. Düzgün bir şekilde hizalandıktan sonra ayar vidalarınızı sıkmak için standartlaştırılmış bir mantık izleyin. Önce kama yuvası ayar vidasını sıkıca oturtun. Ardından 90 derecelik ofset vidasını sıkın. Bu özel sıra, iç delik distorsiyonunu en aza indirir. Merkez eksen etrafında sıkı eşmerkezliliği korur.
Bu adımları atlamak yeni satın aldığınız hassasiyeti bozar. Kurulum sürecini yüksek hassasiyetli bir görev olarak değerlendirin.
Çözüm
Fabrika tarafından kontrol edilen bir delik, operasyonel bir sigorta poliçesi görevi görür. Erken sürücü arızasına karşı etkili bir şekilde koruma sağlar. Zemindeki maliyetli kurulum gecikmelerini büyük ölçüde azaltır. Hassasiyet, dönen ekipmanlarda her zaman çok büyük kazanç sağlar.
Tedarik ve mühendislik ekipleri mevcut başarısızlık oranlarını denetlemelidir. Standart sürücülerin gereksiz yere ne sıklıkta bozulduğunu tam olarak inceleyin. Kesinlikle doğrulanabilir, yüksek toleranslı bitmiş delik bileşenlerine göre standartlaştırmayı düşünün. Bu basit satın alma anahtarı, gelecekteki sayısız bakım sorununu önler.
Mühendislik gereksinimlerinizi körü körüne tahmin etmeyin. Bugün kalifiye uygulama mühendislerine danışın. Sizin için standart delik uygunluğunu hızlı bir şekilde doğrulayabilirler. Ayrıca ağır hizmet uygulamaları için özel toleranslar da belirleyebilirler. Makineniz için doğru uyumu yakalayın. Ağır ekipmanınızı bugün koruyun.
SSS
S: Ticari olarak işlenmiş bir delikli dişli için standart tolerans aralığı nedir?
C: Çoğu ticari işlenmiş delik, nominal şaft üzerinde tipik +0,001 ila +0,002 inçlik bir açıklığı hedefler. Bu, pürüzsüz, manuel kaydırmalı oturmaya olanak tanır. Kesin büyük boyut değişimi doğrudan toplam delik çapına bağlıdır. Daha büyük delikler, bazen +0,004 inç'e kadar ulaşan, biraz daha gevşek toleranslara izin verebilir.
S: Delik toleransı makaralı zincirin ömrünü nasıl etkiler?
C: Aşırı delik boşluğu ciddi radyal salgıya neden olur. Dişli, sürekli dönüş sırasında esas olarak sallanır. Bu yalpalama, tahrik hattında hızlı, döngüsel gerilim artışlarına neden olur. Bu sivri uçlar zincir bağlantılarını agresif bir şekilde gerer. Makaraları ve pimleri, sabit, eşmerkezli yüklerden çok daha hızlı aşındırırlar.
S: Toleransın çok dar olması durumunda bitmiş bir delik dişlisi değiştirilebilir mi?
C: Honlama veya zımparalama gibi manuel saha değişikliklerine karşı şiddetle uyarıda bulunuyoruz. Elle cilalama her zaman yuvarlaklığın bozulmasına neden olur. Parçanın eş merkezliliğini kalıcı olarak yok eder. Bunun yerine bileşeni yetkili bir makine atölyesine iade etmelisiniz. Alternatif olarak, performansı garanti etmek için doğru fabrika özelliklerini sipariş etmeniz yeterlidir.
S: Bitmiş delikli endüstriyel dişlimin standart bir mile takılması neden zor?
C: Kurulum zorlukları genellikle yeni delikten ziyade mevcut şaft kusurlarından kaynaklanır. Yaygın temel nedenler arasında mil kaması üzerindeki metal çapakların yükselmesi yer alır. Ayrıca daha önceki darbelerden dolayı şaft uçlarında mantar oluşmuş olabilir. Bazen şaft başlangıçta nominal boyut yerine büyük boyutlu artı toleransa dönüştürülüyordu.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


