Неправильная установка звездочки представляет собой нечто гораздо большее, чем просто механическую неприятность. Это приводит к преждевременному отказу системы на всем предприятии. Это приводит к непредвиденным простоям во время критических производственных циклов. Это значительно раздувает ваши бюджеты на обслуживание. Хотя профиль зуба определяет общую несущую способность, не менее важное значение имеет и интерфейс отверстия к валу. Это строго определяет эффективность вашей установки. Это обеспечивает постоянную стабильность работы при больших нагрузках. Здесь нужна идеальная посадка. В противном случае весь приводной механизм испытывает катастрофическую нагрузку. Прецизионная механическая обработка играет решающую роль в этом конкретном процессе. Это поможет вам добиться полной установки в цеху. Вы не тратите драгоценное время на сборку несовпадающих деталей. Эта плавная сборка полностью зависит от точного размера отверстия, указанного производителем. Давайте узнаем, как жесткий производственный контроль защищает ваше тяжелое оборудование. Мы покажем вам, почему точные зазоры имеют значение для долговечности механизмов.
Ключевые выводы
- Допуск отверстия напрямую определяет удобство установки и долговременную соосность звездочки на валу.
- Готовые отверстия, обработанные на заводе, исключают переменное качество и скрытые затраты, связанные с модификацией гладких отверстий собственными силами.
- Для выбора правильного допуска необходимо сбалансировать рабочие обороты, крутящие нагрузки и существующие условия вала в соответствии с отраслевыми стандартами (ANSI/ISO).
- Правильная установка сводится к нулю, если первоначальный зазор между отверстием и валом превышает допустимые инженерные пределы, что приводит к вибрации, истиранию и сдвигу шпоночных канавок.
Скрытая связь между допуском отверстия и отказами системы привода
Экономия нескольких долларов на звездочках с низким допуском часто приводит к ужасным обратным результатам. Это приводит в дальнейшем к огромным затратам на ремонт вала. Вы также можете столкнуться с серьезными простоями оборудования из-за преждевременного выхода из строя деталей. Некачественная механическая обработка приводит к появлению скрытых дефектов в вашей трансмиссии. Давайте посмотрим, что происходит, когда размеры отклоняются от идеальных характеристик.
Последствия слишком больших допусков (свободная посадка)
Избыточное пространство создает непосредственный механический риск для вашего оборудования. Со временем это быстро разрушает взаимосвязанные детали.
- Фреттинг-коррозия: между отверстием и валом постоянно происходят микродвижения. Эти крошечные сдвиги со временем разрушают обе металлические поверхности. Вокруг стыка появляется ржавоподобная пыль. Это полностью разрушает стержень.
- Вибрация и биение: плохая концентричность создает опасное колебание во время вращения. Это колебание резко ускоряет износ роликовой цепи. Он также передает разрушительные вибрации прямо на подшипники двигателя. Уплотнения коробки передач быстро выходят из строя под действием такой эксцентричной нагрузки.
- Напряжение шпоночного паза: из-за избыточного зазора тяжелые компоненты физически расшатываются. Ключ и установочные винты должны поглощать все вращательные ударные нагрузки. В конечном итоге они разрушаются под действием чрезвычайного локального напряжения. Ваша система мгновенно теряет передачу энергии.
Последствия заниженных допусков (помех)
Слишком маленький зазор приводит к огромным затруднениям при установке для вашей команды. Бригады технического обслуживания тратят часы, пытаясь установить деталь. Звездочку часто забивают на стандартный вал. Иногда для нагрева металла используют промышленные горелки. Этот отчаянный подход приводит к серьезному раздражению. Истирание приводит к необратимому образованию рубцов как на отверстии, так и на поверхности вала. Вы испортите два дорогостоящих компонента еще до того, как машина заработает.
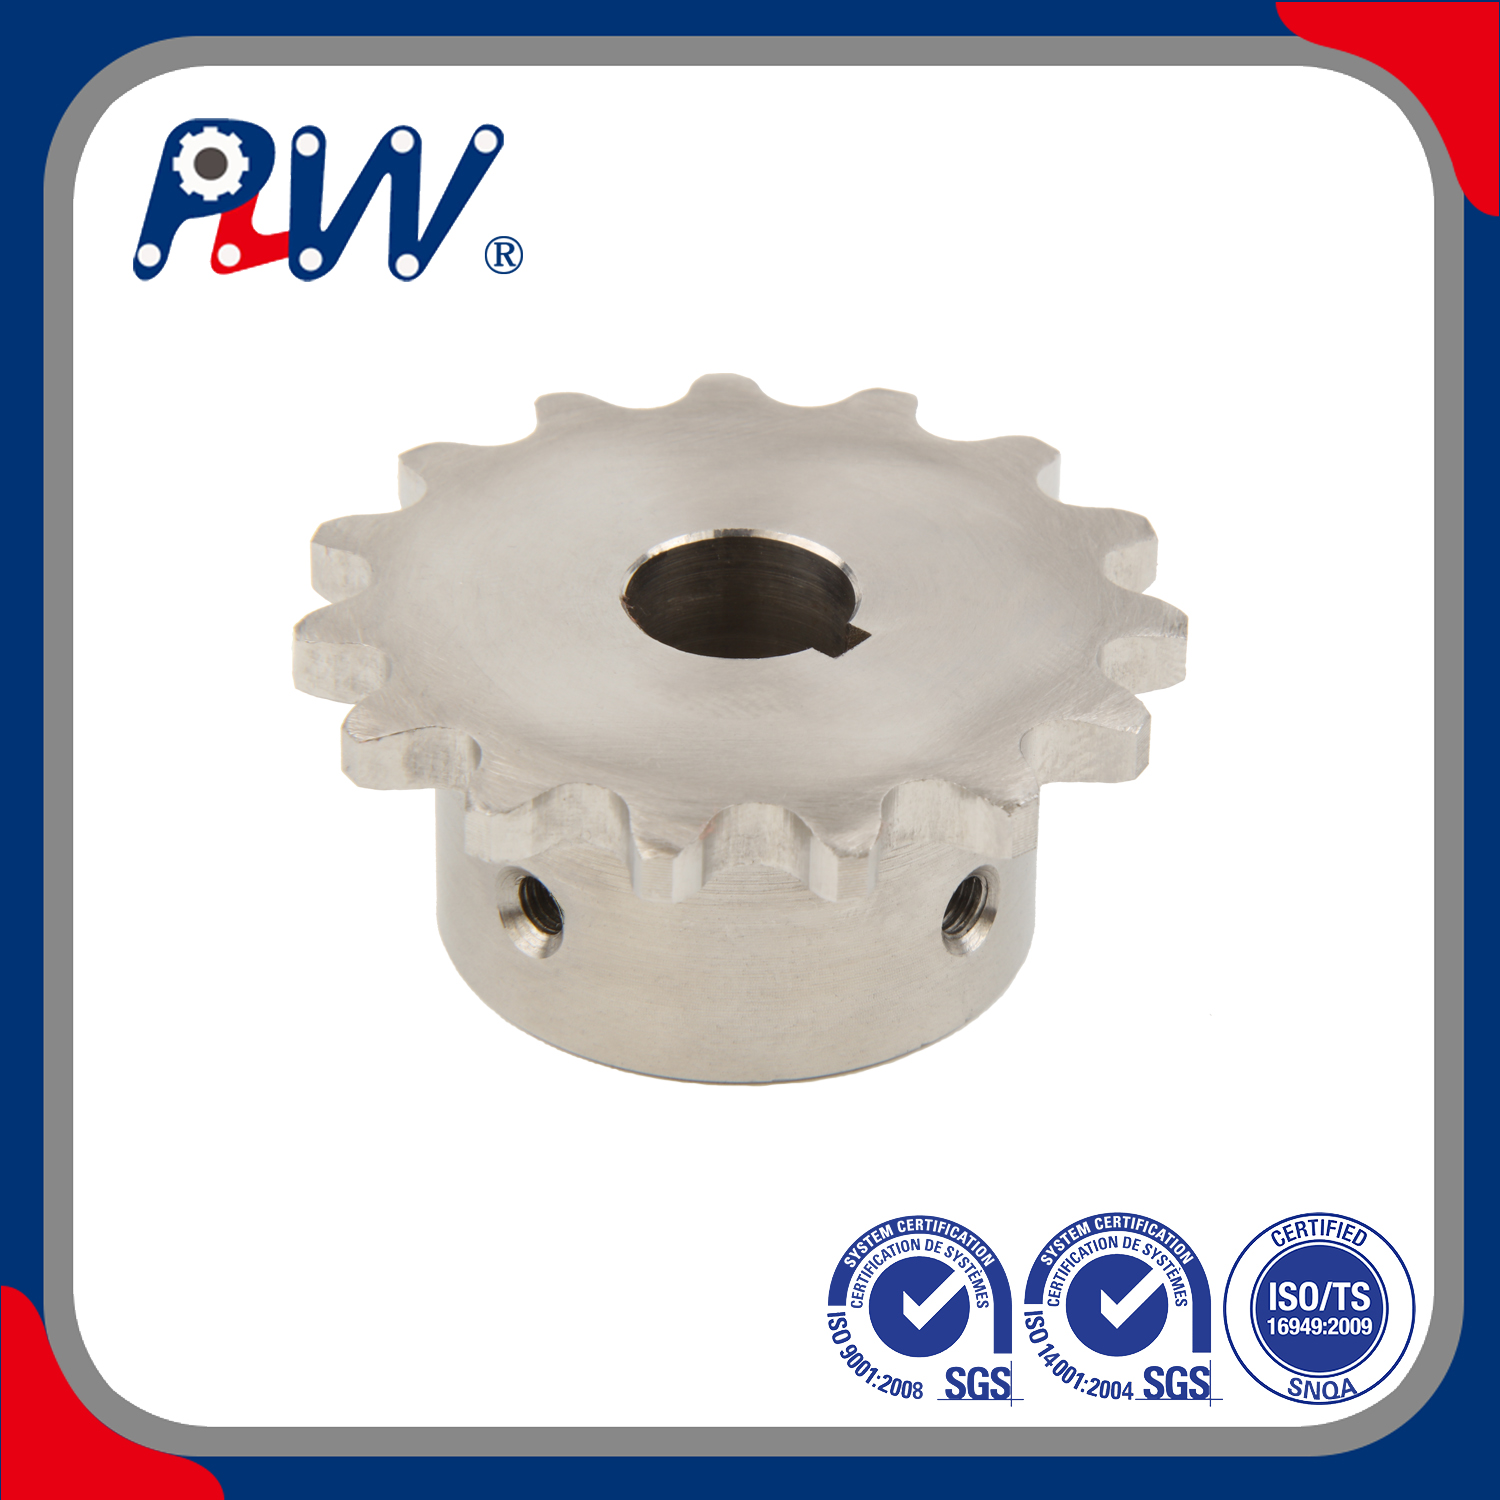
Понимание стандартов допусков звездочек с готовым отверстием
Инженеры в значительной степени полагаются на строгие отраслевые стандарты для управления производством. Такие организации, как ANSI (ANSI B29.1) и ISO, определяют эти базовые стандарты во всем мире. Они устанавливают точные размеры компонентов коммерческих приводов. Это обеспечивает единообразную совместимость продукции разных производителей. Правильный Допуски на готовое отверстие звездочки исключают догадки на сборочной линии.
Скользящая посадка против посадки с натягом
В большинстве стандартных заводских отверстий используется специальная конструкция с скользящей посадкой. В машиностроении мы также называем это посадкой зазора. Это позволяет осуществлять установку на месте без специального гидравлического прессового оборудования. Вы можете буквально надеть компонент прямо на вал. Типичные диапазоны допусков колеблются в пределах от +0,001 до +0,003 дюйма от номинального размера вала. Точное количество полностью зависит от общего диаметра отверстия.
Стандартная таблица зазоров между валами и отверстиями
| Номинальный диаметр вала (дюймы) |
Минимальный зазор между отверстиями (дюймы) |
Максимальный зазор между отверстиями (дюймы) |
| от 0,500 до 1,000 |
+0,001 |
+0,002 |
| от 1,062 до 2,000 |
+0,001 |
+0,003 |
| от 2,062 до 3,000 |
+0,0015 |
+0,0035 |
| 3.062 и больше |
+0,002 |
+0,004 |
Роль установочных винтов и шпоночных пазов
Стандартные допуски на отверстия работают синергетически вместе с другими важными характеристиками крепления. Они идеально сочетаются с соответствующими размерами протяжки шпоночных пазов. Они во многом полагаются на правильные значения крутящего момента установочного винта. Квадратный ключ предотвращает нежелательное вращательное проскальзывание. Установочные винты обеспечивают точное осевое положение вдоль вала. Если отверстие прилегает слишком свободно, винты не смогут его удержать. При затягивании деталь будет слегка наклоняться. Этот наклон нарушает выравнивание вашего привода.
Сравнение промышленных звездочек с простым отверстием и готовым отверстием: фактор допуска
Во время закупок покупатели обычно сталкиваются с двумя основными категориями решений. Вы можете купить звездочки с плоским отверстием для вторичной внутренней обработки. Или вы можете приобрести детали, изготовленные на заводе, напрямую. Давайте сравним эти два промышленных выбора.
Риск внутренней обработки
Модификация отверстий скольжения собственными силами сопряжена с серьезными эксплуатационными рисками. Как известно, очень трудно поддерживать истинную перпендикулярность. Вам будет сложно сохранить идеальную концентричность без специального заводского крепления. Стандартные ремонтные токарные станки часто имеют небольшое радиальное биение. Это создает опасное накопление ошибок механических допусков. Вы случайно объедините новое биение отверстия с существующим биением вала. Конечным результатом является сильно раскачивающаяся система привода. Он быстро разрушает цепи.
Преимущество готового отверстия
Покупка фабрики Промышленная звездочка с готовым отверстием обеспечивает огромные эксплуатационные преимущества. Вы получаете гарантированную точность размеров каждый раз. На вашем предприятии вам не придется тратить время на вторичную обработку. Деталь поступает сразу же готовой к окончательной установке. Вы полностью пропускаете очередь механического цеха. Это обеспечивает бесперебойную работу ваших производственных линий. Это исключает отходы лома, вызванные неудачными попытками внутренней обработки. Заводские автоматизированные токарные станки обеспечивают гораздо более жесткие допуски, чем когда-либо ручная доработка.
Ключевые критерии оценки: определение правильного допуска для вашего приложения
Вы должны тщательно решить, когда стандартные коммерческие допуски достаточны. Некоторые экстремальные применения требуют значительно более плотной механической посадки. Используйте эти конкретные переменные приложения для принятия инженерных решений.
Высокоскоростные и низкоскоростные приводы
Применение при высоких оборотах требует более жестких допусков на диаметр отверстия. Это строгое требование предотвращает эксцентричную нагрузку при быстром вращении. Он не дает центробежному дисбалансу разрушить ваши дорогие подшипники. Даже крошечный воздушный зазор вызывает сильную вибрацию на высоких скоростях. И наоборот, низкоскоростные приводы могут обеспечить немного более свободную посадку без сильной вибрации. Они вращаются достаточно медленно, чтобы исключить незначительные ошибки концентричности.
Реверсивные или ударные нагрузки
Ударопрочные приводы требуют специального механического ухода. Стандартные скользящие посадки здесь могут быстро выйти из строя. Тяжелая сельскохозяйственная техника часто испытывает такие жестокие ударные нагрузки. В этих случаях точная Допуск звездочки с готовым отверстием становится абсолютно первостепенным. Для выживания вам могут понадобиться более плотные посадки. Альтернативно вы можете использовать специальные зажимные механизмы. Втулки с коническим замком исключительно хорошо справляются с тяжелыми реверсивными нагрузками. Они агрессивно захватывают вал во всех направлениях.
Оценка состояния вала
Никогда не думайте, что нетронутый стандартный диаметр все исправит автоматически. Для этих высококачественных деталей необходим вал с точными размерами. Для правильной работы им нужна неповрежденная поверхность. Если ваш вал имеет глубокие рубцы, тугое отверстие немедленно заклинит. Измерьте вал на конусность или овальность. Идеальная звездочка не сможет починить испорченный приводной вал. Сначала необходимо отремонтировать или заменить изношенный вал.
Реалии реализации: лучшие практики установки готовых отверстий
Даже идеально обработанные компоненты требуют тщательной процедуры установки. Следуйте этим строгим инструкциям, чтобы защитить свое ценное оборудование.
- Проверка перед установкой: сначала все измерьте. Проверьте окончательные размеры внутреннего отверстия. Измерьте фактический диаметр вала с помощью калиброванных микрометров. Сделайте это перед попыткой физической установки. Никогда не угадывайте соответствие, основываясь только на номерах деталей.
- Подготовка поверхности: Тщательно очистите вал. Удалите всю ржавчину, грязь и старую смазку. Удалите заусенцы со всех острых кромок вокруг пазов шпонок. Нанесите очень легкую смазку на поверхность вала. Это предотвращает истирание металла во время установки с плотной посадкой.
- Выравнивание и фиксация: Осевое выравнивание имеет решающее значение. Прежде чем зафиксировать устройство, используйте линейки или лазерные инструменты для выравнивания. После правильного выравнивания следуйте стандартной логике затяжки установочных винтов. Сначала плотно зафиксируйте установочный винт шпоночного паза. Затем затяните винт смещения на 90 градусов. Эта особая последовательность сводит к минимуму внутреннюю деформацию отверстия. Он поддерживает плотную концентричность вокруг центральной оси.
Пропуск этих шагов разрушит только что приобретенную точность. Относитесь к процессу установки как к задаче высокой точности.
Заключение
Заводской бур действует как полис эксплуатационной страховки. Он эффективно защищает от преждевременного выхода из строя привода. Это значительно сокращает дорогостоящие задержки при монтаже на полу. Во вращающемся оборудовании точность всегда окупается.
Группам закупок и инженерам следует проверить текущий уровень отказов. Узнайте, как часто стандартные диски выходят из строя без необходимости. Рассмотрите возможность стандартизации строго проверяемых компонентов с готовыми отверстиями с высокими допусками. Этот простой переключатель закупок позволяет избежать бесчисленных проблем с обслуживанием в будущем.
Не угадывайте свои инженерные требования вслепую. Проконсультируйтесь с квалифицированными инженерами по применению уже сегодня. Они могут быстро проверить посадку стандартных отверстий для вас. Они также могут указать индивидуальные допуски для применений в тяжелых условиях. Подберите подходящее оборудование для вашей техники. Защитите свое тяжелое оборудование сегодня.
Часто задаваемые вопросы
Вопрос: Каков стандартный диапазон допусков для коммерческой звездочки с готовым отверстием?
A: Для большинства коммерческих отверстий с готовой проточкой типичный зазор составляет от +0,001 до +0,002 дюйма по сравнению с номинальным значением вала. Это обеспечивает плавную посадку вручную. Точное изменение припуска напрямую зависит от общего диаметра отверстия. Отверстия большего размера могут допускать несколько более жесткие допуски, иногда достигающие +0,004 дюйма.
Вопрос: Как допуск отверстия влияет на срок службы роликовой цепи?
A: Чрезмерный зазор отверстия приводит к сильному радиальному биению. Звездочка существенно раскачивается во время непрерывного вращения. Это колебание создает быстрые циклические скачки напряжения в трансмиссии. Эти шипы агрессивно растягивают звенья цепи. Они изнашивают ролики и штифты гораздо быстрее, чем постоянные концентрические нагрузки.
Вопрос: Можно ли модифицировать звездочку с готовым отверстием, если допуск слишком мал?
О: Мы настоятельно предостерегаем от ручных модификаций в полевых условиях, таких как хонингование или шлифование. Ручная полировка всегда приводит к появлению овальной формы. Это навсегда нарушает концентричность детали. Вместо этого вам следует вернуть компонент в квалифицированную механическую мастерскую. Альтернативно, просто закажите продукцию, соответствующую заводским характеристикам, чтобы гарантировать производительность.
Вопрос: Почему мою промышленную звездочку с готовым отверстием сложно установить на стандартный вал?
Ответ: Трудности при установке обычно возникают из-за существующих дефектов вала, а не из-за нового отверстия. Распространенными причинами являются выступающие металлические заусенцы на шпоночной канавке вала. У вас также могут образоваться грибы на концах вала от предыдущих ударов. Иногда вал изначально имел увеличенный допуск вместо номинального размера.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


