Un montaggio errato del pignone rappresenta molto più di un semplice fastidio meccanico. Provoca guasti prematuri al sistema in tutta la struttura. Causa tempi di inattività imprevisti durante i cicli di produzione critici. Gonfia immensamente i budget di manutenzione. Sebbene il profilo del dente determini la capacità di carico complessiva, l'interfaccia tra foro e albero è altrettanto importante. Determina rigorosamente l'efficienza dell'installazione. Garantisce stabilità operativa continua sotto carichi pesanti. Hai bisogno di una vestibilità perfetta qui. Altrimenti, l’intero meccanismo di azionamento subirà uno stress catastrofico. La lavorazione di precisione gioca un ruolo fondamentale in questo esatto processo. Ti aiuta a realizzare una vera installazione drop-in in officina. Si evita di sprecare ore preziose mettendo insieme parti non corrispondenti. Questo assemblaggio fluido si basa interamente sull'accurato dimensionamento del foro fornito dal produttore. Esploriamo come i severi controlli di produzione proteggono le vostre attrezzature pesanti. Ti mostreremo esattamente perché gli spazi esatti sono importanti per la longevità meccanica.
Punti chiave
- La tolleranza del foro determina direttamente la facilità di installazione e la concentricità a lungo termine del pignone sull'albero.
- I fori finiti lavorati in fabbrica eliminano la qualità variabile e i costi nascosti associati alla modifica interna dei fori semplici.
- La selezione della tolleranza corretta richiede il bilanciamento del numero di giri operativo, dei carichi di coppia e delle condizioni dell'albero esistenti rispetto agli standard del settore (ANSI/ISO).
- Le pratiche di installazione corrette vengono annullate se il gioco iniziale tra foro e albero supera i limiti tecnici accettabili, causando vibrazioni, sfregamento e taglio della sede della chiavetta.
Il collegamento nascosto tra tolleranza dell'alesaggio e guasti del sistema di trasmissione
Risparmiare qualche dollaro su ruote dentate a bassa tolleranza spesso si ritorce contro. Ciò comporta in seguito spese ingenti per la riparazione dell'albero. Inoltre, ti trovi a fronteggiare gravi tempi di fermo macchina quando i componenti si guastano prematuramente. La lavorazione di bassa qualità introduce difetti nascosti nella trasmissione. Esaminiamo cosa succede quando le dimensioni si allontanano dalle specifiche ideali.
Conseguenze delle tolleranze sovradimensionate (adattamento largo)
Lo spazio in eccesso crea rischi meccanici immediati per la vostra attrezzatura. Degrada rapidamente le parti ad incastro nel tempo.
- Corrosione da sfregamento: si verificano costantemente micromovimenti tra il foro e l'albero. Questi piccoli spostamenti degradano entrambe le superfici metalliche nel tempo. Attorno alla giunzione appare polvere simile alla ruggine. Rovina completamente l'albero.
- Vibrazioni e runout: una scarsa concentricità crea pericolose oscillazioni durante la rotazione. Questa oscillazione accelera drasticamente l'usura della catena a rulli. Inoltre invia vibrazioni dannose direttamente ai cuscinetti del motore. Le guarnizioni del cambio cedono rapidamente sotto questo carico eccentrico.
- Sollecitazione della sede della chiavetta: il gioco eccessivo lascia i componenti pesanti fisicamente allentati. La chiave e le viti di fissaggio devono assorbire tutti i carichi d'urto rotazionali. Alla fine si tagliano sotto questo stress estremo localizzato. Il tuo sistema perde immediatamente la trasmissione di potenza.
Conseguenze di tolleranze sottodimensionate (interferenza)
Uno spazio troppo ridotto causa enormi colli di bottiglia nell'installazione per il tuo personale. Le squadre di manutenzione perdono ore cercando di montare la parte. Spesso martellano il pignone su un albero standard. A volte usano torce industriali per riscaldare il metallo. Questo approccio disperato porta a gravi irritazioni. Il grippaggio lascia cicatrici permanenti sia sul foro che sulle superfici dell'albero. Rovini due componenti costosi prima ancora che la macchina funzioni.
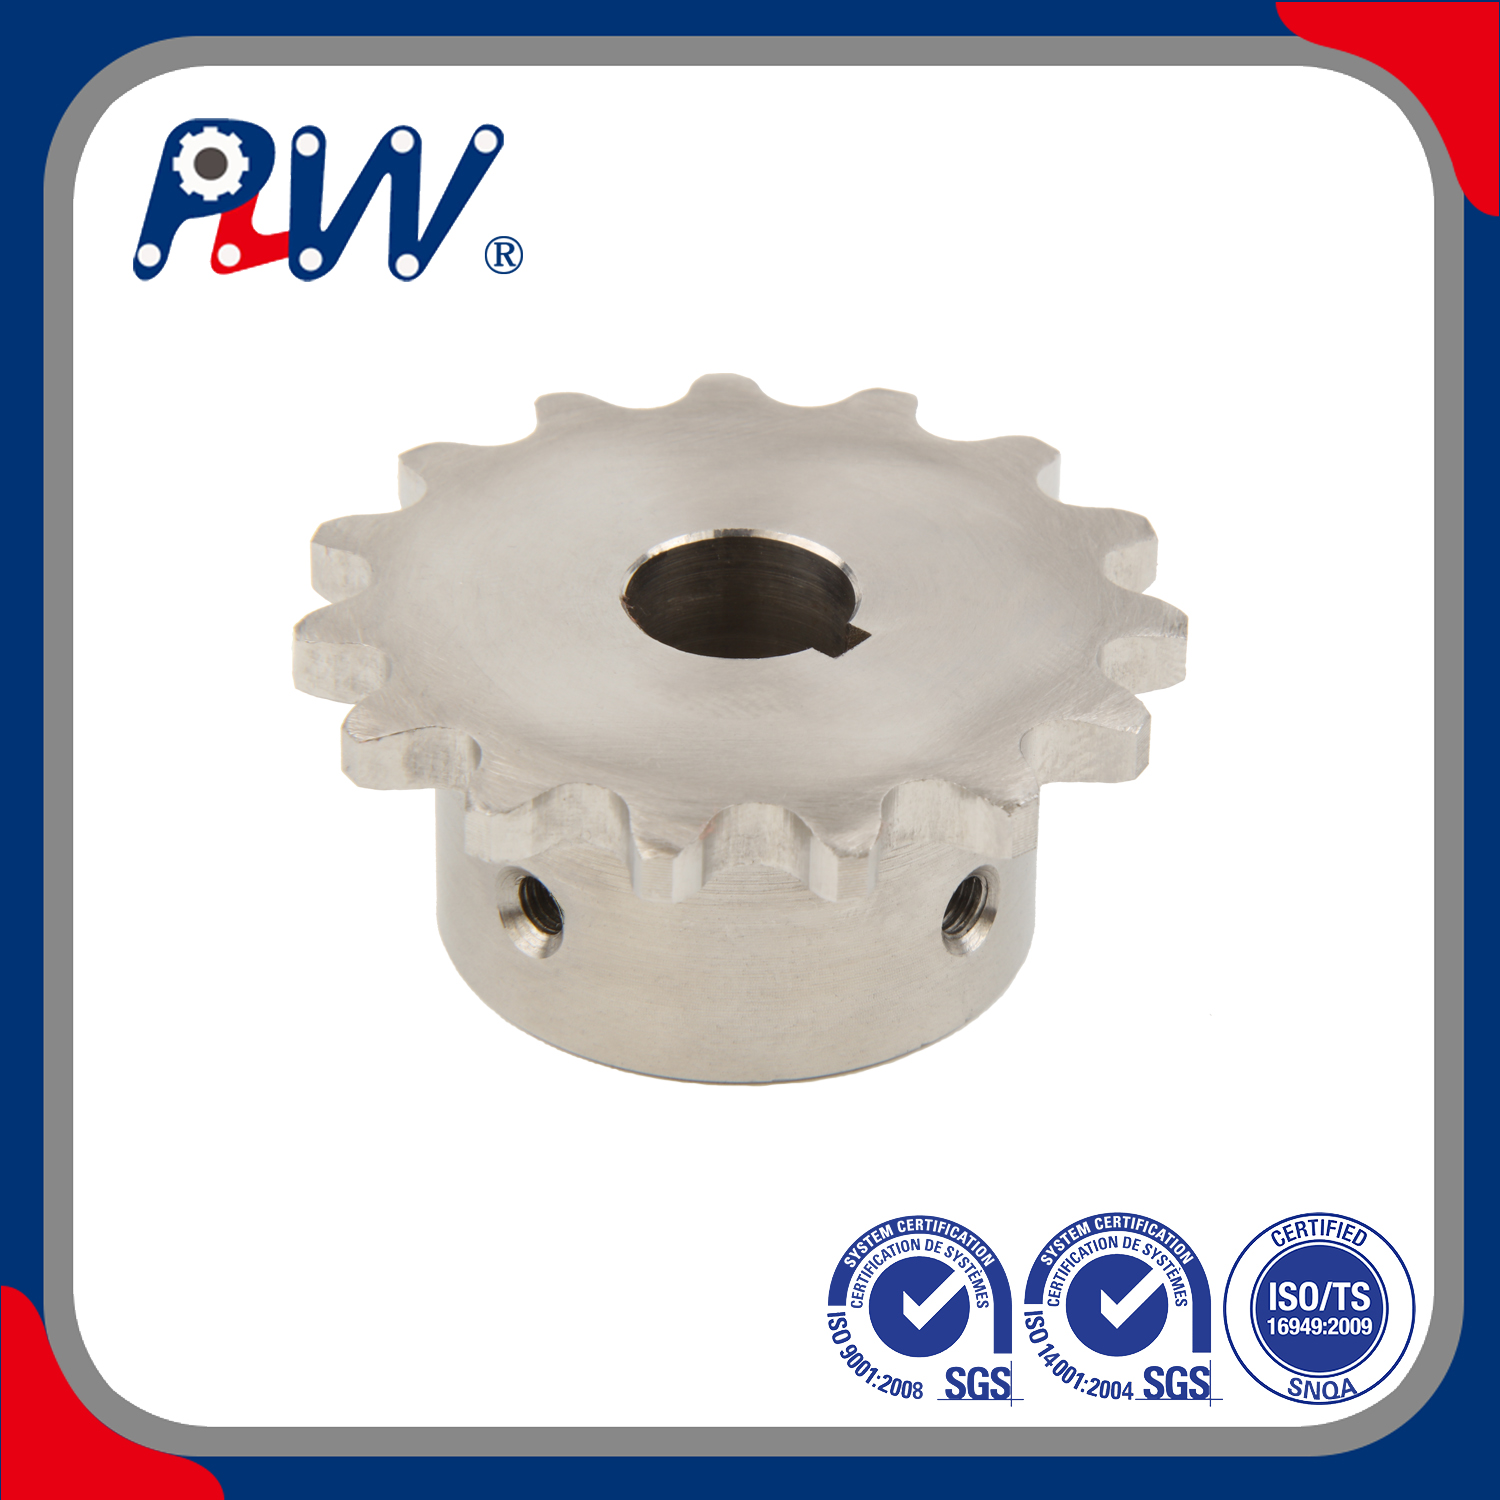
Comprensione degli standard di tolleranza dei pignoni con foro finito
Gli ingegneri fanno molto affidamento su rigorosi parametri di riferimento del settore per guidare la produzione. Organizzazioni come ANSI (ANSI B29.1) e ISO definiscono questi standard di base a livello globale. Stabiliscono le dimensioni esatte per i componenti di trasmissione commerciali. Ciò garantisce adattamenti coerenti tra diversi marchi di produzione. Un vero e proprio La tolleranza del pignone con foro finito elimina le congetture sulla catena di montaggio.
Vestibilità antiscivolo e vestibilità con interferenza
La maggior parte dei fori standard di fabbrica utilizza uno specifico design con accoppiamento scorrevole. Lo chiamiamo anche adattamento del gioco nell'ingegneria meccanica. Consente l'installazione sul campo senza attrezzature di pressatura idraulica specializzate. Puoi letteralmente far scorrere il componente direttamente sull'albero. Gli intervalli di tolleranza tipici si aggirano tra +0,001 e +0,003 pollici rispetto alla dimensione nominale dell'albero. Il numero esatto dipende interamente dal diametro totale del foro.
Grafico del gioco standard tra albero e foro
| Diametro nominale dell'albero (pollici) |
Gioco minimo del foro (pollici) |
Gioco massimo del foro (pollici) |
| da 0,500 a 1.000 |
+0,001 |
+0,002 |
| da 1.062 a 2.000 |
+0,001 |
+0,003 |
| da 2.062 a 3.000 |
+0,0015 |
+0,0035 |
| 3.062 e superiori |
+0,002 |
+0,004 |
Il ruolo delle viti di fissaggio e delle sedi per chiavetta
Le tolleranze standard del foro funzionano in sinergia insieme ad altre caratteristiche critiche di tenuta. Si abbinano perfettamente alle dimensioni corrette della brocciatura della sede della chiavetta. Fanno molto affidamento sui corretti valori di coppia delle viti di fissaggio. La chiave quadrata impedisce lo slittamento rotatorio indesiderato. Le viti di fissaggio assicurano la precisa posizione assiale lungo l'albero. Se il foro si adatta troppo liberamente, le viti non riescono a mantenerlo fermo. La parte si inclinerà leggermente una volta serrata. Questa inclinazione distrugge l'allineamento della guida.
Pignone industriale con foro liscio e con foro finito: il fattore di tolleranza
Gli acquirenti generalmente si trovano ad affrontare due categorie principali di soluzioni durante l'approvvigionamento. È possibile acquistare ruote dentate con foro passante per lavorazioni secondarie interne. Oppure puoi acquistare direttamente le parti finite in fabbrica. Confrontiamo queste due scelte industriali.
Il rischio della lavorazione interna
La modifica interna dei fori passanti introduce importanti rischi operativi. È notoriamente difficile mantenere la vera perpendicolarità. Farai fatica a mantenere la perfetta concentricità senza attrezzature specializzate in fabbrica. I torni di riparazione standard spesso presentano una leggera eccentricità radiale. Ciò crea un pericoloso accumulo di errori di tolleranza meccanica. Inavvertitamente combini la nuova eccentricità del foro con quella dell'albero esistente. Il risultato finale è un sistema di azionamento gravemente traballante. Distrugge rapidamente le catene.
Il vantaggio del foro finito
Acquistare una fabbrica Il pignone industriale a foro finito offre immensi vantaggi operativi. Ottieni una precisione dimensionale garantita ogni volta. Nella vostra struttura non avrete tempi di lavorazione secondari. La parte arriva immediatamente pronta per l'installazione finale. Salti completamente il lavoro arretrato dell'officina meccanica. Ciò mantiene le linee di produzione in movimento senza intoppi. Elimina gli scarti causati da scadenti tentativi di lavorazione interna. I torni automatizzati di fabbrica mantengono tolleranze molto più strette di quanto potrebbe mai fare la rilavorazione manuale.
Criteri chiave di valutazione: specificare la giusta tolleranza per la vostra applicazione
È necessario decidere attentamente quando le tolleranze commerciali standard sono sufficienti. Alcune applicazioni estreme richiedono accoppiamenti meccanici significativamente più stretti. Utilizza queste variabili applicative specifiche per guidare la tua decisione ingegneristica.
Azionamenti ad alta velocità e a bassa velocità
Le applicazioni ad alto numero di giri richiedono assolutamente tolleranze del foro più strette. Questo requisito rigoroso impedisce il carico eccentrico durante la rotazione veloce. Impedisce allo squilibrio centrifugo di distruggere i vostri costosi cuscinetti. Anche un piccolo traferro provoca enormi vibrazioni ad alte velocità. Al contrario, le unità a bassa velocità possono gestire accoppiamenti leggermente più allentati senza forti vibrazioni. Ruotano abbastanza lentamente da perdonare piccoli errori di concentricità.
Applicazioni di retromarcia o con carico d'urto
Le trasmissioni ad alto impatto richiedono cure meccaniche specializzate. Gli adattamenti slip standard potrebbero fallire rapidamente qui. Le macchine agricole pesanti sono spesso esposte a questi carichi d'urto brutali. In questi casi, una precisazione La tolleranza del pignone con foro finito diventa assolutamente fondamentale. Potresti aver bisogno di adattamenti personalizzati più stretti per la sopravvivenza. In alternativa, è possibile utilizzare meccanismi di bloccaggio specializzati. Le boccole coniche funzionano eccezionalmente bene per carichi in retromarcia gravosi. Afferrano l'albero in modo aggressivo in tutte le direzioni.
Valutazione delle condizioni dell'albero
Non dare mai per scontato che un foro standard incontaminato risolva tutto automaticamente. Queste parti di alta qualità richiedono un albero sottostante dimensionalmente accurato. Hanno bisogno di una superficie non danneggiata per funzionare correttamente. Se l'asta è profondamente cicatrizzata, un foro stretto si legherà immediatamente. Misurare l'albero per la rastremazione o l'ovalizzazione. Un pignone perfetto non può riparare un albero motore rovinato. È necessario prima riparare o sostituire l'albero usurato.
Realtà di implementazione: migliori pratiche per l'installazione di fori finiti
Anche i componenti perfettamente lavorati richiedono attente procedure di installazione. Segui questi passaggi rigorosi per proteggere la tua preziosa attrezzatura.
- Verifica pre-installazione: misurare prima tutto. Controllare internamente le dimensioni finali del foro finito. Misurare il diametro effettivo dell'albero utilizzando micrometri calibrati. Fatelo prima di tentare qualsiasi installazione fisica. Non indovinare mai l'adattamento basandosi solo sui numeri di parte.
- Preparazione della superficie: pulire accuratamente l'albero. Rimuovere tutta la ruggine, lo sporco e il grasso vecchio. Sbavare tutti gli spigoli vivi attorno alle scanalature della chiavetta. Applicare un lubrificante molto leggero sulla superficie dell'albero. Ciò impedisce il grippaggio del metallo durante un'installazione a scorrimento stretto.
- Allineamento e fissaggio: l'allineamento assiale è assolutamente fondamentale. Utilizzare righelli o strumenti di allineamento laser prima di bloccare l'unità. Una volta allineati correttamente, seguire una logica standardizzata per serrare le viti di fissaggio. Per prima cosa posizionare saldamente la vite di fissaggio della sede della chiavetta. Quindi serrare la vite di offset di 90 gradi. Questa sequenza specifica riduce al minimo la distorsione interna del foro. Mantiene una stretta concentricità attorno all'asse centrale.
Saltare questi passaggi rovina la precisione appena acquistata. Considera il processo di installazione come un'attività ad alta precisione.
Conclusione
Una canna controllata in fabbrica funge da polizza assicurativa operativa. Protegge efficacemente dai guasti prematuri dell'unità. Riduce drasticamente i costosi tempi di installazione a pavimento. Nelle attrezzature rotanti la precisione ripaga sempre moltissimo.
I team di procurement e ingegneria dovrebbero verificare i loro attuali tassi di fallimento. Controlla esattamente la frequenza con cui le unità standard si rompono inutilmente. Prendere in considerazione la standardizzazione rigorosamente su componenti con foro finito verificabili e ad alta tolleranza. Questo semplice passaggio all'approvvigionamento previene innumerevoli futuri problemi di manutenzione.
Non indovinare ciecamente le tue esigenze ingegneristiche. Consultatevi oggi stesso con ingegneri applicativi qualificati. Possono verificare rapidamente gli adattamenti dei fori standard per te. Possono anche specificare tolleranze personalizzate per applicazioni gravose. Ottieni la soluzione giusta per i tuoi macchinari. Proteggi la tua attrezzatura pesante oggi stesso.
Domande frequenti
D: Qual è l'intervallo di tolleranza standard per un pignone con foro finito commerciale?
R: La maggior parte dei fori finiti commerciali ha come obiettivo un gioco tipico compreso tra +0,001 e +0,002 pollici sull'albero nominale. Ciò consente una vestibilità scorrevole e manuale. L'esatta variazione di sovradimensionamento dipende direttamente dal diametro totale del foro. Alesaggi più grandi possono consentire tolleranze leggermente più larghe, talvolta fino a +0,004 pollici.
D: In che modo la tolleranza del foro influisce sulla durata della catena a rulli?
R: Un gioco eccessivo del foro provoca una grave eccentricità radiale. Il pignone essenzialmente oscilla durante la rotazione continua. Questa oscillazione crea picchi di tensione rapidi e ciclici nella linea di trasmissione. Questi picchi allungano in modo aggressivo le maglie della catena. Consumano i rulli e i perni molto più velocemente di quanto farebbero mai i carichi concentrici stabili.
D: È possibile modificare un pignone con foro finito se la tolleranza è troppo stretta?
R: Mettiamo fortemente in guardia contro le modifiche manuali sul campo come la levigatura o la levigatura. La lucidatura a mano introduce sempre un'ovalizzazione. Distrugge permanentemente la concentricità della parte. Dovresti invece restituire il componente a un'officina meccanica qualificata. In alternativa, è sufficiente ordinare le specifiche di fabbrica corrette per garantire le prestazioni.
D: Perché il mio pignone industriale con foro finito è difficile da installare su un albero standard?
R: Le difficoltà di installazione di solito derivano da difetti dell'albero esistenti piuttosto che dal nuovo foro. Le cause principali più comuni includono sbavature metalliche sollevate sulla chiavetta dell'albero. Potresti anche avere estremità dell'albero a forma di fungo a causa di impatti precedenti. A volte l'albero veniva originariamente trasformato in una tolleranza positiva sovradimensionata invece che in una dimensione nominale.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


