முறையற்ற ஸ்ப்ராக்கெட் பொருத்துதல் ஒரு எளிய இயந்திர தொல்லையை விட அதிகமாக பிரதிபலிக்கிறது. இது உங்கள் முழு வசதியிலும் முன்கூட்டிய சிஸ்டம் செயலிழப்பை ஏற்படுத்துகிறது. இது முக்கியமான உற்பத்தி ஓட்டங்களின் போது எதிர்பாராத வேலையில்லா நேரத்தை ஏற்படுத்துகிறது. இது உங்கள் பராமரிப்பு வரவுசெலவுத் திட்டங்களை பெரிதும் உயர்த்துகிறது. பல் சுயவிவரம் ஒட்டுமொத்த சுமை திறனைக் கட்டளையிடும் போது, போர்-டு-ஷாஃப்ட் இடைமுகம் முக்கியமானது. இது உங்கள் நிறுவல் செயல்திறனை கண்டிப்பாக தீர்மானிக்கிறது. அதிக சுமைகளின் கீழ் தொடர்ச்சியான செயல்பாட்டு நிலைத்தன்மையை இது உறுதி செய்கிறது. இங்கே உங்களுக்கு சரியான பொருத்தம் தேவை. இல்லையெனில், முழு இயக்கி பொறிமுறையும் பேரழிவு அழுத்தத்தை அனுபவிக்கிறது. துல்லியமான எந்திரம் இந்த சரியான செயல்பாட்டில் முக்கிய பங்கு வகிக்கிறது. இது கடைத் தளத்தில் உண்மையான டிராப்-இன் நிறுவலை அடைய உதவுகிறது. பொருந்தாத பகுதிகளை கட்டாயப்படுத்தி மதிப்புமிக்க மணிநேரங்களை வீணாக்குவதைத் தவிர்க்கிறீர்கள். இந்த மென்மையான அசெம்பிளியானது உற்பத்தியாளரிடமிருந்து துல்லியமான துளை அளவை முழுமையாக நம்பியுள்ளது. உங்கள் கனரக உபகரணங்களை இறுக்கமான உற்பத்திக் கட்டுப்பாடுகள் எவ்வாறு பாதுகாக்கின்றன என்பதை ஆராய்வோம். இயந்திர நீண்ட ஆயுளுக்கு சரியான அனுமதிகள் ஏன் முக்கியம் என்பதை நாங்கள் உங்களுக்குக் காண்பிப்போம்.
முக்கிய எடுக்கப்பட்டவை
- துளை சகிப்புத்தன்மை நேரடியாக நிறுவலின் எளிமை மற்றும் தண்டின் மீது ஸ்ப்ராக்கெட்டின் நீண்ட கால செறிவு ஆகியவற்றை ஆணையிடுகிறது.
- தொழிற்சாலை-இயந்திர முடிக்கப்பட்ட துவாரங்கள் மாறி தரம் மற்றும் வீட்டில் உள்ள சாதாரண துளை மாற்றத்துடன் தொடர்புடைய மறைக்கப்பட்ட செலவுகளை நீக்குகிறது.
- சரியான சகிப்புத்தன்மையைத் தேர்ந்தெடுப்பதற்கு, செயல்பாட்டு RPM, முறுக்கு சுமைகள் மற்றும் தொழில் தரநிலைகளுக்கு (ANSI/ISO) எதிராக இருக்கும் தண்டு நிலைகளை சமநிலைப்படுத்த வேண்டும்.
- ஆரம்ப போர்-டு-ஷாஃப்ட் அனுமதி ஏற்றுக்கொள்ளக்கூடிய பொறியியல் வரம்புகளை மீறினால், அதிர்வு, எரிச்சல் மற்றும் கீவே வெட்டுக்கு வழிவகுத்தால் முறையான நிறுவல் நடைமுறைகள் ரத்து செய்யப்படும்.
துளை சகிப்புத்தன்மை மற்றும் டிரைவ் சிஸ்டம் தோல்விகளுக்கு இடையே உள்ள மறைக்கப்பட்ட இணைப்பு
குறைந்த-சகிப்புத்தன்மை கொண்ட ஸ்ப்ராக்கெட்டுகளில் சில டாலர்களை சேமிப்பது பெரும்பாலும் பயங்கரமாக பின்வாங்குகிறது. இது பின்னர் தண்டு பழுதுபார்ப்பதில் பெரும் செலவுகளுக்கு வழிவகுக்கிறது. பாகங்கள் முன்கூட்டியே தோல்வியடையும் போது நீங்கள் கடுமையான இயந்திர வேலையில்லா நேரத்தையும் சந்திக்கிறீர்கள். குறைந்த தரமான எந்திரம் உங்கள் டிரைவ் ரயிலில் மறைக்கப்பட்ட குறைபாடுகளை அறிமுகப்படுத்துகிறது. பரிமாணங்கள் சிறந்த விவரக்குறிப்புகளிலிருந்து விலகிச் செல்லும்போது என்ன நடக்கும் என்பதை ஆராய்வோம்.
அதிகப்படியான சகிப்புத்தன்மையின் விளைவுகள் (தளர்வான பொருத்தம்)
அதிகப்படியான இடம் உங்கள் சாதனங்களுக்கு உடனடி இயந்திர அபாயங்களை உருவாக்குகிறது. இது காலப்போக்கில் ஒன்றோடொன்று இணைந்த பகுதிகளை விரைவாக சிதைக்கிறது.
- அரிப்பை உண்டாக்குதல்: துளைக்கும் தண்டுக்கும் இடையில் நுண்ணிய இயக்கங்கள் தொடர்ந்து நிகழ்கின்றன. இந்த சிறிய மாற்றங்கள் காலப்போக்கில் இரண்டு உலோக மேற்பரப்புகளையும் சிதைக்கின்றன. மூட்டைச் சுற்றி துரு போன்ற தூசி தோன்றும். இது தண்டை முழுவதுமாக அழிக்கிறது.
- அதிர்வு & ரன்அவுட்: மோசமான செறிவு சுழற்சியின் போது ஆபத்தான தள்ளாட்டத்தை உருவாக்குகிறது. இந்த தள்ளாட்டம் ரோலர் செயின் தேய்மானத்தை வெகுவாக துரிதப்படுத்துகிறது. இது சேதப்படுத்தும் அதிர்வுகளை நேரடியாக மோட்டார் தாங்கு உருளைகளுக்கு அனுப்புகிறது. இந்த விசித்திரமான சுமையின் கீழ் கியர்பாக்ஸ் முத்திரைகள் விரைவாக தோல்வியடைகின்றன.
- முக்கிய அழுத்தம்: அதிகப்படியான அனுமதியானது கனமான கூறுகளை உடல் ரீதியாக தளர்வாக விட்டு விடுகிறது. விசை மற்றும் செட் திருகுகள் அனைத்து சுழற்சி அதிர்ச்சி சுமைகளையும் உறிஞ்ச வேண்டும். இந்த தீவிர உள்ளூர்மயமாக்கப்பட்ட அழுத்தத்தின் கீழ் அவை இறுதியில் வெட்டப்படுகின்றன. உங்கள் கணினி மின் பரிமாற்றத்தை உடனடியாக இழக்கிறது.
குறைவான சகிப்புத்தன்மையின் விளைவுகள் (குறுக்கீடு)
மிகக் குறைவான அனுமதி உங்கள் குழுவினருக்கு பாரிய நிறுவல் இடையூறுகளை ஏற்படுத்துகிறது. பராமரிப்பு குழுக்கள் பகுதியை ஏற்றுவதற்கு பல மணிநேரங்களை வீணடிக்கின்றன. அவர்கள் அடிக்கடி ஸ்ப்ராக்கெட்டை ஒரு நிலையான தண்டின் மீது சுத்தி விடுவார்கள். சில நேரங்களில் அவர்கள் உலோகத்தை சூடாக்க தொழில்துறை டார்ச்ச்களைப் பயன்படுத்துகிறார்கள். இந்த அவநம்பிக்கையான அணுகுமுறை கடுமையான கூச்சத்திற்கு வழிவகுக்கிறது. கசிவு துளை மற்றும் தண்டு மேற்பரப்பு இரண்டையும் நிரந்தரமாக வடுக்களை ஏற்படுத்துகிறது. இயந்திரம் இயங்குவதற்கு முன்பே இரண்டு விலையுயர்ந்த கூறுகளை அழித்துவிடுவீர்கள்.
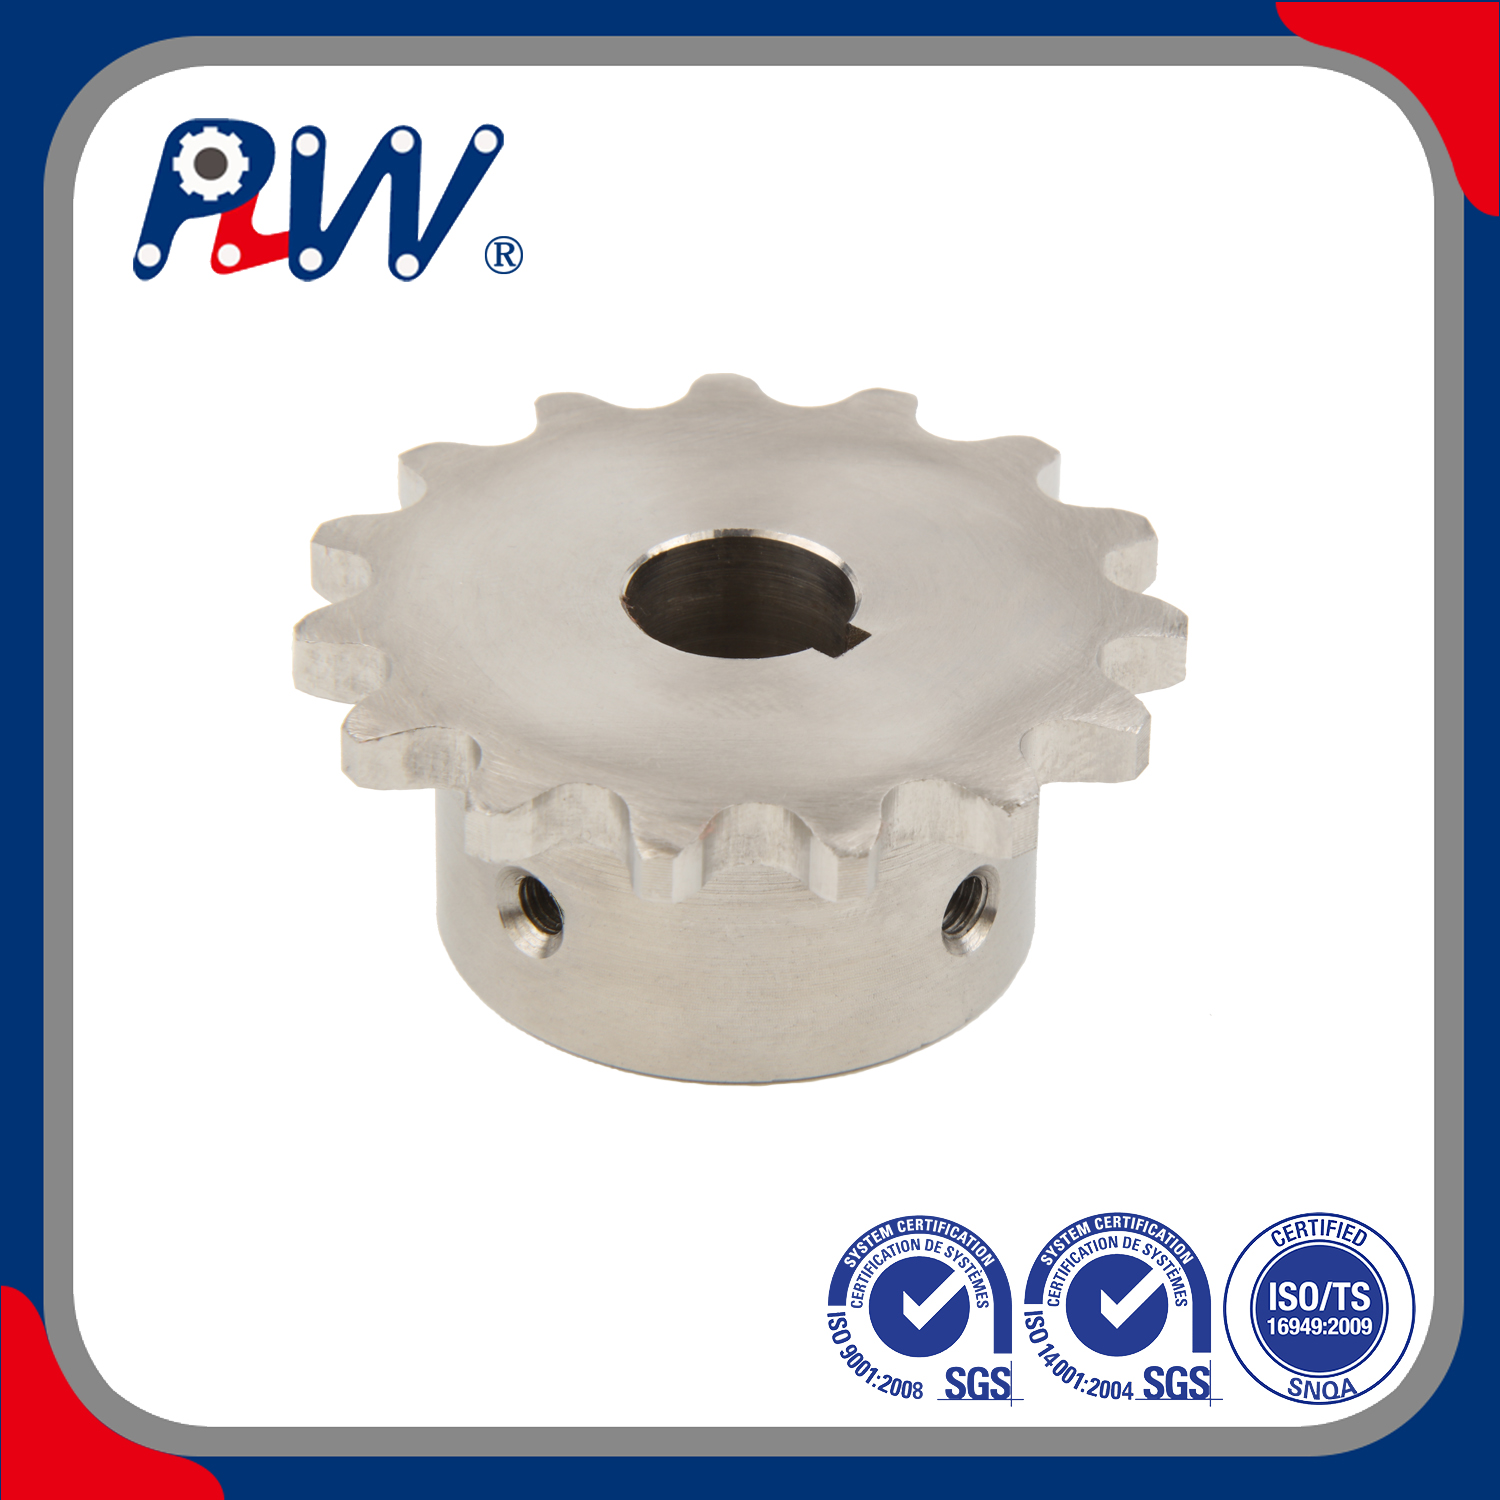
முடிக்கப்பட்ட போர் ஸ்ப்ராக்கெட் சகிப்புத்தன்மை தரநிலைகளைப் புரிந்துகொள்வது
பொறியாளர்கள் உற்பத்தியை வழிநடத்த கடுமையான தொழில் வரையறைகளை பெரிதும் நம்பியுள்ளனர். ANSI (ANSI B29.1) மற்றும் ISO போன்ற நிறுவனங்கள் இந்த அடிப்படை தரநிலைகளை உலகளவில் வரையறுக்கின்றன. வணிக இயக்கி கூறுகளுக்கான சரியான பரிமாணங்களை அவை நிறுவுகின்றன. இது பல்வேறு உற்பத்தி பிராண்டுகளுக்கு சீரான பொருத்தத்தை உறுதி செய்கிறது. ஒரு சரியான முடிக்கப்பட்ட போர் ஸ்ப்ராக்கெட் சகிப்புத்தன்மை அசெம்பிளி லைனில் யூகங்களை நீக்குகிறது.
ஸ்லிப் ஃபிட் எதிராக குறுக்கீடு பொருத்தம்
பெரும்பாலான நிலையான தொழிற்சாலை துளைகள் ஒரு குறிப்பிட்ட ஸ்லிப் ஃபிட் வடிவமைப்பைப் பயன்படுத்துகின்றன. இதை இயந்திரப் பொறியியலில் அனுமதி பொருத்தம் என்றும் அழைக்கிறோம். இது சிறப்பு ஹைட்ராலிக் அழுத்தும் உபகரணங்கள் இல்லாமல் புல நிறுவலை அனுமதிக்கிறது. நீங்கள் கூறுகளை நேரடியாக தண்டின் மீது ஸ்லைடு செய்யலாம். வழக்கமான சகிப்புத்தன்மை வரம்புகள் பெயரளவிலான தண்டு அளவை விட +0.001 முதல் +0.003 அங்குலங்கள் வரை வட்டமிடுகின்றன. சரியான எண் முழு துளை விட்டத்தைப் பொறுத்தது.
ஸ்டாண்டர்ட் ஷாஃப்ட் முதல் போர் கிளியரன்ஸ் விளக்கப்படம்
| பெயரளவு தண்டு விட்டம் (அங்குலங்கள்) |
குறைந்தபட்ச துளை நீக்கம் (அங்குலங்கள்) |
அதிகபட்ச துளை கிளியரன்ஸ் (அங்குலங்கள்) |
| 0.500 முதல் 1,000 வரை |
+0.001 |
+0.002 |
| 1.062 முதல் 2,000 வரை |
+0.001 |
+0.003 |
| 2.062 முதல் 3,000 வரை |
+0.0015 |
+0.0035 |
| 3.062 மற்றும் பெரியது |
+0.002 |
+0.004 |
செட் ஸ்க்ரூக்கள் மற்றும் கீவேகளின் பங்கு
நிலையான துளை சகிப்புத்தன்மைகள் மற்ற முக்கியமான ஹோல்டிங் அம்சங்களுடன் இணைந்து செயல்படுகின்றன. அவை சரியான கீவே ப்ரோச்சிங் பரிமாணங்களுடன் நெருக்கமாக இணைகின்றன. அவை சரியான செட் திருகு முறுக்கு மதிப்புகளை பெரிதும் நம்பியுள்ளன. சதுர விசை தேவையற்ற சுழற்சி நழுவுவதைத் தடுக்கிறது. செட் திருகுகள் தண்டுடன் துல்லியமான அச்சு நிலையைப் பாதுகாக்கின்றன. துளை மிகவும் தளர்வாக பொருந்தினால், திருகுகள் அதை உண்மையாக வைத்திருக்க முடியாது. இறுகும்போது பகுதி சற்று சாய்ந்து விடும். இந்த சாய்வு உங்கள் இயக்கி சீரமைப்பை அழிக்கிறது.
ப்ளைன் போர் வெர்சஸ். ஃபினிஷ்ட்-போர் இண்டஸ்ட்ரியல் ஸ்ப்ராக்கெட்: சகிப்புத்தன்மை காரணி
கொள்முதலின் போது வாங்குபவர்கள் பொதுவாக இரண்டு முக்கிய தீர்வு வகைகளை எதிர்கொள்கின்றனர். இரண்டாம் நிலை உள்-இன்-ஹவுஸ் எந்திரத்திற்காக நீங்கள் சாதாரண துளை ஸ்ப்ராக்கெட்டுகளை வாங்கலாம். அல்லது தொழிற்சாலை முடிக்கப்பட்ட பாகங்களை நேரடியாக வாங்கலாம். இந்த இரண்டு தொழில்துறை தேர்வுகளையும் ஒப்பிடுவோம்.
வீட்டு இயந்திரத்தின் ஆபத்து
உட்புற துளைகளை மாற்றியமைப்பது பெரிய செயல்பாட்டு அபாயங்களை அறிமுகப்படுத்துகிறது. உண்மையான செங்குத்தாக பராமரிப்பது இழிவானது கடினம். சிறப்பு தொழிற்சாலை பொருத்துதல் இல்லாமல் சரியான செறிவை வைத்திருக்க நீங்கள் போராடுவீர்கள். நிலையான பழுதுபார்க்கும் லேத்கள் பெரும்பாலும் சிறிய ரேடியல் ரன்அவுட்டை அறிமுகப்படுத்துகின்றன. இது இயந்திர சகிப்புத்தன்மை பிழைகளின் ஆபத்தான திரட்சியை உருவாக்குகிறது. தற்போதுள்ள ஷாஃப்ட் ரன்அவுட்டுடன் உங்கள் புதிய போர் ரன்அவுட்டை நீங்கள் கவனக்குறைவாக இணைக்கிறீர்கள். இறுதி முடிவு மோசமாக தள்ளாடும் இயக்கி அமைப்பு ஆகும். இது சங்கிலிகளை விரைவாக அழிக்கிறது.
முடிக்கப்பட்ட-போர் நன்மை
ஒரு தொழிற்சாலை வாங்குதல் முடிக்கப்பட்ட தொழில்துறை ஸ்ப்ராக்கெட் மகத்தான செயல்பாட்டு நன்மைகளை வழங்குகிறது. ஒவ்வொரு முறையும் நீங்கள் உத்தரவாதமான பரிமாண துல்லியத்தைப் பெறுவீர்கள். உங்கள் வசதியில் நீங்கள் பூஜ்ஜிய இரண்டாம் நிலை எந்திர நேரத்தை எதிர்கொள்கிறீர்கள். இறுதி நிறுவலுக்கான உடனடி தயார்நிலையுடன் பகுதி வருகிறது. மெஷின் ஷாப் பேக்லாக்கை முழுவதுமாகத் தவிர்த்துவிட்டீர்கள். இது உங்கள் உற்பத்தி வரிகளை சீராக நகர்த்துகிறது. மோசமான உள் எந்திர முயற்சிகளால் ஏற்படும் குப்பை கழிவுகளை இது நீக்குகிறது. தொழிற்சாலை தானியங்கு லேத்கள் சகிப்புத்தன்மையை கைமுறையாக மாற்றியமைப்பதை விட மிகவும் இறுக்கமாக வைத்திருக்கின்றன.
முக்கிய மதிப்பீட்டு அளவுகோல்கள்: உங்கள் விண்ணப்பத்திற்கான சரியான சகிப்புத்தன்மையைக் குறிப்பிடுதல்
நிலையான வணிக சகிப்புத்தன்மை எப்போது போதுமானது என்பதை நீங்கள் கவனமாக தீர்மானிக்க வேண்டும். சில தீவிர பயன்பாடுகள் கணிசமாக இறுக்கமான இயந்திர பொருத்தங்களைக் கோருகின்றன. உங்கள் பொறியியல் முடிவை வழிகாட்ட இந்த குறிப்பிட்ட பயன்பாட்டு மாறிகளைப் பயன்படுத்தவும்.
அதிவேக மற்றும் குறைந்த வேக இயக்கிகள்
உயர் RPM பயன்பாடுகள் முற்றிலும் இறுக்கமான துளை சகிப்புத்தன்மையைக் கோருகின்றன. இந்த கண்டிப்பான தேவை வேகமான சுழற்சியின் போது விசித்திரமான ஏற்றுதலைத் தடுக்கிறது. இது உங்கள் விலையுயர்ந்த தாங்கு உருளைகளை அழிப்பதில் இருந்து மையவிலக்கு ஏற்றத்தாழ்வை நிறுத்துகிறது. ஒரு சிறிய காற்று இடைவெளி கூட அதிக வேகத்தில் பாரிய அதிர்வை ஏற்படுத்துகிறது. மாறாக, குறைந்த வேக இயக்கிகள் கடுமையான அதிர்வு இல்லாமல் சற்று தளர்வான பொருத்தங்களைக் கையாள முடியும். அவை சிறிய செறிவு பிழைகளை மன்னிக்கும் அளவுக்கு மெதுவாக சுழலும்.
ரிவர்சிங் அல்லது ஷாக்-லோட் பயன்பாடுகள்
அதிக தாக்கத்தை ஏற்படுத்தும் இயக்ககங்களுக்கு சிறப்பு இயந்திர பராமரிப்பு தேவைப்படுகிறது. ஸ்டாண்டர்ட் ஸ்லிப் பொருத்தங்கள் இங்கு விரைவாக தோல்வியடையக்கூடும். கனரக விவசாய இயந்திரங்கள் இந்த கொடூரமான அதிர்ச்சி சுமைகளை அடிக்கடி அனுபவிக்கின்றன. இந்த சந்தர்ப்பங்களில், ஒரு துல்லியமான முடிக்கப்பட்ட துளை ஸ்ப்ராக்கெட் சகிப்புத்தன்மை முற்றிலும் முக்கியமானது. உயிர்வாழ்வதற்கு உங்களுக்கு தனிப்பயன் இறுக்கமான பொருத்தங்கள் தேவைப்படலாம். மாற்றாக, நீங்கள் சிறப்பு கிளாம்பிங் வழிமுறைகளைப் பயன்படுத்தலாம். டேப்பர்-லாக் புஷிங்ஸ் கடுமையான தலைகீழ் சுமைகளுக்கு விதிவிலக்காக நன்றாக வேலை செய்கிறது. அவர்கள் எல்லா திசைகளிலும் தண்டு ஆக்ரோஷமாகப் பிடிக்கிறார்கள்.
தண்டு நிலை மதிப்பீடு
ஒரு பழமையான நிலையான துளை எல்லாவற்றையும் தானாகவே சரிசெய்கிறது என்று நினைக்க வேண்டாம். இந்த உயர்தர பகுதிகளுக்கு கீழே பரிமாண துல்லியமான தண்டு தேவைப்படுகிறது. அவை சரியாக செயல்பட, சேதமடையாத மேற்பரப்பு தேவை. உங்கள் தண்டு ஆழமாக வடுவாக இருந்தால், ஒரு இறுக்கமான துளை உடனடியாக பிணைக்கப்படும். குறுகலாக அல்லது ஓவலிட்டிக்காக தண்டை அளவிடவும். ஒரு சரியான ஸ்ப்ராக்கெட் ஒரு பாழடைந்த டிரைவ் ஷாஃப்ட்டை சரிசெய்ய முடியாது. நீங்கள் முதலில் தேய்ந்த தண்டுகளை சரிசெய்ய வேண்டும் அல்லது மாற்ற வேண்டும்.
நடைமுறைப்படுத்தல் உண்மைகள்: முடிக்கப்பட்ட துளைகளை நிறுவுவதற்கான சிறந்த நடைமுறைகள்
செய்தபின் இயந்திரக் கூறுகளுக்கு கூட கவனமாக நிறுவல் நடைமுறைகள் தேவை. உங்கள் மதிப்புமிக்க உபகரணங்களைப் பாதுகாக்க இந்த கடுமையான வழிமுறைகளைப் பின்பற்றவும்.
- முன் நிறுவல் சரிபார்ப்பு: முதலில் எல்லாவற்றையும் அளவிடவும். இறுதி முடிக்கப்பட்ட துளை பரிமாணங்களை உட்புறமாக சரிபார்க்கவும். அளவீடு செய்யப்பட்ட மைக்ரோமீட்டர்களைப் பயன்படுத்தி உண்மையான தண்டு விட்டத்தை அளவிடவும். எந்தவொரு உடல் நிறுவலையும் முயற்சிக்கும் முன் இதைச் செய்யுங்கள். பகுதி எண்களின் அடிப்படையில் மட்டும் பொருத்தத்தை ஒருபோதும் யூகிக்க வேண்டாம்.
- மேற்பரப்பு தயாரிப்பு: தண்டை நன்கு சுத்தம் செய்யவும். அனைத்து துரு, அழுக்கு மற்றும் பழைய கிரீஸ் அகற்றவும். கீவே ஸ்லாட்டுகளைச் சுற்றியுள்ள அனைத்து கூர்மையான விளிம்புகளையும் அகற்றவும். தண்டு மேற்பரப்பில் மிகவும் லேசான மசகு எண்ணெய் பயன்படுத்தவும். இது இறுக்கமான ஸ்லிப்-ஃபிட் நிறுவலின் போது உலோகக் கசிவைத் தடுக்கிறது.
- சீரமைப்பு மற்றும் பாதுகாப்பு: அச்சு சீரமைப்பு முற்றிலும் முக்கியமானது. யூனிட்டைப் பூட்டுவதற்கு முன் ஸ்ட்ரெயிட்ஜ்கள் அல்லது லேசர் சீரமைப்புக் கருவிகளைப் பயன்படுத்தவும். ஒழுங்காக சீரமைக்கப்பட்டவுடன், உங்கள் செட் திருகுகளை இறுக்குவதற்கு ஒரு தரப்படுத்தப்பட்ட தர்க்கத்தைப் பின்பற்றவும். கீவே செட் ஸ்க்ரூவை முதலில் உறுதியாக அமரவும். பின்னர் 90 டிகிரி ஆஃப்செட் திருகு இறுக்க. இந்த குறிப்பிட்ட வரிசையானது உள் துளை சிதைவைக் குறைக்கிறது. இது மைய அச்சை சுற்றி இறுக்கமான செறிவை பராமரிக்கிறது.
இந்தப் படிகளைத் தவிர்ப்பது, நீங்கள் வாங்கிய துல்லியத்தை அழிக்கிறது. நிறுவல் செயல்முறையை உயர் துல்லியமான பணியாகக் கருதுங்கள்.
முடிவுரை
ஒரு தொழிற்சாலை-கட்டுப்படுத்தப்பட்ட துளை செயல்பாட்டுக் காப்பீட்டுக் கொள்கையாக செயல்படுகிறது. இது முன்கூட்டிய இயக்கி தோல்வியிலிருந்து திறம்பட பாதுகாக்கிறது. இது தரையில் விலையுயர்ந்த நிறுவல் தாமதங்களை வெகுவாகக் குறைக்கிறது. சுழலும் உபகரணங்களில் துல்லியம் எப்பொழுதும் அபரிமிதமாக செலுத்துகிறது.
கொள்முதல் மற்றும் பொறியியல் குழுக்கள் அவற்றின் தற்போதைய தோல்வி விகிதங்களை தணிக்கை செய்ய வேண்டும். ஸ்டாண்டர்ட் டிரைவ்கள் தேவையில்லாமல் எவ்வளவு அடிக்கடி உடைந்து விடுகின்றன என்பதை சரியாக மதிப்பாய்வு செய்யவும். சரிபார்க்கக்கூடிய, உயர்-சகிப்புத்தன்மையுடன் முடிக்கப்பட்ட துளை கூறுகளை கண்டிப்பாக தரப்படுத்துவதைக் கவனியுங்கள். இந்த எளிய கொள்முதல் சுவிட்ச் எண்ணற்ற எதிர்கால பராமரிப்பு தலைவலிகளைத் தடுக்கிறது.
உங்கள் பொறியியல் தேவைகளை கண்மூடித்தனமாக யூகிக்க வேண்டாம். இன்றே தகுதியான விண்ணப்பப் பொறியாளர்களுடன் கலந்தாலோசிக்கவும். உங்களுக்கான நிலையான துளை பொருத்தங்களை அவர்கள் விரைவாகச் சரிபார்க்க முடியும். கடுமையான கடமைப் பயன்பாடுகளுக்கான தனிப்பயன் சகிப்புத்தன்மையையும் அவர்கள் குறிப்பிடலாம். உங்கள் இயந்திரத்திற்கு சரியான பொருத்தத்தைப் பெறுங்கள். இன்று உங்கள் கனரக உபகரணங்களைப் பாதுகாக்கவும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
கே: வணிக ரீதியாக முடிக்கப்பட்ட போர் ஸ்ப்ராக்கெட்டுக்கான நிலையான சகிப்புத்தன்மை வரம்பு என்ன?
ப: பெரும்பாலான வணிக முடிக்கப்பட்ட துளைகள் பெயரளவிலான ஷாஃப்டிங்கில் வழக்கமான +0.001 முதல் +0.002 அங்குல அனுமதியை இலக்காகக் கொண்டுள்ளன. இது ஒரு மென்மையான, கைமுறை ஸ்லிப் பொருத்தத்தை அனுமதிக்கிறது. சரியான அளவு மாறுபாடு மொத்த துளை விட்டம் நேரடியாக சார்ந்துள்ளது. பெரிய துளைகள் சற்று தளர்வான சகிப்புத்தன்மையை அனுமதிக்கலாம், சில நேரங்களில் +0.004 அங்குலங்கள் வரை அடையும்.
கே: துளை சகிப்புத்தன்மை ரோலர் சங்கிலி வாழ்க்கையை எவ்வாறு பாதிக்கிறது?
ப: அதிகப்படியான துளை நீக்கம் கடுமையான ரேடியல் ரன்அவுட்டை ஏற்படுத்துகிறது. தொடர்ச்சியான சுழற்சியின் போது ஸ்ப்ராக்கெட் முக்கியமாக தள்ளாடுகிறது. இந்த தள்ளாட்டம் டிரைவ் லைனில் விரைவான, சுழற்சி பதற்றத்தை உருவாக்குகிறது. இந்த கூர்முனைகள் சங்கிலி இணைப்புகளை தீவிரமாக நீட்டிக்கின்றன. அவை உருளைகள் மற்றும் ஊசிகளை நிலையான, செறிவான சுமைகளை விட மிக வேகமாக தேய்ந்துவிடும்.
கே: சகிப்புத்தன்மை மிகவும் இறுக்கமாக இருந்தால், முடிக்கப்பட்ட போர் ஸ்ப்ராக்கெட்டை மாற்ற முடியுமா?
ப: மேனிங் அல்லது சாண்டிங் போன்ற கைமுறை புல மாற்றங்களுக்கு எதிராக நாங்கள் கடுமையாக எச்சரிக்கிறோம். கை மெருகூட்டல் எப்பொழுதும் வெளியே சுற்றுத்தன்மையை அறிமுகப்படுத்துகிறது. இது பகுதியின் செறிவை நிரந்தரமாக அழிக்கிறது. அதற்குப் பதிலாக தகுதியான இயந்திரக் கடைக்கு நீங்கள் கூறுகளைத் திருப்பி அனுப்ப வேண்டும். மாற்றாக, செயல்திறனுக்கு உத்தரவாதம் அளிக்க சரியான தொழிற்சாலை விவரக்குறிப்பை ஆர்டர் செய்யுங்கள்.
கே: எனது ஃபினிஷ்ட்-போர் இன்டஸ்ட்ரியல் ஸ்ப்ராக்கெட்டை நிலையான தண்டில் நிறுவுவது ஏன் கடினமாக உள்ளது?
ப: நிறுவல் சிரமங்கள் பொதுவாக புதிய துளைக்கு பதிலாக ஏற்கனவே இருக்கும் தண்டு குறைபாடுகளால் உருவாகின்றன. பொதுவான மூல காரணங்களில் தண்டு கீவேயில் உயர்த்தப்பட்ட உலோக பர்ர்கள் அடங்கும். முந்தைய தாக்கங்களில் இருந்து நீங்கள் காளான் தண்டு முனைகளையும் கொண்டிருக்கலாம். சில நேரங்களில் தண்டு முதலில் பெயரளவுக்கு பதிலாக பெரிதாக்கப்பட்ட பிளஸ் சகிப்புத்தன்மைக்கு மாற்றப்பட்டது.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


