Niewłaściwy montaż zębatki to znacznie więcej niż zwykła usterka mechaniczna. Prowadzi to do przedwczesnej awarii systemu w całym obiekcie. Powoduje to nieoczekiwane przestoje podczas krytycznych przebiegów produkcyjnych. To ogromnie zawyża budżety na konserwację. Podczas gdy profil zęba określa ogólną nośność, połączenie otworu z wałem ma równie duże znaczenie. Ściśle określa wydajność Twojej instalacji. Zapewnia ciągłą stabilność pracy przy dużych obciążeniach. Tutaj potrzebujesz idealnego dopasowania. W przeciwnym razie cały mechanizm napędowy zostanie narażony na katastrofalne obciążenie. Precyzyjna obróbka odgrywa kluczową rolę w tym dokładnym procesie. Pomaga uzyskać prawdziwą instalację typu drop-in w hali produkcyjnej. Unikasz marnowania cennych godzin na łączenie niedopasowanych części. Ten płynny montaż opiera się całkowicie na dokładnym doborze średnicy otworu podanym przez producenta. Przyjrzyjmy się, jak rygorystyczne kontrole produkcyjne chronią Twój ciężki sprzęt. Pokażemy Ci dokładnie, dlaczego dokładne luzy mają znaczenie dla trwałości mechanicznej.
Kluczowe dania na wynos
- Tolerancja otworu bezpośrednio decyduje o łatwości montażu i długoterminowej koncentryczności koła łańcuchowego na wale.
- Fabrycznie obrobione gotowe otwory eliminują zmienną jakość i ukryte koszty związane z wewnętrzną modyfikacją otworów ślizgowych.
- Wybór właściwej tolerancji wymaga zrównoważenia operacyjnych obrotów, obciążenia momentem obrotowym i istniejących warunków na wale z normami branżowymi (ANSI/ISO).
- Prawidłowe praktyki montażowe stają się nieważne, jeśli początkowy luz między otworem a wałem przekracza akceptowalne ograniczenia techniczne, co prowadzi do wibracji, powstawania freonu i ścinania rowka wpustowego.
Ukryty związek między tolerancją otworu a awarią układu napędowego
Oszczędność kilku dolarów na zębatkach o niskiej tolerancji często przynosi odwrotny skutek. Prowadzi to do ogromnych wydatków na późniejszą naprawę wału. Grozi Ci także poważny przestój maszyn spowodowany przedwczesną awarią części. Obróbka niskiej jakości wprowadza ukryte defekty do układu napędowego. Przyjrzyjmy się, co się dzieje, gdy wymiary odbiegają od specyfikacji idealnych.
Konsekwencje nadmiernych tolerancji (luźne dopasowanie)
Nadmierna przestrzeń stwarza bezpośrednie zagrożenie mechaniczne dla sprzętu. Z biegiem czasu szybko niszczy zazębiające się części.
- Korozja cierna: Pomiędzy otworem a wałem zachodzą ciągłe mikroruchy. Te drobne przesunięcia z biegiem czasu powodują degradację obu metalowych powierzchni. Wokół złącza pojawia się rdzawy pył. Całkowicie niszczy wał.
- Wibracje i bicie: Słaba koncentryczność powoduje niebezpieczne drgania podczas obrotu. To chybotanie drastycznie przyspiesza zużycie łańcucha rolkowego. Wysyła również szkodliwe wibracje bezpośrednio do łożysk silnika. Uszczelnienia skrzyni biegów szybko ulegają uszkodzeniu pod wpływem mimośrodowego obciążenia.
- Naprężenie wpustu: Nadmierny luz powoduje, że ciężkie komponenty stają się fizycznie luźne. Klucz i śruby ustalające muszą przejmować wszystkie obciążenia udarowe obrotowe. W końcu ulegają ścinaniu pod wpływem tego ekstremalnego, miejscowego naprężenia. Twój system natychmiast traci transmisję mocy.
Konsekwencje zbyt małych tolerancji (zakłócenia)
Zbyt mały prześwit powoduje ogromne wąskie gardła podczas instalacji dla Twojej załogi. Zespoły konserwacyjne marnują godziny na próby zamontowania części. Często wbijają koło łańcuchowe na standardowy wał. Czasami do podgrzewania metalu używają palników przemysłowych. To desperackie podejście prowadzi do poważnego irytowania. Zatarcie trwale powoduje blizny zarówno na otworze, jak i na powierzchni wału. Niszczysz dwa drogie komponenty, zanim maszyna w ogóle zacznie działać.
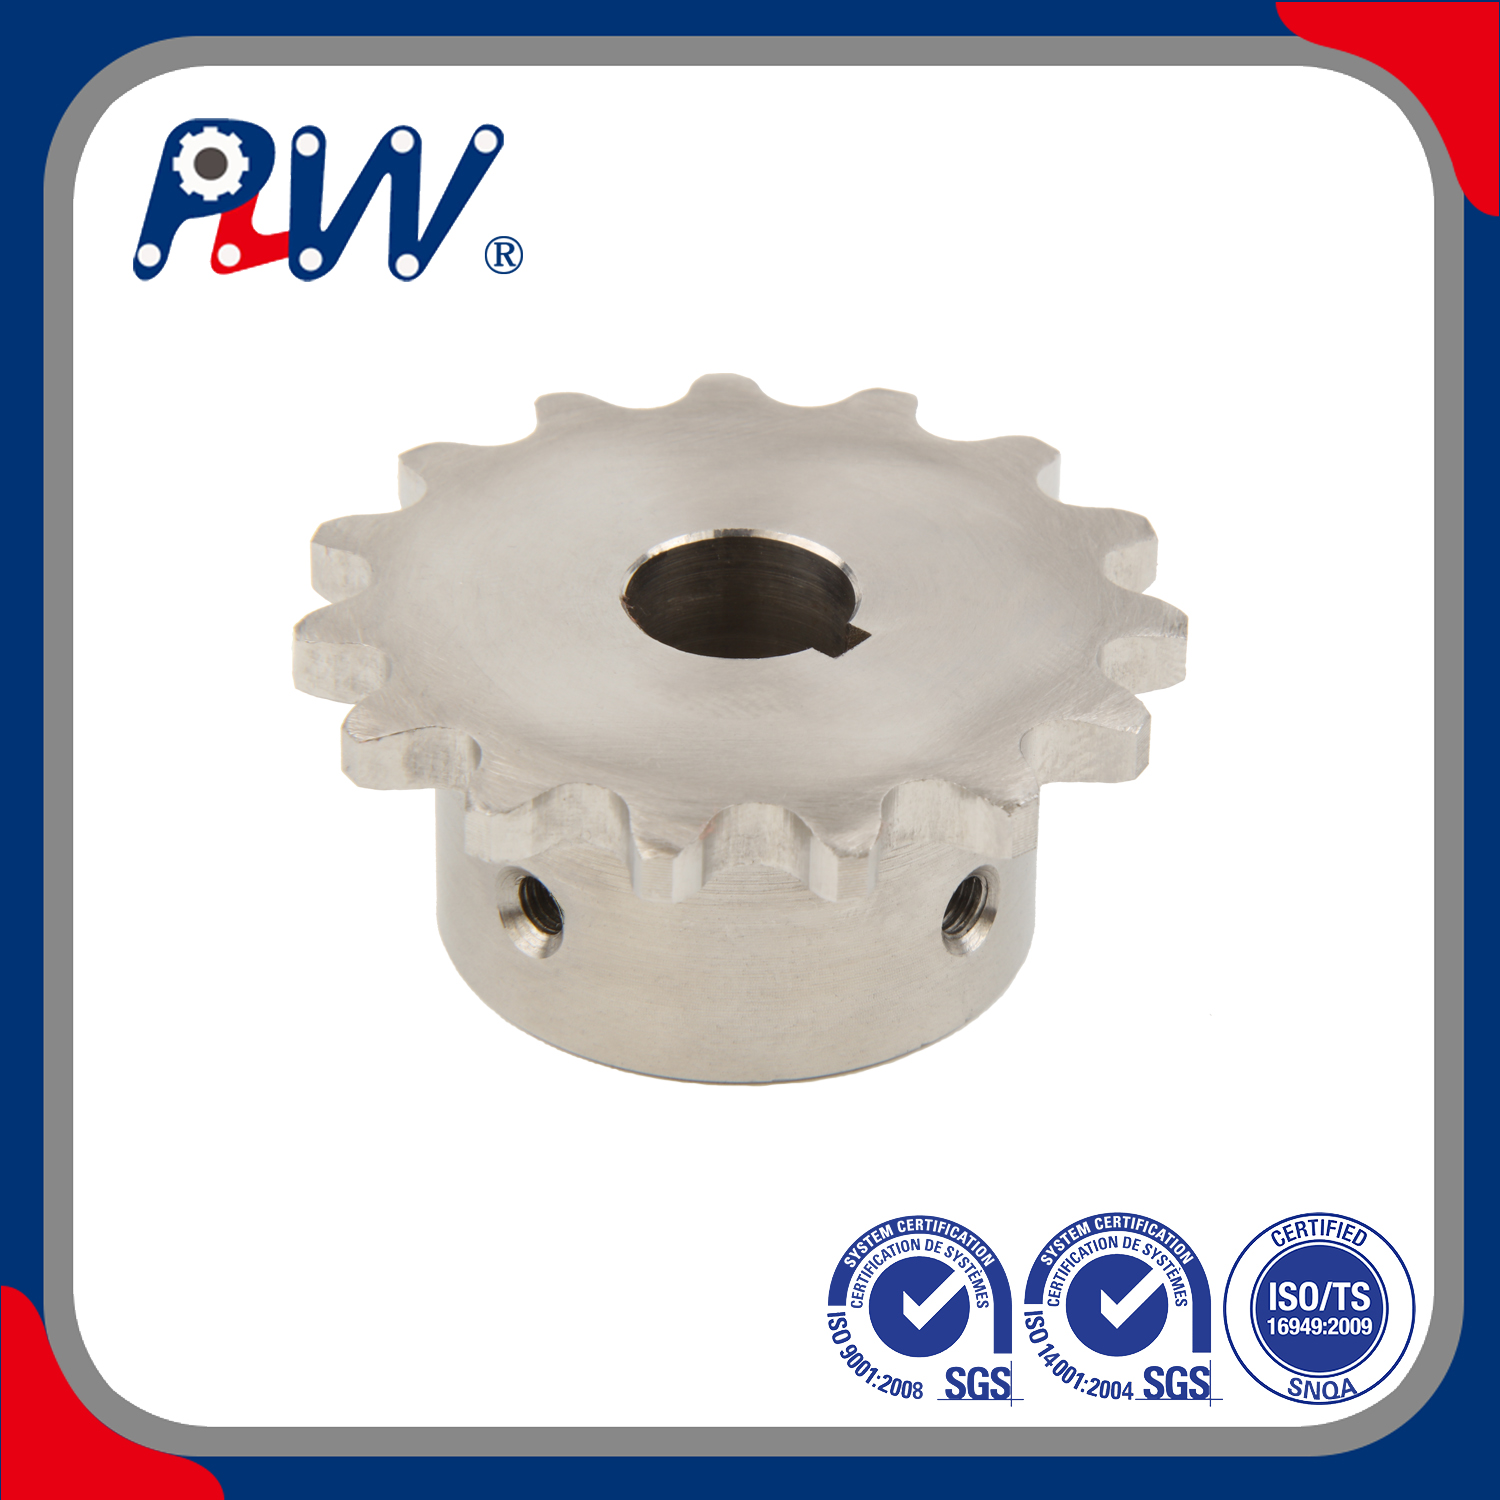
Zrozumienie standardów tolerancji gotowego otworu koła łańcuchowego
Inżynierowie w dużym stopniu opierają się na rygorystycznych wzorcach branżowych, aby kierować produkcją. Organizacje takie jak ANSI (ANSI B29.1) i ISO definiują te podstawowe standardy na całym świecie. Ustalają dokładne wymiary komercyjnych komponentów napędowych. Zapewnia to spójne dopasowanie do różnych marek produkcyjnych. Właściwy Tolerancja gotowego otworu koła zębatego eliminuje zgadywanie na linii montażowej.
Dopasowanie poślizgowe a dopasowanie wciskowe
Większość standardowych otworów fabrycznych wykorzystuje specyficzną konstrukcję pasowania poślizgowego. W inżynierii mechanicznej nazywamy to również dopasowaniem luzu. Umożliwia montaż w terenie bez specjalistycznego sprzętu hydraulicznego do prasowania. Można dosłownie wsunąć element bezpośrednio na wał. Typowe zakresy tolerancji wahają się od +0,001 do +0,003 cala powyżej nominalnego rozmiaru wału. Dokładna liczba zależy całkowicie od całkowitej średnicy otworu.
Wykres standardowego luzu wał-otwór
| Nominalna średnica wału (cale) |
Minimalny luz otworu (cale) |
Maksymalny luz otworu (cale) |
| 0,500 do 1,000 |
+0,001 |
+0,002 |
| 1,062 do 2,000 |
+0,001 |
+0,003 |
| 2,062 do 3,000 |
+0,0015 |
+0,0035 |
| 3.062 i nowsze |
+0,002 |
+0,004 |
Rola śrub ustalających i rowków wpustowych
Standardowe tolerancje otworów działają synergicznie z innymi krytycznymi cechami trzymania. Łączą się ściśle z odpowiednimi wymiarami przeciągania rowka wpustowego. Opierają się one w dużym stopniu na prawidłowych wartościach momentu obrotowego śrub ustalających. Klucz kwadratowy zapobiega niepożądanemu poślizgowi obrotowemu. Śruby ustalające zapewniają dokładne położenie osiowe wzdłuż wału. Jeżeli otwór jest zbyt luźny, śruby nie będą w stanie go utrzymać. Po dokręceniu część lekko się przechyli. To przechylenie niszczy ustawienie napędu.
Koło przemysłowe z otworem gładkim a koło zębate z otworem wykończonym: współczynnik tolerancji
Kupujący zazwyczaj mają do czynienia z dwiema głównymi kategoriami rozwiązań podczas zakupów. Można kupić koła zębate z otworem gładkim do wtórnej obróbki we własnym zakresie. Możesz też kupić części gotowe fabrycznie. Porównajmy te dwa wybory przemysłowe.
Ryzyko obróbki wewnętrznej
Modyfikowanie otworów ślizgowych we własnym zakresie wiąże się z poważnym ryzykiem operacyjnym. Bardzo trudno jest zachować prawdziwą prostopadłość. Będziesz miał trudności z utrzymaniem doskonałej koncentryczności bez specjalistycznego mocowania fabrycznego. Standardowe tokarki naprawcze często wprowadzają niewielkie bicie promieniowe. Powoduje to niebezpieczną kumulację błędów tolerancji mechanicznej. Nieumyślnie łączysz nowe bicie otworu z istniejącym biciem wału. Efektem końcowym jest mocno chwiejący się układ napędowy. Szybko niszczy łańcuchy.
Zaleta wykończonego otworu
Kupno fabryki przemysłowe koło zębate z gotowym otworem zapewnia ogromne korzyści operacyjne. Za każdym razem zyskujesz gwarancję dokładności wymiarowej. W swoim zakładzie nie musisz poświęcać czasu na obróbkę wtórną. Część przybywa natychmiast gotowa do ostatecznego montażu. Całkowicie pomijasz zaległości w warsztacie mechanicznym. Dzięki temu linie produkcyjne działają płynnie. Eliminuje odpady złomu spowodowane złymi próbami obróbki wewnętrznej. Fabrycznie zautomatyzowane tokarki utrzymują tolerancje znacznie węższe niż kiedykolwiek było to możliwe w przypadku ręcznych przeróbek.
Kluczowe kryteria oceny: Określenie właściwej tolerancji dla Twojej aplikacji
Należy dokładnie zdecydować, kiedy standardowe tolerancje handlowe są wystarczające. Niektóre ekstremalne zastosowania wymagają znacznie mocniejszych pasowań mechanicznych. Użyj tych specyficznych zmiennych aplikacji, aby podjąć decyzję inżynierską.
Dyski o dużej prędkości a dyski o niskiej prędkości
Zastosowania przy wysokich obrotach bezwzględnie wymagają mniejszych tolerancji otworu. To rygorystyczne wymaganie zapobiega obciążeniom mimośrodowym podczas szybkich obrotów. Zapobiega zniszczeniu drogich łożysk przez brak równowagi odśrodkowej. Nawet niewielka szczelina powietrzna powoduje ogromne wibracje przy dużych prędkościach. I odwrotnie, dyski o niskiej prędkości radzą sobie z nieco luźniejszymi pasowaniami bez silnych wibracji. Obracają się wystarczająco wolno, aby wybaczyć drobne błędy koncentryczności.
Aplikacje cofania lub obciążenia udarowego
Napędy o dużej udarności wymagają specjalistycznej pielęgnacji mechanicznej. Standardowe dopasowanie wsuwane może tutaj szybko zawieść. Ciężkie maszyny rolnicze często poddawane są brutalnym obciążeniom udarowym. W takich przypadkach precyzyjny Tolerancja gotowego otworu koła zębatego staje się absolutnie najważniejsza. Aby przetrwać, możesz potrzebować niestandardowych, ciaśniejszych pasowań. Alternatywnie można zastosować specjalistyczne mechanizmy mocujące. Tuleje stożkowe sprawdzają się wyjątkowo dobrze w przypadku dużych obciążeń przy cofaniu. Agresywnie chwytają wał we wszystkich kierunkach.
Ocena stanu wału
Nigdy nie zakładaj, że nieskazitelny standardowy otwór naprawia wszystko automatycznie. Te wysokiej jakości części wymagają umieszczonego pod spodem wału o dokładnych wymiarach. Do prawidłowego funkcjonowania potrzebują nieuszkodzonej powierzchni. Jeśli twój wał jest głęboko pokryty bliznami, ciasny otwór natychmiast się zawiąże. Zmierz trzonek pod kątem zwężenia lub owalności. Idealna zębatka nie naprawi zniszczonego wału napędowego. Najpierw należy naprawić lub wymienić zużyty wał.
Realia wdrożeniowe: najlepsze praktyki dotyczące instalowania gotowych otworów
Nawet doskonale obrobione komponenty wymagają starannego montażu. Postępuj zgodnie z tymi rygorystycznymi krokami, aby chronić swój cenny sprzęt.
- Weryfikacja przed instalacją: Najpierw zmierz wszystko. Sprawdź wewnętrznie ostateczne wymiary gotowego otworu. Zmierz rzeczywistą średnicę wału za pomocą skalibrowanych mikrometrów. Zrób to przed próbą jakiejkolwiek fizycznej instalacji. Nigdy nie zgaduj dopasowania na podstawie samych numerów części.
- Przygotowanie powierzchni: Dokładnie oczyścić wał. Usuń całą rdzę, brud i stary smar. Usuń zadziory ze wszystkich ostrych krawędzi wokół rowków wpustowych. Nałóż bardzo lekki smar na powierzchnię wału. Zapobiega to zacieraniu się metalu podczas montażu na wcisk.
- Wyrównanie i zabezpieczenie: Wyrównanie osiowe jest absolutnie krytyczne. Przed zablokowaniem urządzenia użyj linijek lub laserowych narzędzi do wyrównywania. Po prawidłowym ustawieniu należy postępować zgodnie ze znormalizowaną logiką dokręcania śrub ustalających. Najpierw mocno osadź śrubę ustalającą wpustu. Następnie dokręć śrubę przesuniętą o 90 stopni. Ta specyficzna sekwencja minimalizuje wewnętrzne zniekształcenia otworu. Utrzymuje ścisłą koncentryczność wokół osi środkowej.
Pominięcie tych kroków niszczy precyzję, którą właśnie kupiłeś. Traktuj proces instalacji jako zadanie wymagające dużej precyzji.
Wniosek
Kontrolowany fabrycznie odwiert działa jak polisa ubezpieczeniowa. Skutecznie zabezpiecza przed przedwczesną awarią napędu. To drastycznie zmniejsza kosztowne opóźnienia w montażu na podłodze. Precyzja zawsze się bardzo opłaca w sprzęcie obrotowym.
Zespoły zaopatrzeniowe i inżynieryjne powinny kontrolować swój bieżący wskaźnik awaryjności. Sprawdź dokładnie, jak często standardowe dyski niepotrzebnie się psują. Rozważ standaryzację wyłącznie w odniesieniu do weryfikowalnych elementów z wykończonym otworem o wysokiej tolerancji. Ten prosty przełącznik zaopatrzenia zapobiega niezliczonym przyszłym problemom związanym z konserwacją.
Nie zgaduj na ślepo swoich wymagań inżynieryjnych. Już dziś skonsultuj się z wykwalifikowanymi inżynierami ds. zastosowań. Mogą szybko sprawdzić, czy standardowe otwory pasują do Ciebie. Mogą również określić niestandardowe tolerancje dla zastosowań o dużych obciążeniach. Wybierz odpowiednie dopasowanie do swoich maszyn. Chroń swój ciężki sprzęt już dziś.
Często zadawane pytania
P: Jaki jest standardowy zakres tolerancji dla komercyjnego koła zębatego z wykończonym otworem?
Odp.: Większość komercyjnych wykończonych otworów ma typowy luz od +0,001 do +0,002 cala w stosunku do nominalnego wału. Umożliwia to płynne, ręczne dopasowanie poślizgowe. Dokładna zmiana nadwymiaru zależy bezpośrednio od całkowitej średnicy otworu. Większe otwory mogą pozwolić na nieco luźniejsze tolerancje, czasami sięgające nawet +0,004 cala.
P: W jaki sposób tolerancja otworu wpływa na żywotność łańcucha rolkowego?
Odp.: Nadmierny luz w otworze powoduje poważne bicie promieniowe. Koło łańcuchowe zasadniczo chwieje się podczas ciągłego obrotu. To wahanie powoduje szybkie, cykliczne skoki napięcia w układzie napędowym. Te kolce agresywnie rozciągają ogniwa łańcucha. Zużywają rolki i sworznie znacznie szybciej niż kiedykolwiek byłoby to możliwe przy stałych, koncentrycznych obciążeniach.
P: Czy gotowe koło zębate z otworem może zostać zmodyfikowane, jeśli tolerancja jest zbyt wąska?
Odp.: Zdecydowanie przestrzegamy przed ręcznymi modyfikacjami w terenie, takimi jak honowanie lub szlifowanie. Ręczne polerowanie zawsze wprowadza nieokrągłość. Trwale niszczy koncentryczność części. Zamiast tego należy zwrócić podzespół do wykwalifikowanego warsztatu mechanicznego. Alternatywnie, po prostu zamów prawidłową specyfikację fabryczną, aby zagwarantować wydajność.
P: Dlaczego moje przemysłowe koło łańcuchowe z gotowym otworem jest trudne w montażu na standardowym wale?
Odp.: Trudności montażowe wynikają zwykle z istniejących wad wału, a nie z nowego otworu. Najczęstszymi przyczynami są wypukłe metalowe zadziory na rowku wpustowym wału. Możesz także mieć grzybkowate końcówki wału po poprzednich uderzeniach. Czasami wał był pierwotnie obracany do rozmiaru ponadwymiarowego plus-tolerancja zamiast rozmiaru nominalnego.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


