Felaktig montering av kedjehjul representerar mycket mer än en enkel mekanisk olägenhet. Det leder till för tidigt systemfel över hela din anläggning. Det orsakar oväntade stillestånd under kritiska produktionskörningar. Det blåser upp dina underhållsbudgetar enormt. Även om tandprofilen dikterar den totala belastningskapaciteten, spelar gränssnittet mellan borrning och axel lika mycket. Det bestämmer strikt din installationseffektivitet. Det säkerställer kontinuerlig driftstabilitet under tunga belastningar. Du behöver en perfekt passform här. Annars utsätts hela drivmekanismen för katastrofal stress. Precisionsbearbetning spelar en avgörande roll i denna exakta process. Det hjälper dig att uppnå en riktig drop-in-installation på verkstadsgolvet. Du slipper slösa bort värdefulla timmar på att tvinga ihop delar som inte passar ihop. Denna smidiga montering är helt beroende av exakt borrning från tillverkaren. Låt oss utforska hur snäva tillverkningskontroller skyddar din tunga utrustning. Vi kommer att visa dig exakt varför exakta spelrum är viktiga för den mekaniska livslängden.
Viktiga takeaways
- Borrningstolerans dikterar direkt den enkla installationen och den långsiktiga koncentriciteten hos kedjehjulet på axeln.
- Fabriksbearbetade färdiga hål eliminerar den varierande kvaliteten och dolda kostnaderna förknippade med intern modifiering av släta hål.
- Att välja rätt tolerans kräver balansering av driftvarvtal, vridmomentbelastningar och befintliga axelförhållanden mot industristandarder (ANSI/ISO).
- Korrekt installationspraxis upphävs om det initiala spelet mellan borrhål och axel överskrider acceptabla tekniska gränser, vilket leder till vibrationer, nötning och kilspårskjuvning.
Den dolda länken mellan håltolerans och drivsystemfel
Att spara några dollar på kedjehjul med låg tolerans slår ofta tillbaka. Det leder till massiva utgifter för schaktreparationer senare. Du möter också allvarliga maskinstopp när delar går sönder i förtid. Lågkvalitetsbearbetning introducerar dolda defekter i din drivlina. Låt oss undersöka vad som händer när dimensioner glider bort från idealiska specifikationer.
Konsekvenser av överdimensionerade toleranser (lös passform)
För mycket utrymme skapar omedelbara mekaniska risker för din utrustning. Det försämrar sammankopplade delar snabbt med tiden.
- Frätningskorrosion: Mikrorörelser sker konstant mellan hålet och axeln. Dessa små skiftningar försämrar båda metallytorna med tiden. Rostliknande damm uppstår runt fogen. Det förstör axeln totalt.
- Vibration & Runout: Dålig koncentricitet skapar en farlig wobbling under rotation. Denna vingling påskyndar slitaget av rullkedjor drastiskt. Den skickar också skadliga vibrationer rakt in i motorlagren. Växellådstätningar brister snabbt under denna excentriska belastning.
- Keyway Stress: Överskottsspel lämnar tunga komponenter fysiskt lösa. Nyckeln och ställskruvarna måste absorbera alla roterande stötbelastningar. De klipper så småningom under denna extrema lokaliserade stress. Ditt system tappar kraftöverföringen direkt.
Konsekvenser av underdimensionerade toleranser (interferens)
För lite utrymme orsakar massiva installationsflaskhalsar för din besättning. Underhållsteam slösar timmar på att försöka montera delen. De hamrar ofta kedjehjulet på en standardaxel. Ibland använder de industriella facklor för att värma metallen. Detta desperata tillvägagångssätt leder till allvarlig pirring. Gallring orsakar permanent ärr både i hålet och skaftet. Du förstör två dyra komponenter innan maskinen ens går.
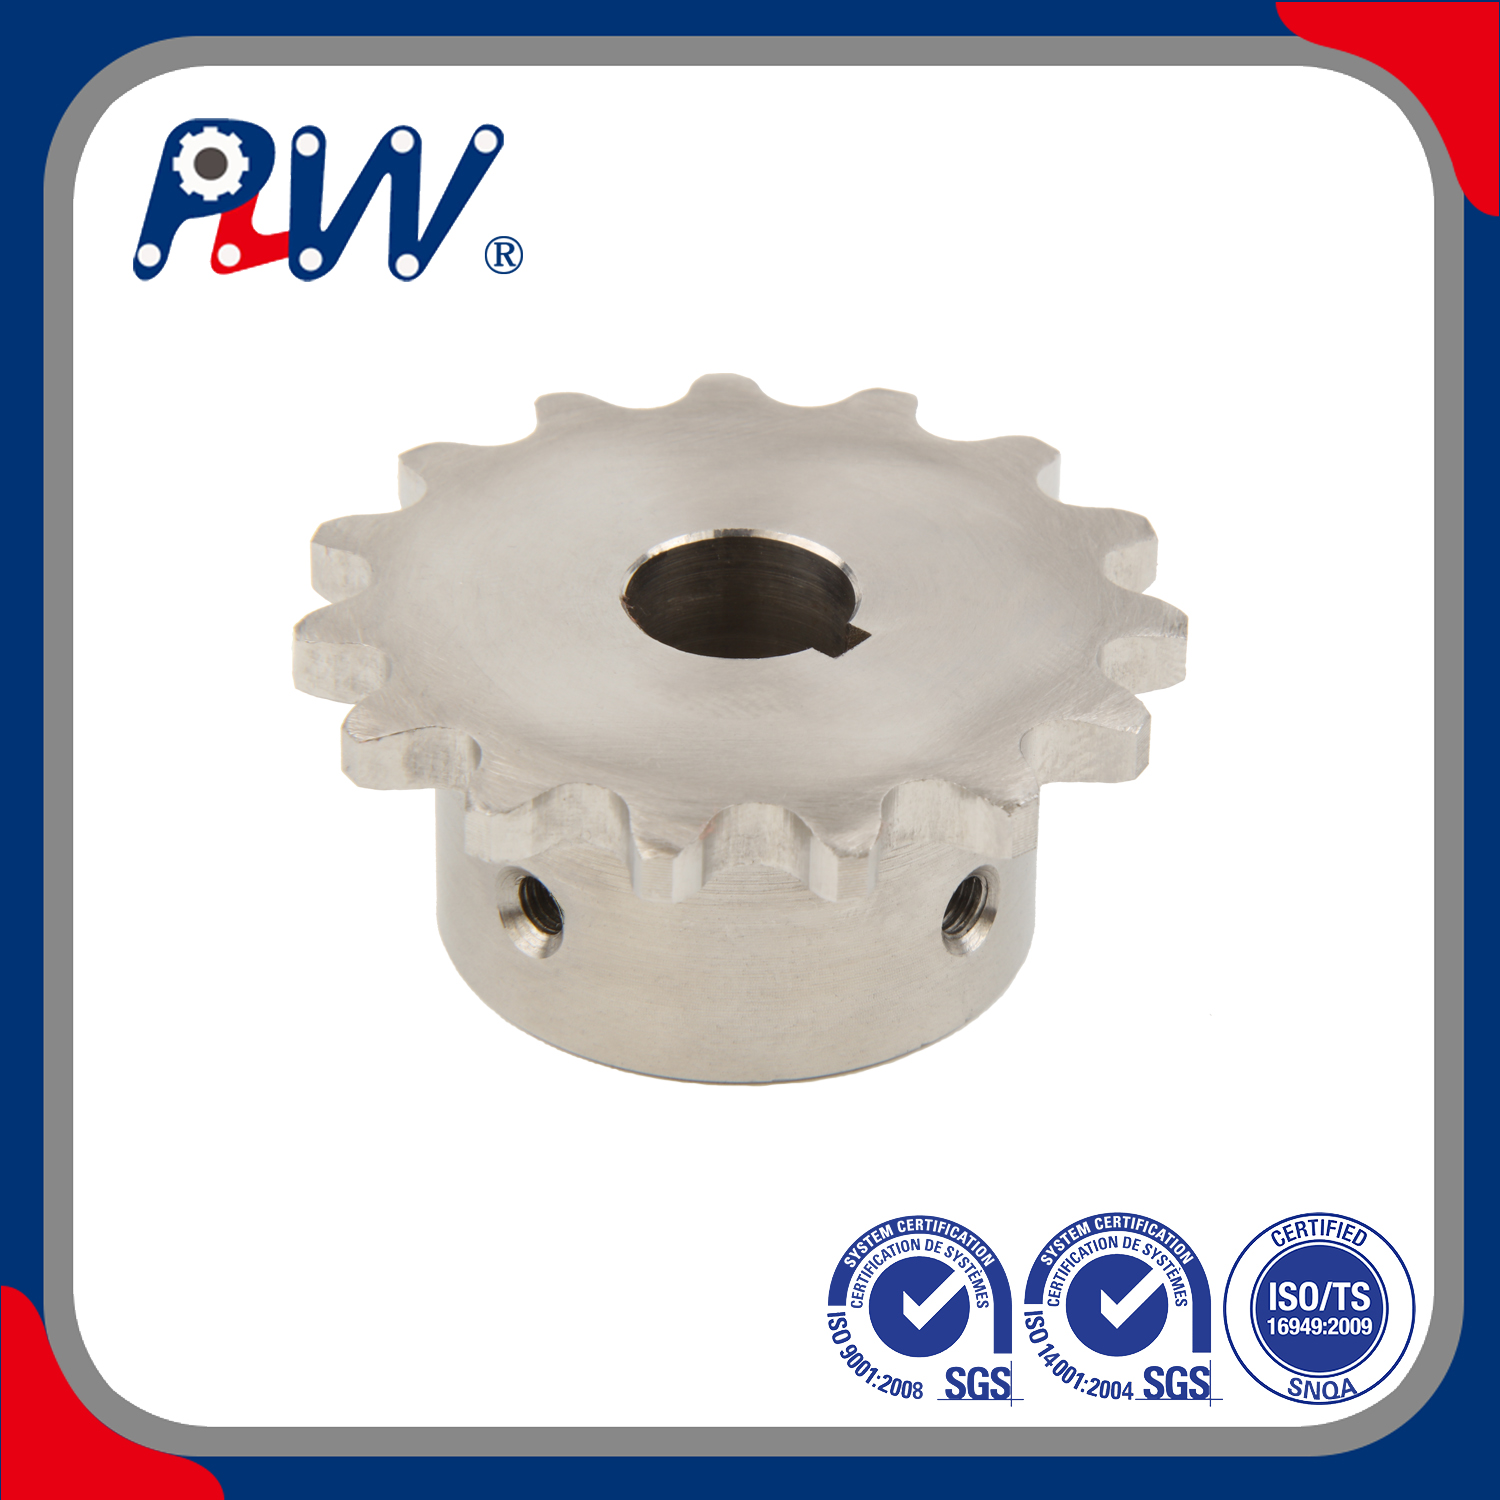
Förstå toleransstandarder för kedjehjul med färdigt borrhål
Ingenjörer förlitar sig starkt på strikta industririktmärken för att styra produktionen. Organisationer som ANSI (ANSI B29.1) och ISO definierar dessa grundläggande standarder globalt. De fastställer exakta dimensioner för kommersiella drivkomponenter. Detta säkerställer konsekventa passningar mellan olika tillverkningsmärken. En ordentlig Kedjehjulstoleransen med färdigt hål eliminerar gissningar på löpande band.
Slip Fit vs Interference Fit
De flesta standard fabrikshål använder en specifik slippassningsdesign. Vi kallar detta även för en frigångspassning inom maskinteknik. Det möjliggör installation på fältet utan specialiserad hydraulisk pressutrustning. Du kan bokstavligen skjuta komponenten direkt på skaftet. Typiska toleransintervall ligger runt +0,001 till +0,003 tum över den nominella axelstorleken. Det exakta antalet beror helt på den totala håldiametern.
Standard axel-till-hål-spelschema
| Nominell axeldiameter (tum) |
Minsta hålspel (tum) |
Maximalt hålspel (tum) |
| 0,500 till 1,000 |
+0,001 |
+0,002 |
| 1.062 till 2.000 |
+0,001 |
+0,003 |
| 2.062 till 3.000 |
+0,0015 |
+0,0035 |
| 3.062 och större |
+0,002 |
+0,004 |
Rollen av ställskruvar och nyckelspår
Standardhålstoleranser fungerar synergistiskt tillsammans med andra kritiska hållegenskaper. De parar sig intimt med korrekta kilspårbrottsmått. De förlitar sig starkt på korrekta skruvmomentvärden. Den fyrkantiga nyckeln förhindrar oönskad rotationsglidning. Ställskruvarna säkrar den exakta axiella positionen längs axeln. Om hålet sitter för löst kan skruvarna inte hålla det. Delen kommer att luta något när den dras åt. Denna lutning förstör din drevuppriktning.
Plain Bore vs. Finished-Bore Industrial Sprocket: The Tolerance Factor
Köpare möter i allmänhet två huvudlösningskategorier under upphandling. Du kan köpa kedjehjul med slät hål för sekundär intern bearbetning. Eller så kan du köpa fabriksfärdiga delar direkt. Låt oss jämföra dessa två industriella val.
Risken med intern bearbetning
Att modifiera släta borrhål internt medför stora operativa risker. Det är notoriskt svårt att upprätthålla verklig vinkelräthet. Du kommer att kämpa för att hålla perfekt koncentricitet utan specialiserad fabriksfixtur. Standardreparationssvarvar introducerar ofta ett litet radiellt utlopp. Detta skapar en farlig ansamling av mekaniska toleransfel. Du kombinerar oavsiktligt ditt nya hålhål med det befintliga axelloppet. Slutresultatet är ett illa vinglande drivsystem. Det förstör kedjor snabbt.
Fördelen med färdigborrning
Köpa en fabrik industriellt kedjehjul med färdig borrning ger enorma driftsfördelar. Du får garanterad dimensionsnoggrannhet varje gång. Du står inför noll sekundär bearbetningstid på din anläggning. Delen kommer med omedelbar beredskap för slutinstallation. Du hoppar över maskinverkstadens eftersläpning helt. Detta gör att dina produktionslinjer rör sig smidigt. Det eliminerar skrotavfall som orsakas av dåliga interna bearbetningsförsök. Fabriksautomatiserade svarvar håller toleranserna mycket snävare än manuell omarbetning någonsin kunde.
Viktiga utvärderingskriterier: Ange rätt tolerans för din applikation
Du måste noga bestämma när standard kommersiella toleranser är tillräckliga. Vissa extrema applikationer kräver betydligt tätare mekaniska passningar. Använd dessa specifika tillämpningsvariabler för att vägleda ditt tekniska beslut.
Höghastighets- vs. låghastighetsenheter
Höga varvtalsapplikationer kräver absolut snävare håltoleranser. Detta strikta krav förhindrar excentrisk belastning vid snabb rotation. Det stoppar centrifugal obalans från att förstöra dina dyra lager. Även en liten luftspalt orsakar massiva vibrationer vid höga hastigheter. Omvänt kan låghastighetsdrivenheter hantera lite lösare passningar utan kraftiga vibrationer. De roterar tillräckligt långsamt för att förlåta mindre koncentricitetsfel.
Tillämpningar för backning eller stötbelastning
Slagkraftiga drivenheter kräver specialiserad mekanisk vård. Standardslippassningar kan misslyckas snabbt här. Tunga jordbruksmaskiner utsätts ofta för dessa brutala stötbelastningar. I dessa fall en exakt toleransen för färdigt borrhjul blir absolut viktigast. Du kan behöva anpassade tightare passformer för att överleva. Alternativt kan du använda specialiserade klämmekanismer. Taper-lock bussningar fungerar exceptionellt bra för svåra reverserande belastningar. De griper axeln aggressivt åt alla håll.
Skaftets tillståndsbedömning
Anta aldrig att en ren standardborrning fixar allt automatiskt. Dessa högkvalitativa delar kräver ett dimensionellt noggrant skaft undertill. De behöver en oskadad yta för att fungera korrekt. Om ditt skaft är djupt ärr, kommer en tät borrning att binda omedelbart. Mät skaftet för avsmalning eller ovalitet. Ett perfekt kedjehjul kan inte fixa en förstörd drivaxel. Du måste reparera eller byta ut slitna axel först.
Implementeringsverklighet: bästa praxis för att installera färdiga hål
Även perfekt bearbetade komponenter kräver noggranna installationsprocedurer. Följ dessa strikta steg för att skydda din värdefulla utrustning.
- Verifiering före installation: Mät allt först. Kontrollera de slutliga färdiga håldimensionerna invändigt. Mät den faktiska axeldiametern med hjälp av kalibrerade mikrometrar. Gör detta innan du försöker någon fysisk installation. Gissa aldrig passformen baserat på enbart artikelnummer.
- Ytförberedelse: Rengör axeln noggrant. Ta bort all rost, smuts och gammalt fett. Grada av alla vassa kanter runt kilspåren. Applicera ett mycket lätt smörjmedel på axelns yta. Detta förhindrar att metall gnisslar under en tät montering.
- Inriktning och säkring: Axial inriktning är absolut kritisk. Använd rakkanter eller laserjusteringsverktyg innan du låser enheten. När du har justerat ordentligt, följ en standardiserad logik för att dra åt ställskruvarna. Sätt fast nyckelspårets ställskruv ordentligt först. Dra sedan åt 90-graders offsetskruven. Denna specifika sekvens minimerar inre håldistorsion. Den upprätthåller tät koncentricitet runt mittaxeln.
Att hoppa över dessa steg förstör precisionen du precis köpte. Behandla installationsprocessen som en högprecisionsuppgift.
Slutsats
En fabrikskontrollerad borrning fungerar som en driftförsäkring. Det skyddar effektivt mot förtida diskfel. Det minskar drastiskt kostsamma installationsförseningar på golvet. Precision lönar sig alltid oerhört i roterande utrustning.
Upphandlings- och ingenjörsteam bör granska sina nuvarande felfrekvenser. Granska exakt hur ofta standardenheter går sönder i onödan. Överväg att standardisera strikt på verifierbara, högtolerans färdiga borrningskomponenter. Denna enkla inköpsbrytare förhindrar otaliga framtida underhållshuvudvärk.
Gissa inte dina tekniska krav blint. Rådgör med kvalificerade applikationsingenjörer idag. De kan snabbt verifiera standardhålpassningar åt dig. De kan också ange anpassade toleranser för applikationer med svåra belastningar. Få rätt passform för din maskin. Skydda din tunga utrustning idag.
FAQ
F: Vilket är standardtoleransintervallet för ett kommersiellt färdigt kedjehjul?
S: De flesta kommersiella färdiga hål har ett typiskt spelrum på +0,001 till +0,002 tum över nominell axel. Detta möjliggör en smidig, manuell glidpassning. Den exakta överdimensionsvariationen beror direkt på den totala håldiametern. Större hål kan tillåta något lösare toleranser, ibland upp till +0,004 tum.
F: Hur påverkar håltolerans rullkedjans livslängd?
S: För stort hålspel orsakar kraftigt radiellt utlopp. Kedjehjulet vinglar i huvudsak under kontinuerlig rotation. Denna wobbling skapar snabba, cykliska spänningspikar i drivlinan. Dessa spikar sträcker kedjelänkarna aggressivt. De sliter ut rullarna och stiften mycket snabbare än stadiga, koncentriska belastningar någonsin skulle göra.
F: Kan ett färdigt kedjehjul modifieras om toleransen är för snäv?
S: Vi varnar starkt för manuella fältmodifieringar som slipning eller slipning. Handpolering introducerar alltid orundhet. Det förstör permanent delens koncentricitet. Du bör istället lämna tillbaka komponenten till en kvalificerad maskinverkstad. Alternativt kan du helt enkelt beställa rätt fabriksspecifikation för att garantera prestanda.
F: Varför är mitt industrikedjehjul med färdigt hål svårt att installera på en standardaxel?
S: Installationssvårigheter beror vanligtvis på befintliga axeldefekter snarare än det nya hålet. Vanliga grundorsaker inkluderar upphöjda metallgrader på axelns kilspår. Du kan också ha svampade skaftändar från tidigare stötar. Ibland vändes axeln ursprungligen till en överdimensionerad plustolerans istället för en nominell storlek.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


