Nesprávná montáž řetězového kola představuje mnohem více než jen pouhou mechanickou nepříjemnost. Způsobuje předčasné selhání systému v celém vašem zařízení. Způsobuje neočekávané prostoje během kritických výrobních sérií. Nesmírně to navyšuje vaše rozpočty na údržbu. Zatímco profil zubu určuje celkovou nosnost, na rozhraní vrtání a hřídele záleží stejně. Přísně určuje efektivitu vaší instalace. Zajišťuje trvalou provozní stabilitu při velkém zatížení. Tady potřebujete, aby vám perfektně seděly. Jinak je celý pohonný mechanismus katastrofálně namáhán. Přesné obrábění hraje v tomto přesném procesu klíčovou roli. Pomáhá vám dosáhnout skutečné instalace typu drop-in na dílně. Vyhnete se plýtvání drahocennými hodinami spojováním neshodných dílů. Tato hladká montáž zcela spoléhá na přesné dimenzování otvoru od výrobce. Pojďme prozkoumat, jak přísné výrobní kontroly chrání vaše těžké vybavení. Ukážeme vám přesně, proč jsou přesné vůle důležité pro mechanickou životnost.
Klíčové věci
- Tolerance vrtání přímo určuje snadnost instalace a dlouhodobou soustřednost řetězového kola na hřídeli.
- Továrně opracované hotové otvory eliminují proměnlivou kvalitu a skryté náklady spojené s vlastní úpravou hladkého otvoru.
- Výběr správné tolerance vyžaduje vyvážení provozních otáček, momentového zatížení a stávajícího stavu hřídele podle průmyslových standardů (ANSI/ISO).
- Správné instalační postupy jsou zrušeny, pokud počáteční vůle mezi vrtáním a hřídelí překročí přijatelné technické limity, což vede k vibracím, tření a smyku perové drážky.
Skrytá souvislost mezi tolerancí vrtání a poruchami hnacího systému
Úspora pár dolarů na řetězových kolech s nízkou tolerancí se často strašně vrací. To vede k velkým nákladům na pozdější opravy šachty. Také čelíte vážným prostojům strojů, když díly předčasně selžou. Nekvalitní obrábění vnáší do vašeho hnacího ústrojí skryté vady. Podívejme se, co se stane, když se rozměry odchýlí od ideálních specifikací.
Důsledky nadměrných tolerancí (volný střih)
Nadměrný prostor vytváří bezprostřední mechanická rizika pro vaše zařízení. Postupem času rychle degraduje do sebe zapadající části.
- Otěrová koroze: Mezi vývrtem a hřídelí dochází neustále k mikropohybům. Tyto drobné posuny v průběhu času zhoršují oba kovové povrchy. Kolem spoje se objevuje prach podobný rzi. Úplně to ničí šachtu.
- Vibrace a házení: Špatná soustřednost vytváří nebezpečné kolísání během rotace. Toto kolísání výrazně urychluje opotřebení válečkového řetězu. Také vysílá škodlivé vibrace přímo do ložisek motoru. Těsnění převodovky při tomto excentrickém zatížení rychle selhávají.
- Namáhání klínové drážky: Nadměrná vůle zanechává těžké součásti fyzicky volné. Klíč a stavěcí šrouby musí absorbovat všechna rotační rázová zatížení. Při tomto extrémním lokalizovaném napětí se nakonec střihnou. Váš systém okamžitě ztrácí přenos energie.
Důsledky poddimenzovaných tolerancí (interference)
Příliš malá vůle způsobuje masivní překážky při instalaci vaší posádky. Týmy údržby ztrácejí hodiny pokusy o montáž součásti. Často natloukají řetězové kolo na standardní hřídel. Někdy k ohřevu kovu používají průmyslové hořáky. Tento zoufalý přístup vede k silnému zadření. Odírání trvale poškozuje povrch vývrtu i hřídele. Zničíte dvě drahé součásti, než se stroj vůbec rozběhne.
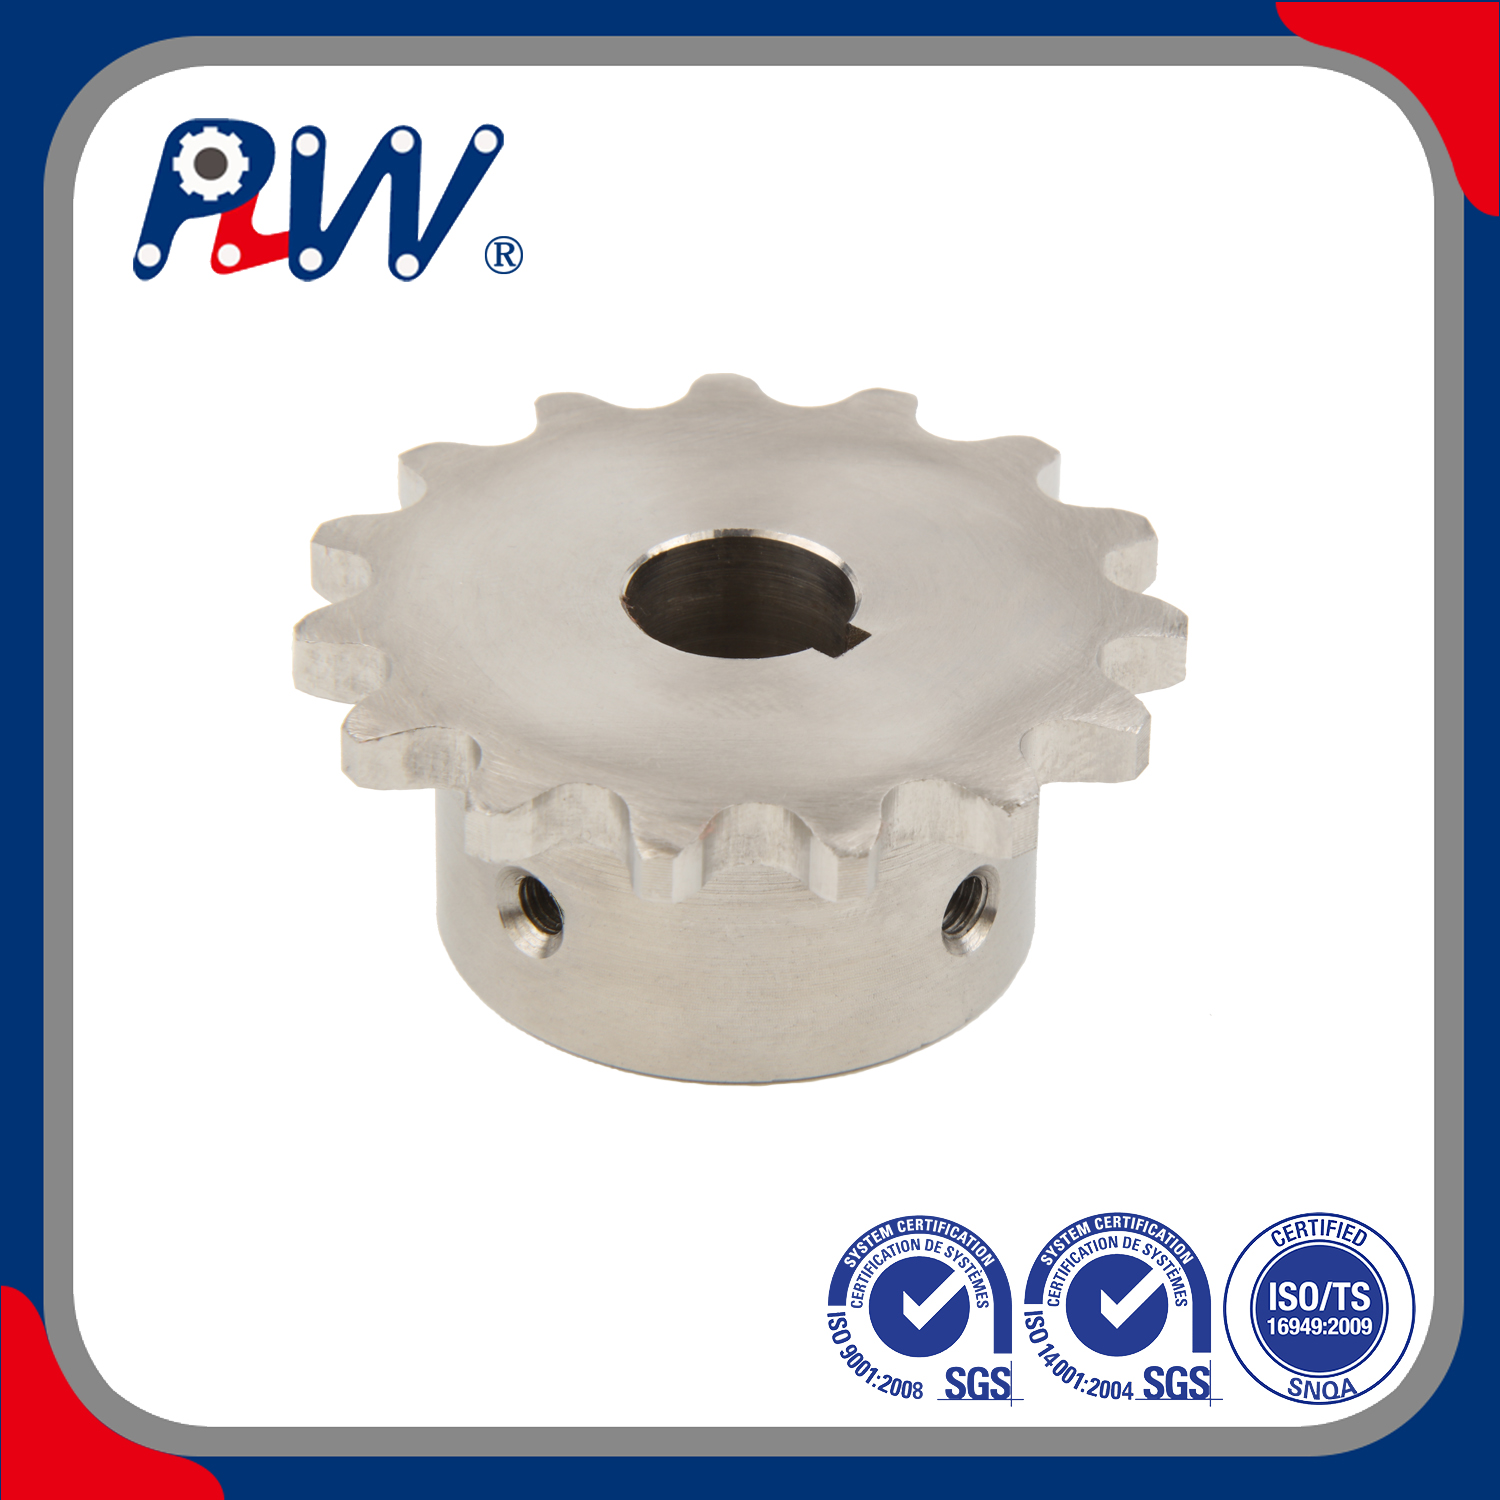
Porozumění standardům tolerance pro hotové vrtané řetězové kolo
Inženýři při řízení výroby silně spoléhají na přísná průmyslová měřítka. Organizace jako ANSI (ANSI B29.1) a ISO definují tyto základní standardy globálně. Stanovují přesné rozměry pro komerční komponenty pohonu. To zajišťuje konzistentní přizpůsobení pro různé výrobní značky. Správný Tolerance ozubeného kola s dokončeným otvorem eliminuje dohady na montážní lince.
Slip Fit vs. Interference Fit
Většina standardních továrních vrtání využívá specifickou konstrukci protiskluzového uložení. Ve strojírenství tomu také říkáme uložení s vůlí. Umožňuje instalaci v terénu bez speciálního hydraulického lisovacího zařízení. Součást můžete doslova nasunout přímo na hřídel. Typické rozsahy tolerance se pohybují kolem +0,001 až +0,003 palce nad jmenovitou velikost hřídele. Přesný počet závisí zcela na celkovém průměru otvoru.
Tabulka standardní vůle mezi hřídelí a vrtáním
| Jmenovitý průměr hřídele (palce) |
Minimální vůle vrtání (palce) |
Maximální vůle vrtání (palce) |
| 0,500 až 1 000 |
+0,001 |
+0,002 |
| 1,062 až 2,000 |
+0,001 |
+0,003 |
| 2,062 až 3,000 |
+0,0015 |
+0,0035 |
| 3.062 a větší |
+0,002 |
+0,004 |
Role stavěcích šroubů a klínových drážek
Tolerance standardního otvoru fungují synergicky spolu s dalšími kritickými přídržnými prvky. Důvěrně se spárují se správnými rozměry protahování klínové drážky. Velmi spoléhají na správné hodnoty točivého momentu nastavovacího šroubu. Čtvercový klíč zabraňuje nežádoucímu rotačnímu sklouznutí. Stavěcí šrouby zajišťují přesnou axiální polohu podél hřídele. Pokud je otvor příliš volný, šrouby jej neudrží. Při utahování se díl mírně nakloní. Toto naklonění ničí vaše vyrovnání disku.
Průmyslové řetězové kolo s prostým vrtáním vs. Dokončené vrtání: Faktor tolerance
Kupující obecně čelí dvěma hlavním kategoriím řešení během nákupu. Můžete si zakoupit řetězová kola s hladkým otvorem pro sekundární obrábění přímo v podniku. Nebo si můžete zakoupit přímo továrně hotové díly. Porovnejme tyto dvě průmyslové volby.
Riziko vlastního obrábění
Vlastní úprava hladkých vývrtů přináší velká provozní rizika. Udržet skutečnou kolmost je notoricky obtížné. Budete mít potíže s udržením dokonalé soustřednosti bez speciálního továrního upevnění. Standardní opravárenské soustruhy často vykazují mírné radiální házení. To vytváří nebezpečnou akumulaci chyb mechanické tolerance. Neúmyslně kombinujete své nové házení otvoru se stávajícím házením hřídele. Konečným výsledkem je špatně se kývající systém pohonu. Rychle ničí řetězy.
Výhoda hotového vrtání
Nákup továrny průmyslové řetězové kolo s hotovým vrtáním poskytuje obrovské provozní výhody. Pokaždé získáte zaručenou rozměrovou přesnost. Ve vašem zařízení čelíte nulové době sekundárního obrábění. Díl dorazí s okamžitou připraveností k finální montáži. Úplně přeskočíte nevyřízené zakázky ve strojírenství. Díky tomu se vaše výrobní linky hladce pohybují. Eliminuje odpadní odpad způsobený špatnými pokusy o vnitřní obrábění. Tovární automatizované soustruhy udržují tolerance mnohem těsnější, než kdy by ruční přepracování dokázalo.
Klíčová hodnotící kritéria: Určení správné tolerance pro vaši aplikaci
Musíte pečlivě rozhodnout, kdy jsou standardní komerční tolerance dostatečné. Některé extrémní aplikace vyžadují výrazně těsnější mechanické uložení. Použijte tyto specifické aplikační proměnné jako vodítko pro vaše technické rozhodnutí.
Vysokorychlostní vs. nízkorychlostní disky
Aplikace s vysokými otáčkami absolutně vyžadují užší tolerance vrtání. Tento přísný požadavek zabraňuje excentrickému zatížení při rychlé rotaci. Zabraňuje tomu, aby odstředivá nevyváženost zničila vaše drahá ložiska. I malá vzduchová mezera způsobuje masivní vibrace při vysokých rychlostech. Naopak pomaloběžné pohony zvládnou mírně volnější uložení bez výrazných vibrací. Otáčejí se dostatečně pomalu, aby odpustily drobné chyby soustřednosti.
Reverzační nebo rázové aplikace
Pohony s vysokým rázem vyžadují specializovanou mechanickou péči. Standardní kluzné uložení zde může rychle selhat. Těžké zemědělské stroje často zažívají tato brutální rázová zatížení. V těchto případech přesné Tolerance ozubeného kola s hotovým vrtáním se stává naprosto prvořadou. Možná budete potřebovat vlastní těsnější střihy pro přežití. Případně můžete využít specializované upínací mechanismy. Taper-lock pouzdra fungují výjimečně dobře pro silné couvání. Agresivně svírají hřídel ve všech směrech.
Posouzení stavu hřídele
Nikdy nepředpokládejte, že původní standardní otvor opraví vše automaticky. Tyto vysoce kvalitní díly vyžadují rozměrově přesnou hřídel zespodu. Ke správné funkci potřebují nepoškozený povrch. Pokud je vaše hřídel hluboce zjizvená, těsný vývrt se okamžitě zaváže. Změřte kuželovitost nebo oválnost hřídele. Dokonalé řetězové kolo nemůže opravit zničený hnací hřídel. Nejprve musíte opravit nebo vyměnit opotřebované hřídele.
Realita implementace: Nejlepší postupy pro instalaci hotových vývrtů
I dokonale opracované součásti vyžadují pečlivé instalační postupy. Dodržujte tyto přísné kroky, abyste ochránili své cenné vybavení.
- Ověření před instalací: Nejprve vše změřte. Interně zkontrolujte konečné rozměry hotového otvoru. Změřte skutečný průměr hřídele pomocí kalibrovaných mikrometrů. Udělejte to před pokusem o jakoukoli fyzickou instalaci. Nikdy nehádejte lícování pouze na základě čísel dílů.
- Příprava povrchu: Důkladně očistěte hřídel. Odstraňte veškerou rez, špínu a starou mastnotu. Odjehlujte všechny ostré hrany kolem drážek pro pero. Naneste na povrch hřídele velmi slabé mazivo. Tím se zabrání zadření kovu při těsné montáži.
- Vyrovnání a zajištění: Axiální vyrovnání je naprosto zásadní. Před uzamčením jednotky použijte pravítka nebo laserové zarovnávací nástroje. Po správném vyrovnání postupujte podle standardizované logiky pro utahování stavěcích šroubů. Nejprve pevně usaďte stavěcí šroub drážky pro pero. Poté utáhněte šroub s odsazením 90 stupňů. Tato specifická sekvence minimalizuje zkreslení vnitřního otvoru. Udržuje těsnou soustřednost kolem středové osy.
Přeskočení těchto kroků ničí přesnost, kterou jste si právě zakoupili. Považujte instalační proces za vysoce přesný úkol.
Závěr
Továrně řízený vývrt funguje jako provozní pojistka. Účinně chrání před předčasným selháním pohonu. Drasticky snižuje nákladné zpoždění při instalaci na podlahu. Přesnost se u rotujících zařízení vždy nesmírně vyplatí.
Nákupní a inženýrské týmy by měly zkontrolovat jejich aktuální poruchovost. Zkontrolujte, jak často se standardní disky zbytečně porouchají. Zvažte přísnou standardizaci na ověřitelné součásti hotového otvoru s vysokou tolerancí. Tento jednoduchý přepínač nákupu zabraňuje nespočtu budoucích starostí s údržbou.
Nehádejte své inženýrské požadavky slepě. Poraďte se s kvalifikovanými aplikačními inženýry ještě dnes. Mohou vám rychle ověřit, zda se standardní vrtání hodí. Mohou také specifikovat vlastní tolerance pro náročné aplikace. Získejte to pravé pro vaše stroje. Chraňte své těžké vybavení ještě dnes.
FAQ
Otázka: Jaký je standardní rozsah tolerance pro běžně dostupné řetězové kolo?
Odpověď: Většina komerčně dokončených vrtání cílí na typickou vůli +0,001 až +0,002 palce nad jmenovitým hřídelem. To umožňuje hladké ruční nasunutí. Přesná odchylka přídavku závisí přímo na celkovém průměru otvoru. Větší otvory mohou umožnit mírně volnější tolerance, někdy dosahující až +0,004 palce.
Otázka: Jak tolerance otvoru ovlivňuje životnost válečkového řetězu?
Odpověď: Nadměrná vůle otvoru způsobuje vážné radiální házení. Řetězové kolo se v podstatě kývá během nepřetržitého otáčení. Toto kolísání vytváří rychlé, cyklické špičky napětí v hnacím vedení. Tyto hroty agresivně natahují články řetězu. Opotřebovávají válečky a kolíky mnohem rychleji, než by tomu kdy bylo při stálém soustředném zatížení.
Otázka: Lze upravit hotové řetězové kolo, pokud je tolerance příliš těsná?
Odpověď: Důrazně varujeme před ručními úpravami pole, jako je honování nebo broušení. Ruční leštění vždy přináší nekulatost. Trvale ničí soustřednost součásti. Místo toho byste měli součást vrátit do kvalifikované strojírny. Případně si jednoduše objednejte správnou tovární specifikaci, abyste zaručili výkon.
Otázka: Proč se moje průmyslové řetězové kolo s hotovým vrtáním obtížně instaluje na standardní hřídel?
Odpověď: Potíže s instalací obvykle pramení spíše z vad stávajícího hřídele než z nového otvoru. Mezi běžné základní příčiny patří zvýšené kovové otřepy na drážce pera hřídele. Můžete mít také hřibovité konce hřídelí z předchozích nárazů. Někdy byla hřídel původně otočena na nadměrnou plus-toleranci namísto jmenovité velikosti.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


