부적절한 스프로킷 장착은 단순한 기계적 문제 그 이상을 의미합니다. 이는 전체 시설에서 조기 시스템 오류를 유발합니다. 중요한 생산 실행 중에 예상치 못한 가동 중단 시간이 발생합니다. 유지 관리 예산이 엄청나게 부풀려집니다. 치형이 전체 하중 용량을 결정하는 반면, 보어-샤프트 인터페이스도 그만큼 중요합니다. 이는 설치 효율성을 엄격하게 결정합니다. 무거운 부하에서도 지속적인 작동 안정성을 보장합니다. 여기에는 완벽한 핏이 필요합니다. 그렇지 않으면 전체 구동 메커니즘이 심각한 스트레스를 받게 됩니다. 정밀 가공은 이 정확한 프로세스에서 중요한 역할을 합니다. 이는 작업 현장에서 진정한 드롭인 설치를 달성하는 데 도움이 됩니다. 일치하지 않는 부품을 강제로 결합하는 데 귀중한 시간을 낭비하는 것을 방지할 수 있습니다. 이 원활한 조립은 전적으로 제조업체의 정확한 보어 크기에 달려 있습니다. 엄격한 제조 관리로 중장비를 보호하는 방법을 살펴보겠습니다. 기계적 수명에 있어 정확한 간격이 중요한 이유를 정확하게 보여드리겠습니다.
주요 시사점
- 보어 공차는 설치 용이성과 샤프트에 있는 스프로킷의 장기적인 동심도를 직접적으로 결정합니다.
- 공장에서 가공된 완성 보어는 사내 일반 보어 수정과 관련된 가변 품질 및 숨겨진 비용을 제거합니다.
- 올바른 공차를 선택하려면 작동 RPM, 토크 부하 및 기존 샤프트 조건을 산업 표준(ANSI/ISO)과 균형을 맞춰야 합니다.
- 초기 보어-샤프트 간극이 허용 가능한 엔지니어링 한계를 초과하여 진동, 프레팅 및 키홈 전단이 발생하는 경우 적절한 설치 방법이 무효화됩니다.
보어 공차와 드라이브 시스템 오류 사이의 숨겨진 링크
공차가 낮은 스프로킷에 몇 달러를 절약하는 것은 종종 큰 역효과를 낳습니다. 나중에 샤프트 수리에 엄청난 비용이 발생합니다. 또한 부품이 조기에 고장나면 심각한 기계 가동 중단 시간이 발생합니다. 품질이 낮은 가공으로 인해 드라이브 트레인에 숨겨진 결함이 발생합니다. 치수가 이상적인 사양에서 벗어나면 어떤 일이 발생하는지 살펴보겠습니다.
너무 큰 공차의 결과(느슨한 맞춤)
과도한 공간은 장비에 즉각적인 기계적 위험을 초래합니다. 시간이 지남에 따라 맞물린 부품의 성능이 빠르게 저하됩니다.
- 프레팅 부식: 보어와 샤프트 사이에 미세한 움직임이 지속적으로 발생합니다. 이러한 작은 변화는 시간이 지남에 따라 두 금속 표면을 모두 저하시킵니다. 접합부 주위에 녹 같은 먼지가 나타납니다. 샤프트를 완전히 망가뜨립니다.
- 진동 및 런아웃: 동심도가 좋지 않으면 회전 중에 위험한 흔들림이 발생합니다. 이 흔들림은 롤러 체인 마모를 급격하게 가속화합니다. 또한 손상을 주는 진동을 모터 베어링에 직접 전달합니다. 이러한 편심 하중으로 인해 기어박스 씰이 빠르게 파손됩니다.
- 키홈 응력: 여유 공간이 너무 많으면 무거운 부품이 물리적으로 느슨해집니다. 키와 고정 나사는 모든 회전 충격 하중을 흡수해야 합니다. 그들은 결국 극단적인 국부적 응력 하에서 전단됩니다. 시스템의 전력 전송이 즉시 중단됩니다.
작은 공차의 결과(간섭)
여유 공간이 너무 적으면 작업자에게 막대한 설치 병목 현상이 발생합니다. 유지보수 팀은 부품을 장착하는 데 시간을 낭비합니다. 그들은 종종 스프로킷을 표준 샤프트에 망치로 두드립니다. 때때로 그들은 금속을 가열하기 위해 산업용 토치를 사용합니다. 이러한 절박한 접근 방식은 심각한 짜증을 불러일으킵니다. 골링은 보어와 샤프트 표면 모두에 영구적인 상처를 남깁니다. 기계가 작동하기도 전에 값비싼 부품 두 개를 망가뜨립니다.
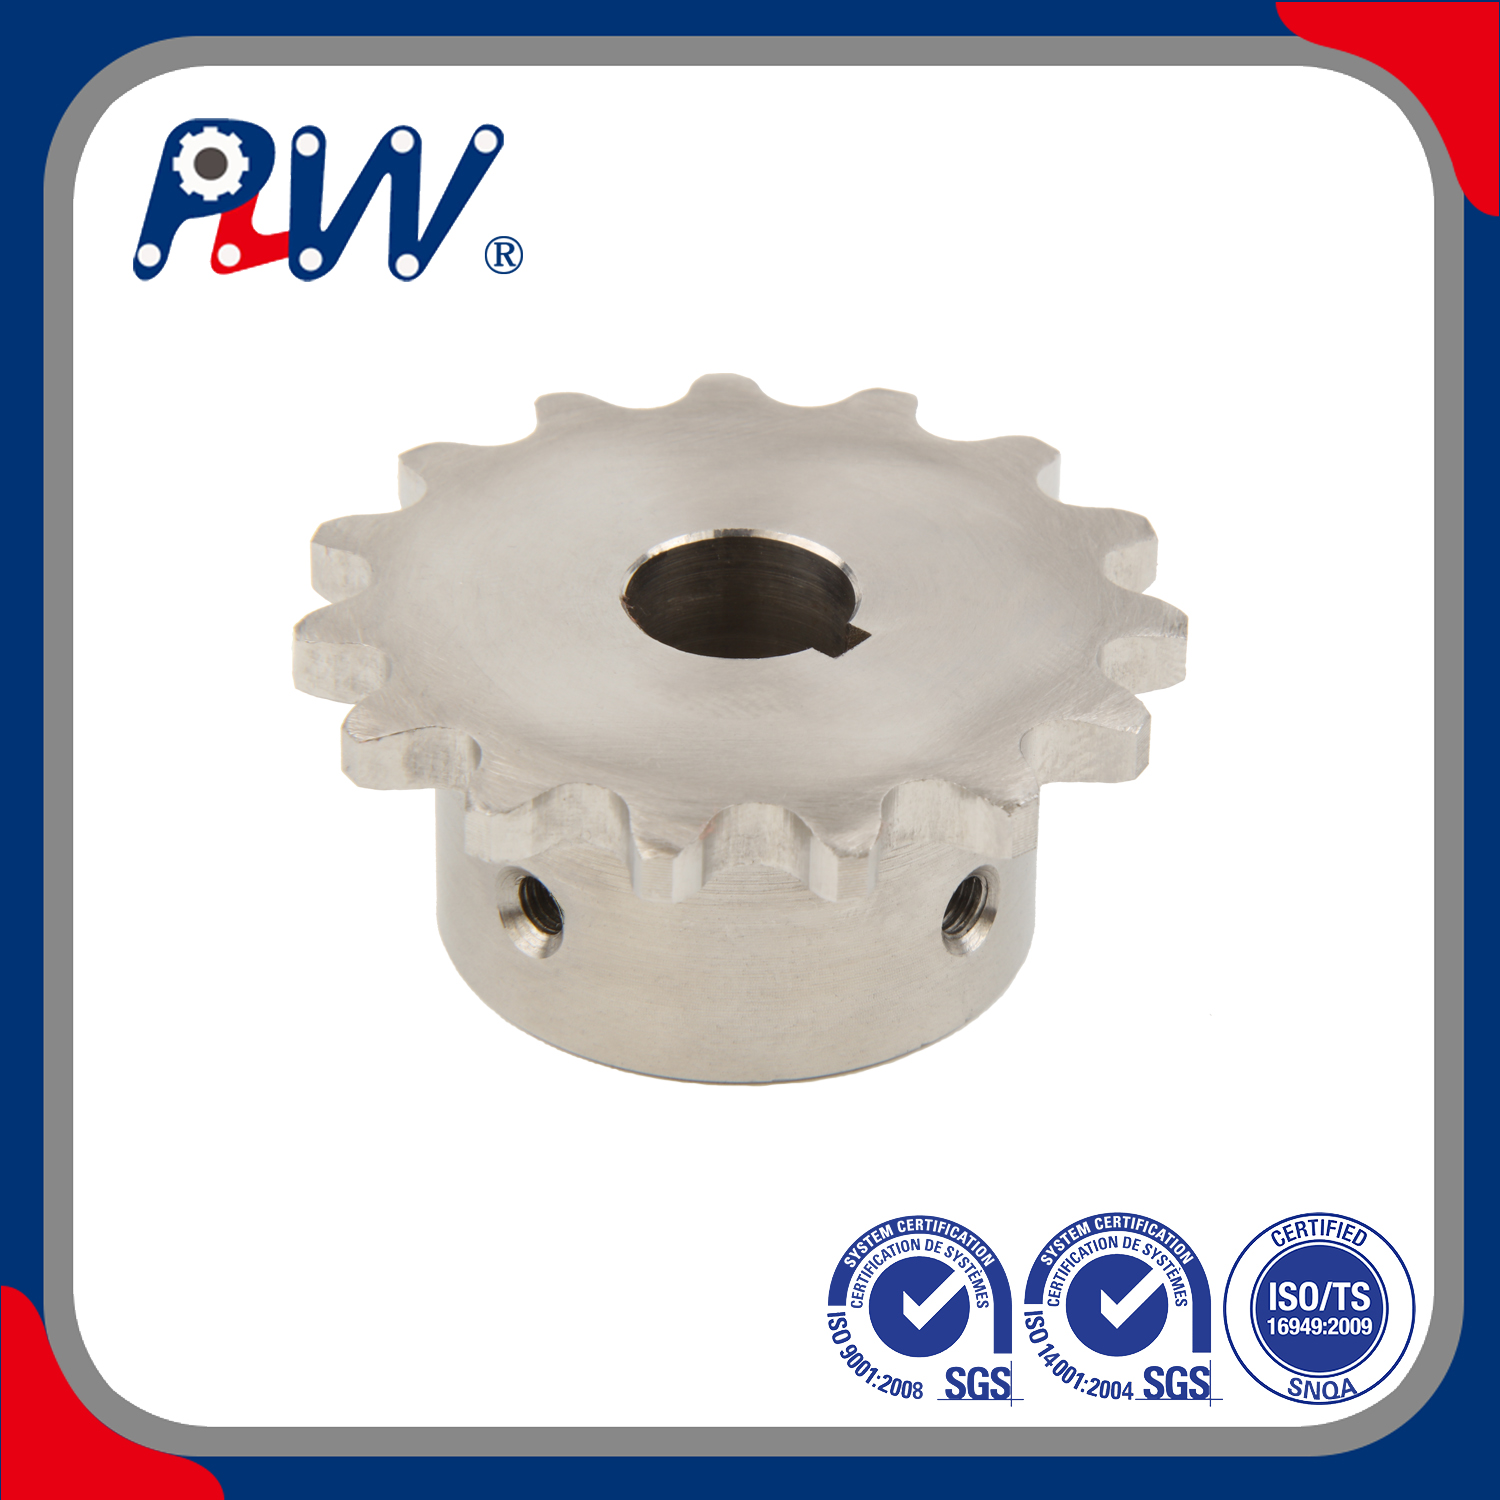
완성된 보어 스프로킷 공차 표준 이해
엔지니어들은 생산을 안내하기 위해 엄격한 업계 벤치마크에 크게 의존합니다. ANSI(ANSI B29.1) 및 ISO와 같은 조직은 이러한 기본 표준을 전 세계적으로 정의합니다. 이는 상용 드라이브 구성 요소의 정확한 치수를 설정합니다. 이를 통해 다양한 제조 브랜드에 걸쳐 일관된 적합성을 보장합니다. 적절한 완성된 보어 스프로킷 공차는 조립 라인에서의 추측을 제거합니다.
슬립핏과 간섭핏
대부분의 표준 공장 보어는 특정 슬립 핏 디자인을 활용합니다. 우리는 이것을 기계 공학에서는 틈새 맞춤이라고 부르기도 합니다. 특수 유압프레스 장비 없이 현장 설치가 가능합니다. 말 그대로 부품을 샤프트에 직접 밀어 넣을 수 있습니다. 일반적인 공차 범위는 공칭 샤프트 크기를 기준으로 약 +0.001~+0.003인치입니다. 정확한 숫자는 전적으로 총 보어 직경에 따라 달라집니다.
표준 샤프트와 보어 간극 차트
| 공칭 샤프트 직경(인치) |
최소 보어 간극(인치) |
최대 보어 간극(인치) |
| 0.500~1.000 |
+0.001 |
+0.002 |
| 1.062~2.000 |
+0.001 |
+0.003 |
| 2.062~3.000 |
+0.0015 |
+0.0035 |
| 3.062 이상 |
+0.002 |
+0.004 |
고정 나사와 키 홈의 역할
표준 보어 공차는 다른 중요한 고정 기능과 함께 시너지 효과를 발휘합니다. 그들은 적절한 키홈 브로칭 치수와 긴밀하게 짝을 이룹니다. 이는 정확한 고정 나사 토크 값에 크게 의존합니다. 사각형 키는 원치 않는 회전 미끄러짐을 방지합니다. 고정 나사는 샤프트를 따라 정확한 축 위치를 고정합니다. 보어가 너무 느슨하게 끼워지면 나사가 그대로 고정될 수 없습니다. 조이면 부품이 약간 기울어집니다. 이 기울기는 드라이브 정렬을 파괴합니다.
일반 보어와 완성 보어 산업용 스프로킷: 공차 계수
구매자는 일반적으로 조달 과정에서 두 가지 주요 솔루션 범주에 직면하게 됩니다. 2차 내부 가공을 위해 플레인 보어 스프로킷을 구입할 수 있습니다. 또는 공장에서 완성된 부품을 직접 구매할 수도 있습니다. 이 두 가지 산업 선택을 비교해 보겠습니다.
사내 가공의 위험
사내에서 일반 보어를 수정하면 주요 운영 위험이 발생합니다. 진정한 수직성을 유지하는 것은 매우 어렵습니다. 전문적인 공장 고정 없이는 완벽한 동심도를 유지하는 데 어려움을 겪게 됩니다. 표준 수리 선반에서는 종종 약간의 방사형 런아웃이 발생합니다. 이로 인해 기계적 공차 오류가 위험하게 누적됩니다. 실수로 새 보어 런아웃을 기존 샤프트 런아웃과 결합했습니다. 최종 결과는 심하게 흔들리는 드라이브 시스템입니다. 체인을 빠르게 파괴합니다.
완성 보어의 장점
공장 구입 완성된 보어 산업용 스프로킷은 엄청난 운영상의 이점을 제공합니다. 매번 치수 정확도가 보장됩니다. 귀하의 시설에서는 2차 가공 시간이 전혀 없습니다. 부품은 즉시 최종 설치 준비가 완료된 상태로 도착합니다. 기계 공장 백로그를 완전히 건너뜁니다. 이를 통해 생산 라인이 원활하게 움직일 수 있습니다. 내부 가공 시도가 좋지 않아 발생하는 스크랩 낭비를 제거합니다. 공장 자동화 선반은 수동 재작업보다 훨씬 엄격한 공차를 유지합니다.
주요 평가 기준: 애플리케이션에 적합한 공차 지정
표준 상용 공차가 언제 충분한지 신중하게 결정해야 합니다. 일부 극단적인 응용 분야에서는 훨씬 더 엄격한 기계적 적합성을 요구합니다. 이러한 특정 애플리케이션 변수를 사용하여 엔지니어링 결정을 내리세요.
고속 드라이브와 저속 드라이브
높은 RPM 응용 분야에서는 더 엄격한 보어 공차가 절대적으로 필요합니다. 이 엄격한 요구 사항은 빠른 회전 중에 편심 하중을 방지합니다. 이는 원심력 불균형으로 인해 값비싼 베어링이 파손되는 것을 방지합니다. 아주 작은 공극이라도 고속에서는 엄청난 진동을 유발합니다. 반대로, 저속 드라이브는 심한 진동 없이 약간 느슨한 장착을 처리할 수 있습니다. 사소한 동심도 오류를 용서할 수 있을 만큼 천천히 회전합니다.
역전 또는 충격 부하 애플리케이션
충격이 큰 드라이브에는 전문적인 기계적 관리가 필요합니다. 표준 슬립핏은 여기서 빠르게 실패할 수 있습니다. 중장비는 이러한 극심한 충격 부하를 자주 경험합니다. 이러한 경우에는 정확한 완성된 보어 스프로킷 공차는 절대적으로 중요합니다. 생존을 위해 더 딱 맞는 맞춤형 핏이 필요할 수도 있습니다. 또는 특수 클램핑 메커니즘을 활용할 수도 있습니다. 테이퍼 잠금 부싱은 심한 역방향 하중에 매우 잘 작동합니다. 그들은 모든 방향에서 공격적으로 샤프트를 잡습니다.
샤프트 상태 평가
깨끗한 표준 보어가 모든 것을 자동으로 고칠 것이라고 가정하지 마십시오. 이러한 고품질 부품에는 아래에 치수가 정확한 샤프트가 필요합니다. 올바르게 작동하려면 손상되지 않은 표면이 필요합니다. 샤프트에 깊은 상처가 있으면 꽉 조이는 구멍이 즉시 묶입니다. 샤프트의 테이퍼링 또는 타원형을 측정합니다. 완벽한 스프라켓은 망가진 구동축을 고칠 수 없습니다. 먼저 마모된 샤프트를 수리하거나 교체해야 합니다.
구현 현실: 완성된 보어 설치 모범 사례
완벽하게 가공된 구성요소라도 신중한 설치 절차가 필요합니다. 귀중한 장비를 보호하려면 다음과 같은 엄격한 단계를 따르십시오.
- 설치 전 확인: 먼저 모든 것을 측정합니다. 최종 완성된 보어 치수를 내부적으로 확인하십시오. 보정된 마이크로미터를 사용하여 실제 샤프트 직경을 측정합니다. 물리적 설치를 시도하기 전에 이 작업을 수행하십시오. 부품 번호만으로 적합성을 추측하지 마십시오.
- 표면 준비: 샤프트를 철저히 청소합니다. 모든 녹, 먼지, 오래된 그리스를 제거하십시오. 키홈 슬롯 주변의 모든 날카로운 모서리를 디버링합니다. 샤프트 표면에 매우 가벼운 윤활제를 바르십시오. 이는 꽉 끼운 설치 중에 금속 마모를 방지합니다.
- 정렬 및 고정: 축 정렬은 절대적으로 중요합니다. 장치를 잠그기 전에 직선자 또는 레이저 정렬 도구를 사용하십시오. 적절하게 정렬되면 고정 나사를 조이는 표준화된 논리를 따르십시오. 먼저 키 홈 고정 나사를 단단히 고정하십시오. 그런 다음 90도 오프셋 나사를 조입니다. 이 특정 시퀀스는 내부 보어 왜곡을 최소화합니다. 중심축을 중심으로 긴밀한 동심도를 유지합니다.
이 단계를 건너뛰면 방금 구입한 정밀도가 손상됩니다. 설치 프로세스를 매우 정밀한 작업으로 취급하십시오.
결론
공장에서 통제하는 보어는 운영 보험 정책의 역할을 합니다. 조기 드라이브 고장을 효과적으로 방지합니다. 이는 비용이 많이 드는 바닥 설치 지연을 대폭 줄여줍니다. 정밀도는 항상 회전 장비에서 엄청난 성과를 거두고 있습니다.
조달 및 엔지니어링 팀은 현재 실패율을 감사해야 합니다. 표준 드라이브가 불필요하게 고장나는 빈도를 정확하게 검토하십시오. 검증 가능하고 공차가 높은 마감 보어 구성 요소를 엄격하게 표준화하는 것을 고려하십시오. 이 간단한 조달 스위치는 향후 수많은 유지 관리 문제를 방지합니다.
엔지니어링 요구 사항을 맹목적으로 추측하지 마십시오. 지금 바로 자격을 갖춘 애플리케이션 엔지니어와 상담하세요. 표준 보어 적합성을 신속하게 확인할 수 있습니다. 또한 가혹한 작업에 대한 맞춤형 공차를 지정할 수도 있습니다. 귀하의 기계에 딱 맞는 제품을 찾으십시오. 오늘 귀하의 중장비를 보호하십시오.
FAQ
Q: 상업용 완성 보어 스프로킷의 표준 공차 범위는 무엇입니까?
A: 대부분의 상용 마감 보어는 공칭 샤프트에 대해 일반적인 +0.001~+0.002인치 간격을 목표로 합니다. 이를 통해 부드럽고 수동으로 미끄러지는 핏이 가능합니다. 정확한 크기 변화는 전체 보어 직경에 직접적으로 좌우됩니다. 보어가 클수록 공차가 약간 더 느슨해지며 때로는 최대 +0.004인치에 도달할 수도 있습니다.
Q: 보어 공차는 롤러 체인 수명에 어떤 영향을 줍니까?
A: 과도한 보어 클리어런스는 심각한 방사형 런아웃을 유발합니다. 스프로킷은 본질적으로 연속 회전 중에 흔들립니다. 이 흔들림은 드라이브 라인에 빠르고 주기적인 장력 스파이크를 생성합니다. 이 스파이크는 체인 링크를 공격적으로 늘립니다. 이는 안정된 동심 하중보다 훨씬 빠르게 롤러와 핀을 마모시킵니다.
Q: 공차가 너무 빡빡한 경우 완성된 보어 스프로킷을 수정할 수 있습니까?
A: 호닝이나 샌딩과 같은 수동 현장 수정에 대해 강력히 주의합니다. 손으로 연마하면 항상 원형이 맞지 않게 됩니다. 이는 부품의 동심도를 영구적으로 파괴합니다. 대신 자격을 갖춘 기계 공장에 부품을 반환해야 합니다. 또는 성능을 보장하려면 올바른 공장 사양을 주문하세요.
Q: 내경이 완성된 산업용 스프로킷을 표준 샤프트에 설치하기 어려운 이유는 무엇입니까?
A: 설치의 어려움은 일반적으로 새 보어보다는 기존 샤프트 결함으로 인해 발생합니다. 일반적인 근본 원인에는 샤프트 키 홈에 돌출된 금속 버가 포함됩니다. 이전 충격으로 인해 샤프트 끝 부분이 버섯처럼 생겼을 수도 있습니다. 때때로 샤프트는 원래 공칭 크기 대신 특대형 플러스 공차로 바뀌었습니다.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी


