Покладатися виключно на паперові каталоги чи цифрові специфікації створює неприйнятні ризики при транспортуванні важких матеріалів. Інженери із закупівель дуже добре знають цю реальність. Ви не можете довіряти важливе для безпеки підйомне обладнання лише брошурі у форматі PDF. Фізичні зразки часто відрізняються від обіцяних специфікацій. Ці відхилення відбуваються непомітними способами, які важко виявити. Зрештою, вони ставлять під загрозу безпеку обладнання та тривалість безвідмовної роботи. Погана оцінка зразка призводить до передчасних відмов, що загрожує як персоналу, так і корисному навантаженню.
Як переконатися, що метал у ваших руках відповідає даним на екрані? Вам потрібен надійний, повторюваний процес оцінювання. Ми надаємо інженерам із закупівель і покупцям сувору структуру, засновану на фактичних даних. Ви можете використовувати цей посібник, щоб впевнено оцінити фізичні зразки щодо технічних претензій. Прочитайте далі, щоб освоїти ці найважливіші методи перевірки, перш ніж робити масове замовлення.
Ключові висновки
Точне порівняння починається з декодування стандартних номерів деталей, щоб переконатися, що зразок точно відповідає серії (BL, AL, LL або LH), необхідній для вашого обладнання.
Візуальна перевірка та перевірка розмірів є критично важливим першим проходом, зосереджуючись на точності кроку, комбінації пластин і якості заклепок.
Фізичну довговічність неможливо повністю перевірити наочно; Достовірні порівняння вимагають від постачальника сертифікатів простежуваних матеріалів і даних незалежного тестування.
Якість зразка настільки надійна, наскільки надійна інфраструктура забезпечення якості виробника, що стоїть за ним.
Специфікації та стандарти декодування кінцевих ланцюгів
Ви не можете ефективно порівнювати зразки без попереднього узгодження з керівними інженерними стандартами. Американський національний інститут стандартів (ANSI) і Міжнародна організація стандартизації (ISO) диктують суворі правила проектування. Ви повинні знати, яка структура застосовується до вашого обладнання. Ринки Північної Америки зазвичай покладаються на класифікації серій AL і BL. Навпаки, європейські стандарти широко використовують листові ланцюги серії lh . Інженери часто замінюють LH на BL при підйомі важких навантажень. Обидва мають ідентичні розміри відповідно до стандартів ISO 4347 і ANSI B29.8. Визнання цієї взаємозамінності відкриває ширші можливості пошуку джерел.
Далі перевірте номери деталей, вибиті на зовнішніх пластинах. Ви повинні переконатися, що ці позначки відповідають вашим вимогам Специфікації листових ланцюгів ідеально. Спочатку розшифруйте префікс. 'BL' означає важку серію, тоді як 'AL' вказує на легке застосування. Після префікса уважно запам’ятайте номери кроків. Наприклад, BL6 означає крок 3/4 дюйма (розраховується як 6/8 дюйма). Нарешті, витлумачте суфікс шнурівки. Такі числа, як 2x2, 3x4 або 4x4, описують конкретну комбінацію пластин. Ця послідовність визначає загальну опорну площу та міцність на розрив.
Порівняйте ці штамповані дані з передбачуваним випадком використання. Системи балансування противаг вимагають іншої вантажопідйомності, ніж щогли високоциклового навантажувача. Потужна щогла вимагає більш товстих пластин і більшого діаметру штифтів. Завжди переконайтеся, що зразок ідеально відповідає структурному профілю, який вимагає ваше конкретне обладнання. Негайно відхиляйте будь-який зразок із невідповідним штампуванням.
Інструкції щодо точності розмірів і візуального контролю
Ваша оцінка починається в той момент, коли ви розпаковуєте конкурентні зразки. Цей контроль якості першого проходу відокремлює преміальні продукти від неякісних альтернатив. Спочатку проведіть ретельний візуальний огляд. Подивіться на явні пошкодження під час транспортування, поверхневу іржу або неправильну упаковку. Ці перші показники часто відображають ширшу культуру контролю якості на заводі. Виробник, який піклується про упаковку, зазвичай дбає про точність виготовлення.
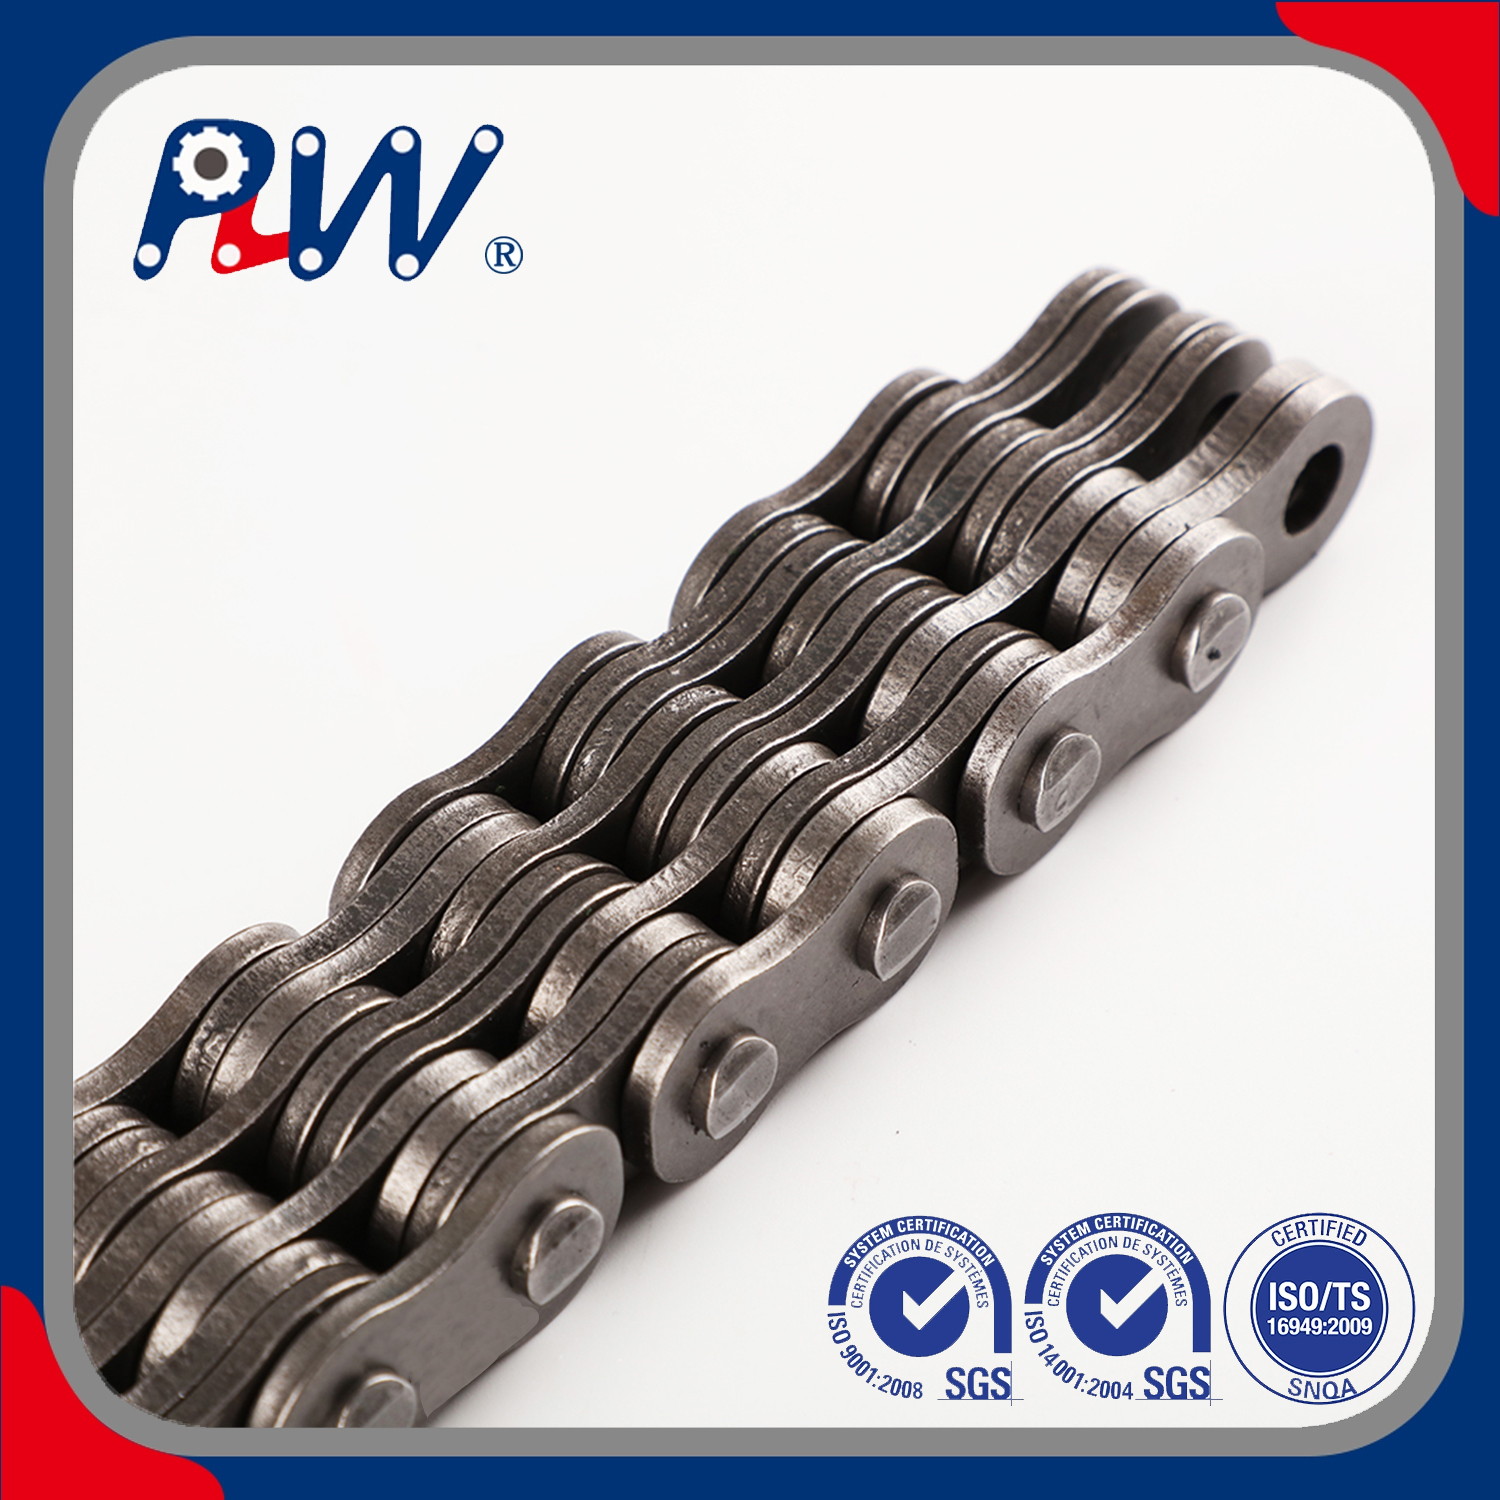
Вам потрібен відкалібрований цифровий штангенциркуль, щоб правильно виміряти точність кроку. Не вимірюйте лише одну окрему ланку. Вимірюйте проміжок від п’яти до десяти кроків, щоб отримати сукупні дані. Ця стандартна операційна процедура виявляє незначні відхилення у виробництві. Навіть незначне подовження кроку вказує на погані допуски штампування. Далі уважно огляньте комбінацію пластин. Переконайтеся, що схема шнурівки точно відповідає необхідному профілю розподілу навантаження. Шнурівка 4x4 повинна сидіти ідеально врівень без великих видимих проміжків між пластинами.
Перейдіть до перевірки поверхні та компонентів. Обережно проведіть пальцями по краях тарілки. Ви не повинні відчувати гострих задирок або чітких виступів напруги. Шорсткі краї сигналізують про зношеність штампувальних штампів і викликають передчасну втомну поломку під високими навантаженнями. Далі перевірте заклепки та пресові посадки. Головки шпильок повинні демонструвати рівномірне грибоподібне утворення по всьому зразку. Нещільне прилягання вказує на серйозні ризики передчасного виходу з ладу. Нарешті оцініть обробку поверхні. The пластинчасті ланцюги повинні мати постійне високоякісне змащення. Гарне заводське мастило рівномірне на дотик і запобігає негайному атмосферному окисленню.
Оцінка проксі для довговічності та міцності на розрив
Команди закупівель рідко мають власне обладнання для руйнівних випробувань на розтяг. Ви не можете легко роз’єднати важкий підйомний компонент, щоб перевірити його розривне навантаження. Тому покупці повинні зосередитися на проксі-серверах, які добре перевіряються. Ці вимірювані показники допомагають надійно оцінити довгострокову довговічність і структурну цілісність.
Почніть з перевірки матеріалу та термічної обробки. Уважно огляньте фізичний зразок при хорошому освітленні. Шукайте візуальні індикатори належної термічної обробки на штифтах і сполучних пластинах. Ви можете помітити певні відмінності в кольорі навколо кінців штифтів, що вказує на індукційне загартування. Якщо у вас є дурометр, негайно проведіть перевірку твердості поверхні. Постійна твердість поверхні запобігає швидкому зносу штифта до пластини під час артикуляції.
Далі візьміть свої відкалібровані мікрометри. Виміряйте товщину зовнішньої та внутрішньої сполучних пластин. Порівняйте ці вимірювання безпосередньо з допусками офіційних стандартних специфікацій. Занижені пластини різко зменшують загальний термін служби втомлюваності та знижують запаси безпеки. Виробники іноді зменшують товщину пластини, щоб скоротити витрати на сировину.
Однак зір і базові інструменти розкажуть лише половину історії. Ви повинні вимагати вагомі докази від виробника. Доручіть своєму відділу закупівель запитувати офіційні металургійні звіти. Попросіть результати випробувань на міцність на розрив для конкретної партії. Переконайтеся, що ці документи стосуються точних зразків, наданих на вашому столі. Не приймайте загальні маркетингові сертифікати п’ятирічної давності.
Загальні інспекційні проксі та їх значення
Довірена особа інспекції
Що це вказує
Необхідний інструмент перевірки
Товщина плити
Дотримання коефіцієнтів безпеки та вантажопідйомності
Калібрований мікрометр
Твердість поверхні
Належна термічна обробка і тривала зносостійкість
Дюрометр / твердомір
Рівномірність шпильки
Послідовне автоматизоване складання та жорсткі допуски
Візуальний огляд/збільшувальне скло
Звіт про випробування матеріалу
Відстежувана марка сталі та перевірений хімічний склад
Документація постачальника
Оцінка постачальника листових ланцюгів за зразком
Оцінка фізичного зразка виходить за рамки дослідження самого металу. Оформіть увесь цей процес як комплексний стрес-тест для постачальник листових ланцюгів . Фізичний компонент просто відображає їхню організаційну компетентність та інженерні стандарти.
По-перше, оцініть відстежуваність і суворість документації. Чи надходить зразок із чіткими професійними документами? Ви повинні очікувати оновлену сертифікацію ISO 9001 і останні звіти про випробування матеріалів. Голий зразок, що надходить у немарковану коробку, свідчить про погані протоколи відстеження. Ви не можете відстежити незадокументовані компоненти назад до їх оригінальної партії сирої сталі. Цей брак даних створює величезну загрозу безпеці.
Потім перевірте їхню постійну технічну підтримку. Задайте складні інженерні запитання щодо зразка, який вони надіслали. Оцініть, як постачальник відповідає на ці конкретні технічні запити. Надійний партнер прозоро пояснює свої виробничі допуски. Вони охоче діляться своїми інженерами своїми методологіями внутрішнього тестування. Ухильні відповіді зазвичай приховують неузгоджену виробничу практику або проблеми з аутсорсингом виробництва.
Нарешті, перед підписанням контракту оцініть ризик масштабованості. Зразок ручної роботи може виглядати ідеально під мікроскопом. Але чи зможе фабрика відтворити цю досконалість на десяти тисячах метрів виробництва? Запитайте постачальника про їхні автоматизовані системи контролю якості. Вони повинні гарантувати, що партії масового виробництва зберігають суворі допуски, продемонстровані у вашому ретельно відібраному зразку.
Червоні прапорці: Матриця прийняття рішень «Іти/не йти».
Кожний процес закупівель потребує чіткої матриці прийняття рішень. Надайте своїм інспекторам конкретний контрольний список типових дефектів. Ці специфічні червоні прапорці повинні негайно дискваліфікувати зразок від подальшого розгляду. Не йдіть на компроміс щодо критичних компонентів безпеки.
Зверніть увагу на ці критичні несправності під час перевірки:
Непослідовні вимірювання кроку: відхилення на короткій довжині вказують на дуже нестабільні процеси штампування або складання.
Відсутні ідентифікаційні знаки: авторитетні виробники чітко ставлять свої ідентифікаційні штампи. Нерозбірливі або легко стираються сліди переконливо вказують на підробку або продукцію низької якості.
Жорсткі суглоби з коробки: суглоби повинні негайно з’єднуватися гладко. Жорсткість вказує на низькі допуски на збірку, деформовані сполучні пластини або недостатнє початкове змащення.
Якщо зразок проходить вашу сувору матрицю, будьте обережні. Порадьте свою команду інженерів щодо наступних кроків переходу. Перейдіть від успішної оцінки зразка до початку невеликого пілотного запуску. Ви також можете спочатку провести локалізоване польове випробування на некритичному обладнанні. Ніколи не переходьте відразу до повного робочого розгортання лише на основі одного хорошого зразка. Перед підписанням річного контракту на поставку спостерігайте за передчасним зносом пілотної партії.
Висновок
Порівняння цих важливих підйомних компонентів ніколи не означає пошук найдешевшого варіанту. Ваша основна мета полягає в тому, щоб виявити найбільш перевірений і послідовний продукт на ринку. Сувора оцінка зразків успішно зменшує ризики катастрофічних збоїв у середовищах із високим навантаженням. Зрештою, ви захищаєте як людські життя, так і дорогу складську техніку.
Негайно зробіть наступні кроки, щоб забезпечити надійність свого ланцюжка поставок:
Доопрацюйте контрольний список внутрішніх специфікацій на основі інженерних стандартів ANSI або ISO.
Вимагайте від усіх постачальників, які ввійшли до короткого списку, підтверджені задокументовані докази відповідності, які можна перевірити.
Запровадити обов’язковий протокол перевірки мікрометра та штангенциркуля для всіх прибулих зразків.
Переведіть схвалені зразки в контрольовану пілотну програму, яка ретельно контролюється, перед широким масовим впровадженням.
FAQ
З: Яка різниця між тестуванням зразка роликового ланцюга та зразка листового ланцюга?
A: Роликові ланцюги взаємодіють із зірочками, тому тестування зосереджено на ротаційному зносі та ударі ролика. У листових ланцюгах повністю відсутні ролики. Їхня оцінка суворо залежить від опорної площі штифта до пластини та чистої міцності на розрив для важкого підйому. Ви повинні зосередитися на несучій здатності, а не на ротаційній втомі.
Питання: як я можу перевірити, чи справді зразок належить до листових ланцюжків серії LH?
Відповідь: спочатку слід перевірити офіційні позначки відповідності стандарту ISO 4347, вибиті на зовнішніх пластинах. Потім за допомогою штангенциркуля виміряйте конкретну товщину пластини та діаметр штифтів. У класифікації LH використовуються більш товсті пластини та більші штирі, ніж у легшій серії, що забезпечує відповідність європейським вимогам до важкого підйому.
Питання: чи слід очікувати від постачальника, що він надасть руйнівні дані тестування мого зразка?
A: Так, авторитетні постачальники завжди надають Сертифікат аналізу (CoA) або офіційний звіт про випробування матеріалу. Ця документація повинна демонструвати мінімальне навантаження на розрив для конкретної виробничої партії, з якої було взято ваш зразок. Ніколи не приймайте загальні дані тестування для критично важливих безпечних підйомних робіт.
З: Чому мій зразок твердий після прибуття?
A: Жорсткість може вказувати на кілька речей. Це може бути результатом охолодження високов’язкої заводської мастила для захисту від іржі. Однак це часто сигналізує про серйозний виробничий дефект, наприклад, погане штампування пластини або неправильні допуски на збірку. Ви повинні очистити зразок і перевірити артикуляцію, щоб виключити небезпечне механічне зв'язування.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी