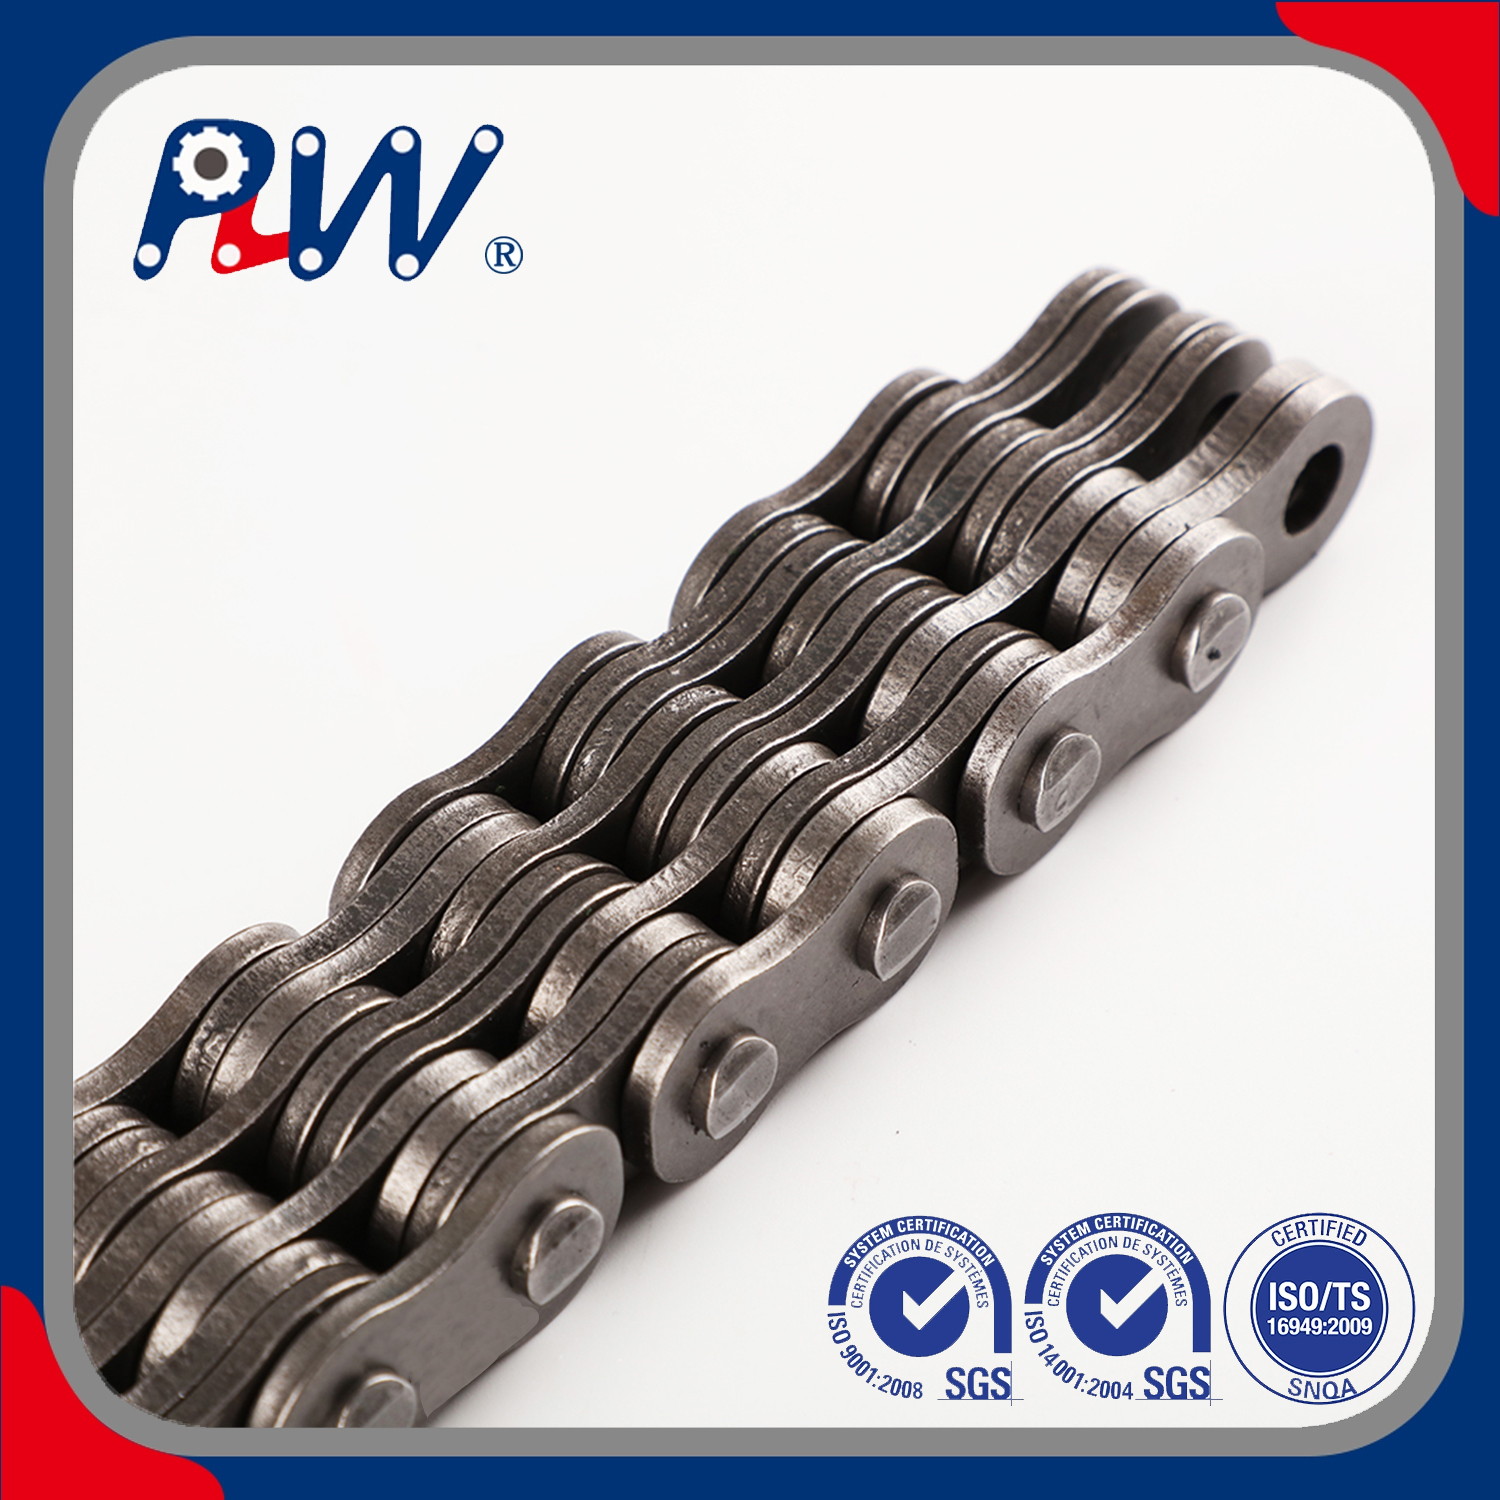
Mengandalkan hanya pada katalog kertas atau lembar spesifikasi digital menimbulkan risiko yang tidak dapat diterima dalam penanganan material tugas berat. Insinyur pengadaan mengetahui kenyataan ini dengan sangat baik. Anda tidak dapat mempercayai peralatan pengangkat yang penting bagi keselamatan hanya pada brosur PDF. Sampel fisik seringkali menyimpang dari spesifikasi yang dijanjikan. Penyimpangan ini terjadi secara halus dan sulit dideteksi. Hal ini pada akhirnya membahayakan keselamatan peralatan dan waktu operasional. Evaluasi sampel yang buruk menyebabkan kegagalan dini, mengancam personel dan muatan.
Bagaimana Anda memastikan logam di tangan Anda cocok dengan data di layar Anda? Anda memerlukan proses evaluasi yang andal dan berulang. Kami memberikan kerangka kerja yang ketat dan berbasis bukti kepada teknisi pengadaan dan pembeli. Anda dapat menggunakan panduan ini untuk mengevaluasi sampel fisik terhadap klaim teknis dengan percaya diri. Baca terus untuk menguasai teknik pemeriksaan penting ini sebelum Anda melakukan pesanan massal.
Poin Penting
Perbandingan yang akurat dimulai dengan menguraikan nomor komponen standar untuk memastikan sampel cocok dengan seri yang tepat (BL, AL, LL, atau LH) yang diperlukan untuk peralatan Anda.
Inspeksi visual dan dimensi berfungsi sebagai langkah pertama yang penting, dengan fokus pada akurasi pitch, kombinasi pelat, dan kualitas memukau.
Ketahanan fisik tidak dapat sepenuhnya dibuktikan dengan penglihatan; perbandingan yang valid memerlukan sertifikat bahan yang dapat dilacak dan data pengujian independen dari pemasok.
Kualitas sampel hanya dapat diandalkan jika infrastruktur penjaminan kualitas dari produsen di baliknya.
Menguraikan Spesifikasi dan Standar Rantai Daun
Anda tidak dapat membandingkan sampel secara efektif tanpa terlebih dahulu menyelaraskan standar teknik yang berlaku. Institut Standar Nasional Amerika (ANSI) dan Organisasi Internasional untuk Standardisasi (ISO) mendiktekan aturan desain yang ketat. Anda harus mengetahui kerangka kerja mana yang berlaku untuk mesin Anda. Pasar Amerika Utara biasanya mengandalkan klasifikasi seri AL dan BL. Sebaliknya, standar Eropa banyak memanfaatkan rantai daun seri lh . Insinyur sering kali menukar LH dengan BL dalam aplikasi pengangkatan tugas berat. Keduanya memiliki dimensi yang sama berdasarkan standar ISO 4347 dan ANSI B29.8. Menyadari adanya pertukaran ini akan membuka pilihan sumber yang lebih luas.
Selanjutnya, periksa nomor bagian yang tertera pada pelat luar. Anda harus memverifikasi tanda-tanda ini sesuai dengan permintaan Anda spesifikasi rantai daun dengan sempurna. Dekode awalan terlebih dahulu. 'BL' berarti seri berat, sedangkan 'AL' menunjukkan aplikasi tugas ringan. Mengikuti awalan, catat nomor nada dengan cermat. Misalnya, BL6 mewakili nada 3/4 inci (dihitung sebagai 6/8 inci). Terakhir, tafsirkan akhiran tali pengikat. Angka seperti 2x2, 3x4, atau 4x4 menggambarkan kombinasi pelat tertentu. Urutan ini menentukan luas bantalan total dan kekuatan tarik.
Bandingkan data yang diberi stempel ini dengan kasus penggunaan yang Anda inginkan. Sistem penyeimbang beban memerlukan kapasitas beban yang berbeda dibandingkan tiang forklift siklus tinggi. Tiang tugas berat memerlukan pelat yang lebih tebal dan diameter pin yang lebih besar. Selalu pastikan sampel benar-benar sesuai dengan profil struktural yang dibutuhkan peralatan spesifik Anda. Segera tolak sampel apa pun yang menunjukkan stempel yang tidak cocok.
Akurasi Dimensi dan Pedoman Inspeksi Visual
Evaluasi Anda dimulai saat Anda membuka kotak sampel yang bersaing. Kontrol kualitas tingkat pertama ini memisahkan produk premium dari produk alternatif di bawah standar. Pertama, lakukan sapuan visual secara menyeluruh. Perhatikan kerusakan pengiriman yang terlihat jelas, karat pada permukaan, atau kemasan yang tidak teratur. Indikator-indikator awal ini sering kali mencerminkan budaya pengendalian kualitas pabrik yang lebih luas. Pabrikan yang peduli pada pengemasan biasanya peduli pada manufaktur yang presisi.
Anda memerlukan kaliper digital yang dikalibrasi untuk mengukur akurasi nada dengan benar. Jangan mengukur hanya satu tautan saja. Ukur dalam rentang lima hingga sepuluh nada untuk menangkap data agregat. Prosedur operasi standar ini menunjukkan sedikit perbedaan dalam produksi. Bahkan sedikit pemanjangan nada menunjukkan toleransi injakan yang buruk. Selanjutnya, periksa kombinasi pelat dengan cermat. Pastikan pola pengikatan sama persis dengan profil distribusi beban yang diperlukan. Tali pengikat 4x4 harus terpasang sempurna tanpa ada celah besar yang terlihat di antara pelat.
Lanjutkan ke inspeksi permukaan dan komponen. Jalankan jari Anda dengan hati-hati di sepanjang tepi piring. Anda seharusnya tidak merasakan duri yang tajam atau pemicu stres yang nyata. Tepian yang kasar menandakan cetakan stamping yang aus dan mengundang kegagalan kelelahan dini di bawah beban berat. Periksa pin paku keling dan tekan pas berikutnya. Kepala pin harus menunjukkan jamur yang seragam di seluruh sampel. Kecocokan yang longgar menunjukkan risiko kegagalan dini yang parah. Terakhir, nilai perawatan permukaan. Itu rantai daun harus menunjukkan pelumasan yang konsisten dan berkualitas tinggi. Pelumas pabrik yang baik terasa merata dan mencegah oksidasi atmosfer secara langsung.
Menilai Proksi Daya Tahan dan Kekuatan Tarik
Tim pengadaan jarang memiliki peralatan pengujian tarik destruktif yang dimiliki sendiri. Anda tidak dapat dengan mudah memisahkan komponen pengangkat tugas berat hanya untuk memverifikasi beban putusnya. Oleh karena itu, pembeli harus fokus pada proxy yang sangat dapat diverifikasi. Proksi terukur ini membantu memperkirakan ketahanan jangka panjang dan integritas struktural secara andal.
Mulailah dengan verifikasi material dan perlakuan panas. Periksa sampel fisik dengan cermat di bawah pencahayaan yang baik. Carilah indikator visual perlakuan panas yang tepat pada pin dan pelat penghubung. Anda mungkin melihat perbedaan warna tertentu di sekitar ujung pin, yang menunjukkan pengerasan induksi. Jika Anda memiliki akses ke durometer, segera lakukan uji kekerasan permukaan. Kekerasan permukaan yang konsisten mencegah keausan pin-ke-pelat yang cepat selama artikulasi.
Selanjutnya, ambil mikrometer Anda yang telah dikalibrasi. Ukur ketebalan pelat penghubung luar dan dalam. Bandingkan pengukuran ini secara langsung dengan toleransi spesifikasi standar resmi. Pelat yang berukuran terlalu kecil secara drastis mengurangi umur kelelahan secara keseluruhan dan membahayakan margin keselamatan. Produsen terkadang memangkas ketebalan pelat untuk memangkas biaya bahan mentah.
Namun, penglihatan dan peralatan dasar hanya menceritakan separuh cerita. Anda harus meminta bukti kuat dari produsennya. Instruksikan departemen pembelian Anda untuk meminta laporan metalurgi resmi. Mintalah hasil uji kekuatan tarik khusus batch. Pastikan dokumen-dokumen ini berlaku untuk sampel persis yang disediakan di meja Anda. Jangan menerima sertifikat pemasaran umum yang berumur lima tahun.
Proksi Inspeksi Umum dan Artinya
Proksi Inspeksi
Apa yang Ditunjukkannya
Alat Verifikasi yang Diperlukan
Ketebalan Pelat
Kepatuhan terhadap faktor keamanan dan kapasitas beban
Mikrometer Terkalibrasi
Kekerasan Permukaan
Perlakuan panas yang tepat dan ketahanan aus jangka panjang
Durometer / Penguji Kekerasan
Keseragaman Paku Keling
Perakitan otomatis yang konsisten dan toleransi yang ketat
Inspeksi Visual / Kaca Pembesar
Laporan Uji Materi
Kelas baja yang dapat dilacak dan komposisi kimianya terverifikasi
Dokumentasi Pemasok
Mengevaluasi Pemasok Rantai Daun di Balik Sampel
Mengevaluasi sampel fisik lebih dari sekadar memeriksa logam itu sendiri. Susun seluruh proses ini sebagai ujian stres yang komprehensif untuk pemasok rantai daun . Komponen fisik hanya mewakili kompetensi organisasi dan standar teknisnya.
Pertama, menilai ketelitian penelusuran dan dokumentasi. Apakah sampel dikirimkan dengan dokumen yang jelas dan profesional? Anda akan mendapatkan sertifikasi ISO 9001 yang diperbarui dan laporan pengujian material terkini. Sampel telanjang yang tiba dalam kotak tanpa tanda menandakan protokol ketertelusuran yang buruk. Anda tidak dapat melacak komponen yang tidak berdokumen kembali ke kumpulan baja mentah aslinya. Kurangnya data menimbulkan tanggung jawab keamanan yang sangat besar.
Selanjutnya, uji dukungan teknis berkelanjutan mereka. Ajukan pertanyaan teknik yang menantang tentang sampel yang mereka kirim. Evaluasi bagaimana pemasok merespons pertanyaan teknis spesifik ini. Mitra yang dapat dipercaya menjelaskan secara transparan toleransi produksi mereka. Mereka dengan senang hati membagikan metodologi pengujian internal mereka dengan teknisi Anda. Jawaban yang mengelak biasanya menyembunyikan praktik manufaktur yang tidak konsisten atau masalah produksi yang dialihdayakan.
Terakhir, nilai risiko skalabilitas sebelum menandatangani kontrak. Sampel buatan tangan mungkin terlihat sempurna di bawah mikroskop. Namun bisakah pabrik meniru kesempurnaan ini dalam sepuluh ribu meter produksi? Tanyakan kepada vendor tentang sistem kendali mutu otomatis mereka. Mereka harus menjamin batch yang diproduksi secara massal mempertahankan toleransi ketat yang ditunjukkan dalam sampel yang Anda pilih dengan cermat.
Bendera Merah: Matriks Keputusan Jalan/Tidak Jalan
Setiap proses pengadaan memerlukan matriks keputusan yang ketat/tidak boleh dijalankan. Berikan kepada inspektur Anda daftar periksa konkret tentang cacat umum. Tanda bahaya khusus ini akan segera mendiskualifikasi sampel dari pertimbangan lebih lanjut. Jangan berkompromi pada komponen keselamatan penting.
Waspadai kegagalan kritis berikut selama pemeriksaan Anda:
Pengukuran Pitch yang Tidak Konsisten: Perbedaan pada panjang yang pendek menunjukkan proses stamping atau perakitan yang sangat tidak stabil.
Tanda Identifikasi Hilang: Produsen ternama mencap identifikasi mereka dengan jelas. Tanda yang tidak terbaca atau mudah terhapus sangat menunjukkan bahwa produk tersebut palsu atau berkualitas rendah.
Sendi Kaku di Luar Kotak: Sendi harus segera diartikulasikan dengan lancar. Kekakuan menunjukkan toleransi perakitan yang buruk, pelat sambungan melengkung, atau pelumasan awal yang tidak memadai.
Jika sampel lolos dari matriks ketat Anda, lanjutkan dengan hati-hati. Beri tahu tim teknik Anda tentang langkah transisi berikutnya. Beralih dari evaluasi sampel yang berhasil ke memulai uji coba kecil. Anda juga dapat melakukan uji lapangan lokal pada mesin yang tidak kritis terlebih dahulu. Jangan langsung meluncurkan operasional penuh hanya berdasarkan satu sampel yang baik. Pantau batch percontohan untuk mengetahui keausan dini sebelum menandatangani kontrak pasokan tahunan.
Kesimpulan
Membandingkan komponen pengangkat penting ini bukan berarti menemukan opsi termurah. Sasaran utama Anda adalah menemukan produk yang paling dapat diverifikasi dan konsisten di pasar. Evaluasi sampel yang ketat berhasil memitigasi risiko kegagalan yang sangat besar di lingkungan dengan beban tinggi. Anda pada akhirnya melindungi nyawa manusia dan mesin gudang yang mahal.
Ambil langkah-langkah berikut ini untuk mengamankan keandalan rantai pasokan Anda:
Selesaikan daftar periksa spesifikasi internal Anda berdasarkan standar teknik ANSI atau ISO.
Mintalah bukti kepatuhan terdokumentasi khusus batch yang dapat diverifikasi dari semua vendor terpilih.
Menerapkan protokol pemeriksaan mikrometer dan kaliper wajib untuk semua sampel yang tiba.
Transisi sampel yang disetujui ke dalam program percontohan yang terkontrol dan diawasi secara ketat sebelum diadopsi secara massal.
Pertanyaan Umum
T: Apa perbedaan pengujian sampel rantai rol dengan sampel rantai daun?
J: Rantai roller berinteraksi dengan sproket, sehingga pengujian sangat berfokus pada keausan rotasi dan benturan roller. Rantai daun sama sekali tidak memiliki penggulung. Evaluasinya sangat bergantung pada area bantalan pin-ke-pelat dan kekuatan tarik murni untuk pengangkatan berat. Anda harus fokus pada kapasitas menahan beban daripada kelelahan rotasi.
T: Bagaimana saya dapat memverifikasi apakah suatu sampel benar-benar berasal dari seri LH rantai daun?
J: Anda harus terlebih dahulu mencari tanda resmi kepatuhan ISO 4347 yang tertera pada pelat luar. Selanjutnya, gunakan jangka sorong untuk mengukur ketebalan pelat dan diameter pin tertentu. Klasifikasi LH menggunakan pelat yang lebih tebal dan pin yang lebih besar dibandingkan seri yang lebih ringan, sehingga memastikannya dapat menangani persyaratan pengangkatan tugas berat di Eropa.
T: Apakah saya harus mengharapkan pemasok memberikan data pengujian yang merusak untuk sampel saya?
A: Ya, pemasok terkemuka selalu memberikan Certificate of Analysis (CoA) atau laporan pengujian material resmi. Dokumentasi ini harus menunjukkan beban pemutusan minimum untuk batch produksi yang tepat dari sampel Anda. Jangan pernah menerima data pengujian umum untuk aplikasi pengangkatan keselamatan yang kritis.
T: Mengapa sampel saya kaku saat tiba?
J: Kekakuan dapat menunjukkan beberapa hal. Hal ini mungkin disebabkan oleh pendinginan pelumas pencegah karat dari pabrik dengan viskositas tinggi. Namun, sering kali hal ini menandakan adanya cacat produksi yang serius, seperti pelubangan pelat yang buruk atau toleransi perakitan yang tidak tepat. Anda harus membersihkan sampel dan menguji artikulasi untuk menyingkirkan ikatan mekanis yang berbahaya.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी