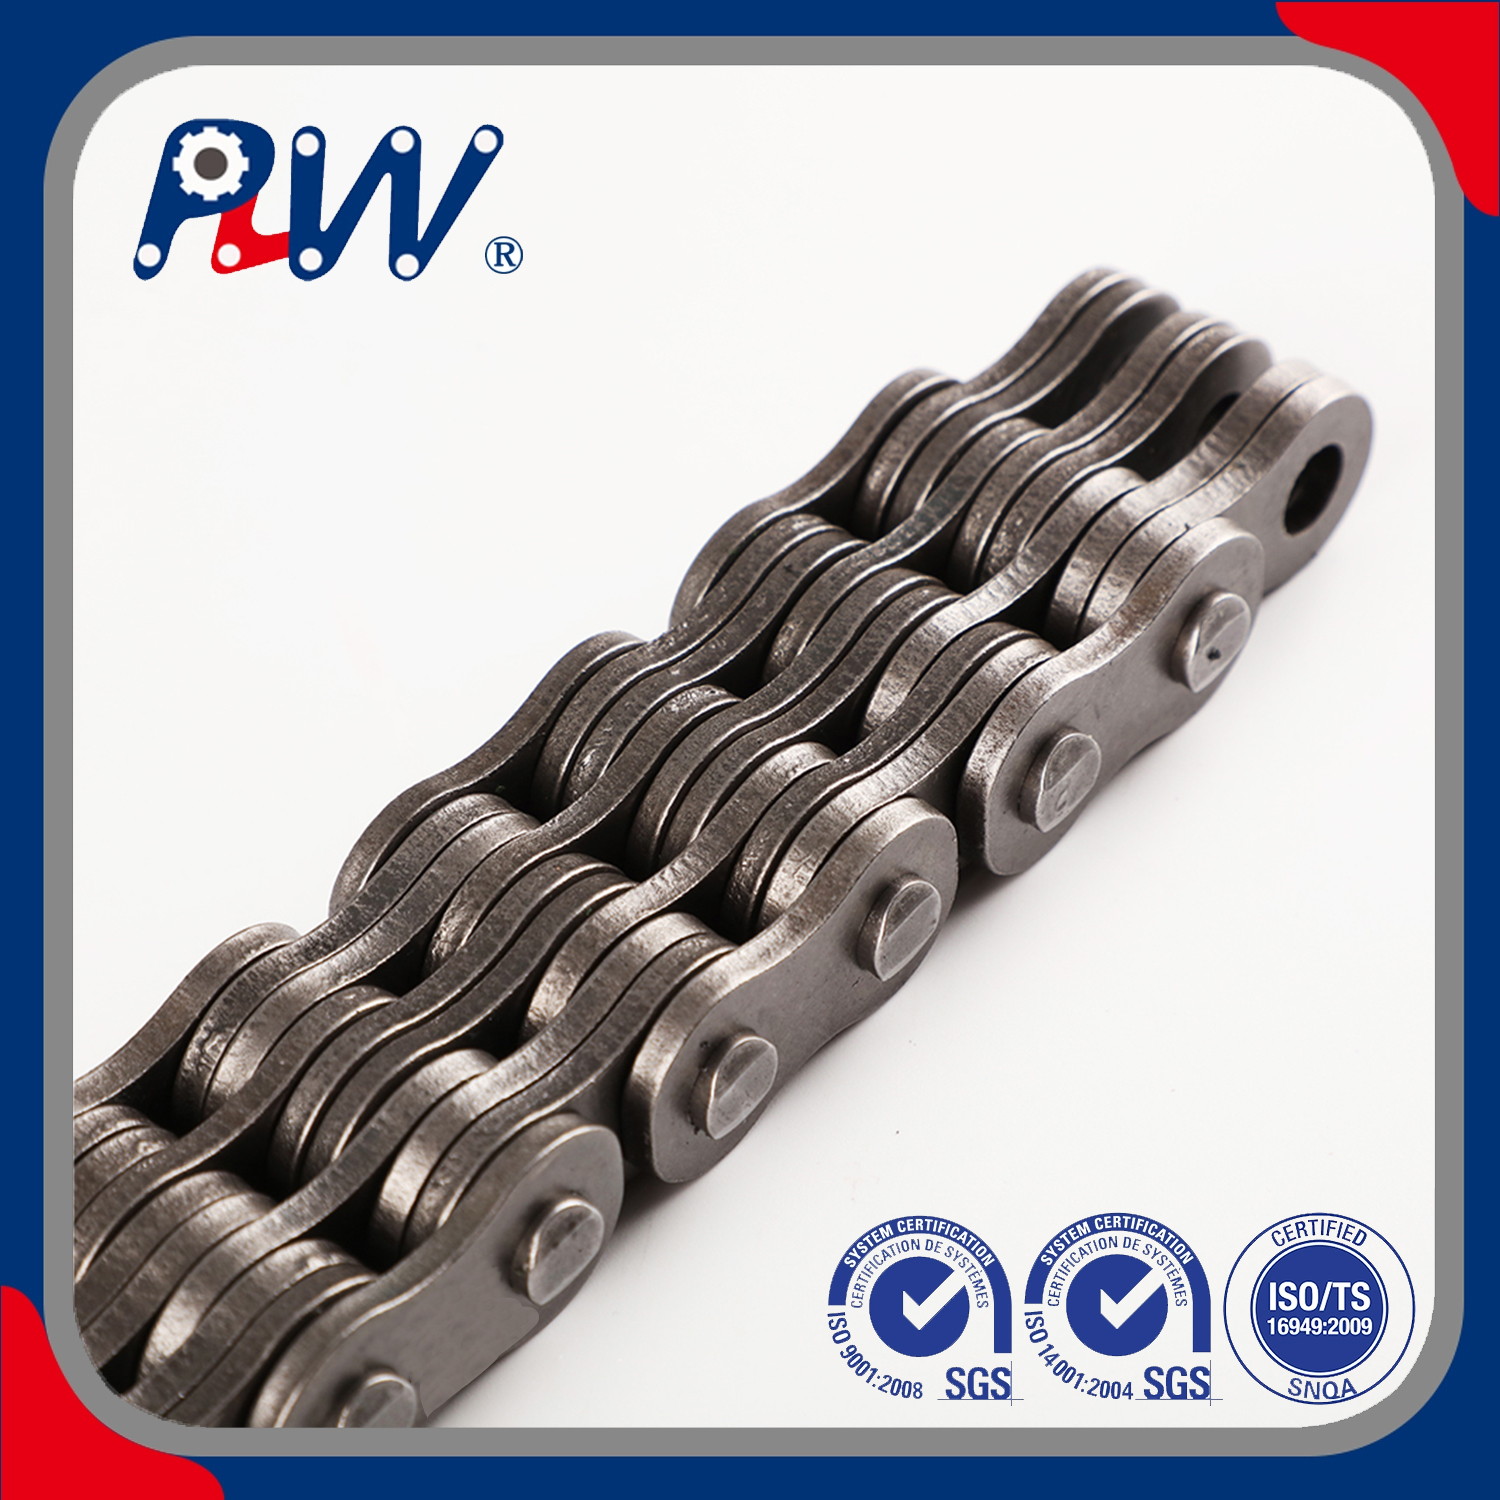
Alleen vertrouwen op papieren catalogi of digitale specificatiebladen brengt onaanvaardbare risico's met zich mee bij het hanteren van zware materialen. Inkoopingenieurs kennen deze realiteit maar al te goed. U kunt veiligheidskritische hijsapparatuur niet alleen op een PDF-brochure vertrouwen. Fysieke monsters wijken vaak af van beloofde specificaties. Deze afwijkingen gebeuren op subtiele, moeilijk te detecteren manieren. Uiteindelijk brengen ze de veiligheid van apparatuur en de operationele uptime in gevaar. Een slechte monsterevaluatie leidt tot voortijdige mislukkingen, waardoor zowel het personeel als de lading in gevaar komen.
Hoe zorg je ervoor dat het metaal in je handen overeenkomt met de gegevens op je scherm? U hebt een betrouwbaar, herhaalbaar evaluatieproces nodig. Wij bieden inkoopingenieurs en inkopers een rigoureus, op bewijs gebaseerd raamwerk. U kunt deze handleiding gebruiken om fysieke monsters met vertrouwen te beoordelen op basis van technische claims. Lees verder om deze cruciale inspectietechnieken onder de knie te krijgen voordat u een bulkbestelling plaatst.
Belangrijkste afhaalrestaurants
Nauwkeurige vergelijking begint met het decoderen van standaard onderdeelnummers om ervoor te zorgen dat het monster overeenkomt met de exacte serie (BL, AL, LL of LH) die vereist is voor uw apparatuur.
Visuele en dimensionale inspecties dienen als de kritische eerste doorgang, waarbij de nadruk ligt op steeknauwkeurigheid, plaatcombinaties en klinkkwaliteit.
Fysieke duurzaamheid kan niet volledig op zicht worden geverifieerd; geldige vergelijkingen vereisen veeleisende traceerbare materiaalcertificaten en onafhankelijke testgegevens van de leverancier.
De kwaliteit van een monster is slechts zo betrouwbaar als de kwaliteitsborgingsinfrastructuur van de fabrikant erachter.
Specificaties en normen voor bladketens decoderen
U kunt monsters niet effectief vergelijken zonder eerst af te stemmen op de geldende technische normen. Het American National Standards Institute (ANSI) en de International Organization for Standardization (ISO) schrijven strikte ontwerpregels voor. U moet weten welk raamwerk op uw machinepark van toepassing is. Noord-Amerikaanse markten vertrouwen doorgaans op de classificaties van de AL- en BL-series. Omgekeerd maken Europese normen intensief gebruik van de bladkettingen lh-serie . Ingenieurs wisselen LH vaak uit met BL bij zware hijstoepassingen. Beide hebben identieke afmetingen onder de ISO 4347- en ANSI B29.8-normen. Het onderkennen van deze uitwisselbaarheid opent bredere inkoopopties.
Bekijk vervolgens de ingeslagen onderdeelnummers op de buitenplaten. U moet verifiëren dat deze markeringen overeenkomen met uw verzoek specificaties van bladkettingen perfect. Ontcijfer eerst het voorvoegsel. 'BL' staat voor zware series, terwijl 'AL' een lichte toepassing aangeeft. Noteer na het voorvoegsel zorgvuldig de toonhoogtenummers. Een BL6 vertegenwoordigt bijvoorbeeld een steek van 3/4 inch (berekend als 6/8 inch). Interpreteer ten slotte het veterachtervoegsel. Getallen zoals 2x2, 3x4 of 4x4 beschrijven de specifieke plaatcombinatie. Deze volgorde bepaalt het totale draagoppervlak en de treksterkte.
Vergelijk deze gestempelde gegevens met uw beoogde gebruiksscenario. Contragewichtbalanceringssystemen vereisen andere laadcapaciteiten dan heftruckmasten met een hoge cyclus. Een heavy-duty mast vereist dikkere platen en grotere pendiameters. Zorg er altijd voor dat het monster perfect past bij het structurele profiel dat uw specifieke apparatuur vereist. Weiger elk monster dat niet-overeenkomende stempels vertoont onmiddellijk.
Maatnauwkeurigheid en richtlijnen voor visuele inspectie
Uw evaluatie begint op het moment dat u concurrerende monsters uitpakt. Deze first-pass kwaliteitscontrole scheidt premiumproducten van minderwaardige alternatieven. Voer eerst een grondige visuele inspectie uit. Let op duidelijke transportschade, oppervlakteroest of onregelmatige verpakking. Deze vroege indicatoren weerspiegelen vaak de bredere kwaliteitscontrolecultuur in de fabriek. Een fabrikant die zich zorgen maakt over verpakkingen, geeft meestal om precisieproductie.
Om de toonhoogtenauwkeurigheid goed te kunnen meten, hebt u gekalibreerde digitale schuifmaten nodig. Meet niet slechts één enkele schakel. Meet over een bereik van vijf tot tien pitches om verzamelde gegevens vast te leggen. Deze standaardprocedure brengt kleine productieverschillen aan het licht. Zelfs een kleine steekverlenging duidt op slechte stempeltoleranties. Bekijk vervolgens de plaatcombinatie nauwkeurig. Controleer of het veterpatroon exact overeenkomt met het vereiste lastverdelingsprofiel. Een 4x4 vetersluiting moet perfect vlak zitten zonder grote zichtbare gaten tussen de platen.
Ga verder met oppervlakte- en componentinspecties. Ga voorzichtig met uw vingers langs de randen van de plaat. U mag geen scherpe bramen of duidelijke spanningsverhogers voelen. Ruwe randen duiden op versleten stempelmatrijzen en veroorzaken voortijdige vermoeidheidsfouten onder zware belasting. Controleer vervolgens de pin-klinknagels en perspassingen. Speldenkoppen moeten over het gehele monster een uniforme paddestoelvorming vertonen. Losse passingen duiden op ernstige risico's voor voortijdig falen. Beoordeel ten slotte de oppervlaktebehandeling. De bladkettingen moeten een consistente, hoogwaardige smering vertonen. Goed fabriekssmeermiddel voelt gelijkmatig aan en voorkomt onmiddellijke atmosferische oxidatie.
Proxies beoordelen op duurzaamheid en treksterkte
Inkoopteams beschikken zelden over interne destructieve trekproefapparatuur. U kunt een zwaar hefonderdeel niet gemakkelijk uit elkaar trekken alleen maar om de breukbelasting te verifiëren. Daarom moeten kopers zich concentreren op zeer verifieerbare proxy's. Deze meetbare indicatoren helpen de duurzaamheid en structurele integriteit op lange termijn betrouwbaar in te schatten.
Begin met materiaal- en warmtebehandelingsverificatie. Onderzoek het fysieke monster zorgvuldig onder goede verlichting. Zoek naar visuele aanwijzingen voor een juiste warmtebehandeling op pinnen en verbindingsplaten. Mogelijk merkt u specifieke kleurverschillen rond de pinuiteinden, wat duidt op inductieharding. Als u over een durometer beschikt, voer dan onmiddellijk oppervlaktehardheidstests uit. Consistente oppervlaktehardheid voorkomt snelle slijtage van pen tot plaat tijdens articulatie.
Pak vervolgens uw gekalibreerde micrometers. Meet de dikte van zowel de buitenste als de binnenste schakelplaten. Vergelijk deze metingen rechtstreeks met de officiële standaardspecificatietoleranties. Te kleine platen verminderen de algehele levensduur tegen vermoeidheid drastisch en brengen de veiligheidsmarges in gevaar. Fabrikanten scheren soms de plaatdikte om de grondstofkosten te verlagen.
Het zicht en de basisinstrumenten vertellen echter slechts de helft van het verhaal. U moet harde bewijzen eisen van de fabrikant. Geef uw inkoopafdeling opdracht om officiële metallurgische rapporten op te vragen. Vraag naar batchspecifieke treksterktetestresultaten. Zorg ervoor dat deze documenten van toepassing zijn op de exacte monsters die op uw bureau liggen. Accepteer geen generieke, vijf jaar oude marketingcertificaten.
Gemeenschappelijke inspectievolmachten en hun betekenis
Inspectie volmacht
Wat het aangeeft
Vereist verificatietool
Plaatdikte
Naleving van veiligheidsfactoren en draagvermogen
Gekalibreerde micrometer
Oppervlaktehardheid
Goede warmtebehandeling en langdurige slijtvastheid
Durometer / hardheidstester
Uniformiteit van pinklinknagels
Consistente geautomatiseerde montage en nauwe toleranties
Visuele inspectie/vergrootglas
Materiaaltestrapport
Traceerbare staalkwaliteit en geverifieerde chemische samenstelling
Leveranciersdocumentatie
Evaluatie van de leverancier van bladkettingen achter het monster
Het evalueren van een fysiek monster gaat verder dan het onderzoeken van het metaal zelf. Kader dit hele proces als een uitgebreide stresstest voor de leverancier van bladkettingen . De fysieke component vertegenwoordigt eenvoudigweg hun organisatorische competentie en technische normen.
Beoordeel eerst de traceerbaarheid en de nauwkeurigheid van de documentatie. Wordt het monster geleverd met duidelijk, professioneel papierwerk? U kunt een bijgewerkte ISO 9001-certificering en recente materiaaltestrapporten verwachten. Een naakt monster dat in een ongemarkeerde doos arriveert, duidt op slechte traceerbaarheidsprotocollen. U kunt ongedocumenteerde componenten niet herleiden tot hun oorspronkelijke batch ruw staal. Dit gebrek aan gegevens brengt een enorme veiligheidsrisico met zich mee.
Test vervolgens hun voortdurende technische ondersteuning. Stel uitdagende technische vragen over het monster dat ze hebben verzonden. Evalueer hoe de leverancier op deze specifieke technische vragen reageert. Een betrouwbare partner legt op transparante wijze hun productietoleranties uit. Zij delen graag hun interne testmethodieken met uw engineers. Ontwijkende antwoorden verbergen meestal inconsistente productiepraktijken of uitbestede productieproblemen.
Beoordeel ten slotte het schaalbaarheidsrisico voordat u een contract tekent. Een handgemaakt monster ziet er misschien perfect uit onder een microscoop. Maar kan de fabriek deze perfectie repliceren over tienduizend meter productie? Vraag de leverancier naar hun geautomatiseerde kwaliteitscontrolesystemen. Zij moeten garanderen dat in massa geproduceerde batches de strikte toleranties behouden die worden aangetoond in uw zorgvuldig geselecteerde monster.
Rode vlaggen: de Go/No-Go-beslissingsmatrix
Elk inkoopproces heeft een strikte go/no-go-beslissingsmatrix nodig. Voorzie uw binnenkomende inspecteurs van een concrete checklist met veelvoorkomende gebreken. Deze specifieke waarschuwingssignalen zouden een monster onmiddellijk van verdere overweging moeten diskwalificeren. Sluit geen compromissen op het gebied van kritische veiligheidscomponenten.
Let tijdens uw inspectie op deze kritieke fouten:
Inconsistente steekmetingen: Variaties over een korte lengte duiden op zeer onstabiele stempel- of assemblageprocessen.
Ontbrekende identificatietekens: Gerenommeerde fabrikanten stempelen hun identificatie duidelijk af. Onleesbare of gemakkelijk weg te wrijven markeringen duiden sterk op namaak of laagwaardige productie.
Stijve gewrichten uit de doos: Gewrichten moeten meteen soepel articuleren. Stijfheid duidt op slechte montagetoleranties, kromgetrokken schakelplaten of onvoldoende initiële smering.
Als een monster uw strenge matrix doorstaat, ga dan voorzichtig te werk. Adviseer uw engineeringteam over de volgende transitiestappen. Ga van een succesvolle monsterevaluatie naar het starten van een kleine pilotrun. U kunt ook eerst een plaatselijke veldtest uitvoeren op niet-kritieke machines. Ga nooit direct over tot een volledige operationele uitrol, uitsluitend op basis van één goed voorbeeld. Controleer de pilotbatch op vroegtijdige slijtage voordat u het jaarlijkse leveringscontract ondertekent.
Conclusie
Bij het vergelijken van deze cruciale hefcomponenten gaat het nooit om het vinden van de goedkoopste optie. Je primaire doel is het ontdekken van het meest verifieerbare en consistente product op de markt. Een rigoureuze monsterevaluatie beperkt met succes catastrofale faalrisico's in omgevingen met hoge belasting. Uiteindelijk bescherm je zowel mensenlevens als dure magazijnmachines.
Neem onmiddellijk deze volgende stappen om de betrouwbaarheid van uw toeleveringsketen veilig te stellen:
Voltooi uw interne specificatiechecklist, strikt gebaseerd op ANSI- of ISO-technische normen.
Vraag verifieerbaar, batchspecifiek gedocumenteerd bewijs van naleving aan bij alle leveranciers op de shortlist.
Implementeer een verplicht micrometer- en schuifmaatinspectieprotocol voor alle binnenkomende monsters.
Overgang van goedgekeurde monsters naar een gecontroleerd, zwaar gecontroleerd proefprogramma voordat wijdverspreide massale adoptie plaatsvindt.
Veelgestelde vragen
Vraag: Wat is het verschil tussen het testen van een rollenkettingmonster en een bladkettingmonster?
A: Rollenkettingen werken samen met tandwielen, dus het testen is sterk gericht op rotatieslijtage en rolimpact. Bladkettingen hebben volledig geen rollen. Hun evaluatie is strikt afhankelijk van het pin-to-plate-lageroppervlak en de pure treksterkte voor zwaar hijswerk. U moet zich concentreren op puur draagvermogen in plaats van op rotatievermoeidheid.
Vraag: Hoe kan ik verifiëren of een monster echt uit de LH-serie met bladketens komt?
A: Zoek eerst naar officiële ISO 4347-conformiteitsmarkeringen die op de buitenplaten zijn gestempeld. Gebruik vervolgens schuifmaten om de specifieke plaatdikte en pindiameters te meten. De LH-classificatie maakt gebruik van dikkere platen en grotere pennen dan lichtere series, waardoor deze voldoet aan de zware Europese hijsvereisten.
Vraag: Moet ik van de leverancier verwachten dat hij destructieve testgegevens voor mijn monster verstrekt?
A: Ja, gerenommeerde leveranciers verstrekken altijd een analysecertificaat (CoA) of een officieel materiaaltestrapport. Deze documentatie moet de minimale breukbelasting aantonen voor de exacte productiebatch waaruit uw monster is getrokken. Accepteer nooit generieke testgegevens voor kritische veiligheidshijstoepassingen.
Vraag: Waarom is mijn monster stijf bij aankomst?
A: Stijfheid kan op verschillende dingen duiden. Dit kan het gevolg zijn van het afkoelen van het roestwerende smeermiddel met een hoge viscositeit. Het duidt echter vaak op een ernstig fabricagefout, zoals slechte plaatponsen of onjuiste montagetoleranties. U moet het monster reinigen en de verbinding testen om gevaarlijke mechanische binding uit te sluiten.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी