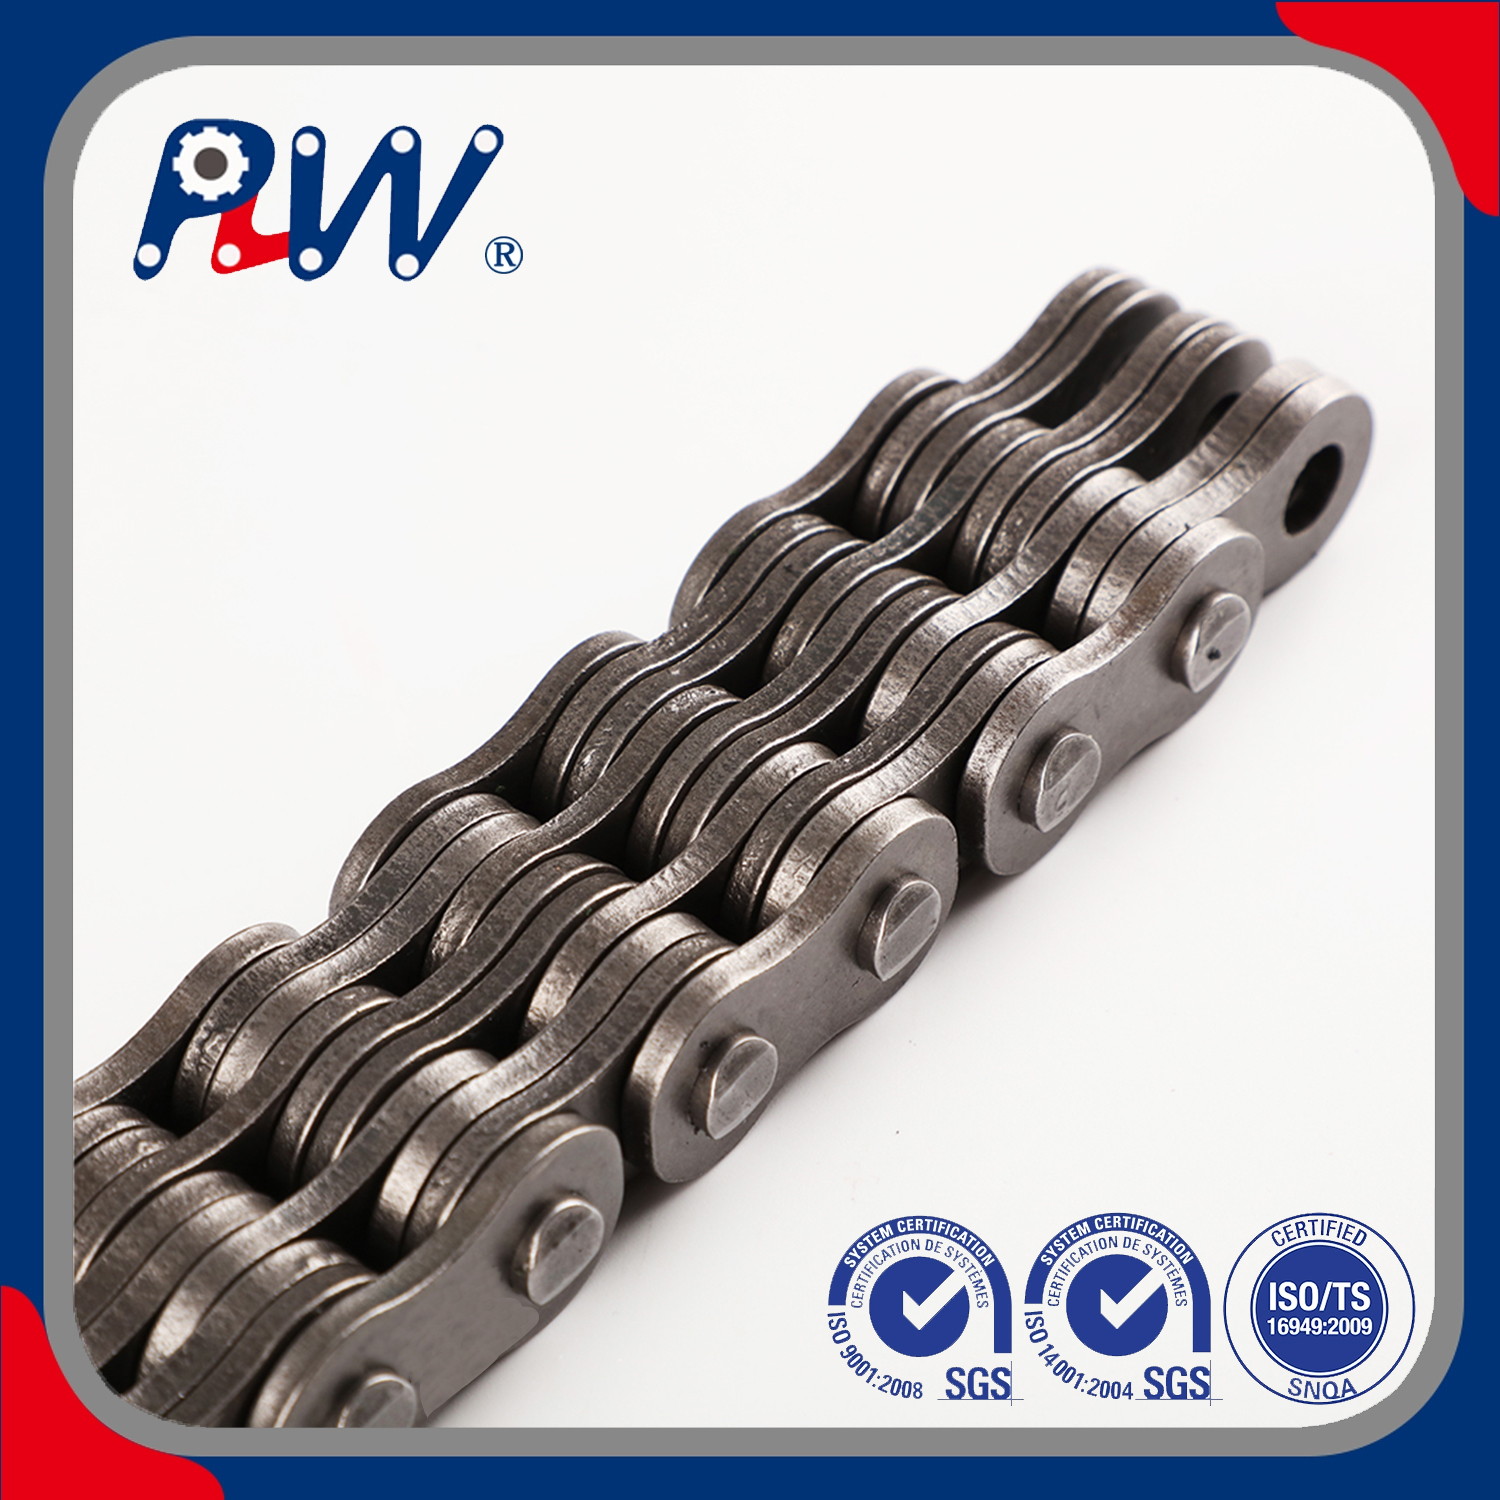
Spoléhání se pouze na papírové katalogy nebo digitální technické listy přináší nepřijatelná rizika při manipulaci s těžkými materiály. Inženýři veřejných zakázek tuto realitu příliš dobře znají. Zvedací zařízení kritické pro bezpečnost nemůžete svěřit pouze brožuře ve formátu PDF. Fyzické vzorky se často odchylují od slibovaných specifikací. Tyto odchylky se dějí jemnými, těžko zjistitelnými způsoby. V konečném důsledku ohrožují bezpečnost zařízení a provozní dobu provozuschopnosti. Špatné vyhodnocení vzorku vede k předčasným poruchám, které ohrožují jak personál, tak užitečné zatížení.
Jak zajistíte, že kov ve vašich rukou odpovídá údajům na obrazovce? Potřebujete spolehlivý a opakovatelný proces hodnocení. Inženýrům a nákupčím poskytujeme přísný rámec založený na důkazech. Tuto příručku můžete použít k spolehlivému posouzení fyzických vzorků oproti technickým tvrzením. Než se pustíte do hromadné objednávky, čtěte dále, abyste si osvojili tyto klíčové kontrolní techniky.
Klíčové věci
Přesné srovnání začíná dekódováním standardních čísel dílů, aby se zajistilo, že vzorek přesně odpovídá sérii (BL, AL, LL nebo LH) požadované pro vaše zařízení.
Vizuální a rozměrové kontroly slouží jako kritický první průchod se zaměřením na přesnost rozteče, kombinace desek a kvalitu nýtování.
Fyzickou odolnost nelze plně ověřit zrakem; platná srovnání vyžadují náročné návazné materiálové certifikáty a nezávislá zkušební data od dodavatele.
Kvalita vzorku je pouze tak spolehlivá, jak spolehlivá je infrastruktura zajišťování kvality výrobce za ním.
Specifikace a standardy dekódování listových řetězů
Nemůžete efektivně porovnávat vzorky, aniž byste se nejprve srovnali s platnými technickými normami. American National Standards Institute (ANSI) a International Organization for Standardization (ISO) diktují přísná pravidla návrhu. Musíte vědět, který rámec platí pro vaše strojní zařízení. Severoamerické trhy obvykle spoléhají na klasifikace řad AL a BL. Naopak evropské normy silně využívají listové řetězy lh série . Technici často zaměňují LH za BL v aplikacích pro zvedání těžkých nákladů. Oba mají stejné rozměry podle norem ISO 4347 a ANSI B29.8. Rozpoznání této zaměnitelnosti otevírá širší možnosti získávání zdrojů.
Dále zkontrolujte vyražená čísla dílů na vnějších deskách. Musíte ověřit, že tato označení odpovídají vašim požadavkům specifikace listových řetězů dokonale. Nejprve dekódujte předponu. 'BL' znamená těžkou sérii, zatímco 'AL' označuje lehkou aplikaci. Po prefixu si pečlivě poznamenejte čísla tónů. Například BL6 představuje rozteč 3/4 palce (vypočteno jako 6/8 palce). Nakonec interpretujte příponu šněrování. Čísla jako 2x2, 3x4 nebo 4x4 popisují konkrétní kombinaci desek. Tato sekvence určuje celkovou nosnou plochu a pevnost v tahu.
Porovnejte tato vyražená data s vaším zamýšleným případem použití. Vyvažovací systémy protizávaží vyžadují jiné nosnosti než vysokozdvižné stožáry s vysokým cyklem. Robustní stožár vyžaduje silnější plechy a větší průměry čepů. Vždy se ujistěte, že vzorek dokonale odpovídá konstrukčnímu profilu vašeho konkrétního zařízení. Okamžitě odmítněte jakýkoli vzorek vykazující nesprávné ražení.
Pokyny pro rozměrovou přesnost a vizuální kontrolu
Vaše hodnocení začíná v okamžiku, kdy rozbalíte konkurenční vzorky. Tato první kontrola kvality odděluje prémiové produkty od nestandardních alternativ. Nejprve proveďte důkladnou vizuální kontrolu. Hledejte zjevné poškození při přepravě, povrchovou korozi nebo nepravidelné balení. Tyto prvotní ukazatele často odrážejí širší kulturu řízení kvality ve výrobě. Výrobce, kterému záleží na balení, obvykle dbá na precizní výrobu.
Ke správnému měření přesnosti rozteče potřebujete kalibrovaná digitální posuvná měřítka. Neměřte pouze jeden jediný odkaz. Měřte v rozsahu pěti až deseti roztečí, abyste získali souhrnná data. Tento standardní operační postup odhaluje nepatrné výrobní odchylky. I nepatrné prodloužení stoupání ukazuje na špatné tolerance lisování. Dále pečlivě prozkoumejte kombinaci destiček. Ověřte, že vzor šněrování přesně odpovídá požadovanému profilu rozložení zatížení. Šněrování 4x4 musí sedět dokonale v jedné rovině bez velkých viditelných mezer mezi deskami.
Přejděte ke kontrole povrchu a součástí. Opatrně přejeďte prsty po okrajích talíře. Neměli byste cítit ostré otřepy nebo výrazné nárůsty napětí. Drsné hrany signalizují opotřebované lisovací nástroje a způsobují předčasné únavové poruchy při velkém zatížení. Zkontrolujte nýtování kolíku a poté uložení lisu. Hlavy kolíků musí vykazovat stejnoměrné houbování po celém vzorku. Volné střihy naznačují vážné riziko předčasného selhání. Nakonec posuďte povrchovou úpravu. The listové řetězy by měly vykazovat konzistentní, vysoce kvalitní mazání. Dobré tovární mazivo je rovnoměrné a zabraňuje okamžité atmosférické oxidaci.
Posuzování zástupců pro trvanlivost a pevnost v tahu
Nákupní týmy zřídka disponují vlastním zařízením pro destruktivní zkoušky tahem. Těžkotonážní zvedací komponent nelze snadno oddělit, jen abyste si ověřili jeho mez pevnosti. Proto se kupující musí zaměřit na vysoce ověřitelné proxy. Tyto měřitelné proxy pomáhají spolehlivě odhadnout dlouhodobou životnost a strukturální integritu.
Začněte ověřením materiálu a tepelného zpracování. Fyzický vzorek pečlivě prohlédněte za dobrého osvětlení. Podívejte se na vizuální indikátory správného tepelného zpracování na čepech a spojovacích deskách. Můžete si všimnout specifických barevných rozdílů kolem konců kolíků, což naznačuje indukční kalení. Pokud máte přístup k tvrdoměru, proveďte okamžitě zkoušky tvrdosti povrchu. Konzistentní tvrdost povrchu zabraňuje rychlému opotřebení kolíku na desku během kloubového spojení.
Dále si vezměte své kalibrované mikrometry. Změřte tloušťku vnějších i vnitřních lamel. Porovnejte tato měření přímo s tolerancemi oficiálních standardních specifikací. Poddimenzované desky drasticky snižují celkovou únavovou životnost a snižují bezpečnostní rezervy. Výrobci někdy snižují tloušťku desky, aby snížili náklady na suroviny.
Zrak a základní nástroje však vyprávějí jen polovinu příběhu. Musíte od výrobce vyžadovat pevné důkazy. Požádejte své nákupní oddělení, aby si vyžádalo oficiální hutní zprávy. Požádejte o výsledky zkoušek pevnosti v tahu specifické pro šarži. Ujistěte se, že se tyto dokumenty vztahují na přesné vzorky, které máte na stole. Neakceptujte obecné, pět let staré marketingové certifikáty.
Společné kontrolní zástupce a jejich význam
Zmocněnec pro kontrolu
Co označuje
Požadovaný ověřovací nástroj
Tloušťka desky
Dodržení bezpečnostních faktorů a nosnosti
Kalibrovaný mikrometr
Tvrdost povrchu
Správné tepelné zpracování a dlouhodobá odolnost proti opotřebení
Durometr / tvrdoměr
Jednotnost pin Nýtu
Konzistentní automatizovaná montáž a úzké tolerance
Vizuální kontrola / Lupa
Zpráva o zkoušce materiálu
Návazná třída oceli a ověřené chemické složení
Dodavatelská dokumentace
Hodnocení dodavatele listových řetězů za vzorkem
Hodnocení fyzického vzorku přesahuje zkoumání samotného kovu. Rámujte celý tento proces jako komplexní zátěžový test dodavatel listových řetězů . Fyzická složka jednoduše představuje jejich organizační schopnosti a technické standardy.
Nejprve posuďte sledovatelnost a přísnost dokumentace. Dorazí vzorek s jasnou a profesionální dokumentací? Měli byste očekávat aktualizovanou certifikaci ISO 9001 a nedávné zprávy o zkouškách materiálů. Nahý vzorek přicházející do neoznačené krabice signalizuje špatné protokoly sledovatelnosti. Nezdokumentované součásti nelze vysledovat zpět k jejich původní šarži surové oceli. Tento nedostatek údajů představuje masivní bezpečnostní riziko.
Dále otestujte jejich průběžnou technickou podporu. Položte náročné technické otázky týkající se vzorku, který zaslali. Vyhodnoťte, jak dodavatel na tyto konkrétní technické dotazy reaguje. Důvěryhodný partner transparentně vysvětlí své výrobní tolerance. Rádi se podělí o své interní testovací metodiky s vašimi inženýry. Vyhýbavé odpovědi obvykle skrývají nekonzistentní výrobní postupy nebo problémy s outsourcovanou výrobou.
Nakonec před podpisem smlouvy vyhodnoťte riziko škálovatelnosti. Ručně vyrobený vzorek může vypadat perfektně pod mikroskopem. Dokáže však továrna replikovat tuto dokonalost na deseti tisících metrech produkce? Zeptejte se prodejce na jejich automatizované systémy kontroly kvality. Musí zaručit, že sériově vyráběné šarže dodrží přísné tolerance prokázané u vašeho pečlivě vybraného vzorku.
Red Flags: Rozhodovací matice Go/No-Go
Každý proces zadávání zakázek potřebuje přísnou rozhodovací matici typu go/no-go. Poskytněte svým příchozím inspektorům konkrétní kontrolní seznam běžných závad. Tyto specifické červené vlajky by měly okamžitě vyloučit vzorek z dalšího posuzování. Nedělejte kompromisy ohledně důležitých bezpečnostních komponent.
Při kontrole dávejte pozor na tato kritická selhání:
Nekonzistentní měření rozteče: Odchylky v krátké délce indikují vysoce nestabilní lisovací nebo montážní procesy.
Chybějící identifikační značky: Renomovaní výrobci jasně orazítkují svou identifikaci. Nečitelné nebo snadno stíratelné značky silně naznačují padělky nebo nekvalitní výrobu.
Tuhé spoje z krabice: Spoje by se měly okamžitě hladce skloubit. Tuhost ukazuje na špatné montážní tolerance, zdeformované lamely nebo nedostatečné počáteční mazání.
Pokud vzorek projde vaší přísnou matricí, postupujte opatrně. Poraďte svému technickému týmu o dalších krocích přechodu. Přejděte od úspěšného vyhodnocení vzorku k zahájení malého zkušebního provozu. Můžete také nejprve provést lokalizovaný test na nekritických strojích. Nikdy neskočte přímo do plného provozního zavedení pouze na základě jednoho dobrého vzorku. Před podepsáním roční smlouvy o dodávkách sledujte zkušební šarži, zda nedochází k předčasnému opotřebení.
Závěr
Porovnávání těchto kritických zvedacích komponent není nikdy o hledání nejlevnější varianty. Vaším primárním cílem je objevit nejvíce ověřitelný a konzistentní produkt na trhu. Přísné vyhodnocení vzorků úspěšně snižuje rizika katastrofických selhání v prostředích s vysokou zátěží. V konečném důsledku chráníte jak lidské životy, tak drahé skladové stroje.
Proveďte následující okamžité kroky, abyste zajistili spolehlivost svého dodavatelského řetězce:
Dokončete svůj interní kontrolní seznam specifikací založený výhradně na inženýrských standardech ANSI nebo ISO.
Od všech dodavatelů zařazených do užšího výběru si vyžádejte ověřitelný dokumentovaný doklad o shodě pro jednotlivé šarže.
Zaveďte povinný protokol o kontrole mikrometru a posuvného měřítka pro všechny přicházející vzorky.
Převeďte schválené vzorky do kontrolovaného, přísně monitorovaného pilotního programu před masovým rozšířením.
FAQ
Otázka: Jaký je rozdíl v testování vzorku válečkového řetězu oproti vzorku listového řetězu?
Odpověď: Válečkové řetězy interagují s řetězovými koly, takže testování se silně zaměřuje na rotační opotřebení a nárazy válečků. Listové řetězy zcela postrádají válečky. Jejich hodnocení se striktně opírá o nosnou plochu čepu k desce a čistou pevnost v tahu pro těžké zvedání. Musíte se zaměřit na samotnou nosnost spíše než na rotační únavu.
Otázka: Jak mohu ověřit, zda je vzorek skutečně ze série listových řetězů LH?
Odpověď: Nejprve byste se měli podívat na oficiální označení shody ISO 4347 vyražená na vnějších štítcích. Poté pomocí posuvného měřítka změřte konkrétní tloušťku desky a průměry kolíků. Klasifikace LH využívá tlustší desky a větší čepy než lehčí série, což zajišťuje, že zvládá náročné evropské požadavky na zvedání.
Otázka: Mám očekávat, že dodavatel poskytne data destruktivního testu pro můj vzorek?
Odpověď: Ano, renomovaní dodavatelé vždy poskytují Certifikát analýzy (CoA) nebo oficiální zprávu o zkoušce materiálu. Tato dokumentace musí prokázat minimální mez pevnosti pro přesnou výrobní šarži, ze které byl vzorek vytažen. Nikdy neakceptujte obecná testovací data pro kritické bezpečnostní zdvihací aplikace.
Otázka: Proč je můj vzorek při příjezdu tuhý?
Odpověď: Tuhost může naznačovat několik věcí. Může to být způsobeno ochlazením vysoce viskózního továrního maziva na ochranu proti korozi. Často však signalizuje vážnou výrobní vadu, jako je špatné děrování plechů nebo nevhodné montážní tolerance. Musíte vyčistit vzorek a otestovat kloub, abyste vyloučili nebezpečné mechanické vázání.

 Español
 English
 العربية
 Français
 Русский
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 සිංහල
 नेपाली
 Oʻzbekcha
 latviešu
 অসমীয়া
 Aymara
 Azərbaycan dili
 Bamanankan
 Euskara
 Беларуская мова
 भोजपुरी